
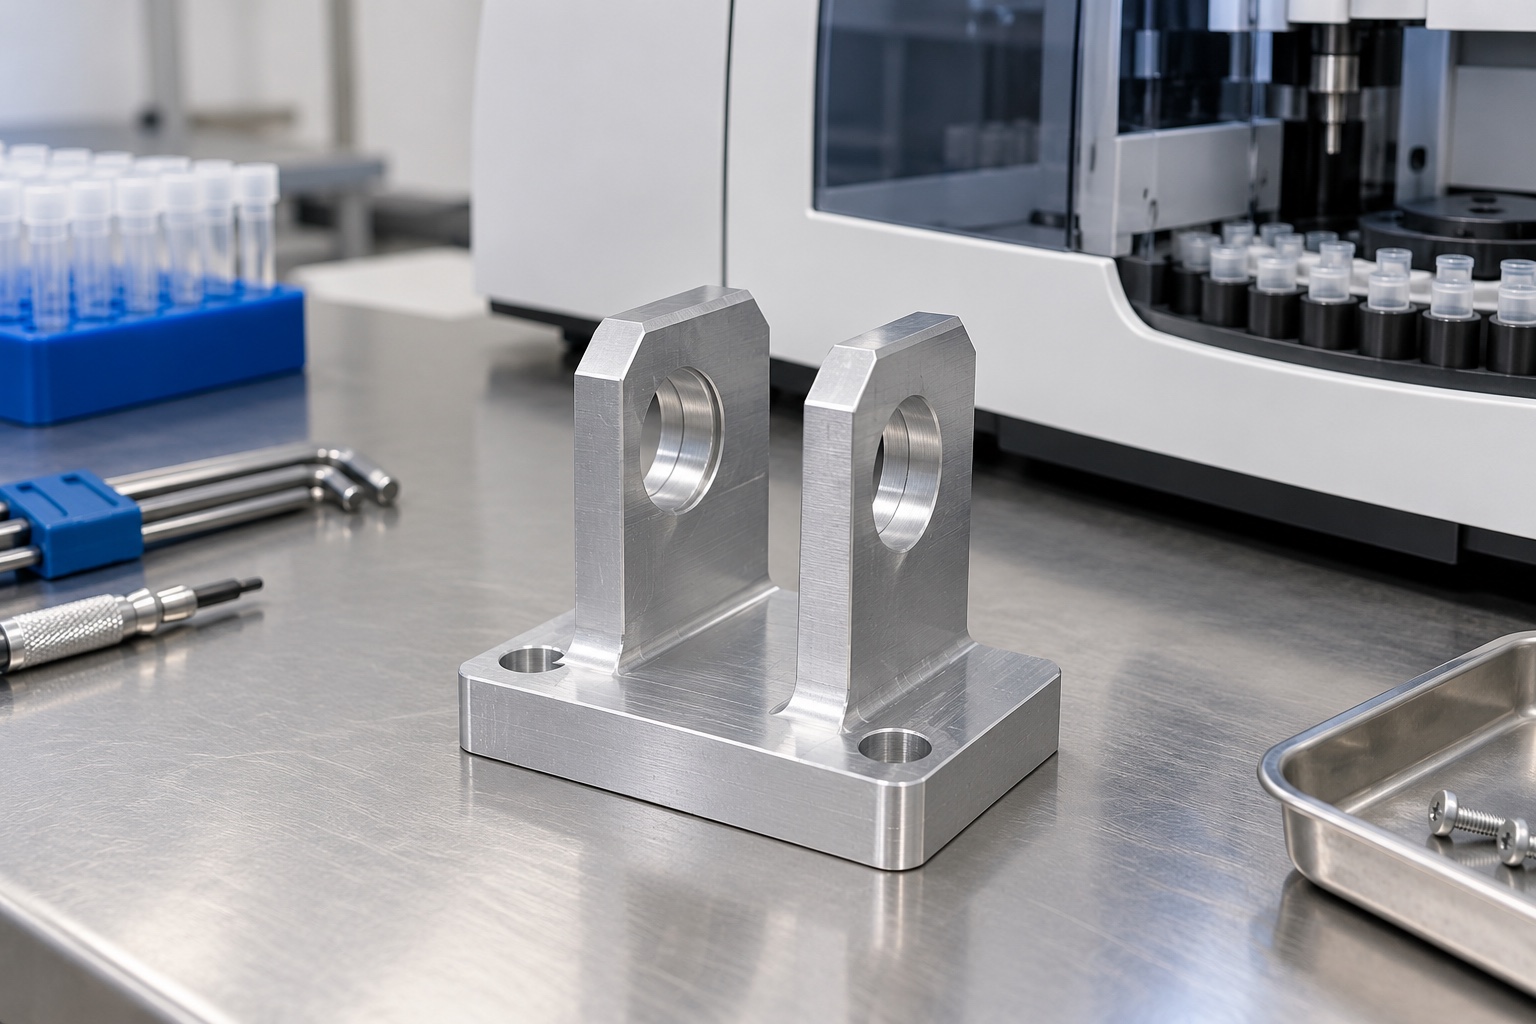
Función y límites del soporte fijo
Un soporte tipo horquilla para transmisión por correa aloja un eje u otro elemento de soporte aprobado dentro de un analizador médico. No se trata de la polea, el rodamiento, la correa ni del eje de movimiento completo. Su plano debe identificar los dos brazos de soporte, la base de montaje y las interfaces con los componentes seleccionados. El diseñador del equipo es responsable de la selección de la correa, las cargas, la tensión, las protecciones y el rendimiento del movimiento. Este artículo trata sobre un componente mecanizado por CNC —integrado en el equipo— y no sobre una pieza que entre en contacto con el paciente ni sobre un conjunto de accionamiento certificado. Es fundamental partir de documentos de interfaz controlados para evitar que el proveedor deduzca el funcionamiento del sistema a partir de una simple fotografía de la horquilla.
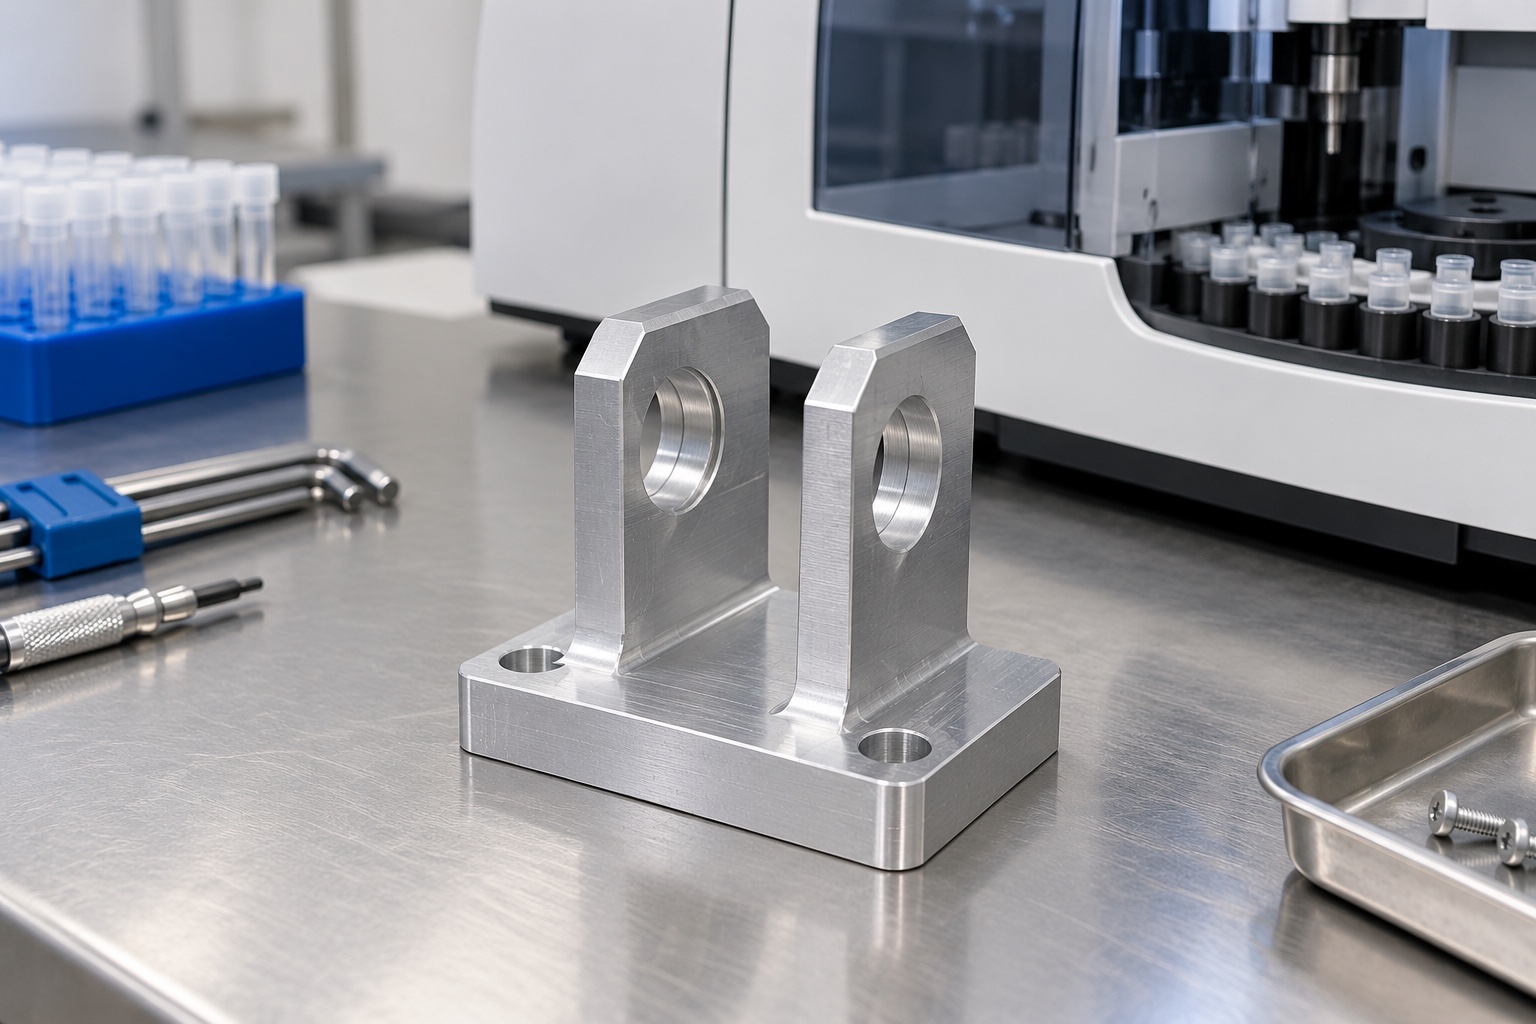
Conjunto aprobado de eje y polea
El diámetro de un orificio, por sí solo, no define el soporte. Es necesario obtener la geometría aprobada del eje, el sistema de retención, el ancho de la polea, los espaciadores y cualquier interfaz con rodamientos. Se debe determinar qué caras establecen la posición axial y cuáles requieren holgura. Una horquilla que admita un eje (a modo de muestra) podría, aun así, interferir con la polea instalada o con las herramientas de fijación. Debe registrarse si los componentes son suministrados por el proveedor de mecanizado o por el equipo de desarrollo del analizador. Las muestras sin identificar no deben sustituir a las especificaciones de interfaz; además, cualquier componente de prueba debe poder distinguirse claramente de las piezas de producción aprobadas durante las fases de fabricación, inspección y entrega.
Eje relativo a referencias de montaje
Defina el plano de montaje y los elementos de posicionamiento que ubican la horquilla dentro del analizador. Relacione los alojamientos de los ejes con dichas referencias, en lugar de indicar simplemente dos diámetros de orificio independientes sin especificar su relación geométrica. El diseñador debe establecer los requisitos necesarios para el montaje final. Este artículo no prescribe una tolerancia de alineación universal. Si la configuración de montaje permite ajustes, especifique la dirección permitida y el método para establecer la posición final. Un borde cualquiera de la pieza en bruto no debe convertirse, de forma tácita, en la referencia de aceptación si no representa la posición real del componente una vez instalado.
Geometría del soporte y diseño de la transmisión
El manual de transmisiones de precisión de Gates aborda el uso de poleas tensoras como parte integral de la ingeniería de la transmisión. Este enfoque, propio del fabricante, exige analizar la disposición completa de la correa, en lugar de aplicar simplemente una especificación de catálogo a un soporte personalizado. El equipo responsable debe definir la configuración operativa aprobada, las holguras pertinentes y cualquier evaluación de carga necesaria. El hecho de que un soporte de aluminio cumpla con las dimensiones especificadas no garantiza la vida útil de la correa, la precisión del posicionamiento, la vida útil de los rodamientos ni la seguridad a determinadas velocidades. Asegúrese de que estas responsabilidades queden claramente reflejadas en el alcance de la compra. No permita que el plano de un soporte fijo se convierta en una promesa infundada sobre el funcionamiento de todo el mecanismo de movimiento automatizado del analizador.
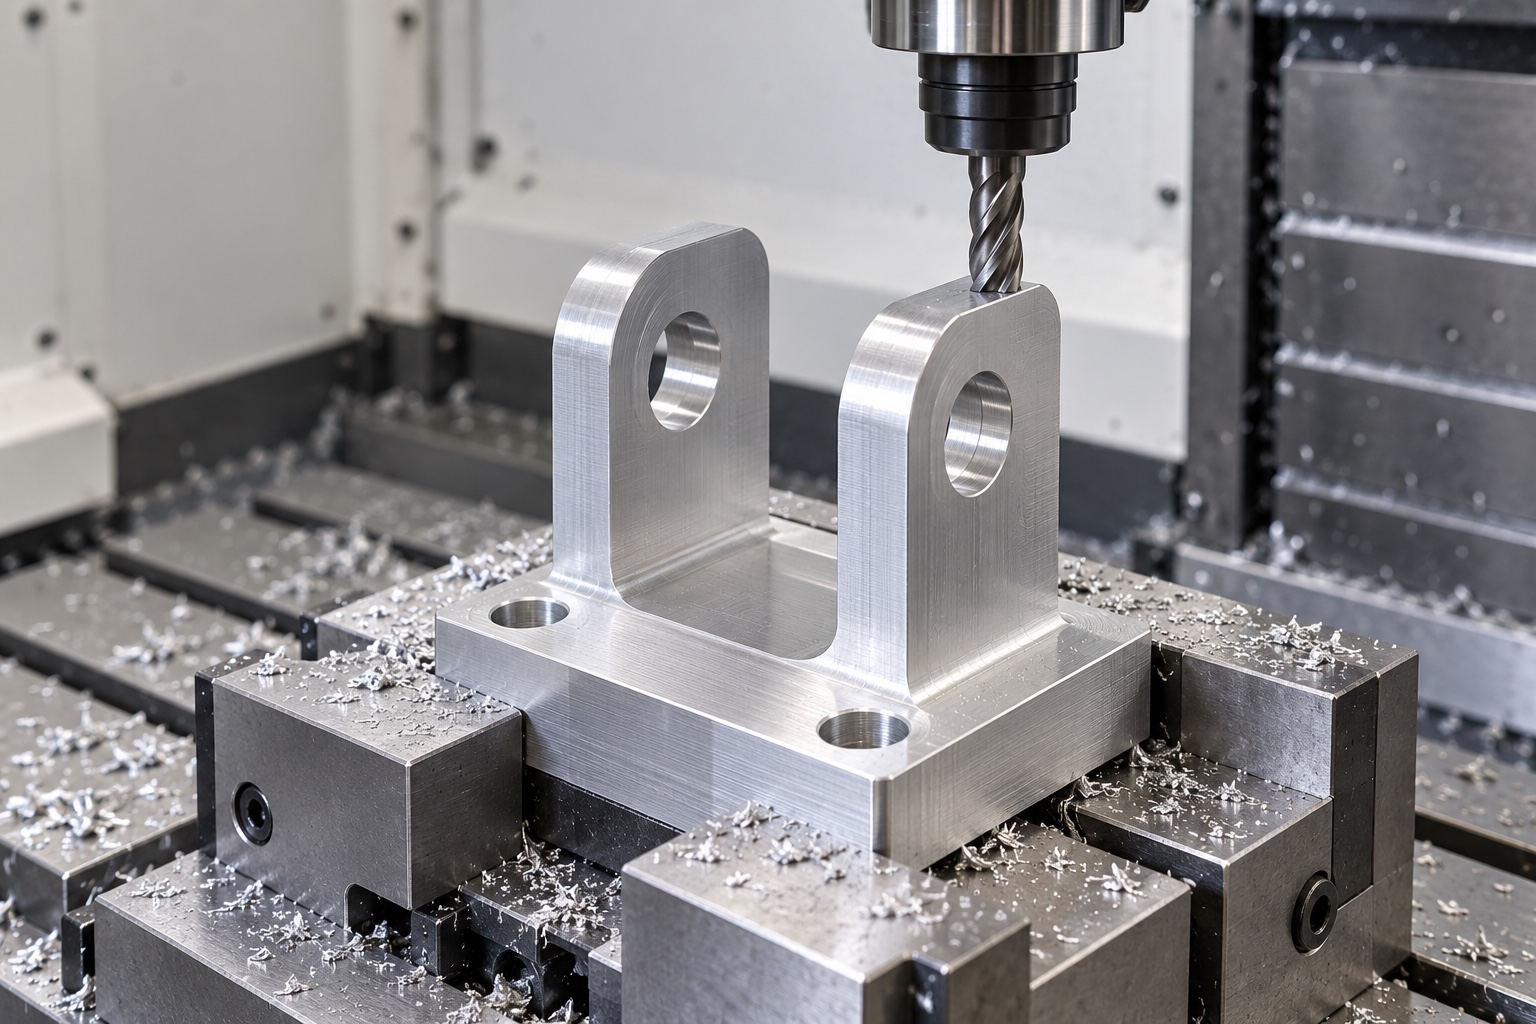
Separación de brazos y holguras de acceso
El espacio libre entre los brazos del soporte debe permitir el alojamiento de la polea aprobada, los espaciadores y la secuencia de montaje. Identifique las superficies que entrarán en contacto con los componentes de fijación y aquellas que deben permanecer libres durante el montaje y el funcionamiento. Verifique el acceso para las cabezas de los tornillos, la inserción de los ejes y la posibilidad de retirar las herramientas; no se limite a considerar únicamente la anchura nominal de la polea. Los radios de los ángulos internos pueden reducir el espacio útil disponible y deben revisarse antes del mecanizado. El taller no debe eliminar material de forma arbitraria para ajustar una pieza que no ha sido aprobada. Cualquier modificación o rebaje aceptado debe quedar reflejado en la geometría controlada y en los requisitos de inspección correspondientes para futuros pedidos.
Mecanizado de la horquilla con apoyo adecuado
Quitar material entre dos brazos cambia la rigidez de la forma restante. Planifique el desbaste, el acabado y las transferencias de referencia para que la base quede apoyada sin forzar los brazos a una posición artificial. Controle las virutas en los contactos de los accesorios y considere el acceso a ambos orificios del eje antes de comprometerse con una ruta. Los controles intermedios pueden revelar una secuencia inadecuada pero no reemplazan la inspección final. Las condiciones de corte dependen del estado real del material en bruto, las herramientas, la máquina y la geometría. Un artículo no puede asignar de manera responsable un avance, velocidad o fuerza de sujeción a cada horquilla de soporte del analizador médico.
Relaciones funcionales entre montajes
Si se necesitan diferentes orientaciones para la base de montaje y los orificios transversales, documente cómo se transfieren las referencias aprobadas. Ubicar correctamente una pieza en bruto sin terminar no es prueba de que la relación final del eje sea correcta. El recorrido debe conservar la geometría requerida después de la remoción de material y cualquier tratamiento final. Cuando varias piezas comparten un soporte, cada posición necesita soporte y acceso adecuados. La inspección no debe basarse en doblar una brazo hasta que entre un eje de prueba. Dicho ajuste puede ocultar un problema de dibujo o proceso no resuelto y no establece una geometría de producción intercambiable.
Bordes y tratamiento superficial final
Las rebabas en las salidas de los orificios, los orificios de montaje y las transiciones internas pueden afectar el acceso al asiento o al ensamblaje. Defina la condición de borde requerida sin redondear indiscriminadamente las caras de contacto. Si se especifica anodizado u otro tratamiento, acuerde el enmascaramiento, la documentación y la inspección del estado final antes de la fabricación. Los cambios en el recubrimiento pueden afectar la interfaz aceptada y no deben tratarse automáticamente como cosméticos. Mantenga las marcas alejadas de los contactos funcionales a menos que estén aprobados. Ni un acabado brillante ni una fotografía de aspecto limpio demuestran compatibilidad con productos químicos de limpieza, rendimiento contra la corrosión, limpieza cuantificada o idoneidad del dispositivo médico en el equipo final.
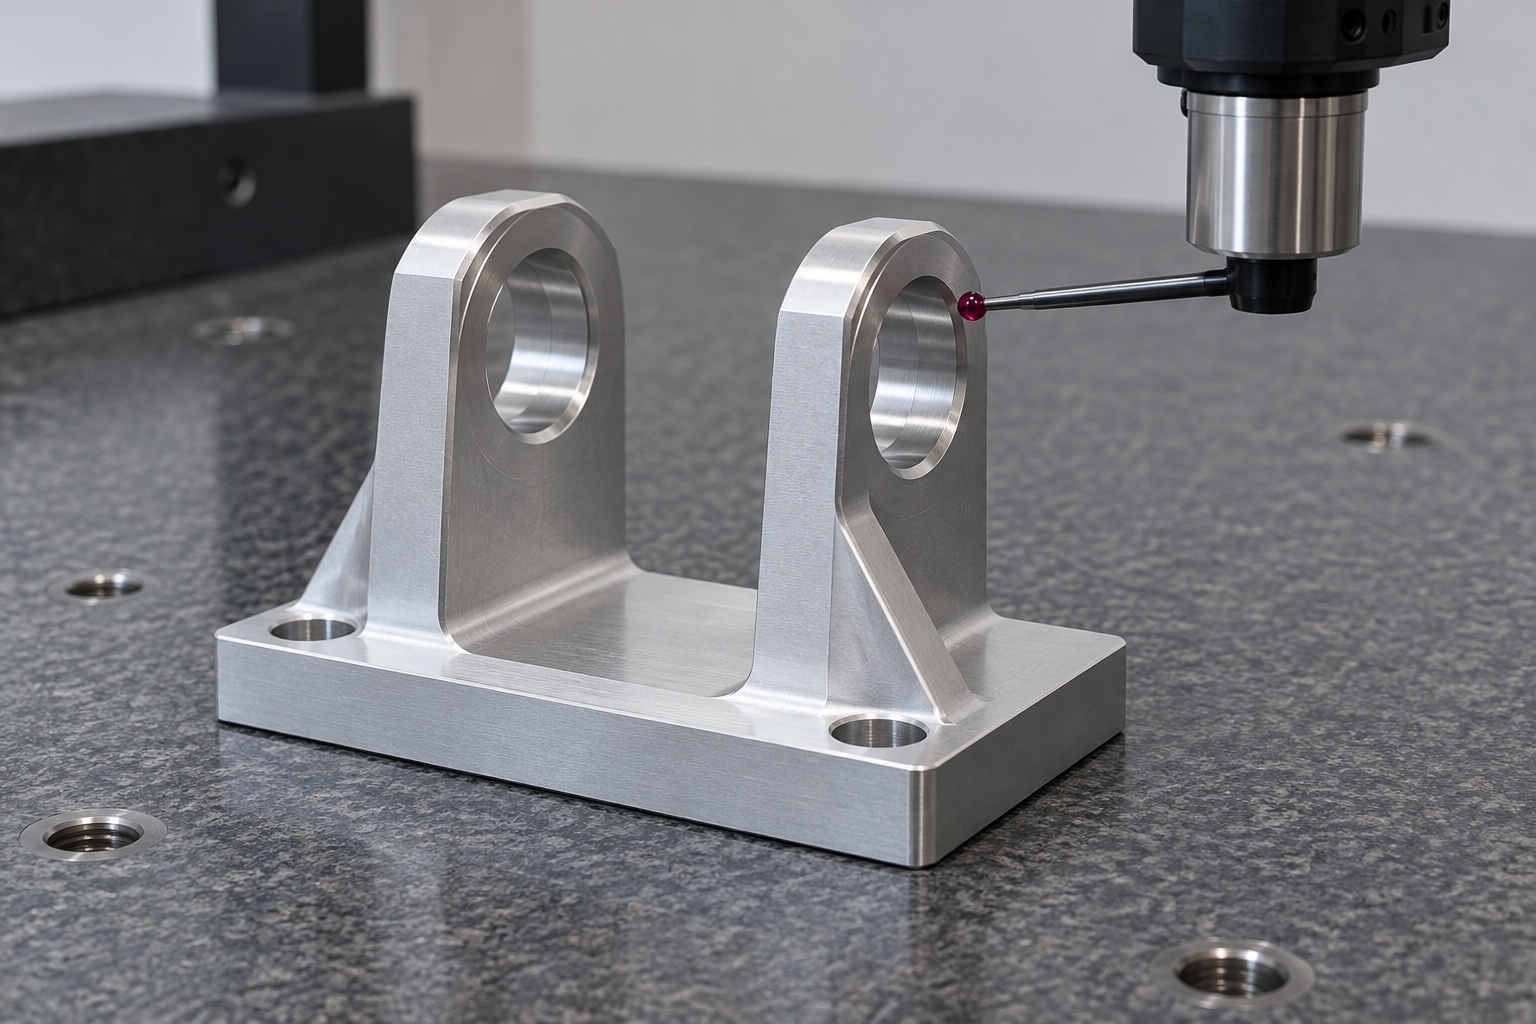
Plan de inspección vinculado al plano
El plan de inspección debe asignar los requisitos numerados a los métodos adecuados y documentar la condición del soporte. La evidencia relevante puede incluir el espaciado de los brazos, las relaciones entre el eje y el orificio y la geometría de montaje, según el dibujo aprobado. Una comprobación del ajuste del eje sólo tiene el significado que se le asigna explícitamente; no reemplaza todos los requisitos dimensionales o geométricos. Resuelva funciones inaccesibles antes de la producción. Si el dibujo distingue la geometría de estado libre de una condición de instalación específica, infórmelas por separado. Un dispositivo que fuerce la forma de la horquilla no debe crear una información engañosa sobre su geometría sin sujeción.
Prueba de montaje con alcance definido
Una prueba controlada puede verificar la inserción del hardware, los espacios libres acordados y el acceso utilizando componentes coincidentes identificados. Registre la revisión de la horquilla, eje, polea, espaciadores y disposición de montaje. Una simple rotación de la mano no demuestra capacidad de carga, repetibilidad de posicionamiento, vida útil ni funcionamiento seguro de la máquina. Esas conclusiones necesitan una evaluación separada a nivel de equipo en condiciones aprobadas. Si aparece un contacto inesperado, documentelo antes de cambiar la horquilla o las piezas acopladas. Un ajuste manual no registrado no debe convertirse en el estándar de producción ni transferirse silenciosamente a la siguiente revisión del conjunto del analizador.
Protección de la geometría abierta
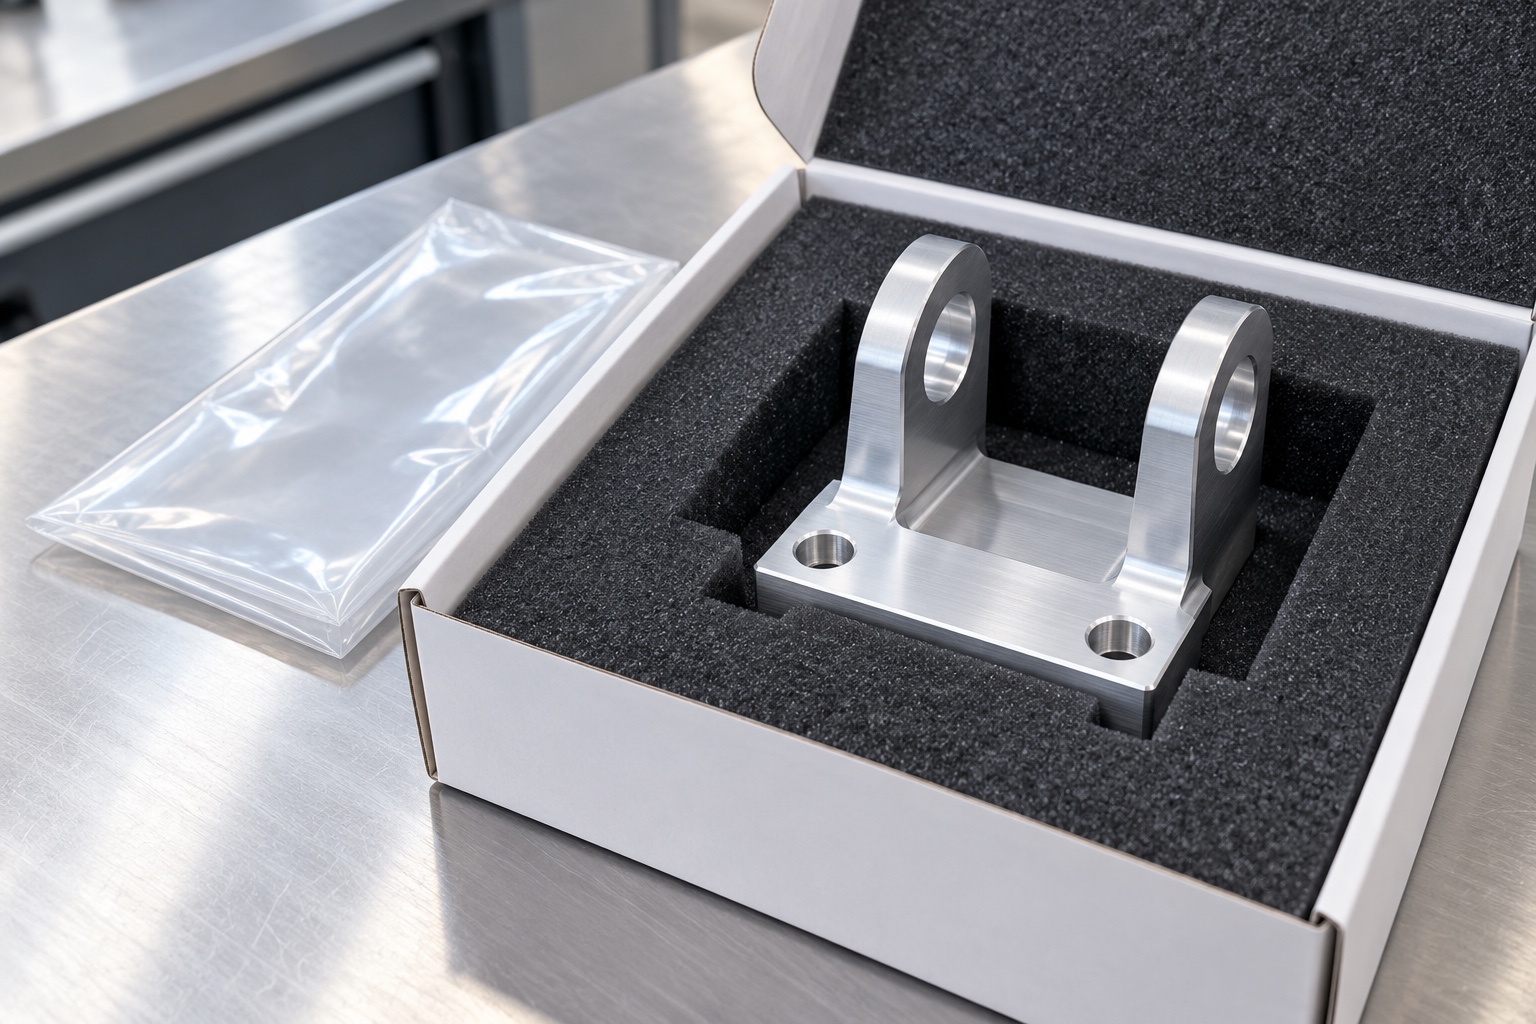
El embalaje debe soportar la base y evitar que las piezas vecinas golpeen los brazos, las entradas de los orificios o los contactos de montaje. No utilice una presión de empaque fuerte para apretar la horquilla. Mantenga identificados los herrajes suministrados por separado y proteja las superficies acabadas de residuos sueltos. Las bolsas protectoras habituales y los soportes de transporte instalados no son prueba de un suministro estéril ni de un nivel de limpieza cuantificado. Si se adquiere un criterio de limpieza específico, definir su verificación. Conserve la información de revisión y lote de material para que el personal de recepción pueda distinguir el componente aceptado de un prototipo o ensamblaje de prueba visualmente similar.
Documentación completa para pedidos repetidos
Una consulta útil incluye el modelo y el dibujo aprobados, la condición del material, los documentos del eje y la polea, las referencias de montaje, el proceso final y los entregables de inspección. Identifique cualquier prueba de ensamblaje solicitada y mantenga separada la validación de la transmisión, a menos que se defina explícitamente. Preservar los cambios de prototipo autorizados en los documentos controlados. Revise los ejes, poleas, diseños de correas o condiciones de instalación modificados antes de reutilizar las conclusiones del ensamblaje anterior. Esto convierte a la horquilla en una interfaz fabricada rastreable: la geometría y la evidencia se pueden adquirir con claridad, mientras que la carga del sistema, la confiabilidad del movimiento y la validación del equipo médico permanecen en el programa responsable y sus actividades de evaluación definidas.
Referencia técnica del fabricante: www.gates.com.
FAQ
¿La aceptación de la horquilla valida toda la transmisión por correa?
No. La aceptación dimensional cubre los requisitos de los componentes acordados. La selección de la correa, las cargas, la tensión, el rendimiento del movimiento y la seguridad del equipo requieren su propia ingeniería y evaluación aprobadas. No transfiera una clasificación de polea de catálogo a un soporte personalizado.
¿Por qué el diámetro del eje no constituye una especificación completa?
También son importantes el espaciado de los brazos, las relaciones de los orificios, las referencias de montaje, la retención y el conjunto circundante. Un eje suelto que ingresa a ambos orificios no establece todos los requisitos del dibujo ni confirma la holgura para la polea real y las herramientas de instalación.
¿Puede un proveedor elegir una tolerancia universal de alineación?
No. El diseñador del equipo debe definir los requisitos para la disposición de transmisión aprobada. El proveedor debe revisar la capacidad de fabricación y el acceso a la inspección, y devolver la información faltante de la interfaz para su aclaración antes de comprometerse con los criterios de producción o aceptación.
¿Se puede doblar un brazo para superar una comprobación de ajuste del eje?
No como un método de aceptación indocumentado. La inspección debe representar la condición definida por el dibujo. Resuelva problemas de geometría o proceso de forma explícita y autorice cualquier cambio de diseño antes de que se convierta en una configuración de fabricación controlada para repetición de producción.
¿Qué puede demostrar una prueba de montaje opcional?
Sólo puede demostrar los controles de inserción, acceso y holgura explícitamente acordados con piezas identificadas. La capacidad de carga, la vida útil, el rendimiento de posicionamiento y la seguridad permanecen separados a menos que se evalúen mediante actividades definidas y documentadas a nivel de equipo.
¿Qué documentación debe acompañar a un pedido repetido?
Conserve las revisiones aprobadas, evidencia de materiales, requisitos de superficie, interfaces de eje y polea, información de montaje y el plan de inspección. Revise los componentes modificados o las condiciones de instalación antes de asumir que las observaciones de pruebas anteriores se aplican al nuevo conjunto.
tanghangyun@oemach.com