
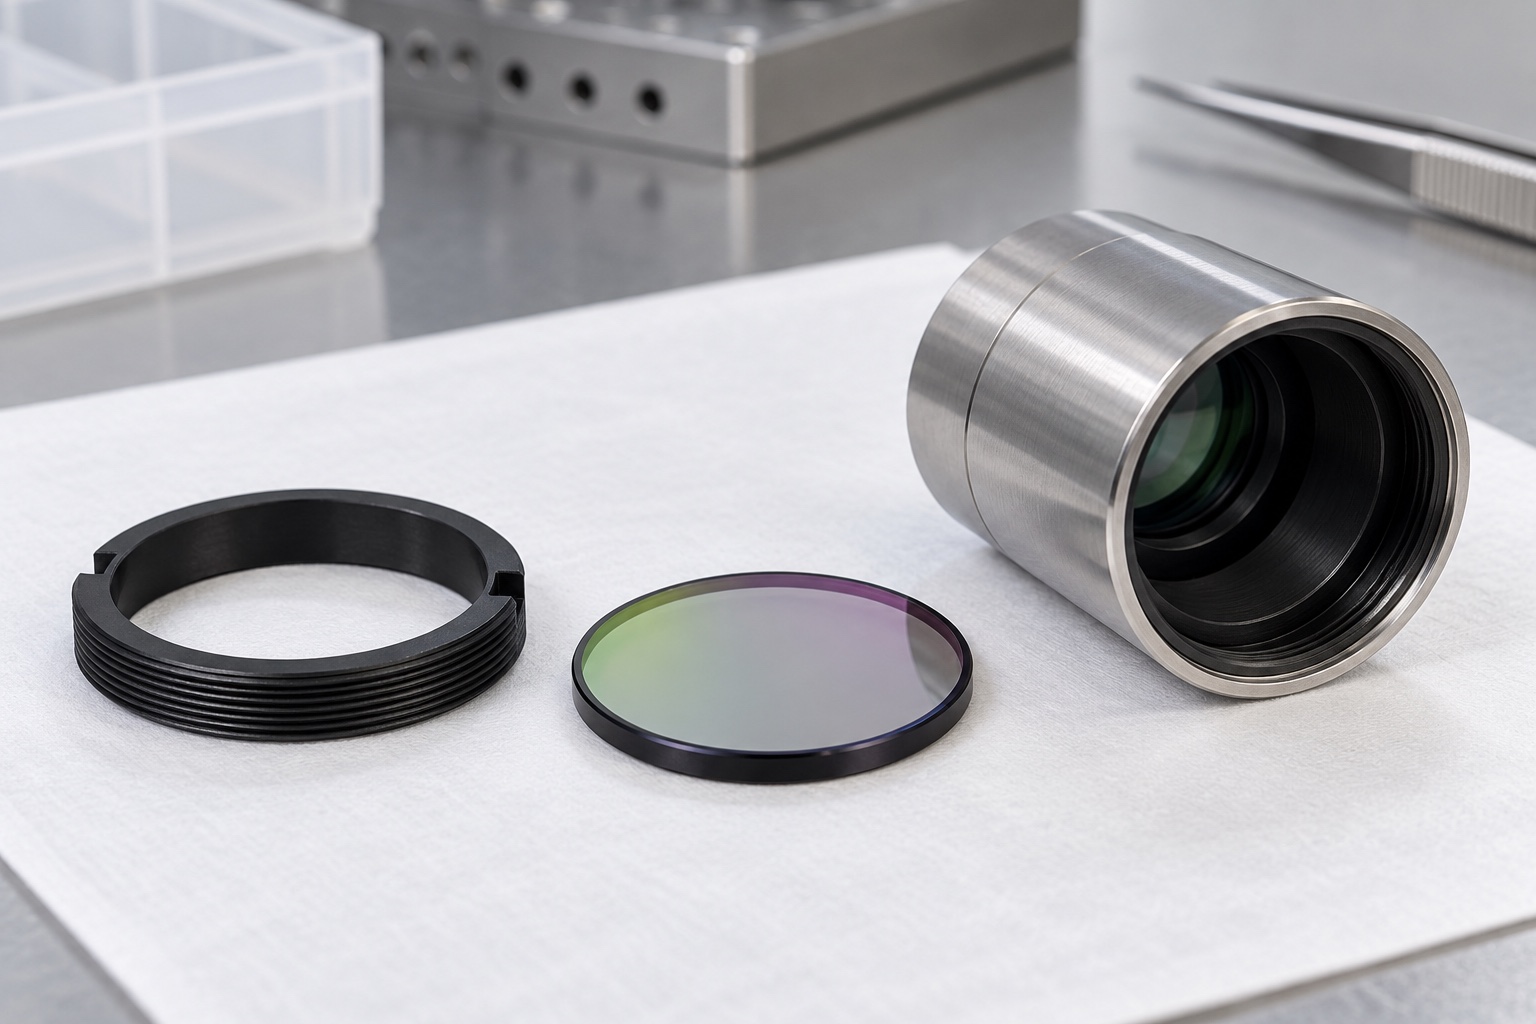
Comprender la funcion del anillo
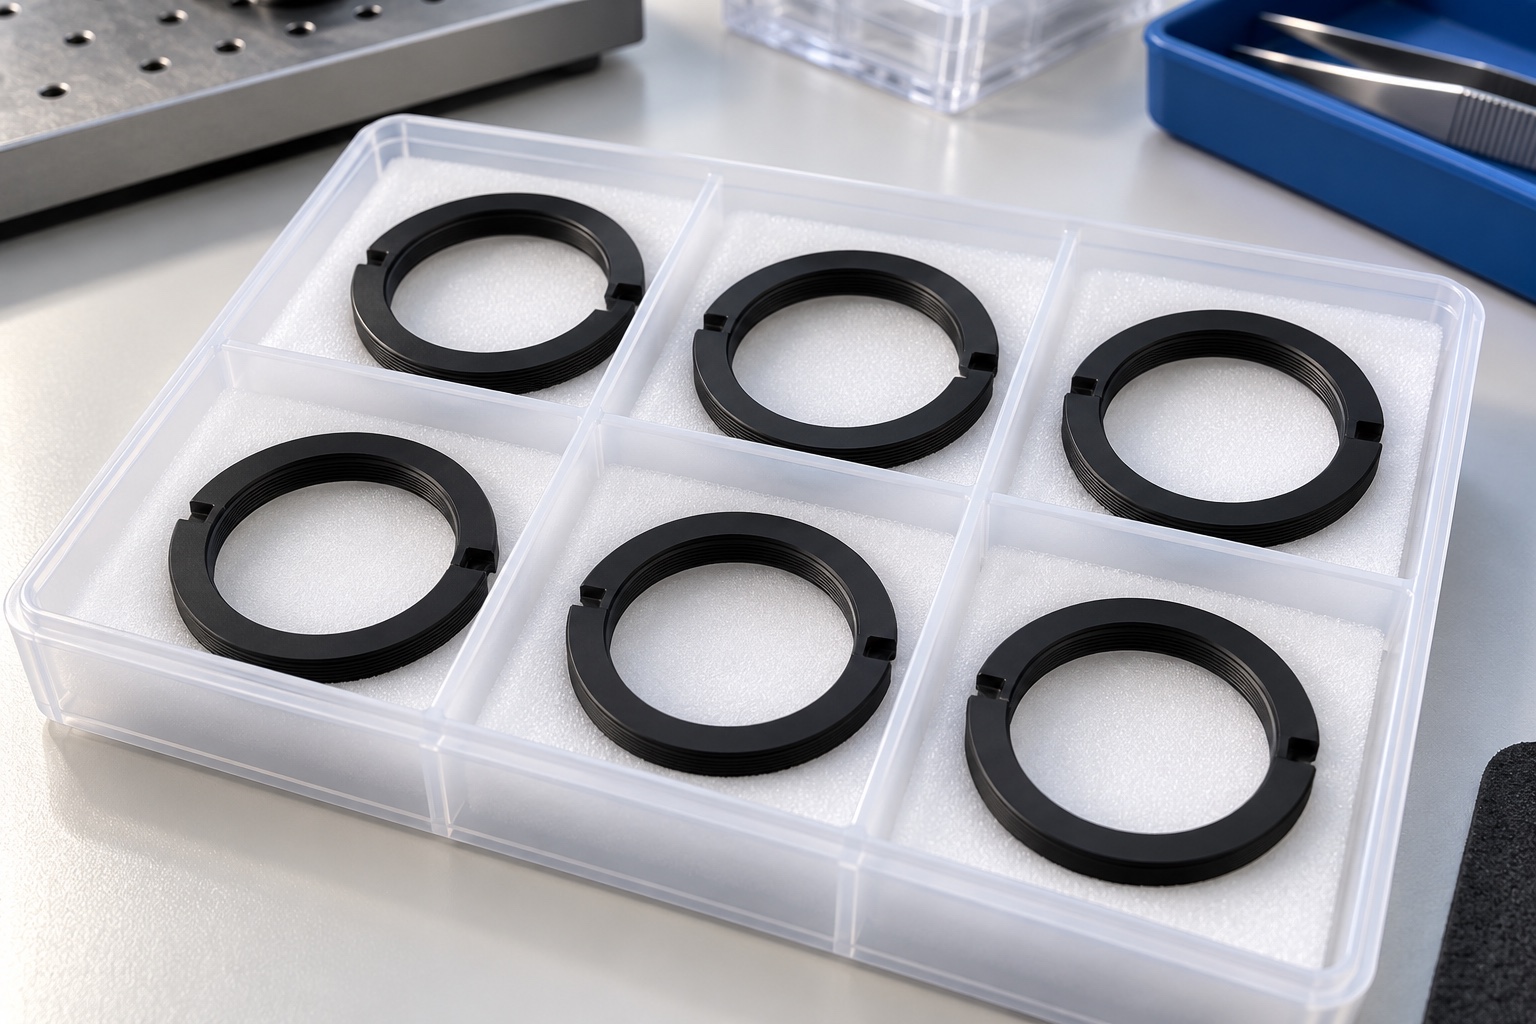
Un fotómetro de diagnóstico puede utilizar un anillo mecánico para retener un filtro dentro de un conjunto óptico definido. El anillo puede proporcionar una superficie de contacto axial, una abertura y una conexión roscada con el tubo circundante. No es el filtro óptico y por sí solo no establece la precisión analítica, la transmisión espectral o el rendimiento ante la luz parásita. Comience por identificar la función mecánica prevista y la región de contacto aceptable en la óptica de acoplamiento. Una fotografía genérica del anillo de retención no puede establecer la compatibilidad. La interfaz aprobada debe describir cómo se ubica, retiene, instala y retira el componente real.
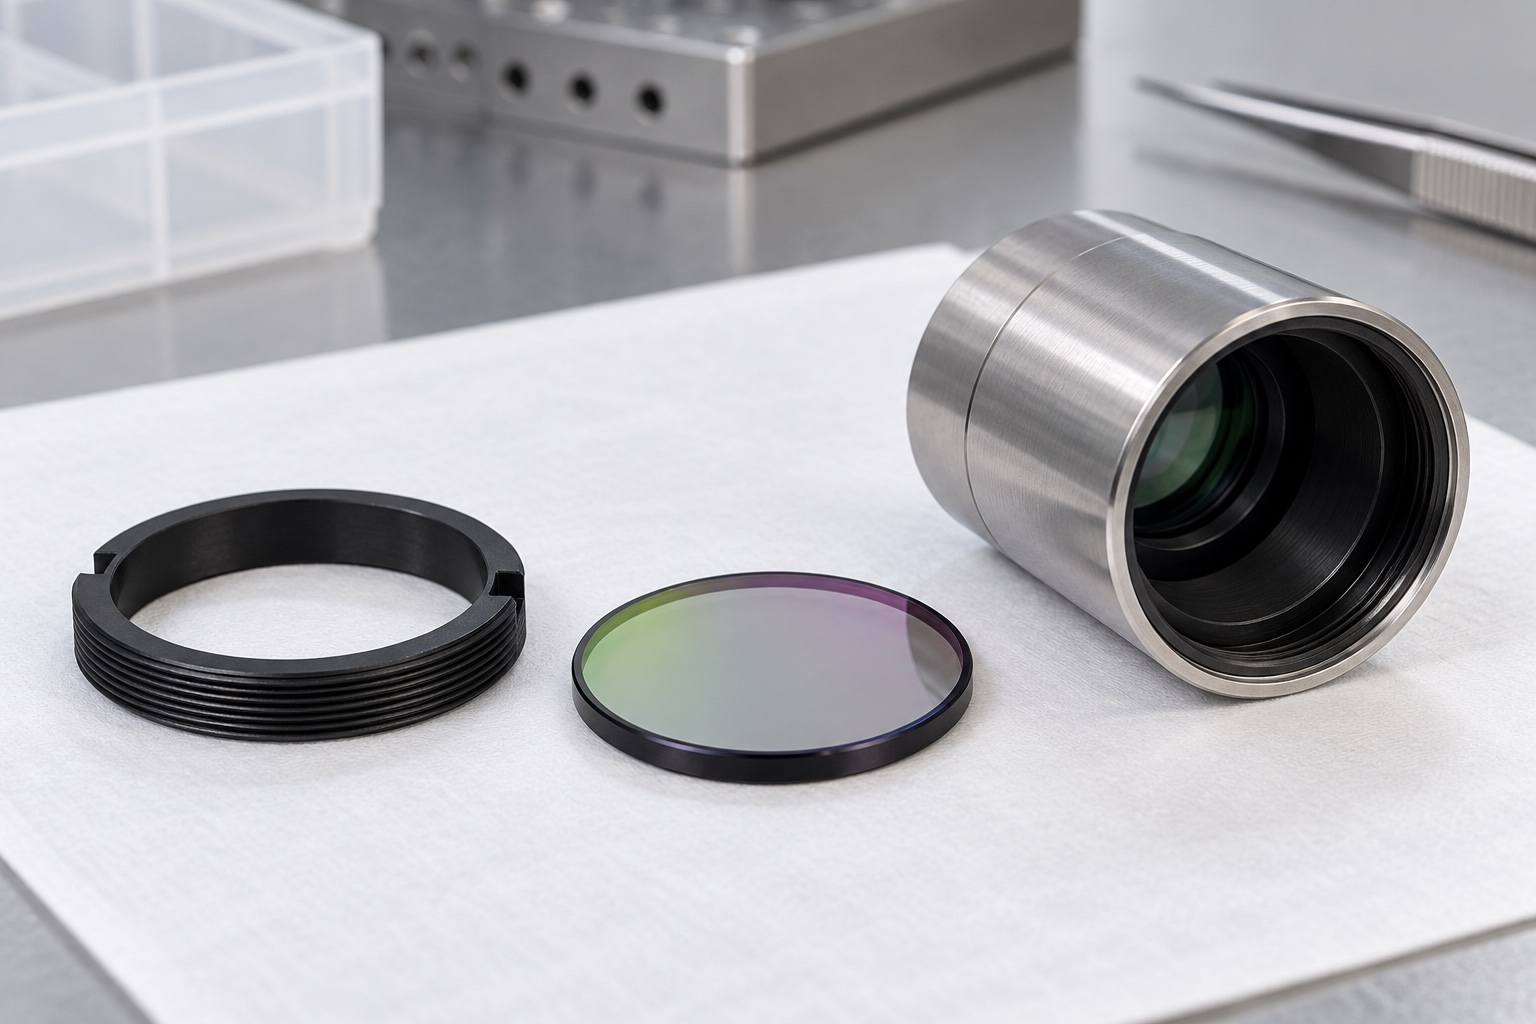
Separar abertura libre y superficie de contacto
La abertura libre y la superficie de contacto axial tienen diferentes propósitos. Abrir la apertura sin considerar la superficie de contacto puede dejar un soporte insuficiente, mientras que aumentar la superficie de contacto puede obstruir el camino óptico previsto. Registre el diámetro requerido, la posición axial y la condición del borde de cada característica. Identifique si el contacto es directo o a través de otro componente específico. No asuma que una cara circular visible es una superficie de apoyo aprobada. El dibujo del anillo y la definición del conjunto deben acordar qué lado mira hacia la óptica y cómo se relaciona la región de contacto con la rosca y las características de acceso a la herramienta.
Especificar la rosca real
Escriba explícitamente los requisitos de forma, paso, tamaño y aceptación de la rosca. Un diámetro nominal o una referencia informal a una familia de lentes y tubos no es una especificación de fabricación completa. Incluya la geometría de entrada, la longitud de acoplamiento utilizable y la relación entre la rosca y la cara de contacto. Revise el tubo o calibre de acoplamiento aprobado si se solicita una verificación de ajuste. Un anillo que se puede introducir a la fuerza en una muestra no ha demostrado un ajuste de rosca controlado. Por el contrario, una verificación dimensional de la rosca no establece la posición axial del ensamblaje completo si la geometría del hombro u otra parte de la pila es incorrecta.
Seleccionar material para el entorno real
El POM negro es un posible material para un anillo del lado del equipo, pero una descripción del color no es una especificación del material. Confirme el grado del polímero, la forma original y cualquier certificación requerida. Revise la temperatura, la exposición a la limpieza, la carga y el período durante el cual el anillo retiene la óptica. El instrumento real puede requerir otra condición de polímero, metal o superficie. No infiera idoneidad biológica, baja fluorescencia o limpieza óptica del nombre del material. Cualquier requisito de partículas, desgasificación o fondo óptico necesita la evaluación y evidencia definida por el diseñador en lugar de una declaración general de que un material oscuro es apropiado para la óptica.
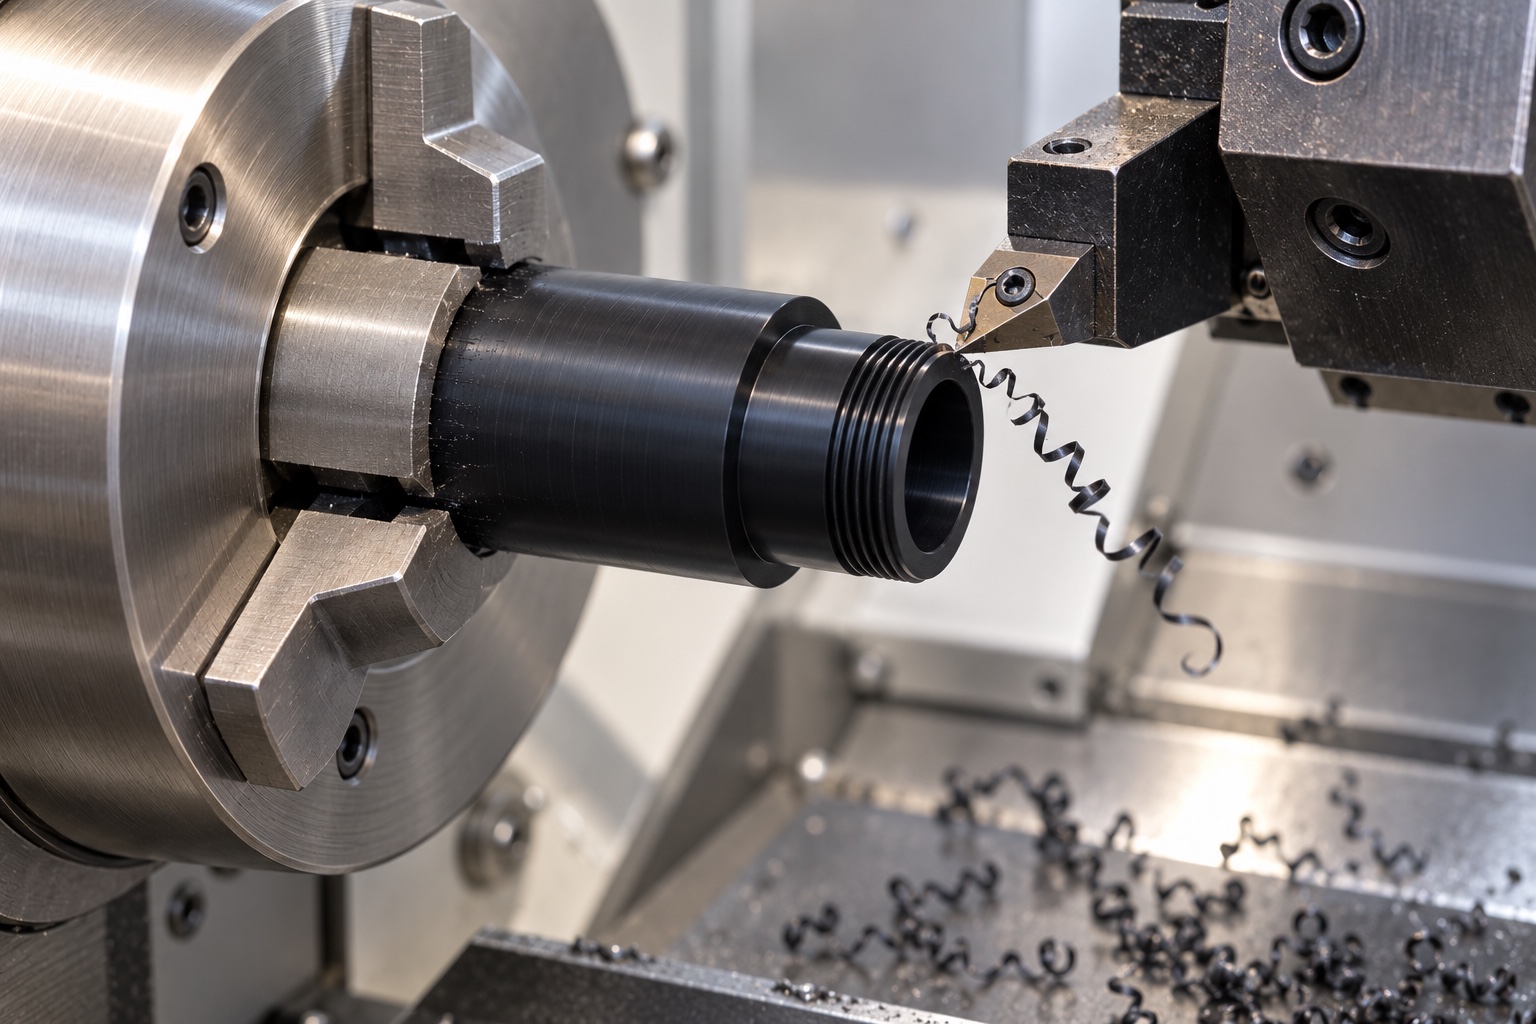
Sujetar el anillo delgado sin deformarlo
Una parte anular estrecha puede deformarse mientras se sostiene. Revise cómo el mandril, la pinza, las mordazas blandas o un mandril apoyado hacen contacto con la superficie en bruto y terminada. La estrategia adecuada depende de la geometría del anillo y de las operaciones necesarias. Un tamaño medido mientras el anillo está comprimido puede diferir después de liberar la sujeción. Defina cuándo se permite que el componente se estabilice y en qué condiciones se inspecciona. Cuando se requiera una segunda operación, conserve la referencia prevista en lugar de utilizar un borde sin terminar o que se deforme fácilmente como localizador incontrolado.
Planificar torneado y ranurado conjuntamente
Una secuencia posible establece los diámetros principales y la cara de contacto mediante giro y luego completa las ranuras de acceso a las herramientas mediante una configuración secundaria controlada. Otra geometría puede favorecer un orden diferente. Revise el espesor de pared restante y si el ranurado cambia la rigidez de un anillo previamente terminado. Merecen atención la entrada de herramientas, la dirección de las rebabas y el acceso al borde interior. Si la característica de la llave tiene una profundidad o ancho de compromiso específico, indíquelo claramente. Una ranura que parece aceptable en una fotografía aún puede impedir la instalación o permitir que la herramienta entre en contacto con una superficie óptica cercana.
Retirar filamentos y rebabas sin redondear el apoyo
El mecanizado de polímeros puede dejar filamentos finos o bordes adheridos que necesitan un proceso definido de eliminación e inspección. El requisito no es simplemente hacer que el anillo se sienta suave. Un acabado excesivo de los bordes puede eliminar el ancho de contacto deseado, abrir una abertura o cambiar una entrada de rosca. Identifique qué bordes permiten una ruptura y cuáles requieren una geometría controlada. Revise las ranuras de herramientas después de la operación final relevante. La limpieza puede eliminar los residuos sueltos, pero no confirma que se haya quitado una cuerda atada. Utilice métodos de manipulación e inspección que no rayen el superficie de apoyo ni introduzcan nueva contaminación.
Definir la temperatura de inspección
Registre el material y las condiciones relevantes para la comparación dimensional. Un anillo de polímero medido inmediatamente después del corte puede no estar en las mismas condiciones que su tubo correspondiente durante el ensamblaje. El plan de dibujo e inspección determina cómo se aborda esto; No se justifica un período de carencia o compensación universal para todos los grados y geometrías. Distinga las dimensiones en estado libre de una observación ensamblada bajo carga. Evite explicar un resultado inconsistente únicamente por la temperatura antes de verificar el método, el contacto del accesorio y la identidad real de la pieza. Un procedimiento repetible es más útil que un ajuste no documentado para hacer que una muestra encaje.
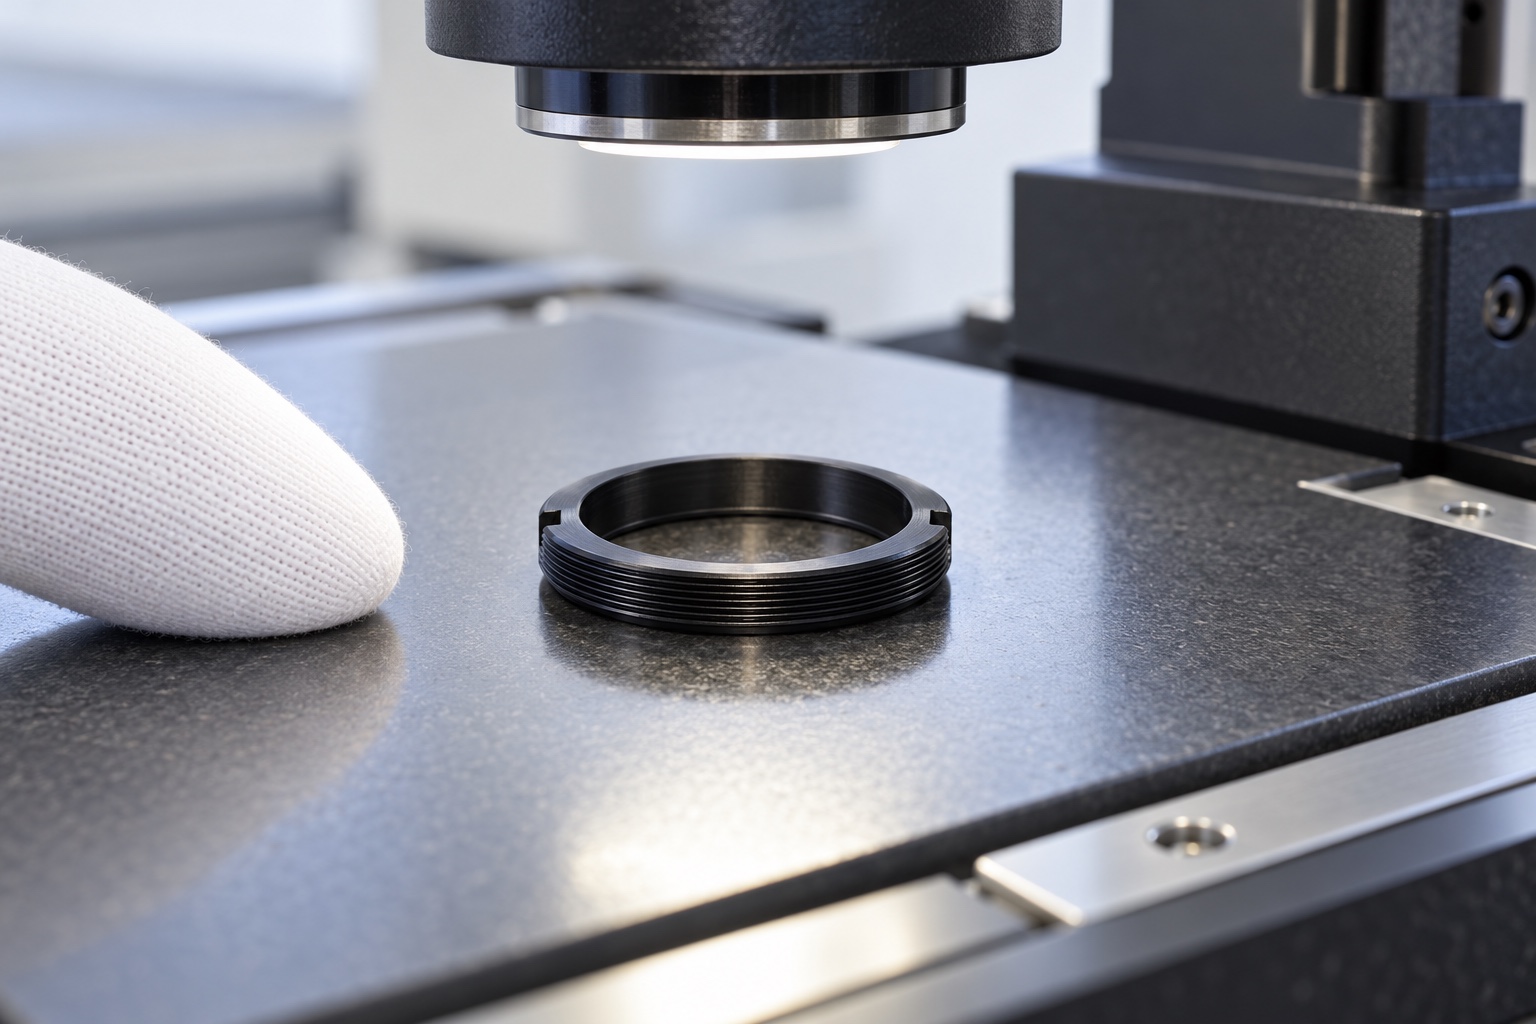
Comprobar las relaciones de montaje
El plan de inspección puede incluir la apertura, la superficie de contacto, el ancho total, las características de la rosca, las ranuras para herramientas y las relaciones geométricas especificadas. Seleccione métodos que resuelvan las características sin cargar la pieza excesivamente. Registre la revisión del dibujo y cualquier referencia de acoplamiento aprobada. No trate una sola medición del diámetro exterior como prueba de que un anillo delgado es circular o que su cara axial está correctamente relacionada con la rosca. Cuando la relación especificada no pueda medirse con el accesorio propuesto, resuelva el método antes del primer artículo en lugar de después de que se haya realizado el lote.
Definir el apriete desde el diseño del conjunto
La guía optomecánica de Thorlabs ilustra que los arreglos de retención y las prácticas de ajuste son específicos del ensamblaje. Ese es un contexto útil, no una especificación de torque para un anillo de polímero personalizado. El equipo de desarrollo debe definir la herramienta de instalación, el compromiso, la disposición de los contactos y el procedimiento de apriete aceptable. Un anillo que pasa la inspección dimensional no prueba que una óptica esté libre de tensión o que un instrumento cumpla con sus requisitos ópticos. Mantenga separadas las mediciones de componentes, las observaciones de ensamblaje y las pruebas de rendimiento óptico, con referencias claras que conecten los registros. No utilice los valores de instalación del catálogo como límites genéricos de aceptación en el taller.
Proteger la interfaz optomecánica
Utilice una ruta de limpieza compatible con el material seleccionado y los requisitos de residuos acordados. Mantenga las etiquetas y el contacto abrasivo alejados de la superficie de apoyo y de la rosca. Empaque los anillos por separado o con una separación adecuada para que sus ranuras y bordes de herramientas no puedan rozar el siguiente componente. El método de embalaje no debe arrojar partículas sobre la zona de contacto. Registre la pieza, revisión y lote sin que implique entrega estéril o una clase de limpieza especial a menos que esos requisitos hayan sido ordenados y verificados. La apariencia por sí sola no puede establecer un límite de residuos y una superficie negra puede hacer que sea más difícil detectar cierta contaminación.
Preparar la documentacion para repetir la pieza
Una solicitud de cotización completa incluye el dibujo y el modelo, el grado del polímero, el prototipo y las cantidades repetidas, la definición de la rosca coincidente, los requisitos de contacto, las notas de los bordes y la evidencia de inspección. Incluya el tubo aprobado, el sustituto óptico o el medidor si una prueba de ensamblaje es parte del pedido. Indique qué prueba el juicio y quién lo aprueba. Conserve los registros del primer artículo aceptado y revise los cambios en material en bruto, sujeción, herramientas o acabado de bordes. Si la pila de filtros cambia, revise la interfaz del anillo en lugar de confiar en el mismo diámetro exterior nominal. La repetibilidad comienza con un ensamblaje definido, no con una instrucción informal para hacer que el anillo encaje.
Referencia técnica del fabricante: www.thorlabs.com.
FAQ
¿Qué define la abertura libre?
La interfaz óptica y mecánica liberada determina la apertura requerida y su ubicación. La apertura y la superficie de contacto deben especificarse por separado para que el mecanizado no mejore una característica comprometiendo involuntariamente la otra.
¿Puede sustituirse la rosca por otra parecida?
No se debe asumir ninguna sustitución por el diámetro o la apariencia. Confirme los requisitos de forma, paso, compromiso y aceptación con la interfaz de acoplamiento aprobada. Cualquier alternativa propuesta necesita una disposición de ingeniería antes de ser tratada como equivalente.
¿Por qué inspecciónar el anillo en estado libre?
Un anillo delgado puede deformarse por su sujeción o dispositivo de medición. La condición de estado libre y cualquier verificación definida del ensamblaje deben documentarse para que una medida sujeta aparentemente correcta no se confunda con el componente entregado.
¿El POM negro garantiza baja luz parásita?
No. El color y la identidad del polímero no establecen el rendimiento óptico. La geometría, el montaje completo y los requisitos específicos de los materiales necesitan su propia revisión y evidencia. Cualquier límite de fondo óptico o limpieza debe definirse explícitamente.
¿Quién define el par de montaje?
El diseñador del ensamblaje debe definir la disposición de instalación y el procedimiento aceptable utilizando los componentes reales. Un valor de catálogo para otro anillo o una inspección dimensional exitosa no proporciona un límite de apriete universal para una pieza personalizada.
¿Qué documentos y muestras permiten la aprobacion?
Proporcione el dibujo y modelo del anillo controlado, la calidad del material, la información de la rosca coincidente, los requisitos de contacto y borde, las cantidades y el plan de inspección. Los tubos de acoplamiento aprobados o sustitutos pueden respaldar una prueba acordada por separado, pero no reemplazan los requisitos de dibujo que faltan.
tanghangyun@oemach.com