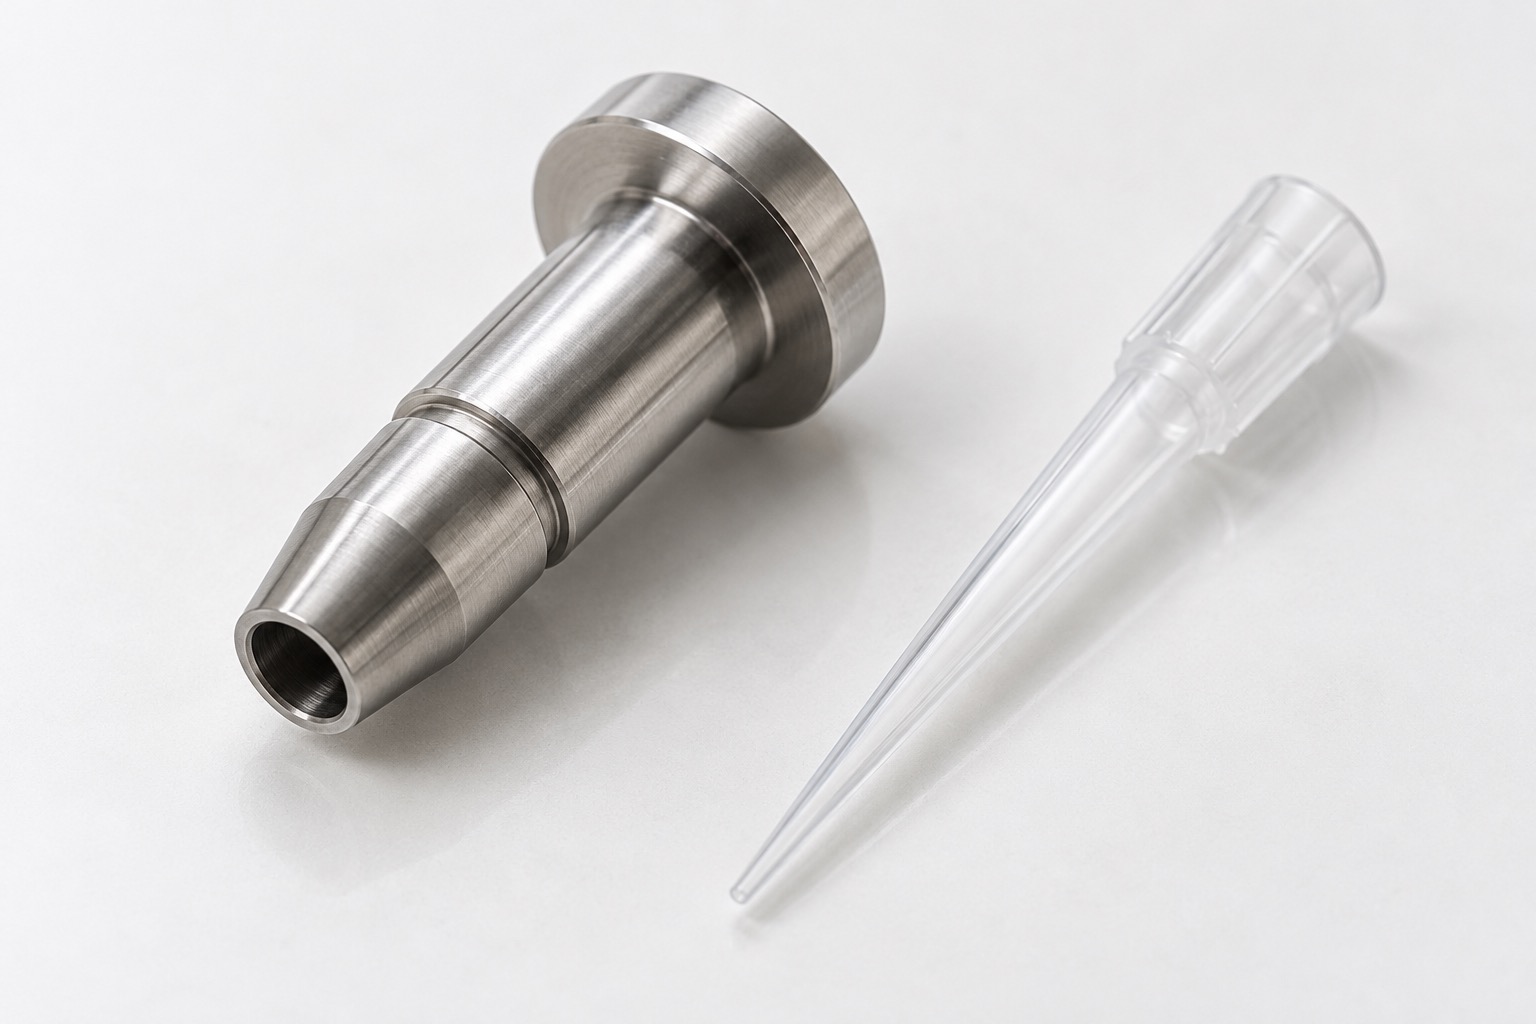
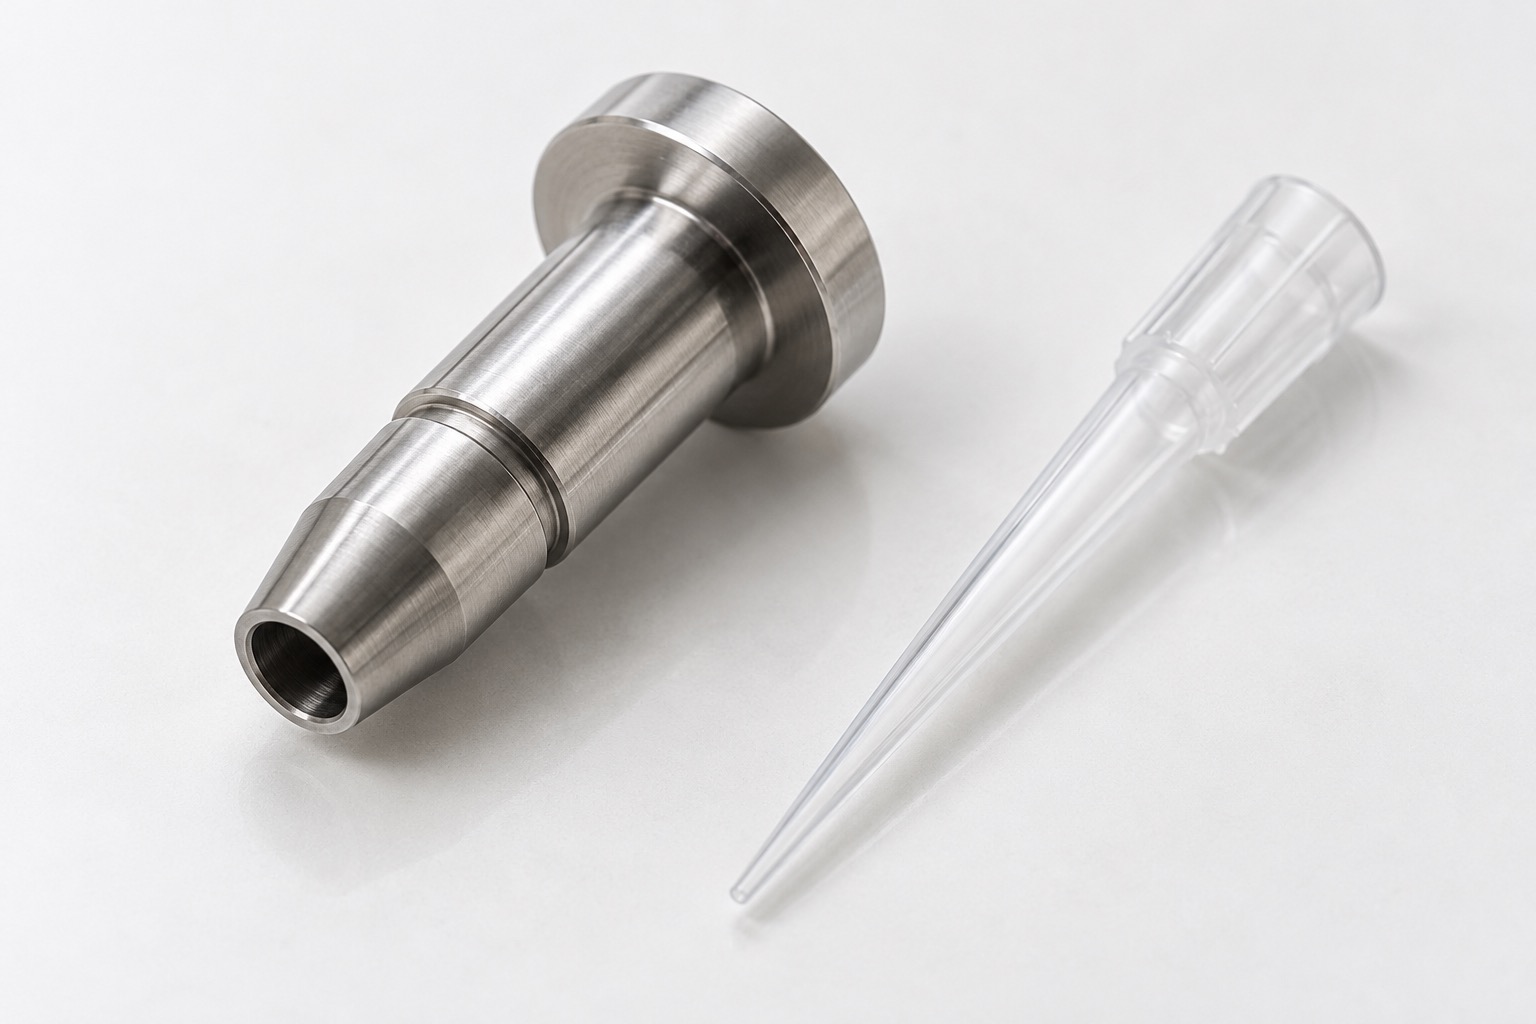
Componente diagnóstico representativo
Este caso describe un adaptador representativo de acero 316L para un cabezal de manipulación de líquidos de diagnóstico. Combina brida de montaje, diámetro de referencia accesible, paso axial y asiento exterior corto. Es un ejemplo de fabricación, sin afirmar entrega a un cliente ni validación de un dispositivo. Desarrollo define interfaz del consumible y condiciones operativas. El trabajo del taller consiste en reproducir geometría liberada, controlar bordes y aportar evidencia trazable de conformidad con el plano. Las imágenes muestran un concepto genérico, no una pieza de sustitución propietaria ni resultados medidos de un instrumento concreto.
Revisión de las interfaces
Partir de plano bidimensional liberado y modelo tridimensional coincidente. Identificar cara de brida, eje, asiento, paso y alivios para herramienta o montaje. Comprobar qué detalles contactan la punta desechable y cuáles ofrecen solamente holgura. Solicitar datos aprobados de acoplamiento si se incluye ajuste. Resolver discrepancias entre plano, modelo y muestras antes de seleccionar herramientas. Una muestra apoya una prueba, pero no sustituye silenciosamente una cota ausente. Registrar revisión y decisiones de aclaración en el documento de proceso. La ruta debe tener requisitos claros antes de convertir observaciones de una pieza en criterios de aceptación.
Trazabilidad de la materia prima
El ejemplo especifica 316L en el estado exigido por el plano. Revisar certificado, dimensiones de barra e identificación antes de cortar. Conservar referencia de colada o lote durante fabricación y vincularla a la entrega. Tratamiento, exposición química y clasificación de contacto siguen siendo específicos del dispositivo. Si se propone otro grado o estado, obtener disposición técnica antes de considerarlo equivalente. Reservar sobrematerial para brida, referencia exterior y acabado del taladro. Evitar mezclar grados visualmente similares en bandejas, porque el aspecto no identifica material con fiabilidad. La trazabilidad acompaña las operaciones, no se reconstruye al final mediante fotografías.
Estrategia de torneado desde referencias
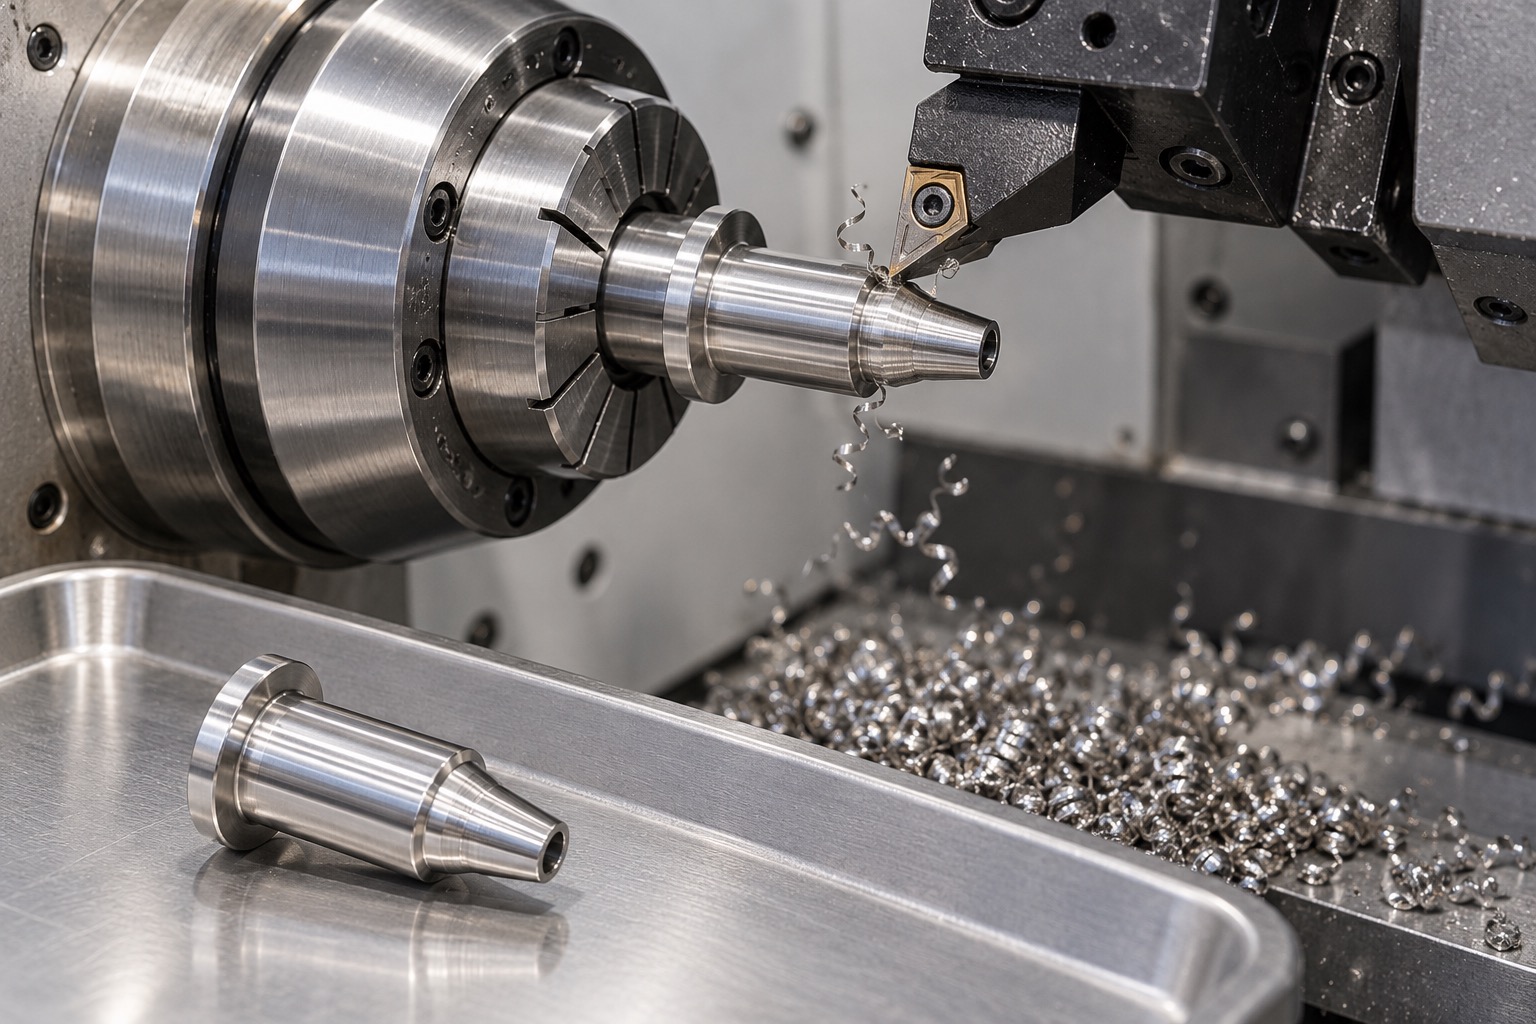
Una ruta posible establece diámetro exterior de referencia y cara de brida, después termina asiento y paso axial con pocos cambios de fijación. El orden real depende de rigidez, acceso y viruta. Sujetar con pinza o mordazas controladas sin aplastar la pared. Si se necesita segunda operación, definir transferencia y permitir inspeccionar la relación entre ambas. Registrar herramienta y versión del programa del primer artículo. Corregir un diámetro no basta si el eje de apoyo ha cambiado. El proceso debe conservar las relaciones funcionales durante corte, transferencia y medición en estado libre.
Taladro y sección delgada
Revisar profundidad, entrada y pared restante entre paso y asiento. Una broca pequeña puede desviarse; un acabado posterior del taladro puede justificarse por plano y acceso. El plan contempla evacuación de viruta y residuos atrapados en un escalón interno. Evitar voladizos sin apoyo que permitan flexión. Medir después de soltar el útil y estabilizar la pieza. Examinar transiciones internas con un método apropiado. Ver una abertura no demuestra la condición de todo el conducto. Identificar qué características se verifican directamente, cuáles requieren un método indirecto y qué limitaciones deben aclararse con el equipo de diseño.
Acabar el asiento funcional
El asiento corto exterior se relaciona con diámetro de referencia y cara de montaje. Revisar posición axial, perfil y longitud de contacto conjuntamente, no solo un diámetro. Usar el acabado definido y proteger la superficie entre operaciones. Una ranura o alivio poco profundo debe quedar en su posición sin interrumpir inesperadamente la banda de contacto. Expresar aceptación de bordes y superficie de forma clara. Si se solicita pulido, acordar alcance y volver a comprobar geometría afectada. El brillo no sustituye un resultado dimensional o de perfil y tampoco demuestra el comportamiento de la punta ensamblada.
Desbarbado y tratamiento
Entradas del conducto y alivios estrechos reciben una operación de borde controlada. Retirar rebabas sin abrir el paso fuera de requisito ni redondear hombros de referencia. Revisar alcance a bordes internos y registrar limitaciones. Si se especifica pasivado u otro tratamiento, aplicar el proceso pedido y confirmar compatibilidad con material y geometría final. Inspeccionar después por residuos, marcas y cambios de ajuste. Ni el acero inoxidable ni un tratamiento demuestran esterilidad. La documentación debe describir lo realmente procesado y comprobado. Cualquier condición especial de limpieza necesita requisitos separados y acordados antes de aceptar el lote.
Inspección del primer artículo
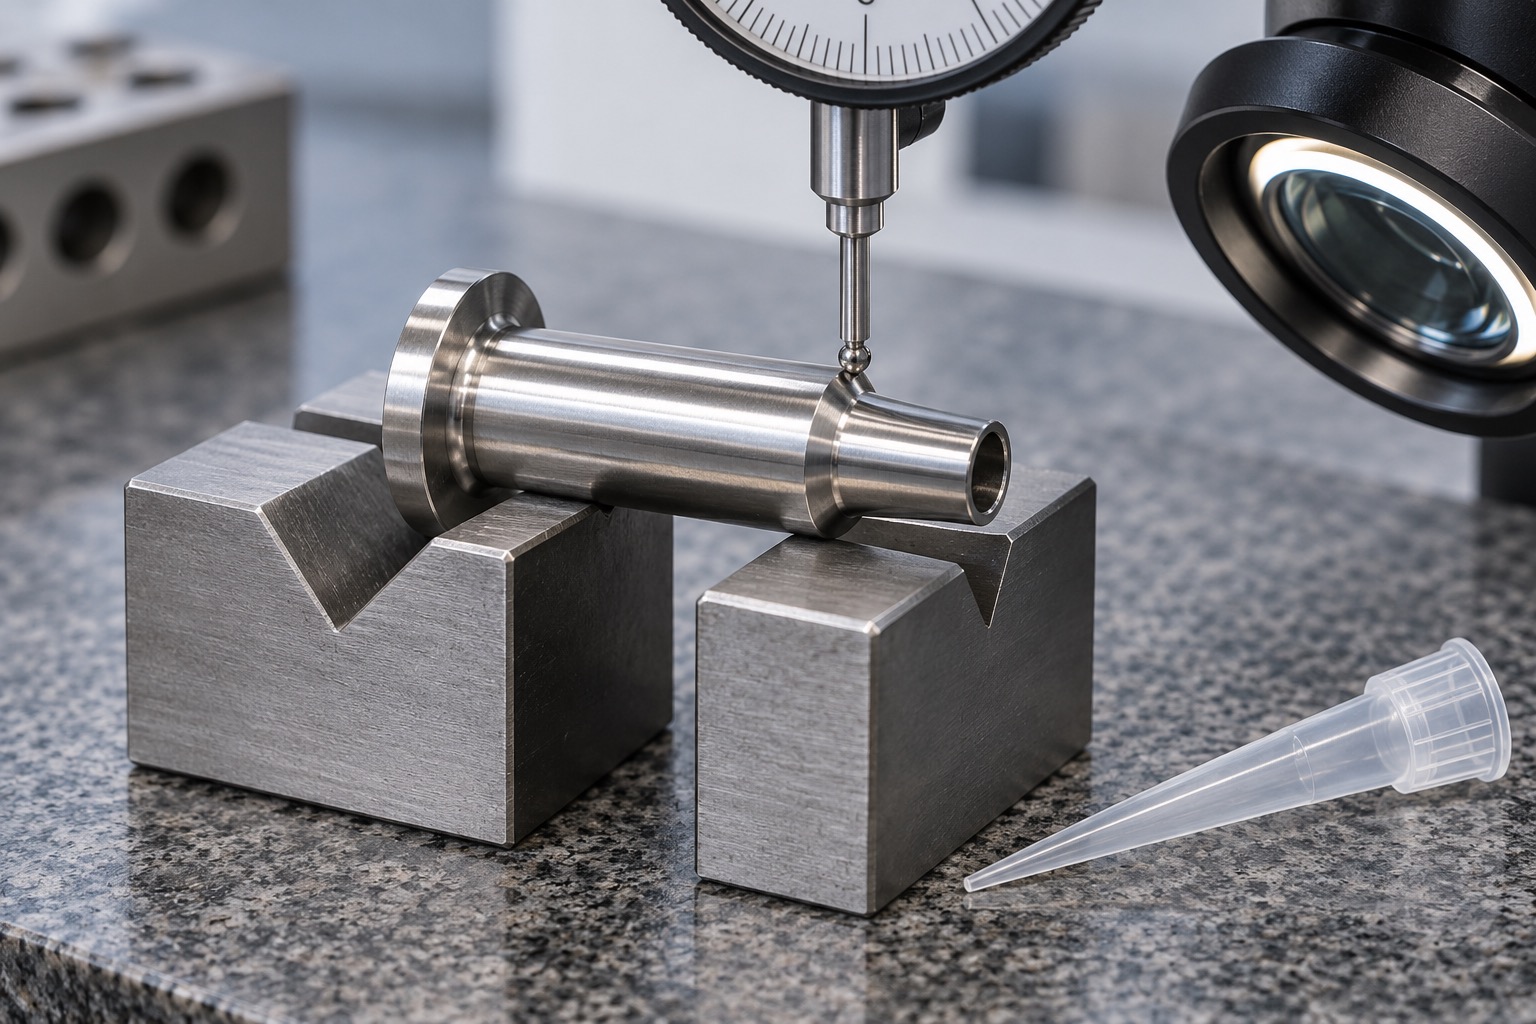
La propuesta incluye identificación de material, brida, cara de montaje, diámetro de referencia, taladro, perfil y relaciones geométricas especificadas. Escoger calibres, óptica y contacto adecuados a tamaño y acceso. Registrar apoyo, referencias y números de características. Medir un casquillo comprimido puede no representar su estado libre. El primer artículo permite revisar proceso y viabilidad del plan de inspección. Resolver desviaciones antes de repetir los mismos ajustes en otra serie. Conservar aceptación y versión del programa. Los informes deben distinguir medidas obtenidas de criterios asumidos, evitando presentar como verificada una geometría que no ha sido observada con el método acordado.
Acordar ensayos antes de cotizar
Con componentes aprobados se pueden evaluar asiento, holgura, retención y liberación. Una prueba de fugas necesita útil, consumible, sellos, medio, presión, duración y límite. Indicar si se ensaya adaptador suelto, canal montado u otra configuración. El ejemplo no afirma fuerza universal de inserción ni coeficiente de variación de pipeteo alcanzado. Esos valores proceden de requisitos y evidencia del equipo real. Informe dimensional y observación de montaje se complementan sin validar por sí solos el instrumento. Acordar responsables, registro y disposición de fallos evita que una prueba informal se convierta después en una condición de aceptación no prevista.
Limpiar y proteger contactos
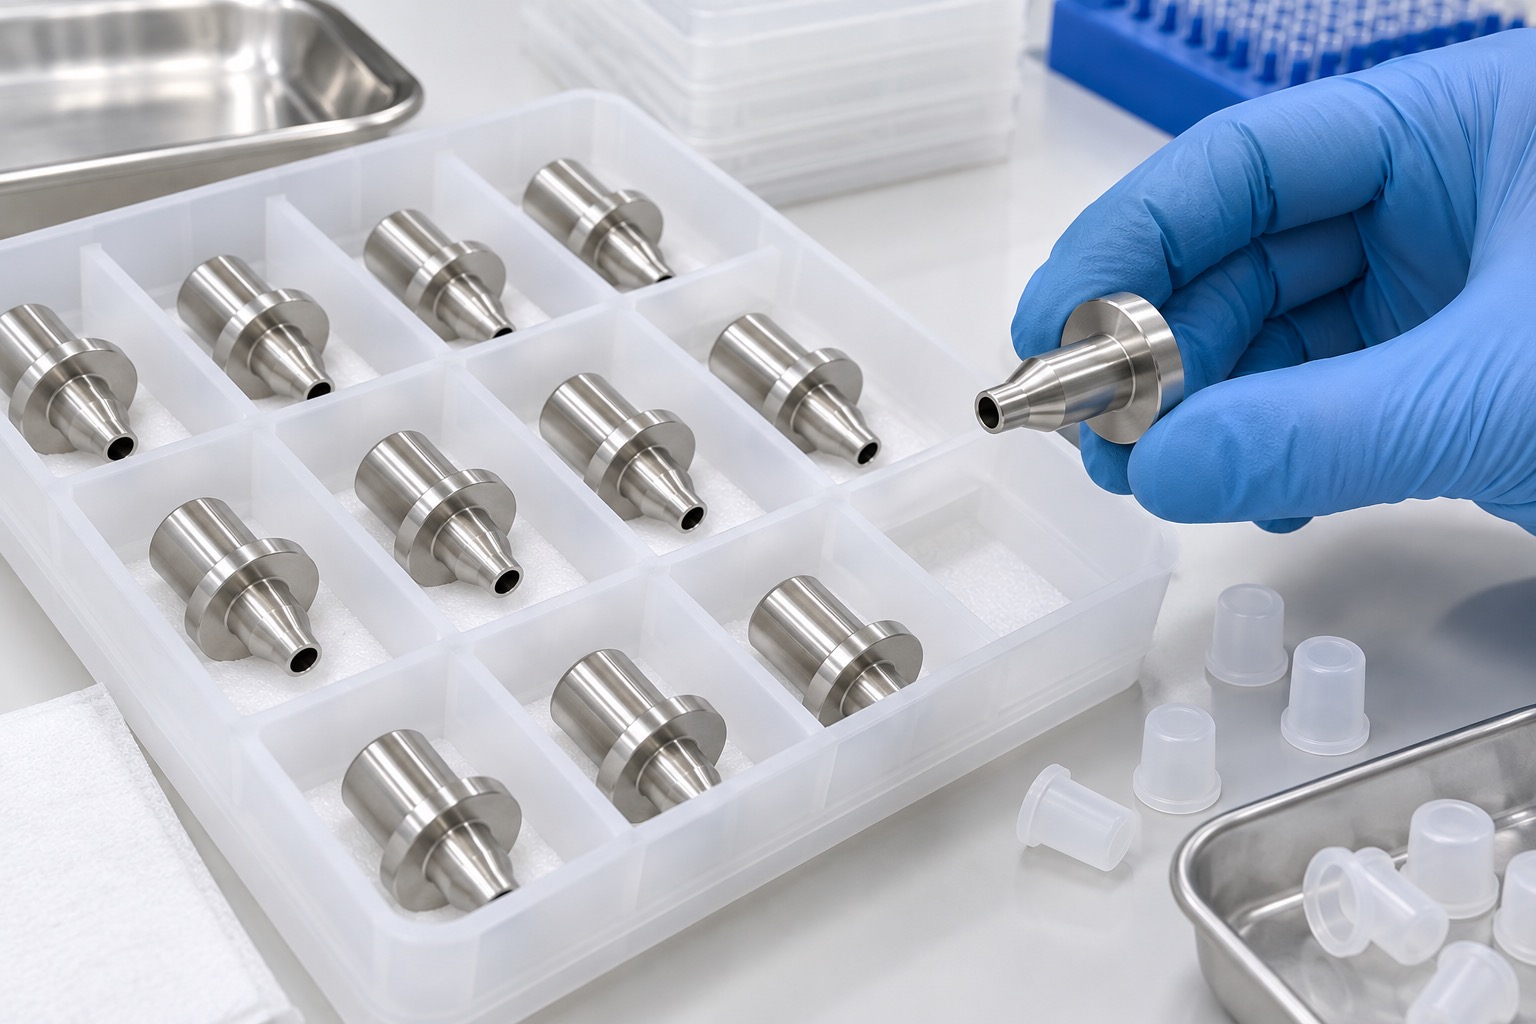
Eliminar viruta, fluido de corte y residuos del paso y exterior mediante limpieza y secado compatibles. Verificar condición acordada antes de embalar. Separar piezas para que brida y asiento no rocen metales próximos. Tapas o fundas no deben desprender partículas ni deformar entradas. Etiquetar embalaje, no banda de contacto. Identificar pieza, revisión, lote e inspección. El embalaje mostrado representa prevención de daños y orden, sin implicar barrera estéril ni clasificación de sala. Si existe límite de residuos o partículas, especificar cómo se mide y qué registro acompaña la entrega, en lugar de deducirlo del aspecto de la bandeja.
Liberar pedidos repetidos
Tras aprobar prototipo, fijar revisión de plano, estado del material, referencias de proceso, acabado e inspección para repetición. Revisar cambios de proveedor de stock, herramientas, pinzas, desbarbado y tratamiento según su efecto funcional. Conservar aceptación y desviaciones autorizadas, no solo fotos anteriores. Definir muestreo e inspección completa donde proceda. Si cambia el consumible, desarrollo decide si se revisan interfaz o pruebas. La trazabilidad permite investigar un lote y revisión concretos en lugar de discutir toda la familia de piezas. Mantener los requisitos de dispositivo separados de la evidencia que el taller puede obtener sobre el componente.
Información para la consulta
Una solicitud completa aporta plano y STEP, material exacto, cantidades de prototipo y repetición, acabado, zonas de contacto e informes. Incluir muestras aprobadas y condiciones para ajuste o fugas. Definir limpieza, embalaje e identificación. Enumerar cotas verificadas tras tratamiento y aclarar interiores sin acceso directo. Así el proveedor cotiza torneado, operaciones secundarias, útiles, inspección y documentación como trabajo definido. El caso no promete precio, plazo ni capacidad de tolerancias: esos compromisos requieren revisar el paquete real. Un pedido bien documentado permite aceptar y repetir la pieza con criterios compartidos entre compras, desarrollo y fabricación.
FAQ
¿Es una entrega real de cliente?
Es un caso representativo sin cliente, envío ni prestaciones médicas afirmadas. Un pedido real necesita plano liberado, criterios de aceptación y evidencia propia de producción.
¿Qué interfaces controlan el casquillo?
Cara de montaje, diámetro de referencia, paso axial y asiento de punta son las principales del ejemplo. Sus cotas y relaciones proceden del plano del dispositivo.
¿Se puede pasivar la pieza?
Sí, cuando se especifique y sea compatible. Revisar superficies después y registrar el tratamiento acordado, sin presentarlo como entrega estéril.
¿Cómo comprobar un taladro pequeño?
Seleccionar método según tamaño, profundidad y acceso, indicando qué demuestra. Verificar la entrada no comprueba todo el paso ni un escalón oculto.
¿Se incluyen pruebas de ajuste y fugas?
Pueden acordarse con componentes aprobados, útil y procedimiento. Definir consumible, montaje, medio, presión, duración y aceptación antes de cotizar.
¿Qué necesita una repetición?
Plano y modelo controlados, primer artículo aceptado, material, acabado, cantidades, inspección, limpieza, embalaje y aprobaciones aplicables de cambios o desviaciones.
tanghangyun@oemach.com