
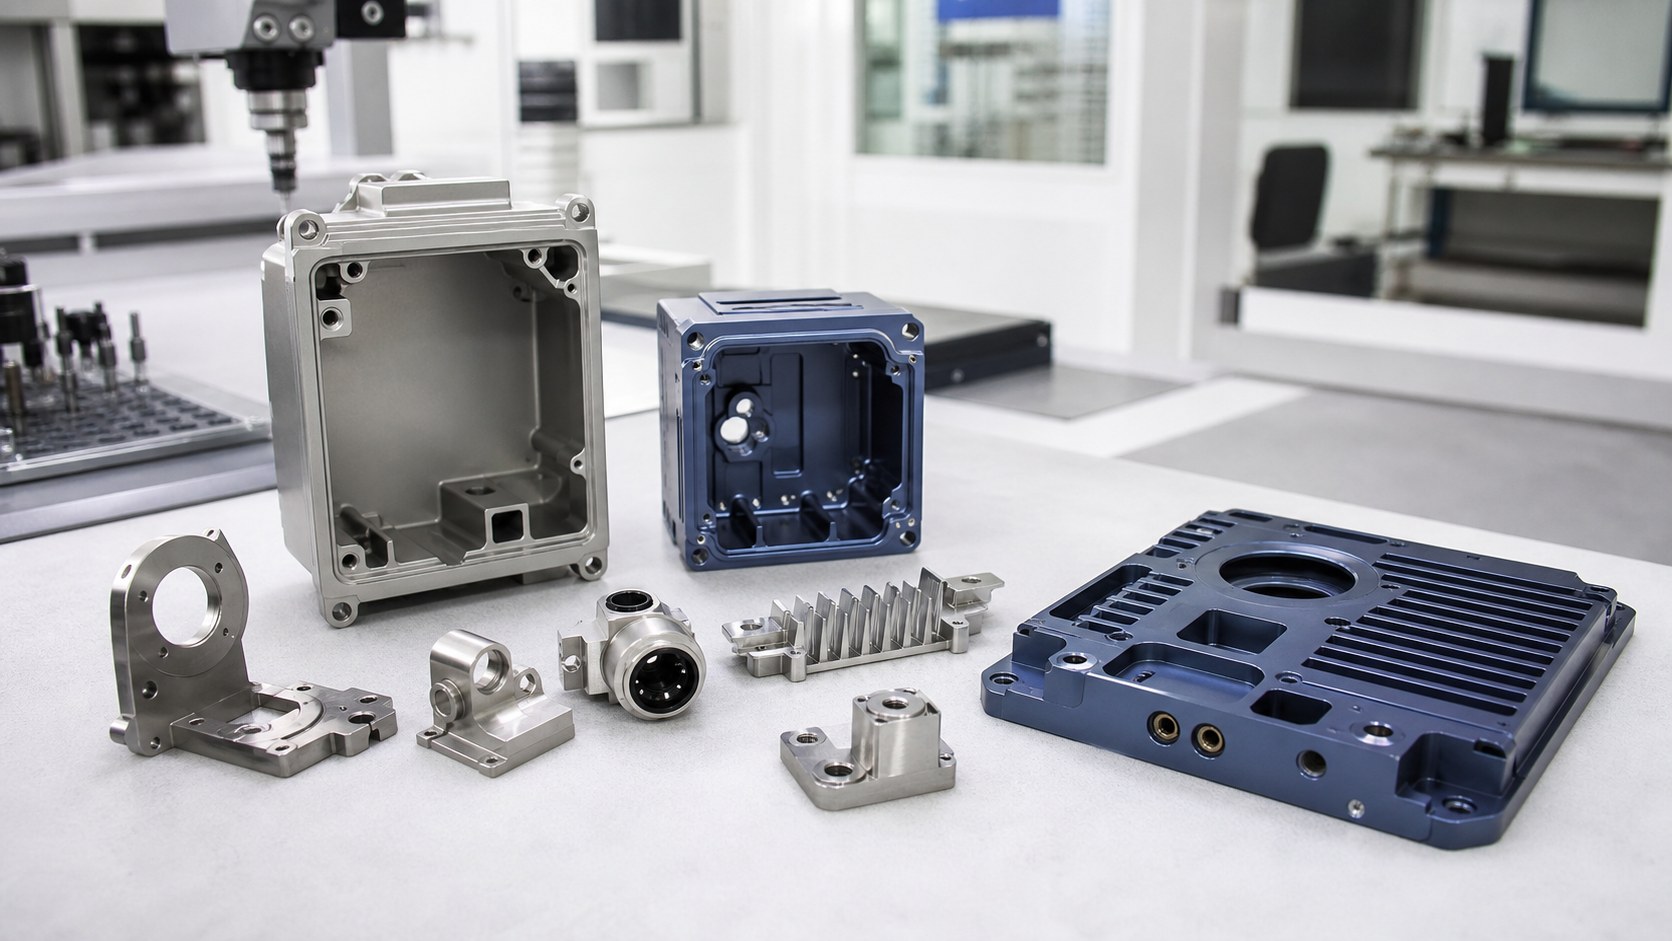
Mecanizado CNC de soportes de sensores para analizadores de diagnóstico: referencias ópticas, ranuras de junta y montaje limpio
Por qué importan los soportes
Los instrumentos de diagnóstico clínico dependen de movimiento de muestra, medición óptica y posicionamiento repetible. Una carcasa o soporte CNC no realiza el ensayo, pero fija la relación entre luz, detector, tubo, cartucho, tapa y junta. Pequeños desplazamientos generan deriva de alineación o variación de sellado.
Definir la cadena de medición
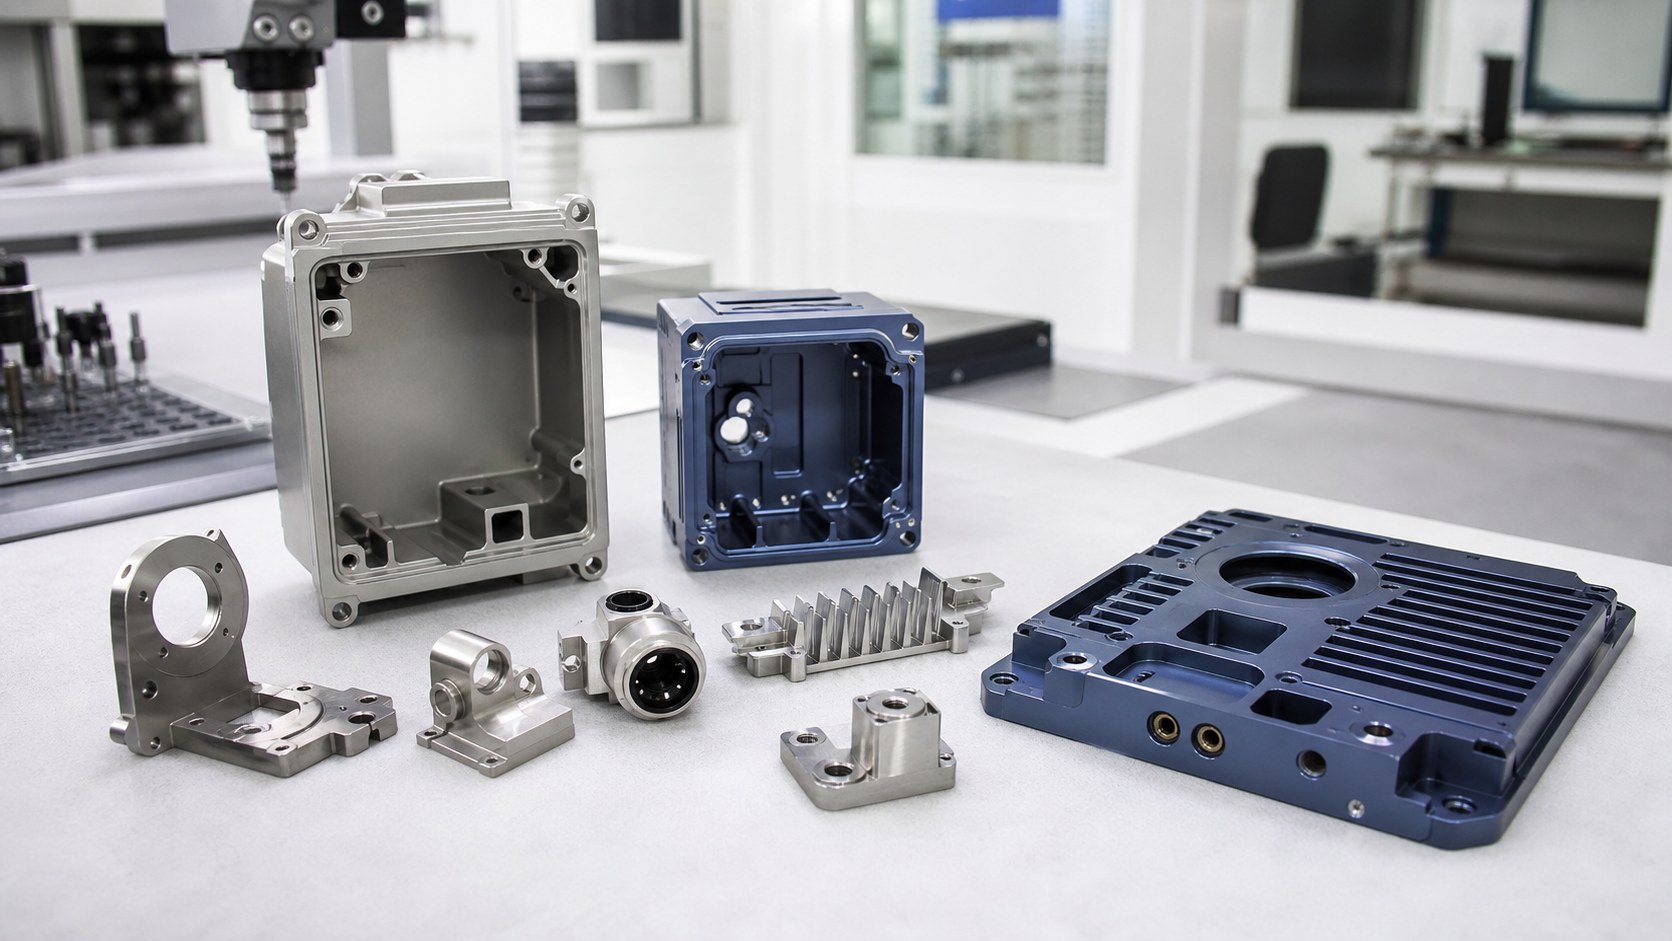
Antes de cotizar se sigue la cadena desde portamuestras hasta detector. Se identifican ventanas ópticas, taladros de sensor, pasadores, holguras de tubo, juntas, tornillos y superficies de consumible. El plano distingue referencias ópticas, mecánicas y cosméticas.
Material y acabado
Aluminio, acero inoxidable y polímeros pueden usarse según rigidez, peso, corrosión, aislamiento y acabado. El fabricante define grado, certificados, recubrimiento, color, máscaras y condición dimensional. Los recubrimientos pueden afectar taladros pequeños y ajustes.
Alineación óptica
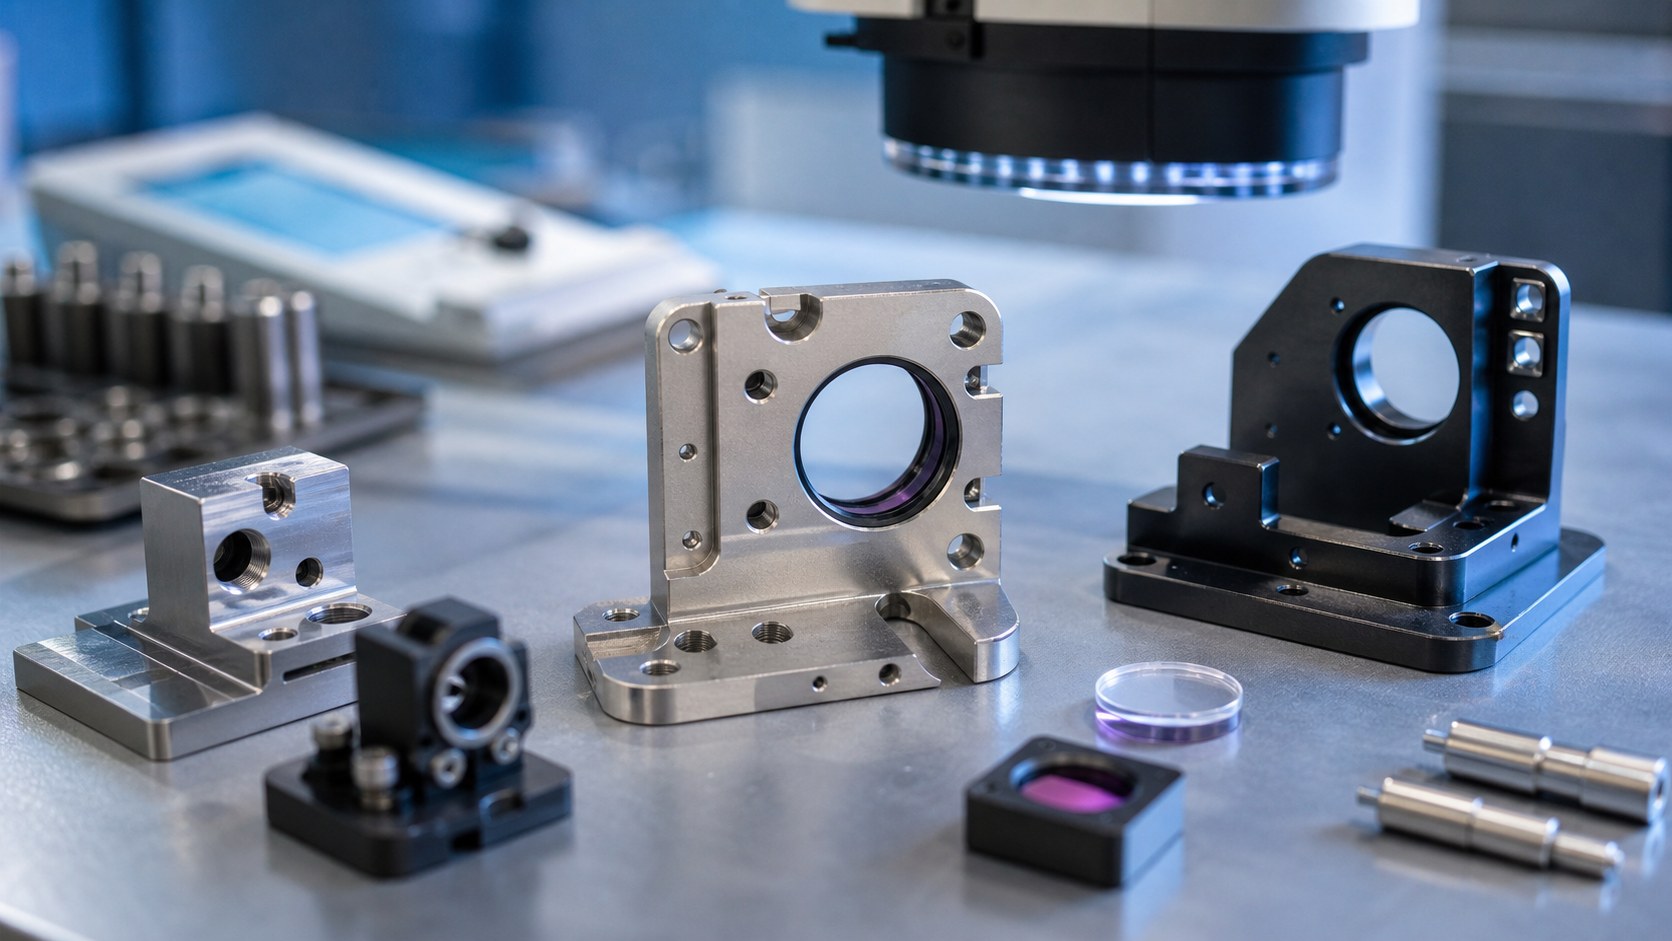
El rendimiento óptico depende de la relación entre asiento de sensor, ventana, centro de muestra y tapa. El sistema de referencia debe servir para CNC, inspección y montaje. Las funciones críticas se ubican desde caras o pasadores funcionales.
Juntas y tapas
Las carcasas pueden incluir tapas, protectores o sellos. Ancho, profundidad, radio, planitud y patrón de tornillos controlan compresión. La ranura no debe redondearse por desbarbado amplio ni alterarse por recubrimiento no previsto.
Rebabas y partículas
Bolsillos, roscas, pasos de cable y aperturas ópticas atrapan virutas. Rebabas sueltas pueden interferir con tubos o rayar ventanas. El desbarbado debe ser específico y la inspección con aumento confirma limpieza.
Estrategia de inspección
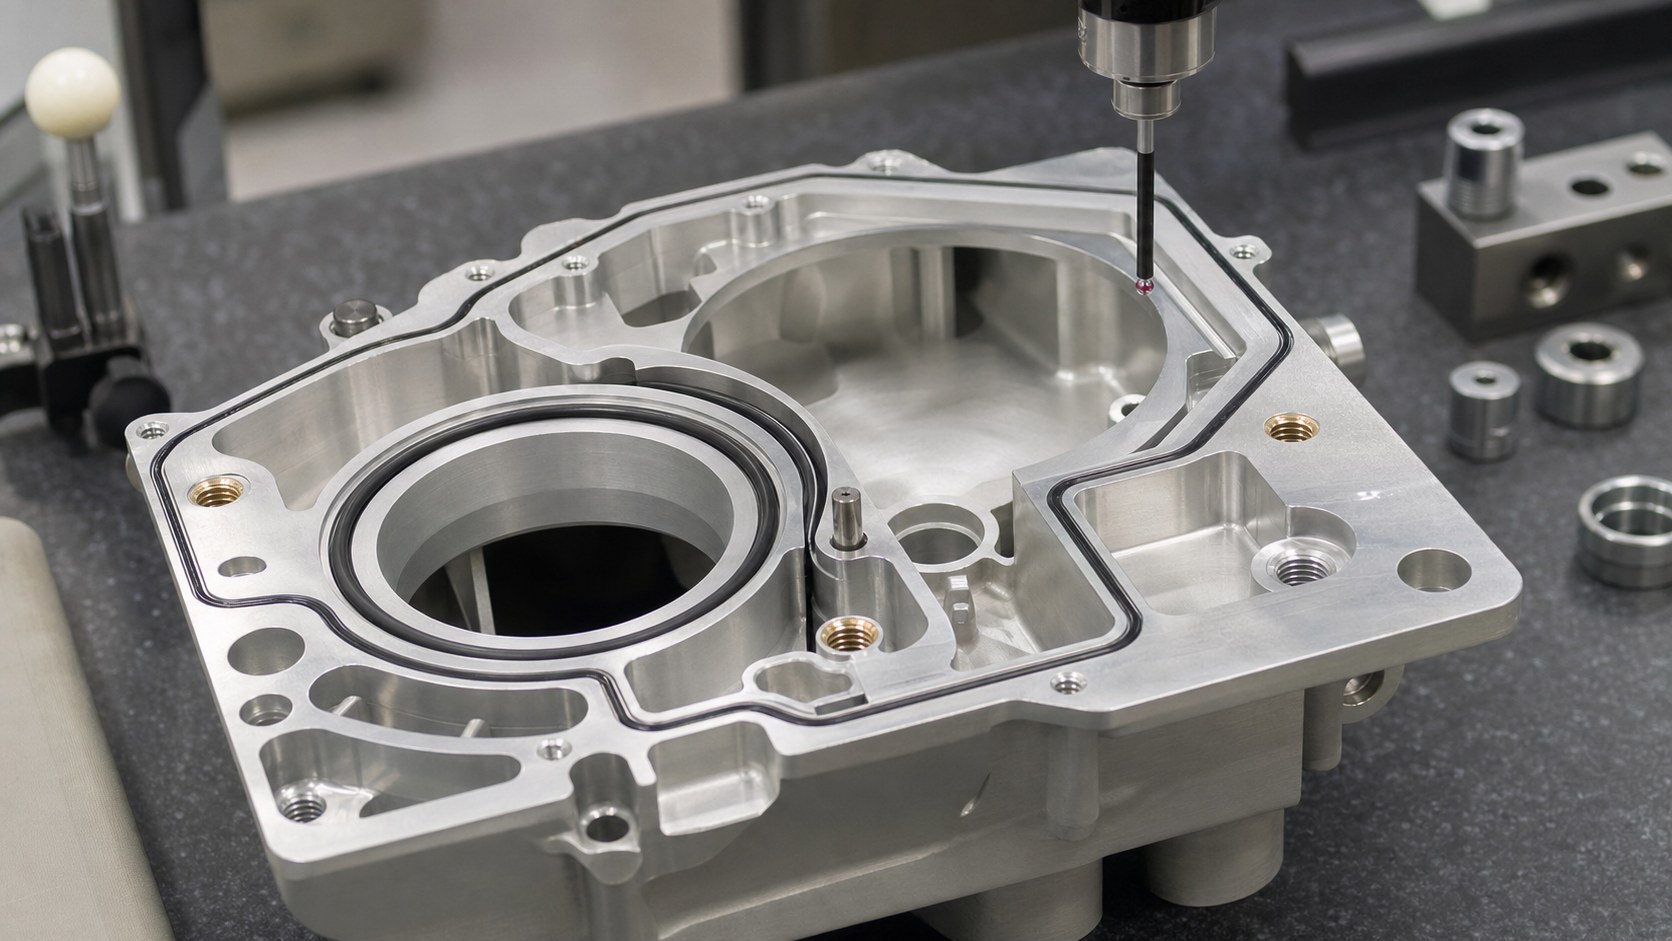
El primer artículo incluye CMM para referencias, óptica para aperturas, calibres para taladros y roscas, planitud de sellos y revisión visual. Los resultados se vinculan a lote, programa, útil y acabado.
Limpieza y embalaje
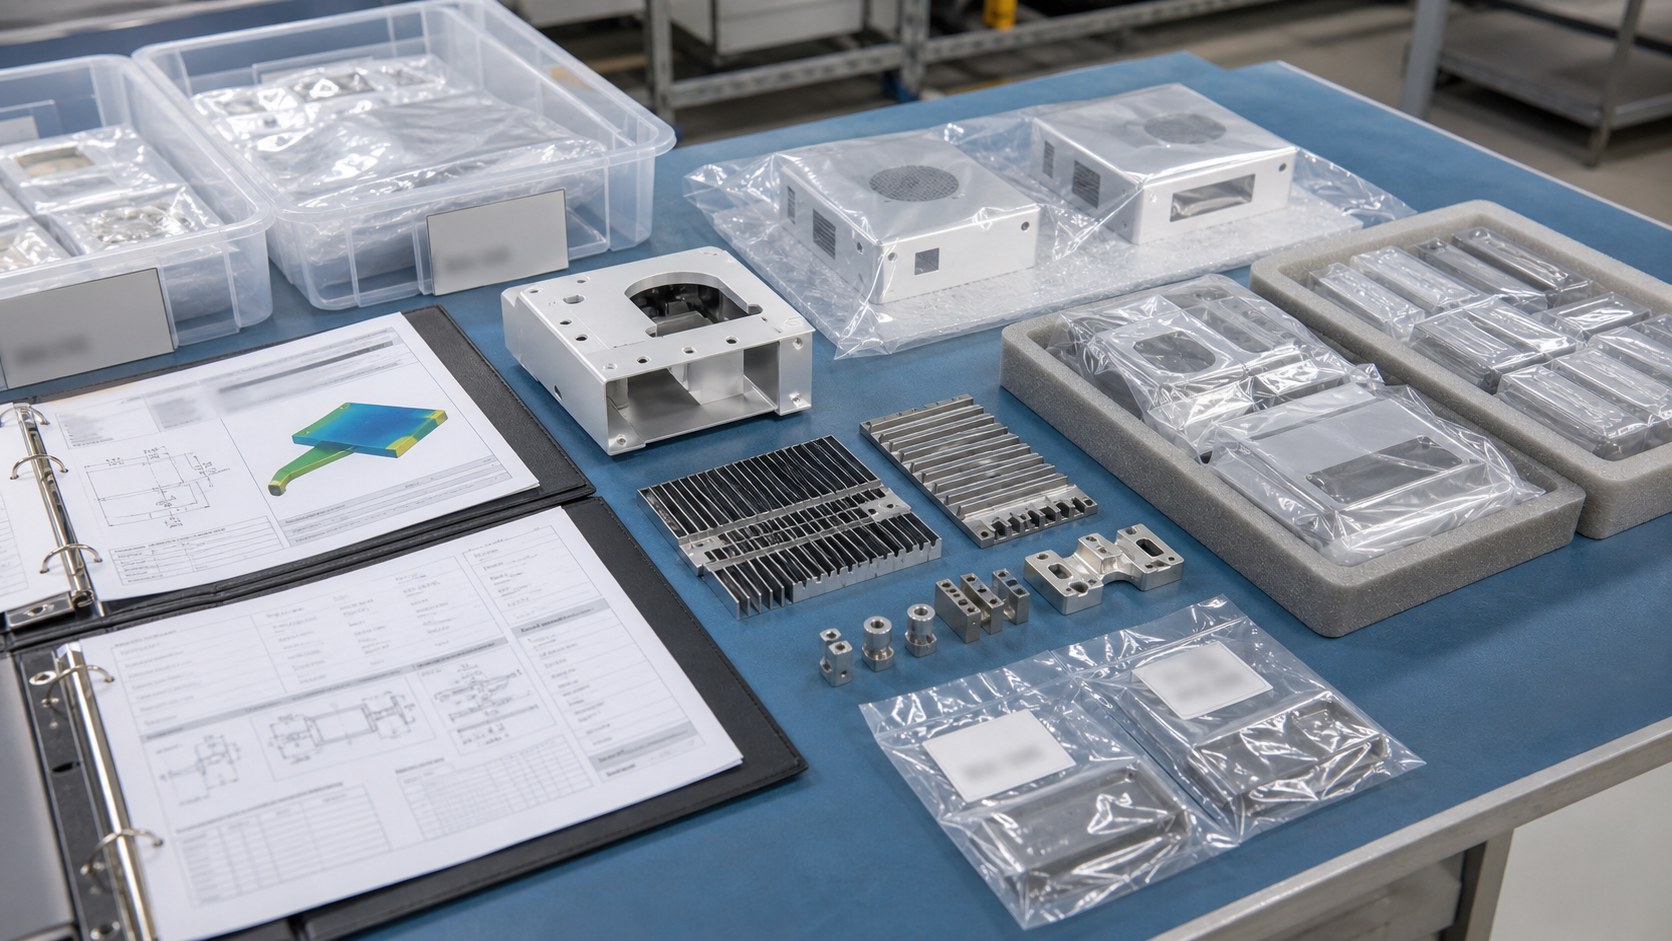
Tras mecanizado y acabado se eliminan refrigerante, abrasivos, polvo y partículas de bolsillos, ranuras, roscas y ventanas. Las piezas se separan para proteger superficies ópticas y sellos. No se declara esterilidad sin proceso validado.
Entrega RFQ
La RFQ incluye planos, modelos, consumibles, referencias ópticas, material, acabado, tolerancias, cantidades, limpieza, inspección y prueba de montaje o calibración del cliente.
FAQ
¿El soporte valida el diagnóstico?
No. Aporta interfaces mecánicas y ópticas; el fabricante valida ensayo, óptica, software, consumibles y sistema.
¿Qué dimensiones son críticas?
Asiento de sensor, ventana óptica, centro de muestra, pasadores, ranuras, planitud de tapa y holguras de tubo.
¿Por qué medir después del acabado?
Anodizado, pasivado o recubrimiento pueden cambiar taladros, ranuras y ajustes.
¿Cómo se inspeccionan funciones ópticas?
Con CMM, medición óptica, calibres y útiles según tamaño, acceso y referencias.
¿Cómo se reduce el riesgo de partículas?
Con trayectorias controladas, desbarbado dirigido, inspección con aumento, limpieza y embalaje protegido.
¿Qué incluye la RFQ?
Planos, modelos, consumibles, material, acabado, referencias ópticas, cantidades, tolerancias, limpieza e inspección.