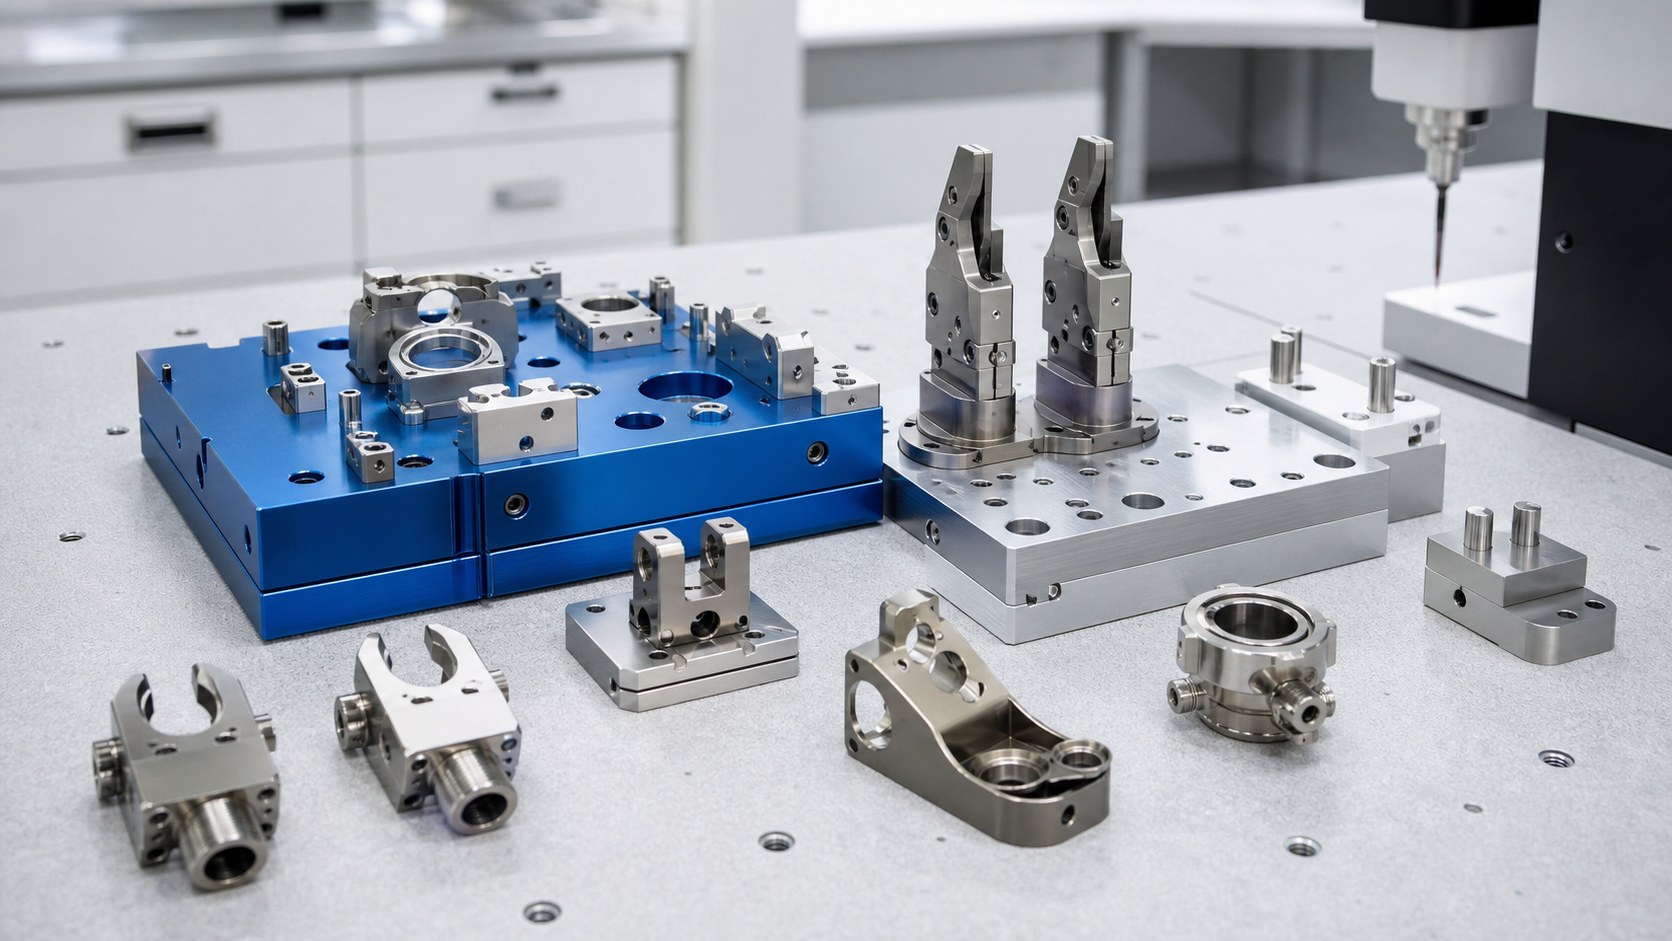
Mecanizado CNC de interfaces para efectores finales quirúrgicos: referencias miniatura, alineación de mordazas y montaje limpio
Por qué controlar la interfaz
Los efectores finales de robots quirúrgicos convierten el movimiento del instrumento en sujeción, corte, agarre o posicionamiento a escala muy pequeña. La pieza mecanizada no define por sí sola el rendimiento clínico, pero controla cómo se sitúan pasadores, mordazas, cables, casquillos y elementos desechables. Un pequeño desajuste puede cambiar simetría, precarga, fricción o repetibilidad. Por eso se revisa como interfaz funcional de movimiento, no como soporte genérico.
Partir de la cadena de movimiento
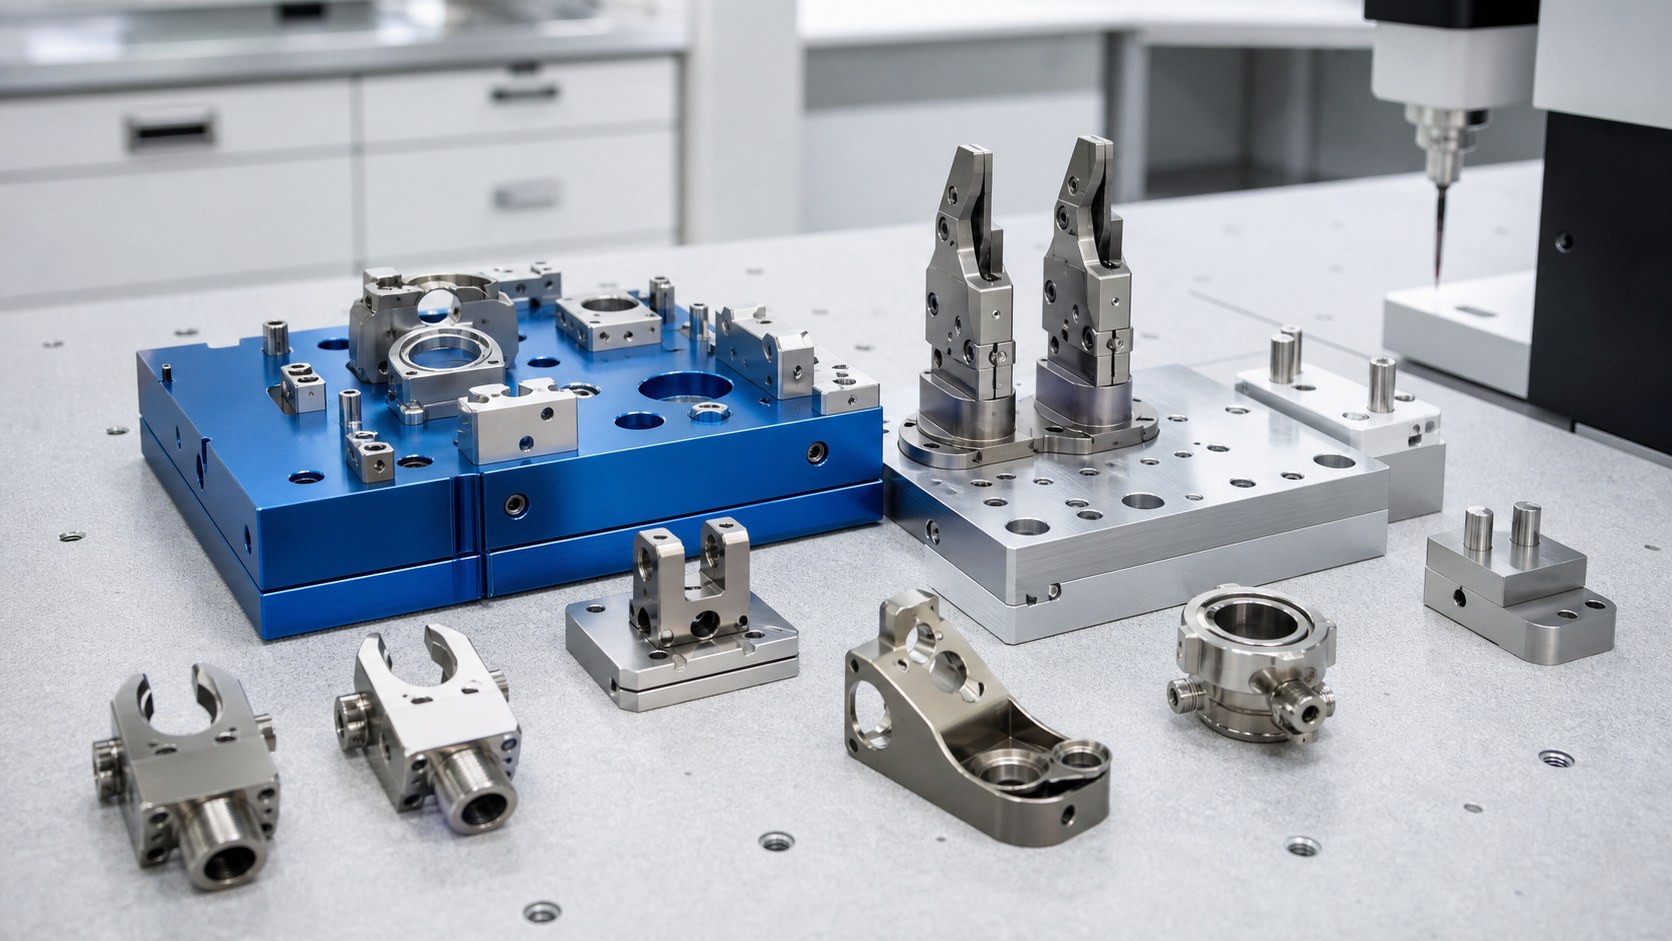
Antes de cotizar, seguir la cadena desde el accionamiento del robot hasta la punta de la mordaza. Identificar pasadores giratorios, ranuras deslizantes, recorridos de cable, topes, barrera estéril y piezas reemplazables. El plano debe indicar superficies de carga, holguras y bordes que contactan con instrumentos o insertos. Si la pieza pertenece a una herramienta desechable, reutilizable o útil de ensayo, cambian material, limpieza, documentación y validación.
Material y acabado
Acero inoxidable 17-4PH, 316L y titanio pueden considerarse según resistencia, corrosión, masa y esterilización. La elección final corresponde al fabricante del dispositivo y debe incluir grado, condición, certificado y tratamiento térmico. Pasivado o electropulido pueden mejorar la superficie, pero también afectar transiciones, taladros de pasador y ranuras pequeñas. El plano define cotas posteriores al acabado y bordes que deben conservarse.
Referencias útiles en escala miniatura
La interfaz necesita referencias que puedan sujetarse, mecanizarse y medirse. Un taladro de bisagra, asiento de mordaza o cara funcional puede ser más útil que un contorno exterior. El sistema de referencia debe mantener características pareadas en las mismas coordenadas para evaluar alineación, paso de pasadores y ranuras. Si la pieza es muy pequeña, pueden requerirse mordazas blandas o soporte especial, pero el informe sigue necesitando una referencia repetible.
Secuencia y deformación
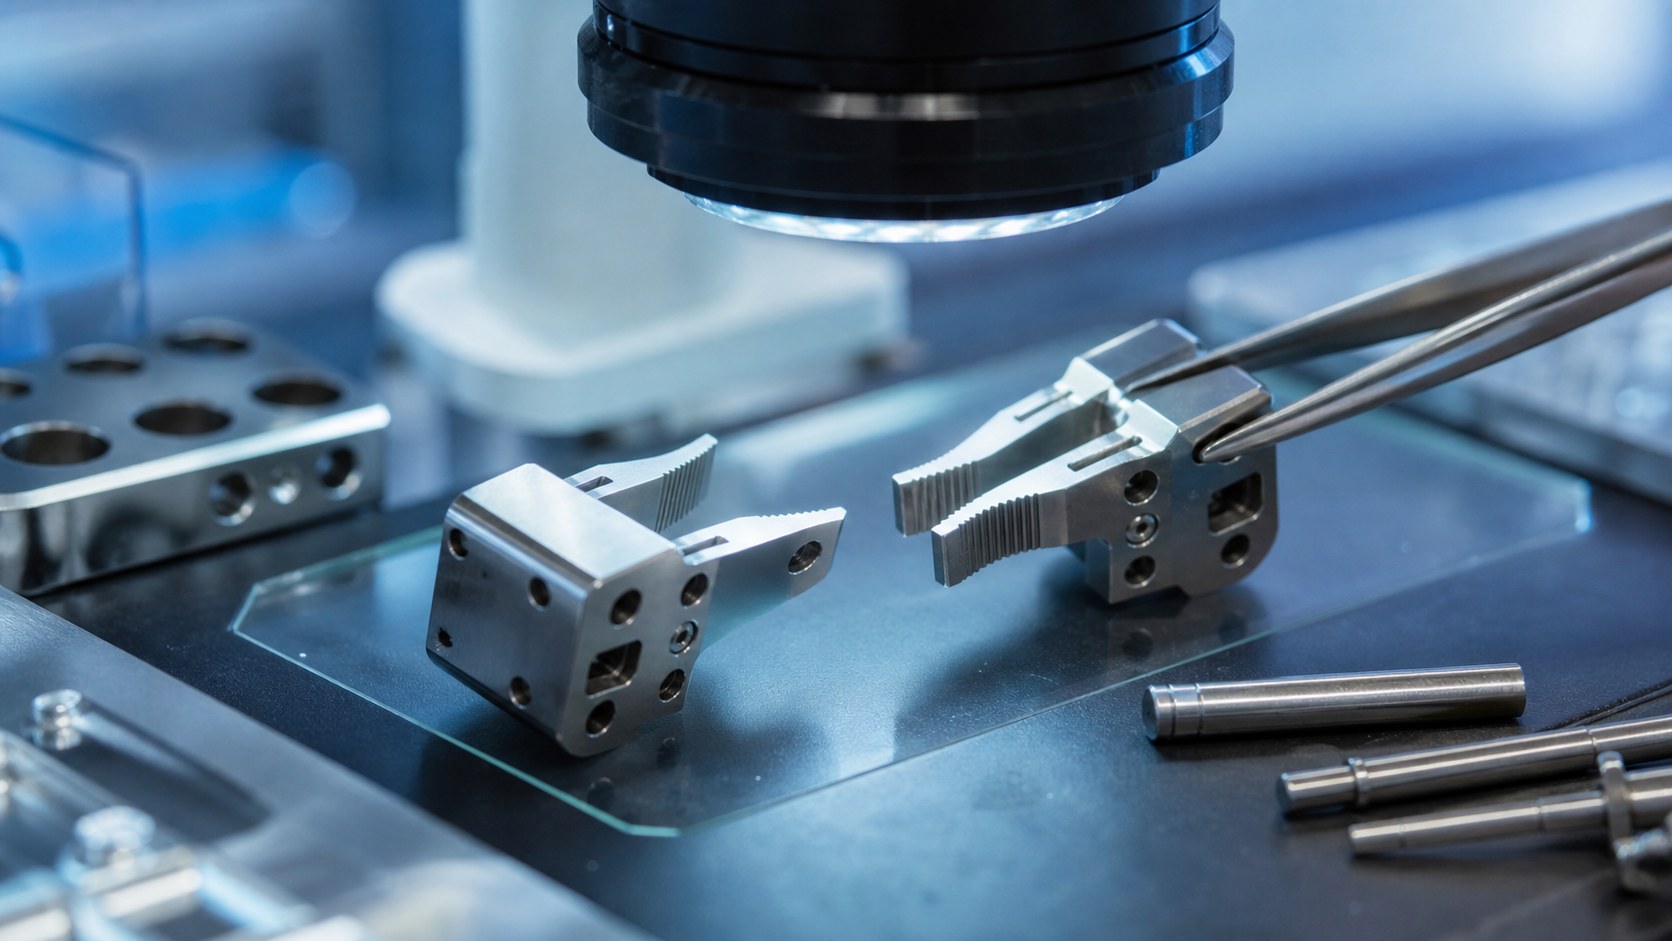
El proceso crea un bruto estable, establece referencias, desbasta material no crítico y deja las funciones de movimiento para el acabado. Brazos finos, ranuras estrechas y taladros pequeños pueden moverse al liberar tensiones, especialmente tras tratamiento térmico. Las trayectorias deben controlar vibración, evitar labios elevados y proteger bordes de contacto. La inspección final se realiza después de soltar la pieza para ver recuperación elástica.
Control de rebabas
Una rebaba pequeña puede dañar insertos, generar partículas o cambiar la fricción. El desbarbado debe ser específico: un taladro de bisagra necesita borde limpio, mientras un tope puede requerir arista definida. Taladros cruzados, micro ranuras y cavidades profundas se inspeccionan con aumento o boroscopio cuando el acceso es limitado. El plan define rotura admisible, rebabas prohibidas y superficies que no deben redondearse.
Inspección de alineación
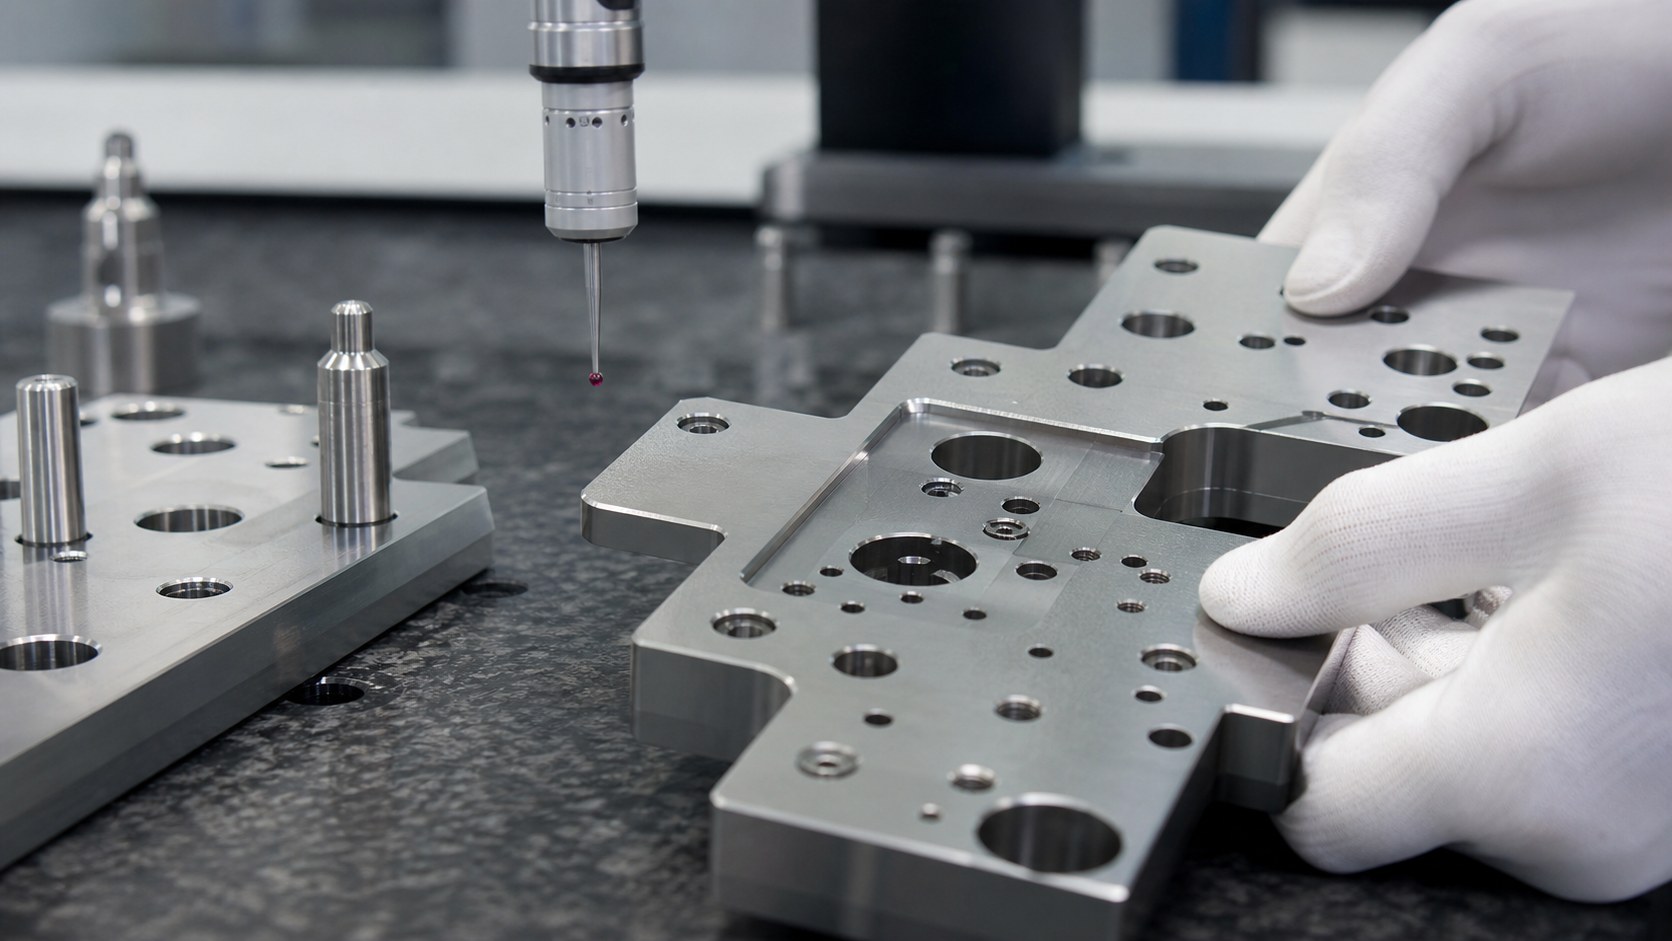
Las comprobaciones críticas incluyen diámetro de taladro, coaxialidad, ancho de ranura, simetría de asientos, paralelismo, posición de topes y acabado en zonas deslizantes. La CMM captura relaciones de referencia y la óptica ayuda en ranuras pequeñas y bordes. En prototipos conviene comparar datos dimensionales con montaje: suavidad, juego axial y cierre simétrico. Los registros se vinculan a lote, útil, programa y acabado.
Limpieza y trazabilidad
Después del mecanizado y acabado se eliminan refrigerante, abrasivos y partículas de ranuras, taladros y cavidades ciegas. El embalaje evita que bordes funcionales golpeen otras piezas metálicas. Las etiquetas muestran referencia, revisión, lote e inspección sin declarar esterilidad si no existe un proceso validado. Una RFQ completa incluye planos, modelo, material, acabado, características críticas, cantidades, limpieza, informes y prueba de montaje del cliente.
Entrega entre diseño y proveedor
La transferencia sólida hace visibles las suposiciones. El equipo del dispositivo define uso clínico, esterilización, piezas de acople, límites de validación y ensayos. El proveedor aporta revisión de fabricabilidad, útiles, vida de herramienta, medición y datos de repetición. Cambios de mordaza, ruta de cable, recubrimiento o tratamiento térmico obligan a revisar toda la cadena porque movimiento, desgaste y rendimiento de montaje cambian juntos.

FAQ
¿El mecanizado valida el instrumento quirúrgico?
No. Aporta interfaces y registros controlados; la validación de rendimiento, esterilización y regulación corresponde al fabricante.
¿Qué características son más críticas?
Taladros de bisagra, asientos de mordaza, paso de pasadores, ranuras de cable, topes, referencias y bordes funcionales.
¿Por qué importan tanto las rebabas?
Pueden alterar movimiento, dañar piezas acopladas o generar partículas; cada zona necesita criterio de borde.
¿Se mide antes o después del pasivado?
El plano debe indicarlo. Las características afectadas por acabado normalmente se confirman después.
¿Cómo se inspeccionan ranuras pequeñas?
Se combinan óptica, CMM, calibres, perfil o boroscopio según tamaño y acceso.
¿Qué debe incluir la RFQ?
Planos, modelo, material, acabado, tolerancias críticas, cantidades, limpieza, registros y método de prueba de montaje.