Mecanizado CNC de útiles de posicionamiento para RM: material, referencias y control de artefactos
Una revisión específica para RM
Los útiles de posicionamiento usados cerca de equipos de resonancia magnética colocan almohadillas, bobinas, sensores y accesorios de forma repetible. Aunque su geometría parezca sencilla, el material, el metal oculto, las aristas y los errores acumulados pueden afectar al flujo de trabajo y a la imagen. La compatibilidad con RM es un requisito del sistema definido por el cliente. Una pieza polimérica mecanizada no puede declararse MR Safe o MR Conditional solo por su aspecto; el fabricante del equipo debe evaluar el conjunto, el entorno y el etiquetado.
Convertir el uso clínico en requisitos
La revisión comienza por la posición del útil respecto al paciente, túnel, bobina y región de imagen. Las superficies de contacto pueden necesitar radios amplios, textura controlada y resistencia a limpiezas repetidas. Caras de apoyo y taladros de pasador deben devolver el accesorio a la misma posición sin fuerza excesiva. Si sostiene una bobina o patrón, el plano identifica los elementos que controlan centro y orientación. Carga, agentes de limpieza, vida útil y deformación permitida deben acompañar la solicitud de oferta.
Elegir materiales con evidencia
El PEEK se considera por su resistencia, mecanizabilidad y aislamiento eléctrico, pero importan grado, relleno y certificados. Los grados con fibra pueden comportarse de otro modo y no ser adecuados para la imagen prevista. Otros polímeros o aleaciones no ferromagnéticas solo se usan cuando el diseño los permite. La selección debe considerar artefacto de imagen, limpieza, carga, inflamabilidad y documentación reglamentaria. El lote exacto de material debe mantenerse unido a cada lote de producción.
Crear referencias medibles
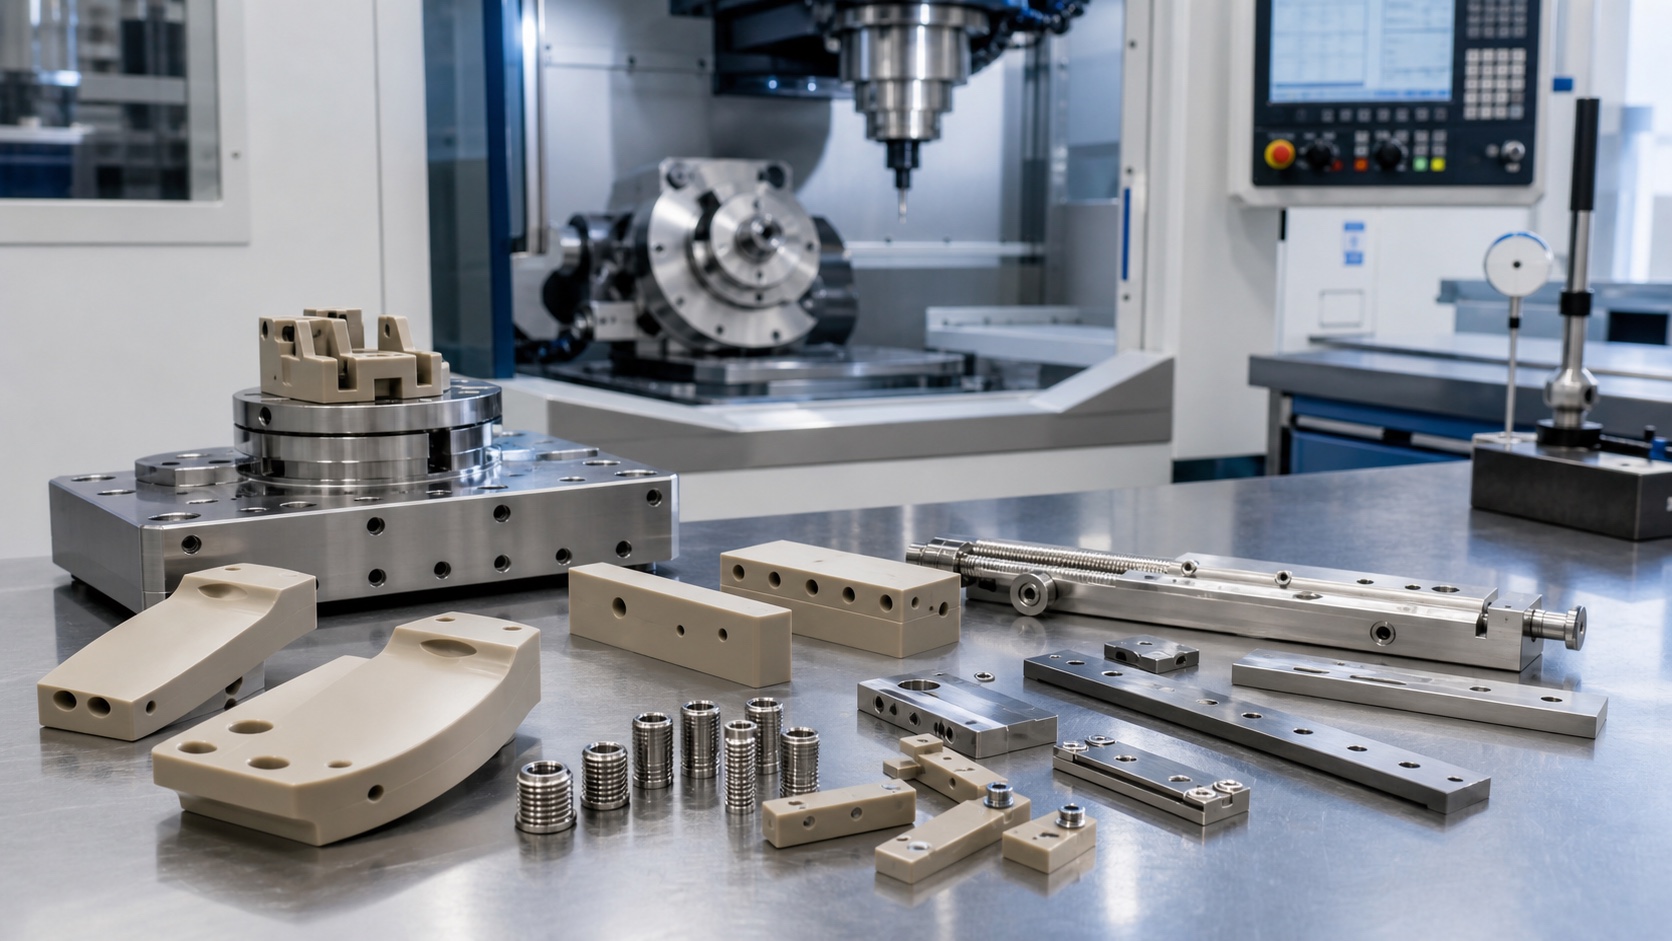
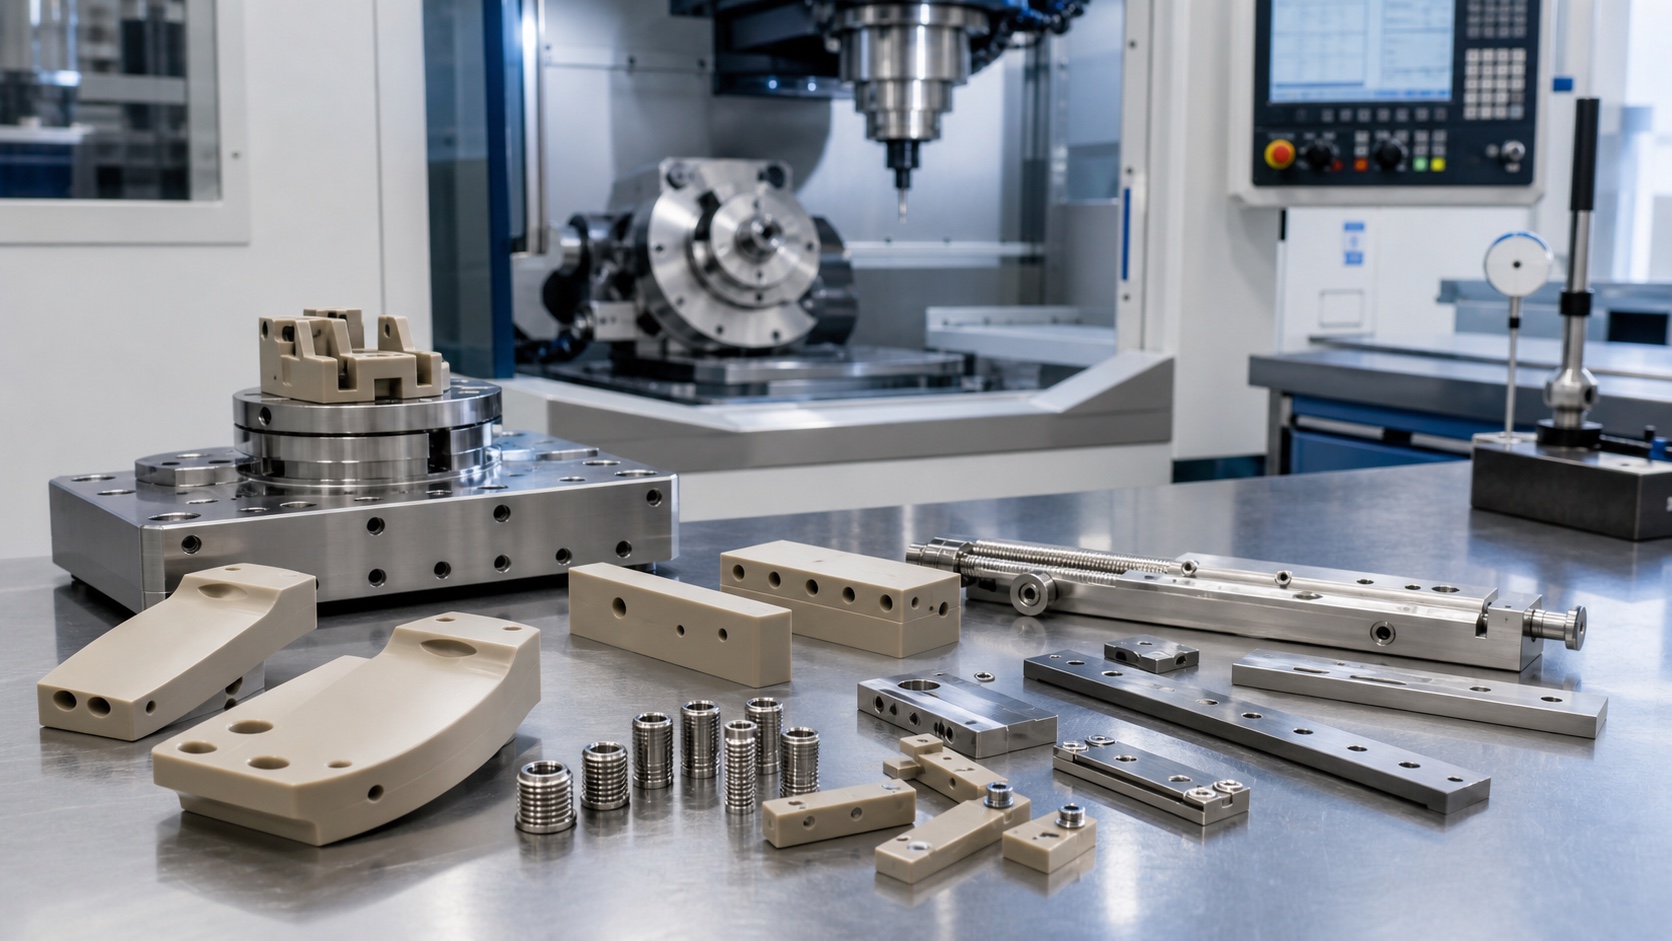
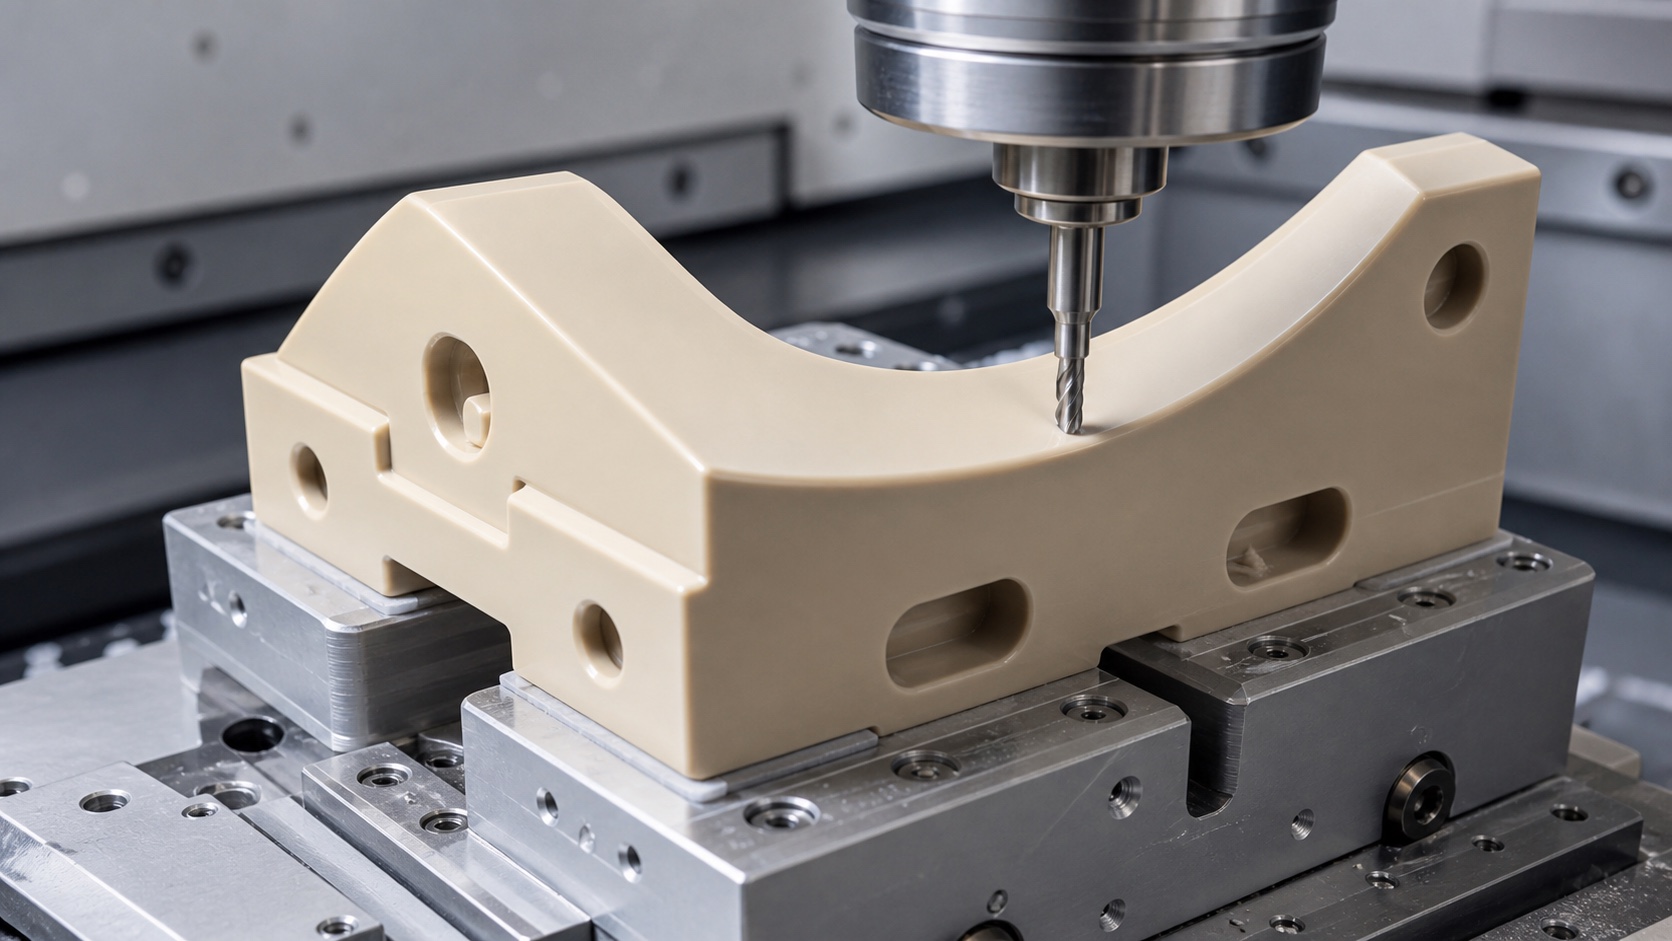
Un bloque combina cara de montaje, tope lateral, taladros, ranuras y una superficie conformada. Todas estas zonas deben compartir referencias primaria, secundaria y terciaria. Es preferible añadir pads accesibles antes que usar un contorno libre como única referencia. Las mismas referencias deben estar disponibles para mecanizado, CMM y verificación de montaje. Si el cliente aporta guías o pasadores, se definen tamaño, ajuste y desgaste para evitar holgura o montaje difícil tras muchos ciclos.
Mecanizar PEEK con estabilidad
El PEEK puede moverse al liberar tensiones y calentarse en el corte. Una ruta robusta usa herramientas afiladas, contacto controlado y desbaste por etapas antes de terminar caras críticas. La fijación sostiene sin aplastar ni marcar. Nervios delgados y ranuras profundas necesitan trayectorias prudentes y buena evacuación de viruta. Las cotas finales se comprueban cuando la pieza alcanza temperatura estable. El desbarbado debe ser controlado para no cambiar referencias ni radios de contacto.
Controlar insertos y tornillería
Insertos, casquillos y tornillos facilitan el servicio, pero introducen dudas de material y alineación. El plano indica aleación, instalación, par y uso de adhesivo. Prensar un inserto en un boss fino puede agrietarlo o deformarlo. El hardware metálico se revisa dentro del proceso de seguridad RM del cliente; el taller no sustituye materiales por conveniencia. La identificación visual y las funciones antierror ayudan al montaje, mientras los registros preservan la trazabilidad.
Inspeccionar alineación y superficie
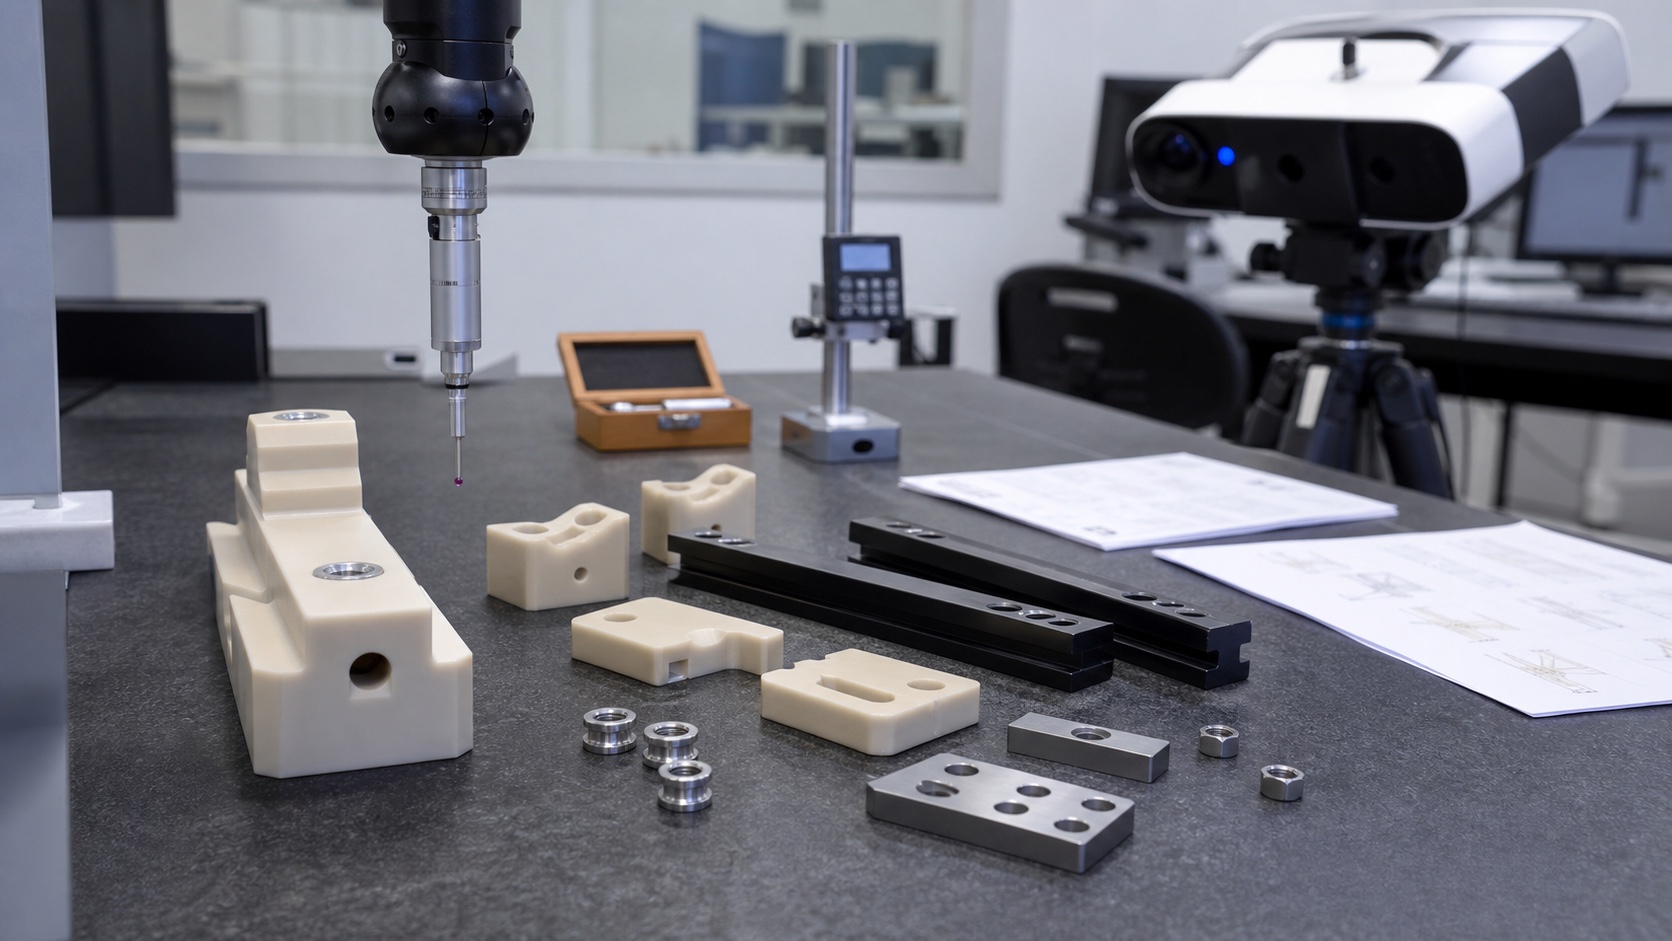
Se revisan planitud de montaje, perpendicularidad de topes, posición de pasadores, ancho de ranura, perfil de apoyo y aristas. CMM u óptica verifican relaciones entre referencias; galgas funcionales confirman el acoplamiento. Para tolerancias estrechas en polímeros se registra la temperatura. La inspección visual busca grietas, virutas incrustadas, rebabas y arañazos. Si se requiere prueba de artefacto o compatibilidad con escáner, el cliente define conjunto, secuencia y aceptación.
Limpieza y embalaje controlado
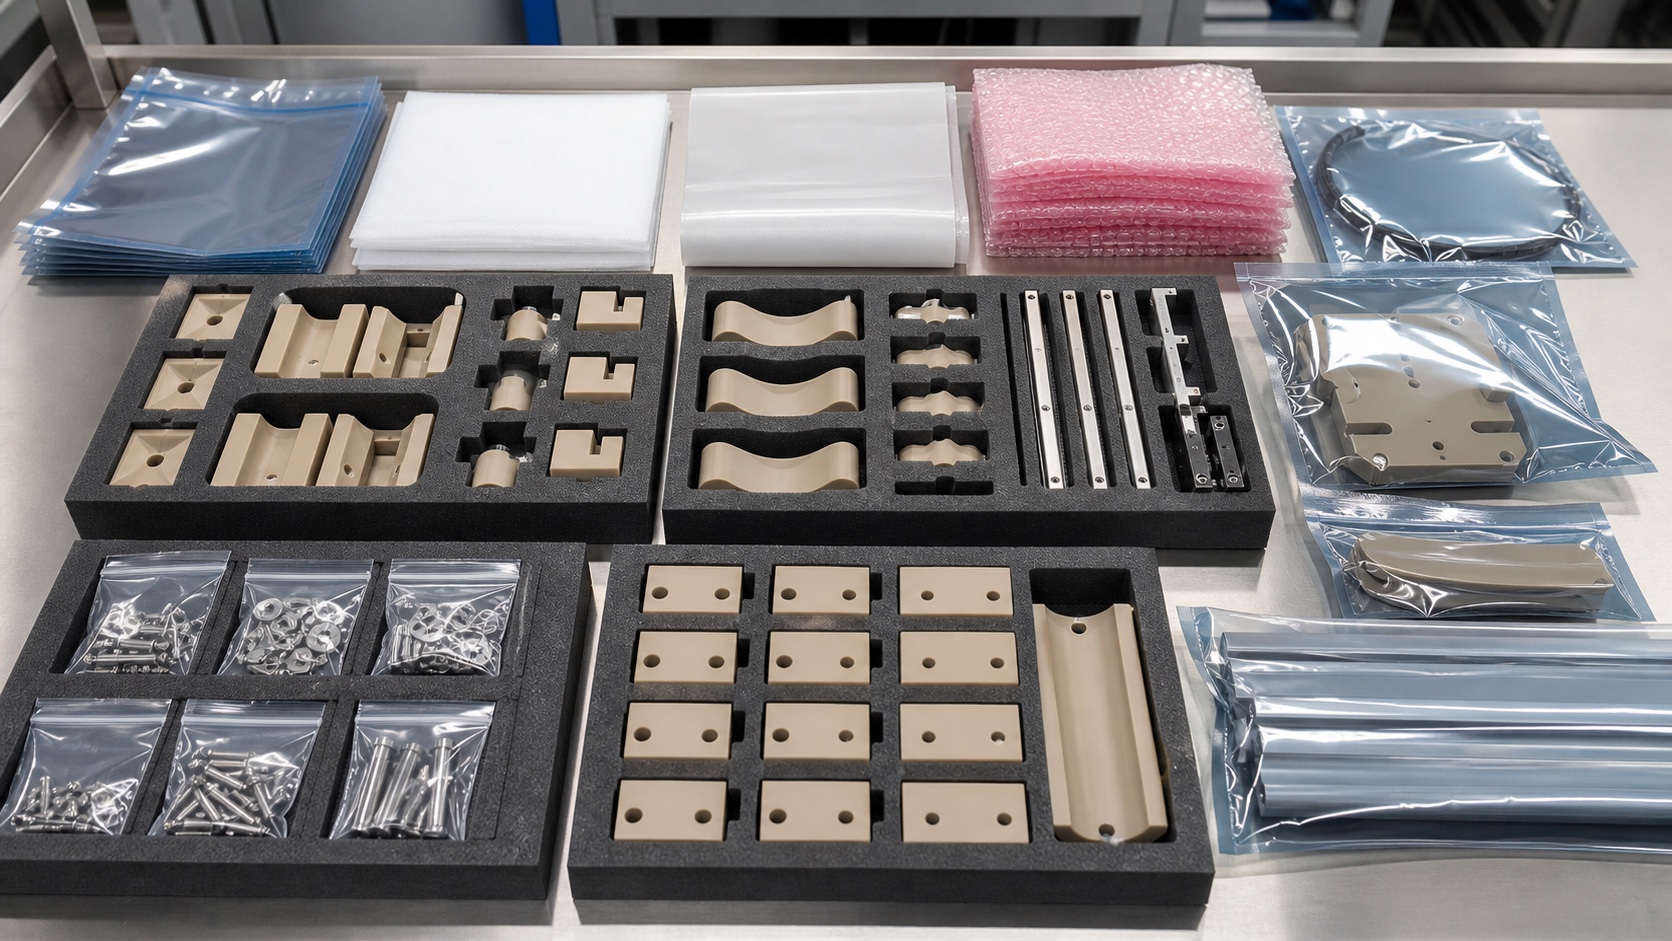
Las piezas se limpian con un proceso compatible con el polímero y el uso del equipo médico. Se retiran fluido, virutas y residuos de agujeros ciegos y ranuras. Bandejas o fundas separan caras precisas y superficies de contacto; los insertos duros no deben rozar otras piezas. El embalaje puede ser limpio y trazable, pero no estéril sin un proceso validado. La etiqueta relaciona número de pieza, revisión, lote de material, inspección y cantidad.
Preparar una RFQ completa
La solicitud útil incluye datos 2D y 3D liberados, grado exacto, restricciones de RM, cargas, limpiadores, cantidad anual, lote de prototipo y relaciones críticas. Se añaden insertos, zonas cosméticas, método de inspección, documentos y piezas de acoplamiento disponibles. También se aclara si el proveedor entrega solo piezas o realiza montaje y galgado. Así puede cotizar utillaje, medición y trazabilidad sin suposiciones no verificadas.
FAQ
¿Puede el taller certificar una pieza PEEK como MR Safe?
No. La clasificación de seguridad corresponde al dispositivo completo y su entorno. El taller aporta registros de material y fabricación.
¿Por qué se usa PEEK?
Puede ofrecer resistencia, aislamiento y buena mecanización, pero el diseñador aprueba el grado exacto para imagen, limpieza y carga.
¿Qué cotas suelen ser críticas?
Planitud, perpendicularidad, posición de pasadores y ranuras, perfil de apoyo y relación con el centro de la bobina o accesorio.
¿Cómo se reduce la deformación?
Con material estable, desbaste por etapas, herramientas afiladas, poco calor, fijación adecuada e inspección a temperatura estable.
¿Se pueden añadir insertos metálicos?
Sí, si el diseño liberado controla aleación, instalación, par y evaluación de seguridad RM.
¿Qué debe incluir la solicitud?
Planos, modelos, material, restricciones RM, cargas, limpieza, acoplamientos, cantidades, inspección y trazabilidad.