Carcasas CNC para monitores portátiles de pacientes: sellado, alineación de sensores y control térmico
La carcasa también es funcional
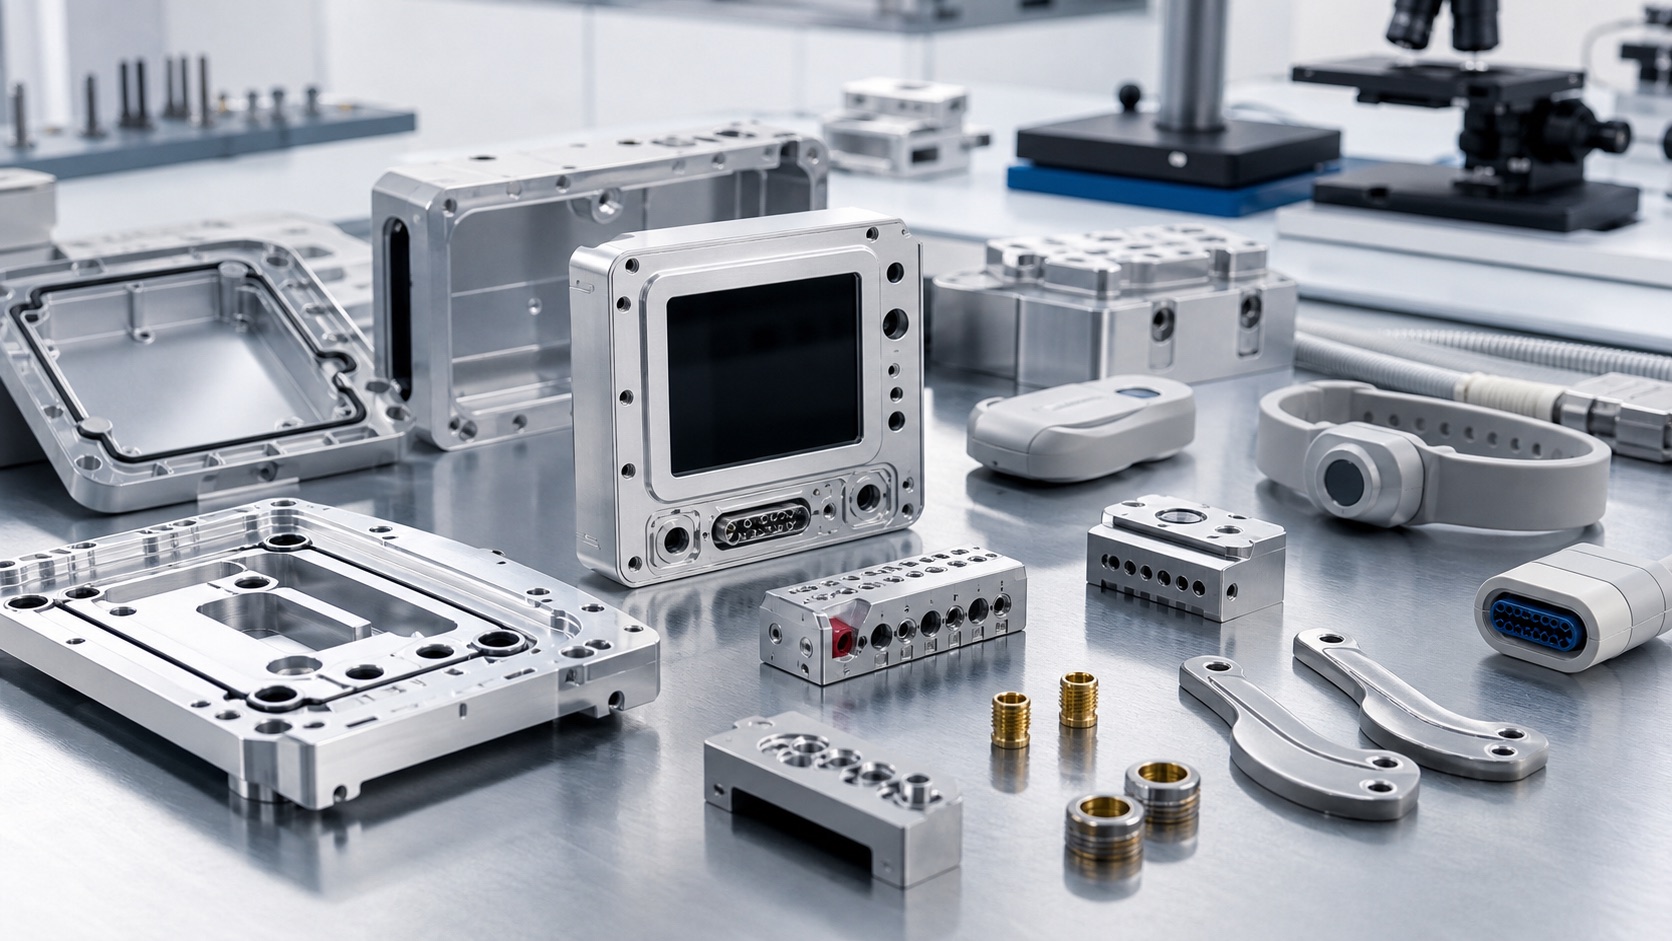
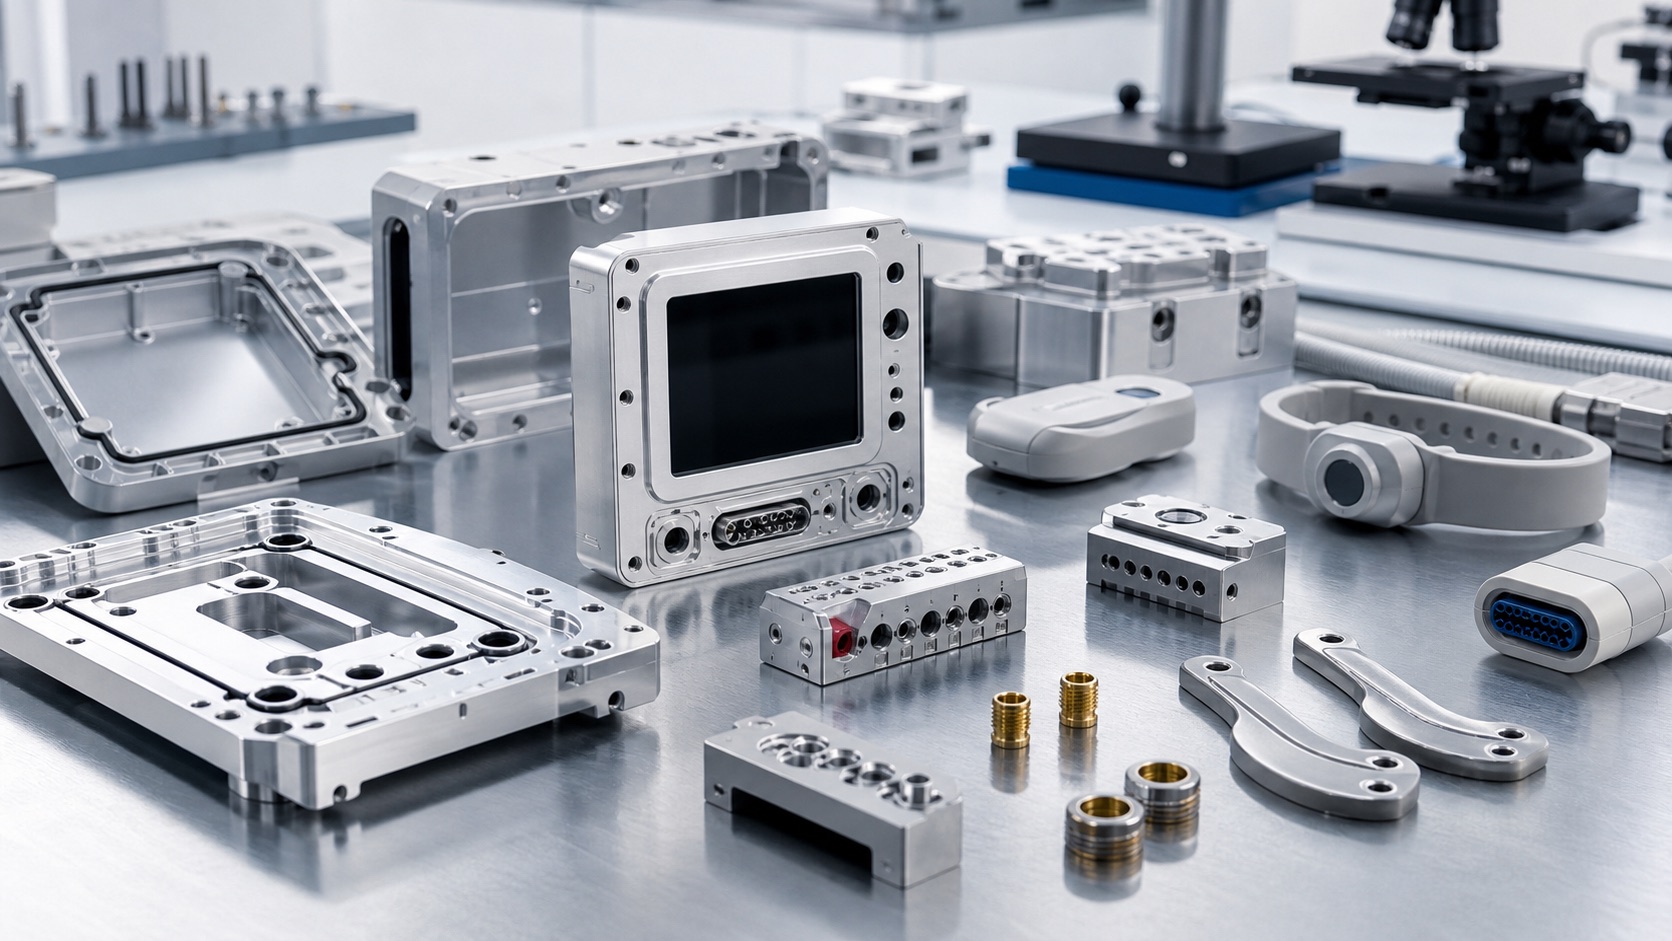
Una carcasa para monitor portátil de pacientes no es solo una tapa para la electrónica. Sujeta sensores, protege la placa, localiza carga y conectores y da a la junta una compresión controlada. Un error pequeño en una ranura, ventana o soporte de tornillo puede afectar al montaje. El plan de mecanizado debe relacionar cada superficie crítica con el plano. El mecanizado de la carcasa no certifica el grado IP, la seguridad eléctrica ni el dispositivo médico final; esas validaciones corresponden al sistema completo.
Partir del uso clínico
La revisión empieza con cómo se lleva, limpia, carga y mantiene el monitor. Un módulo en la muñeca o ropa sufre limpieza repetida, golpes ligeros y tracción de cables. Un módulo de cabecera puede necesitar conectores más robustos. Estos usos influyen en radios, espesor, material, recubrimiento y forma de comprimir la junta. Además del modelo y plano, el proveedor necesita conocer el estado de ensamblaje esperado.
Definir referencias claras
La alineación de sensores depende de la repisa de placa, ventana óptica o electrodo, bosses de tornillo y zona de sellado. Si cada zona se mecaniza desde una referencia distinta, el sensor puede desplazarse respecto a la ventana o contacto con la piel. El plano debe definir referencias primaria, secundaria y terciaria accesibles para mecanizado e inspección. Las zonas de referencia deben poder medirse de forma repetible y protegerse de daños posteriores.
Controlar la junta
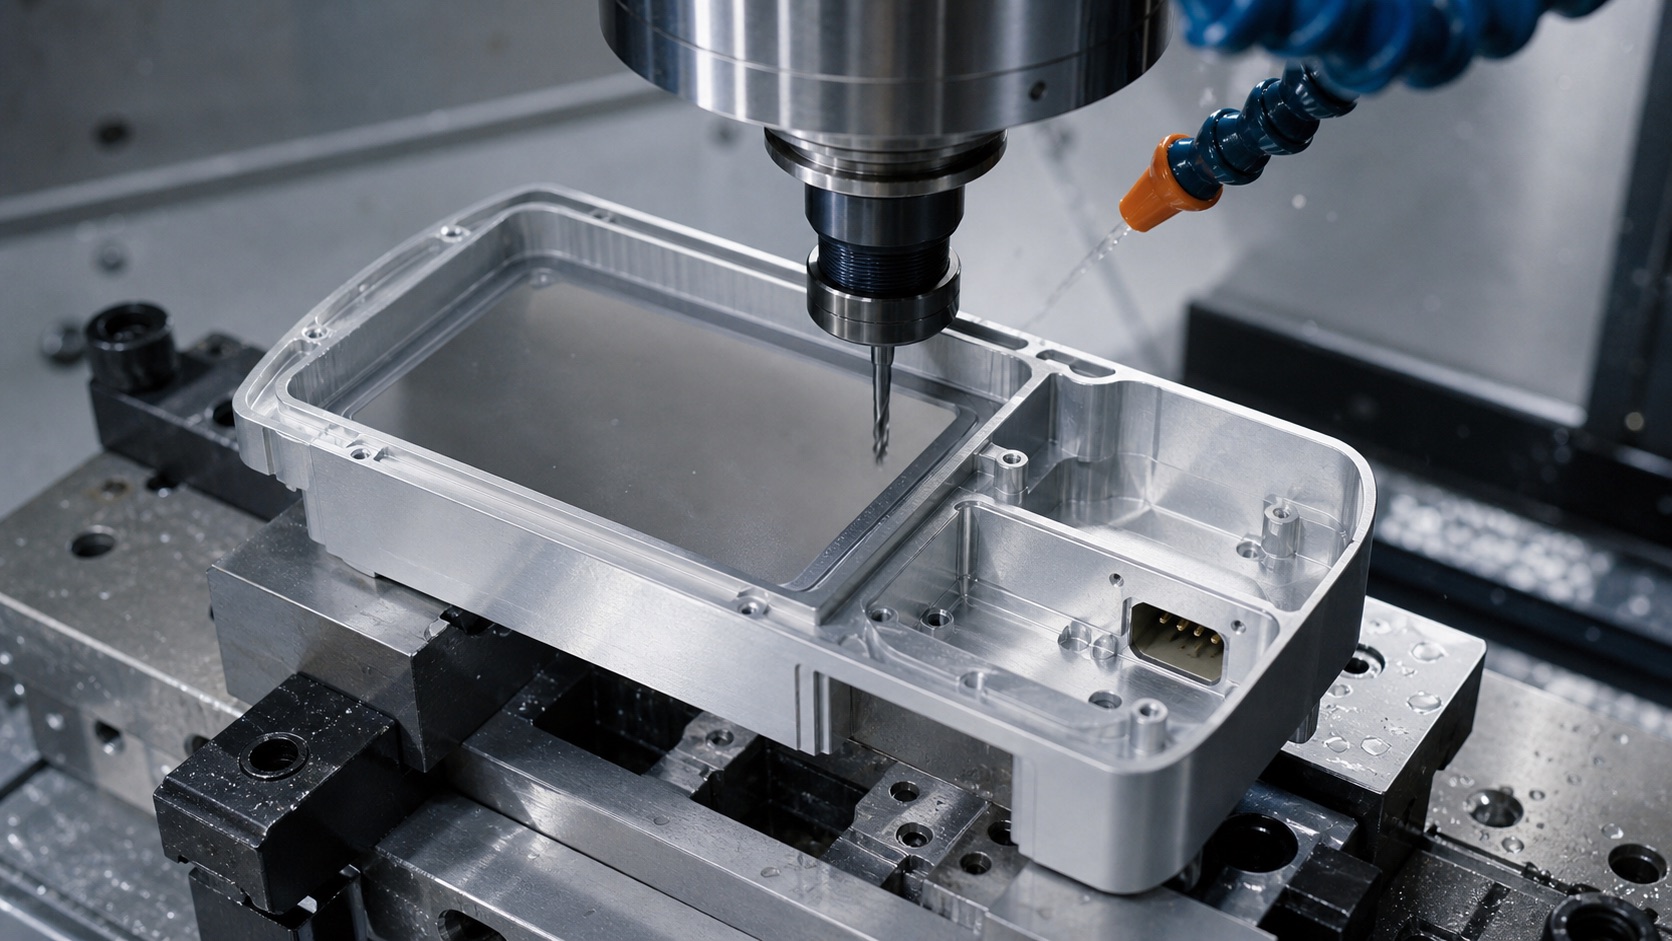
Una ranura continua parece sencilla hasta considerar radios, desviación de herramienta, rebabas y flexión de pared. Profundidad y anchura deben corresponder a la junta elegida por el diseñador, con compresión objetivo y tolerancia. Paredes finas junto a la ranura pueden moverse durante mecanizado o apriete. Deben evitarse taladros y bolsillos dentro de la banda de sellado. Los radios de entrada protegen el elastómero y la rugosidad solo debe pedirse cuando sea medible.
Mecanizar sensores y conectores en conjunto
Aberturas para sensores ópticos, electrodos, carga y conectores requieren más que tamaño nominal. Su posición respecto a la placa y superficies externas afecta a señal, adhesivo y comodidad. Conviene terminarlas en una fijación estable y no sujetar labios delgados alrededor de ventanas. En aluminio, las trayectorias deben reducir rebabas en aberturas pequeñas. Si hay anodizado, considerar roscas, contactos eléctricos y ajustes estrechos.
Calor y rigidez
La electrónica portátil genera calor localizado en baterías, radio y carga. La carcasa puede repartirlo con nervios, pads o espesor metálico, pero un vaciado excesivo reduce rigidez en tornillos y sellos. El mecanizado debe conservar superficies térmicas y no dejar rebabas donde apoyan pads o aislantes. Las exigencias de planitud son más útiles cuando se vinculan a una interfaz térmica o referencia de sensor.
Inspeccionar lo que afecta al montaje
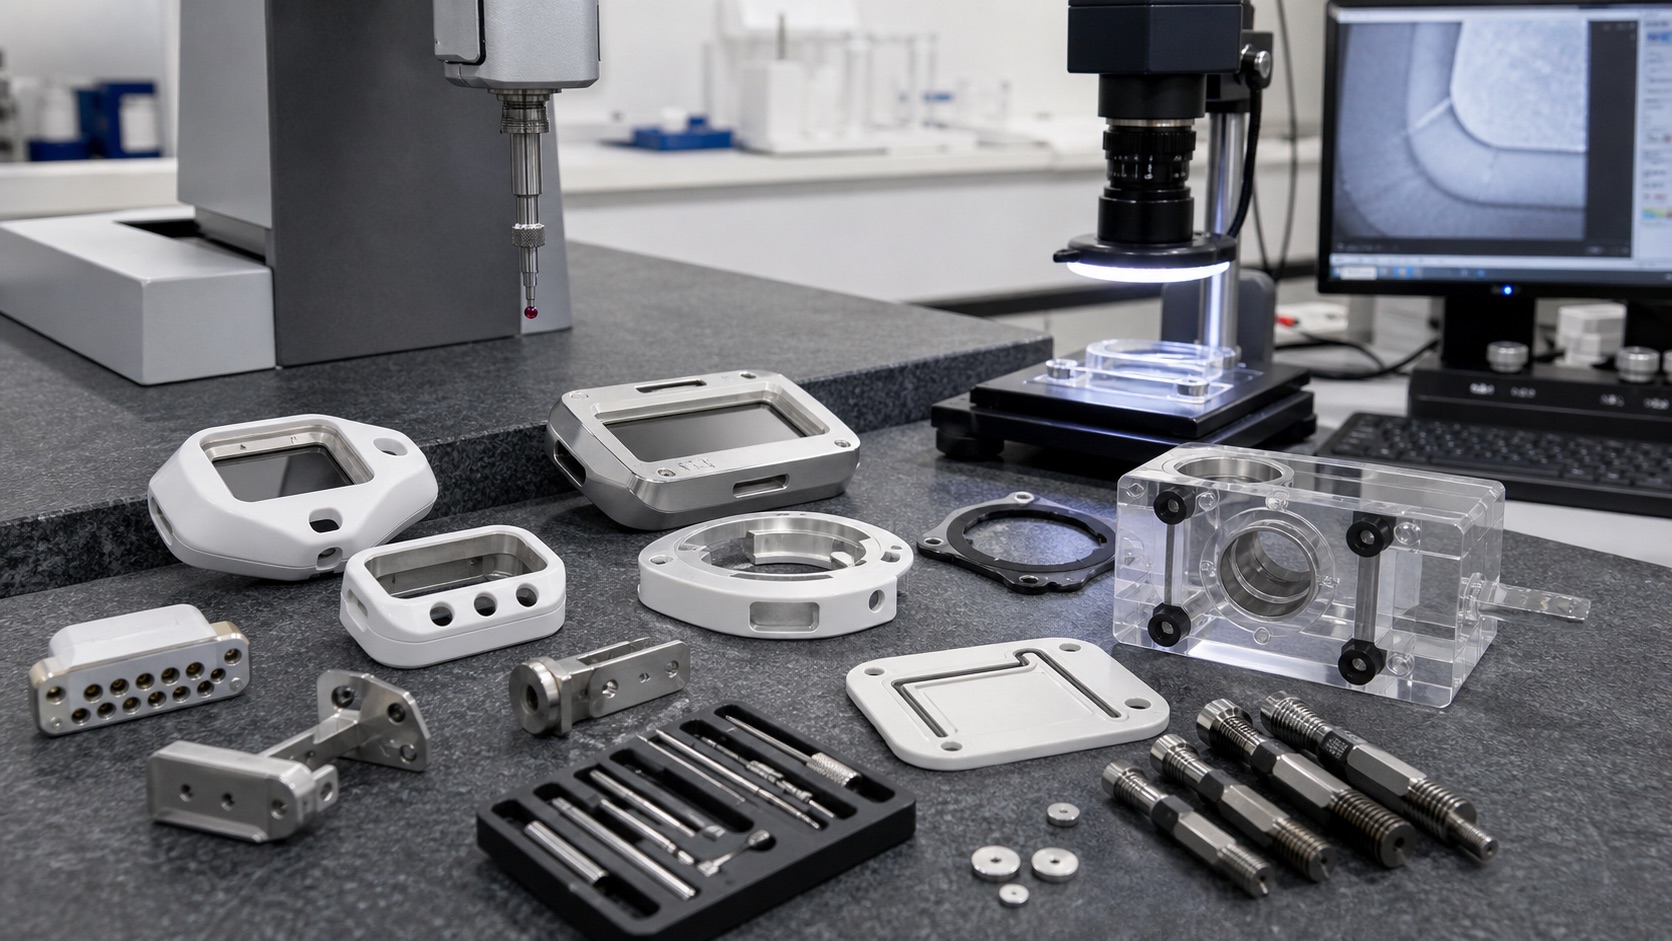
La inspección se centra en ranura de junta, planitud, altura de bosses, posición de ventanas, bolsillos de conectores, roscas y defectos funcionales. La medición óptica ayuda en ranuras y ventanas pequeñas; la CMM confirma relaciones entre referencias. El primer artículo debe registrar revisión, lote, acabado, método y fijación. Una carcasa puede pasar medidas y fallar una prueba de ingreso si junta, tornillos o par son incorrectos.
Entrega limpia y datos de RFQ
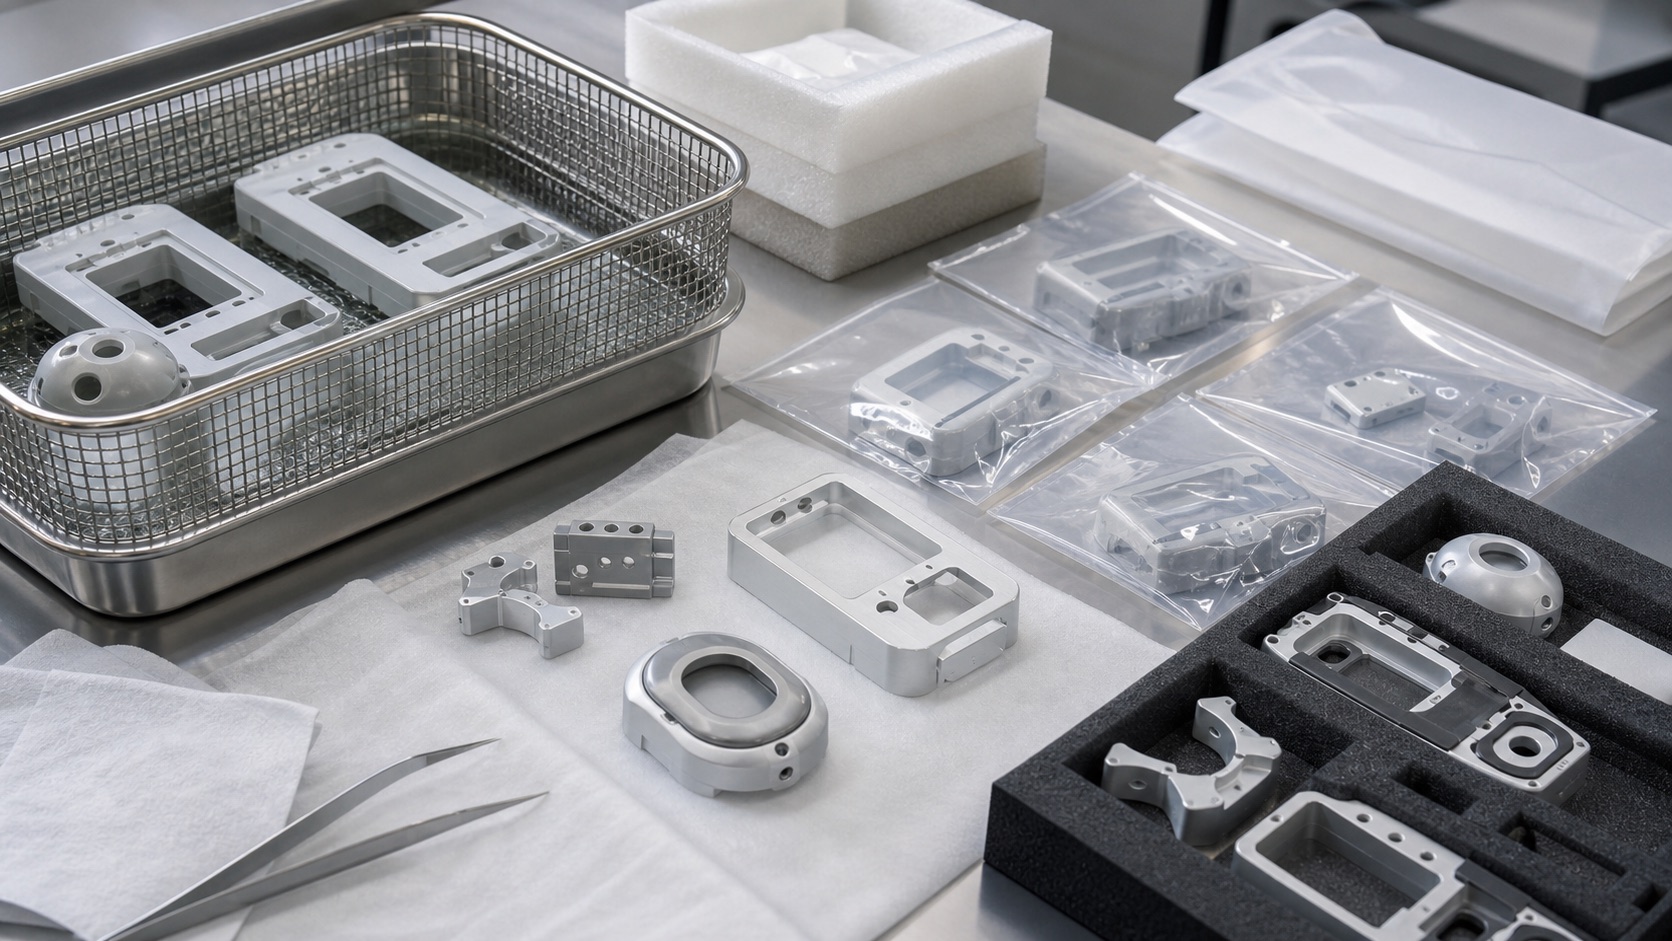
Tras mecanizado y acabado, limpiar virutas, abrasivos y partículas sueltas. Proteger zonas de sellado y ventanas de sensor durante transporte. El embalaje puede ser limpio y trazable sin afirmar esterilidad si no hay cadena validada. Una buena solicitud de oferta incluye plano, modelo, material, acabado, datos de junta, cantidades, plan de inspección, nivel de limpieza y piezas o útiles de prueba del cliente.
FAQ
¿El mecanizado garantiza un grado IP?
No. La carcasa apoya el sellado, pero el grado IP se verifica en el dispositivo ensamblado con junta, tornillos y proceso finales.
¿Qué cotas suelen ser críticas?
Ranura de junta, planitud de apoyo, posición de ventana, altura de bosses, bolsillos de conector y referencias de placa.
¿Por qué importan las referencias?
Mantienen sensores, placa y sellos dentro del mismo sistema de coordenadas para reducir acumulación de tolerancias.
¿Cómo tratar el anodizado?
Enmascarar o compensar roscas, contactos eléctricos y ajustes funcionales según plano; después confirmar cotas críticas.
¿Qué herramientas de inspección ayudan?
Óptica para ranuras y ventanas, CMM para relaciones entre referencias, galgas de rosca, planitud e inspección visual.
¿Qué enviar para cotizar?
Planos, modelos, material, acabado, junta, cantidades, tolerancias críticas, limpieza y restricciones de montaje o prueba.