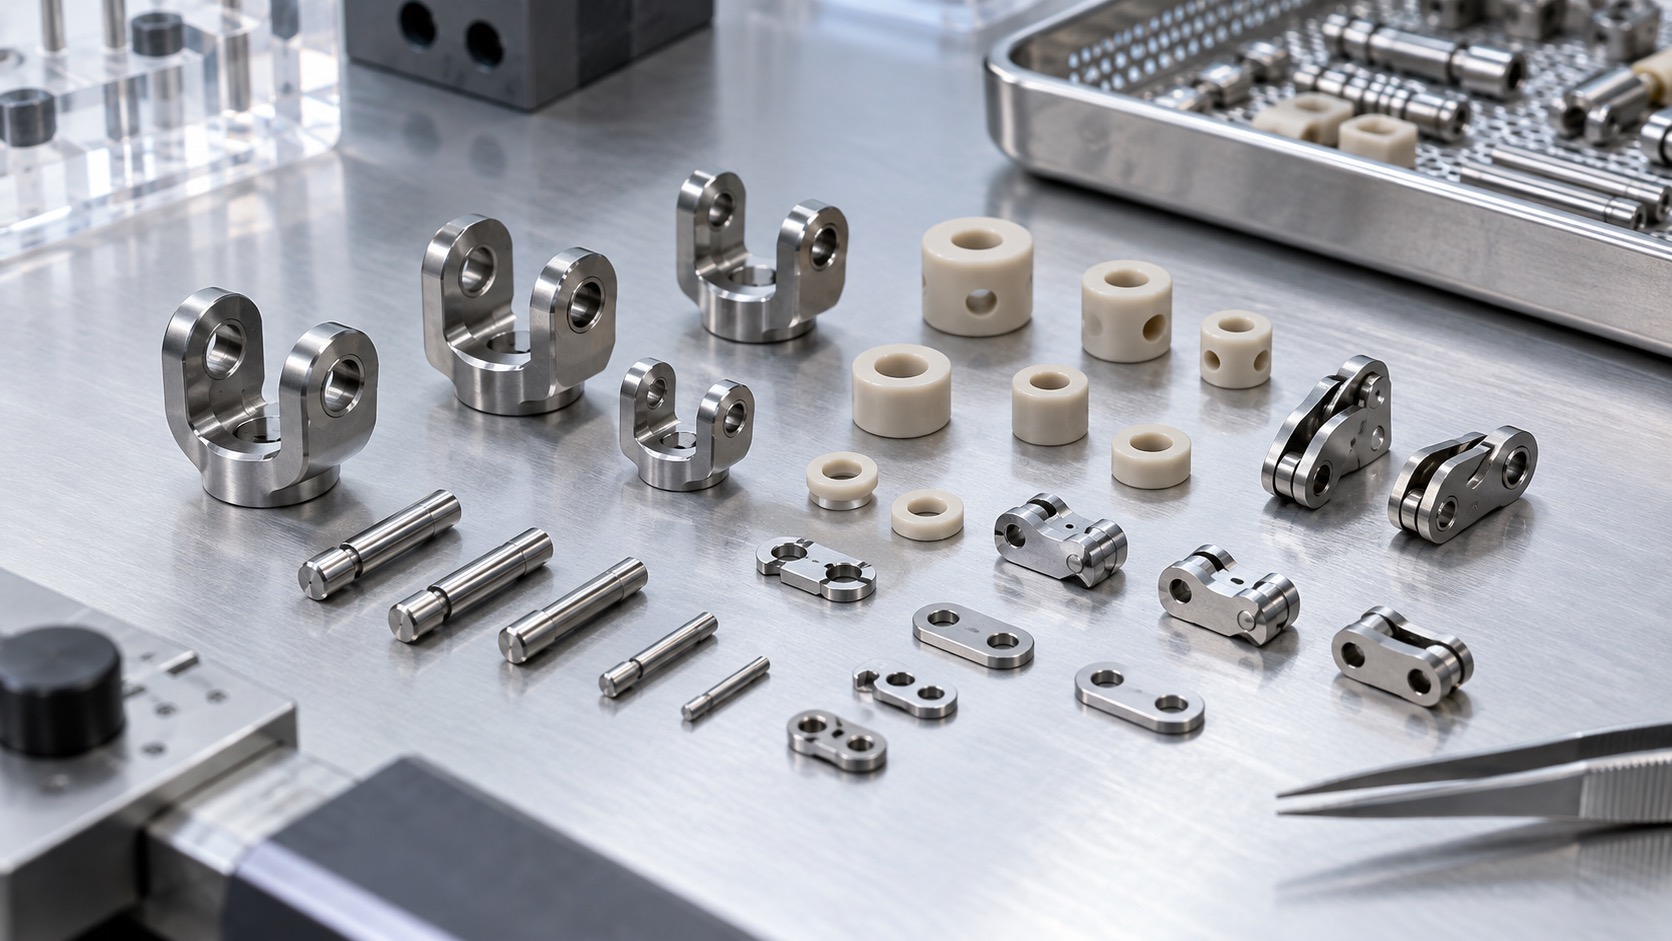
Mecanizado CNC de componentes de articulacion para endoscopios: horquillas 316L, pasadores y bujes PEEK
Los sistemas de endoscopia flexible y minimamente invasiva dependen de componentes de articulacion muy pequenos para transmitir movimiento dentro de un espacio reducido. Una horquilla, un pasador, una placa de enlace o un buje PEEK parecen piezas sencillas, pero en conjunto controlan suavidad, holgura, durabilidad y repetibilidad de montaje. Para un OEM medico, el plan de mecanizado debe unir geometria, material, acabado de aristas y trazabilidad.
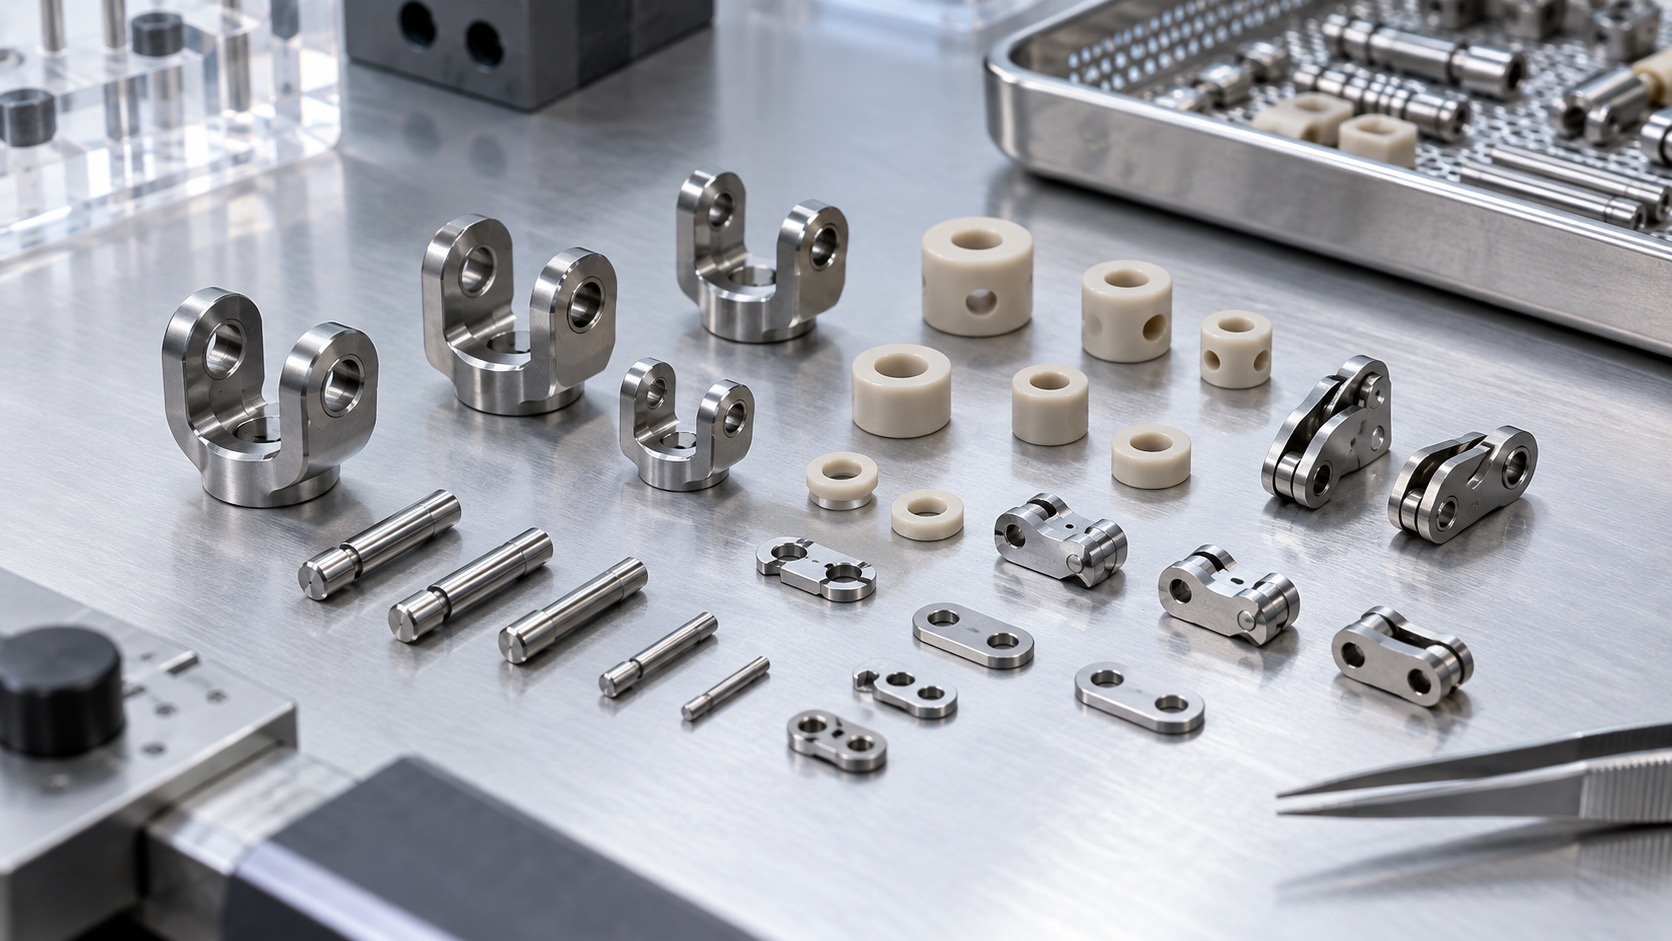
La seleccion del material suele ser el primer paso. El acero inoxidable 316L se usa por resistencia a corrosion, resistencia mecanica y buena respuesta a pasivacion. En escala miniatura no es trivial: puede endurecerse por trabajo, formar rebabas y acumular calor. PEEK se utiliza como buje o separador para reducir contacto metal-metal, controlar friccion y mantener bajo peso.
La relacion de bisagra es la geometria critica. Diametro y posicion de taladros, ancho de ranura, paralelismo de orejas y rectitud del pasador influyen en el tacto del conjunto. Si las orejas se abren despues del mecanizado, una pieza puede pasar medicion individual y aun asi atascarse en montaje. Por eso el DFM revisa sobrematerial, equilibrio de desbaste, soporte de fijacion y acceso para desbarbado.
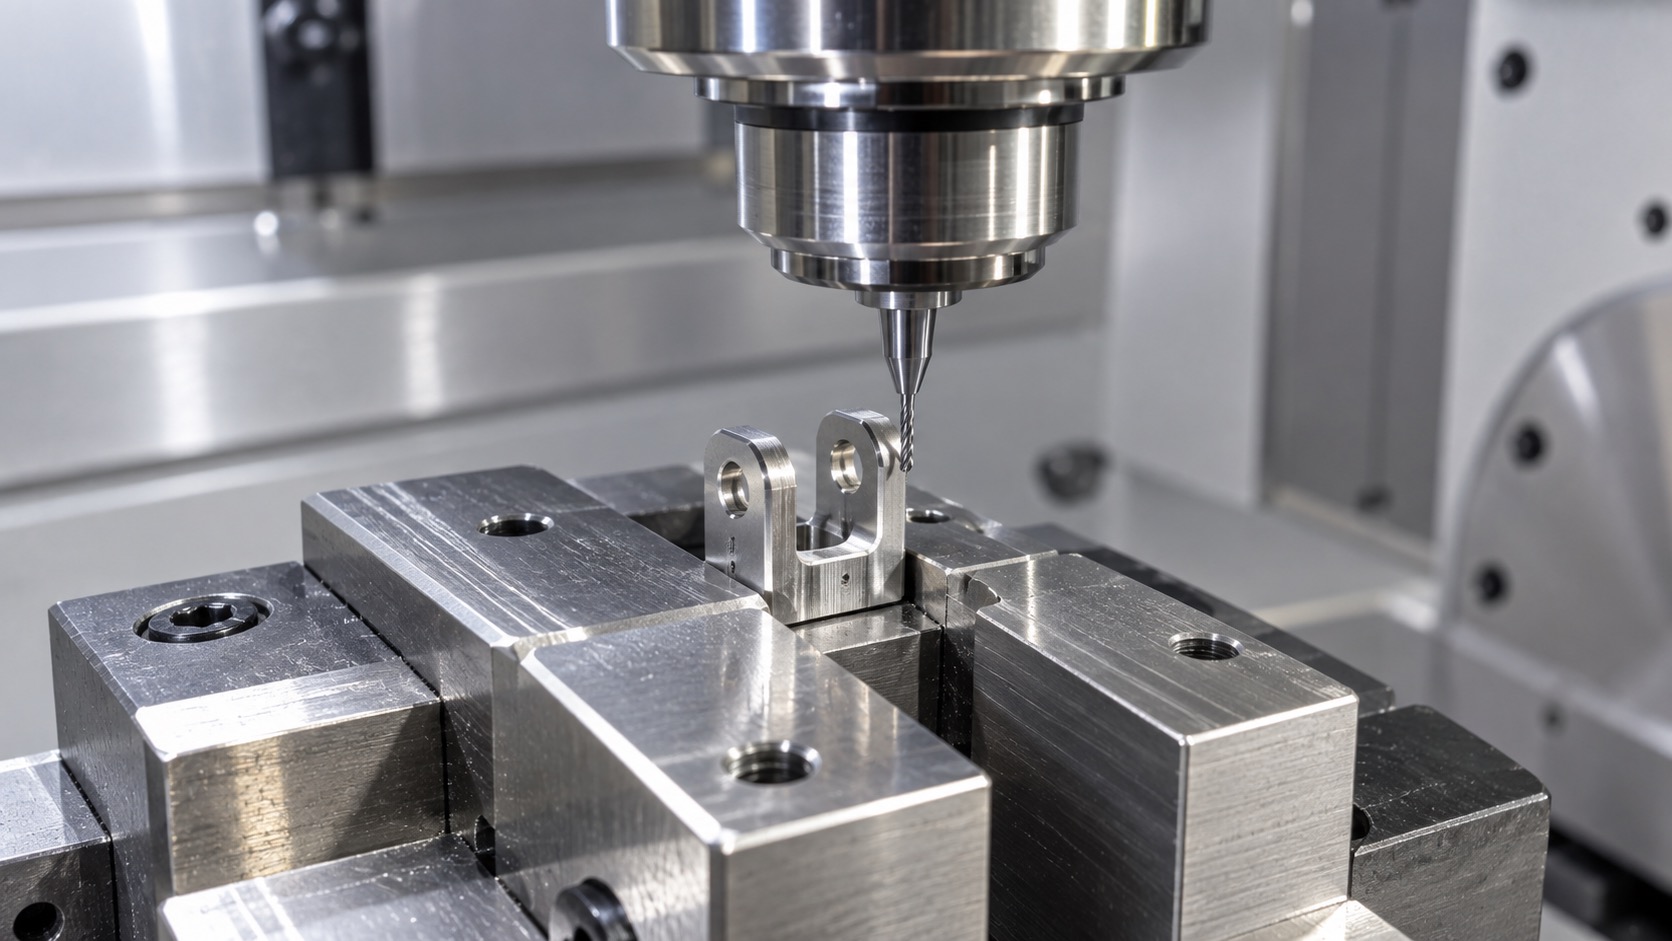
La estrategia de herramienta debe proteger rasgos delicados. El desbaste retira material de forma equilibrada y el acabado reserva material para una pasada limpia en taladros y datums. En taladros pequenos importan desviacion de broca, runout y estado del escariador. Si la pieza combina torneado y fresado, la transferencia de datum debe mantener coaxialidad entre el cilindro de montaje y la horquilla.
- Horquillas 316L: paralelismo, posicion de taladro, pasivacion y rotura de arista.
- Pasadores: diametro, rectitud, acabado superficial y chaflanes constantes.
- Bujes PEEK: ajuste, concentricidad, creep y control de calor.
- Placas de enlace: evitar deformacion de sujecion y rebabas residuales.
El acabado de bordes es funcional. Una rebaba puede rayar el buje, generar particulas o cambiar la sensacion de movimiento. Un redondeo excesivo tambien puede alterar area de apoyo o holgura. Los planos deben indicar zonas sin rebaba, rango de arista y superficies donde no se permite tamboreo agresivo. En prototipos puede ser necesario desbarbado bajo microscopio.
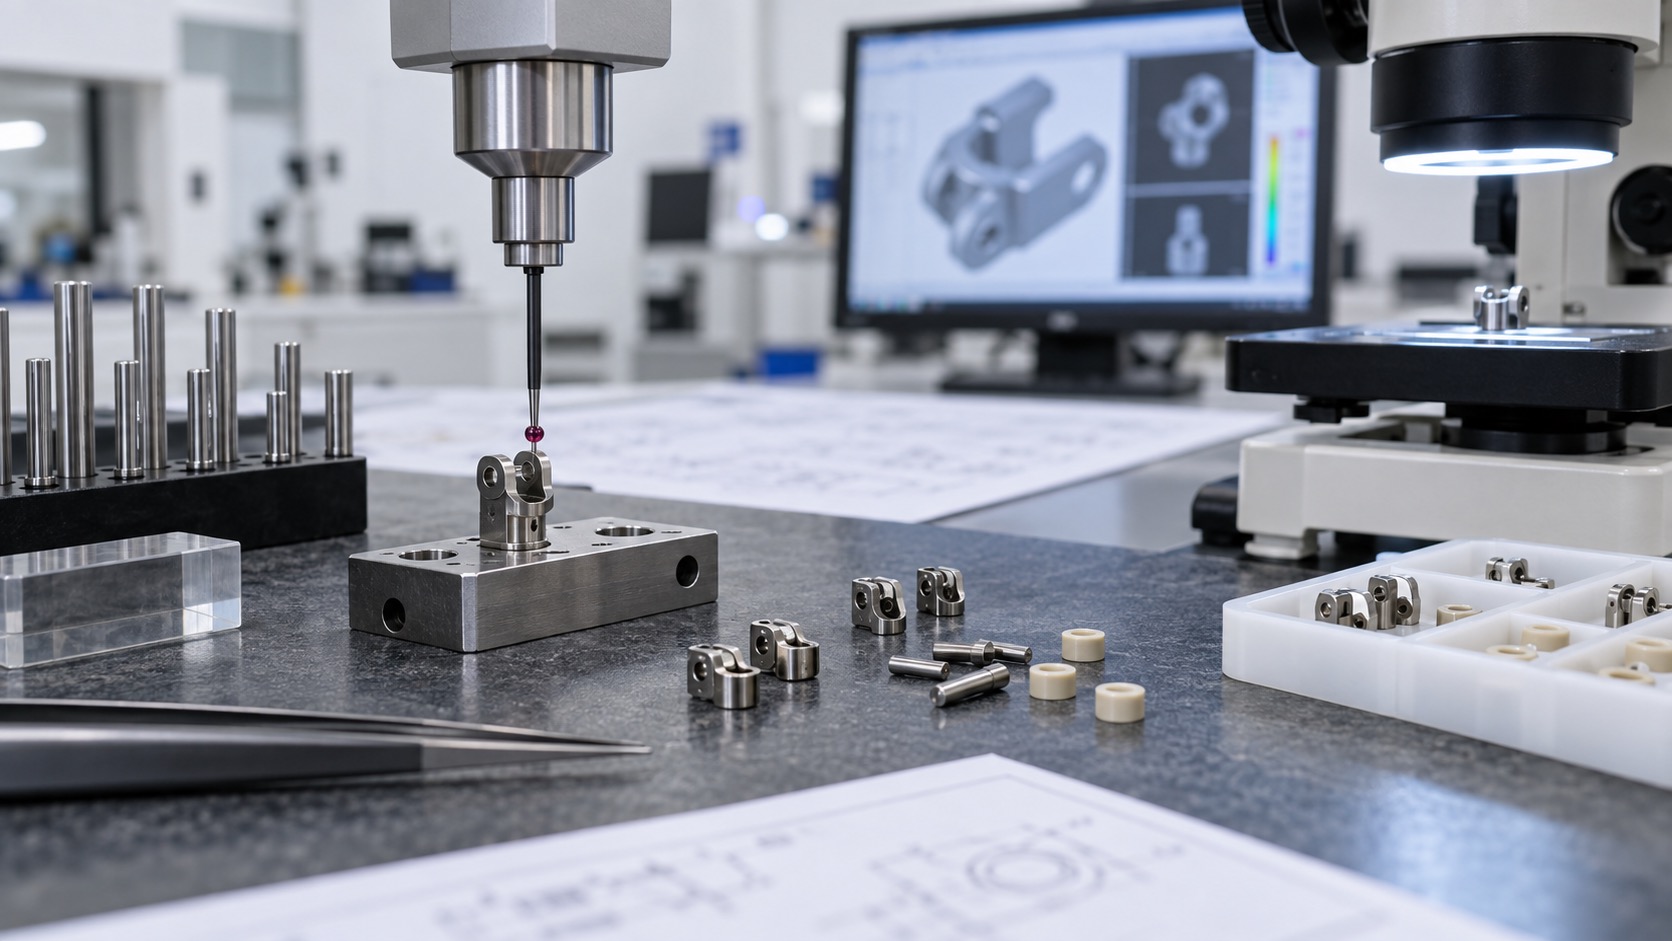
La inspeccion debe imitar el uso. CMM verifica datums, perpendicularidad y posicion, mientras que pasadores funcionales muestran rapidamente el ajuste. La inspeccion optica detecta defectos pequenos que no aparecen en datos dimensionales. En bujes PEEK se miden diametros con metodos que no compriman el polimero. El primer articulo debe incluir dimensiones despues de acabado y limpieza.
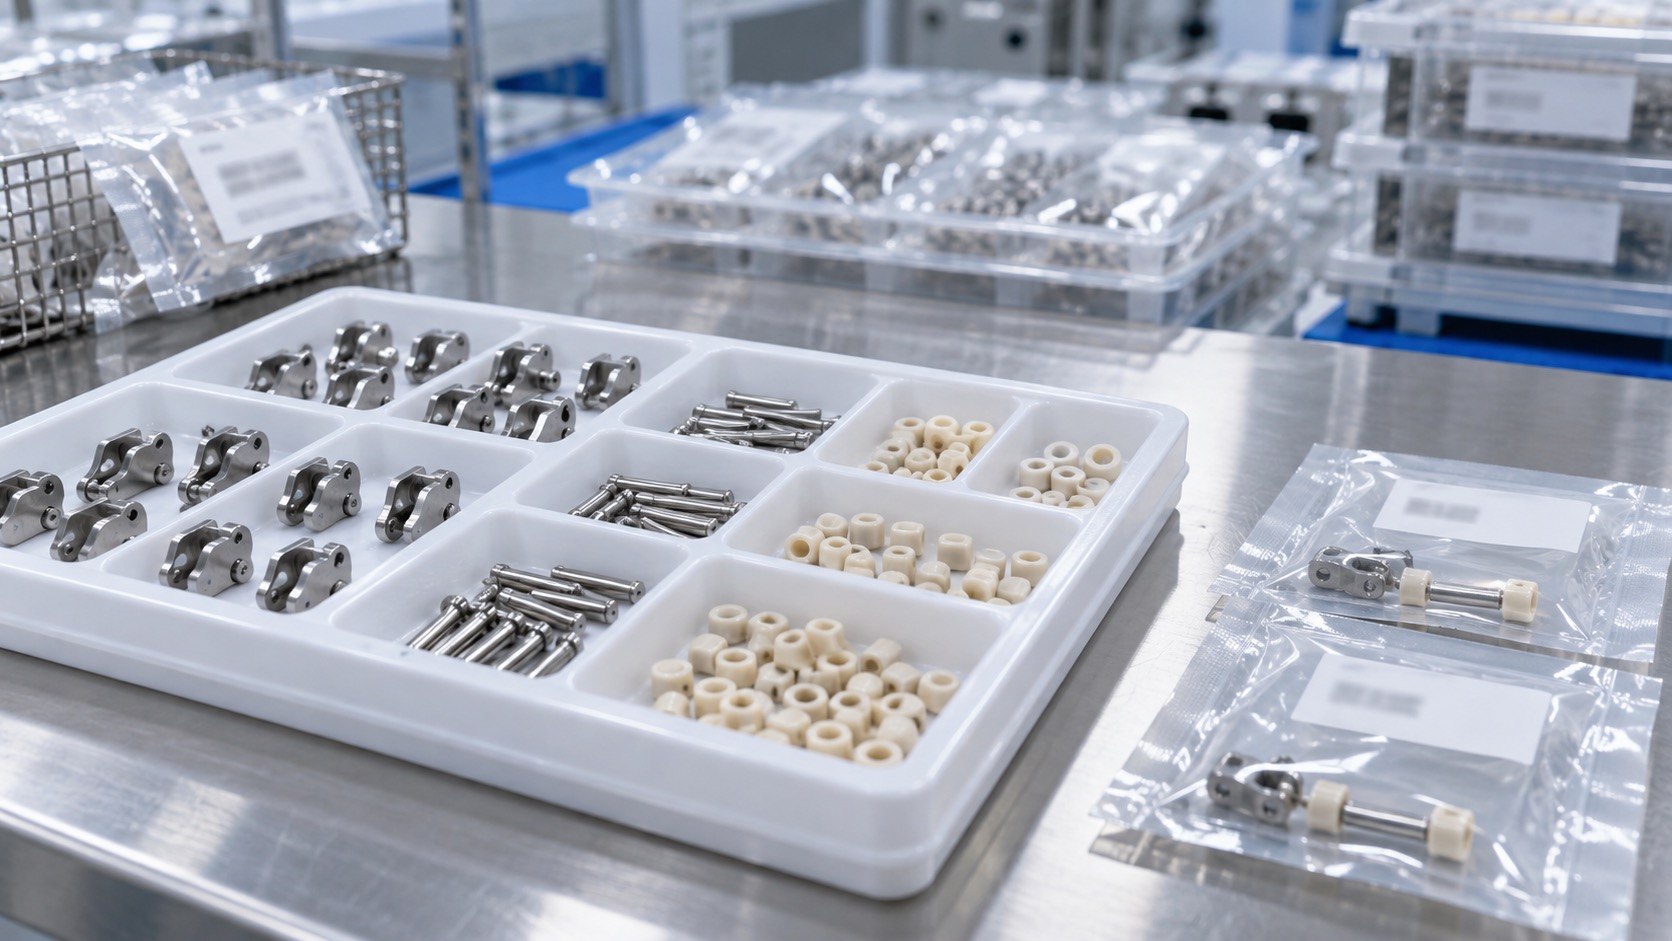
La limpieza y el embalaje cierran la cadena. Las piezas de acero deben protegerse de contaminacion por otros metales, aceite y residuos abrasivos. Las piezas PEEK se separan para evitar rayas o deformacion. El embalaje individual o por cavidad mejora trazabilidad y reduce danos durante montaje.
Los mejores proyectos comienzan cuando diseno y fabricacion hablan de movimiento, no solo de cotas. Si el proveedor entiende friccion, holgura, alineacion y limpieza, puede construir el proceso alrededor de esos riesgos.
Preguntas frecuentes
Por que usar acero inoxidable 316L?
316L aporta resistencia a corrosion, resistencia mecanica y buena respuesta a pasivacion para muchos componentes medicos pequenos.
Que tolerancias son mas importantes?
Diametro y posicion de taladros, paralelismo de orejas, ancho de ranura y coaxialidad de datums suelen ser criticos.
Como se controlan las rebabas?
Con herramientas afiladas, fijacion estable, notas de arista, inspeccion con microscopio y desbarbado manual donde sea necesario.
Por que usar bujes PEEK?
PEEK reduce friccion, aisla interfaces de movimiento y evita contacto metal-metal con bajo peso.
Que debe incluir la RFQ?
Planos 2D, CAD 3D, material, acabado, interfaces criticas, volumen, cantidad prototipo, limpieza e inspeccion.
Se pueden fabricar lotes pequenos?
Si. Son comunes en prototipos, pero las fijaciones e inspeccion deben pensarse para futura produccion piloto.
Contacto: tanghangyun@oemach.com