
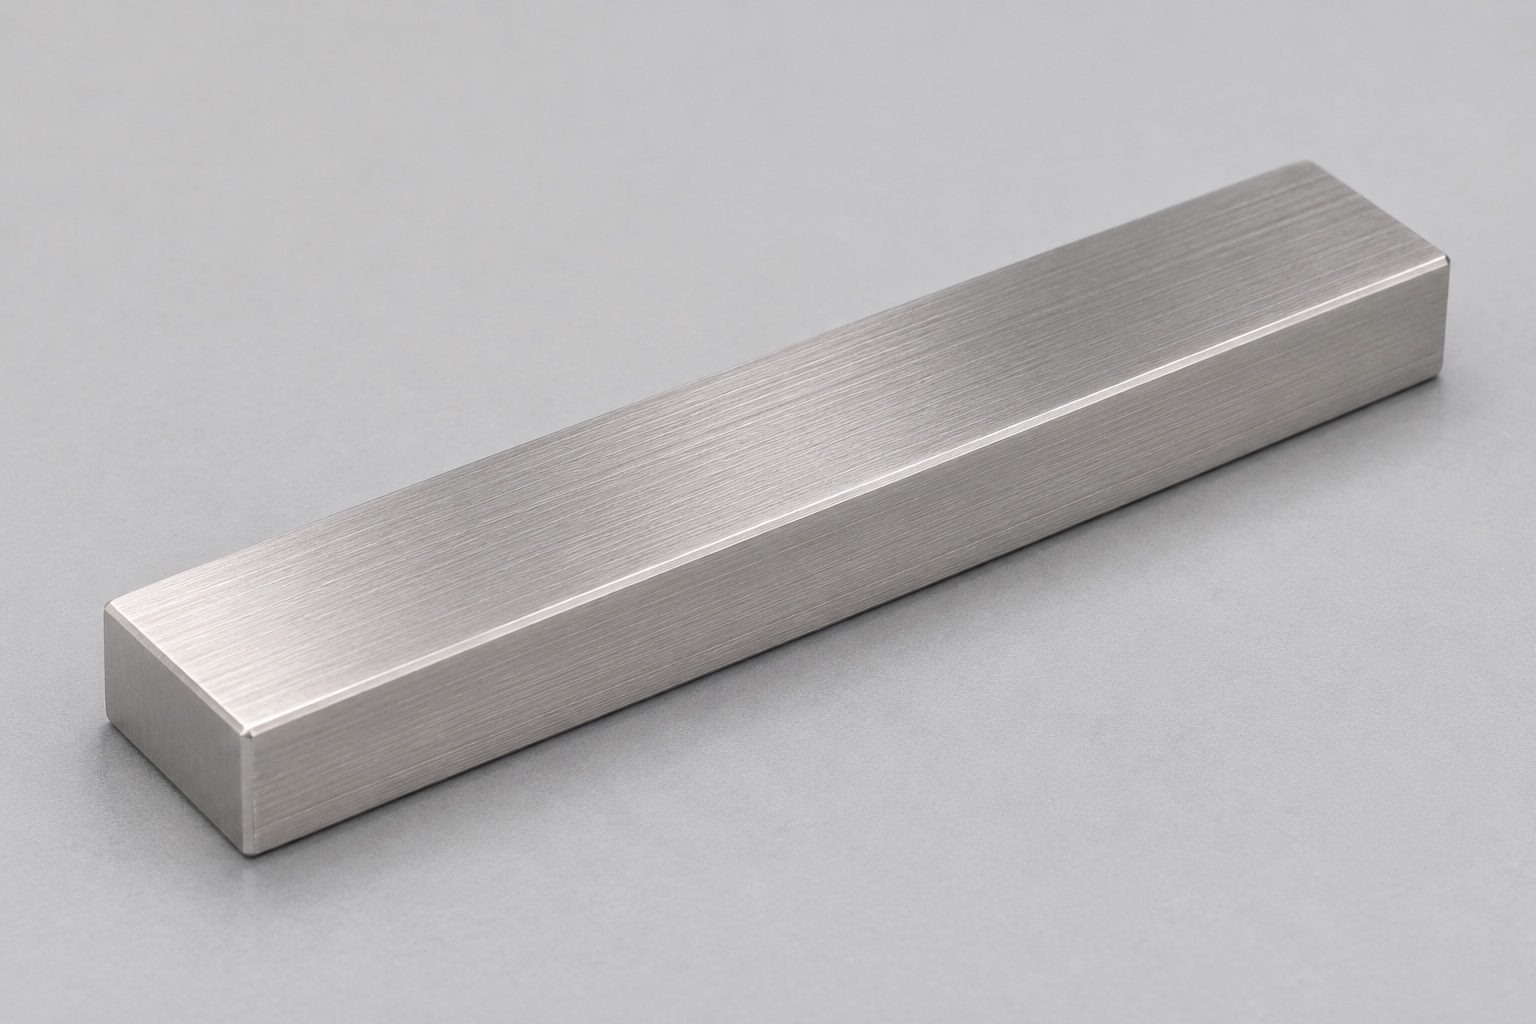
Definición de la pieza de referencia y de su función específica de posicionamiento
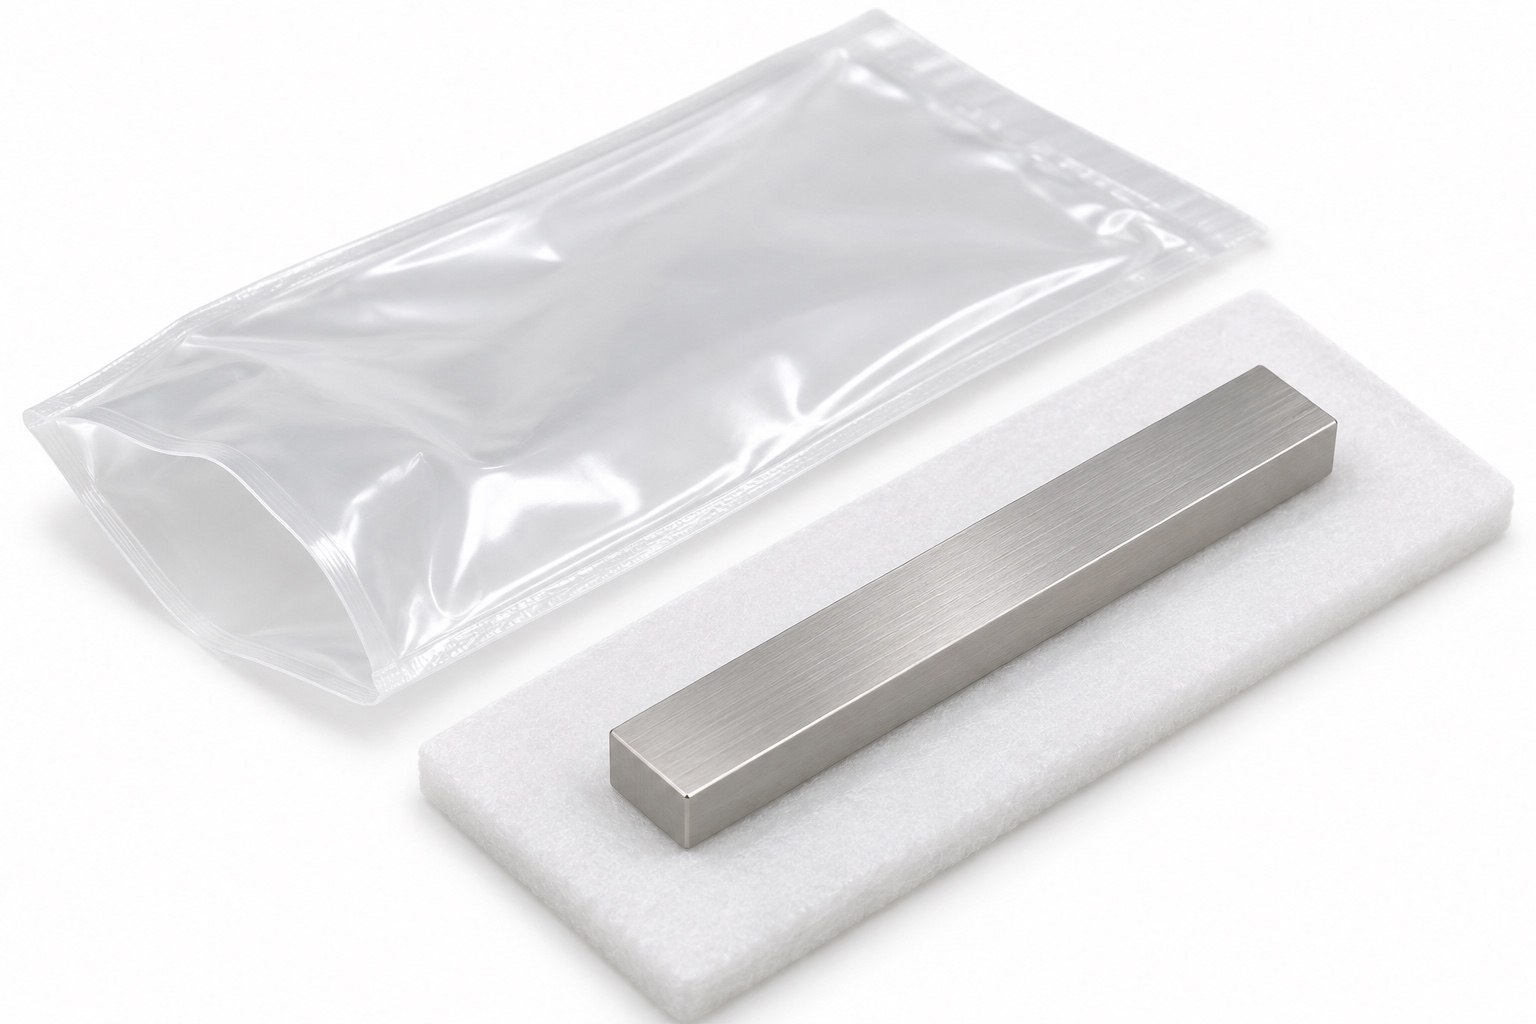
La pieza propuesta es una barra rectangular maciza de acero 316L para un útil inerte de montaje de endoscopios. Tiene caras superior e inferior planas, laterales rectos y extremos planos, con pequeños chaflanes definidos. No incorpora orificios, ranuras, escalones ni herrajes. Esta guía de fresado CNC de precisión trata su fabricación e inspección, no una exactitud de montaje alcanzada. El diseñador debe definir apoyos, contactos de posicionamiento y holguras.
Distinción entre la anchura de trabajo y las dimensiones exteriores generales
Es necesario identificar las caras largas que determinan la anchura de trabajo y definir la zona en la que se aplica dicha medida. Una medición realizada cerca de un extremo podría no representar la longitud de contacto total si existen variaciones en la forma o conicidad. Los pequeños acabados en los bordes no deben confundirse con la anchura funcional. Se debe aclarar si la interfaz requiere un control dimensional, un control geométrico o ambos, siguiendo el criterio de aceptación especificado en el plano. No se debe asignar un ajuste estándar de pieza de referencia basándose únicamente en el nombre de la pieza. El proveedor necesita conocer la interfaz de acoplamiento controlada o los requisitos explícitos, en lugar de una simple instrucción de fabricar una barra que parezca encajar en una ranura disponible.
Definición de la altura y de las zonas de apoyo utilizables
Relacione la altura con los apoyos previstos. Defina si la cara inferior asienta completamente o sobre contactos específicos, y si la superior funciona como tope o mantiene una holgura. Una altura nominal no determina todas las relaciones entre caras. Los redondeos amplios pueden reducir el contacto útil aunque el espesor central sea correcto. Indique exclusiones de borde y posiciones de medición para que mecanizado e inspección evalúen las mismas superficies.
Distinga entre planitud y paralelismo
La planitud se refiere a la forma de una superficie individual, mientras que el paralelismo define la relación de un elemento respecto a una referencia específica. Medir la cara superior mientras la cara inferior descansa sobre una mesa de control (placa de verificación) no aísla, por sí solo, la planitud independiente de la cara superior. La configuración y las condiciones de referencia influyen en lo que realmente se está evaluando. Defina con precisión la característica requerida en el plano y seleccione un método adecuado para su verificación. Asimismo, las mediciones de distancia entre caras opuestas no deben interpretarse como una representación completa de todas las posibles variaciones de forma u orientación. Un registro de inspección útil debe detallar el soporte, la alineación, el alcance de la medición y el criterio de evaluación, en lugar de clasificar cualquier variación simplemente como un problema de planitud.
Evite ambigüedades en la aceptación de los extremos y chaflanes
Defina la longitud entre las caras extremas y cualquier requisito de orientación o contacto. Los extremos son planos, no semicirculares. Los chaflanes no deben eliminar zonas de posicionamiento ni convertirse en otra forma de extremo. Resuelva cualquier alivio necesario durante la revisión del plano. Una fotografía no autoriza ranuras adicionales o cambios de longitud útil. Revise conjuntamente extremos y caras longitudinales antes de cotizar una pieza destinada a un alojamiento controlado.
Mantenga los requisitos relativos al material y al acabado superficial
Especifique el acero 316L, el formato del material y los documentos exigidos. Mantenga identificación durante corte, fresado, acabado y tratamientos aprobados. Un aspecto satinado no demuestra aleación, pasivado ni limpieza; un certificado tampoco determina las dimensiones finales. Si no se permite marcado directo, use registros y recipientes controlados. Corrosión, exposición química, esterilización o contacto con pacientes requieren evaluación propia, no una deducción basada en el nombre inoxidable.
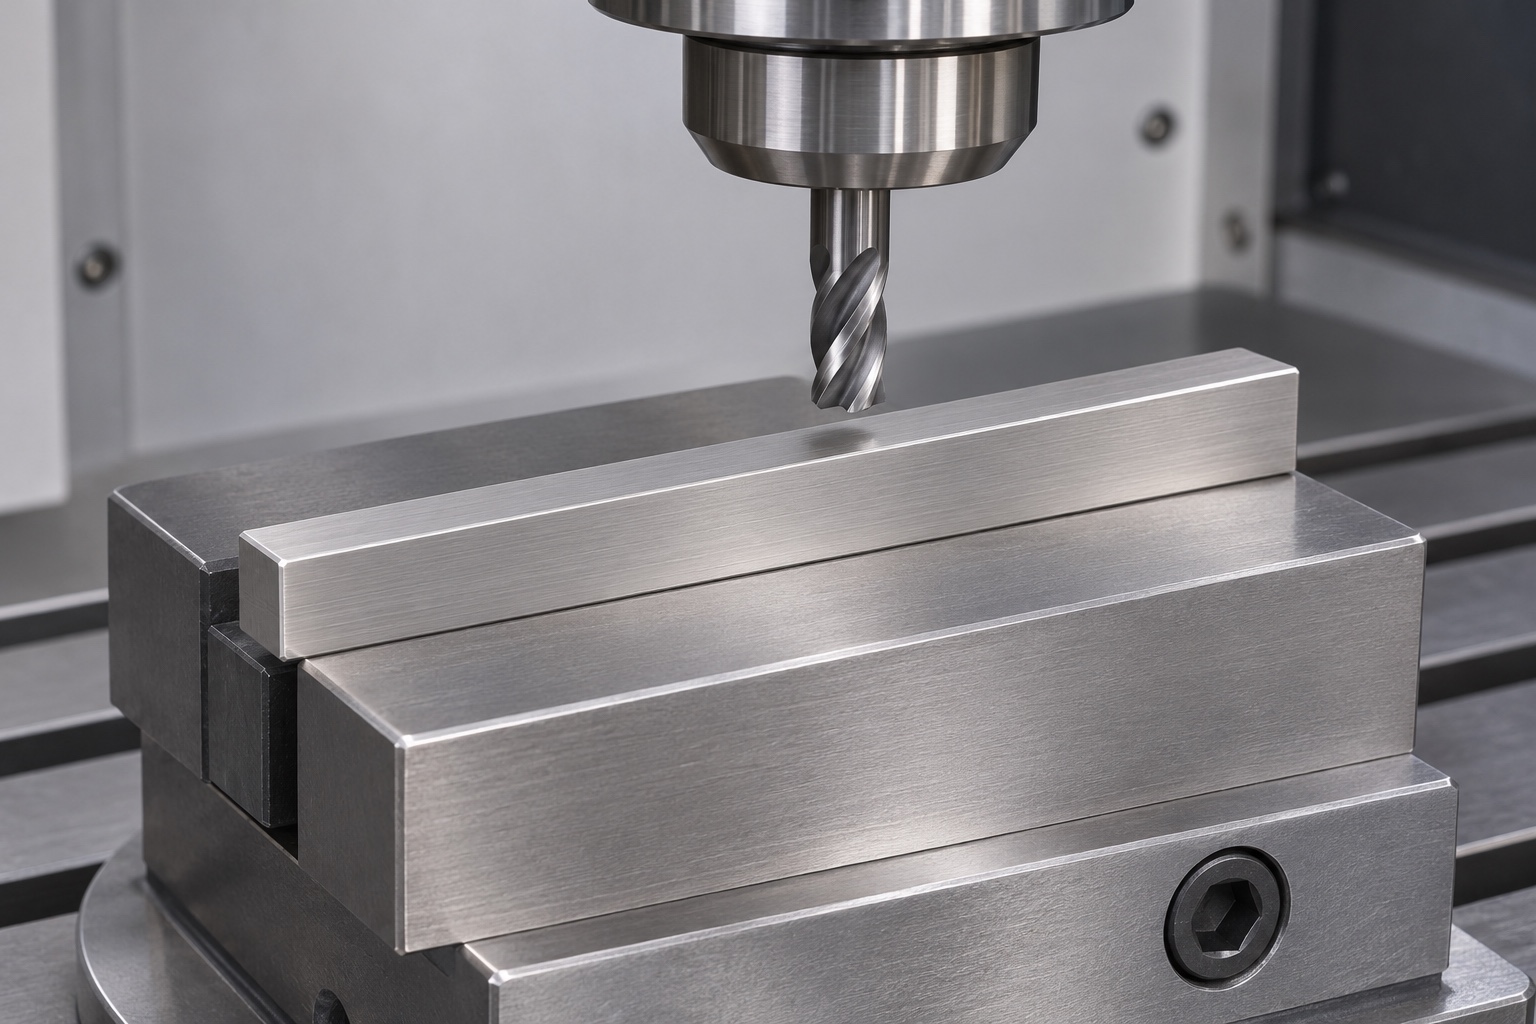
Planifique el fresado teniendo en cuenta la transferencia de referencias.
Una ruta candidata coordina caras largas, altura y extremos a partir de referencias adecuadas. Revise apoyos, sobrematerial y recuperación de referencias después de cada cambio de montaje. Sujetar firmemente una barra estrecha no garantiza su geometría libre ni todas las relaciones entre caras. Ajuste acceso y sujeción a sus proporciones reales. Si hace falta otro acabado, defínalo expresamente en el presupuesto. No se prescriben parámetros universales ni tolerancias alcanzadas.
Controle la liberación de la pieza y el acabado final de los bordes.
Inspeccione el estado final de la pieza tras realizar operaciones que puedan afectar a sus superficies funcionales. La sujeción durante el mecanizado puede ocultar condiciones que solo se manifiestan una vez liberada la pieza; por tanto, es necesario acordar el estado en el que se realizarán las mediciones. El desbarbado debe eliminar el material sobrante o los filos no deseados sin alterar las dimensiones funcionales ni las zonas de apoyo. Proteja las superficies acabadas durante el traslado y evite sujetarlas sin contar con un plan adecuado. Un borde que presente un aspecto limpio no garantiza una manipulación correcta, un nivel de rugosidad adecuado ni una conformidad geométrica completa. Cualquier modificación propuesta en los chaflanes, las zonas de contacto o la secuencia de operaciones debe documentarse y revisarse antes de adoptarla como práctica habitual en la producción.
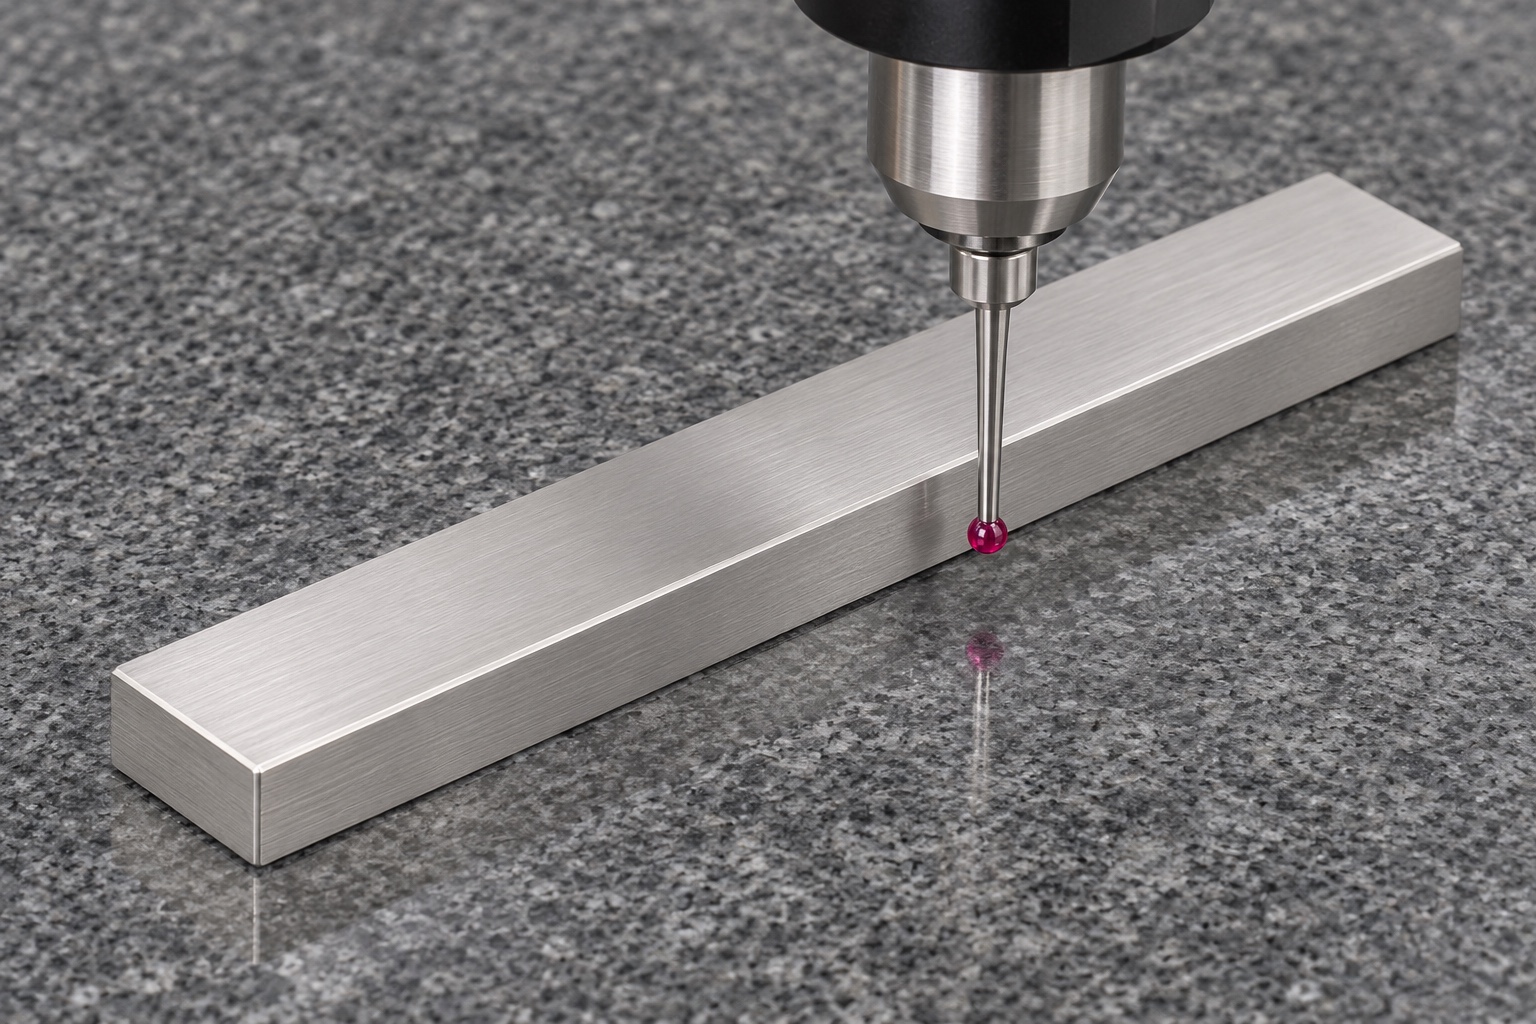
Elabore un plan de inspección de la primera pieza (primer artículo) centrado en las características específicas.
Vincule cada característica a revisión, material, estado final, método y resultado real. Inspeccione anchura útil en su zona definida, altura, longitud, forma, orientación, chaflanes y superficie. Una medición entre dos puntos no demuestra la forma completa de una cara. Resuelva capacidad y acceso antes de fabricar. No copie valores nominales CAD como observaciones medidas. Las limitaciones de incertidumbre o cobertura deben aclararse antes de declarar conformidad.
Considere las observaciones sobre el ajuste como información complementaria.
Una verificación acordada, realizada en un dispositivo sin alimentación, puede ayudar a detectar interferencias, dificultades de inserción o una interpretación errónea de la superficie de contacto. Registre las revisiones de la pieza y de su elemento de acoplamiento, así como las condiciones de sujeción y observación. Un ajuste manual satisfactorio no garantiza la repetibilidad del posicionamiento, la fuerza de retención, la vida útil frente al desgaste, la alineación del endoscopio ni el rendimiento clínico. El alojamiento de acoplamiento y la sujeción en el dispositivo también influyen en el resultado. Considere esta observación como un complemento a la conformidad dimensional, y no como una justificación para ignorar el incumplimiento de algún requisito. Cualquier objetivo de rendimiento del sistema requiere una evaluación diseñada específicamente para el conjunto completo, en lugar de basarse en la simple suposición de que una pieza encaja correctamente.
Proteja las caras alargadas durante todo el proceso de suministro.
Acuerde limpieza de salida, límites de residuos y protección. Separe las barras para evitar marcas entre bordes y caras funcionales. Mantenga la identificación de material y revisión con el embalaje cuando no se permita marcar directamente. Los apoyos protectores tampoco deben dañar futuras referencias. Una bolsa convencional no demuestra barrera estéril, limpieza validada o transporte cualificado. Esos requisitos necesitan procesos y evidencia propios, separados de la inspección dimensional.
Prepare una solicitud de cotización (RFQ) específica para las llaves de referencia (datum keys).
Para cotizar una pieza de referencia rectangular de 316L, aporte plano vigente, modelo y cantidades. Defina anchura, altura, longitud de contacto, extremos, referencias, chaflanes y estado de medición. Solicite revisión DFM de sujeción, transferencias y acceso de inspección. Incluya acabados, trazabilidad y embalaje como requisitos explícitos. Así puede compararse un alcance de fresado CNC personalizado sin confundir conformidad de la barra con precisión del útil o rendimiento del endoscopio.
FAQ
¿Implica el término pieza de referencia un ajuste estándar?
No. El plano debe definir las superficies de trabajo, las dimensiones, los controles geométricos y la interfaz de acoplamiento. El uso de una denominación común o la referencia a una ranura de muestra no autorizan a asumir un ajuste estándar ni una regla de aceptación predeterminada.
¿Es suficiente una única medición de anchura para aprobar toda la pieza?
No, especialmente si los requisitos abarcan otras ubicaciones, la forma de la superficie o la orientación. Defina claramente la zona de medición y la característica a evaluar. Una medición puntual de la dimensión no constituye una evidencia suficiente para validar todos los requisitos de las superficies de trabajo.
¿Un barrido de la superficie superior, estando la pieza apoyada, equivale siempre a una prueba de planitud?
No. Lo que se evalúa depende de las condiciones de referencia y de apoyo. Relacionar la superficie superior con la superficie inferior de apoyo puede servir para verificar el paralelismo, en lugar de evaluar de forma aislada la planitud de la superficie superior.
¿Se incluyen extremos redondeados en esta geometría propuesta?
No. La pieza de referencia (o «llave») tiene extremos planos, con solo pequeños tratamientos en los bordes según lo especificado. Un extremo redondeado, una ranura adicional o un rebaje constituirían un cambio en el diseño que requeriría aprobación y los correspondientes requisitos de inspección.
¿Un ajuste inerte demuestra la alineación del endoscopio?
No. Solo respalda la observación mecánica definida. La repetibilidad, la fuerza, el desgaste, la alineación del instrumento y la idoneidad clínica requieren una evaluación independiente del conjunto y las condiciones pertinentes.
¿Qué debe incluir el presupuesto?
Debe incluir la revisión del plano, el modelo, las cantidades, los requisitos exactos para el material 316L, las superficies de trabajo, los controles de tamaño y geometría, el tratamiento de los extremos, el acabado, las condiciones de inspección y el embalaje. Asimismo, se debe definir, si es necesario, el rendimiento del dispositivo de sujeción o la validación de la limpieza como parte del alcance adicional.
tanghangyun@oemach.com