
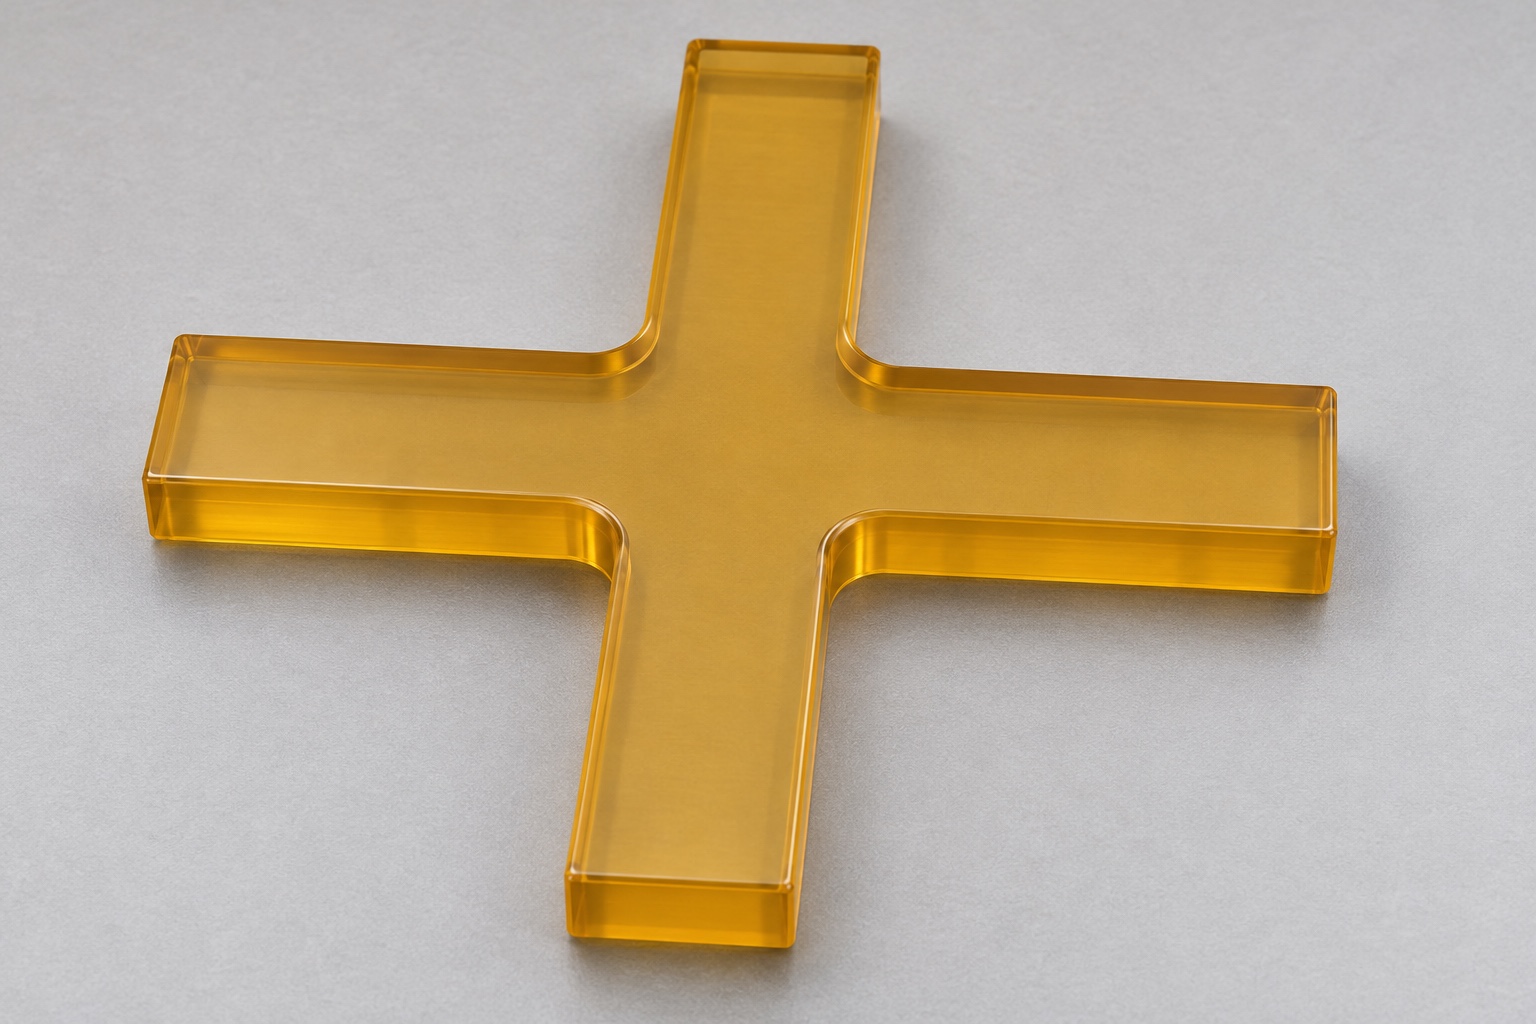
Definición del componente cruciforme y su alcance
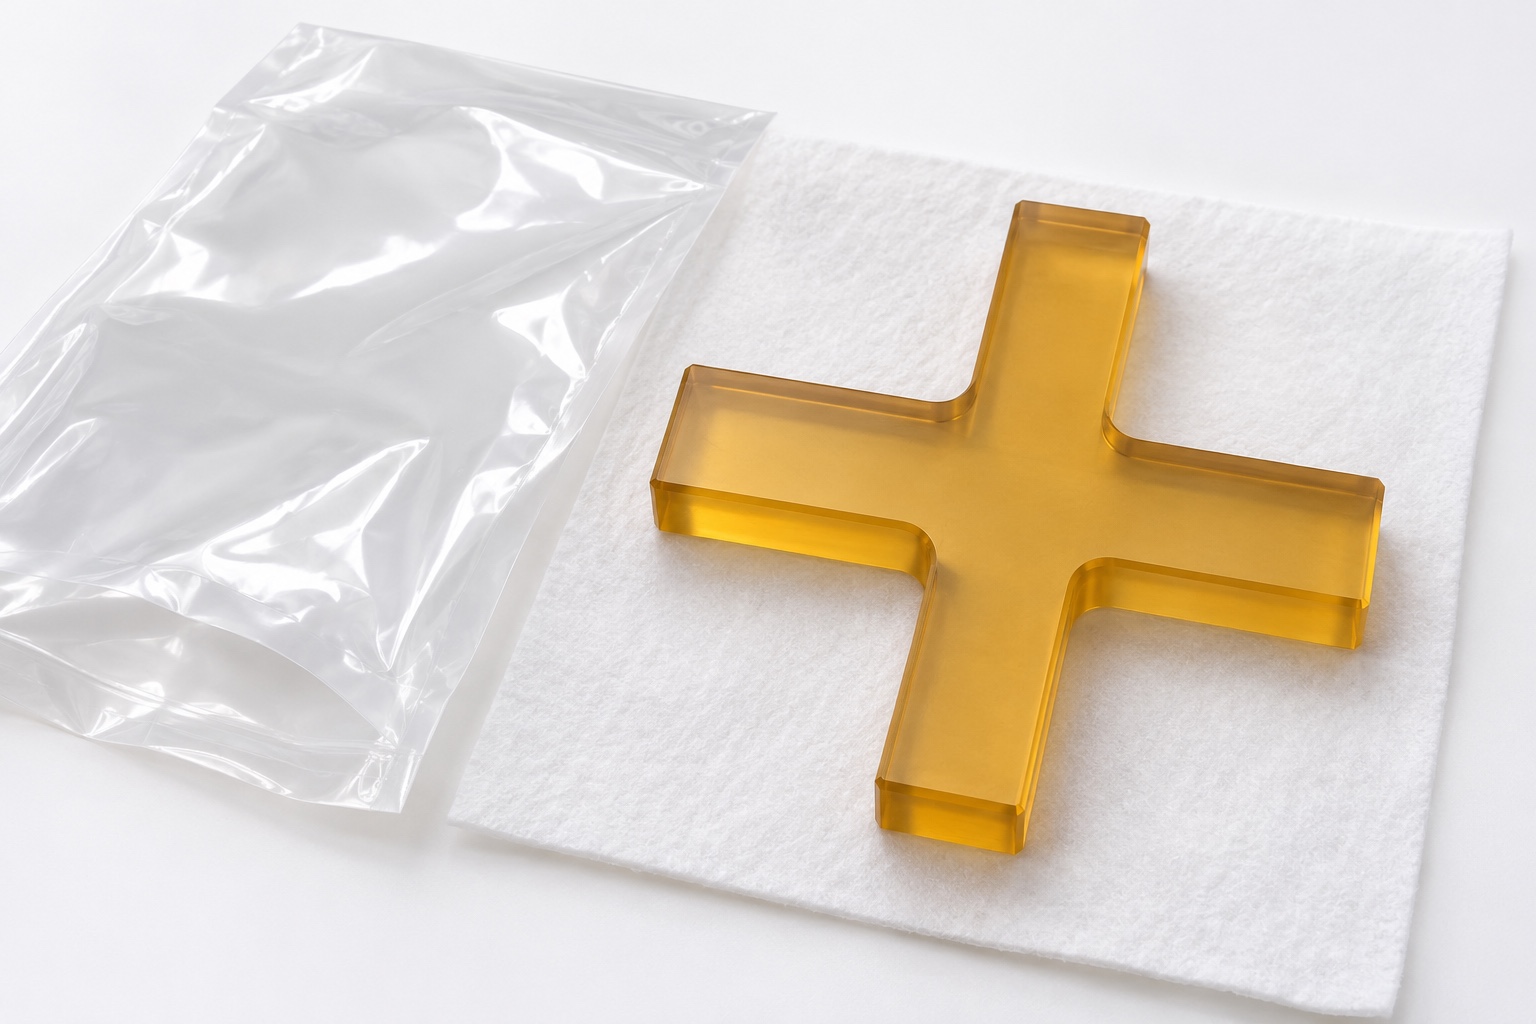
El separador propuesto es una pieza monolítica de PPSU natural sin cargas, con perfil de cruz y cuatro brazos rectangulares iguales. Todos tienen igual anchura y espesor axial constante, con caras planas continuas y pequeños radios internos en el cruce. No tiene orificios, ranuras, patas ni barras unidas. Esta guía trata fresado CNC para un montaje inerte; no acredita un sistema de esterilización validado.
Distinción entre las dimensiones totales y la longitud de cada brazo
La dimensión total de extremo a extremo no determina por sí misma la longitud de cada brazo ni la posición de la zona central. Es necesario definir cómo se mide la longitud de los brazos y qué referencias establecen la geometría del cruce. Las dos direcciones ortogonales deben tener una relación claramente definida en el plano. Si se requiere que los brazos sean iguales o que exista simetría, debe especificarse cómo se controlan dichos requisitos, en lugar de confiar simplemente en que el componente parezca un signo «más». Evite incluir cotas redundantes con tolerancias contradictorias. Para obtener un presupuesto de mecanizado de precisión en plástico, es necesario contar con un perfil bien definido, no simplemente con la indicación de que los cuatro lados deben verse equilibrados.
Especificación de los radios de las esquinas internas antes de la selección de las herramientas
Las esquinas cóncavas entre brazos no son intersecciones de radio cero. Defina el radio permitido y su zona adyacente antes de elegir herramientas. Un radio mayor puede reducir holgura aunque las dimensiones generales cumplan; uno menor puede cambiar acceso y esfuerzo de proceso. Resuelva estas cuestiones en DFM. No elimine redondeos ni añada alivios informalmente: perfil final e inspección deben corresponder a la geometría aprobada.
Identifique los requisitos de contacto en las superficies superior, inferior y laterales.
Determine si la base debe asentar sobre toda su superficie o solo en áreas específicas, y si los laterales de los brazos deben entrar en contacto con los accesorios o dejar un espacio libre. Estas decisiones influyen en el sistema de referencias (datum) y en los controles geométricos aplicables. Un espesor nominal constante no garantiza, por sí solo, la planitud ni define la relación entre las superficies superior e inferior. Del mismo modo, la anchura lateral en un punto concreto no define el perfil lateral completo. Identifique las zonas de contacto válidas, las áreas excluidas y las condiciones de medición. El método de inspección debe respetar la geometría prevista, sin forzar la pieza a adoptar una forma distinta para facilitar la medición.
Solicite el grado exacto de PPSU y la documentación correspondiente.
PPSU y PSU son familias distintas. Especifique grado exacto sin cargas, formato y documentación requeridos. El color ámbar no identifica material ni cualificación médica. Mantenga los registros durante todo el mecanizado y no transfiera certificaciones ajenas a la pieza. Compatibilidad química, evaluación biológica y esterilización repetida dependen de material, geometría y evidencia de aplicación, no únicamente del nombre del polímero.
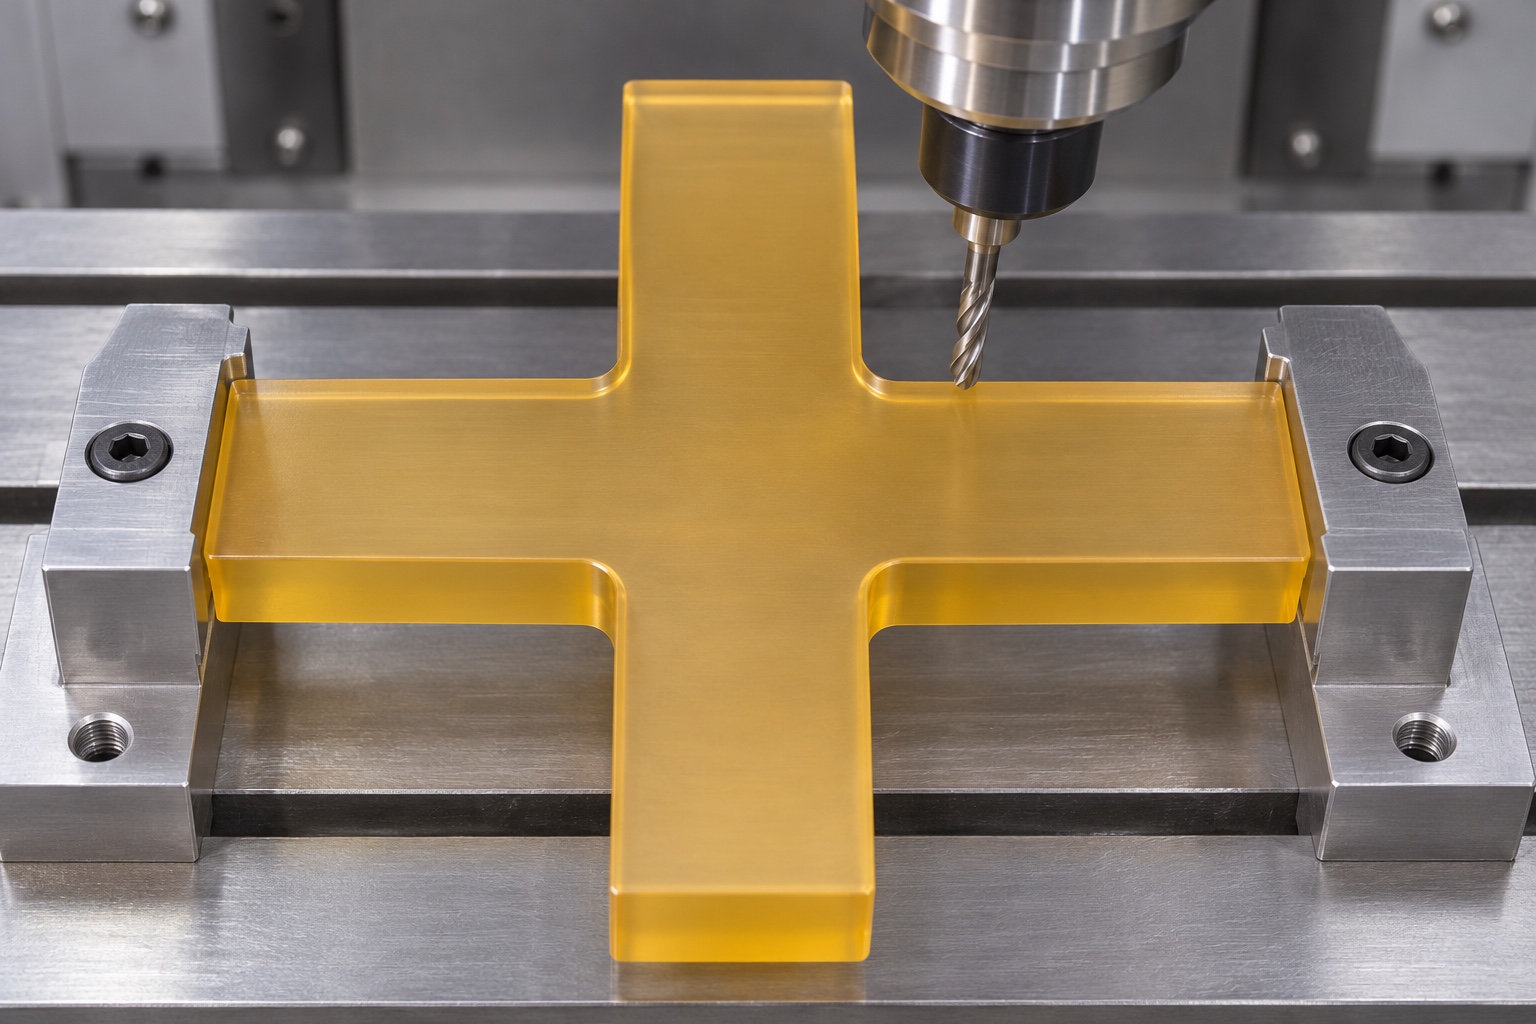
Planifique el fresado y los soportes alrededor de los cuatro brazos.
Prepare referencias planas y un montaje que permita perfilar brazos y radios sin perder apoyo necesario. Revise cómo cambia la sujeción al retirar material circundante y dónde quedarán los contactos finales. La secuencia depende de sección, condición del material y tolerancias. No se prescribe presión o corte universal. Cualquier estabilización o inspección intermedia tendría un motivo definido y verificación sobre el componente real.
Analice la geometría en estado libre, no la configuración bajo sujeción.
Una pieza puede parecer plana bajo apriete y mostrar otra forma al retirarlo. Acuerde soporte, acondicionamiento y estado de medición final, sin imponer una espera genérica sin fundamento. No se predice una deformación no medida. Si una observación obliga a modificar material o secuencia, el proceso revisado necesita evidencia propia. El objetivo es evaluar la condición prevista de suministro, no una apariencia producida por restricciones.
Realice el acabado de los bordes sin alterar los límites de holgura.
Elimine las rebabas en los extremos de los brazos, las intersecciones laterales y las transiciones permitidas, manteniendo siempre el perfil definido. Un pulido incontrolado en una esquina cóncava puede aumentar su radio, mientras que un redondeado excesivo en el extremo de un brazo puede reducir la longitud útil. Especifique los requisitos particulares para los bordes donde sea necesario y defina su relación con las zonas de inspección. Una superficie de color ámbar que parezca lisa a simple vista no garantiza un nivel de rugosidad adecuado, la ausencia de partículas incrustadas ni un grado de limpieza validado. Las herramientas y la manipulación deben ser coherentes con el estado de suministro previsto. Cualquier ranura, chaflán o rebaje adicional introducido por conveniencia requiere la aprobación del plano, especialmente si altera los puntos de contacto o las holguras necesarias para otros componentes.
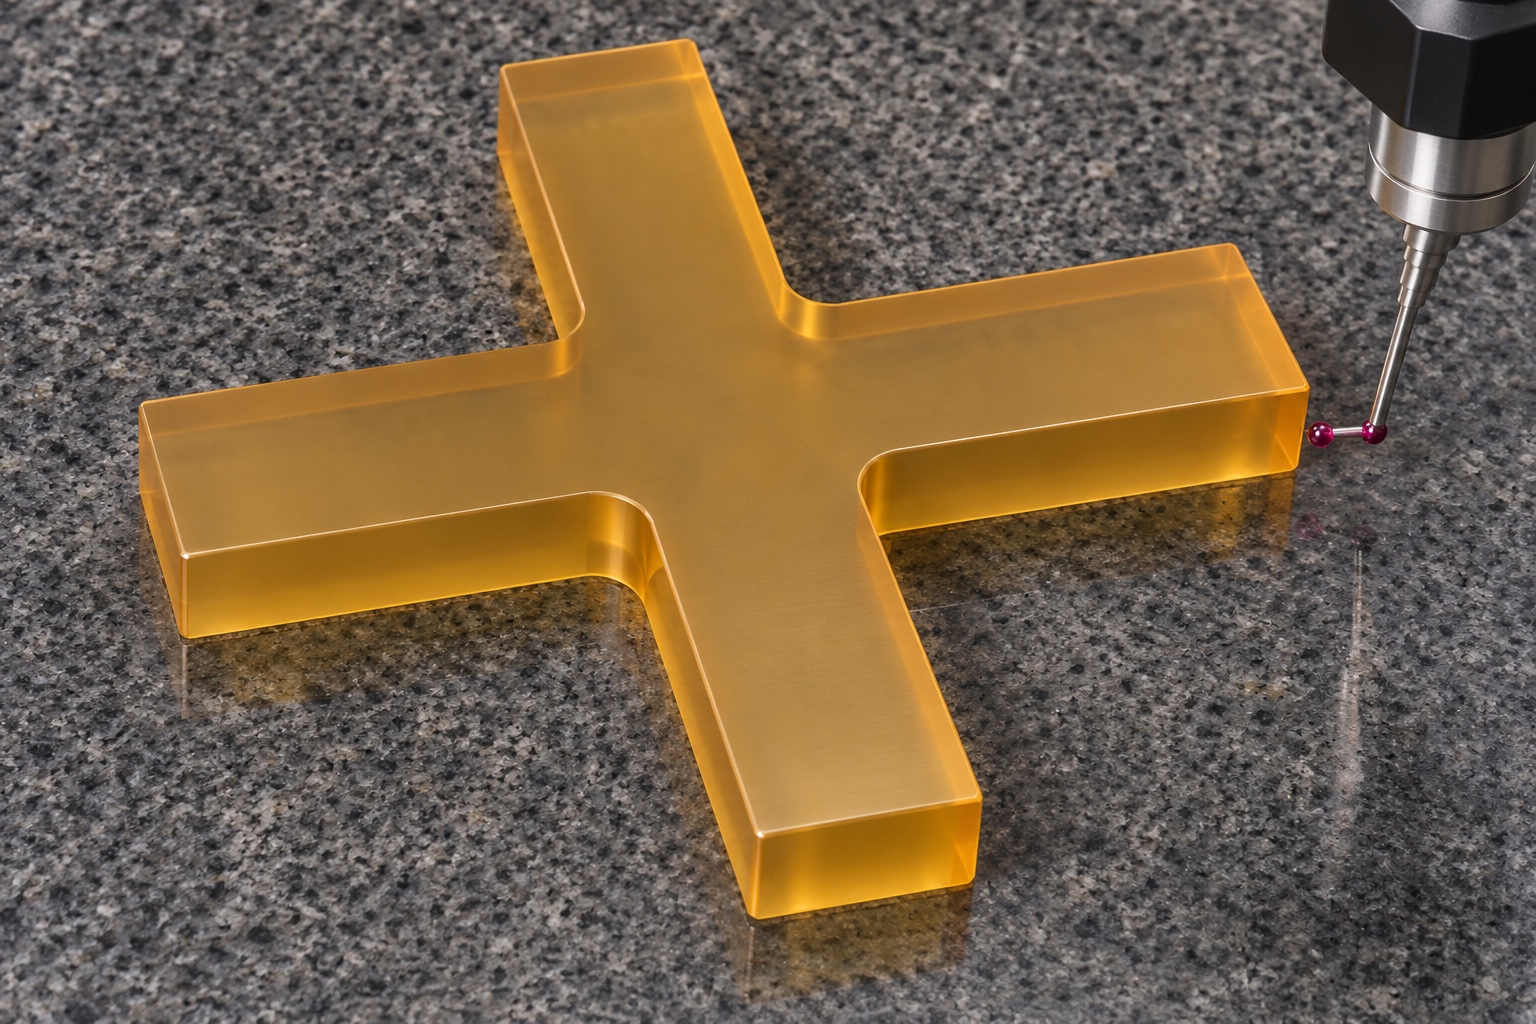
Inspeccione el perfil completo utilizando un método adecuado.
Evalúe dimensiones totales, brazos, anchuras, ángulos, radios internos y caras como características distintas. Un método óptico o por coordenadas requiere capacidad y visibilidad adecuadas para el PPSU translúcido. Defina alineación, puntos y tratamiento de bordes. Medir extremos no determina todo el perfil. La primera pieza debe aportar observaciones reales, no nominales copiados del modelo ni dimensiones supuestas a partir de fotografías.
Mantenga la evaluación de la colocación en la bandeja separada de la validación del proceso de limpieza.
Una comprobación de posicionamiento (sin considerar otros factores) puede revelar interferencias evidentes con el espacio asignado a un accesorio o con las paredes de la bandeja. Registre la geometría de referencia, la revisión y las condiciones, si así se solicita. Este tipo de comprobación no garantiza la protección del instrumental, la fuerza de retención, el drenaje, la eficacia de la limpieza ni el rendimiento del proceso de esterilización. La información sobre la forma y el material de los separadores no sustituye a las evaluaciones a nivel de sistema. No asuma la existencia de una barrera estéril validada basándose únicamente en la presencia de una bandeja o bolsa. La inspección de componentes y la validación de la aplicación responden a cuestiones distintas; la documentación técnica debe delimitar claramente estos aspectos, sin sugerir que una simple observación de la colocación valida un flujo de trabajo clínico.
Proteja los extremos de los brazos durante la manipulación y el embalaje.
Proteja puntas, caras e interiores del cruce frente a contactos con tornillería y otras piezas. Mantenga identificación y revisión mediante registros cuando el marcado esté limitado. Los requisitos de residuos o limpieza necesitan proceso y verificación acordados. Un soporte y bolsa abierta no constituyen embalaje estéril o transporte validado. Preserve la condición mecanizada e identificación de orientación hasta las comprobaciones de recepción previstas.
Prepare una solicitud de cotización (RFQ) específica para el mecanizado de piezas de PPSU.
Incluya modelo, plano vigente, cantidades, grado PPSU y condición de suministro. Defina cruce, brazos, radios, referencias y contactos, junto con medición tras retirar la sujeción. Solicite DFM de acceso, apoyo y bordes permitidos. Separe inspección y embalaje de cualquier validación de limpieza o esterilización. Una cotización concreta no convierte bibliografía de materiales ni imágenes en evidencia de rendimiento de una bandeja médica.
FAQ
¿Es el PPSU el mismo material que el PSU?
No. Son familias de polímeros distintas. Especifique el grado exacto de PPSU requerido, el formato del material de partida y la documentación necesaria. La similitud en los nombres o un aspecto ámbar natural no implican que los materiales sean idénticos o intercambiables.
¿Pueden las dimensiones totales definir la longitud de los cuatro brazos?
No. Defina la región central, el criterio de medición y la simetría o las relaciones de perfil requeridas. Las dimensiones generales por sí solas no determinan necesariamente la longitud o anchura de cada brazo, ni las condiciones de los ángulos internos.
¿Por qué definir el radio de las esquinas internas?
El radio influye en el acceso de la herramienta de fresado y en el espacio libre entre los brazos. Un contorno general aceptable no define automáticamente cada ángulo cóncavo. Acuerde la geometría y el método de inspección antes de seleccionar las herramientas o añadir vaciados (alivios).
¿Debe evaluarse la planitud final con la pieza firmemente sujeta?
No, a menos que esa sea la condición de aceptación especificada. Acuerde el método de soporte y sujeción para la pieza suministrada. Las mediciones que fuerzan a un polímero a quedar plano no deben presentarse como representativas de su geometría en estado libre.
¿Implica el uso de PPSU que se ha validado un resultado de esterilización?
No. El grado exacto, la geometría, la exposición, el procesamiento y los requisitos de la bandeja terminada son factores importantes. La información sobre el material, por sí sola, no determina la eficacia de la limpieza, la idoneidad biológica, la integridad del envasado estéril ni el rendimiento tras usos repetidos.
¿Qué debe incluir una cotización para un componente de PPSU personalizado?
Proporcione la revisión del plano, el modelo, la cantidad, el grado exacto, la geometría de los brazos y las esquinas, las referencias, las zonas de contacto, las condiciones de medición final, las restricciones de acabado y los requisitos de envasado. Defina cualquier cualificación de la aplicación como parte del alcance adicional.
tanghangyun@oemach.com