
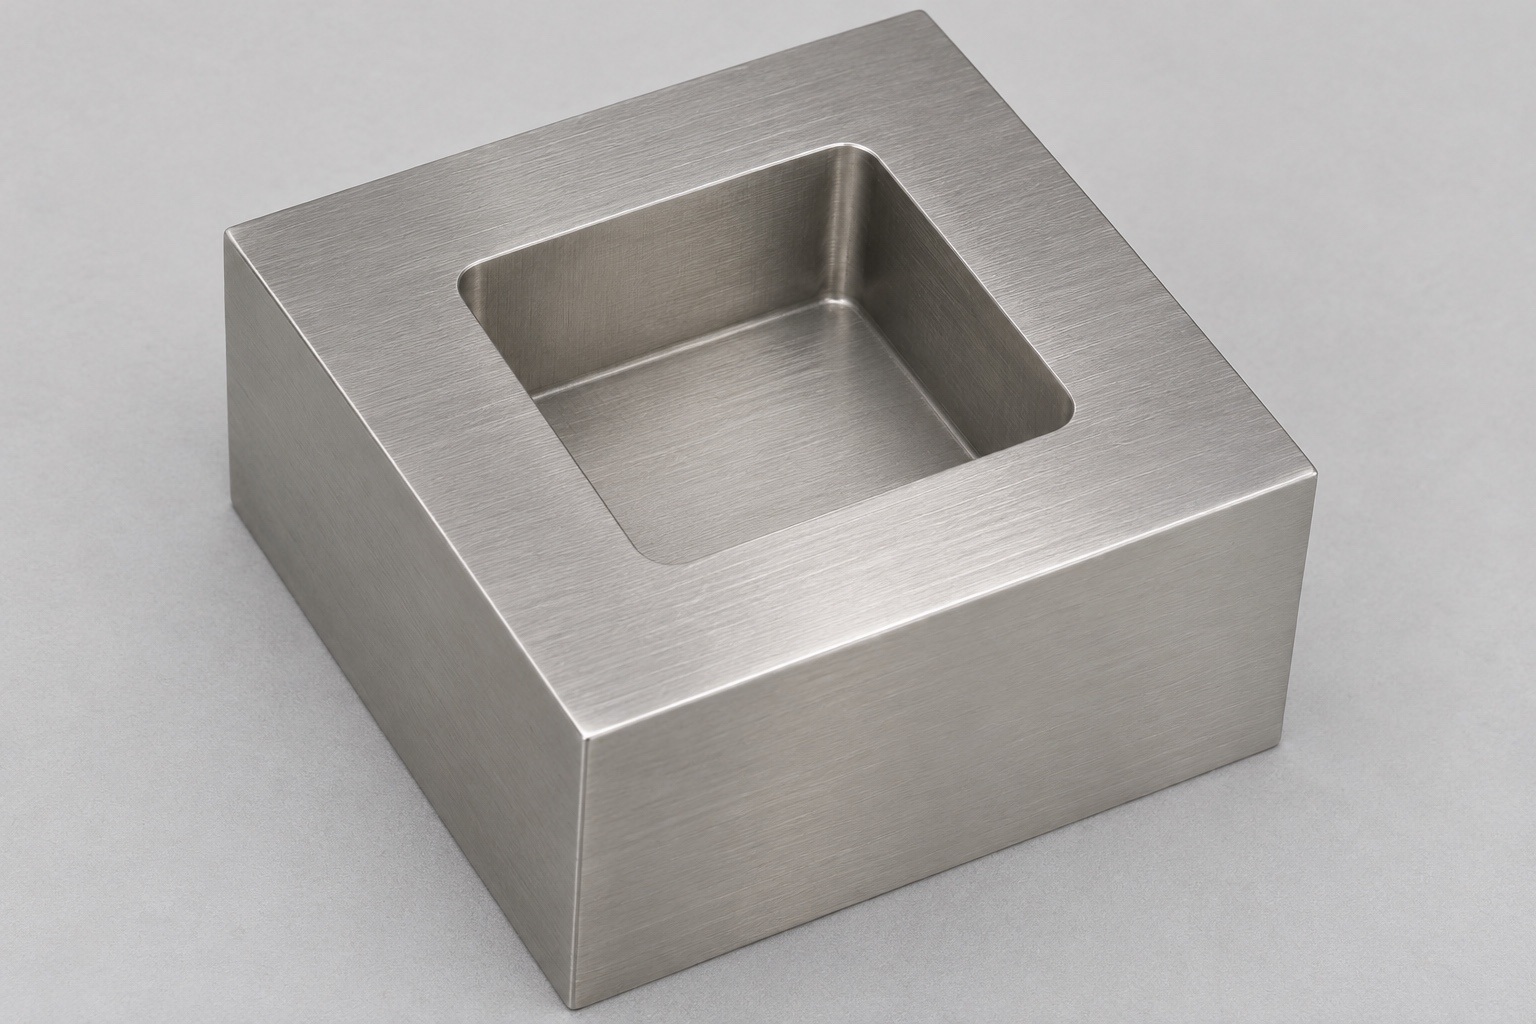
Alcance de fabricación representativo y limitaciones de la información presentada
Se propone un bloque 316L para un útil inerte de servicio de endoscopio. Es representativo: no documenta cliente, envío o reparación validada, ni afirma tolerancias logradas, par, desgaste, certificación o compatibilidad. Organiza requisitos previos a fresado e inspección reales. La cualificación de una herramienta operativa, incluida interacción con equipo médico, permanece separada de fabricación y aceptación del bloque. La imagen o ruta propuesta no equivale a evidencia de producción.
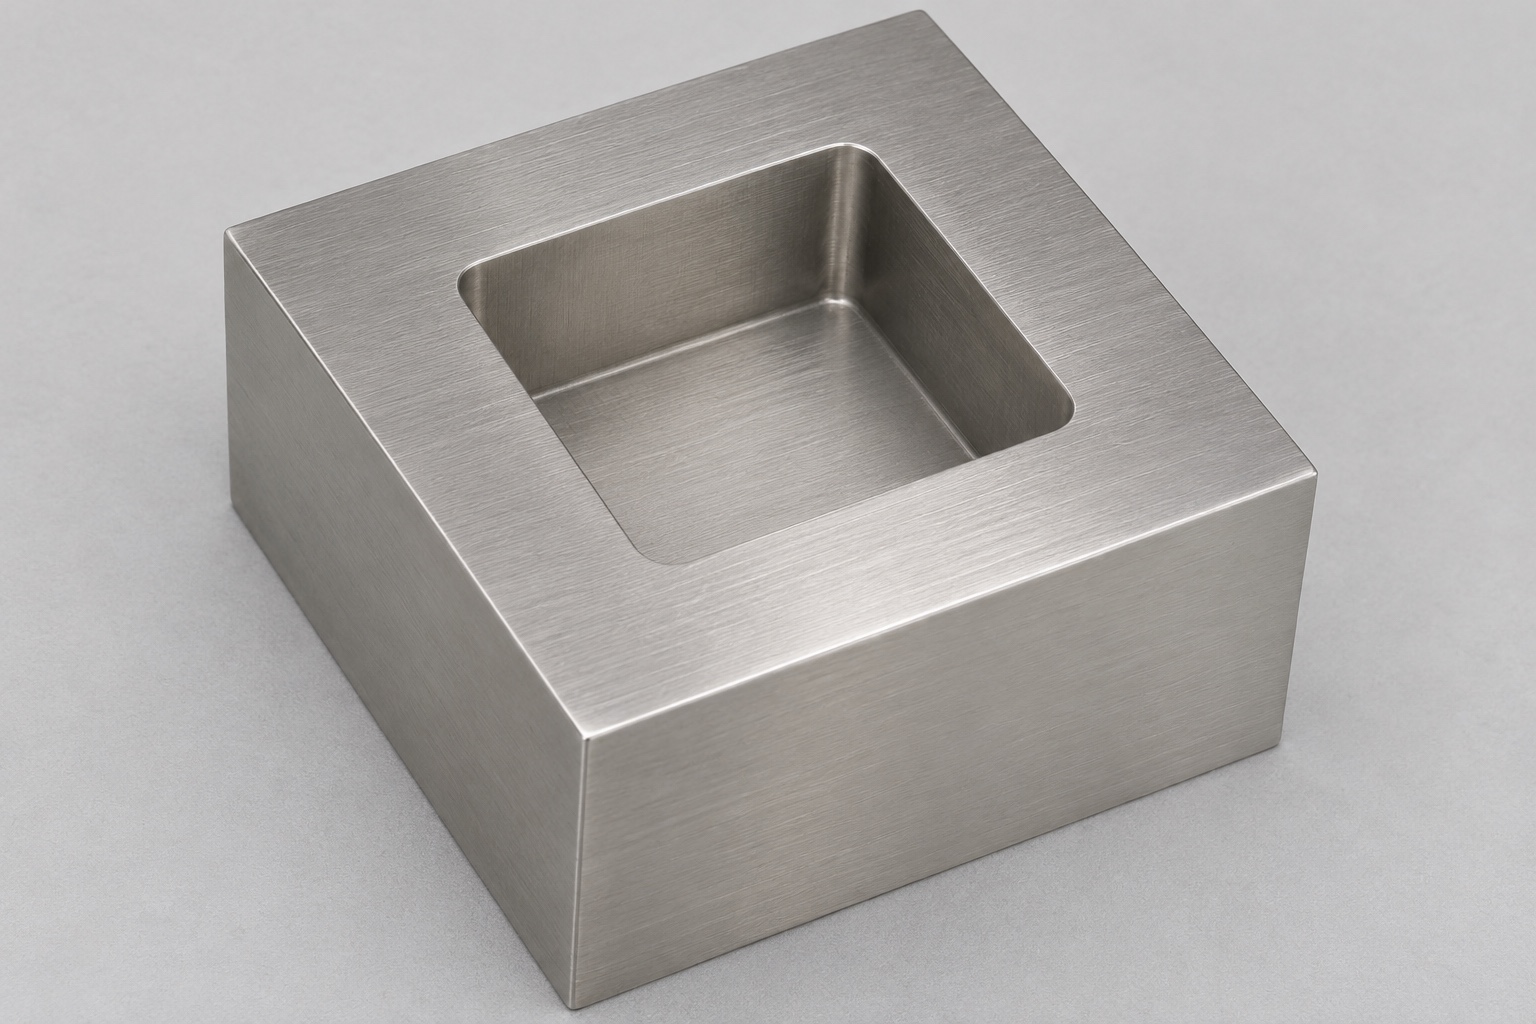
Geometría propuesta para el componente y características excluidas
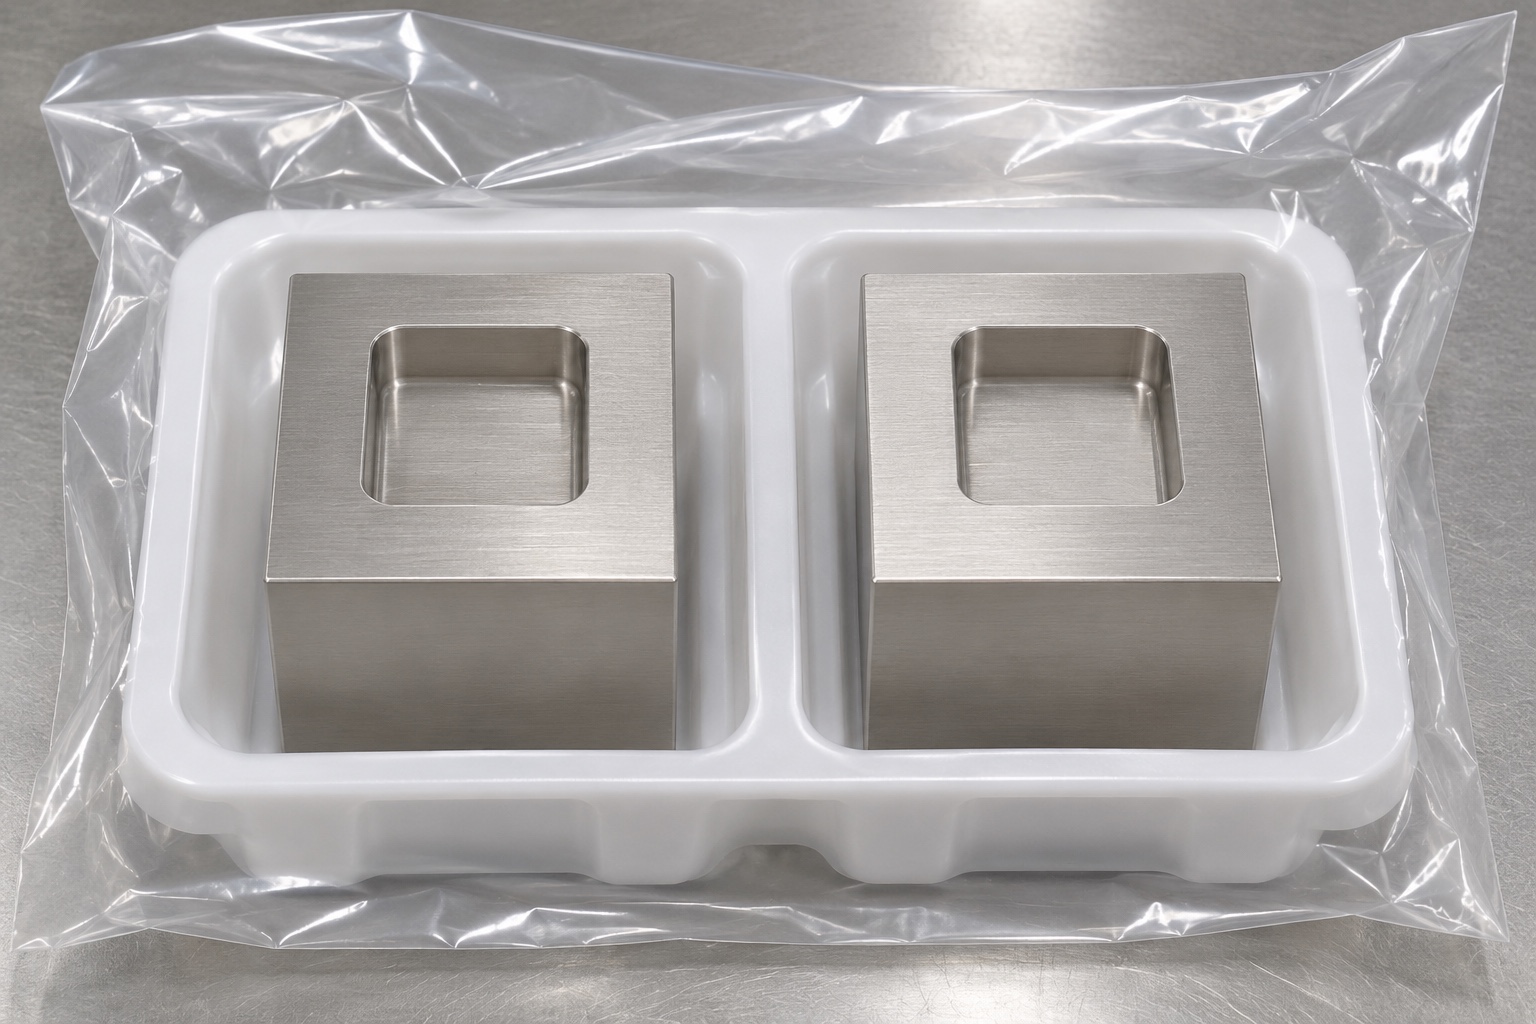
El componente consiste en un bloque de forma paralelepipédica con una cavidad cuadrada ciega centrada en su cara superior. Las cuatro paredes verticales se unen mediante pequeños radios en las esquinas internas, y el fondo de la cavidad es plano y cerrado. El diseño no incluye orificios de montaje, aberturas pasantes, roscas, ranuras adicionales ni elementos insertados. Las caras exteriores pueden servir como superficies de apoyo o referencia, conforme a lo indicado en el plano aprobado. Esta lista exhaustiva de características evita que una representación visual pueda interpretarse como una autorización para añadir conexiones de accionamiento o vaciados en las esquinas. Las dimensiones reales y las transiciones permitidas deberán extraerse de la documentación técnica oficial.
Definir la referencia antes de establecer los criterios de aceptación
El diseñador definiría referencia cuadrada, esquinas, inserción y contacto. Indicaría si paredes posicionan, fondo detiene o debe quedar libre. Apariencia centrada y buen acabado no establecen esas funciones. Revise holguras y ubicación antes de tolerar. Una observación complementaria identificaría revisiones y condiciones; no demostraría transmisión de par ni aprobación para endoscopio operativo. Tales funciones exigen evaluación y evidencia independientes de la aceptación dimensional de la pieza propuesta.
Documentación técnica y consultas para la cotización
Una solicitud formal incluirá el modelo, la revisión del plano, la definición del material, las cantidades, el acabado superficial final y el alcance de la inspección. El plano deberá especificar las referencias (datums), la separación entre paredes, la posición de la cavidad, los radios de las esquinas, la profundidad y el espesor mínimo restante en la base. Se verificará que el acceso para las herramientas y los palpadores sea compatible con estos requisitos. La cotización deberá señalar cualquier aspecto pendiente relacionado con el diseño para la fabricación (DFM), en lugar de suplir la falta de información con tolerancias genéricas. Asimismo, el comprador deberá definir quién suministra y controla la referencia inerte. Cualquier requisito de limpieza o tratamiento deberá contar con sus propios criterios de aceptación, en lugar de deducirse únicamente a partir del contexto médico.
Control de materiales y preparación de la pieza en bruto
Parta de bruto 316L identificado y documentado. Reserve referencias, agarre, cavidad y trabajo posterior sin convertir superficie sacrificial en datum final. Mantenga identidad durante transferencias y limpieza. Si no se permite marcado, use hoja de ruta y recipiente para material y revisión. Este caso no aporta certificado o estado acabado demostrado. Define registros necesarios para un pedido real y evita deducir conformidad de una apariencia inoxidable o fotografía.
Análisis de la sujeción y del acceso a la cavidad
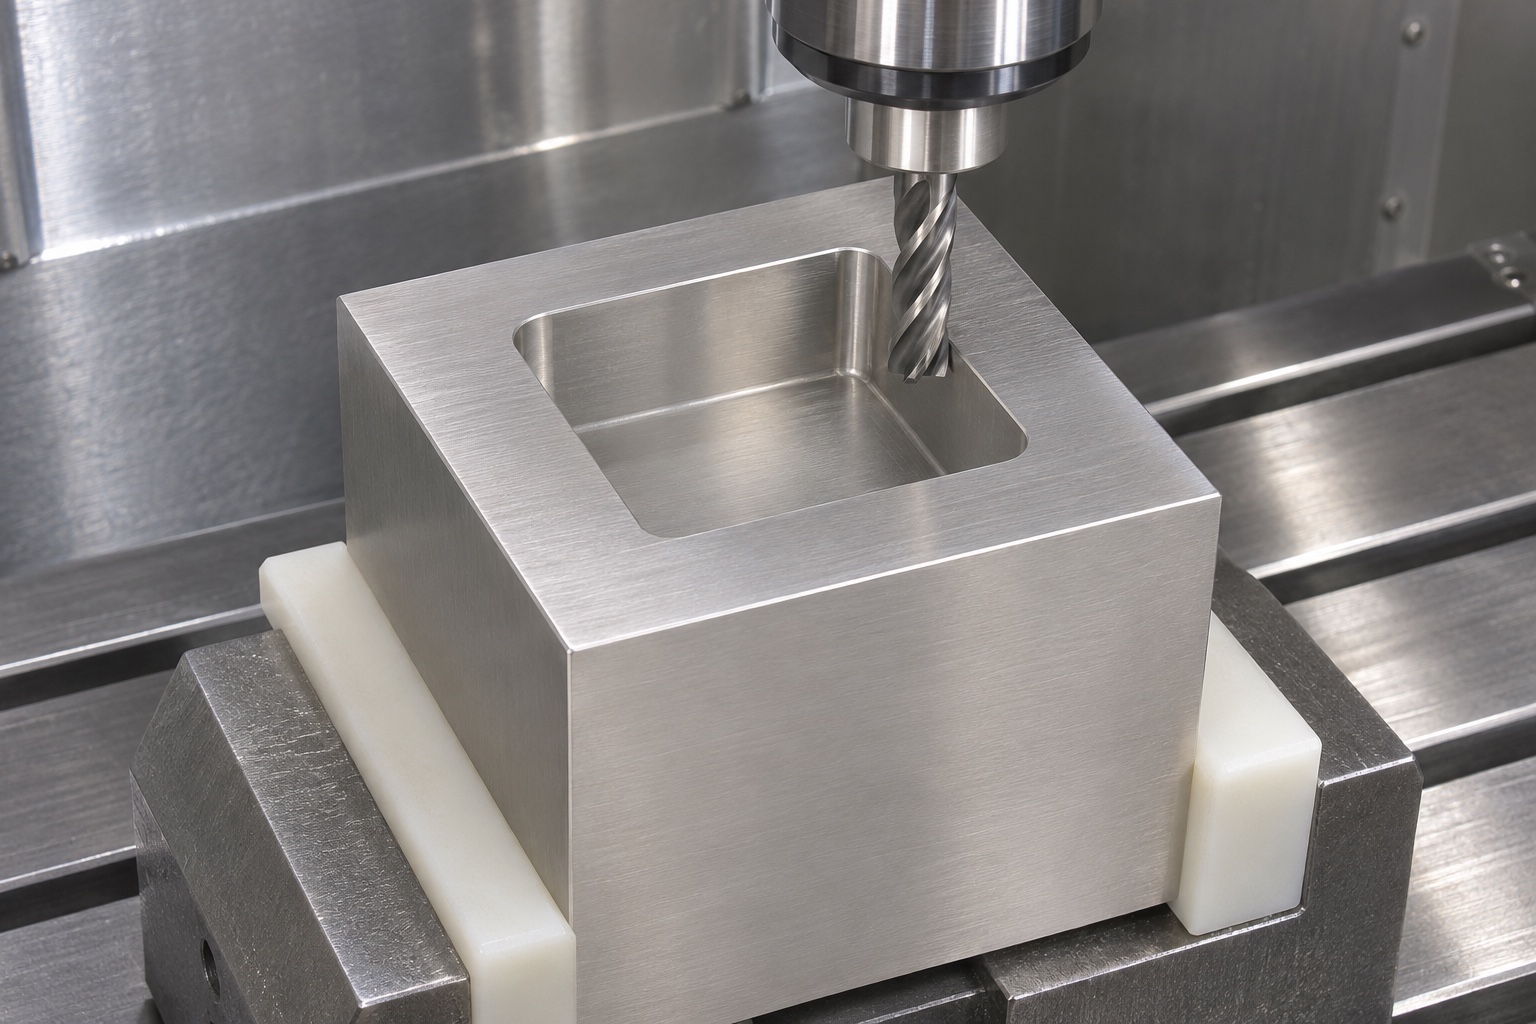
El bloque se apoyará sobre su sección inferior sólida y se sujetará por zonas exteriores autorizadas, dejando libre la abertura superior. Antes de definir la trayectoria de la herramienta, es necesario revisar el contacto con las mordazas, la longitud de la herramienta (proyección) y el espacio libre disponible para el portaherramientas. Una abertura cuadrada que permite el acceso de una herramienta de corte no garantiza, por sí misma, un acabado estable a profundidad completa en todas las paredes y esquinas. Cualquier cambio en la configuración de la pieza requerirá restablecer las referencias (datums) especificadas, en lugar de utilizar la superficie más cercana o accesible. Las imágenes muestran posibles configuraciones, no un proceso validado por el cliente. No se presenta información sobre la capacidad de la máquina, los tiempos de ciclo ni la precisión posicional alcanzada como resultados reales.
Secuencia propuesta para el fresado y el acabado de esquinas
Coordine entrada, desbaste, paredes y fondo con herramientas apropiadas a 316L y geometría. Mantenga explícitos radios y transiciones aprobados. No añada alivios, agujeros de esquina o pasos para lograr ajuste. Parámetros y operaciones dependen de herramienta, máquina y apoyo reales. La simulación ayuda a planificar, no sustituye primera pieza inspeccionada. Cambios de esquinas o fondo requieren aprobación antes de incorporarse al proceso y a los componentes reales.
Profundidad de la cavidad, fondo cerrado y estado de los bordes
El plano debe distinguir claramente entre la profundidad —medida desde la superficie de referencia superior— y el material remanente bajo el fondo de la cavidad. Cualquier requisito de espesor mínimo deberá someterse a su propia estrategia de evaluación. El fondo cerrado no debe considerarse una consecuencia aleatoria de la elección de la herramienta. Se eliminarán las rebabas de la abertura hasta alcanzar el estado de borde especificado, sin agrandar la cavidad ni redondear las zonas de contacto. Tras finalizar el mecanizado, se verificarán las transiciones entre el fondo y las paredes, así como las esquinas internas. Si un borde resulta inaccesible, dicha limitación deberá resolverse antes de la aceptación, en lugar de intentar ocultarla mediante un pulido general o una modificación geométrica no documentada.
Evidencia propuesta para la inspección de la primera pieza (primer artículo)
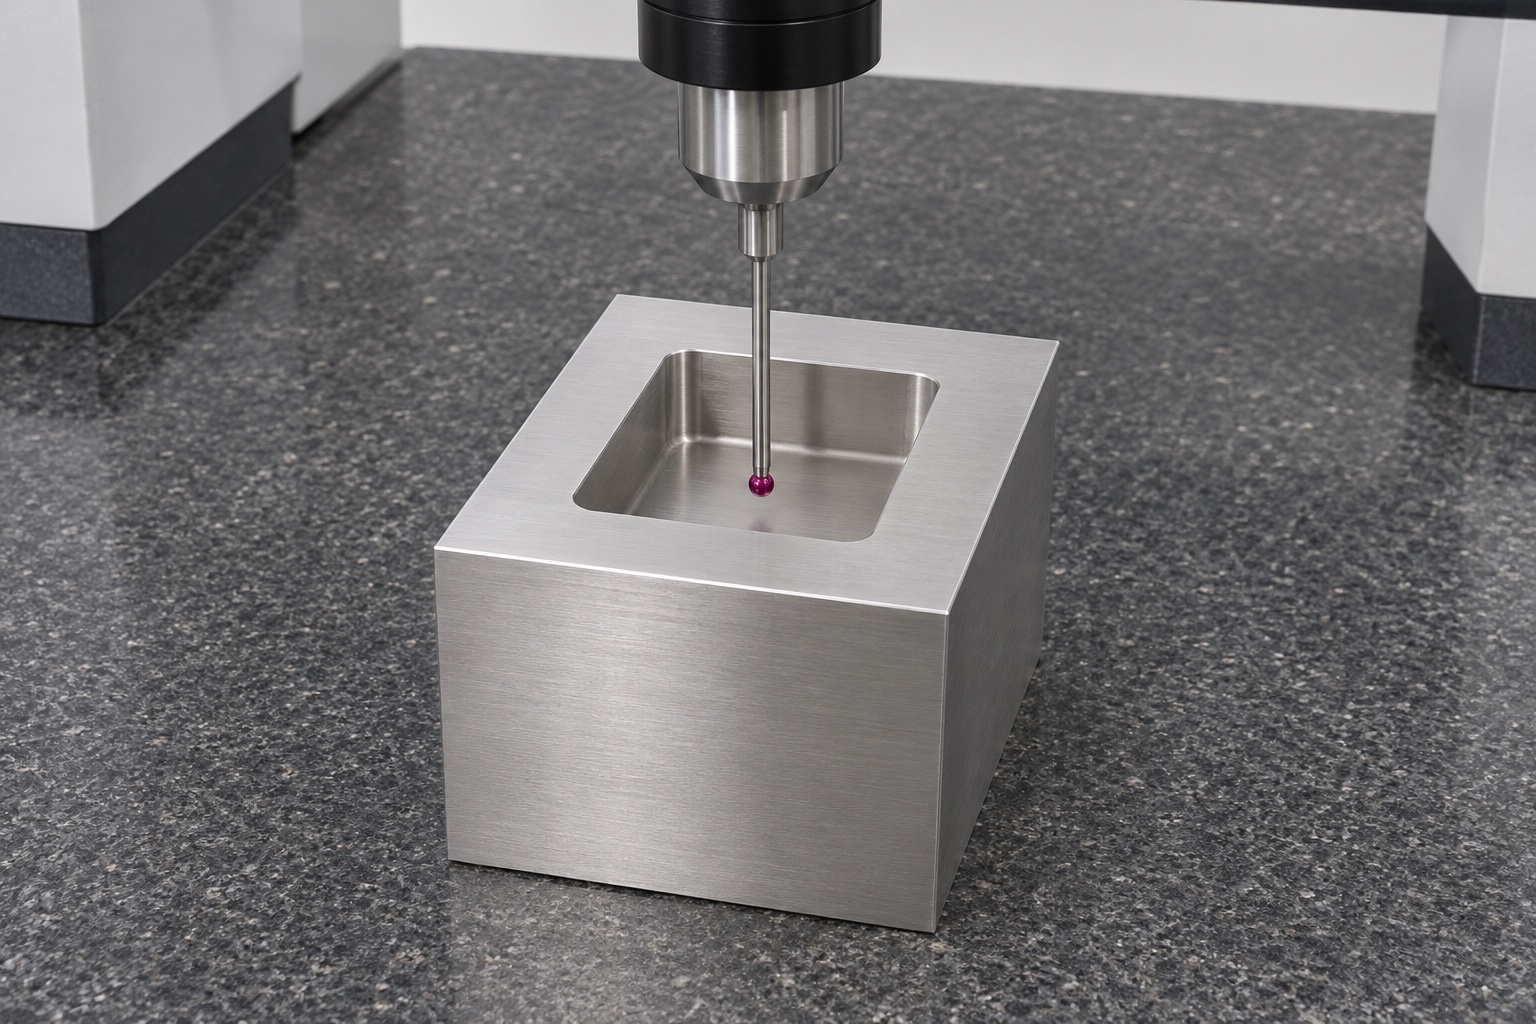
El informe identificaría revisión, material, estado, referencias y lecturas. Exterior, paredes, posición, orientación, radios, profundidad y fondo requieren métodos adecuados. Revise acceso de CMM o medidor antes de elegirlos. Una imagen superior no acredita paredes completas, fondo restante o cara inferior. Declare rasgos no verificados antes de liberar. Fotos y nominales CAD no son mediciones; se propone evidencia para piezas reales, sin afirmar aquí conformidad ya alcanzada.
Observación complementaria de la inserción (sin incluir requisitos de par de apriete)
Utilizando una referencia inerte aprobada, el equipo puede observar la entrada del componente e identificar dónde se producen contactos o interferencias. El registro debe especificar el ancho de la referencia, sus esquinas, la revisión y el estado del ensamblaje. El hecho de que un componente pueda insertarse manualmente sin problemas no invalida los requisitos técnicos especificados en el plano, ni demuestra la capacidad de transmisión de par, la retención, la vida útil ante usos repetidos o la compatibilidad real con un endoscopio. Dado que una obstrucción puede originarse en cualquiera de los componentes, esta observación debe interpretarse en conjunto con las inspecciones individuales de cada pieza. El diseñador responsable definirá cualquier cualificación adicional necesaria para la herramienta de trabajo. Este ejemplo plantea una observación limitada; no implica que se haya completado con éxito una prueba de ensamblaje real.
Limpieza previa al envío y embalaje protector
El proceso previo al envío debe definir la eliminación de residuos del fondo ciego, de las transiciones en las esquinas y de la abertura de la cavidad. Cualquier requisito adicional relativo a residuos o partículas debe contar con una verificación aprobada. El embalaje debe mantener los bloques separados y proteger las paredes de la cavidad, sin dejar fibras ni restos de material protector en su interior. El material y la revisión deben permanecer identificables en zonas ajenas a las superficies funcionales. El uso de una bandeja y una bolsa abierta constituye una medida de protección durante la manipulación, pero no representa una barrera estéril ni garantiza un envío validado. En este contexto, no se afirma que se haya alcanzado un nivel de limpieza específico ni se garantiza la entrega. Las instrucciones de recepción deben distinguir entre el estado del embalaje y la conformidad dimensional, además de especificar las verificaciones necesarias antes del almacenamiento o el ensamblaje.
Requisitos para la liberación de un lote pequeño de piezas de acero inoxidable
Apruebe plano, modelo, material, cantidades, geometría, superficie, inspección y embalaje. Resuelva esquinas, alcance profundo, evaluación del fondo mínimo y referencias. La primera pieza real aportaría evidencia; registre desviaciones y cambios antes de repetir. Referencia inerte y cualificación de herramienta completa seguirían separadas. El caso delimita compra de piezas médicas inoxidables sin inventar resultados de cliente, capacidad universal o aprobación de mantenimiento que el estudio no demuestra.
FAQ
¿Documenta este caso una entrega de un bloque para un cliente de endoscopios?
No. Es una propuesta de fabricación representativa para un dispositivo de servicio inerte. No implica la existencia de un cliente, un envío, una tolerancia específica alcanzada, una certificación, un procedimiento de reparación exitoso ni compatibilidad con equipos operativos.
¿Incluye el bloque propuesto algún orificio pasante o conexión de accionamiento?
No. Consiste en un bloque paralelepipédico simple que contiene una cavidad cuadrada ciega, con esquinas internas redondeadas y una base cerrada. No se incluyen orificios de montaje, ranuras, roscas ni elementos de fijación adicionales.
¿Por qué definir las esquinas de la referencia de acoplamiento?
La anchura entre paredes opuestas, por sí sola, no determina el espacio libre en las esquinas. Una referencia con esquinas vivas (sin radio) podría interferir con una cavidad que presenta esquinas redondeadas. Es necesario controlar ambas geometrías para que cualquier observación sobre el ajuste sea válida.
¿Qué establecería el registro del «primer artículo»?
Documentaría las características y los métodos evaluados en piezas reales bajo las condiciones especificadas. No equivale a convertir una fotografía, una simulación o un modelo CAD nominal en una conformidad verificada mediante mediciones.
¿Demostraría la capacidad de par (torque) mediante una inserción manual?
No. Solo serviría para documentar la entrada o el contacto con una referencia inerte conocida. El par, la retención, el desgaste y la compatibilidad con el equipo requieren una evaluación independiente y la correspondiente evidencia.
¿Qué se requiere antes de repetir esta pieza en una serie de producción pequeña?
Se debe aprobar la revisión, el material, la geometría, las excepciones de fabricación, el alcance de la medición y el embalaje. Conserve los resultados reales de la primera pieza fabricada (first-article) y controle los cambios, en lugar de considerar este proceso propuesto como datos de producción ya validados.
tanghangyun@oemach.com