
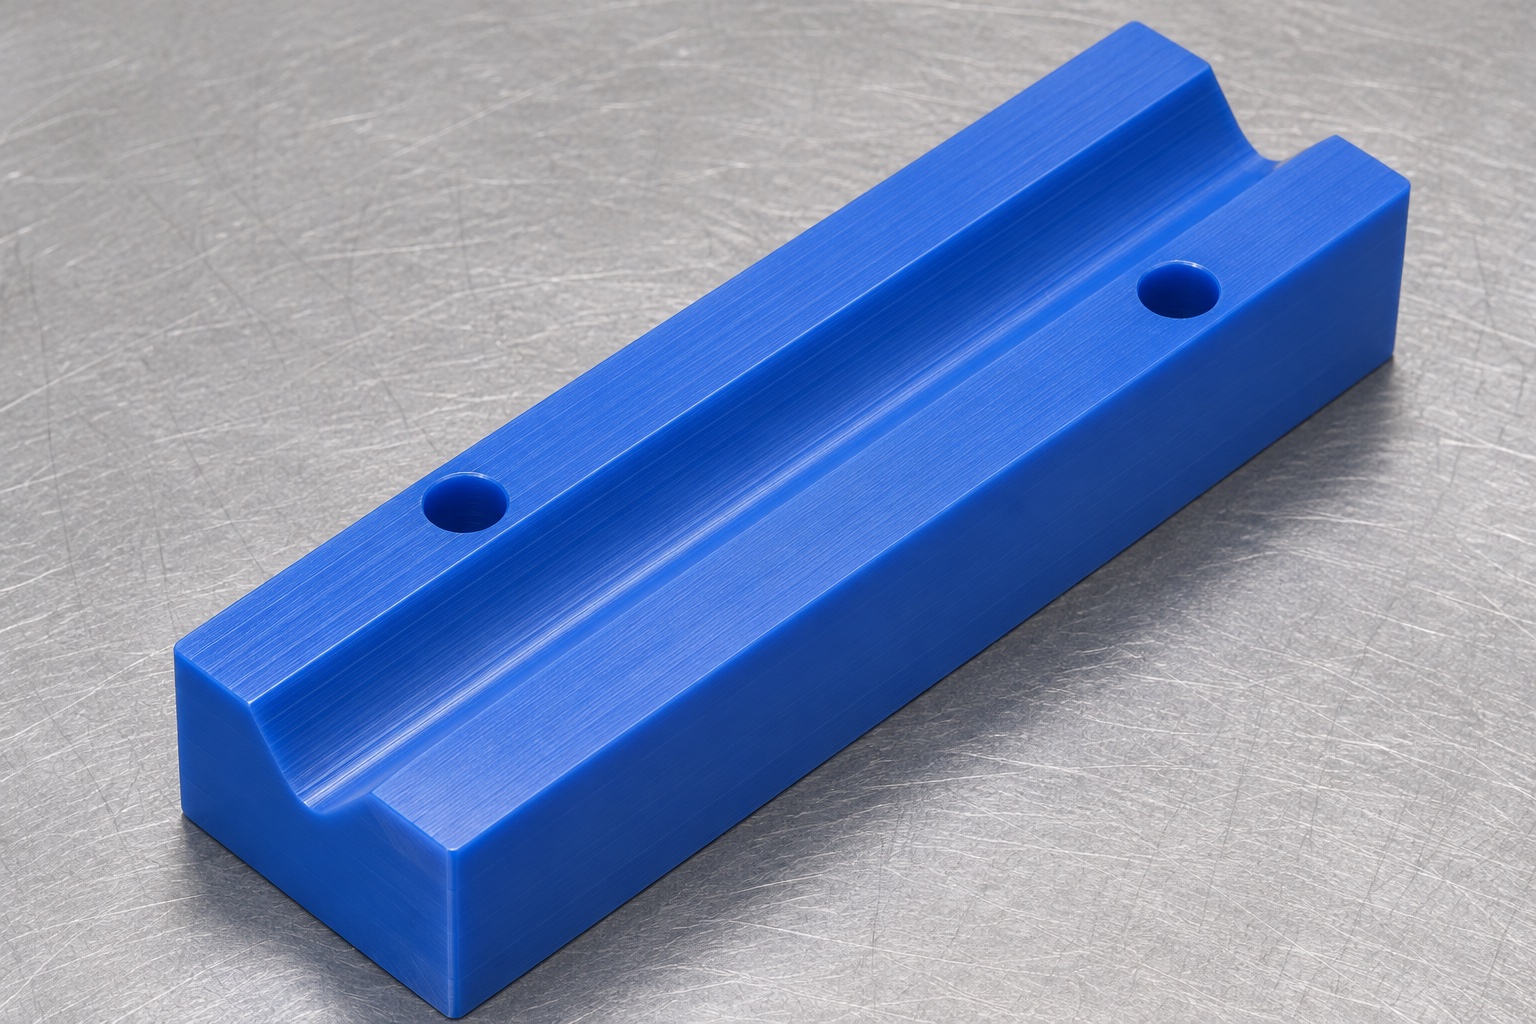
Alcance representativo del soporte de polímero
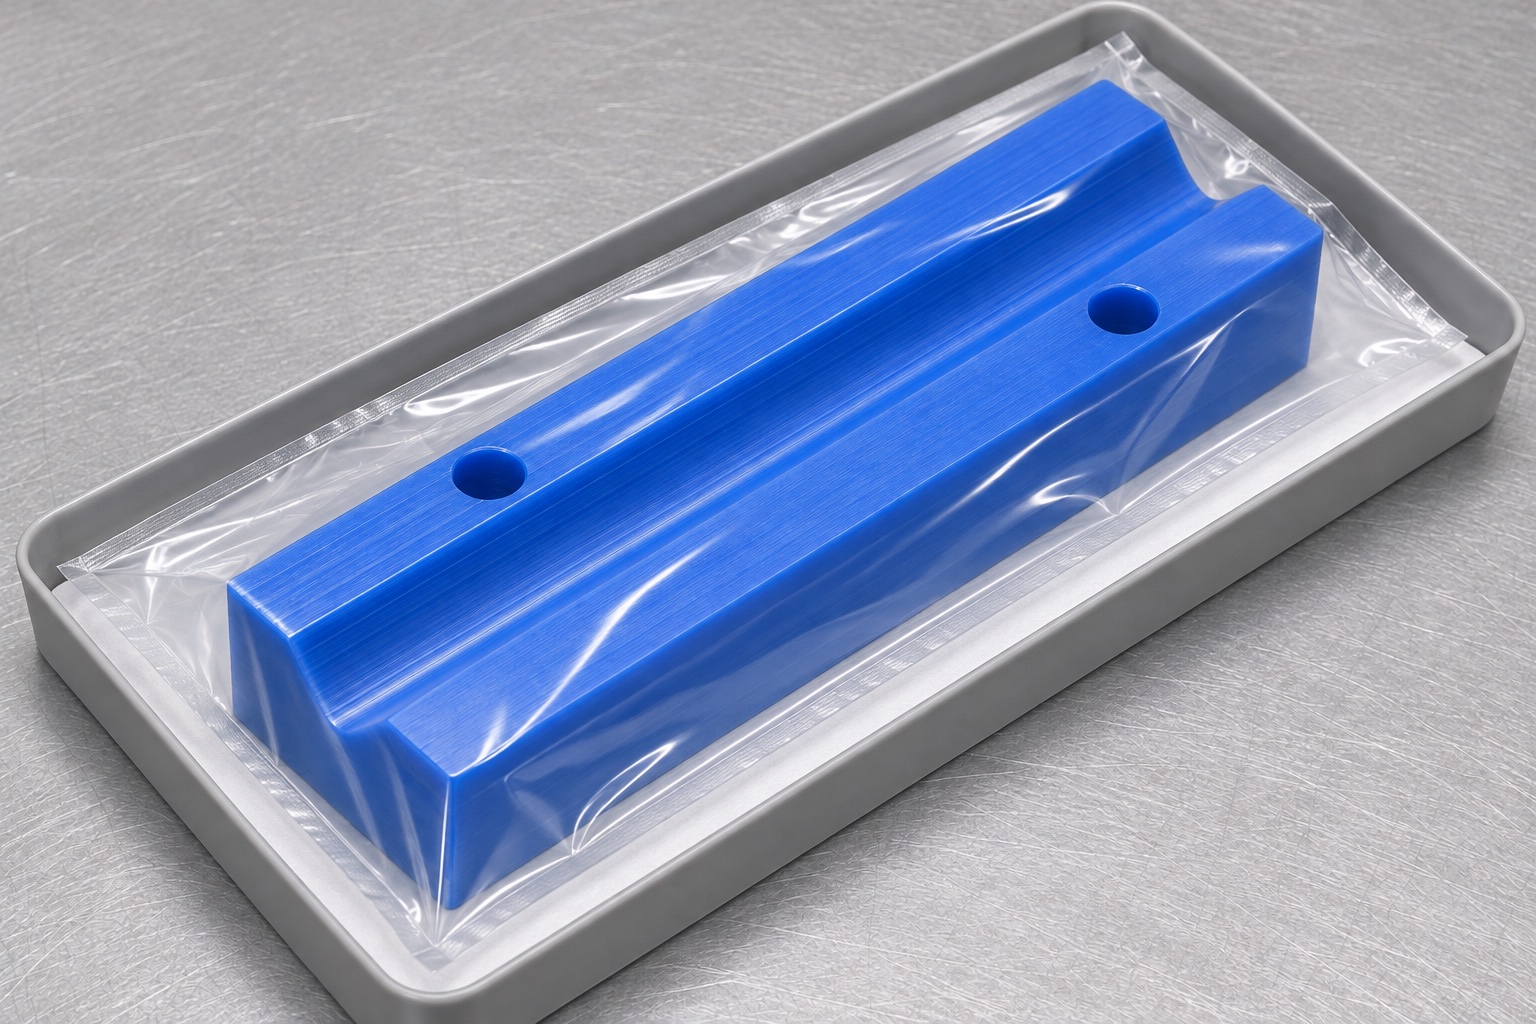
Este caso representativo propone un inserto PPSU azul para un útil dental inerte. Tiene canal longitudinal abierto y redondeado y dos agujeros simples en márgenes opuestos, alternados longitudinalmente. No hay fluidos, insertos metálicos ni cierres ocultos. No documenta envío, accesorio certificado o mediciones. Se usaría una referencia en banco no operativo. Grado, dimensiones, tolerancias y aceptación deben aprobarse antes de transformar la propuesta en instrucciones de fabricación.
Analice el contacto real con la pieza de mano de prueba antes de establecer las tolerancias.
La revisión del plano propuesto requeriría conocer el contorno (envolvente) de la pieza de mano, la dirección de inserción y las áreas de apoyo previstas. El responsable del diseño deberá definir si el contacto se produce a lo largo de las superficies del canal o en otra zona específica. El proveedor no debe deducir un perfil universal a partir de una referencia que parezca simplemente cilíndrica; el canal curvo debe mantenerse diferenciado de una forma en «V» ideal con aristas vivas. Si se utiliza una pieza de mano de prueba distinta que modifique los requisitos de contacto, el plano deberá revisarse antes de volver a emplear el programa de fabricación previo. Un modelo complementario servirá para evaluar el acceso, mientras que el plano controlará las tolerancias y los criterios de aceptación. Esto evita que una observación sobre la colocación —por muy práctica que parezca— se convierta en una definición de diseño no documentada.
Asigne el grado de PPSU y la identificación de la revisión al material base.
La hipotética orden de compra especificaría el grado de PPSU, el color azul, el formato del material base y la documentación requerida. El proveedor deberá confirmar que dispone de la evidencia solicitada antes de aceptar el trabajo. Este ejemplo no implica la existencia de un certificado específico ni de un lote de material concreto. No se permite sustituir el material por otro polímero de tipo sulfona o por una formulación de PPSU distinta sin la debida aprobación. La pieza en bruto (el bloque cortado) permanecerá vinculada a su hoja de ruta (documento de seguimiento) y a la revisión del plano durante las etapas de mecanizado, inspección y embalaje. La identificación del material garantiza la trazabilidad del proceso de fabricación, pero no implica que el inserto final esté aprobado para su uso en contacto clínico, para su exposición a productos químicos de limpieza o para procesos de esterilización repetidos. Dichos requisitos de aplicación requerirían su propia documentación específica y una revisión por parte de los responsables correspondientes.
Definir conjuntamente las referencias para el canal y el montaje
El esquema de referencias propuesto partiría de la interfaz de asiento real del dispositivo, estableciendo la orientación tanto para el canal redondeado como para los orificios dispuestos de forma escalonada. El perfil, la profundidad, la longitud útil y la posición del canal se tratarían como requisitos independientes. Los orificios se definirían como elementos de montaje, en lugar de utilizarse como sustitutos para especificar el contorno de contacto. Si los elementos de fijación solo sirven para sujetar la pieza insertada, dicha función se indicará explícitamente. El proceso de inspección utilizará las mismas referencias, sin necesidad de forzar el polímero contra un calibre sobredimensionado o excesivamente restrictivo. Estas decisiones se tomarán antes de la preparación CAM, permitiendo al proveedor presupuestar y evaluar una interfaz medible, en lugar de tener que deducir su función a partir de un contorno exterior rectangular.
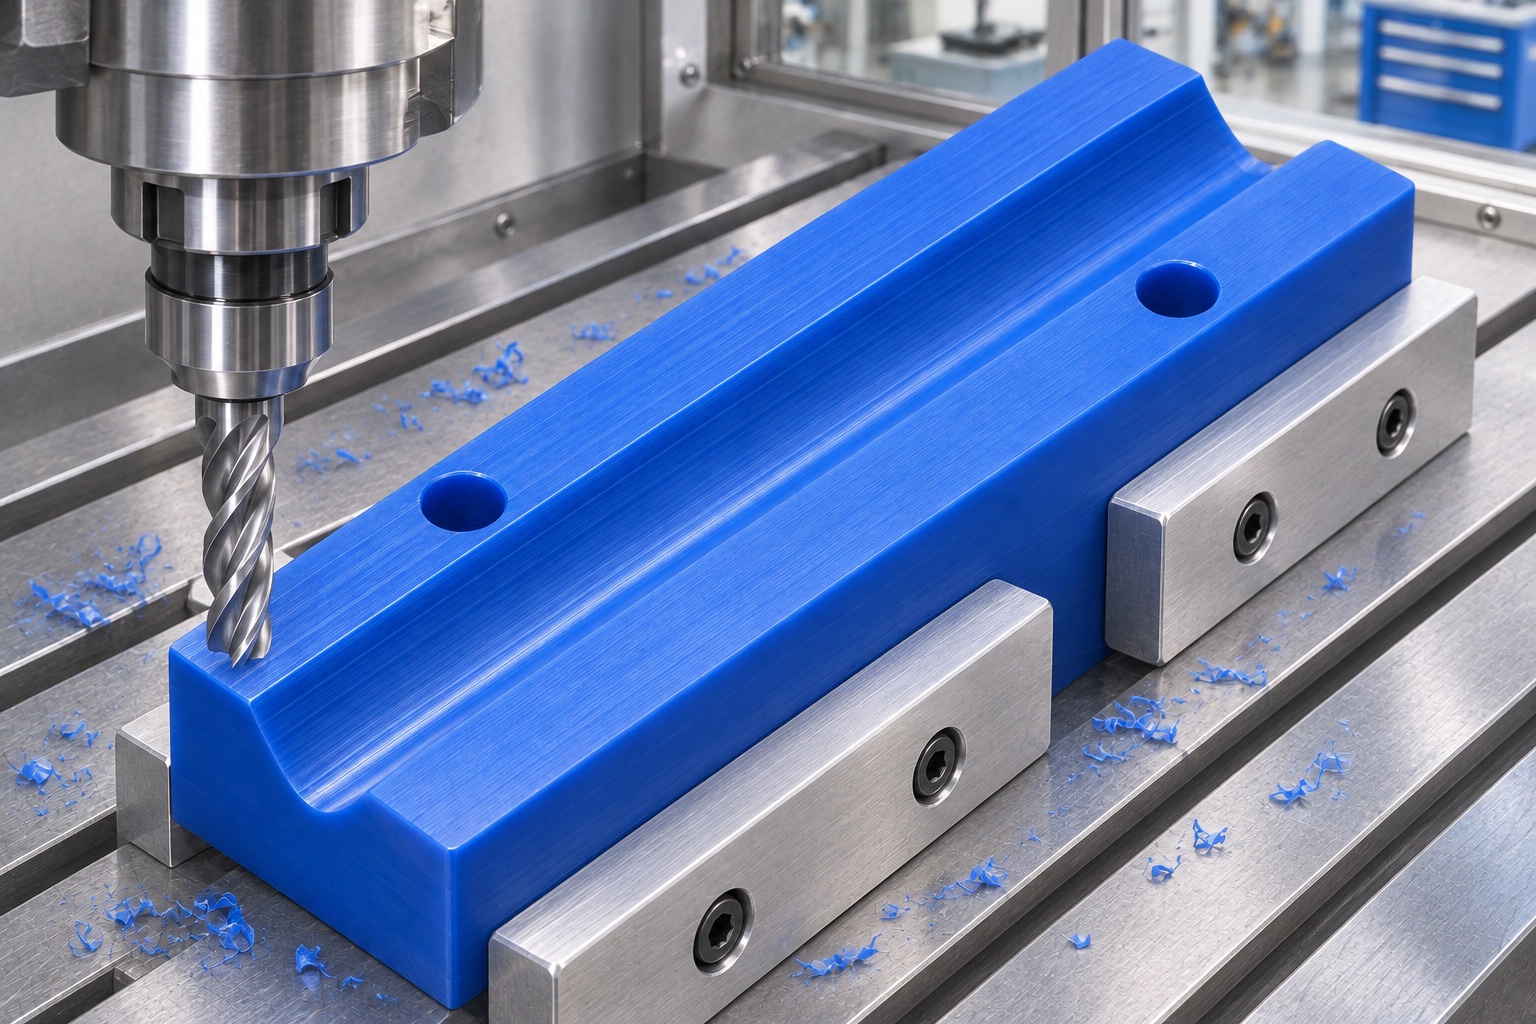
Planificar el desbaste del canal manteniendo apoyos en los márgenes laterales
La ruta revisaría material retirado del canal y las secciones restantes. La sujeción evitaría zonas sin apoyo, dejando acceso y margen final. Se comprobarían herramienta, alcance y evacuación. No se afirman parámetros universales PPSU. La selección seguiría grado, geometría y máquina aprobados y quedaría documentada para repetición. Un paso adicional por condición del material necesitaría justificación y aprobación, no un tratamiento arbitrario por tratarse de un polímero de altas prestaciones.
Realizar el acabado del perfil de alojamiento sin recurrir a rediseños informales
La operación de acabado seguirá el contorno redondeado definido y preservará las transiciones especificadas en ambos extremos. El proveedor evaluará el acceso de la herramienta de corte y solicitará aclaraciones si una forma determinada no puede obtenerse mediante el método propuesto. No se debe afilar la base hasta formar una «V», ensanchar el canal ni añadir un alivio oculto simplemente para adaptar una herramienta específica. El pulido manual no sustituye a los requisitos de perfil que deben ser medibles. Este caso no pretende demostrar resultados de retención ni la ausencia de arañazos en condiciones reales de uso. Ilustra cómo un plan de mecanizado de precisión para plásticos puede mantener una definición de contacto aprobada, evitando que una superficie visualmente lisa sugiera, erróneamente, que se han realizado pruebas de aplicación que, en realidad, no se han llevado a cabo.
Realizar los orificios escalonados sin añadir elementos de fijación adicionales
El diseño representativo incluye dos orificios pasantes verticales simples, situados en los márgenes laterales opuestos y en distintas posiciones longitudinales. No se incluirán roscas, avellanados ni insertos metálicos, a menos que se especifiquen explícitamente en el plano técnico. El tamaño y la ubicación de los orificios se inspeccionarán de forma independiente al contorno del canal. El proceso de sujeción garantizará que las salidas de los orificios permanezcan accesibles, evitando presiones localizadas que pudieran deformar el polímero en las proximidades de dichos orificios. Cualquier modificación posterior en los elementos de fijación requerirá una revisión del diseño antes de alterar el componente. Cada orificio se identificará por separado en el informe, de modo que no sea posible ocultar una discrepancia posicional mediante el uso de valores promedio o mediante el ajuste de un tornillo a través de una referencia de montaje no relacionada.
Planificar una inspección de baja fuerza, sin resultados ficticios
La matriz de inspección para la primera pieza (primer artículo) abarcará la forma, profundidad y posición del canal, las condiciones de asentamiento y la relación con los orificios de montaje. Para cada requisito, se seleccionarán los métodos, soportes y alineaciones de referencia adecuados. Se evaluará la fuerza de contacto para evitar la flexión del inserto o la aparición de marcas en el perfil funcional. Los valores reales solo se registrarán tras la fabricación e inspección efectivas. Este caso representativo no ofrece datos sobre tolerancias alcanzadas, rendimiento o índices de capacidad. Una única medición de anchura no constituye una prueba válida de la integridad de todo el canal redondeado. Cualquier limitación del método deberá comunicarse y resolverse antes de la aceptación o repetición del proceso de fabricación para pedidos de polímeros de bajo volumen.
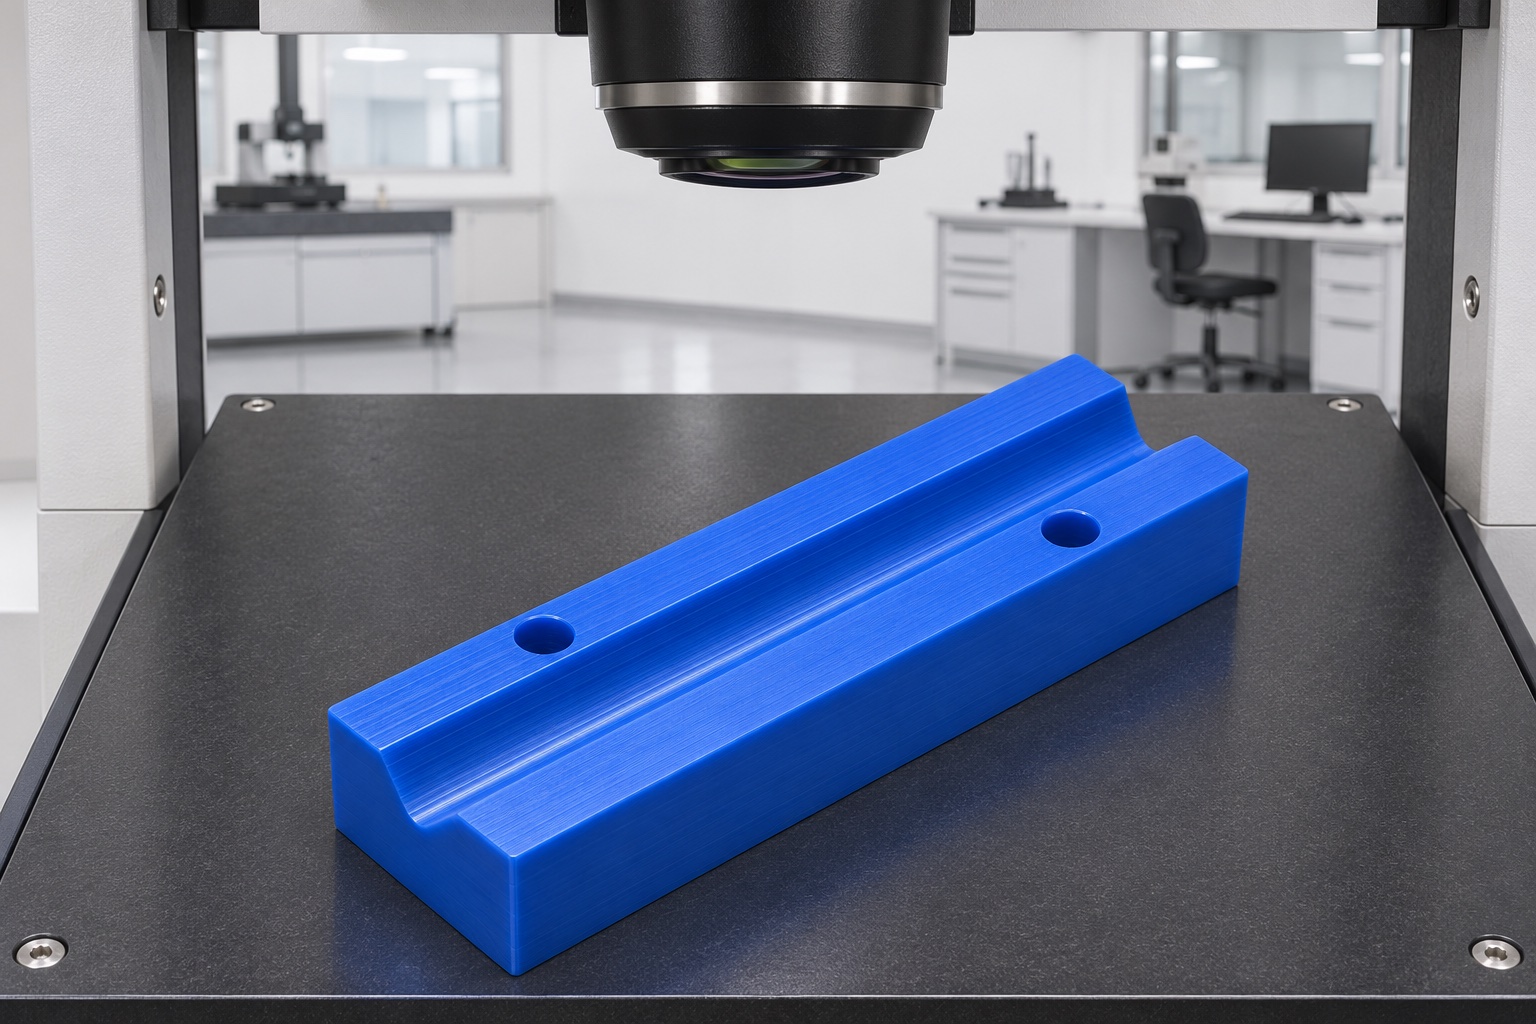
Mantener el tratamiento de los bordes separado de la corrección de las superficies de contacto
El acabado distinguiría borde aprobado y contorno de contacto. Se revisarían esquinas, entradas y salidas tras retirar residuos. No se redondearía para ocultar errores o cambiar el primer contacto. Si hiciera falta aumento visual, se acordarían método y criterio. Apariencia y medición seguirían separadas. El acabado ordinario no demostraría limpieza médica, protección contra arañazos o compatibilidad con una pieza de mano; exigirían evaluación específica y resultados reales.
Limitar la observación de la colocación a un conjunto inerte.
Como verificación complementaria, el dispositivo de prueba (dummy) puede introducirse en el canal inspeccionado para observar el acceso y cualquier interferencia visible. El procedimiento debe registrar la revisión de referencia y evitar el uso de fuerza que pudiera enmascarar una discrepancia dimensional. No deben utilizarse piezas de mano motorizadas, líneas de aire, conductos de fluidos, ni realizarse pruebas en pacientes. Una colocación que parezca estable no garantiza una retención real ni la compatibilidad con todas las geometrías de piezas de mano. Si se observa un balanceo inesperado, será necesario revisar el dispositivo de prueba aprobado y el contorno medido antes de realizar cualquier rectificación. Esta verificación complementa el informe dimensional para una relación mecánica específica, pero es independiente de la cualificación de un flujo de trabajo clínico real o de un accesorio instrumental.
Acordar los procedimientos de limpieza final y las medidas de protección individual durante la manipulación.
El pedido hipotético definiría los agentes de limpieza, los procesos de secado y la manipulación específicos para el grado de PPSU y el tipo de dispositivo en cuestión. El proveedor no debe asumir que todos los procesos asociados a una familia de polímeros están aprobados para el inserto final. La simple eliminación de residuos no garantiza la esterilidad ni establece un límite numérico para los residuos. El embalaje debe mantener los insertos separados y proteger el canal frente a fibras, partículas abrasivas y la presión ejercida por otros componentes. La identificación externa debe coincidir con la revisión del plano y el registro de inspección correspondiente. El embalaje en este contexto solo indica una manipulación protectora; no implica un envío finalizado ni una barrera estéril validada. La inspección de recepción seguirá rigiéndose por las especificaciones de compra acordadas y el estado de los componentes.
Definición de las responsabilidades de aprobación para un pedido real.
Antes de fabricar se resolverían material, plano, contacto, montaje, inspección y embalaje. Mediciones de primera pieza respaldarían liberación y tratamiento de desviaciones. Cualquier ampliación fuera del banco inerte requeriría revisión independiente. La propuesta organiza una consulta de insertos PPSU CNC sin inventar éxito de cliente, separando mecanizado y medición de compatibilidad real, limpieza validada y cualificación clínica. Así se cotiza trabajo concreto y se evalúa evidencia auténtica.
FAQ
¿Describe este caso un suministro real para uso dental?
No. Se trata de una propuesta de fabricación representativa. No se afirma que exista un envío al cliente, certificaciones, resultados de esterilización, datos de precisión medida o compatibilidad clínica con piezas de mano.
¿Qué geometría presenta este ejemplo?
Un bloque rectangular de PPSU que incluye un canal longitudinal con radio de curvatura y dos orificios de montaje pasantes, dispuestos de forma escalonada en los bordes laterales opuestos. No se contemplan conductos para fluidos ni insertos metálicos.
¿Es posible sustituir el canal con radio de curvatura por una ranura en «V» con aristas vivas?
No, sin la debida aprobación del diseño. El contorno de contacto debe ajustarse estrictamente al plano aprobado y a la definición del dispositivo de prueba; no puede modificarse simplemente para adaptarlo a una herramienta de corte específica.
¿La identificación como PPSU implica la aprobación para la esterilización?
No. El grado específico, la geometría final, el proceso y la aplicación requieren evidencia definida por separado. La mera descripción de una familia de materiales no es suficiente para cualificar un componente dental terminado.
¿Puede la observación de la colocación de un elemento de prueba («dummy») servir para aprobar la pieza completa?
No. Solo complementa una verificación mecánica específica y limitada. La geometría de los canales, las relaciones de montaje y otros requisitos indicados en el plano siguen requiriendo la evidencia de inspección correspondiente.
¿Qué se necesita antes de autorizar la fabricación?
Aprobar el plano y el modelo, el grado y color del PPSU, la definición del contacto con el elemento de prueba («dummy»), los requisitos de montaje, los métodos de inspección, el proceso de limpieza y las instrucciones para el embalaje protector.
tanghangyun@oemach.com