
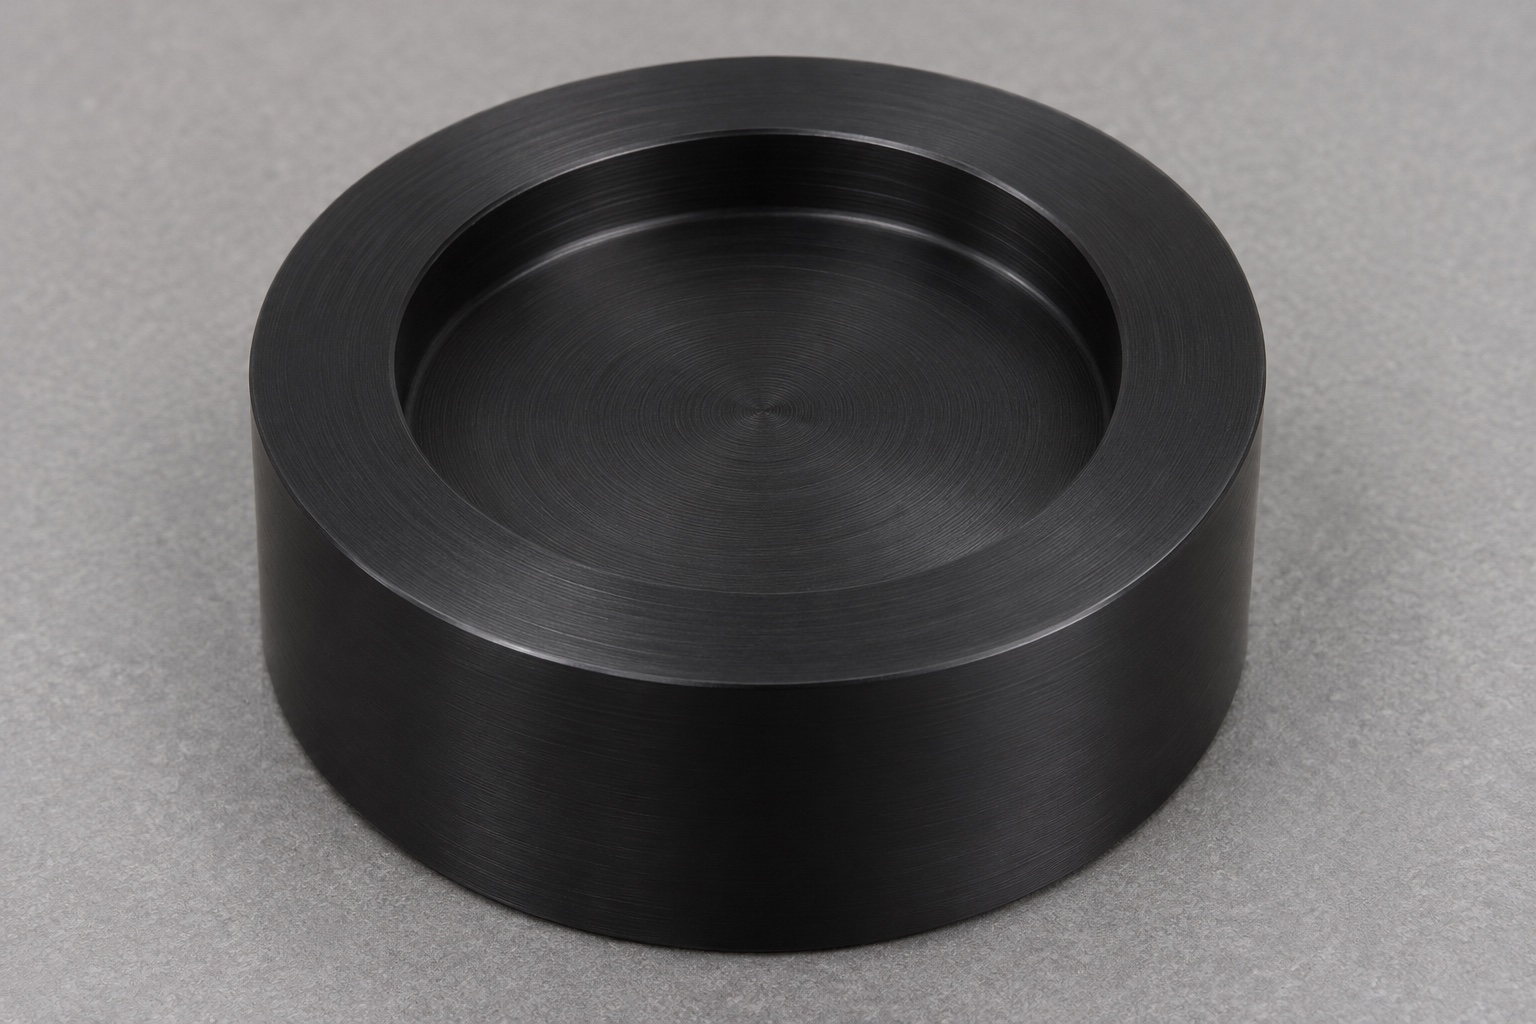
Alcance representativo del soporte circular
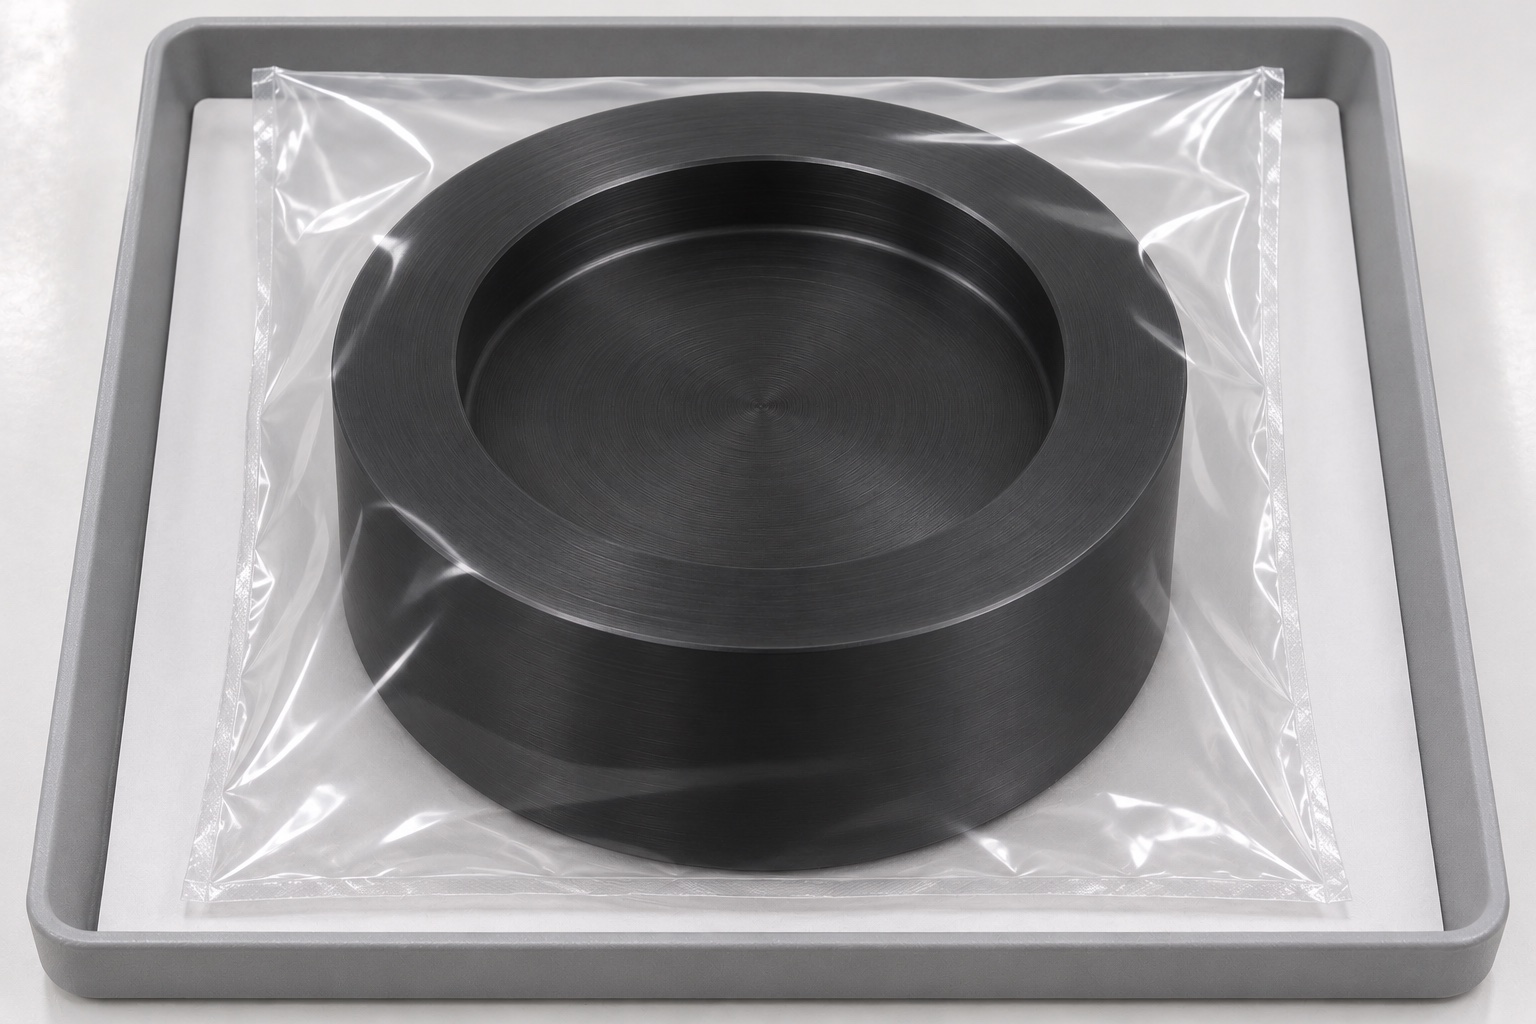
Este caso representativo propone un soporte POM-C negro para una referencia inerte de lente oftálmica. Es un cilindro corto con cavidad circular concéntrica poco profunda, fondo plano y borde anular ancho. No incluye agujeros, vacío ni revestimientos. No documenta envío, aprobación de contacto óptico ni resultados medidos. Una observación de asiento usaría una referencia definida sin instrumento operativo. Material, dimensiones, tolerancias y aceptación deben aprobarse antes de fabricar.
Determinar qué superficie sirve de apoyo para la pieza en bruto simulada
La revisión del plano propuesto requeriría definir la geometría de la pieza en bruto y su área de contacto prevista. Un contorno exterior circular no es suficiente para determinar si la pieza se apoya en la base de la cavidad o en otra superficie específica. El responsable del diseño debe definir dicha relación, así como cualquier holgura necesaria. Si fuera necesario incluir un revestimiento, adhesivo o sistema de vacío, el plano deberá revisarse antes de proceder con la cotización y la programación; el proveedor no añadirá ninguno de estos elementos de forma arbitraria. Esto evita que un simple soporte de acetal se presente erróneamente como un dispositivo universal para cualquier tipo de pieza en bruto —ya sea curva, recubierta o sin acabar— utilizada en el proceso de fabricación de lentes oftálmicas.
Especificar el tipo de POM-C antes de preparar el material
En una hipotética orden de compra, se especificaría el grado del copolímero de acetal, su color negro y la documentación requerida para el material. No se permite sustituir el material por POM-H (homopolímero) u otro plástico negro sin la debida aprobación. El proveedor deberá verificar la documentación del material solicitado antes de aceptar un pedido real; además, la pieza en bruto permanecerá vinculada a su hoja de ruta (traveler) y a la revisión específica del plano. Este caso no implica la existencia de certificados ni lotes de material que no hayan sido debidamente documentados. La evaluación del material respalda el proceso de torneado propuesto, pero no garantiza su idoneidad para recubrimientos de lentes, agentes de limpieza de grado médico u otras condiciones de uso específicas. Dichas decisiones requieren requisitos definidos por separado y pruebas aportadas por las partes responsables, y no pueden basarse únicamente en la identificación visual de un polímero de color oscuro.
Establecer la superficie de posicionamiento y las referencias de la cavidad
El esquema de referencias (datum) propuesto debe seguir la interfaz de posicionamiento real del dispositivo de sujeción. Si el posicionamiento de la pieza se realiza mediante un cilindro externo, la relación de la cavidad con dicha superficie deberá definirse en consecuencia; si, por el contrario, el posicionamiento depende de otro elemento, la configuración de inspección deberá reflejarlo. El diámetro de la cavidad, su profundidad y el estado de su base se considerarán requisitos independientes. Una fotografía que muestre un hueco aparentemente centrado no constituye una definición válida de la geometría especificada. El análisis debe aclarar cuál es la superficie de apoyo inferior y qué relación existe entre esta y la base de la cavidad. Estas decisiones deben quedar definidas antes de la preparación de la programación CAM, para evitar que la conveniencia del proceso de torneado se convierta en un sustituto no documentado del sistema de referencia previsto para el conjunto.
Planificar la primera operación de torneado evitando una sujeción excesiva
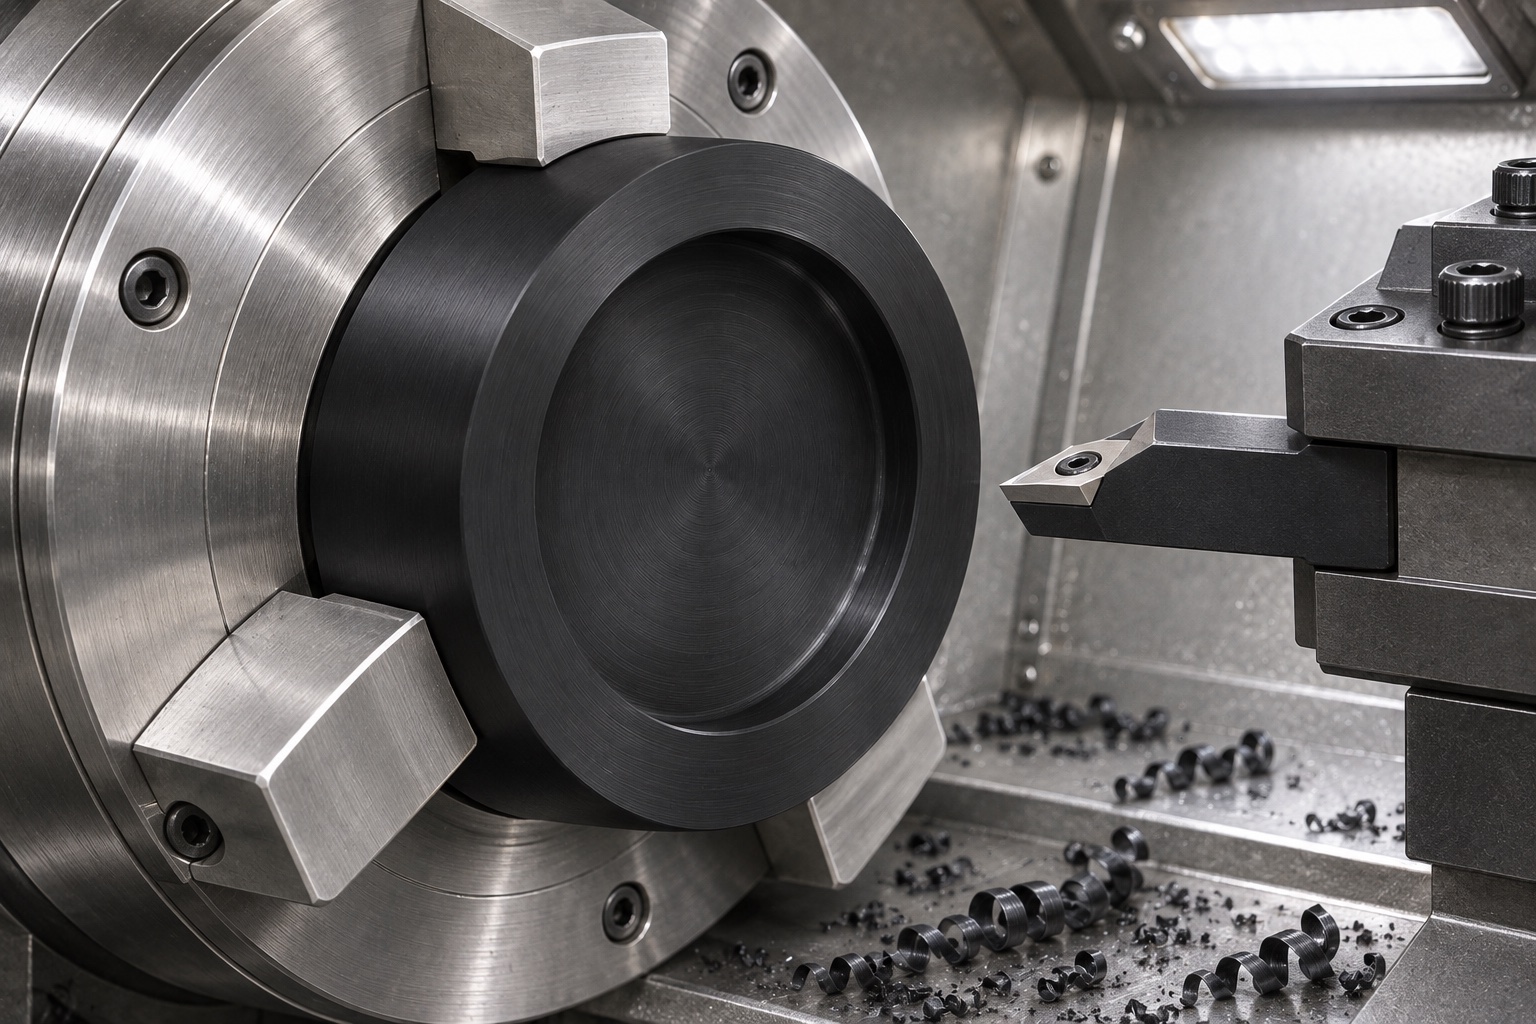
La sujeción se adaptaría al material y proporciones, manteniendo acceso a la cavidad. Se controlaría apriete para evitar deformaciones que cambien al liberar. La hoja indicaría apoyo, orientación y referencias posteriores. Quedaría margen de acabado donde proceda. No se afirman velocidades o ciclos universales. La ruta seguiría material, herramienta y máquina aprobados y quedaría documentada para no introducir otra condición de apriete en un pedido repetido.
Tornear el hueco poco profundo conforme a la definición aprobada
La secuencia de acabado generará la pared circular, el fondo plano y la transición interna especificada como elementos diferenciados. Se verificará el acceso de la herramienta para garantizar que sea posible llegar al fondo sin necesidad de realizar una marca central no autorizada, sin dañar la pared y sin alterar la geometría de la cavidad. Si el requisito de esquina indicado en el plano no pudiera obtenerse mediante el proceso propuesto, el proveedor deberá solicitar una aclaración antes de proceder al mecanizado. La pieza mantendrá su base sólida; no se realizará ninguna perforación central como atajo para facilitar el mecanizado. La calidad superficial no se describirá como «calidad óptica» a menos que exista una especificación formal y una verificación real que respalden dicha afirmación para el componente fabricado.
Recuperar la cara inferior sin dañar el hueco.
Una operación posterior servirá para acabar la superficie de apoyo inferior y alcanzar el espesor final, protegiendo al mismo tiempo la cavidad y el borde ya terminados. El plan detallará cómo se recuperaron las referencias necesarias y cómo se controló la presión de contacto. No se aceptará ningún método de sujeción que deforme el borde, incluso si la pieza parece circular mientras permanece sujeta. El componente final se evaluará en el estado requerido por el plano una vez liberado de los dispositivos de sujeción. Cualquier discrepancia se analizará en relación con el proceso real y las mediciones obtenidas, en lugar de corregirse mediante un lijado manual no documentado en el fondo de la cavidad, lo cual podría alterar tanto la profundidad como la relación de contacto prevista.
Elaborar un plan de inspección que abarque más de un diámetro.
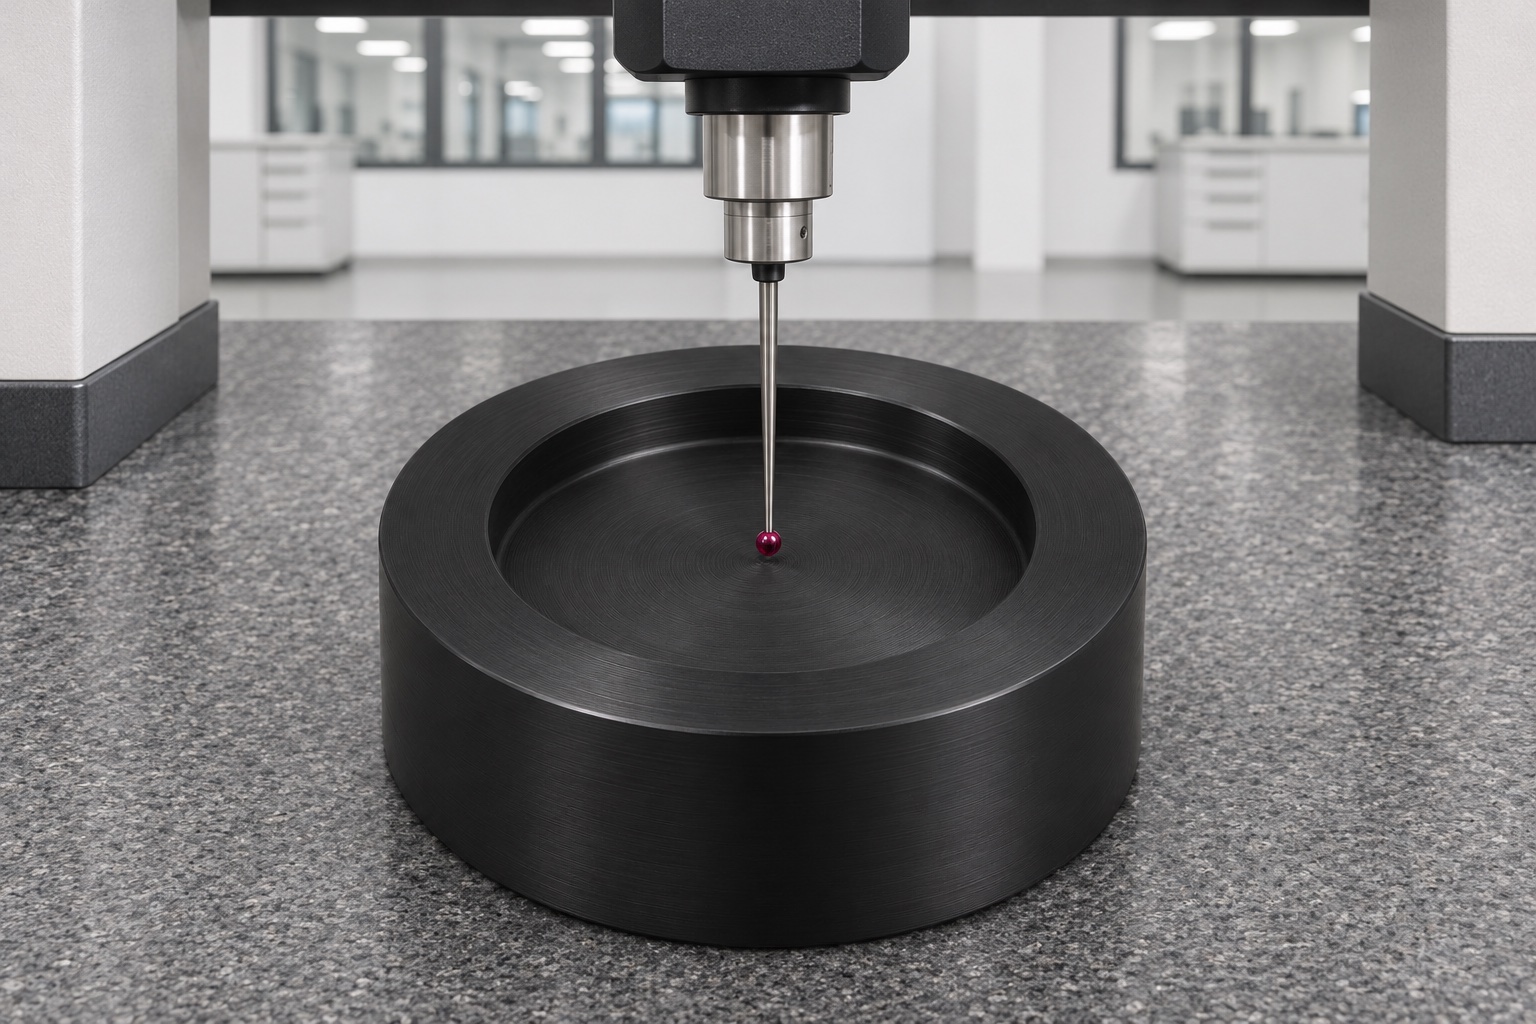
La matriz de inspección de la primera pieza (primer artículo) incluirá el diámetro de la cavidad, su profundidad, la transición interna, los requisitos del fondo y su relación con las referencias de posicionamiento y apoyo. Se seleccionarán métodos y soportes adecuados para evitar una fuerza de contacto excesiva sobre el polímero. El informe recogerá los valores medidos reales, obtenidos únicamente tras la fabricación e inspección efectivas. No se incluirán tolerancias, rendimientos de producción ni resultados de capacidad que no hayan sido verificados. Una medición de diámetro por sí sola no permite determinar el estado del fondo ni la ubicación de la cavidad. Si el acceso o la incertidumbre de medición limitan una verificación propuesta, el proveedor deberá informar de ello y acordar un método adecuado antes de aprobar la primera pieza o de aplicar el proceso de torneado a un lote mayor.
Acabar los bordes sin desplazar el límite de contacto.
El acabado diferenciaría entrada de cavidad, bordes externos y superficie de apoyo. No se redondearía para ocultar errores o crear un anillo de contacto no autorizado. Se retirarían residuos del fondo y transición. Apariencia e inspección dimensional seguirían separadas. No se afirma ausencia de arañazos en lentes reales. Si se necesitara calidad de contacto específica, se definiría su método de aceptación antes de evaluar el soporte para ese uso óptico.
Limitar la observación del asentamiento a una referencia inerte definida.
Como comprobación complementaria, puede colocarse una pieza de prueba (o «dummy») en el alojamiento inspeccionado, sin aplicar fuerza ni utilizar equipos motorizados. Esta observación estará vinculada a la revisión específica de dicha pieza de prueba y al procedimiento aprobado. Aunque puede revelar interferencias visibles o problemas de acceso para el asentamiento, no permite determinar el centrado óptico, la integridad del recubrimiento ni la compatibilidad universal con otras piezas ópticas. Si se observa inestabilidad (balanceo) o un contacto imprevisto, el equipo deberá revisar la geometría de la pieza de prueba y las dimensiones del alojamiento antes de realizar cualquier modificación en el componente. No debe utilizarse una pieza óptica valiosa simplemente porque la superficie de acetal negro presente un aspecto uniforme. Esta comprobación limitada sirve como complemento al informe dimensional, sin sustituirlo ni constituir una validación general para la aplicación.
Acordar los procedimientos de limpieza y embalaje, evitando realizar afirmaciones que no estén debidamente respaldadas.
El pedido hipotético definiría los procesos de limpieza, secado y manipulación final adecuados para el material aprobado y el alcance de los dispositivos inertes. La eliminación habitual de los residuos de mecanizado no implica un nivel cuantificado de residuos, esterilidad ni una compatibilidad validada con componentes ópticos recubiertos. Cada pieza (o «puck») se mantendría separada durante el embalaje, de modo que ningún elemento suelto u otras piezas cercanas pudieran rozar el borde o el fondo de la cavidad. La identificación externa coincidiría con la revisión vigente del plano y con el registro de inspección. El embalaje tiene como único fin garantizar una manipulación protectora; no constituye un envío finalizado ni una barrera estéril validada. La inspección de recepción verificaría, no obstante, el estado del embalaje y el cumplimiento de los requisitos especificados en el pedido de compra real.
Definición de las responsabilidades para la aprobación de un pedido real
Antes del trabajo real se acordarían plano, POM-C, contacto, referencias, inspección y embalaje. La primera pieza se liberaría con evidencia auténtica. Pasar de una referencia inerte al contacto con óptica real o instrumento operativo requeriría revisión independiente. La propuesta estructura una consulta de torneado POM-C sin inventar entregas, separando mecanizado y medición de la cualificación óptica y médica para evaluar la oferta frente a especificación controlada.
FAQ
¿Se trata de un proyecto real de soporte para componentes ópticos que ha sido entregado?
No. Se trata de una propuesta de fabricación representativa. No se afirma que haya existido un envío a un cliente, un uso aprobado en contacto con elementos ópticos, certificaciones, mediciones de precisión ni resultados de producción reales.
¿Cuáles son las características geométricas principales?
Un cilindro macizo de poca altura, que presenta una cavidad circular concéntrica poco profunda con fondo plano y un borde anular ancho. No incluye orificios, conductos, ranuras ni revestimientos.
¿Utiliza la pieza algún sistema de sujeción por vacío?
No. La geometría representativa cuenta con una base maciza y carece de elementos para sujeción por vacío. Una funcionalidad de este tipo requeriría un diseño aprobado por separado y un procedimiento de aceptación específico.
¿Qué polímero se ha especificado?
Copolímero de acetal POM-C negro, con el grado y la certificación de material exactos especificados en el pedido correspondiente. El POM-H u otro tipo de plástico no constituyen un sustituto automático.
¿Puede una observación adecuada del asentamiento sustituir a la inspección?
No. Se trata de una evidencia complementaria respecto a una referencia inerte definida. La geometría de los alojamientos y sus relaciones de referencia siguen requiriendo la evaluación dimensional especificada.
¿Qué se requiere antes de autorizar la fabricación?
La aprobación del plano y el modelo, la identificación del material, la definición de los puntos de contacto (dummy-contact), los requisitos de los alojamientos y su asentamiento, los métodos de inspección, el procedimiento de limpieza y las instrucciones para el embalaje protector.
tanghangyun@oemach.com