
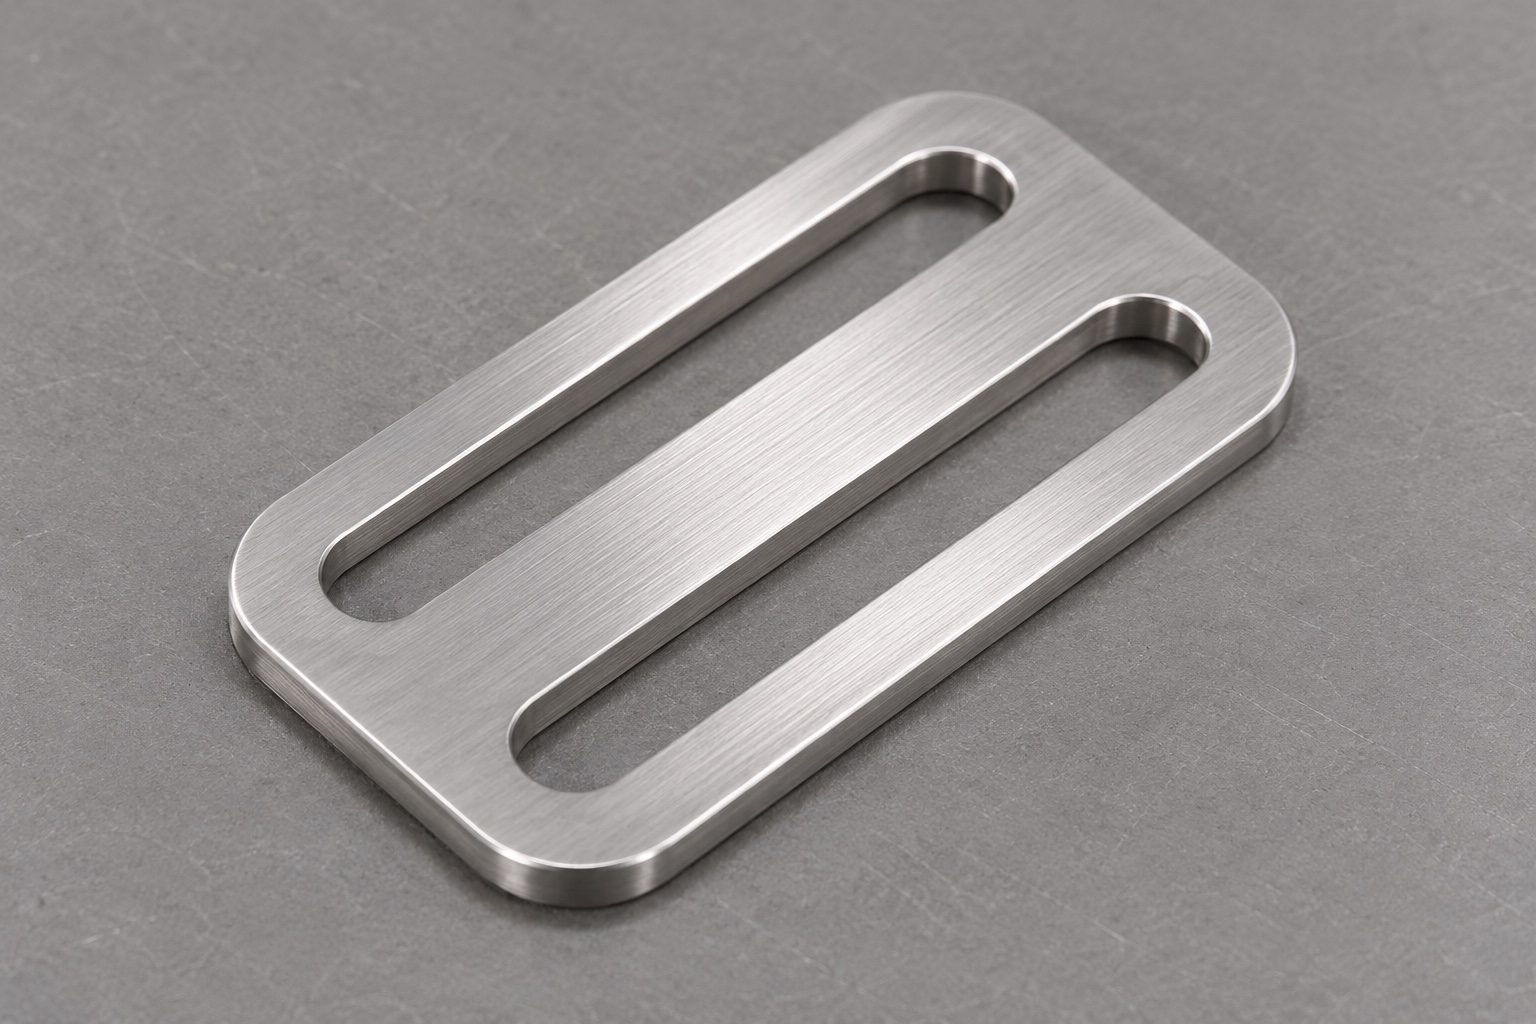
Alcance representativo de la placa de fijación
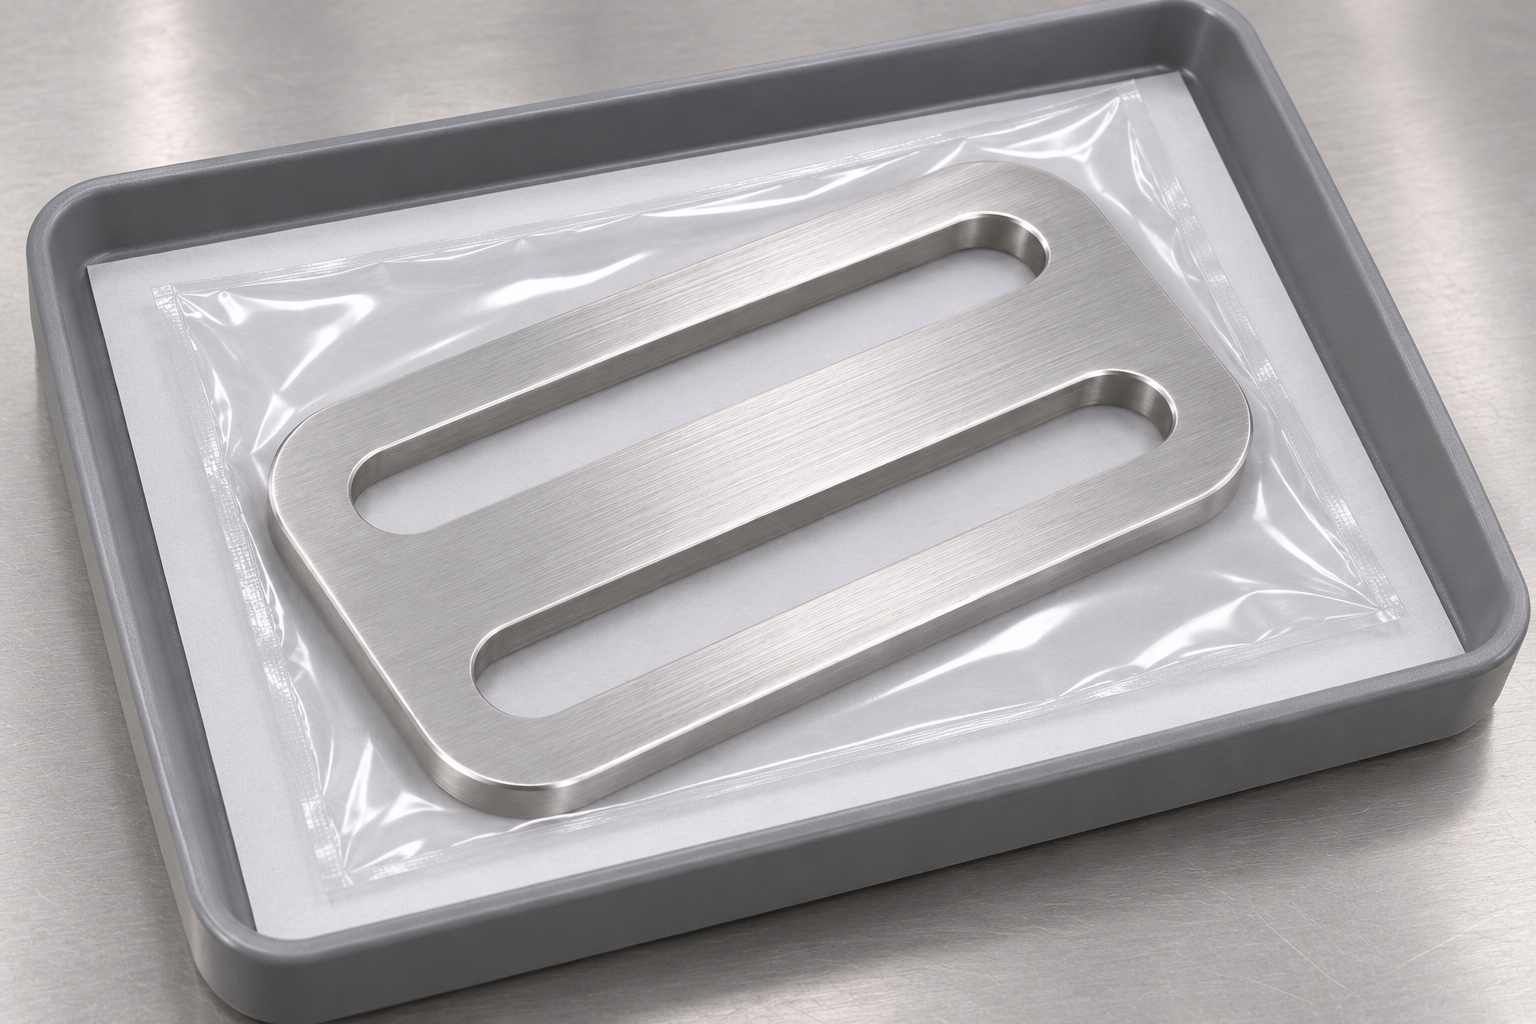
Este caso representativo propone una placa de anclaje 316L para un útil Holter inerte. Tiene contorno rectangular redondeado y dos ranuras oblongas paralelas con alma central, sin agujeros circulares ni cierres ocultos. No documenta cliente, entrega ni rendimiento medido. Usa un clip de referencia en banco, no un accesorio corporal aprobado. Compatibilidad, contacto con pacientes y retención real quedan fuera; un pedido necesita plano y aceptación aprobados.
Convertir la interfaz del clip de prueba en requisitos especificados en el plano.
La revisión inicial solicitará la geometría aprobada del elemento de fijación y su dirección de inserción. El responsable del diseño determinará si las paredes de las ranuras sirven para posicionar el elemento o si simplemente proporcionan holgura. Esta distinción determinará los requisitos de anchura, longitud, radio en los extremos y posición del patrón que deberán figurar en el plano. Un modelo CAD servirá de apoyo para revisar el acceso, pero no aportará, de forma implícita, tolerancias que se hayan omitido en el plano. Cualquier discrepancia entre ambos archivos deberá resolverse antes de la programación. El proveedor deberá presupuestar una geometría específica de ranura doble controlada, en lugar de asumir un estándar universal para clips de sujeción (como los utilizados en dispositivos tipo Holter). Las distintas definiciones de fijación se mantendrán como revisiones independientes, incluso cuando los contornos de la placa parezcan prácticamente idénticos.
Asignar la identificación «316L» antes de preparar la pieza en bruto.
La orden de compra hipotética especificará la designación 316L, el estado de suministro y la documentación del material requerida. Las piezas en bruto cortadas permanecerán vinculadas a la hoja de ruta del trabajo y a la revisión del plano durante el mecanizado y la inspección. Este caso no implica que se haya emitido ya un certificado ni que se haya utilizado un lote de material concreto. El proveedor deberá confirmar que dispone de la documentación solicitada antes de aceptar el pedido. Cualquier propuesta de sustitución del material deberá ser revisada antes del corte. Esta identificación trazable acompañará posteriormente al componente empaquetado, permitiendo al equipo de recepción vincular la placa con sus registros de fabricación e inspección, en lugar de evaluar el material basándose únicamente en su aspecto plateado.
Establecer referencias comunes para ambas ranuras.
El esquema de referencias (datum) propuesto definirá la cara de apoyo, la orientación longitudinal y el origen utilizados para ambas aberturas. La separación entre las ranuras se evaluará dentro de este sistema común, y no a partir de bordes irregulares sin relación con el diseño. El contorno exterior solo incluirá los requisitos justificados por el conjunto final. La elección de una referencia para el utillaje no deberá basarse únicamente en la comodidad para la primera sujeción. La revisión también definirá cómo puede la inspección reproducir dichas referencias sin deformar la placa. Antes de la preparación CAM, el comprador y el proveedor deberán aclarar cualquier ambigüedad sobre qué elemento —la línea central, una pared recta u otra superficie física— determina la posición final de la fijación.
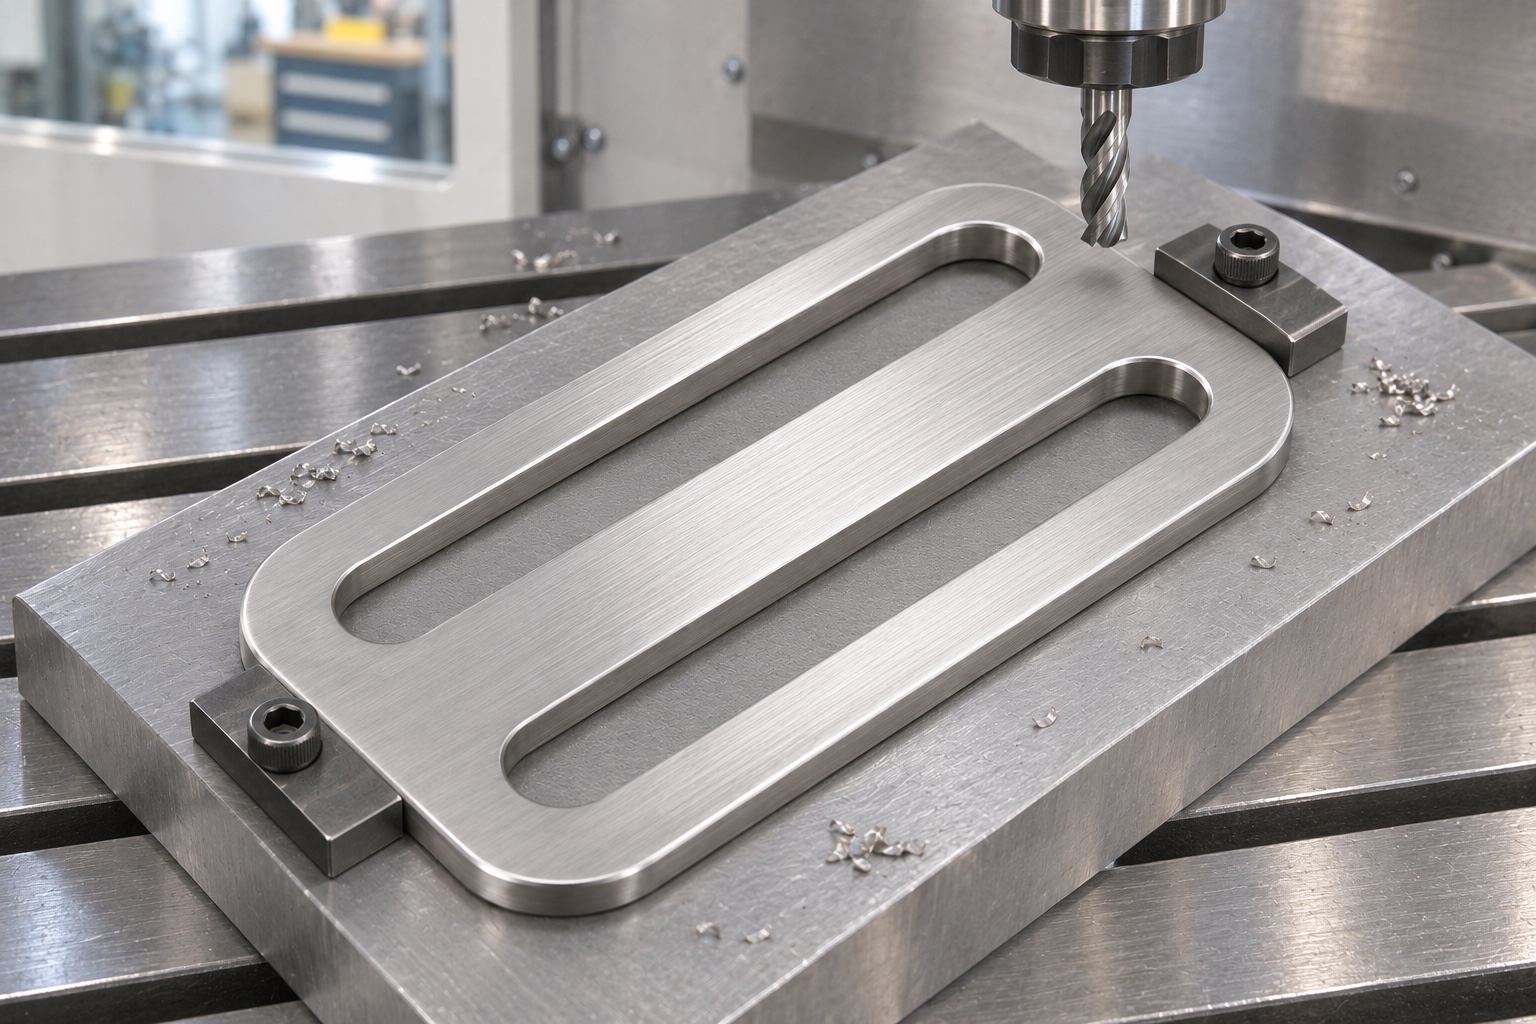
Planificación de la eliminación de material alrededor del alma central
La ruta propuesta mantendría apoyo alrededor del alma al abrir cada ranura. La sujeción dejaría libre la herramienta y protegería contactos terminados. Se revisaría el paso de cavidad cerrada a abertura pasante y la retención del material restante. El apoyo no ocultaría viruta ni bloquearía bordes de salida. No se afirman velocidades, avances o ciclos universales. La selección dependería de espesor, herramienta y máquina reales, con preparación documentada.
Acabado de los extremos redondeados sin alterar la definición geométrica
La operación de acabado seguirá el contorno de la ranura, incluidas las transiciones entre los tramos rectos y curvos. Antes de iniciar el corte, se verificará que el diámetro y el alcance de la herramienta sean adecuados para la geometría requerida. Si la herramienta seleccionada no permite obtener el perfil final especificado, el proveedor deberá modificar el proceso o solicitar una aclaración sobre el diseño, en lugar de ampliar las ranuras sin autorización. Ambas aberturas deberán aparecer identificadas por separado en el informe de inspección. El alma resultante no se rebajará manualmente para facilitar la inserción de una pieza de prueba (clip). De este modo, el plan de fresado CNC permanece vinculado a la interfaz de montaje aprobada, evitando que la conveniencia operativa se convierta en un cambio de diseño no documentado.
Separar el acabado de los bordes de la corrección del contorno
El procedimiento propuesto permitiría distinguir el redondeo de bordes (edge break) especificado del perfil funcional de la ranura. Se examinarán los bordes de entrada y salida de ambas aberturas tras la eliminación de virutas, prestando especial atención a los extremos curvos y al alma central. Solo se recurrirá a una herramienta de acabado o a un método manual si estos permiten alcanzar el borde requerido de manera consistente. No se aceptará el suavizado incontrolado de bordes como solución para corregir una ranura de dimensiones insuficientes o mal ubicada. Si el método de inspección no permite verificar una zona interna, dicha limitación deberá notificarse antes de aprobar el envío. Este ejemplo no ofrece garantías sobre la comodidad de uso ni sobre la durabilidad de la correa basándose únicamente en la inspección de los bordes mecanizados.
Definir una matriz para la inspección de la primera pieza (first-article matrix) sin incluir mediciones ficticias.
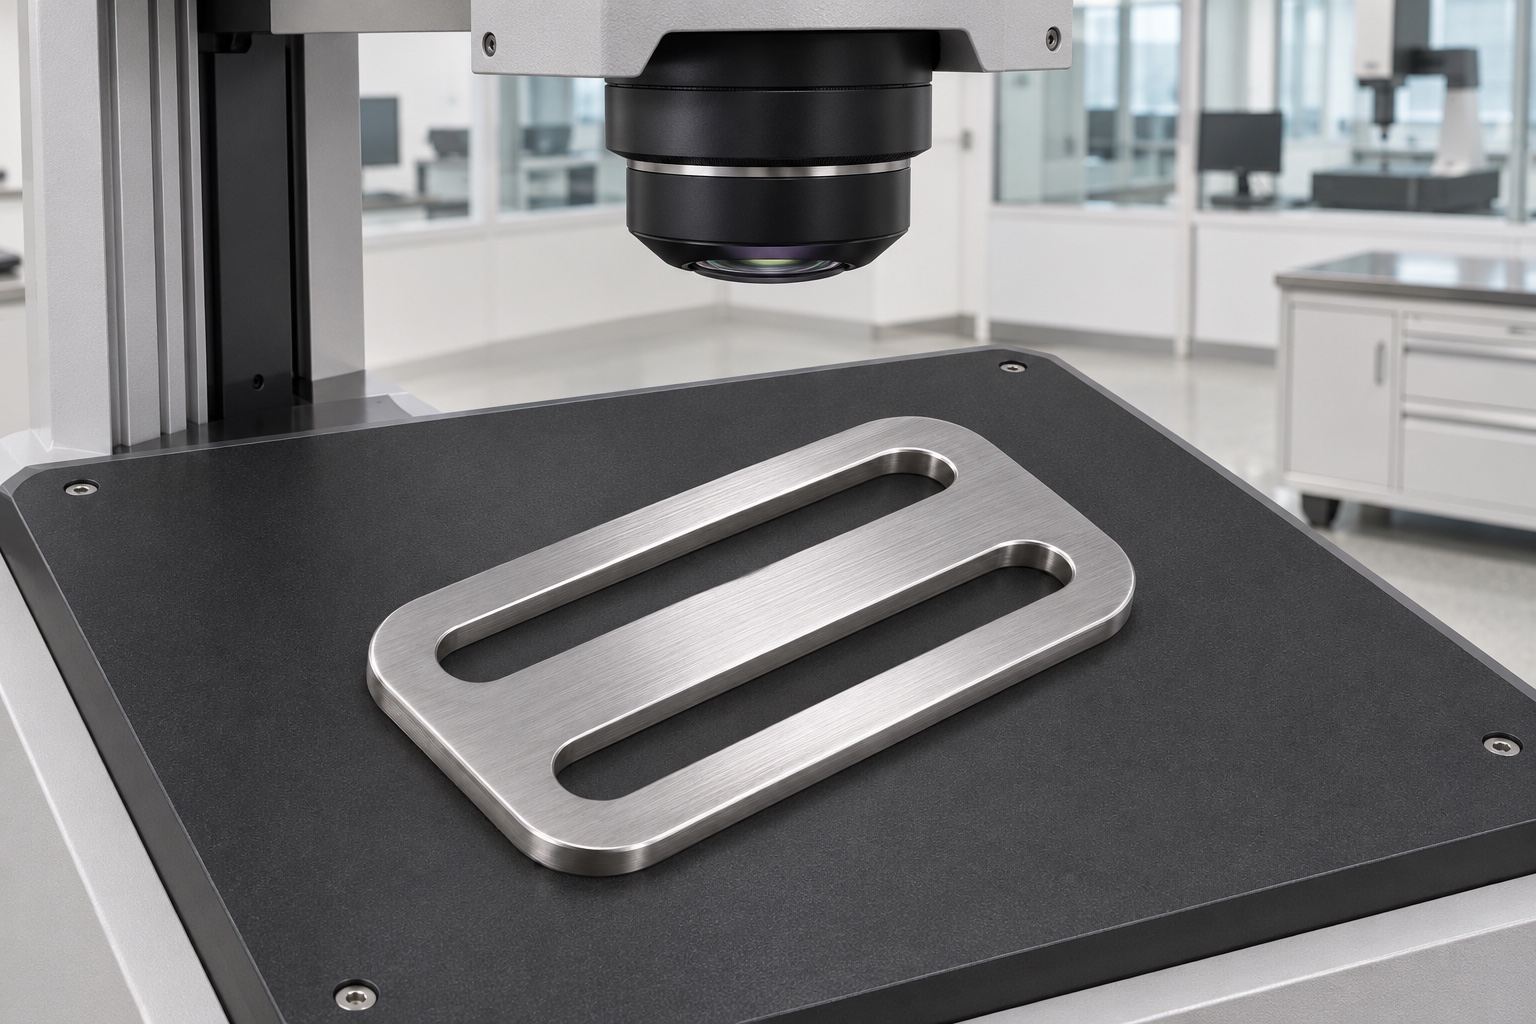
La matriz de inspección propuesta abarcará los anchos y longitudes de las ranuras, los perfiles de los extremos, el espaciado central, el espesor de la placa y las condiciones geométricas especificadas. Para cada elemento se establecerá un método de medición adecuado y una alineación de referencia. Los valores reales solo se registrarán tras la fabricación e inspección efectivas. No se incluyen aquí datos sobre tolerancias, rendimiento o capacidad, ya que no se está describiendo ningún lote entregado. Las observaciones visuales de los bordes se mantendrán diferenciadas de los datos dimensionales. En los casos en que la fuerza de contacto o el soporte puedan afectar a la placa delgada, el informe especificará la configuración de medición empleada. Una fotografía de la estación de metrología servirá para ilustrar el proceso propuesto, pero no constituirá una prueba de que se hayan cumplido los requisitos especificados en el plano.
Delimitar la observación complementaria mediante un montaje de prueba (bench assembly).
Un clip inerte identificado permitiría observar entrada e interferencias visibles. No se forzaría por una abertura incierta ni se sustituiría por otro más flexible para ocultar errores. La prueba no demostraría retención durante uso corporal, movimiento o caídas. Una discrepancia con las mediciones llevaría a revisar plano y referencia antes de retrabajar. Su evidencia corresponde a una interfaz concreta de banco, no a la aprobación universal de un accesorio Holter.
Especificar la limpieza antes de la manipulación protectora final
El pedido hipotético definiría un proceso aprobado de limpieza y secado, así como el estado esperado del producto al salir de las instalaciones. Se eliminarían los restos metálicos sueltos tanto de las ranuras como de la cara inferior, sin dañar la estructura (el «alma» o *web* de la pieza). Esto no establece un límite cuantitativo de residuos, ni requisitos de compatibilidad cutánea o esterilidad; tales exigencias requerirían especificaciones independientes y pruebas que las respalden. Cualquier tratamiento superficial adicional necesitaría su propio proceso aprobado y su correspondiente secuencia de inspección final. Unas instrucciones claras evitan que una limpieza estética final se convierta en un sustituto no documentado de un requisito de fabricación. El procedimiento de recepción seguirá siendo el responsable de verificar que la pieza cumple con el estado acordado, en lugar de aceptar una superficie de acero inoxidable brillante como prueba definitiva de conformidad.
Embalar las placas individualmente y preservar la identificación de la revisión
El embalaje propuesto separaría las placas de modo que los bordes de sus ranuras y sus caras de apoyo no rocen con otras piezas metálicas. El sistema de sujeción evitaría que el marco —de poco espesor— se doble o que los insertos sueltos se introduzcan a presión en las aberturas. La identificación externa deberá coincidir con la pieza y la revisión registradas en el informe de inspección. En este ejemplo, no se afirma que el embalaje constituya una barrera estéril ni que el producto esté listo para su envío final. Los materiales de protección deberán seleccionarse conforme a la especificación de compra real y revisarse para garantizar que no contengan residuos o partículas no deseados. De este modo, el inspector de recepción podrá vincular el paquete con la documentación de fabricación, sin tener que recurrir a una comparación visual entre varias placas similares (de doble ranura) pertenecientes a distintas revisiones del dispositivo.
Definir la documentación necesaria para una liberación formal del producto
Un pedido real cerraría plano, material, perfiles, inspección y embalaje antes de cortar. La liberación dependería de registros y mediciones reales, no de presentar esta propuesta como resultados completados. Cualquier uso fuera del útil inerte volvería al responsable del diseño. El caso estructura una consulta de placas CNC 316L sin inventar éxito de cliente, separando fabricación verificable y cualificación del accesorio corporal o del dispositivo médico.
FAQ
¿Se ha entregado esta placa de anclaje a algún cliente?
No. Se trata de un caso de planificación representativo. No se afirma la existencia de ningún cliente, entrega, certificación, resultado medido o rendimiento en condiciones de uso; los pedidos reales requieren pruebas independientes.
¿Contiene el diseño orificios de montaje circulares?
No. La geometría representativa consta de dos ranuras pasantes oblongas y paralelas en una placa rectangular de esquinas redondeadas. Cualquier orificio adicional requeriría una revisión del plano.
¿Cuál es el aspecto principal a tener en cuenta durante el mecanizado?
Deben respetarse los contornos de las ranuras aprobados y su relación geométrica, garantizando al mismo tiempo que el alma central (la sección delgada) permanezca debidamente soportada. El acabado de los bordes no debe derivar en una modificación no autorizada de los contornos.
¿Puede un dispositivo de prueba (dummy) demostrar la retención real?
No. Solo permite realizar una observación del ajuste en un entorno controlado (banco de pruebas). Aspectos como el desgaste, el movimiento, la resistencia a caídas y la compatibilidad con el dispositivo en funcionamiento requieren una evaluación y pruebas específicas por separado.
¿Por qué no se incluyen valores de inspección?
No existe ningún lote de producción. Un informe real de primer artículo (FAI) debe incluir mediciones auténticas, los métodos empleados y la identificación de la pieza, en lugar de valores inventados o valores nominales extraídos del modelo CAD.
¿Qué se necesita para iniciar un proceso de cotización real?
Es necesario proporcionar las revisiones de los planos y modelos, los requisitos para el acero 316L, la cantidad, la definición de la interfaz de prueba, los controles críticos de las ranuras, la documentación de inspección, las instrucciones de limpieza y los requisitos de embalaje protector.
tanghangyun@oemach.com