
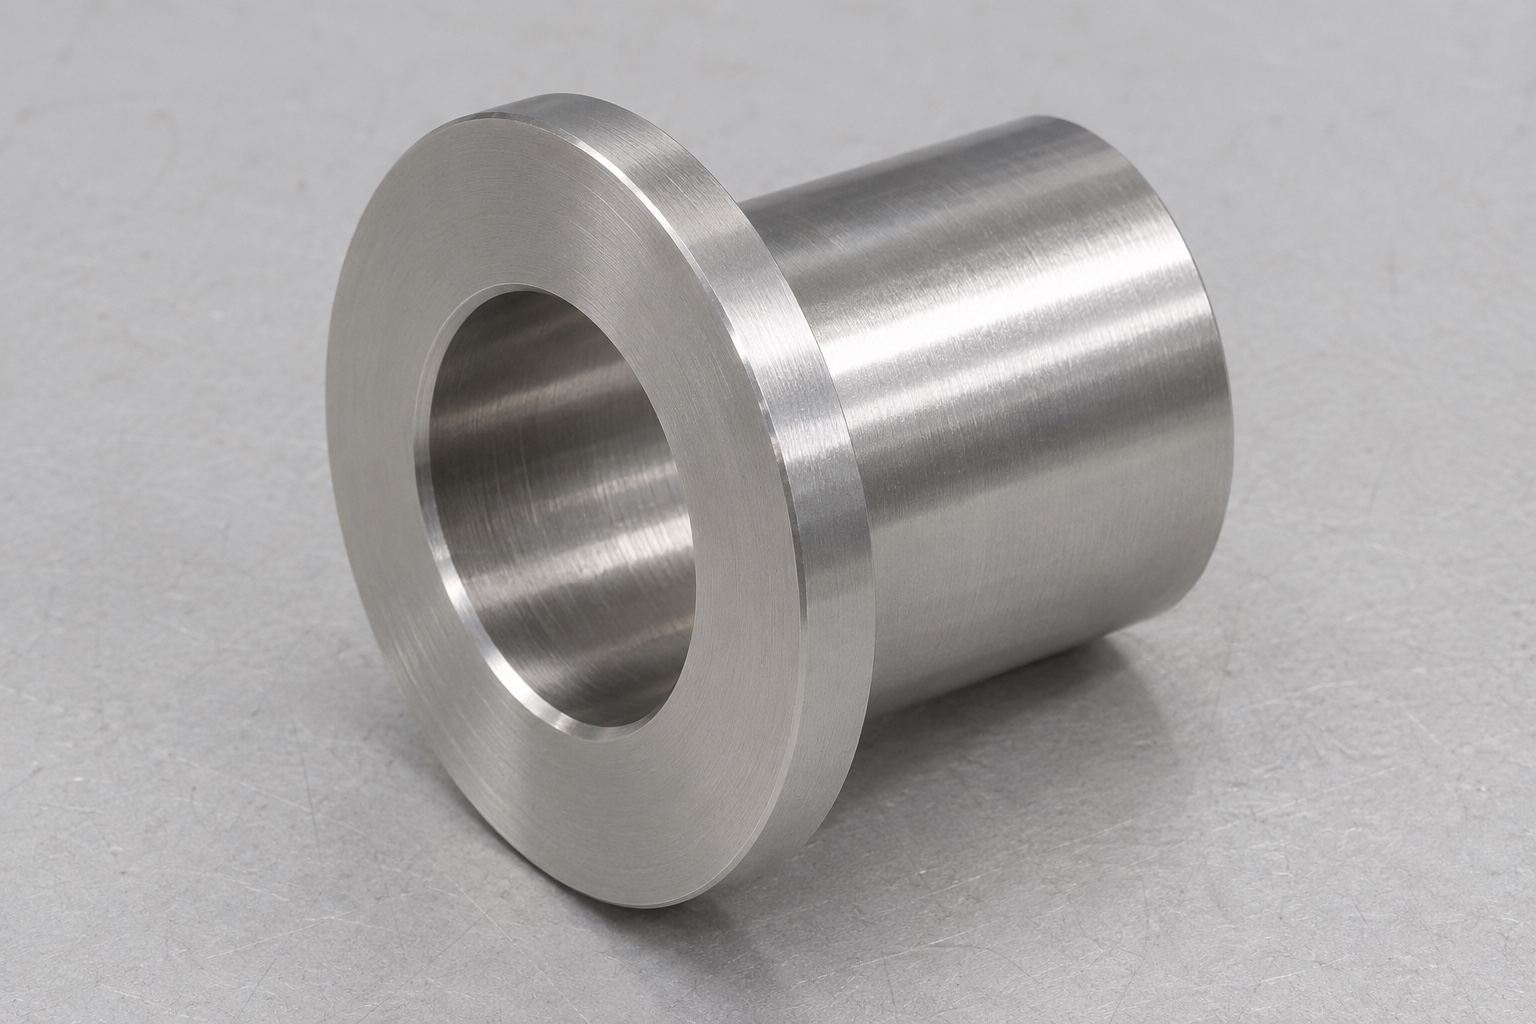
Alcance del manguito bridado de ejemplo
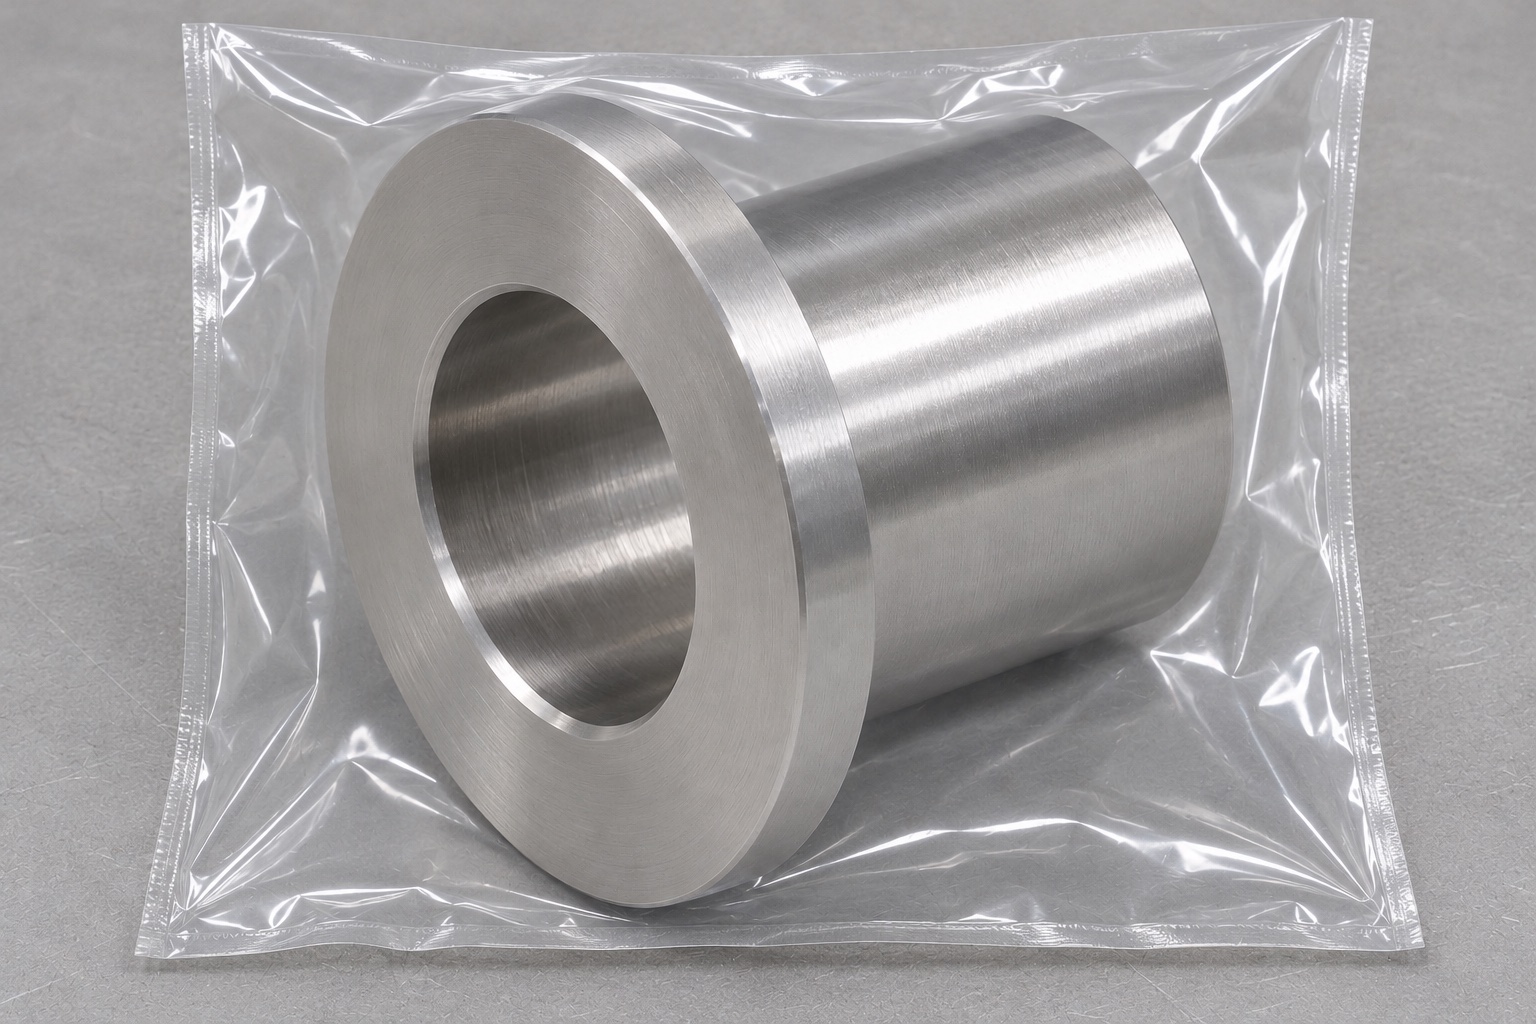
Este caso representativo propone un casquillo bridado 316L para un útil no operativo de bisagra de tapa de centrífuga. Tiene cuerpo liso, brida y orificio axial concéntrico, sin ranuras adicionales. No documenta cliente, entrega ni repuesto aprobado. Tampoco afirma vida útil, exactitud medida, certificación, enclavamiento o contención. Un pedido real requiere planos, interfaces y aceptación aprobados. La ruta explica fabricación de componentes, no diseño ni cualificación de seguridad del conjunto.
Recopilar los requisitos relativos al pasador y al alojamiento
La revisión propuesta incluirá la obtención de los límites dimensionales (envolventes) controlados del pasador y la carcasa, así como la identificación de la dirección de inserción del casquillo. Se determinará si el cuerpo cilíndrico o el orificio constituyen el eje de posicionamiento principal y cómo se asienta la brida. El diseñador definirá los métodos de retención, las holguras y cualquier procedimiento de instalación aprobado. El proveedor no deberá optar por un ajuste con interferencia o el uso de lubricantes basándose únicamente en el hecho de que la pieza se asemeje a un casquillo o cojinete conocido. Asimismo, la revisión identificará las referencias fijas que podrían emplearse en una posible prueba de banco. Las fotografías y las muestras no controladas no sustituyen a los requisitos dimensionales y geométricos necesarios para elaborar una cotización de fabricación formal.
Verificar la identidad del material antes del corte
La pieza en bruto propuesta deberá utilizar el grado 316L especificado, en la forma y estado de suministro requeridos, manteniendo la trazabilidad del lote durante el corte inicial y las operaciones posteriores. La inspección de recepción verificará la documentación acordada y el estado físico del material. El sobrematerial para mecanizado deberá permitir la creación de superficies de referencia y una sujeción segura, evitando al mismo tiempo la formación de secciones excesivamente flexibles. Antes de la programación, se revisarán los tratamientos adicionales o las restricciones químicas aplicables. En este caso, la simple designación de la aleación no implica, por sí sola, una certificación para uso médico, compatibilidad con procesos de limpieza o una clasificación específica de resistencia a la corrosión; tales requisitos deben especificarse explícitamente y estar respaldados por la documentación pertinente. Para un proyecto real, el flujo del material deberá ser trazable hasta los registros de adquisición originales.
Planificar la primera configuración de torneado
El planificador del proceso considerará la posibilidad de mecanizar las características cilíndricas relacionadas y la cara de la brida a partir de una única configuración de referencia, siempre que el acceso lo permita. La hoja de configuración detallará el punto de sujeción de la pieza en bruto, el alcance de las herramientas, los puntos de apoyo y las características que se reservarán para operaciones posteriores. El desbaste dejará un sobrematerial controlado para el mecanizado de la geometría final. Se seleccionarán las herramientas de corte adecuadas y los sistemas de evacuación de viruta pertinentes para el tipo específico de acero inoxidable y la máquina utilizada. Durante las pruebas, se verificará la ausencia de conicidad, daños superficiales o desplazamientos inesperados. La secuencia propuesta no se considerará válida simplemente porque las trayectorias de la herramienta se simulen correctamente; será necesaria una inspección física tras la ejecución para confirmar que las relaciones geométricas entre las características son las correctas.
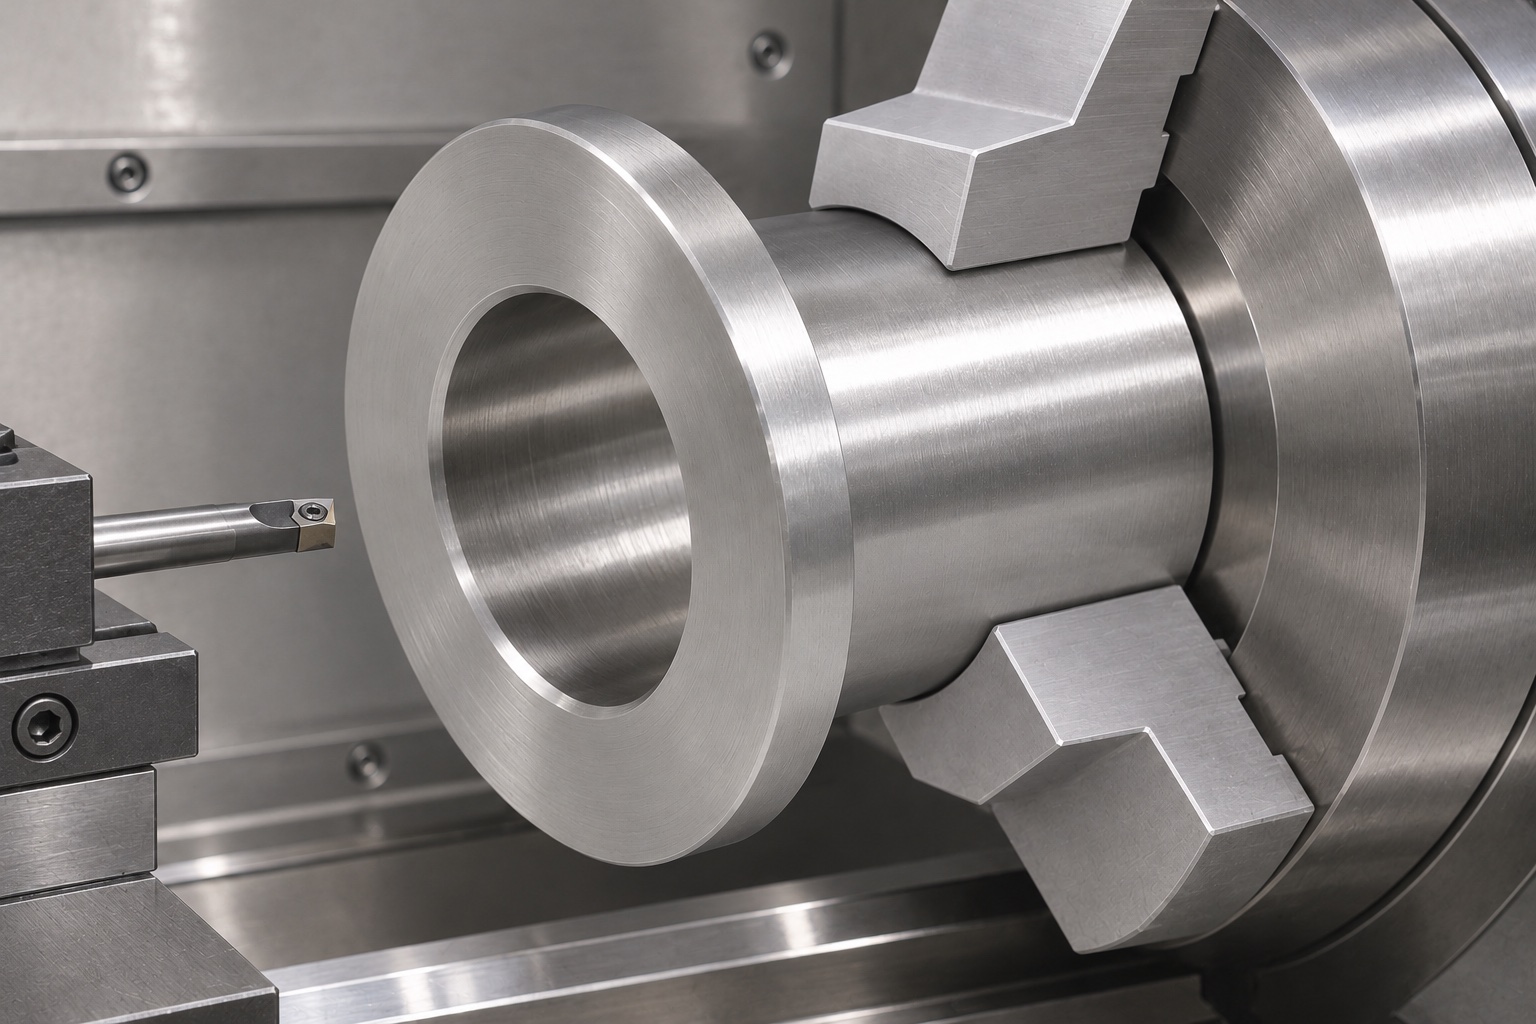
Finalizar el mecanizado del orificio y del cuerpo cilíndrico
El acabado del orificio cubriría toda la longitud útil, no solo la entrada. Rigidez, acceso y superficie determinarían el proceso adecuado. Cuerpo y orificio se evaluarían respecto al eje y controles aprobados. El ajuste de un pasador no sustituiría esa evidencia. No se puliría a mano para ocultar restricciones o conicidad. Este caso no aporta mediciones ni capacidad ficticias; una primera pieza real requiere resultados registrados y resolución aprobada de desviaciones.
Conformar el asiento de la brida y el escalón
El espesor de la brida, la cara de asiento y la transición del escalón deberán ajustarse a lo especificado en el plano. El planificador verificará que el radio indicado sea mecanizable y que la carcasa de acoplamiento no interfiera con él. Una superficie que parece plana podría no asentarse correctamente si una rebaba o una esquina entran en contacto primero. El proceso propuesto garantizará la protección de la cara de apoyo durante el traslado de la pieza entre operaciones. Cualquier modificación en la geometría del escalón requerirá una aprobación formal, en lugar de un simple ajuste en el desplazamiento de la herramienta. El método de aceptación relacionará la cara con el eje especificado en el plano, y no con la superficie arbitraria de un plato de sujeción o con una referencia visual elegida por conveniencia.
Acabar el extremo opuesto mediante un sistema de sujeción controlado
Tras la separación, una segunda preparación (o montaje) permitiría terminar la cara opuesta y los detalles restantes de los bordes. El método de sujeción debería distribuir el contacto de manera adecuada y recuperar el eje establecido sin provocar una deformación excesiva. Se evaluarán tanto la seguridad de la sujeción como el acceso para la herramienta. Antes del mecanizado, se definirán qué superficies deben protegerse y dónde se permiten marcas de las mordazas. Una vez liberado, el casquillo se someterá a una inspección, ya que un orificio que ha estado sujeto puede presentar una forma distinta a la original. Esta decisión sobre el proceso dependerá del espesor real de las paredes y de las dimensiones de la pieza, y no de una regla universal de sujeción. Los datos relativos a la preparación y a la primera pieza fabricada se conservarán para su revisión antes de futuros pedidos de bajo volumen.
Distinguir entre la verificación de los bordes y la limpieza de protección
El desbarbado abarcará las entradas del orificio, el borde de la brida y el escalón, manteniendo al mismo tiempo los chaflanes o redondeos especificados y la longitud útil de apoyo. Mediante un aumento adecuado, se podrán detectar rebabas dobladas o virutas adheridas. La limpieza eliminará los residuos de mecanizado del conducto pasante hasta alcanzar el nivel acordado; en el caso de piezas de acero inoxidable, se evitará la contaminación con virutas de otros materiales. Cualquier tratamiento solicitado deberá contar con requisitos de aceptación final documentados. El proceso no debe calificar la limpieza rutinaria como «esterilización» ni como una «descontaminación de laboratorio validada». Si el comprador exige un nivel de limpieza cuantificado, será necesario definir un proceso específico, un método de muestreo y criterios de aceptación, independientes de la inspección dimensional habitual.
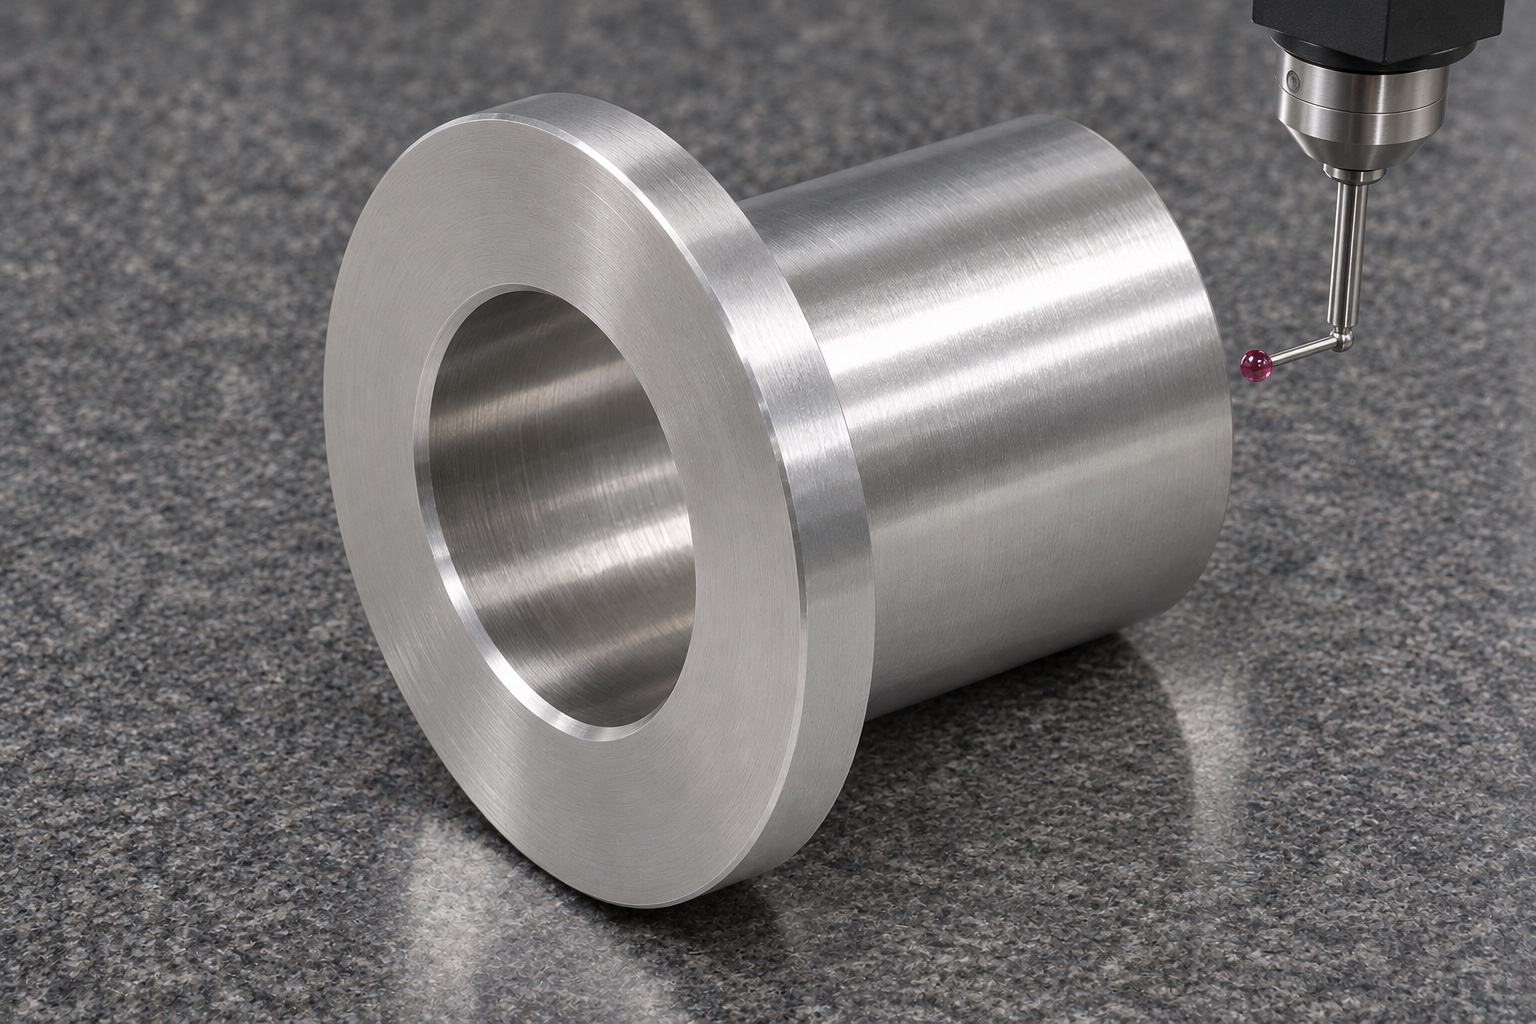
Preparar los registros dimensionales de la primera pieza (primera pieza)
El informe propuesto deberá identificar la revisión del plano, el registro del material, el sistema de referencia (datum) y las condiciones de apoyo. Las mediciones del orificio y del cuerpo de la pieza se realizarán en los puntos y orientaciones adecuados. Las características de la cara de la brida y del escalón se verificarán conforme a las especificaciones geométricas. La elección de los instrumentos de medición tendrá en cuenta el acceso, la fuerza de contacto y el espesor de la sección. Los resultados registrados deberán provenir de piezas reales, no de valores teóricos del programa ni de fotografías ilustrativas. En este caso, no se incluyen lecturas ficticias. Para la entrega final, será necesario presentar pruebas de conformidad con el plano acordado y la aprobación de cualquier desviación; los registros de inspección deberán ser lo suficientemente claros para permitir su comparación durante la inspección de recepción por parte del comprador.
Realizar un montaje de prueba (sin funcionamiento)
Como opción, se puede llevar a cabo una prueba utilizando un pasador inerte y una carcasa de referencia en un dispositivo de banco de pruebas. El registro deberá especificar todas las revisiones aplicables y las condiciones del montaje. Se observarán la inserción, el asentamiento y la extracción sin necesidad de operar una centrífuga ni interferir con ningún mecanismo de seguridad. La prueba no evaluará la retención de la tapa, el funcionamiento del enclavamiento, el confinamiento ni el comportamiento ante la fatiga. Si el casquillo se atasca, el equipo localizará el punto de contacto inicial e inspeccionará la geometría correspondiente. Un casquillo que cumpla con las especificaciones no será objeto de rectificación simplemente para adaptarlo a una pieza de acoplamiento no controlada que difiera de la interfaz aprobada.
Control de rectificaciones y alcance de pedidos recurrentes
Ante una desviación confirmada, el departamento de ingeniería definirá la acción correctiva permitida y los elementos que requieran una nueva inspección. Ampliar el orificio o reducir el cuerpo de la pieza de forma indiscriminada podría resolver el ajuste en una muestra, pero comprometer la interfaz en otra. En los pedidos recurrentes, se volverán a verificar las revisiones de los planos, los pasadores y las carcasas, así como el material, el acabado y los criterios de aceptación. Cualquier sustitución de herramientas o modificación de los dispositivos de sujeción se someterá a una revisión acorde a su impacto en la alineación. La oferta comercial diferenciará los costes de mecanizado de las piezas, la elaboración de informes de primera muestra y cualquier dispositivo de prueba específico. La conformidad de los componentes se tratará de forma independiente a la aprobación de un repuesto operativo o a la cualificación del conjunto completo de la bisagra de la centrífuga.
Envío con protección para el orificio y la brida
Separe cada casquillo para evitar roces de brida, cuerpo y entradas del orificio con objetos duros. Use protección acorde con la manipulación y limpieza pactadas, sin afirmar esterilidad. Vincule material, revisión e inspección al componente embalado. Revise residuos y daños antes de cerrar. Esta ruta representa un plan de fabricación de precisión, no una expedición real, un diseño certificado ni seguridad demostrada en una centrífuga en funcionamiento.
FAQ
¿Se trata de un proyecto de suministro de repuestos para una centrífuga?
No. Es una propuesta de mecanizado representativa para un componente que no forma parte de un equipo en funcionamiento. No se hace referencia a ningún cliente, envío, certificación ni aprobación para su uso como repuesto en un equipo operativo.
¿Qué geometría se incluye en el ejemplo?
El manguito consta de un cuerpo cilíndrico, una brida circular y un orificio axial pasante concéntrico. No incluye ranuras para aceite, orificios secundarios ni roscas.
¿Por qué revisar ambas superficies de contacto?
El orificio y la superficie exterior del cuerpo cilíndrico entran en contacto con elementos distintos. Un ajuste correcto con un pasador no garantiza la conformidad con la interfaz de la carcasa.
¿Qué debe incluir el informe de la primera pieza (informe de primera pieza)?
Debe indicar la revisión del plano, las características medidas, el eje de referencia, las condiciones de sujeción, los instrumentos utilizados y los resultados acordados. El método debe ajustarse a los requisitos geométricos especificados.
¿Puede la sujeción secundaria afectar a la inspección?
Sí. La sujeción puede deformar temporalmente el manguito. La inspección final debe realizarse sobre el componente en su estado definitivo, sin basarse únicamente en las mediciones tomadas mientras la pieza está sujeta en el dispositivo de mecanizado.
¿Valida el montaje de prueba el funcionamiento de la centrífuga?
No. Solo proporciona una observación limitada sobre el ajuste mecánico. La seguridad operativa, los sistemas de enclavamiento, la contención y la aprobación para su puesta en servicio requieren una evaluación independiente y la presentación de pruebas por parte de los responsables correspondientes.
tanghangyun@oemach.com