
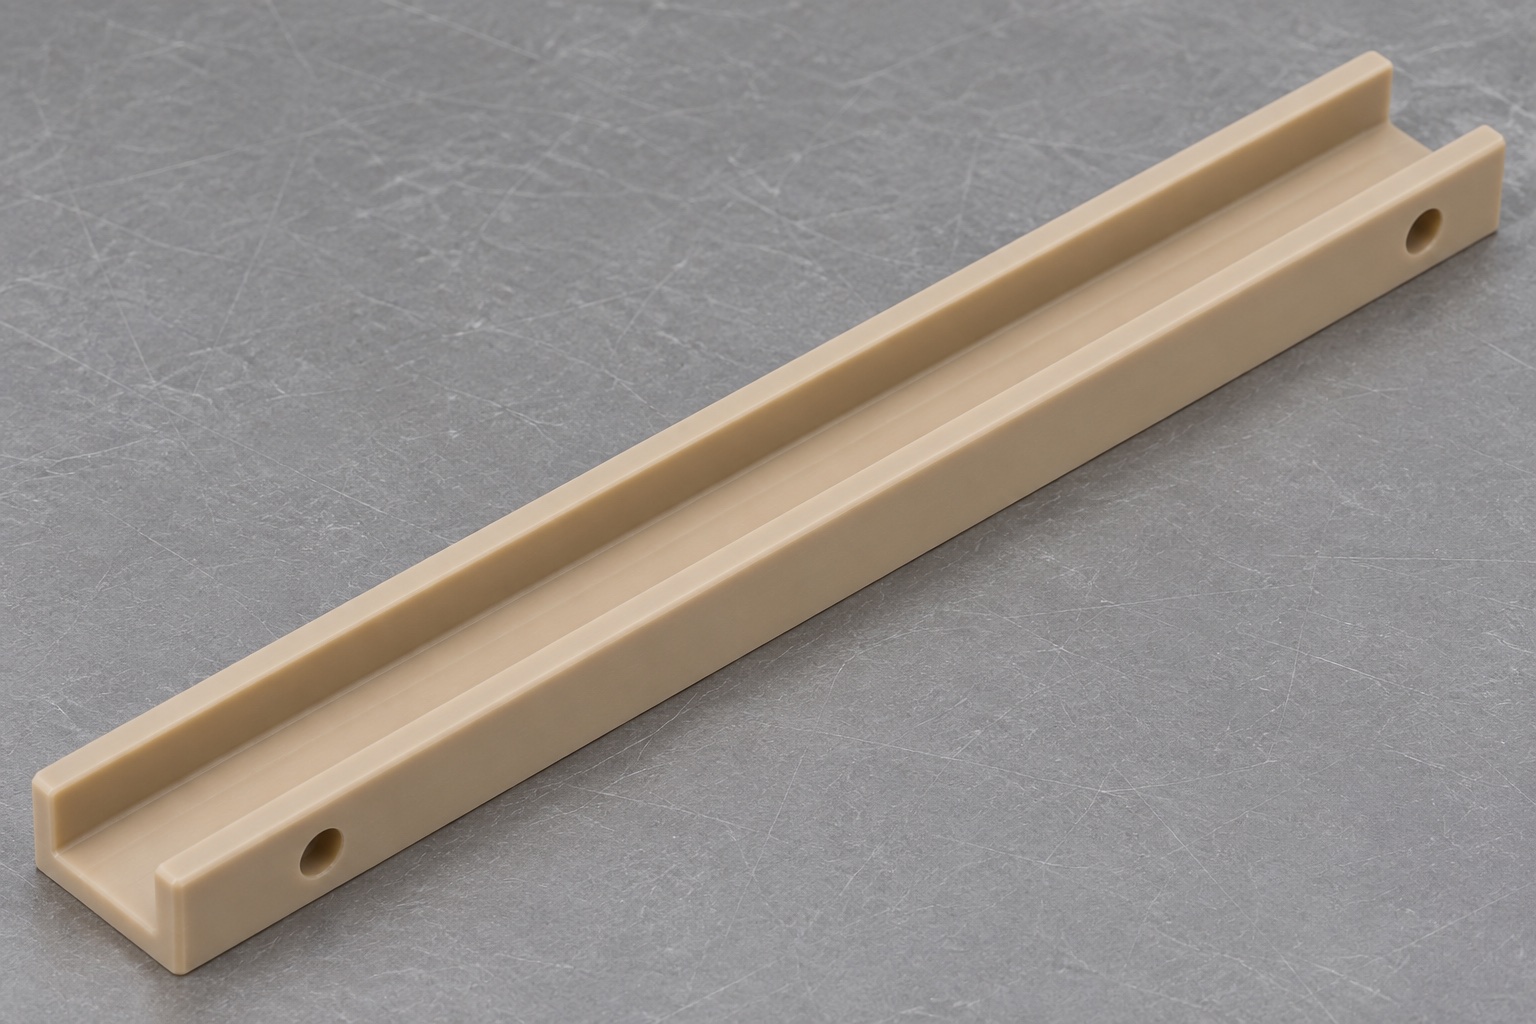
Alcance de una guía PEEK representativa
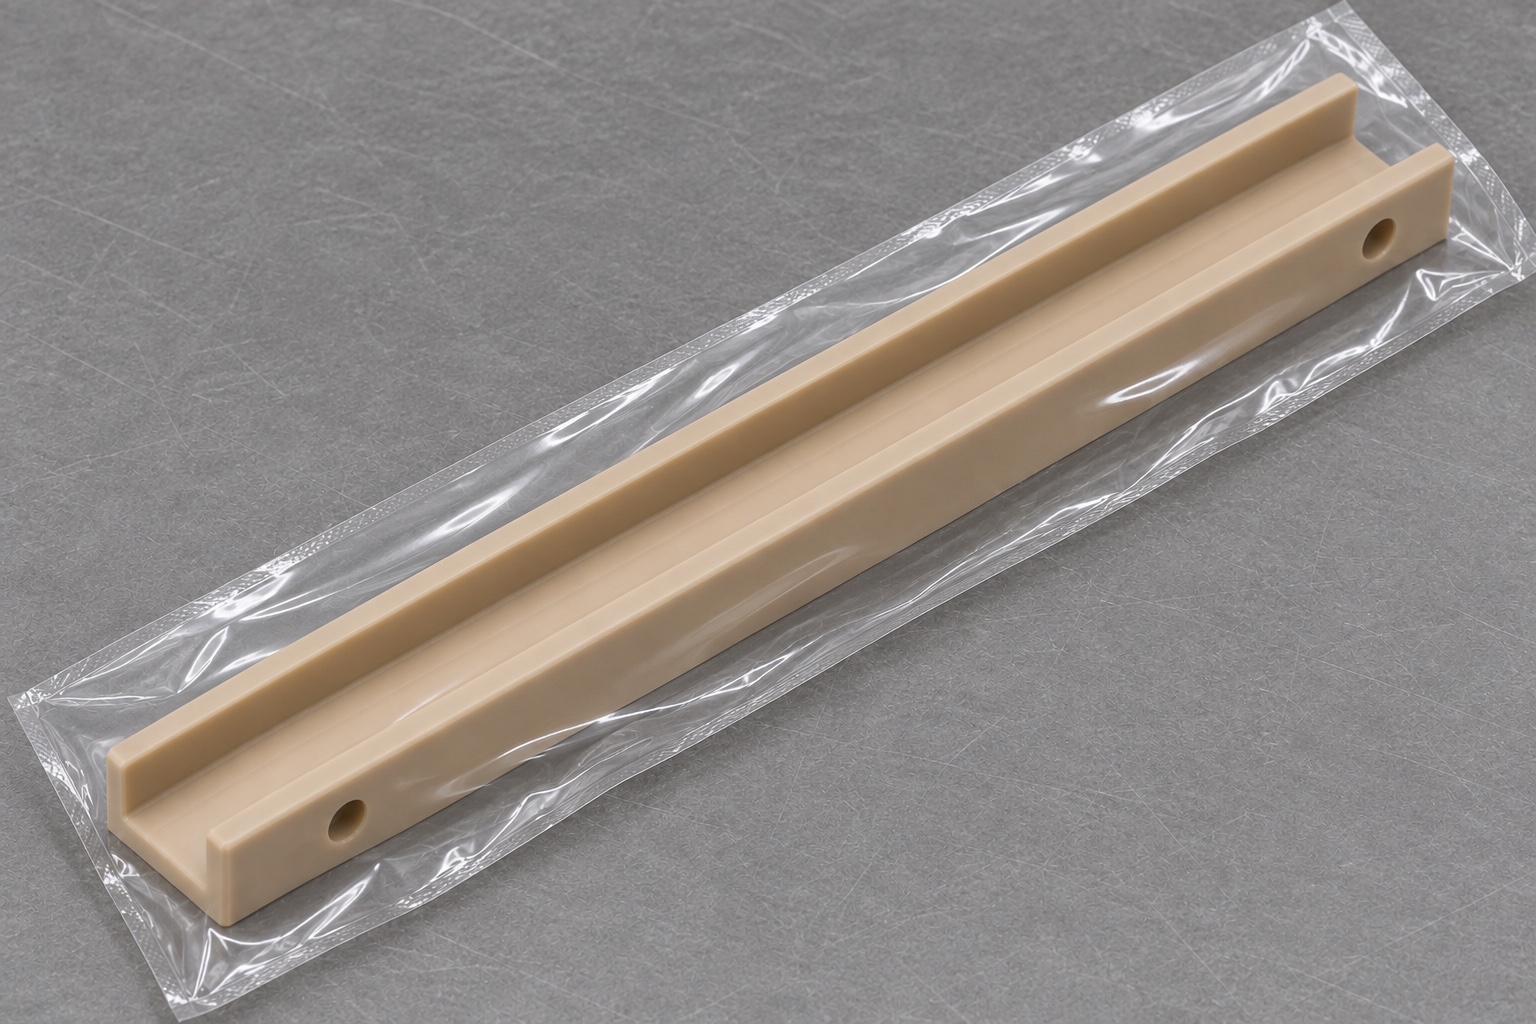
Este caso representativo propone una guía de PEEK natural sin cargas para un banco no operativo de alimentación de casetes histológicos. Tiene canal largo en U, fondo plano, dos paredes y dos taladros horizontales por la misma pared. Describe decisiones de fabricación, no un proyecto entregado. No afirma certificación, rendimiento medido, compatibilidad química ni resultados de muestras. Un pedido real requiere geometría y aceptación aprobadas; la conformidad dimensional no cualifica el alimentador completo.
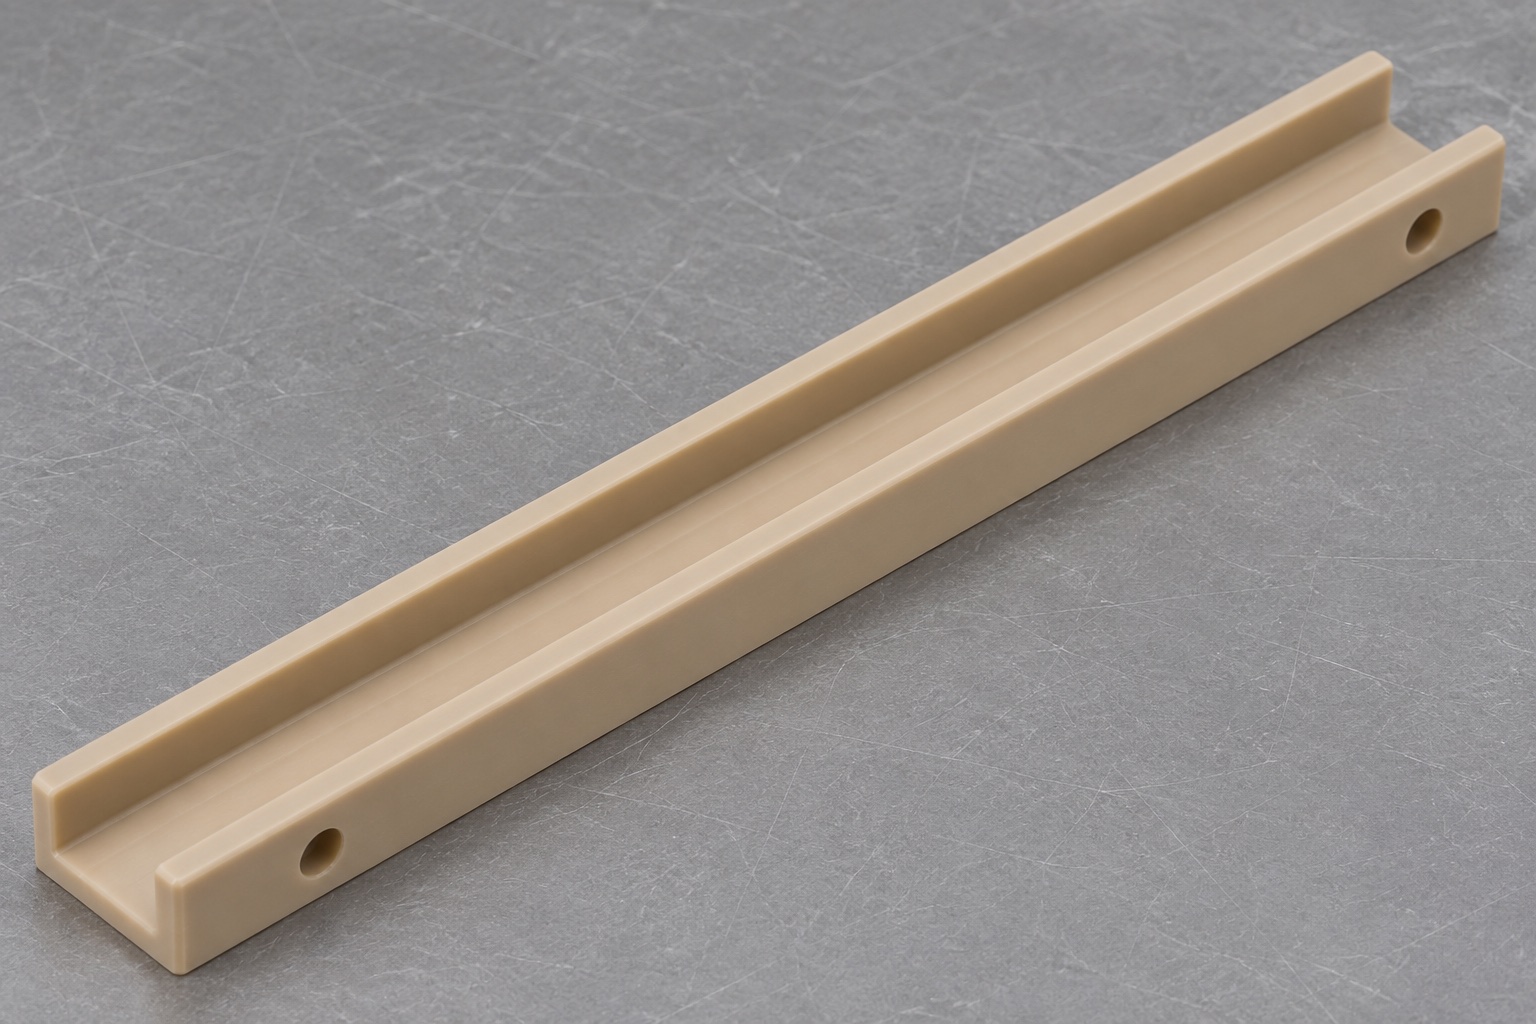
Reunir trayectoria e interfaz de montaje
La revisión inicial debe contemplar las dimensiones del casete, su orientación de instalación, las holguras necesarias y la información de montaje. Es preciso verificar la entrada, el recorrido continuo y la salida, en lugar de asumir que basta con comprobar la anchura en un punto estático. En la revisión correspondiente deben identificarse los salientes de la tapa y otros detalles de las dimensiones del casete. Asimismo, el diseñador debe definir la disposición de los elementos de fijación para evitar que estos invadan inesperadamente la trayectoria de guiado. Cualquier ambigüedad respecto a los requisitos de contacto o de holgura debe resolverse antes de la programación. El proveedor no debe establecer arbitrariamente límites de fuerza de deslizamiento o de manipulación de muestras para intentar que una solicitud genérica de piezas plásticas de laboratorio parezca lista para su fabricación.
Identificar material y estado de partida
El proceso propuesto emplea un grado de PEEK natural (sin cargas) previamente aprobado, manteniendo su trazabilidad durante la preparación de la pieza en bruto. No deben utilizarse, de forma no autorizada, plásticos de aspecto similar ni PEEK reforzado. La forma y el tamaño del material de partida deben proporcionar el sobreespesor necesario para el mecanizado, garantizando al mismo tiempo una sujeción segura. El responsable de la planificación del proceso debe evaluar el espesor residual previsto en la base y las paredes antes de determinar la secuencia de desbaste. Cualquier documentación adicional sobre el material o restricción química requerirá un acuerdo explícito. Este ejemplo no implica, por el mero hecho de mencionar el polímero, que este sea de grado médico, resistente a reactivos o compatible con protocolos de limpieza validados. Dichos requisitos de aplicación deben evaluarse por separado, considerando el grado específico del material y las condiciones de exposición.
Preparar referencias con apoyo distribuido
Las operaciones iniciales deben establecer las superficies de referencia mientras la pieza en bruto conserva la rigidez suficiente. Un dispositivo de sujeción serviría de apoyo al cuerpo a lo largo de una longitud adecuada, sin comprimir las paredes delgadas hasta alcanzar la anchura deseada. La hoja de preparación registraría los puntos de contacto y las superficies protegidas. Antes de volver a sujetar la pieza, sería necesario eliminar las virutas acumuladas bajo el elemento de apoyo, ya que estas podrían alterar el plano de referencia. Una verificación tras liberar la sujeción permitiría detectar deformaciones (como curvaturas) que permanecen ocultas durante el mecanizado. El proceso propuesto requiere la validación física mediante una primera pieza; un dispositivo que parezca adecuado a simple vista o una simulación exitosa no bastan por sí solos para garantizar que el canal, una vez liberado de la sujeción, cumpla con las especificaciones del plano aprobado.
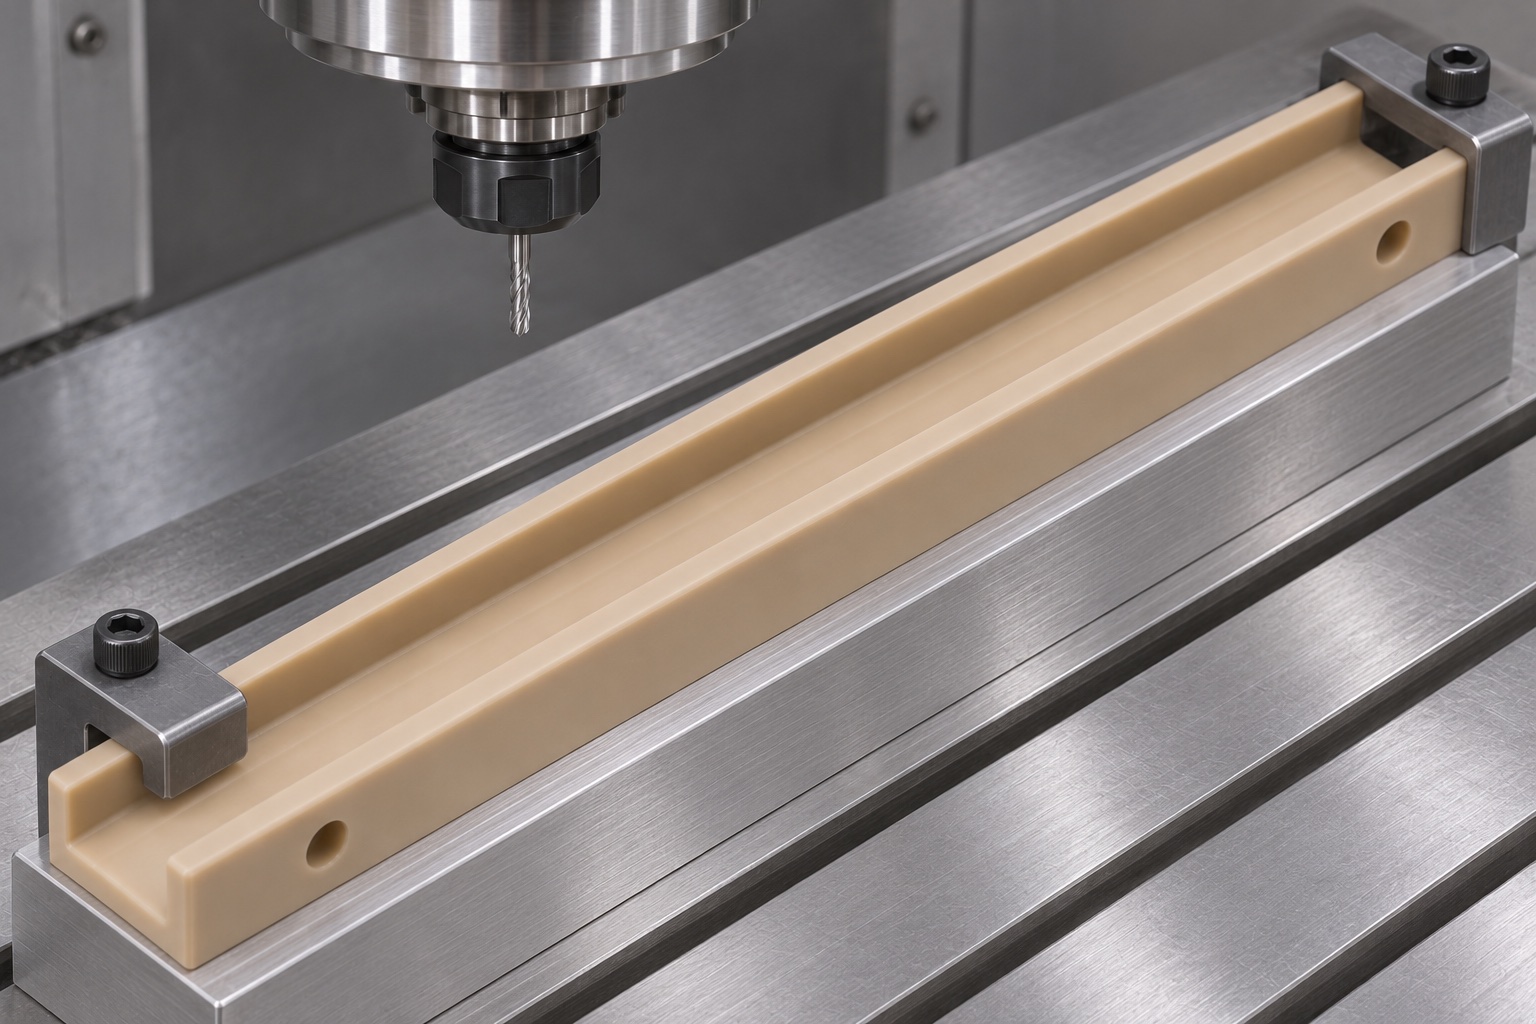
Desbastar el canal y evaluar deformaciones
Se desbastaría el canal dejando sobrematerial controlado en fondo y paredes. El acceso desde extremos se comprobaría frente a radios y entrada. Herramientas y evacuación se elegirían para el PEEK y máquina reales, sin parámetros universales. Las inspecciones intermedias buscarían deformación por calor, bordes dañados y flexión de pared. Si las pruebas lo justifican, se soltaría y sujetaría de nuevo antes del acabado. La decisión quedaría documentada para pedidos posteriores.
Acabar el perfil completo de desplazamiento
El mecanizado final abarcará el canal a lo largo de toda su longitud, en lugar de limitarse a lograr una anchura nominal únicamente en el punto medio. La forma de la base, la alineación de las paredes y las transiciones en los extremos abiertos se considerarán características relacionadas, pero que pueden inspeccionarse por separado. El proceso no incluirá entradas suavizadas mediante lijado manual a gran escala sin la debida aprobación del diseño. Los radios de las esquinas internas (radios de base) se verificarán con respecto a la referencia del casete, de modo que una interferencia puntual en una esquina no sirva de justificación para ampliar toda la guía. El plano determinará la textura superficial aceptable y el tratamiento de los bordes. Este plan representativo no incluye valores de precisión fabricada ni resultados de capacidad; la aceptación definitiva dependerá de la inspección de las piezas fabricadas.
Taladrar dos orificios horizontales en una sola pared
Se realizará una segunda preparación (montaje) para acceder a los dos orificios de montaje a través de una de las paredes. El dispositivo de sujeción sostendrá el revestimiento sin deformar el canal y permitirá inspeccionar la zona de salida de la broca. La posición de los orificios deberá ajustarse a las referencias aprobadas, prestando atención a la sección de pared restante. La base y la pared opuesta permanecerán intactas (sin taladrar). No se añadirán roscas, avellanados ni orificios adicionales para alojar elementos de fijación no autorizados. La revisión confirmará que los elementos de fijación especificados no invaden el espacio de desplazamiento requerido para el casete. La presencia de un tornillo en un orificio no sustituye a la inspección dimensional y posicional definida.
Desbarbar las intersecciones del canal
El acabado de los bordes incluirá las partes superiores de las paredes, ambos extremos abiertos y las salidas internas de los orificios de montaje. El método eliminará los restos de material suelto sin arrastrar plástico hacia el interior de los orificios ni erosionar las superficies de guiado del canal. Las inspecciones visuales con aumento pueden revelar rebabas dobladas que pasarían desapercibidas a simple vista. La limpieza eliminará los residuos del proceso hasta alcanzar el estado acordado en el pedido, utilizando materiales compatibles. Este proceso no debe calificarse como esterilización ni como descontaminación de laboratorio. Si el comprador exige un nivel de limpieza cuantificado, dicho alcance adicional requerirá la definición de un método, un plan de muestreo y unos criterios de aceptación antes de aprobar el proceso de fabricación.
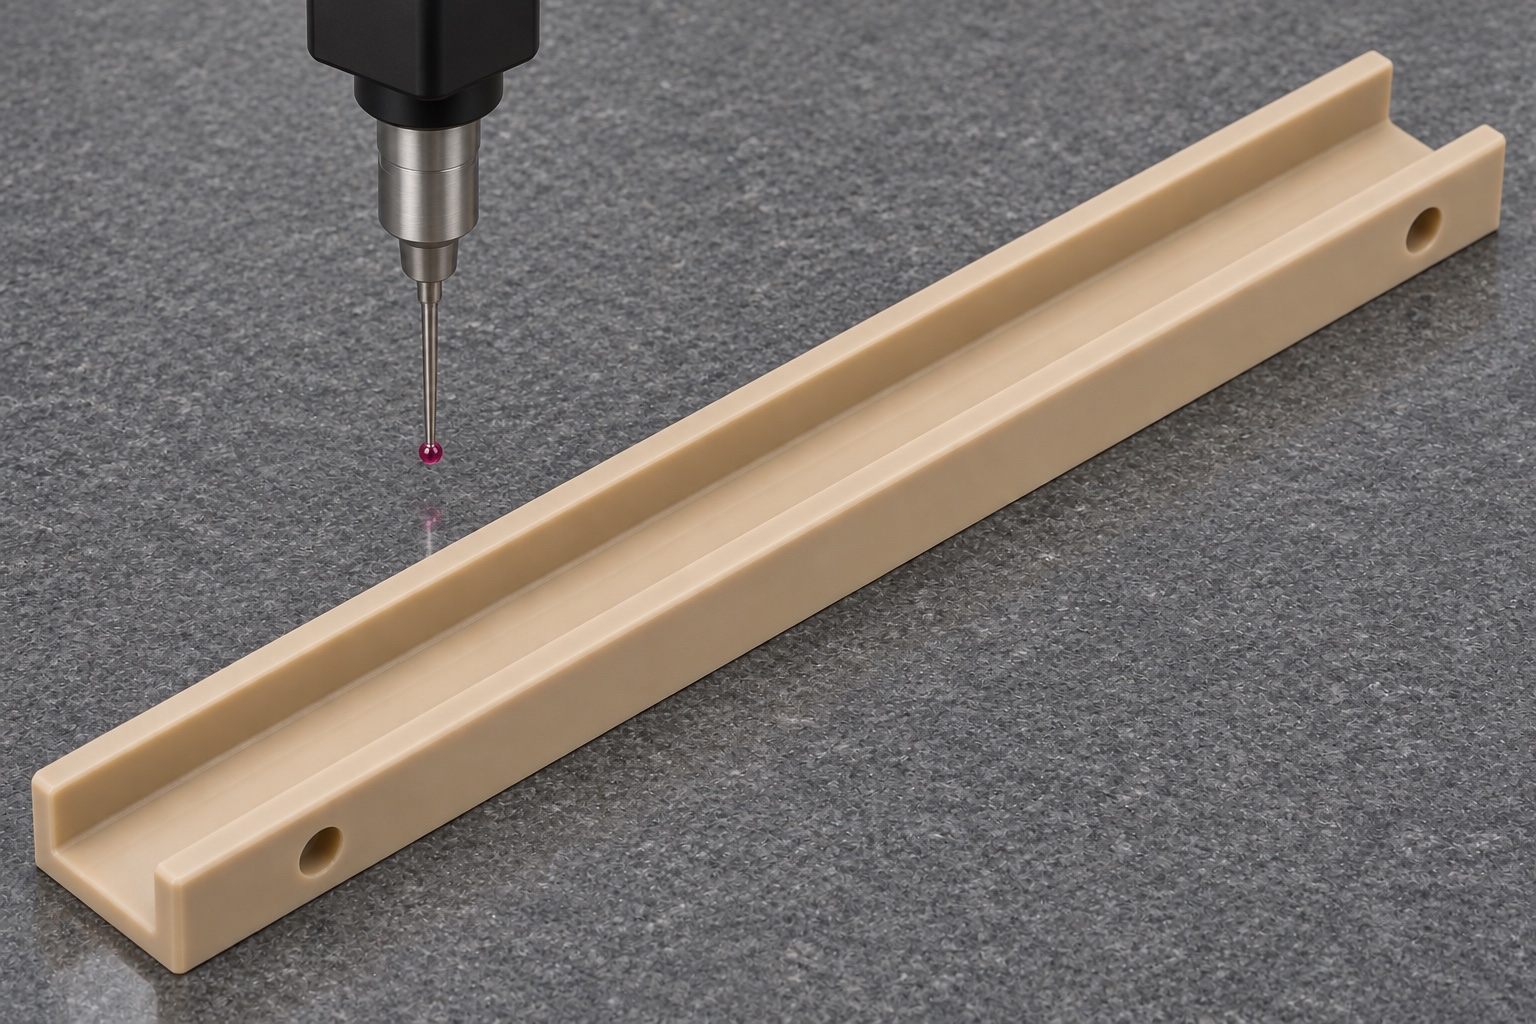
Inspeccionar tras soltar y acondicionar la pieza
El informe de la primera pieza (primer artículo) propuesto deberá especificar la revisión del plano, las condiciones ambientales, la configuración de sujeción y el método de medición utilizado. La anchura del canal se mediría en puntos específicos, evaluando la relación entre el fondo y las paredes a partir de las referencias (datums) establecidas. Asimismo, se verificarían la ubicación de los orificios y las condiciones de los bordes correspondientes. En aquellos casos en los que la presión de medición pudiera alterar la forma de la pieza plástica alargada, se emplearían métodos de baja fuerza o sin contacto. Este escenario no contempla resultados ficticios ni tasas de aceptación predefinidas. En un pedido real, cualquier desviación se documentaría y su resolución requeriría aprobación previa antes de la liberación del producto; no bastaría con descartar el problema simplemente porque una muestra de casete pueda introducirse a mano.
Observar el paso de un casete inerte
Como opción, puede realizarse una prueba sin carga utilizando un casete inerte de referencia, colocado en la orientación aprobada sobre un dispositivo de sujeción (fixture) que no esté en funcionamiento. El registro deberá especificar las revisiones del casete, el revestimiento (liner), el dispositivo de sujeción y los elementos de fijación. Las observaciones incluirán la entrada, la salida y cualquier punto de contacto inicial a lo largo de la trayectoria. Esta prueba no constituye una validación de la fiabilidad de la alimentación automática, la calidad del encaje ni el rendimiento analítico. Si el montaje altera la holgura, el análisis deberá contemplar la posible deformación de las paredes y la proyección de los elementos de fijación. El proveedor no deberá forzar el paso de una pieza de referencia a través de un punto de atascamiento, ni aplicar lubricante sin autorización, ni eliminar material con el único fin de ajustar la pieza a una muestra no controlada cuyas dimensiones podrían diferir de las especificadas en el plano.
Controlar retrabajos y pedidos repetidos
Una obstrucción localizada se atribuiría, en primer lugar, a una rebaba, a la intersección de un orificio, al espacio ocupado por un elemento de fijación o a una desviación geométrica. Se autorizaría el retrabajo, seguido de una inspección de las características afectadas. Un canal más ancho no se aceptaría automáticamente como solución universal, ya que podría aumentar el movimiento lateral en otras zonas. En el caso de pedidos recurrentes, se reconfirmarían el grado del material, la revisión del casete, la configuración de los dispositivos de sujeción y las condiciones de aceptación final. Cualquier modificación en las herramientas o en los soportes se sometería a la revisión pertinente. La documentación de la cotización diferenciaría la inspección de fabricación del desarrollo de un dispositivo de desplazamiento opcional o de cualquier servicio independiente de validación en laboratorio. Esto garantiza que los productos mecanizados en plástico —en lotes pequeños— sean trazables y que las condiciones comerciales estén claramente definidas.
Enviar sin doblar la guía alargada
El embalaje sostendría la guía en toda su longitud sin que correas o tornillos doblen fondo y paredes. Las superficies quedarían protegidas de arañazos y residuos. Bolsas y separadores cumplirían la manipulación acordada, sin afirmaciones estériles. La documentación identificaría revisión, material e inspección. Antes de cerrar, se revisarían extremos y salidas interiores de taladros. Este ejemplo propone una ruta de fabricación PEEK; no afirma envío real, diseño aprobado del alimentador ni proceso de laboratorio validado.
FAQ
¿Se trata de un componente real suministrado para un sistema de alimentación en histología?
No. Es una propuesta de mecanizado a modo de ejemplo. No se hace referencia a ningún cliente, entrega, certificación, resultado de alimentación medido ni proceso de laboratorio validado.
¿Qué material se especifica en el ejemplo?
El revestimiento propuesto utiliza un grado específico de PEEK natural sin cargas. Cualquier sustitución o el uso de un grado reforzado requeriría una aprobación explícita y la revisión de los requisitos afectados.
¿Por qué se propone una configuración de taladrado secundaria?
Los orificios atraviesan horizontalmente una de las paredes. Una configuración secundaria adecuada permite el acceso y proporciona soporte, manteniendo al mismo tiempo el canal y las salidas de los orificios accesibles para su inspección.
¿Qué debe incluir el informe de la primera pieza (informe de primera pieza)?
Registrar la revisión del plano, las características reales, el entorno de medición, la configuración de los puntos de referencia, las condiciones de soporte y los resultados acordados. El método de inspección debe ser adecuado para la geometría del componente plástico alargado.
¿El hecho de que un casete pase manualmente garantiza una alimentación automática fiable?
No. Solo proporciona una observación mecánica limitada basada en referencias específicas. La alimentación automática y el rendimiento en condiciones de laboratorio requieren una cualificación y una justificación independientes.
¿Cómo debe embalarse un componente alargado?
Debe apoyarse a lo largo de toda su longitud, protegiendo las superficies de guiado y manteniendo los elementos de fijación separados. Evite aplicar cargas durante el embalaje que puedan deformar las paredes o alterar la forma final del componente.
tanghangyun@oemach.com