
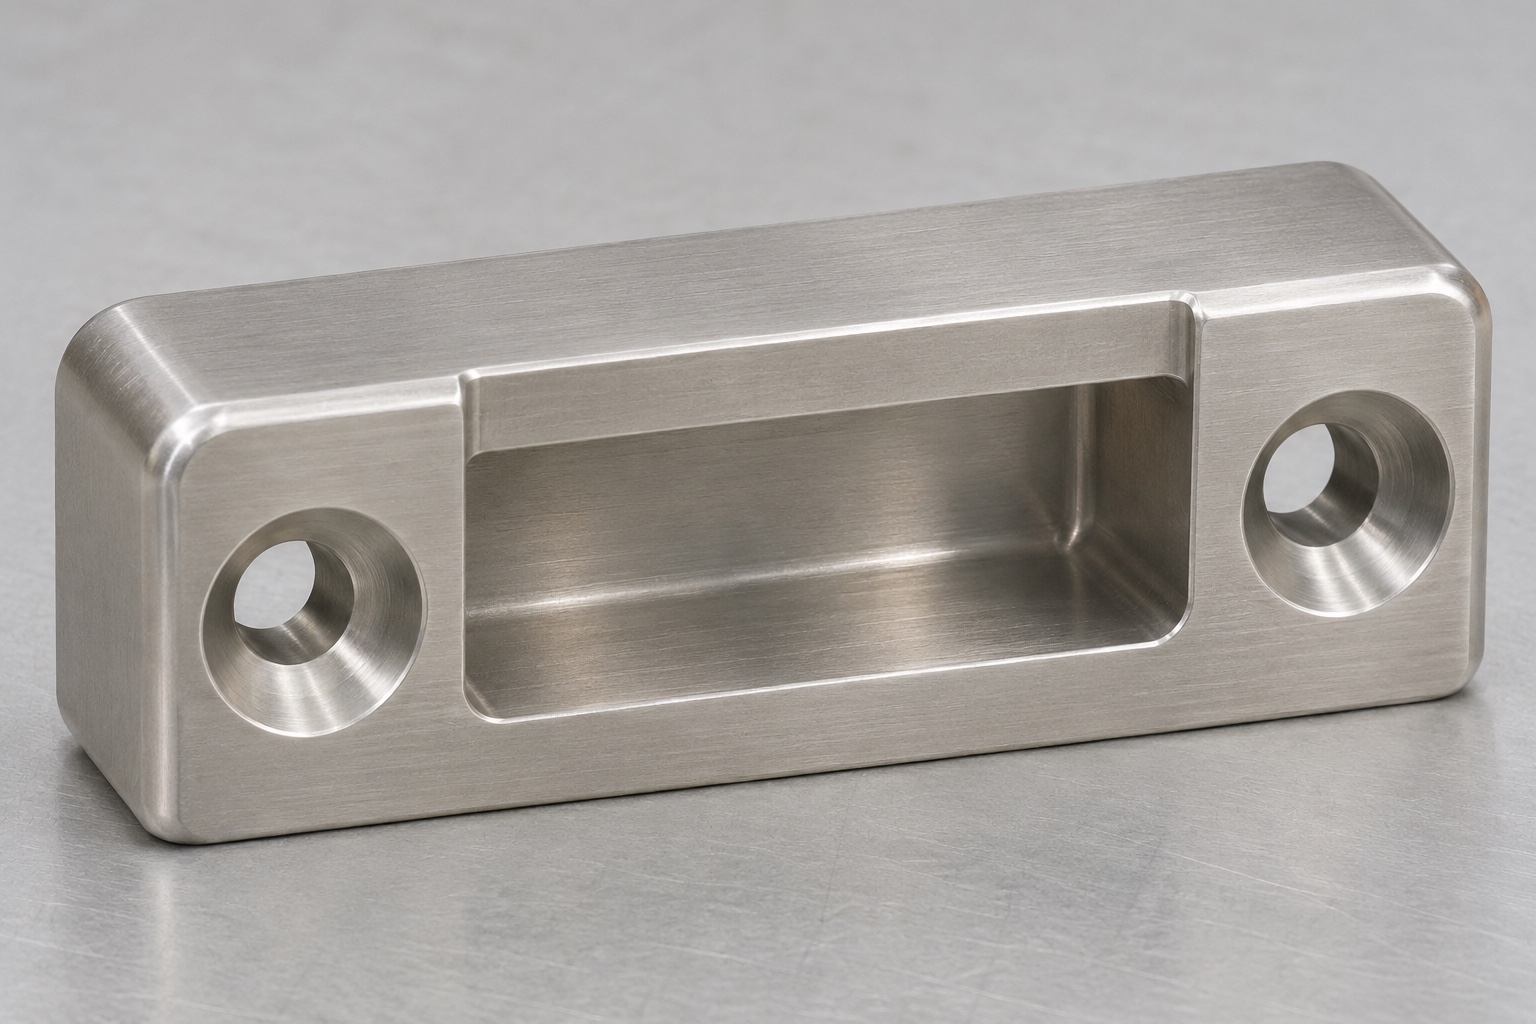
Alcance del ejemplo de fabricación
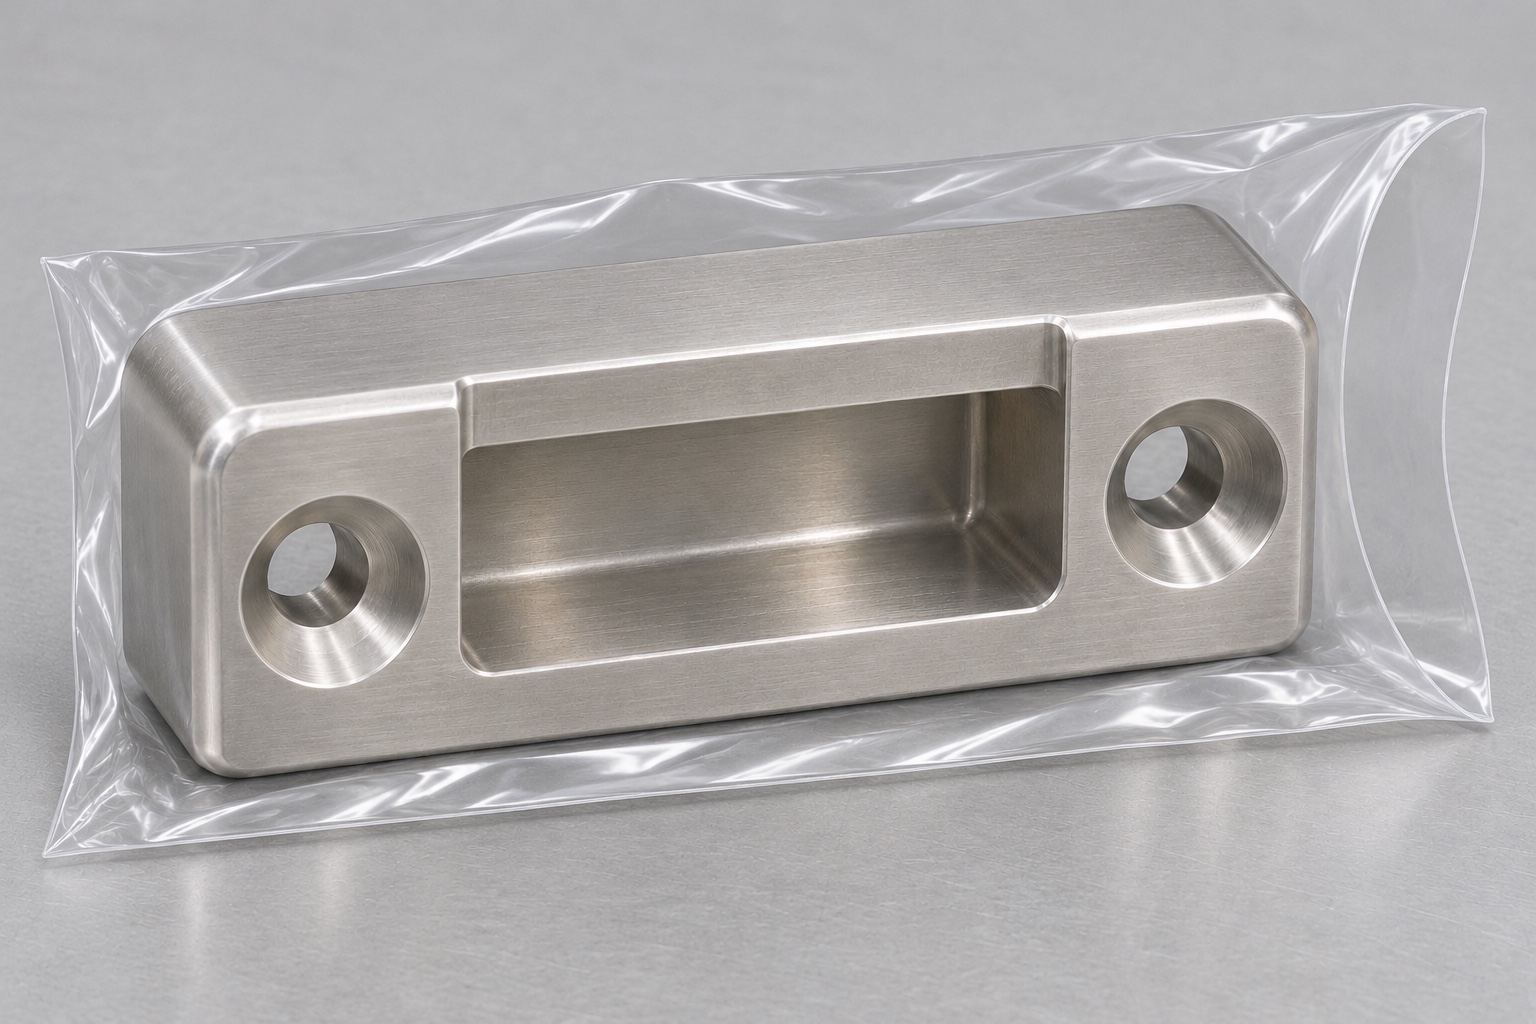
Este caso representativo describe un bloque receptor de acero 316L, diseñado para el pestillo de un conjunto destinado al transporte de instrumental médico. Una cavidad frontal poco profunda aloja la lengüeta del pestillo, mientras que dos orificios pasantes avellanados permiten fijar el bloque a un soporte independiente. La cara posterior actúa como base de montaje. La propuesta abarca el fresado CNC, la inspección dimensional y, opcionalmente, una verificación en banco sin carga. No se documenta el envío al cliente, la certificación de componentes de retención ni el rendimiento del conjunto en condiciones reales. Los requisitos finales se derivarán de un plano controlado y de las interfaces de acoplamiento. No se garantiza capacidad de carga, métodos de reprocesamiento ni idoneidad para el transporte de instrumental clínico.
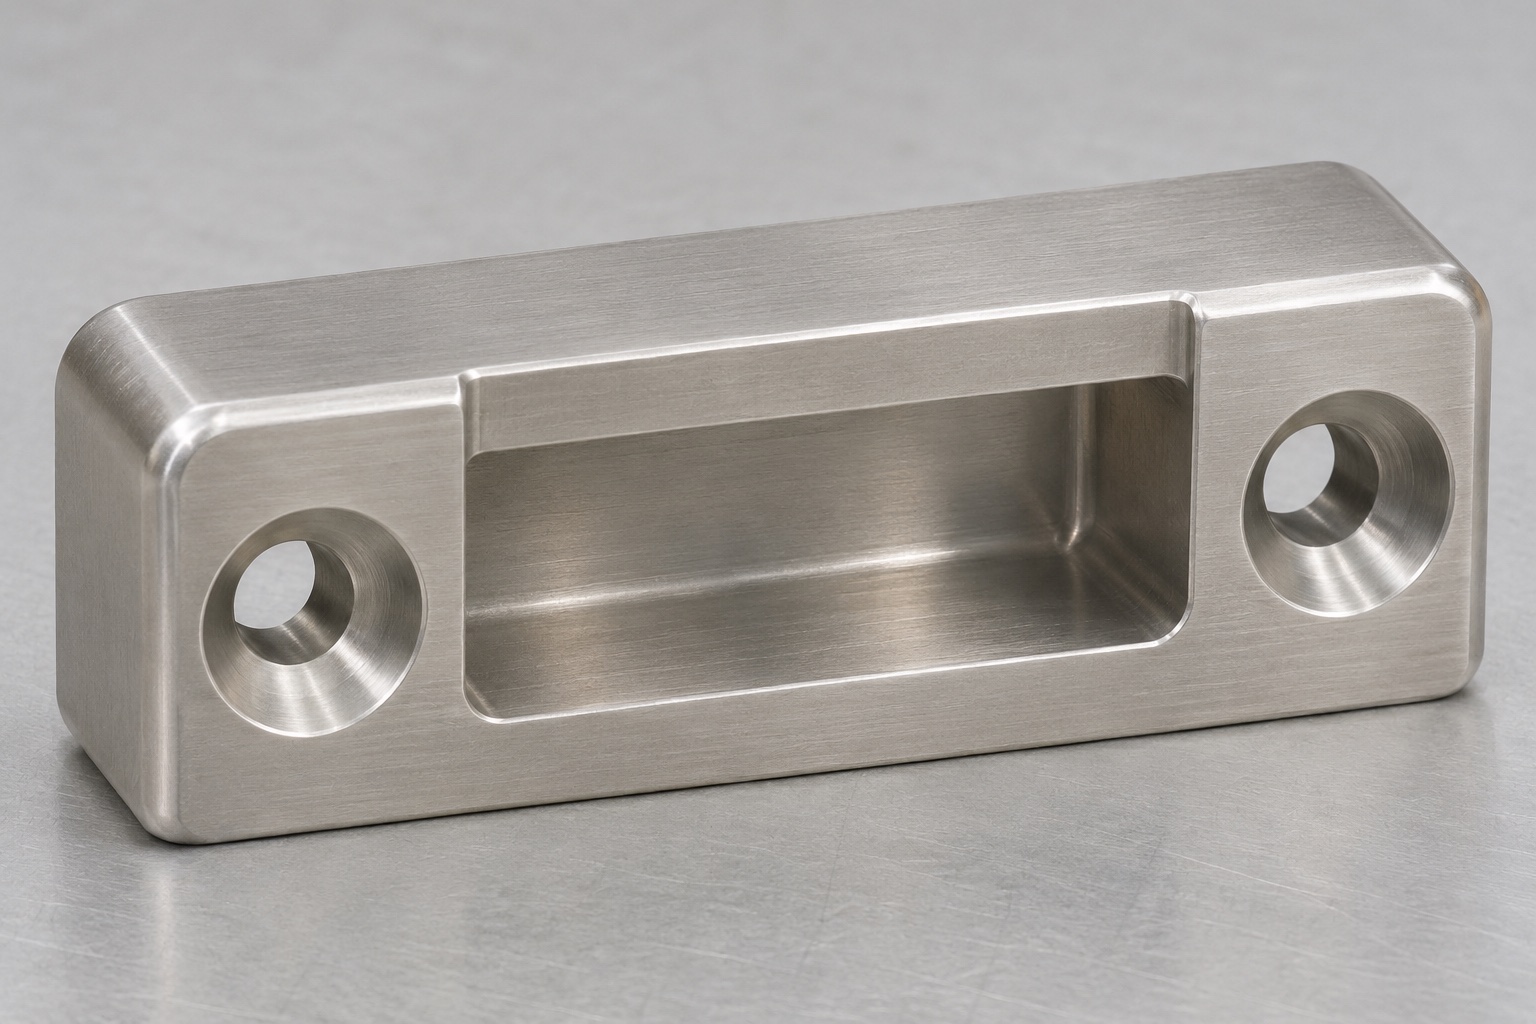
Reunir la geometría de los componentes de acoplamiento
Solicite las especificaciones de la lengüeta del pestillo (incluyendo su envolvente, trayectoria de cierre y apertura), la base de montaje en el soporte y los tornillos especificados. Represente el borde funcional y la base de la cavidad en una sección, definiendo su relación con las referencias de montaje. Indique el punto de contacto inicial de la lengüeta y qué componente actúa como tope final del recorrido. Si el soporte permite ajustes, registre el rango permitido y el método de fijación del receptor tras el ajuste. Distinga estas condiciones de montaje de los límites dimensionales propios del bloque. El proveedor no debe verse obligado a deducir el acoplamiento a partir de una fotografía, ni a compensar una versión desconocida del pestillo mecanizando una cavidad de mayor tamaño.
Preparar una pieza en bruto trazable
Seleccione el material 316L en la forma y estado especificados e identifique el lote de material en la hoja de ruta (documento de seguimiento). Deje un sobrematerial suficiente para obtener una cara de montaje limpia y una sujeción segura, evitando tener que introducir una herramienta de corte larga en el alojamiento. Compruebe que la pieza en bruto no presente daños y asegúrese de que los puntos de apoyo se sitúen en zonas que permanezcan rígidas durante el desbaste. Registre la orientación elegida para las piezas piloto. Mantenga los bloques sin terminar separados de las piezas aceptadas para evitar omitir alguna operación. Si se requiere un tratamiento posterior, planifique un método de identificación del lote que resista dicho proceso sin marcar la cara funcional. El proceso no contempla ningún acabado adicional más allá de lo exigido en la especificación de compra aprobada.
Establecer la cara posterior y transferir las referencias
Mecanice la cara de montaje y establezca las referencias laterales o de extremo que se utilizarán en la siguiente operación. Inspeccione la superficie de apoyo una vez liberada la pieza, en lugar de basarse únicamente en su aspecto mientras está sujeta. Al pasar a la configuración para el alojamiento frontal, apoye el bloque sobre bases limpias y verifique que no haya virutas debajo. Evite aplicar fuerzas de sujeción sobre el borde (labio) y asegúrese de que haya espacio suficiente para la herramienta a ambos lados. Si el sistema de sujeción utiliza una cara exterior que no define la posición del conjunto, documente su relación con la referencia (datum) real. Guarde la configuración de posicionamiento y apoyo junto con la hoja de preparación de la pieza piloto.
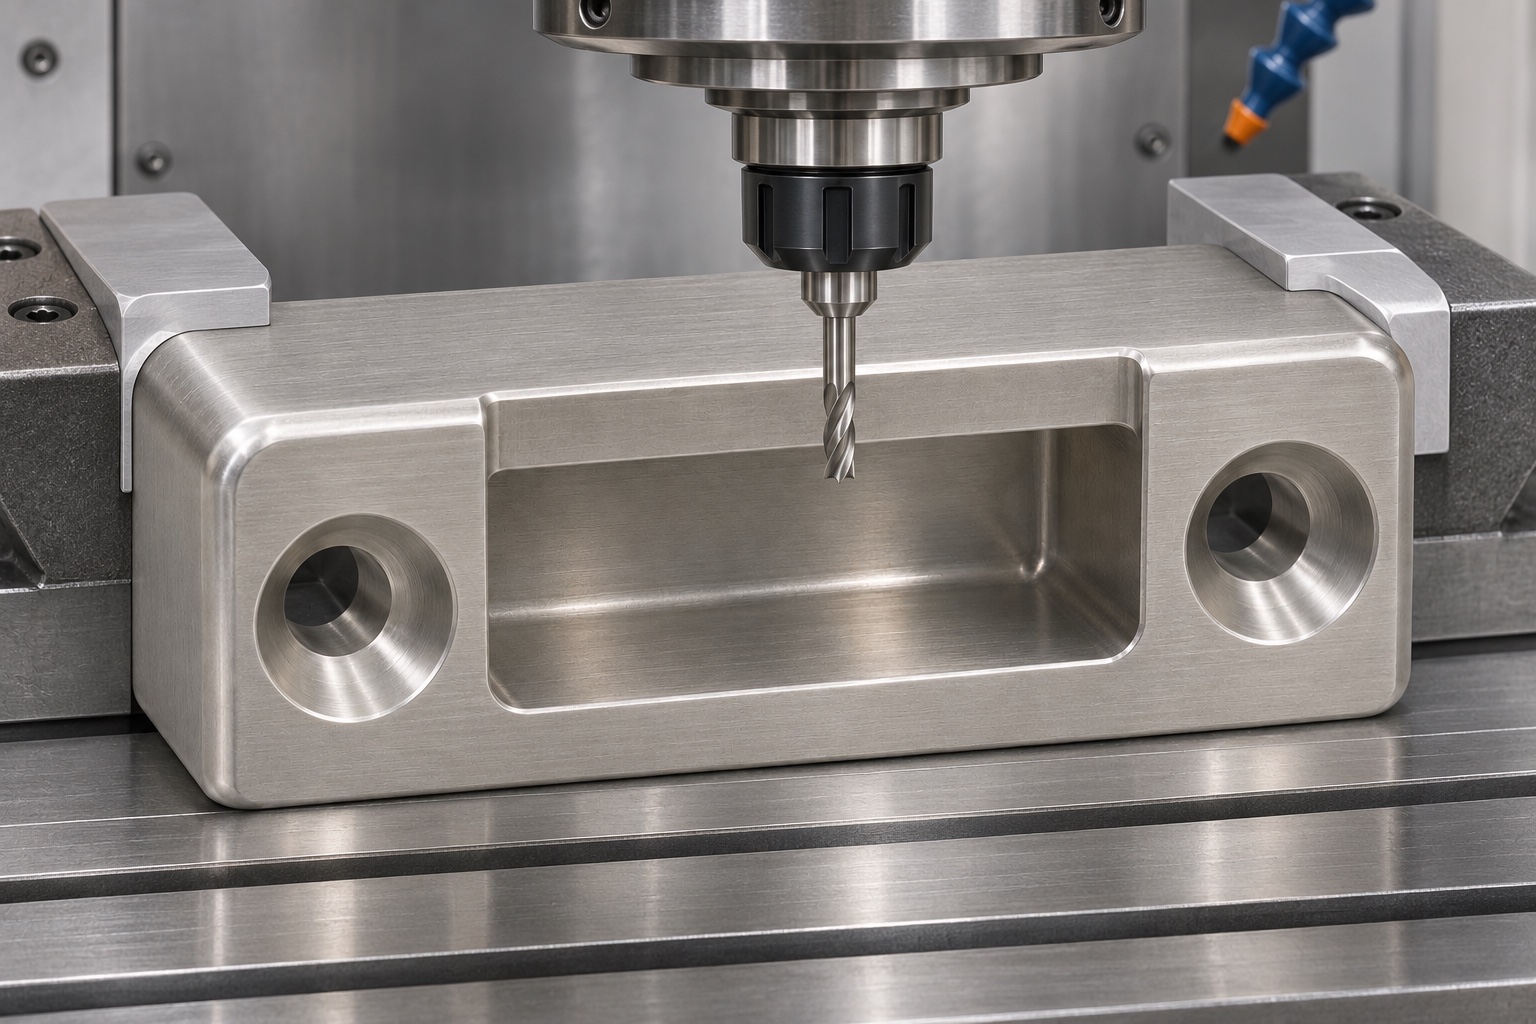
Desbastar y acabar la cavidad de enganche
Elimine el exceso de material utilizando una herramienta de corte adecuada para el acero 316L, dejando un sobrematerial definido para el acabado. Realice el acabado de la superficie de contacto y de las paredes laterales, asegurando un corte estable y una correcta evacuación de la viruta. Asegúrese de que los radios de las esquinas sean compatibles con la lengüeta de prueba (patrón). Aunque una herramienta pequeña pueda alcanzar la geometría requerida, puede sufrir flexión o rozamiento si su voladizo es excesivo. Inspeccione el alojamiento piloto para detectar conicidades, rebabas o crestas en el fondo, así como material residual cerca del borde superior. No realice ajustes manuales en una superficie funcional simplemente para mejorar la apariencia de la abertura. Si el plano exige una geometría que la herramienta propuesta no puede alcanzar, solicite una modificación aprobada o busque un proceso alternativo.
Mecanizar taladros de montaje y asientos de tornillo
Posicione ambos orificios según las referencias del plano, realice el taladrado pasante y mecanice los avellanados con el ángulo incluido especificado. Verifique el espesor de material remanente entre estos elementos y el alojamiento. Inspeccione las salidas posteriores en busca de rebabas que pudieran levantar el bloque de su soporte. Utilice un tornillo de referencia o un calibrador adecuado para verificar el asiento —según se haya acordado— y documente la revisión del elemento de fijación. El hecho de que la cabeza de un tornillo parezca estar hundida no constituye una prueba de que exista un contacto completo. Proteja la cara posterior al reposicionar la pieza para trabajar en los bordes y mantenga los tornillos fuera del alojamiento hasta la verificación final del montaje.
Acabado de bordes y estado superficial
Elimine el material suelto de la entrada del alojamiento, preservando la banda de contacto diseñada. Inspeccione el hueco utilizando un aumento adecuado e iluminación en ángulo, de modo que una rebaba doblada no se confunda con un borde liso. Retire las virutas atrapadas en las esquinas y en las salidas de los tornillos. Mantenga las piezas de acero inoxidable separadas de las virutas de materiales ferrosos. Si se especifica pasivado u otro tratamiento, registre el proceso y defina qué características se consideran aceptables tras su aplicación. No asuma que el nombre del material garantiza por sí solo resistencia a la corrosión, limpieza o compatibilidad química. Si los bordes presentan daños, retenga las piezas para su evaluación en lugar de pulirlas, lo cual eliminaría las pruebas del daño.
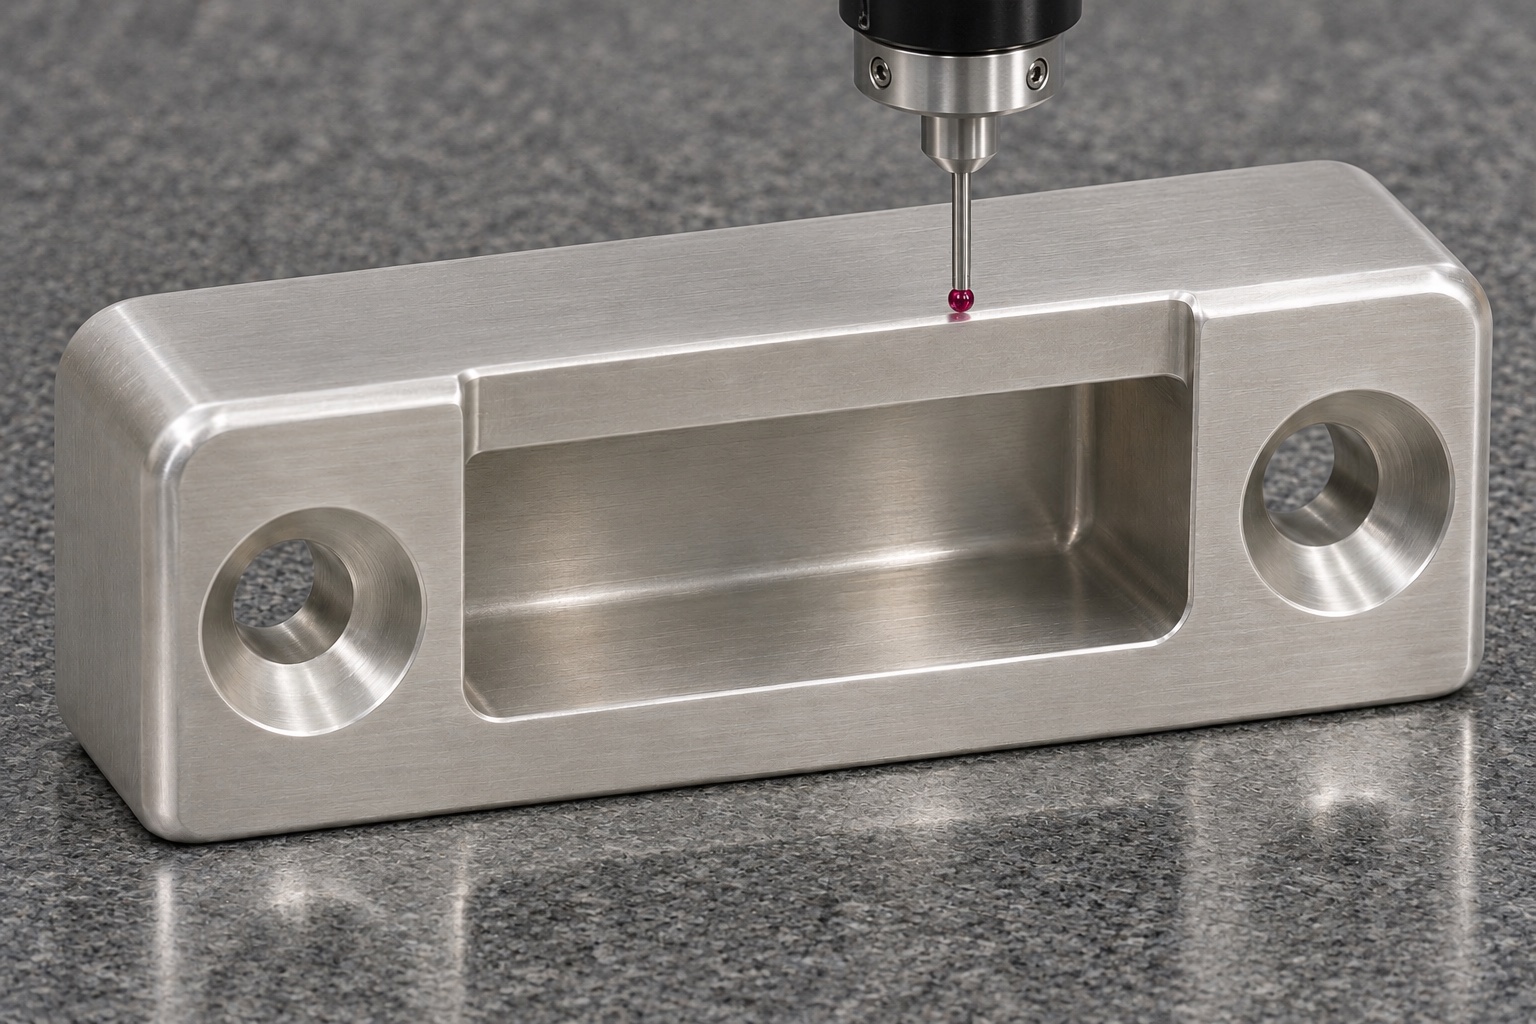
Registrar la geometría de la primera pieza
Coloque el bloque sobre su referencia de montaje utilizando un sistema de sujeción que minimice la deformación. Mida la posición del borde, la profundidad del fondo del alojamiento, la abertura y los elementos de montaje en los puntos especificados. Seleccione una configuración de palpador que alcance la superficie de trabajo sin entrar en contacto con las paredes adyacentes. Asegúrese de que los chaflanes o redondeos de los bordes no interfieran con las superficies de contacto plano, y especifique cómo se ha establecido el sistema de coordenadas. Compare los resultados medidos con el plano de control, no con los valores programados. Si se utiliza una probeta de control (coupon) como parte de la inspección, identifique qué parámetros verifica y cuáles quedan sin medir. Esta muestra representativa no debe proporcionar lecturas ficticias ni resultados sobre la capacidad del proceso.
Comprobar el cierre en una fijación de banco independiente
Monte el receptor en un soporte (sin estar en funcionamiento) utilizando los tornillos especificados y siguiendo las condiciones de montaje acordadas. Desplace una pieza de prueba (lengüeta) limpia a lo largo de la trayectoria permitida, sin aplicar carga. Verifique la secuencia de contacto, el solapamiento previsto y el espacio libre disponible para la liberación. Si el asentamiento varía tras apretar los tornillos, inspeccione la cara posterior, el soporte y la geometría del avellanado. Registre las revisiones del receptor, la lengüeta y el soporte, así como cualquier ajuste autorizado. Este procedimiento se propone únicamente como una verificación del montaje mecánico; no establece la resistencia de retención, la seguridad durante el transporte, la resistencia a ciclos repetidos, la eficacia del reprocesamiento ni el cumplimiento normativo del conjunto final.
Resolver desviaciones antes de repetir el lote
Si la lengüeta choca contra una pared antes de alcanzar el borde de acoplamiento, mida su trayectoria respecto al margen permitido y compare la ubicación de la cavidad. Si el bloque cumple con las especificaciones dimensionales pero el conjunto sigue presentando agarrotamiento, revise la posición del soporte en lugar de ampliar la cavidad de forma improvisada. Si detecta una rebaba, elimínela conforme a los requisitos de acabado de bordes aprobados y repita la verificación correspondiente. Registre el motivo de cualquier cambio en la posición y evalúe una nueva pieza piloto bajo las mismas condiciones de inspección. El hecho de que una muestra encaje correctamente de forma manual no constituye una prueba de capacidad de producción. Defina por separado los procedimientos de muestreo y de re-inspección de la primera pieza para los pedidos recurrentes.
Definir el alcance del presupuesto
Solicite precios desglosados para los bloques mecanizados, los tratamientos superficiales, el informe de la primera pieza (FAI) y, en su caso, los dispositivos de prueba específicos. Indique si el comprador suministrará la lengüeta, el soporte y los elementos de fijación. Especifique los registros de materiales requeridos, los parámetros de inspección y la ubicación permitida para el marcado de identificación. Al comparar proveedores, utilice criterios de aceptación comunes; no asuma que un precio unitario bajo incluye pruebas de funcionamiento. Establezca quién tiene la autoridad para aprobar desviaciones y cómo se gestiona el control de revisiones de los planos. Conserve la configuración del dispositivo de montaje y los resultados de la pieza piloto para futuros pedidos. El objetivo es definir una especificación de mecanizado reproducible, no garantizar un rendimiento comercial específico.
Embalar sin alterar la geometría de enganche
Utilice bandejas compartimentadas o soportes con cavidades a medida que sostengan el cuerpo de la pieza, dejando espacio libre alrededor de los bordes y los avellanados. Asegúrese de que los tornillos y las probetas de prueba no entren en contacto con la cavidad mecanizada. Asocie cada lote con su revisión y el informe de aceptación correspondiente, utilizando el embalaje exterior o la hoja de ruta (documento de acompañamiento). Evite el uso de adhesivos en la superficie de montaje y proteja el hueco (alojamiento) contra la entrada de partículas o suciedad. El embalaje está diseñado para la manipulación y el transporte, no para procesos de esterilización. Al recibir el material, verifique tanto el alojamiento como la base de apoyo posterior antes del montaje. Si observa marcas de impacto o indicios de que el embalaje se ha desplazado —lo que sugeriría posibles daños—, vuelva a medir las características afectadas antes de intentar realizar el ajuste del mecanismo de cierre.
FAQ
¿Se trata de un proyecto real de componentes para instrumental médico?
No. Es un plan de mecanizado representativo que incluye inspecciones propuestas. No identifica a ningún cliente, certificación ni resultados de mediciones reales.
¿Por qué inspeccionar el componente receptor después de retirar las sujeciones?
Al quedar libre, la pieza puede revelar deformaciones o errores de asentamiento que permanecían ocultos mientras estaba sujeta en el dispositivo de mecanizado. Utilice las condiciones de apoyo especificadas en el plano.
¿Qué especificaciones sobre los tornillos deben incluirse en la solicitud de presupuesto (RFQ)?
Indique el ángulo de la cabeza, el diámetro, la longitud y la posición de asentamiento requerida; incluya también la especificación del elemento de fijación o la revisión utilizada para verificar el ajuste.
¿Puede una mayor holgura en el alojamiento resolver todos los problemas del mecanismo de cierre?
No. Los errores de montaje, la geometría de la lengüeta y su recorrido pueden generar interferencias. Identifique el punto de contacto inicial antes de realizar modificaciones en un alojamiento que, por lo demás, es correcto.
¿Qué documentación o registro debe generarse tras una prueba de ajuste en banco?
Registre las piezas, sus revisiones, las condiciones de montaje y el comportamiento observado durante el acoplamiento o la liberación. No deduzca la resistencia mecánica ni la idoneidad clínica a partir de esta verificación limitada.
¿Debe el embalaje ejercer presión sobre el borde de acoplamiento?
No. El embalaje debe soportar el cuerpo rígido, dejando el borde funcional libre de cargas localizadas o elementos sueltos que pudieran alterar su geometría.
tanghangyun@oemach.com