
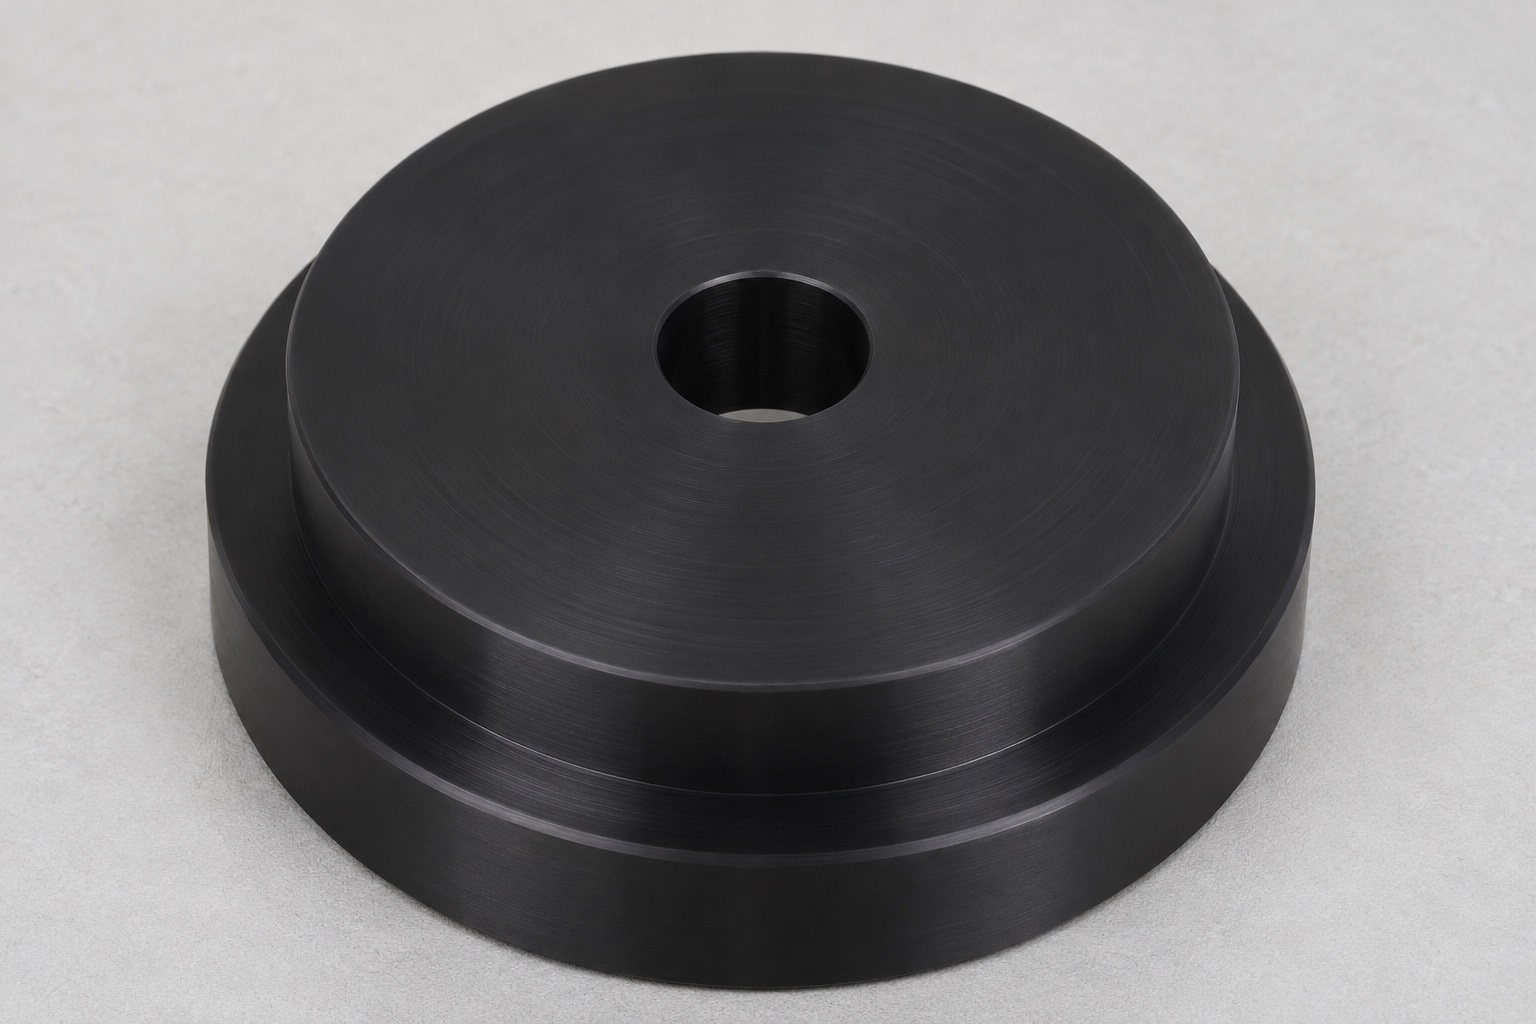
Definir el prototipo como una pieza de ajuste mecánico.
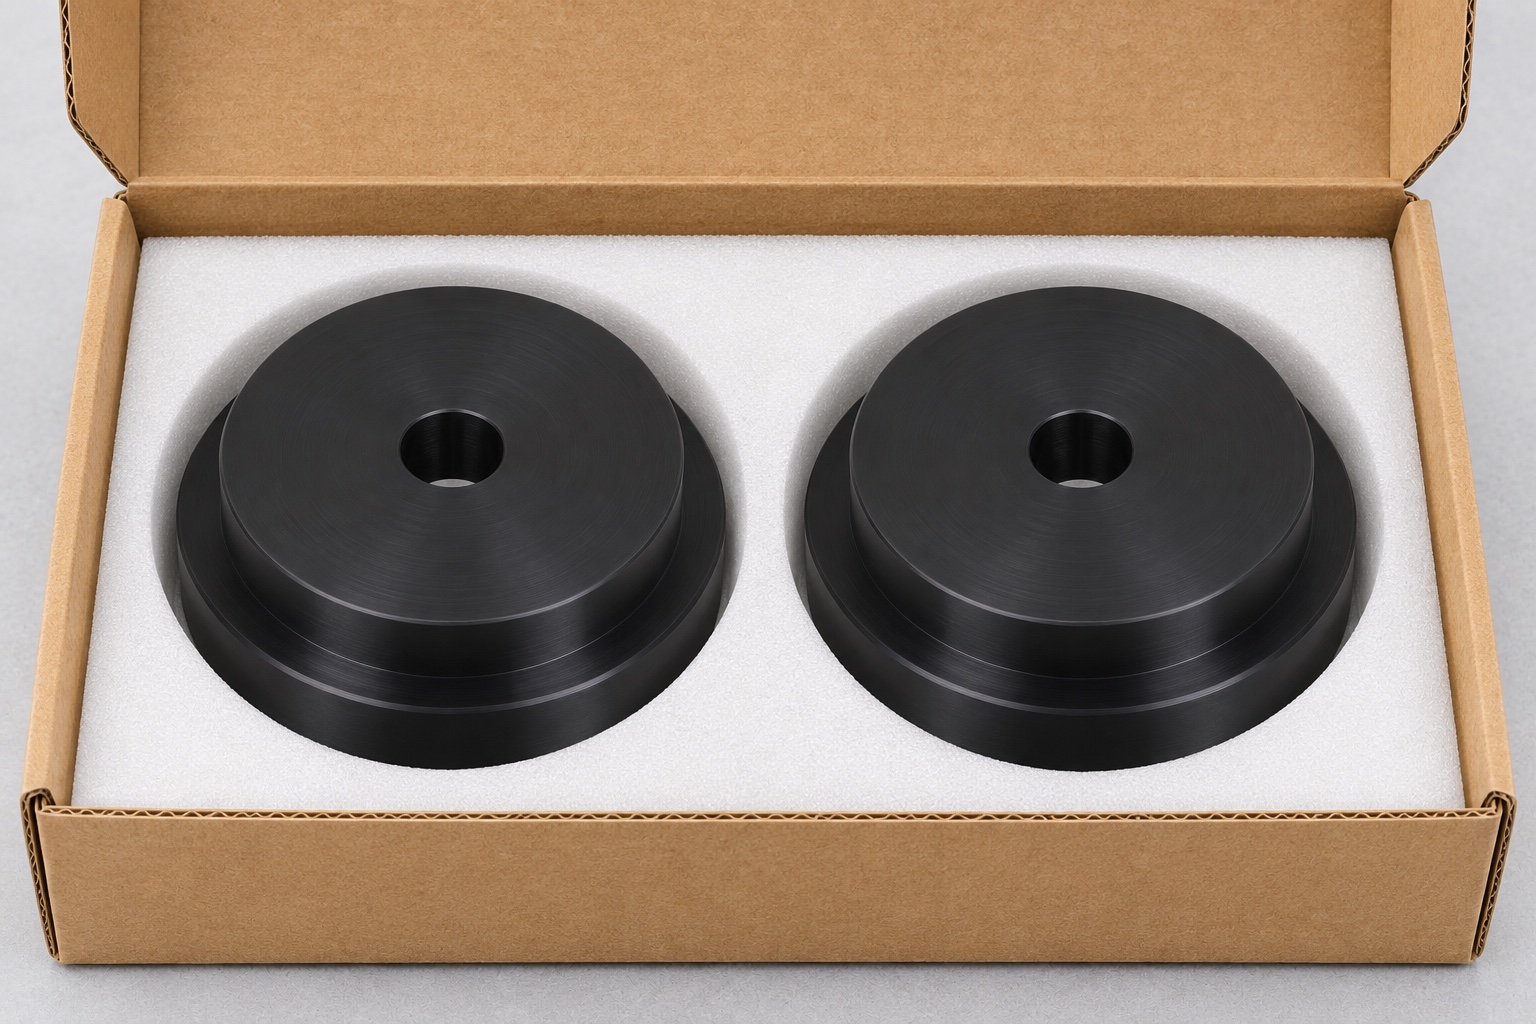
Este caso representativo propone un disco de POM-C negro para un dispositivo de desarrollo de escáneres de laboratorio dental. La pieza consiste en un disco redondo escalonado con un orificio pasante central y dos caras funcionales. Un soporte para modelos (dummy) aprobado se coloca sobre la cara superior, mientras que la cara inferior se asienta sobre un plano de referencia de banco. Un pasador de acoplamiento sirve como referencia lateral definida. El pedido incluiría el disco mecanizado, los datos dimensionales acordados y un embalaje protector estándar. Esto no constituye una entrega real a un cliente, un repuesto comercial, un patrón calibrado ni garantiza el correcto funcionamiento del escáner.
Revise la interfaz antes de cotizar el disco.
Obtenga los planos actuales del disco (*puck*), el pasador y la base, e identifique las superficies que deben entrar en contacto cuando el conjunto esté asentado. Verifique si es necesario un escalón externo para proporcionar holgura o si, por el contrario, sirve para posicionar otro componente. Compruebe la longitud disponible del pasador, el radio del escalón y la dirección de inserción. Si la prueba en banco utiliza un soporte simulado (*dummy carrier*), confirme su superficie de asiento y asegúrese de que se coloque sin generar cargas laterales no controladas. Documente la diferencia entre el ajuste mecánico y la configuración del escáner. Un plano que solo indique los diámetros nominales del disco y del orificio no es suficiente para definir la altura, el posible balanceo o los criterios de aceptación para un asentamiento repetible.
Seleccione y registre el material en bruto.
Utilice material en barra redonda de POM-C, en el grado negro y la condición especificados. Registre el número de lote antes de cortar las piezas en bruto y mantenga la trazabilidad durante todo el proceso de fabricación. Verifique que se haya dejado el sobrematerial necesario para el mecanizado del orificio, el diámetro mayor y ambas caras extremas. Inspeccione el material recibido en busca de daños que pudieran quedar en una superficie funcional. Confirme si el pedido requiere una temperatura específica para la medición o un periodo de estabilización tras el mecanizado. No sustituya el material por otro polímero oscuro basándose únicamente en su apariencia; los planos y los registros de material definen lo que se solicitó, no sus propiedades ópticas, biológicas o de limpieza.
Establezca la cara y el orificio durante la primera operación de mecanizado.
Refrente el extremo expuesto, realice el orificio pasante y aplique un acabado adecuado para el material y las especificaciones del plano. Mecanice el escalón superior y la cara superior tomando como referencia la base prevista, aprovechando que el acceso y el soporte lo permiten. Mantenga controlada la presión de sujeción a medida que cambia la sección de la pieza. Deje suficiente sobrematerial en la parte posterior para la segunda operación. Retire las virutas para evitar que el filo de corte las arrastre a través del orificio. Registre las mediciones realizadas durante la primera operación y los parámetros que quedan por verificar tras retirar la pieza de la sujeción. Un valor aceptable durante el proceso no sustituye al resultado final verificado según las especificaciones.
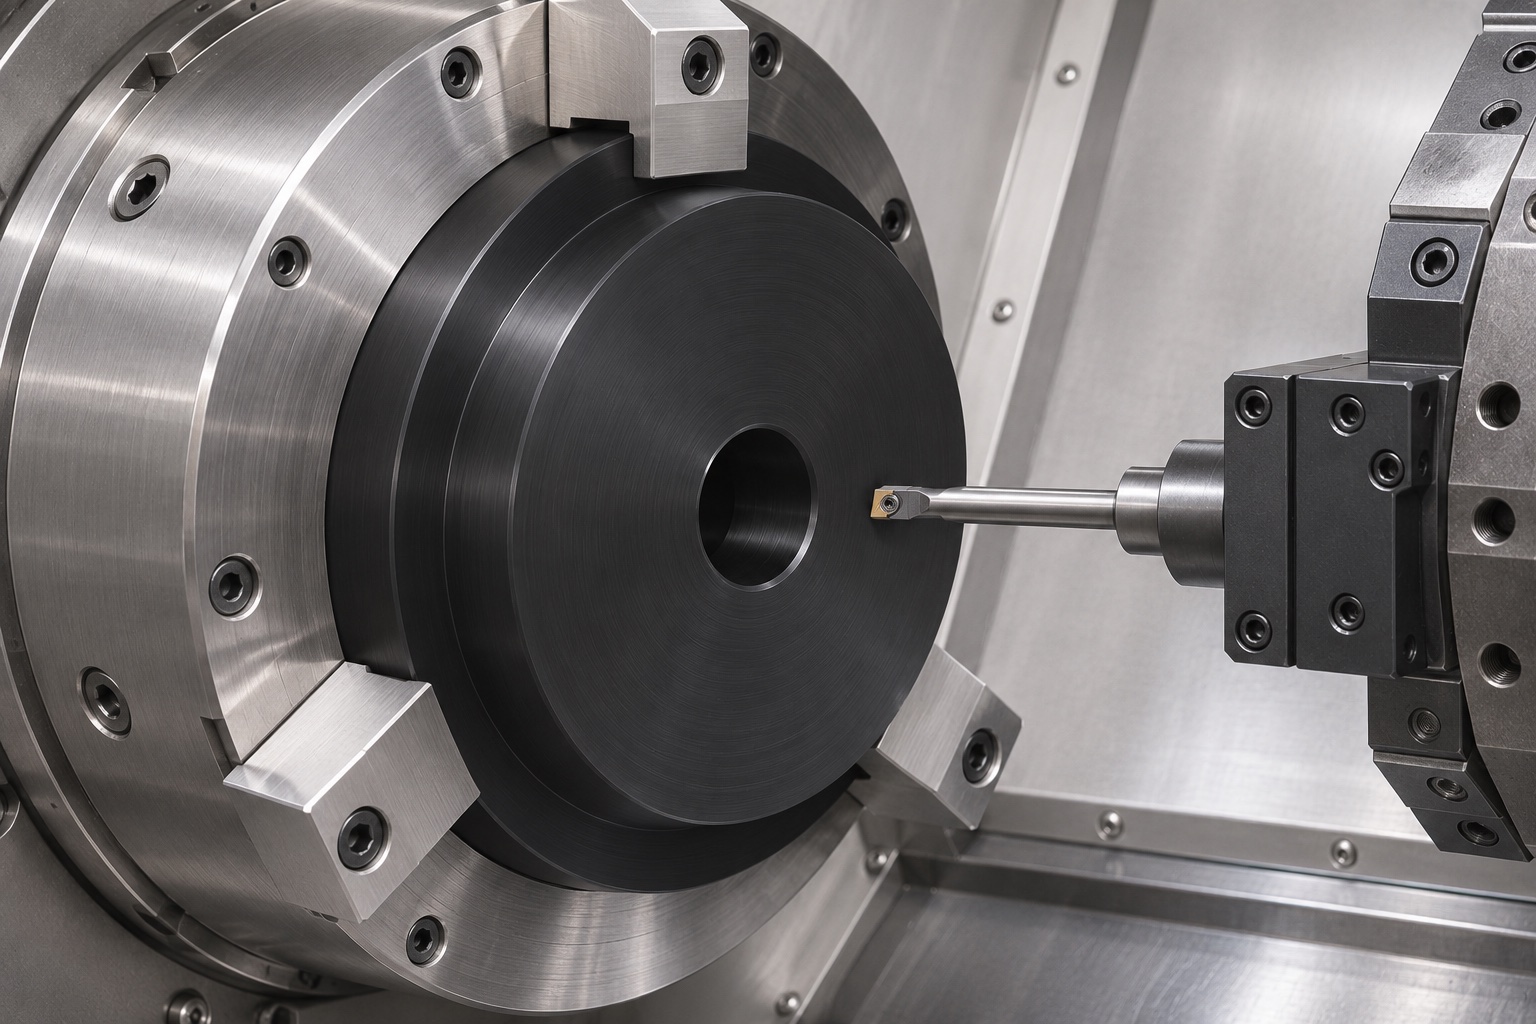
Acabe la cara inferior sin deformar el orificio.
Invierta el disco utilizando mordazas blandas y limpias, aplicadas sobre una superficie exterior autorizada. Utilice un tope axial sobre la cara designada y asegúrese de que el asiento esté libre de residuos. Mecanice la cara inferior hasta alcanzar la altura especificada y realice el chaflán o redondeo necesario en la salida del orificio. No utilice un mandril expansible en el orificio sin un plan de sujeción validado; la expansión del polímero podría alterar su geometría durante el corte o el marcado. Compruebe que el disco, una vez liberado, no presente oscilaciones antes de modificar el programa. Documente la configuración de modo que otro operador pueda reproducir la alineación entre las caras inferior y superior.
Inspeccione los chaflanes (o bordes suavizados) y la superficie de posicionamiento útil.
Inspeccione las aberturas del orificio, los bordes de los escalones y las superficies de contacto bajo las condiciones de inspección visual acordadas. Asegúrese de que la superficie de posicionamiento cilíndrica esté libre de virutas y que las caras no presenten rebabas. Elimine únicamente el material de los bordes autorizado en el plano. Si el radio de entrada impide que el disco se asiente correctamente sobre el plano del dispositivo de sujeción, identifique el punto exacto de interferencia antes de ampliar el orificio. Evite pulir manualmente la cara de asiento para eliminar marcas estéticas si esto altera su altura o planitud. Vuelva a inspeccionar la geometría funcional tras cualquier corrección autorizada en los bordes; asegúrese de distinguir las piezas rechazadas o sin terminar de la muestra de referencia inicial.
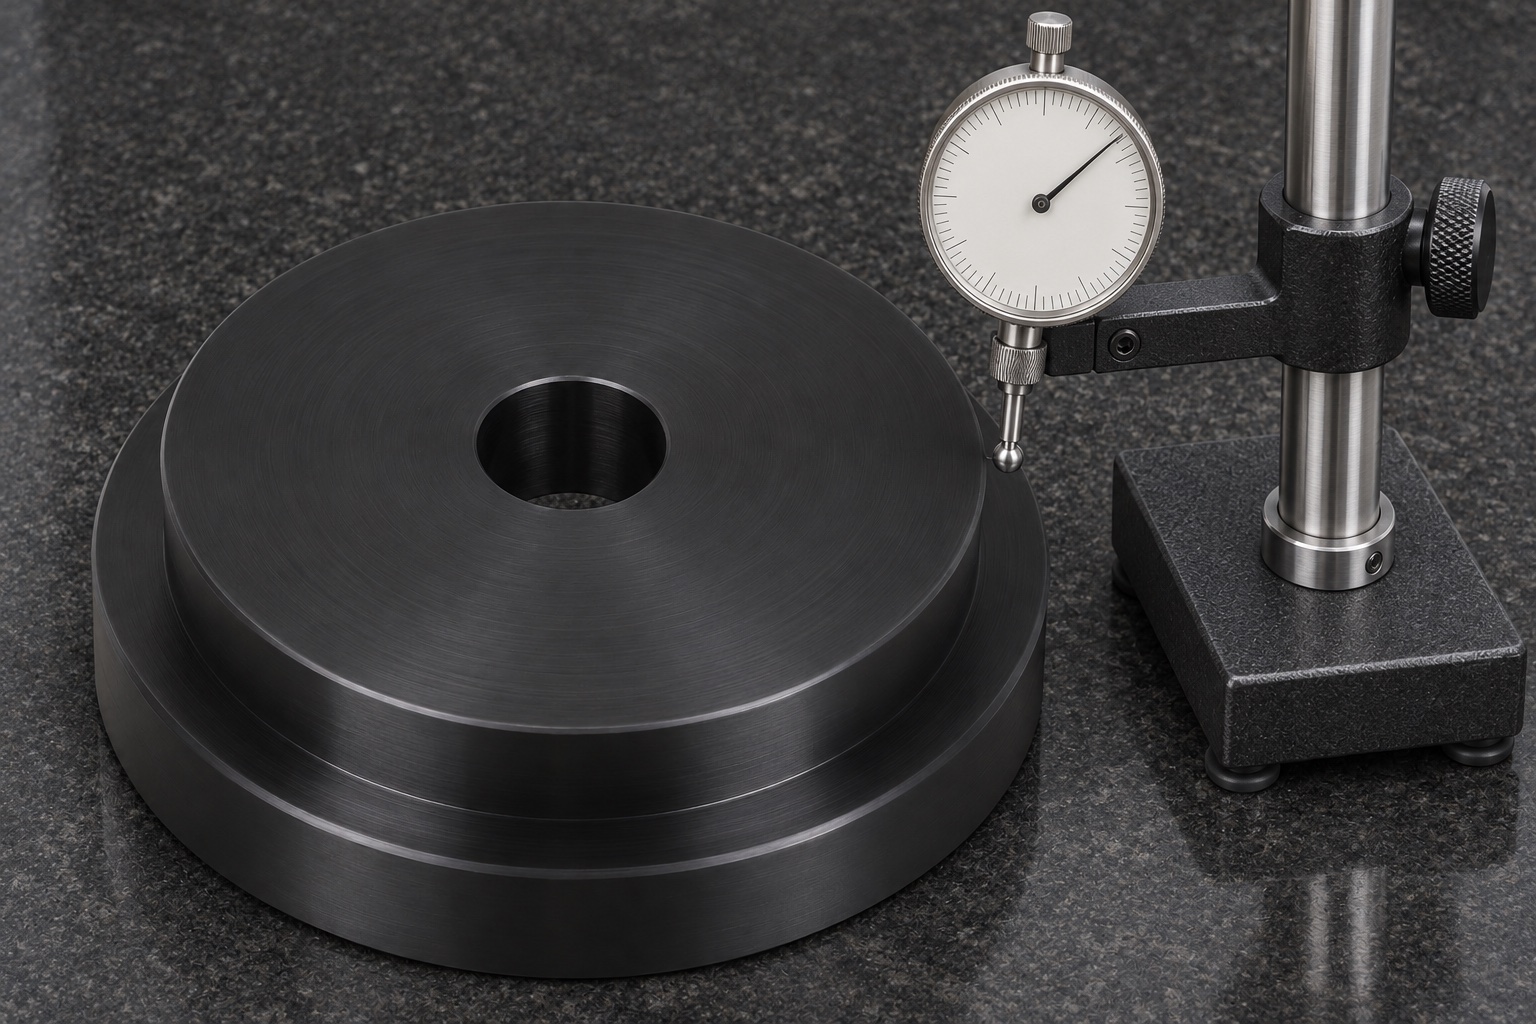
Mida el disco, una vez liberado, sobre soportes definidos.
Verifique el tamaño del orificio, la geometría de los escalones exteriores y la altura en los puntos especificados en el plano. Utilice un instrumento con una fuerza de contacto adecuada para el polímero y registre el estado de la pieza tras retirarla del dispositivo. Si se especifica una orientación determinada de la cara superior respecto al orificio, establezca el eje mediante un método aprobado y realice la comprobación en la cara correspondiente. Si el plano exige un requisito de planitud, verifíquelo por separado del espesor total. Registre los valores reales, las condiciones del dispositivo de sujeción y de medición, así como la revisión del plano. Si una medición se ve afectada por variaciones en la configuración, vuelva a asentar la pieza y ajuste el método antes de utilizar dicho valor para aceptar la pieza.
Realizar una prueba limitada de reasentamiento
Utilizar un plano de referencia limpio, un pasador (pin) con la revisión especificada y un soporte inerte, registrando las revisiones correspondientes. Asentar el disco en la dirección definida sin aplicar una fuerza excesiva, observando si existe un contacto incompleto o inestabilidad (balanceo). Repetir la secuencia según lo acordado para la prueba y registrar cualquier variación en la medida mecánica pertinente. Detener el proceso si la presencia de rebabas, un dispositivo de sujeción dañado o una revisión incorrecta invalidan la comparación. Esta prueba abarca únicamente el alcance y las condiciones seleccionadas; no demuestra la precisión del escaneo ni cuantifica la repetibilidad de un escáner real. El propietario del equipo define las pruebas a nivel de dispositivo, utilizando piezas, instrumentos y criterios aprobados.
Examinar tanto el dispositivo de sujeción como la pieza
Si el disco se atasca al introducirlo, inspeccionar la punta del pasador, el borde del orificio y el radio de entrada. Si el disco no llega a asentarse sobre el plano, verificar el escalón del pasador, la posible presencia de residuos y el acoplamiento disponible antes de reducir la altura del disco. Si las lecturas varían tras un reasentamiento, comparar las superficies tanto del dispositivo de sujeción como del disco. No ampliar el orificio simplemente para lograr el ajuste de un pasador que no corresponde a la revisión actual. Retener las piezas afectadas y solicitar la disposición aprobada. Un registro de proceso adecuado debe vincular el síntoma observado con una corrección y una reinspección, en lugar de dar por concluido el proceso tras un ajuste no documentado en el taller. Las instrucciones para pedidos recurrentes (lotes posteriores) deben reflejar únicamente los cambios aprobados.
Definir los elementos que se trasladan de la fase de prototipo a los pedidos recurrentes
Acordar la revisión del plano, la documentación del material, el informe de mediciones, el estado del acabado y cualquier observación derivada de las pruebas preliminares. Determinar cuándo un cambio en las herramientas, el material o el dispositivo de sujeción requiere una nueva revisión de la primera pieza. Verificar la revisión vigente del pasador y del soporte al realizar un pedido recurrente, ya que una modificación en un componente complementario puede alterar el ajuste, incluso si el plano del disco permanece sin cambios. Especificar por separado cualquier dispositivo de sujeción, calibre o medición adicional que sea necesario. Este proceso de transferencia no incluye el procedimiento de configuración del escáner, el informe de calibración ni la capacidad de fabricación declarada. Registrar los requisitos pendientes que deben ser resueltos por el diseñador del equipo responsable antes de su puesta en producción.
Proteger las superficies de asiento durante el embalaje
Utilizar una bandeja compartimentada o alojamientos individuales que soporten la parte exterior sin ejercer presión sobre el orificio ni rozar ninguna superficie funcional. Mantener los materiales de relleno y los adhesivos alejados de la abertura y de la superficie de asiento plana. Identificar la pieza, el lote y la revisión del plano en el exterior, vinculándolos con el informe dimensional. Si un pasador de acoplamiento acompaña al lote, debe mantenerse en un compartimento separado. Una protección estándar no equivale a un embalaje estéril. Si se requiere una condición de recepción específica, es necesario definir su manipulación y criterios de aceptación antes de la entrega; no debe asumirse que una caja sellada garantiza un entorno controlado.
Vincular la aceptación al plano técnico
El proveedor de mecanizado puede, si así se ha acordado por contrato, informar sobre las dimensiones reales y realizar ensayos mecánicos limitados. El propietario del equipo es quien determina si la pieza es adecuada para el uso previsto —en este caso, el desarrollo de un escáner— y qué evaluaciones adicionales son necesarias. Estas responsabilidades deben mantenerse diferenciadas en la documentación de aceptación, especialmente cuando el dispositivo de sujeción y el disco son suministrados por partes distintas. El ejemplo describe una posible ruta de fabricación y la documentación que se solicitaría, pero no constituye un lote de producción finalizado. No hace referencia a un cliente específico, ni a una compatibilidad certificada, ni a una respuesta óptica calibrada, ni a resultados obtenidos mediante el escáner.
FAQ
¿Qué material especifica el ejemplo?
Se propone un grado específico de POM-C de color negro. La especificación exacta del material, el estado del material de partida y la trazabilidad se determinarán según el pedido concreto.
¿Por qué se mecaniza la cara inferior en una segunda operación?
Al invertir el disco, se obtiene acceso a la superficie de asiento. El proceso de transferencia debe garantizar que se mantenga la relación especificada con respecto al orificio y a la superficie superior.
¿Puede un pasador de verificación («pasador pasa-no pasa») sustituir a todas las mediciones?
No. Una verificación de ajuste puede indicar que la pieza cumple con un método definido, pero no permite determinar la altura de la cara, la orientación ni todas las características del orificio.
¿Qué verifica la verificación de ajuste repetida?
Documenta el asentamiento mecánico en el dispositivo de sujeción especificado. No constituye una calibración del escáner ni una prueba de precisión óptica.
¿Es compatible con algún escáner en particular?
No se afirma tal cosa. Se trata de una pieza de desarrollo representativa, con interfaces hipotéticas y sin una compatibilidad comercial verificada.
¿Qué debe acompañar al prototipo?
El plano aprobado, la identificación del material, los resultados dimensionales, las notas de pruebas limitadas (si las hubiera) y un embalaje adecuado para el lote. No se hace referencia a resultados derivados de un pedido real de un cliente.
tanghangyun@oemach.com