
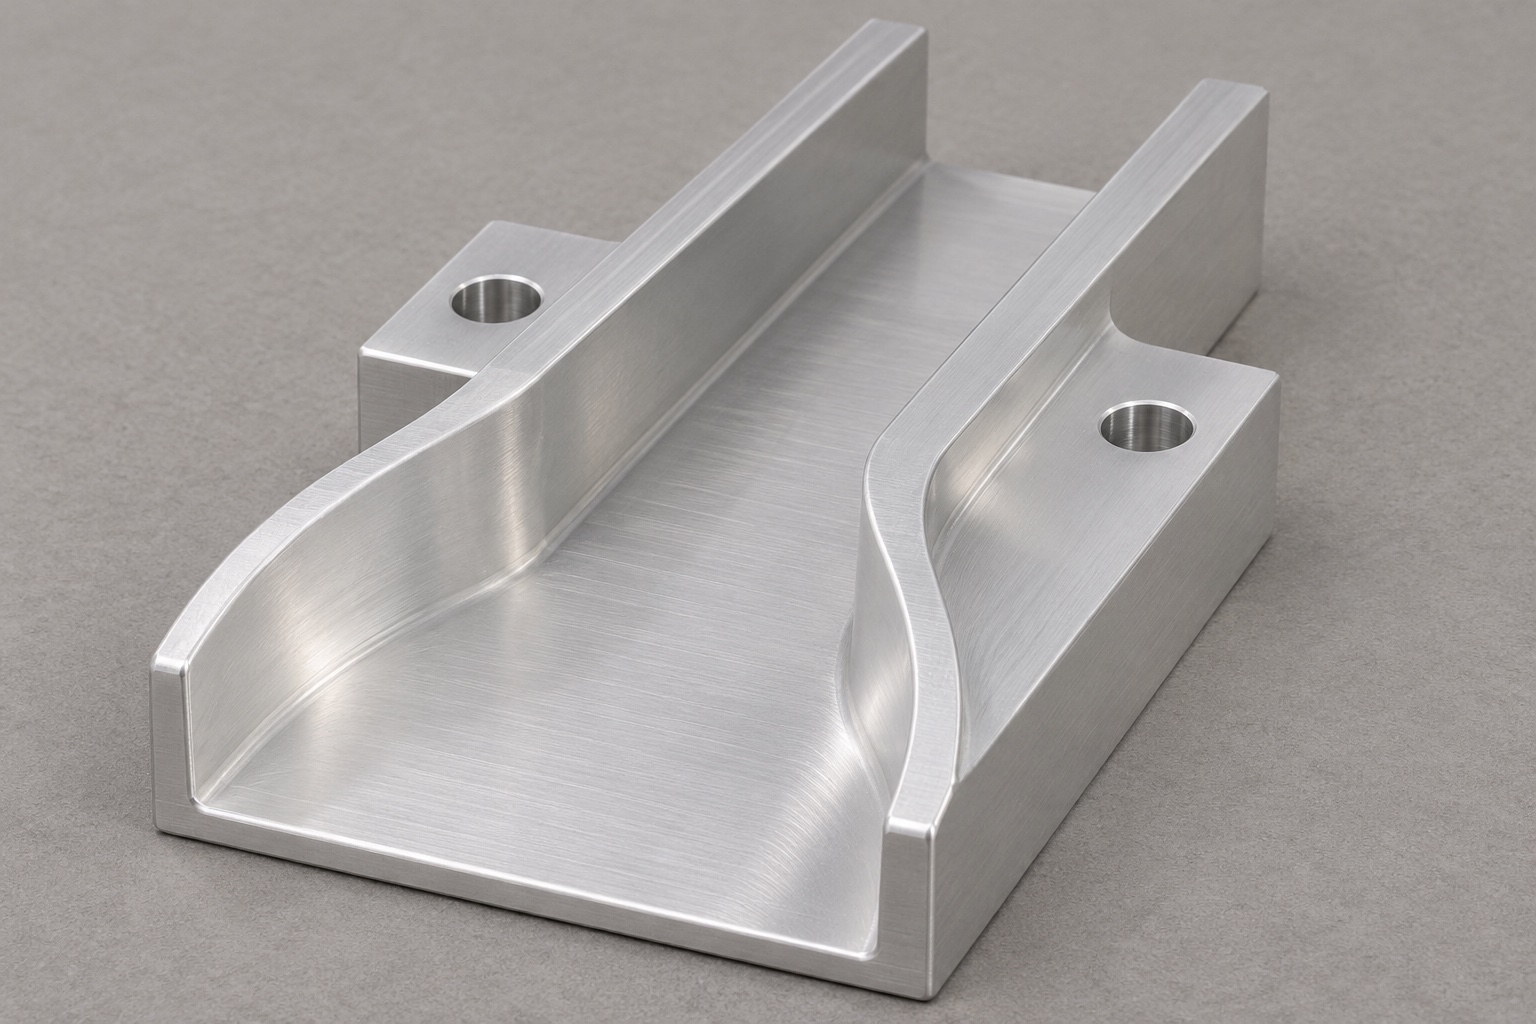
Propuesta de un bloque de transición controlado mediante plano técnico.
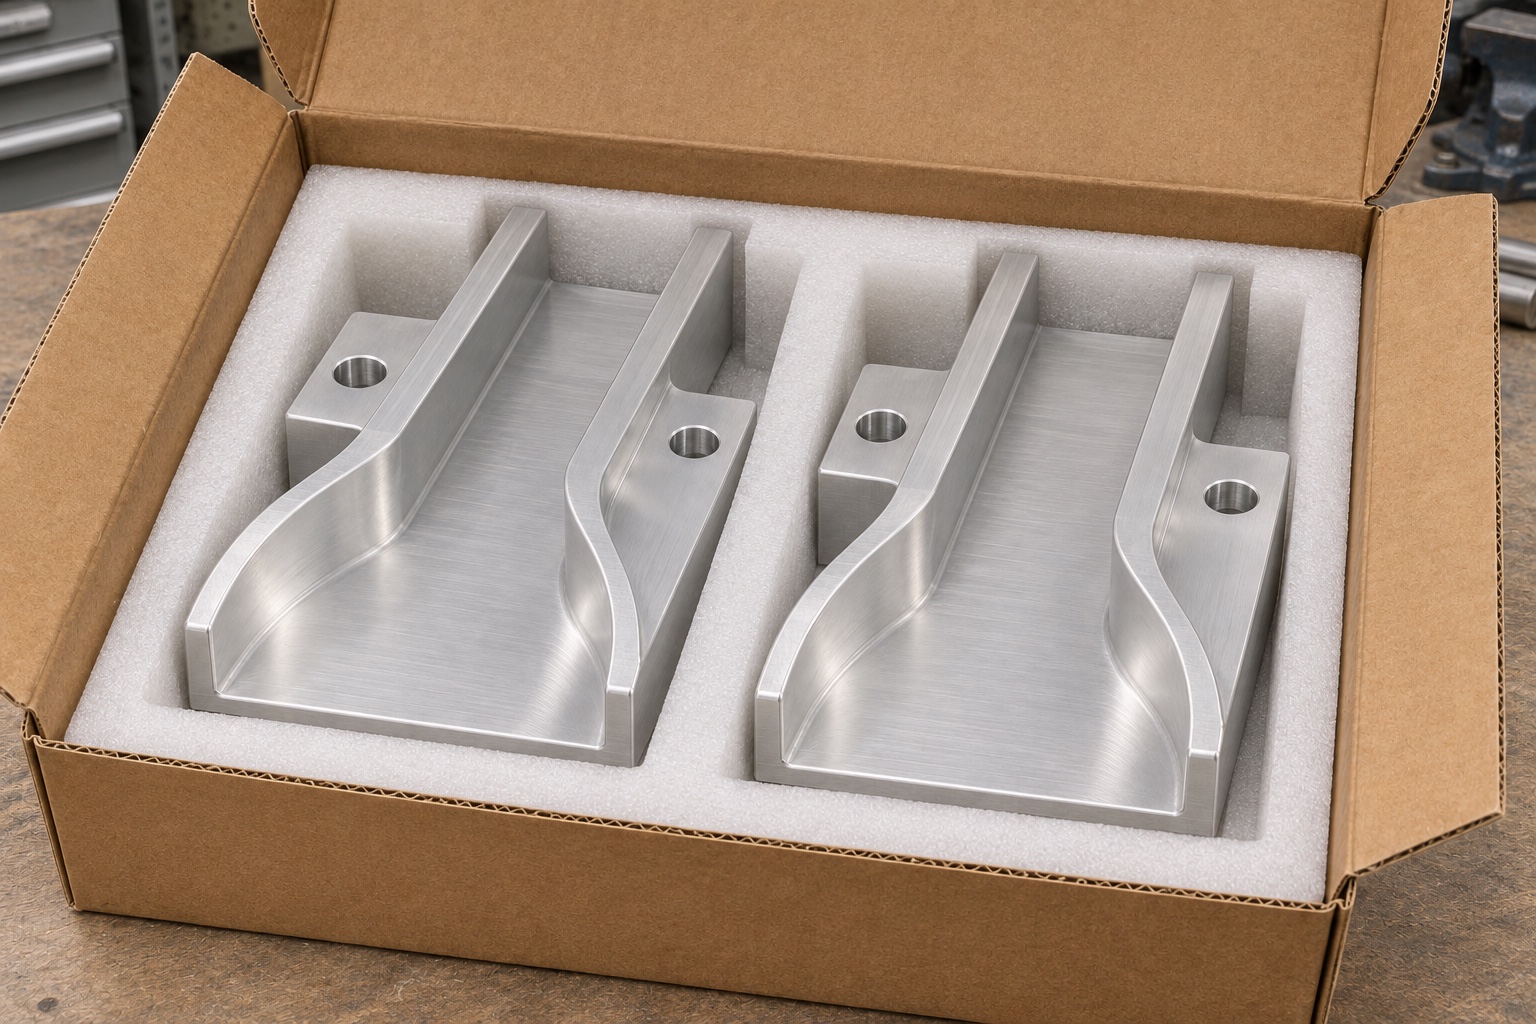
Este ejemplo plantea una guía de transición de aluminio 6061 para una taponadora genérica de tubos de laboratorio. No documenta un envío, un repuesto aprobado ni resultados de equipo. Tiene una entrada ensanchada que pasa a una salida recta más estrecha, un fondo plano y dos orificios de montaje en las bridas. Une dos tramos posicionados por separado. El pedido propuesto cubre mecanizado, inspección, una prueba mecánica opcional y embalaje. La orientación de tapones, el par de cierre, el sellado y la cualificación del equipo quedan fuera del alcance.
Analice las tres interfaces mecánicas.
Solicite el plano del tapón, así como los planos de la salida de la guía anterior y de la entrada de la guía posterior. Verifique la dirección de avance e identifique las superficies que sirven de soporte y guía para un tapón correctamente posicionado. En cada punto de unión, revise la diferencia de altura admisible, la holgura horizontal y el desplazamiento lateral. Determine si es la base de montaje u otro elemento lo que define la altura final de la superficie de apoyo. Confirme el espacio necesario para los tornillos y las arandelas antes de ubicar los orificios de las bridas. Registre cualquier modificación pendiente en el diseño del tapón o de las guías como un asunto abierto; no asuma que el ajuste es correcto por defecto. Un modelo sólido nominal resulta útil, pero los límites dimensionales y los criterios de aceptación deben extraerse siempre de los planos aprobados.
Comience con el material base identificado y un plan de acabado.
Seleccione material de aluminio 6061 con las especificaciones requeridas y asegúrese de mantener la trazabilidad del lote en las piezas en bruto. Verifique el sobrematerial (margen de mecanizado) disponible bajo la base del canal y alrededor de las dos bridas. Si el pedido incluye un tratamiento superficial, confirme qué dimensiones deben cumplirse tras dicho proceso. No asuma un espesor de recubrimiento, una apariencia o una resistencia a la limpieza específicos sin confirmación. Marque las superficies que no deben sujetarse con mordazas ni rayarse. La hoja de ruta del proceso debe especificar cómo manipular el componente durante las etapas de fresado, acabado e inspección. La identificación del material y el registro del acabado acordado garantizan la trazabilidad del componente, pero esto no implica, por sí mismo, la compatibilidad de materiales a nivel de sistema ni el cumplimiento de condiciones de esterilidad.
Establezca primero las referencias de la base y de los extremos.
Mecanice la cara inferior (planeado) y establezca las referencias laterales y de los extremos que servirán para definir el canal y el patrón de montaje. Asegúrese de que la pieza en bruto esté apoyada sobre su base de modo que no oscile. Utilice topes limpios y verifique que, al volver a colocar la pieza de prueba, esta regrese a la misma posición. Deje espacio de acceso para la herramienta de fresado del canal y para la salida de la broca cerca de las bridas. Evite utilizar el ancho de la pieza en bruto como referencia de orientación. Documente el esquema de posicionamiento antes del desbaste. Si la base se vuelve a mecanizar en una etapa posterior, planifique cómo se recuperará y verificará la relación entre el fondo y la base en la configuración final.
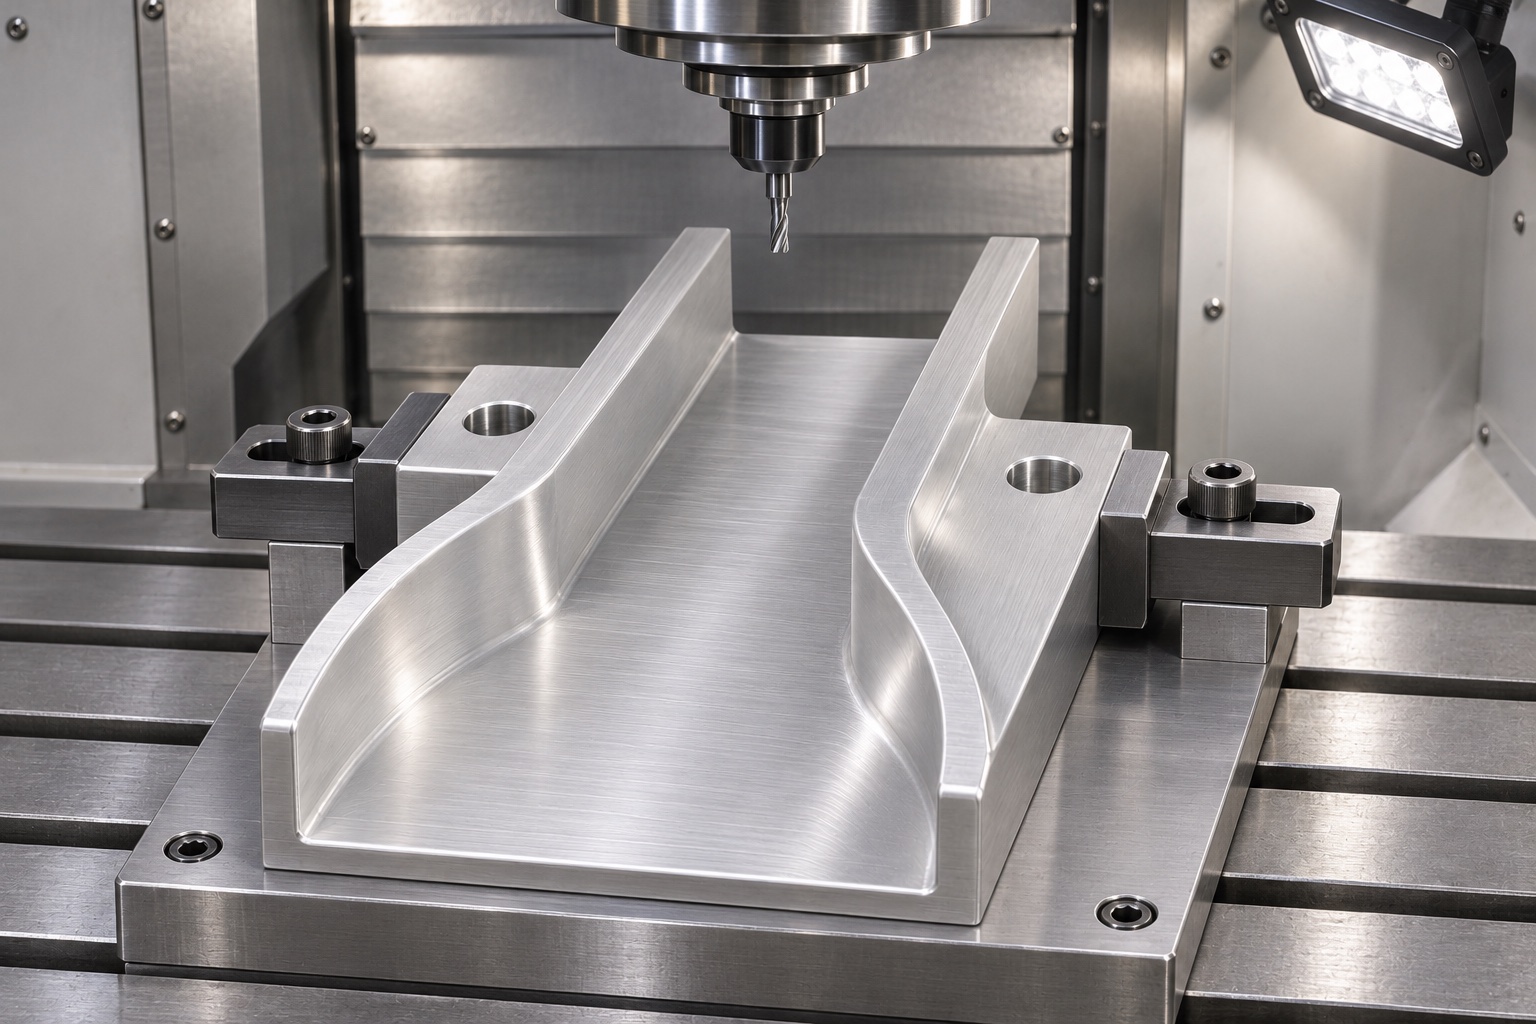
Realice el desbaste y el acabado de la zona ensanchada y del canal paralelo.
Realice el desbaste del canal abierto dejando el sobrematerial suficiente para el acabado del fondo y de la transición curva. Utilice una secuencia de acabado controlada que mantenga la cota final del fondo y los perfiles de ambos lados vinculados a las mismas referencias, siempre que sea posible. Apoye las bridas sin ejercer presión hacia el interior sobre las paredes ya acabadas. Inspeccione la primera pieza obtenida, prestando especial atención a la zona donde la parte ensanchada se une con el canal paralelo, ya que una variación en la carga de la herramienta o una trayectoria mal empalmada pueden generar un escalón local. Elimine las virutas entre pasadas. Si el perfil de la pared no es correcto, revise la herramienta y la configuración de coordenadas antes de realizar cualquier corrección que pueda desplazar la posición de todo el canal.
Taladre y desbarbe los orificios de montaje.
Taladre los dos orificios de holgura de la brida a partir de las referencias establecidas. Asegúrese de que las salidas estén despejadas y apoyadas, de modo que las rebabas no dañen el plano de asiento. Verifique el tamaño y la posición de los orificios, así como el espacio requerido para los elementos de fijación, independientemente de las mediciones del canal. Elimine las rebabas de la parte inferior sin redondear la referencia principal (*datum*). En los extremos del canal, mantenga la forma especificada para el fondo y las paredes mientras retira el material sobrante. Un chaflán o redondeo de borde más grande no es necesariamente mejor; puede alterar el contacto en la unión de las guías. Mida y registre cualquier chaflán o radio especificado en el plano, especialmente después de una operación que pueda alterarlos.
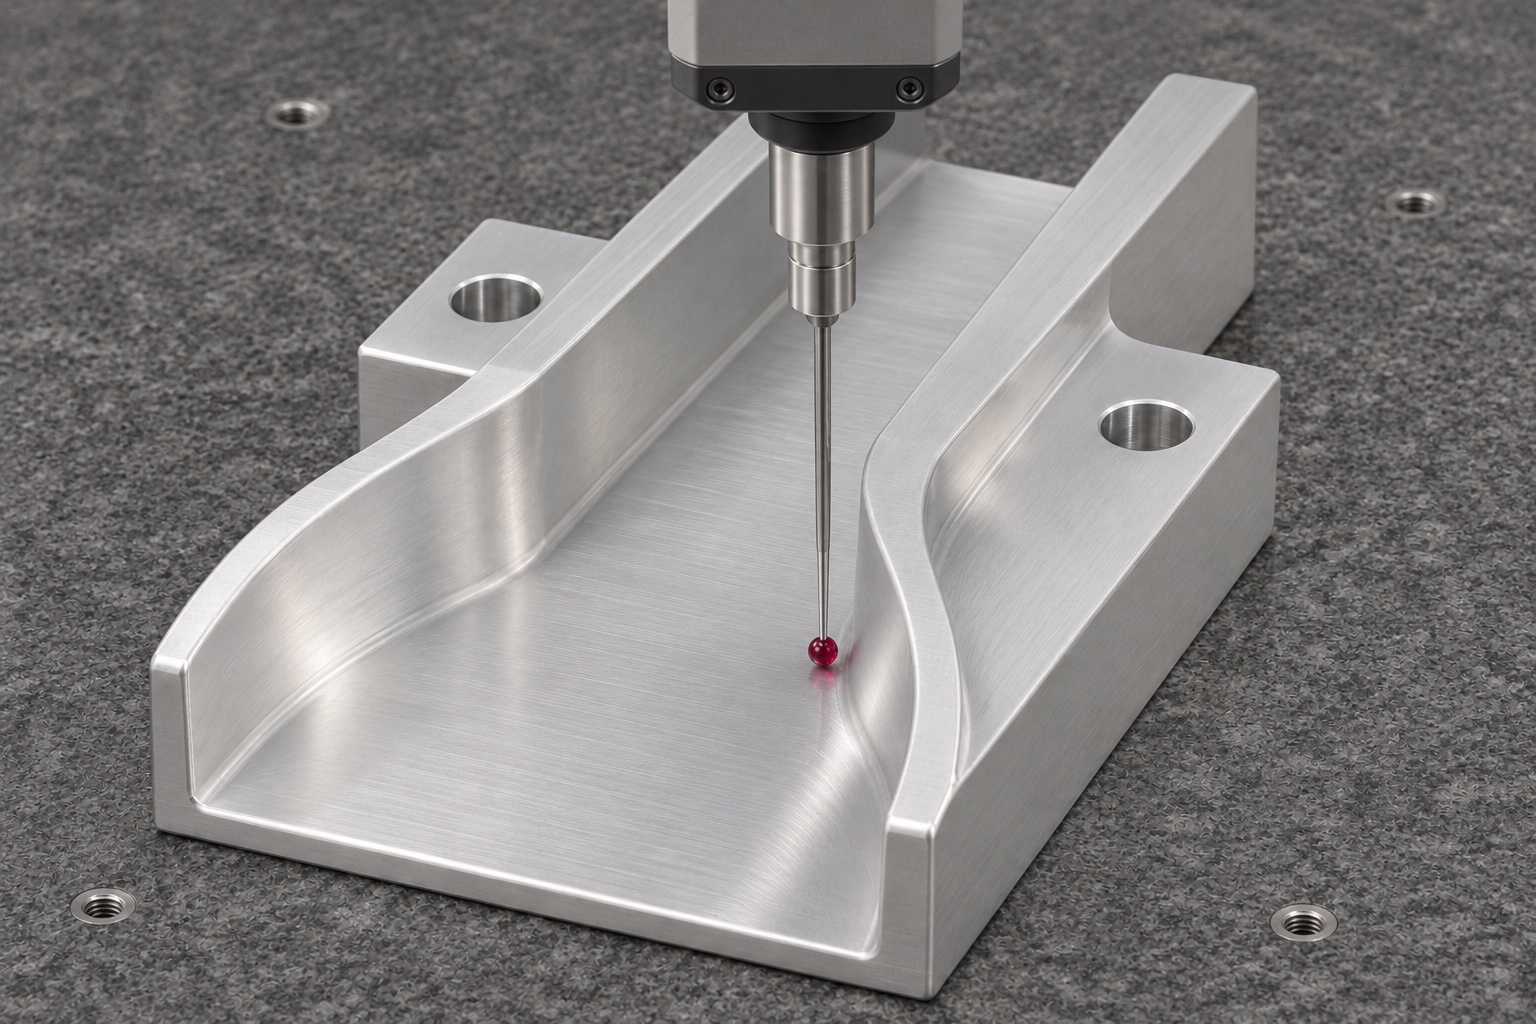
Verifique la cota del fondo y el perfil de las paredes.
Coloque la pieza sobre el soporte de referencia e inspeccione el fondo en la entrada, la zona de transición y la salida. Compare cada medición con la referencia indicada en el plano, no solo con las otras mediciones obtenidas. Compruebe el perfil o la anchura en posiciones longitudinales preacordadas y a la profundidad en la que la tapa podría entrar en contacto con una pared. Asegúrese de que haya espacio suficiente para el palpador en las esquinas; evite confundir el contacto con un radio de acuerdo (*filet*) con una medición del fondo. Registre el método, el instrumento, la revisión y los datos obtenidos. Si una herramienta de inspección no permite evaluar la zona requerida, consulte con el responsable del diseño antes de determinar si la pieza es conforme.
Compruebe la unión utilizando un dispositivo mecánico específico.
Un dispositivo de banco puede simular tanto las guías adyacentes como las condiciones de fijación previstas. Verifique el correcto asentamiento y mida el escalón real en el fondo, en la zona de las uniones. Desplace una pieza de prueba (o una muestra acordada) a través del conjunto en la dirección definida y observe los puntos de contacto. Aplique la fuerza o el movimiento de prueba estipulados; no fuerce la pieza si encuentra algún obstáculo. Registre las revisiones tanto de la pieza de prueba como del dispositivo utilizado. Un resultado satisfactorio es válido únicamente para esa configuración específica; no garantiza el rendimiento en producción, el control de la contaminación, el par de apriete ni la estanqueidad del tubo en la máquina real.
Identifique la causa de la interferencia antes de realizar cualquier rectificación.
Si la tapa se desplaza correctamente a través del bloque aislado pero se atasca tras su instalación, inspeccione las alturas en la unión, los desplazamientos laterales y la presencia de rebabas en la base. Si la pieza se atasca dentro de la zona de entrada (embocadura), compare las dimensiones de la tapa con la sección del canal medida antes de proceder a ensanchar todo el recorrido. Si la dimensión de salida varía al apretar los pernos, revise el soporte y el asiento de la brida en lugar de ajustar inmediatamente el desplazamiento (offset) de la herramienta. Retenga las piezas afectadas hasta que se apruebe su disposición final. Registre la acción correctiva y repita las verificaciones pertinentes. Un único paso manual exitoso, realizado tras un ajuste mediante limado no documentado, no constituye una prueba de que el plano o el proceso de producción repetitiva estén bajo control.
Defina los registros para la producción repetitiva.
Para el lote de prueba, establezca un acuerdo sobre la revisión del plano, la documentación del material, las mediciones reales, el estado del acabado y cualquier observación sobre el ajuste. Identifique qué cambios en la materia prima, los dispositivos de sujeción, las herramientas o los tratamientos requieren una nueva verificación de la primera pieza. Si se modifica una tapa o una guía adyacente, vuelva a comprobar la holgura del conjunto, incluso si el plano de transición permanece inalterado. Desglose los costes de los dispositivos de sujeción, las inspecciones especiales y el embalaje por separado de los costes de mecanizado. Este caso describe una propuesta de proceso de fabricación y aceptación, no la confirmación de una producción ya completada. Asegúrese de que el propósito de cada registro esté claramente definido, para evitar confundir una inspección dimensional con la validación de un instrumento.
Embale la pieza de modo que no se ejerza carga sobre las paredes del canal.
Use compartimentos o envolturas individuales que apoyen el exterior y eviten contactos con el fondo o los bordes de la entrada. No coloque adhesivo en las superficies funcionales ni relleno suelto en el canal. Identifique pieza, revisión y lote en el exterior. Si se exige limpieza controlada, acuerde el proceso y la verificación antes de liberar el pedido. El embalaje protege el estado inspeccionado, pero no acredita esterilidad, control de partículas ni aptitud para el contacto con muestras.
Determine quién debe aprobar el sistema ensamblado.
El pedido de mecanizado puede incluir la verificación dimensional y una prueba de ajuste acordada. El responsable del equipo define cómo se ensaya la taponadora montada con sus tapones, guías y parámetros de alimentación. Separe las medidas del componente de los resultados del proceso, en especial si participan varios proveedores. Si cambia el sistema, revise las interfaces afectadas antes de asumir intercambiabilidad. Este ejemplo no atribuye resultados de rendimiento, certificación ni entrega a un cliente.
FAQ
¿Qué piezas se incluyen en este ejemplo?
Únicamente el bloque de transición mecanizado y los componentes acordados. La guía de entrada, el alimentador, el mecanismo de accionamiento, el sensor y el cabezal de tapado son conjuntos independientes.
¿Qué dimensión determina la formación de un escalón (reborde) en la unión?
Inspeccione la altura de la base respecto a la referencia de montaje y su posición una vez instalada junto a la guía adyacente. Una única medición de la profundidad del canal no es suficiente para determinar el escalón resultante tras el ensamblaje.
¿El sistema de tapado utiliza un tapón comercial específico?
El caso planteado es genérico. Para cualquier pedido real, el responsable del diseño debe definir las dimensiones (envolvente) del tapón y sus orientaciones permitidas.
¿Por qué se mide el ensanchamiento (bocina) en puntos distintos a los extremos?
La curva intermedia podría presentar un estrechamiento puntual o una desviación en su perfil. Es posible que los anchos en ambos extremos cumplan con las especificaciones, pero que, aun así, el tapón quede atrapado en algún punto intermedio.
¿Se puede considerar que esta pieza está limpia o estéril en el momento de la entrega?
No basándose en el embalaje protector propuesto. Cualquier requisito de limpieza controlada o esterilidad requiere un proceso documentado independiente y pruebas de conformidad.
¿Qué sucede si el ajuste en el dispositivo de control y las mediciones no coinciden?
Verifique primero la revisión del dispositivo, la ubicación de los puntos de contacto, las referencias de medición y el rango de tolerancias de la muestra. Retenga la pieza hasta que la discrepancia se resuelva conforme al procedimiento aprobado.
tanghangyun@oemach.com