
Definición de los parámetros para el prototipo de calibre
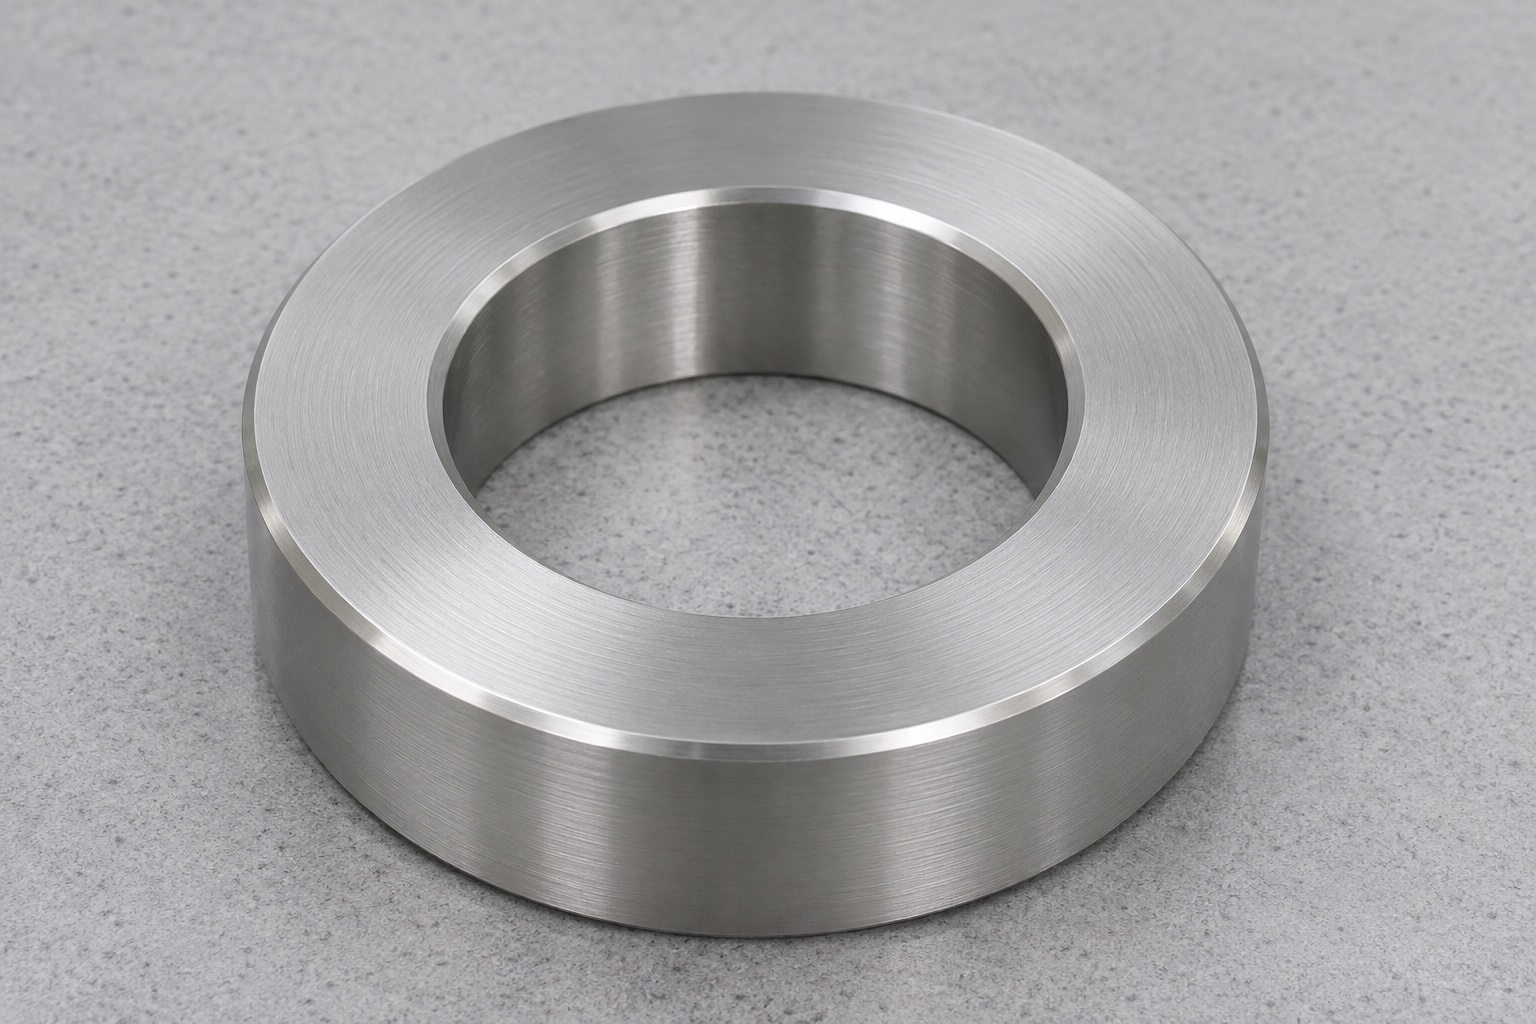
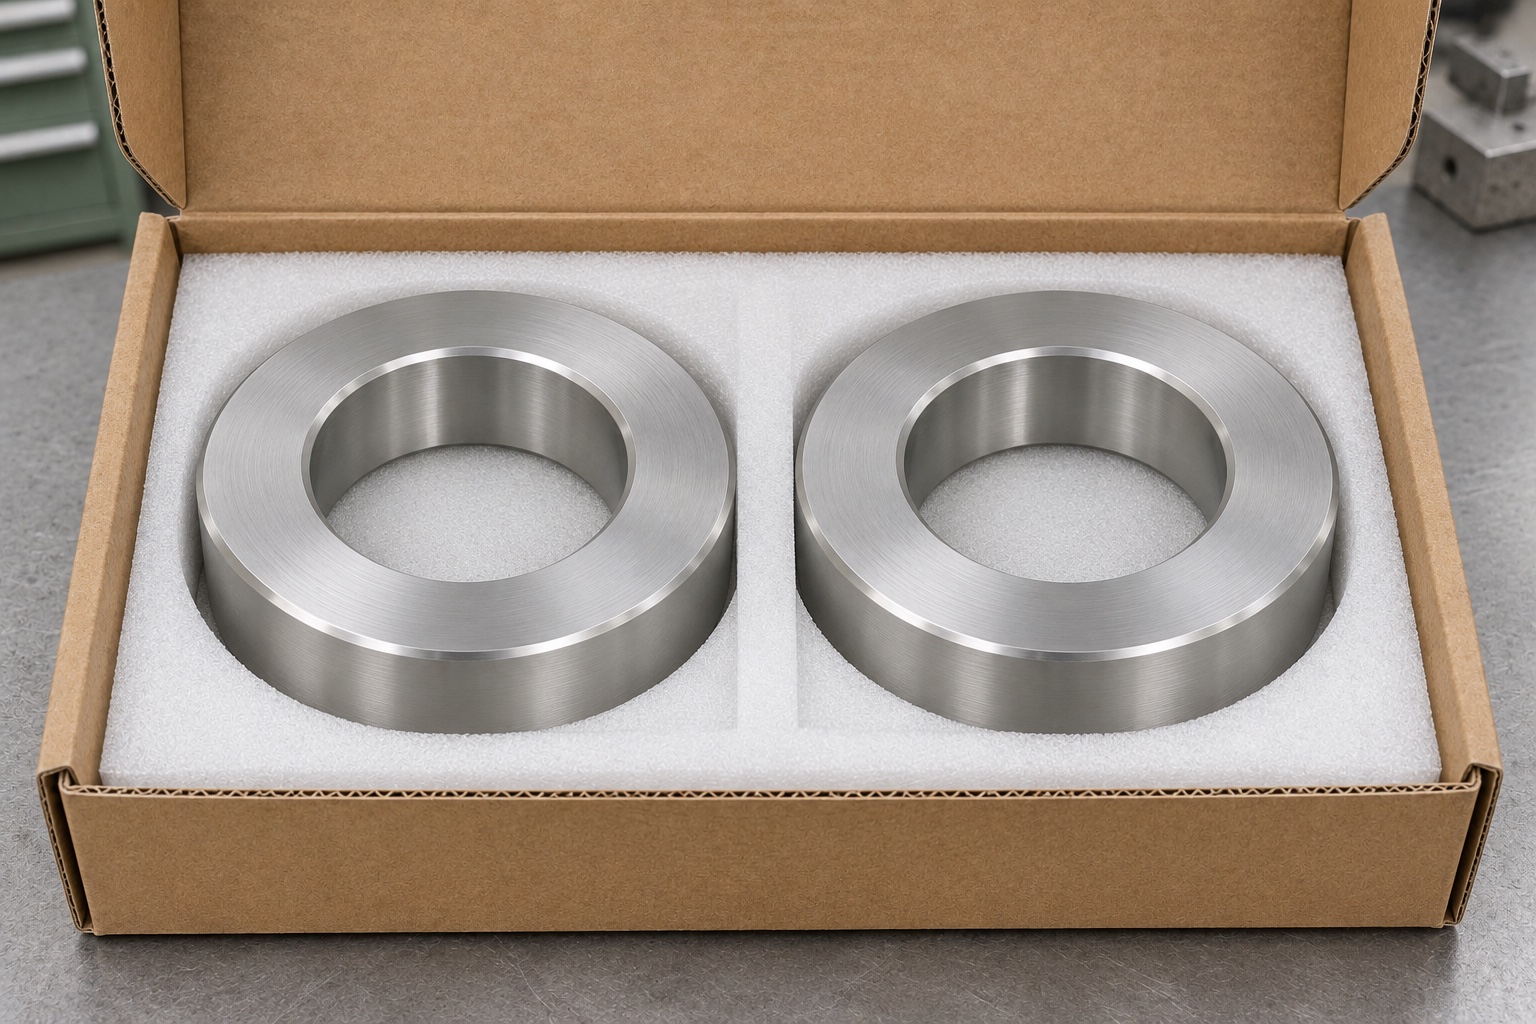
Este caso representativo de fabricación propone un anillo de inspección (tipo banco) de acero 316L, diseñado a partir de un plano genérico para mangos de lámparas quirúrgicas. El anillo cuenta con un diámetro interior recto, dos caras planas y un chaflán de entrada controlado. Su función es determinar si una sección cilíndrica específica puede introducirse siguiendo un método aprobado. No se trata de un pedido de cliente, un repuesto comercial ni un calibre con calibración finalizada. La herramienta no se instala en la lámpara ni tiene contacto con el paciente. Este caso describe el proceso propuesto para el torneado, la inspección y la protección del anillo; se excluye explícitamente cualquier prueba del mango a nivel de sistema.
Revisar conjuntamente los planos de la pieza de trabajo y del calibrador
Solicitar la revisión del mango, verificando su longitud, los límites y la dirección de inserción prevista. Comprobar si existe algún nervio o escalón que pueda hacer contacto con el anillo antes de llegar a la sección cilíndrica. El plano del calibrador debe definir el diámetro interior de trabajo, la forma permitida, la longitud efectiva y las caras que posicionan el anillo. Confirmar si se requiere una entrada por ambos lados. Acordar cómo se tomará la decisión sobre el ajuste y qué patrón o método de medición se utilizará antes de la puesta en servicio. El diámetro interior del anillo no puede determinarse únicamente a partir del tamaño nominal del mango. Documentar los límites del calibrador y la regla de verificación por separado de las dimensiones del mango de producción.
Preparar material trazable y sobremedida para el mecanizado
El proceso propuesto utiliza material de acero 316L debidamente identificado. Seleccionar una pieza en bruto (tocho) de sección redonda con suficiente sobremedida para el diámetro exterior, las caras y el diámetro interior; si la pieza ya cuenta con una abertura, esta solo será aceptable si queda suficiente material alrededor para realizar el mecanizado final. Registrar la identificación del material en la hoja de ruta (documento de seguimiento). Inspeccionar el material en busca de discontinuidades que pudieran afectar a las superficies de trabajo. Confirmar si el comprador exige algún tratamiento, acabado superficial o documentación específica del material. No deducir la dureza ni la vida útil basándose únicamente en el nombre de la aleación. Si cambian las condiciones de uso o las expectativas de desgaste, revisar la selección del material y el plan de verificación del calibrador con el responsable de calidad.
Mecanizar las caras y el diámetro interior en la primera operación (preparación inicial)
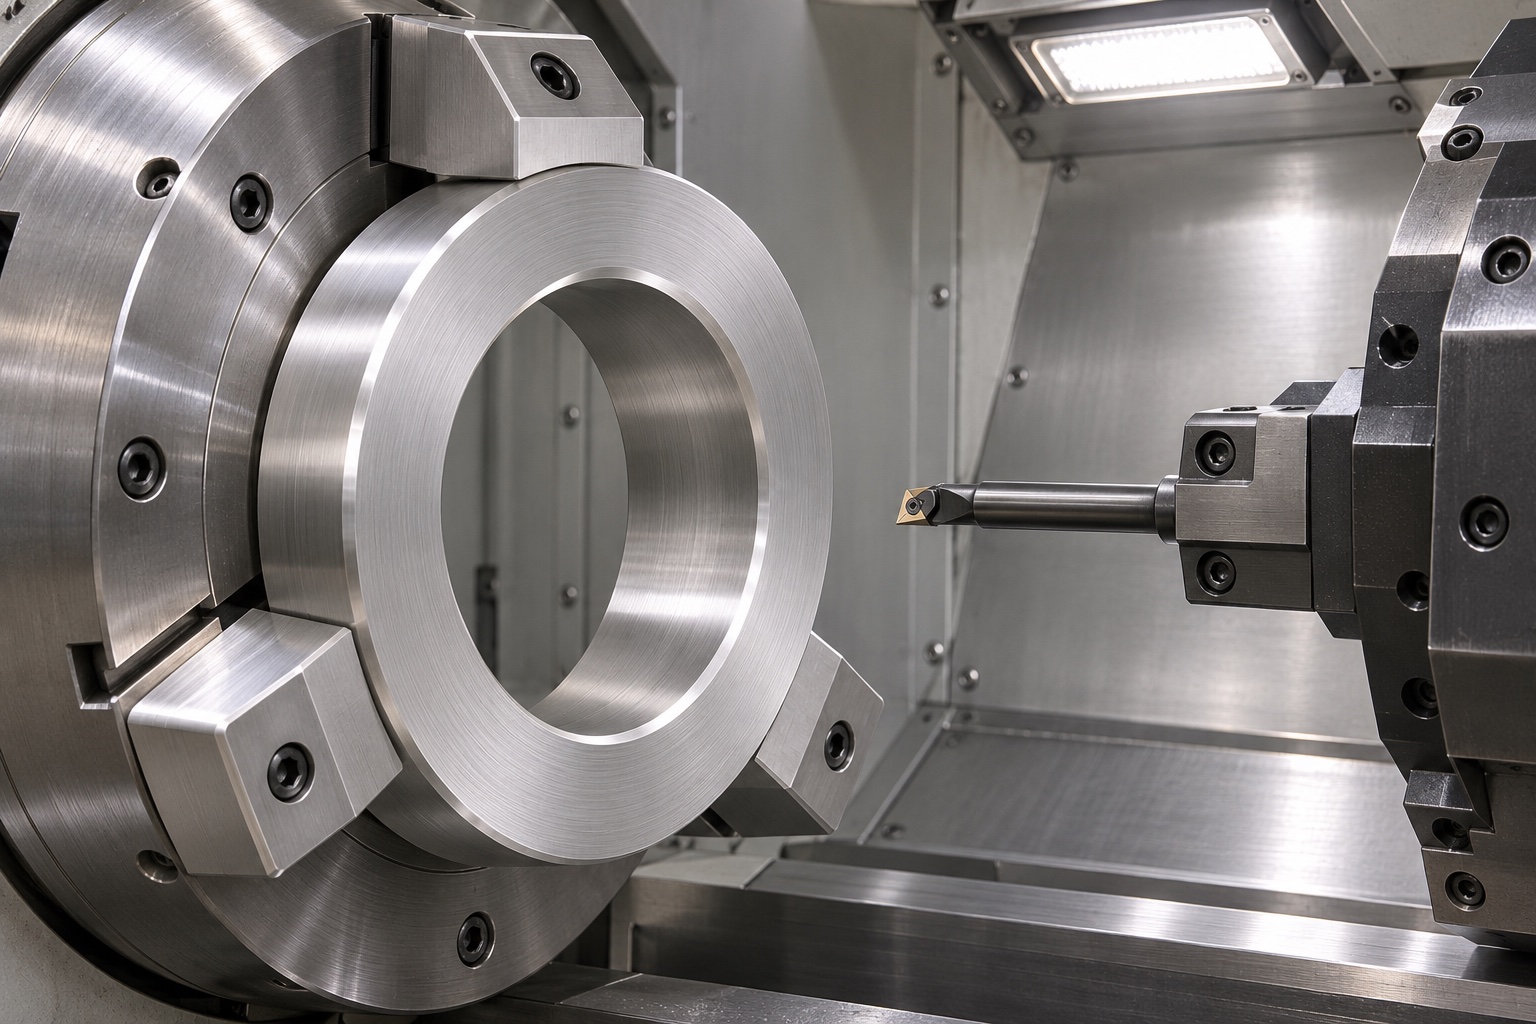
Coloque y sujete la pieza en bruto sin forzarla, evitando que se deforme. Refrente la cara expuesta, realice el desbaste de la abertura y deje un sobrematerial adecuado para el mandrinado de acabado. Termine la primera cara y el diámetro interior de trabajo en la misma preparación (amarre), especialmente cuando el plano especifique una relación geométrica entre ambos. Compruebe el estado de la plaquita de corte, el alcance de la barra de mandrinar y la evacuación de viruta antes de modificar los correctores. Un mandrinado de desbaste puede presentar conicidad, incluso si la entrada parece estar cerca de la medida objetivo. Asegúrese de que la pasada de acabado elimine material en toda la longitud de trabajo. Registre las condiciones de preparación que afecten a la repetibilidad; no asuma que el programa de la máquina garantiza por sí solo la geometría del diámetro interior.
Invierta la pieza sin utilizar el diámetro interior como punto de sujeción no controlado.
Utilice una pinza de sujeción adecuada o mordazas blandas mecanizadas sobre el diámetro exterior, siempre que el plano lo permita. Apoye la cara ya terminada contra un tope limpio y verifique que la pieza no oscile. Realice el acabado de la cara posterior y de cualquier elemento de entrada restante, asegurándose de que la pieza esté bien apoyada para evitar flexiones. No introduzca un dispositivo de expansión en el diámetro interior de trabajo, a menos que el proceso esté aprobado y se haya demostrado que no provoca daños ni deformaciones. Tras liberar la pieza, compruebe su espesor y la relación entre las caras según lo especificado. Si el anillo va a apoyarse en un dispositivo, inspeccione la superficie de apoyo real, no un borde estético que no tenga función de soporte.
Inspeccione la entrada y la superficie de trabajo antes de realizar cualquier prueba.
Verifique el tamaño del chaflán y la longitud de trabajo antes de utilizar un patrón de referencia o un elemento de prueba. Inspeccione el diámetro interior en busca de virutas, rebabas, marcas o bordes levantados, empleando el método visual acordado. No elimine las rebabas forzando repetidamente una pieza de referencia a través del orificio. Un retoque manual en la entrada que se extienda demasiado hacia el interior puede inutilizar el calibre, sin que ello altere de forma evidente el diámetro máximo. Cualquier corrección debe mantenerse dentro de los límites especificados en el plano. Vuelva a inspeccionar las zonas afectadas tras el desbarbado o cualquier otro tratamiento; mantenga el anillo separado de arandelas comunes o de piezas en bruto no verificadas que tengan un aspecto similar.
Mida el anillo terminado bajo condiciones controladas.
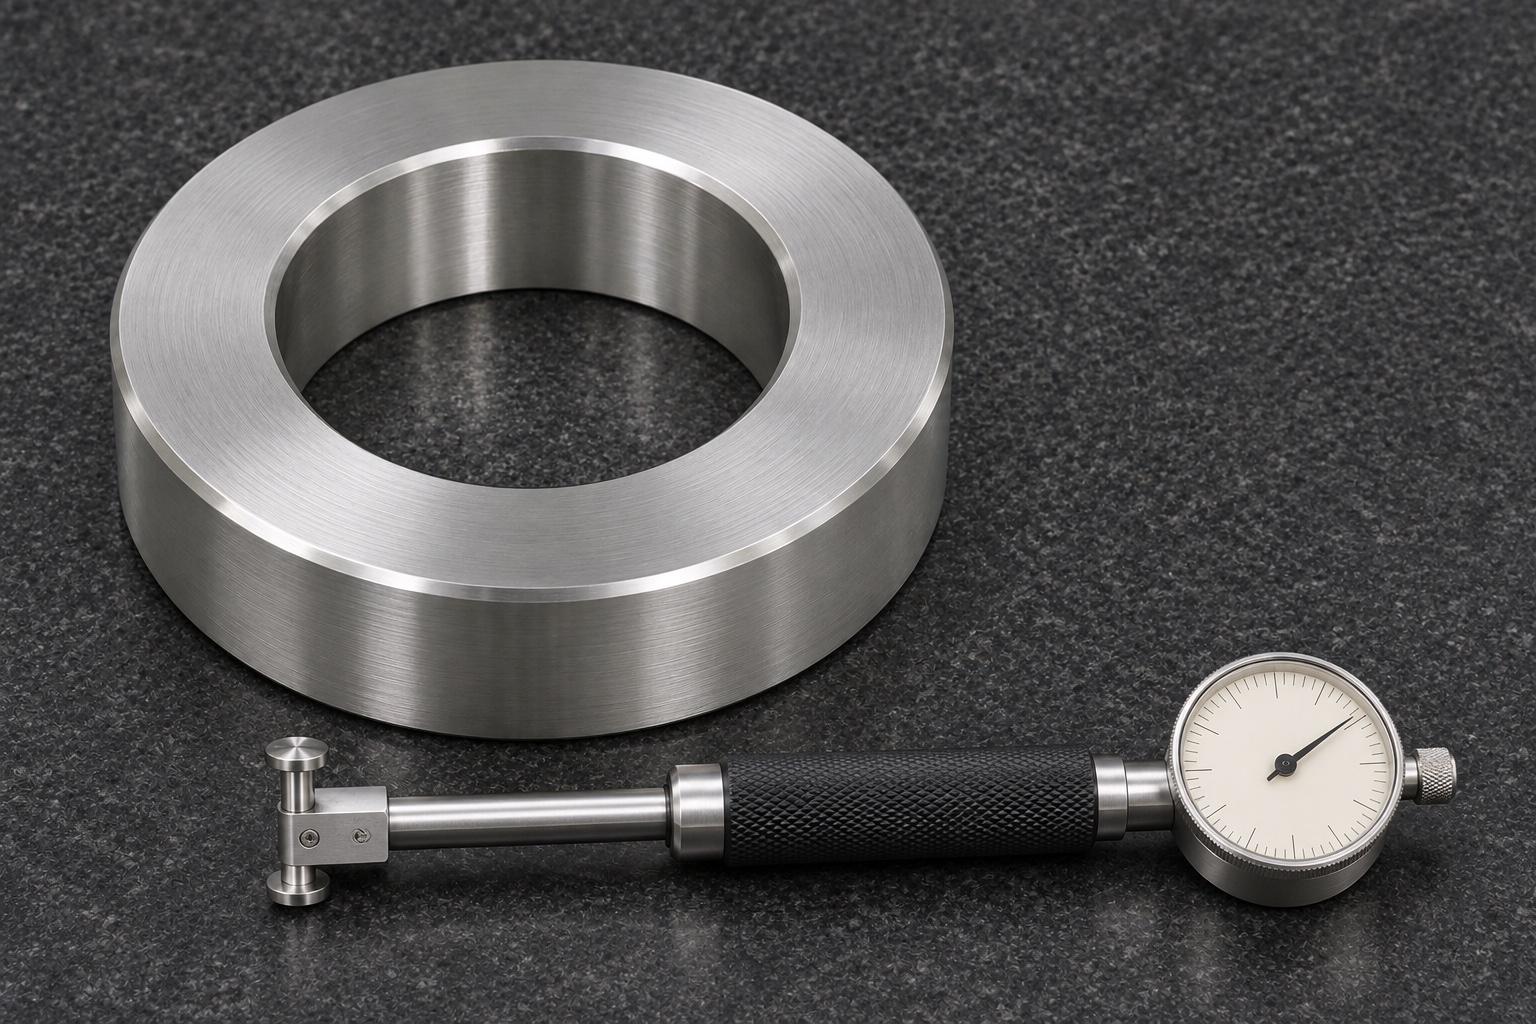
Utilice un sistema de medición interna calibrado y adecuado, junto con la referencia especificada. Inspeccione el diámetro interior en los puntos indicados en el plano, incluyendo, si es necesario, diversas profundidades y orientaciones. Verifique la forma geométrica por separado, si así se especifica, y documente cómo se determinó el resultado. Registre el instrumento utilizado, las condiciones ambientales o de acondicionamiento, la incertidumbre (cuando sea necesario) y las lecturas obtenidas. Considere un segundo método de verificación si el resultado se encuentra demasiado cerca de un límite de decisión para el instrumento. Un informe trazable debe indicar qué se midió; no basta con enumerar un valor de la perforación sin describir la zona o las condiciones en las que se realizó la medición.
Pruebe el método utilizando una referencia aprobada.
Emplee un patrón de referencia o un sustituto adecuado para la verificación definida. Siga las instrucciones aprobadas en cuanto a dirección, profundidad y límite de fuerza, asegurándose de que ambas superficies estén libres de cualquier material suelto. Observe dónde se produce el contacto y registre las condiciones del dispositivo de sujeción. No utilice un mango de producción —por el simple hecho de que encaje— como prueba de que el anillo es correcto. Si el comprador solicita una calibración formal o una cualificación del método, trátelo como un entregable independiente sujeto a sus propios criterios de aceptación. Esta propuesta no contiene valores de medición de la perforación ni resultados de verificación; describe, en cambio, cómo se recopilarán las pruebas para la toma de decisiones posterior.
Investigue cualquier discrepancia antes de intervenir en la perforación.
Si un patrón verificado se detiene en la entrada, inspeccione primero el chaflán y la posible presencia de rebabas. Si entra parcialmente pero se atasca más adelante, compare el tamaño del orificio, la conicidad y la alineación en las secciones correspondientes. Verifique que el patrón, la temperatura y el soporte se ajusten al procedimiento establecido. Si, tras retirar la sujeción, las mediciones repetidas indican una falta de circularidad (lobulación), revise el sistema de sujeción antes de modificar la compensación de la herramienta. Retenga el anillo afectado y confirme el destino autorizado antes de volver a trabajar sobre la superficie funcional. Es útil llevar un registro que vincule la discrepancia observada, la acción correctiva aplicada y la reinspección realizada. No se debe utilizar una etiqueta para ocultar el hecho de que un anillo está pendiente de verificación.
Identifique el anillo y su estado de verificación.
Indique la identificación en una superficie no funcional o en el contenedor específico. Vincule el identificador con la revisión del plano, el lote de material, las mediciones reales y cualquier estado de verificación aprobado. Cuando sea necesario realizar un grabado, asegúrese de que su ubicación y el método empleado no deformen el anillo ni provoquen la elevación de material cerca de la cara de apoyo. En el caso de pedidos recurrentes, confirme que la revisión del plano y el criterio de decisión no han cambiado. Identifique los cambios en el proceso que requieran una nueva verificación. La cotización comercial debe desglosar los conceptos —pieza mecanizada, calibre, dispositivo de sujeción y servicios de verificación— para evitar que alguna de las partes asuma erróneamente que la calibración está incluida.
Proteja el calibre durante su almacenamiento y transporte.
Utilice un contenedor individual o compartimentado que soporte el cuerpo exterior sin que este roce el orificio funcional. Evite introducir material de embalaje o cinta adhesiva dentro de la abertura. Evite el contacto metal-metal en las superficies de medición e incluya instrucciones de manipulación si así se ha acordado. Indique el identificador y la revisión del plano en el embalaje exterior, manteniendo la documentación de la inspección accesible por separado. Inspeccione el elemento al recibirlo, antes de su primer uso. El embalaje protector habitual no constituye una barrera estéril. El anillo de inspección debe mantenerse como una herramienta de banco, sujeta a verificaciones periódicas y a criterios de retirada definidos por el procedimiento de control de calibres del comprador.
Defina el proceso de entrega antes de su uso en la producción.
La entrega debe incluir el plano del calibre aprobado, la documentación del material, los resultados dimensionales, cualquier verificación adicional necesaria y un procedimiento de aceptación documentado. Debe especificarse qué zona del mango es la que verifica el anillo, así como el procedimiento a seguir ante un resultado ambiguo. Un cambio posterior en el material, el proceso de acabado o el proveedor del calibre puede requerir una revisión, incluso si la forma permanece inalterada. El fabricante del equipo final sigue siendo responsable de la aprobación del montaje y de la validación del dispositivo. Nada en este caso ilustrativo implica que un cliente haya recibido el anillo, que el calibre esté certificado o que una lámpara quirúrgica haya superado una prueba.
FAQ
¿Se trata de un repuesto aprobado para una lámpara quirúrgica?
No. Es una herramienta propuesta para la inspección en banco de un mango definido mediante planos; no forma parte de un conjunto de iluminación comercial.
¿Por qué realizar el acabado de la cara y del orificio de forma conjunta?
Porque permite preservar la relación de referencia prevista. No obstante, una segunda operación de montaje y la inspección final deben confirmar la geometría pertinente.
¿Puede considerarse el informe de la primera pieza como una calibración?
Solo si el procedimiento acordado, la referencia y la documentación requerida establecen explícitamente dicho resultado. Un informe dimensional genérico no debe etiquetarse como calibración.
¿Qué sucede si el orificio parece demasiado ajustado solo después de volver a sujetar la pieza?
Compare las condiciones de la pieza libre frente a la pieza sujeta, e inspeccione el dispositivo de sujeción. La presión de sujeción puede alterar temporalmente la forma del anillo.
¿Dónde debe marcarse el anillo?
Utilice una zona no funcional autorizada en el plano, o bien identifique el contenedor específico destinado a tal fin. Asegúrese de que el orificio de trabajo y las superficies de apoyo queden libres de marcas en relieve.
¿Puede una prueba de ajuste demostrar la retención del mango?
No. Solo aborda el entorno y las condiciones representadas en la prueba. La retención y el rendimiento del equipo requieren una evaluación por separado.
tanghangyun@oemach.com