
Establecer los límites del ejemplo
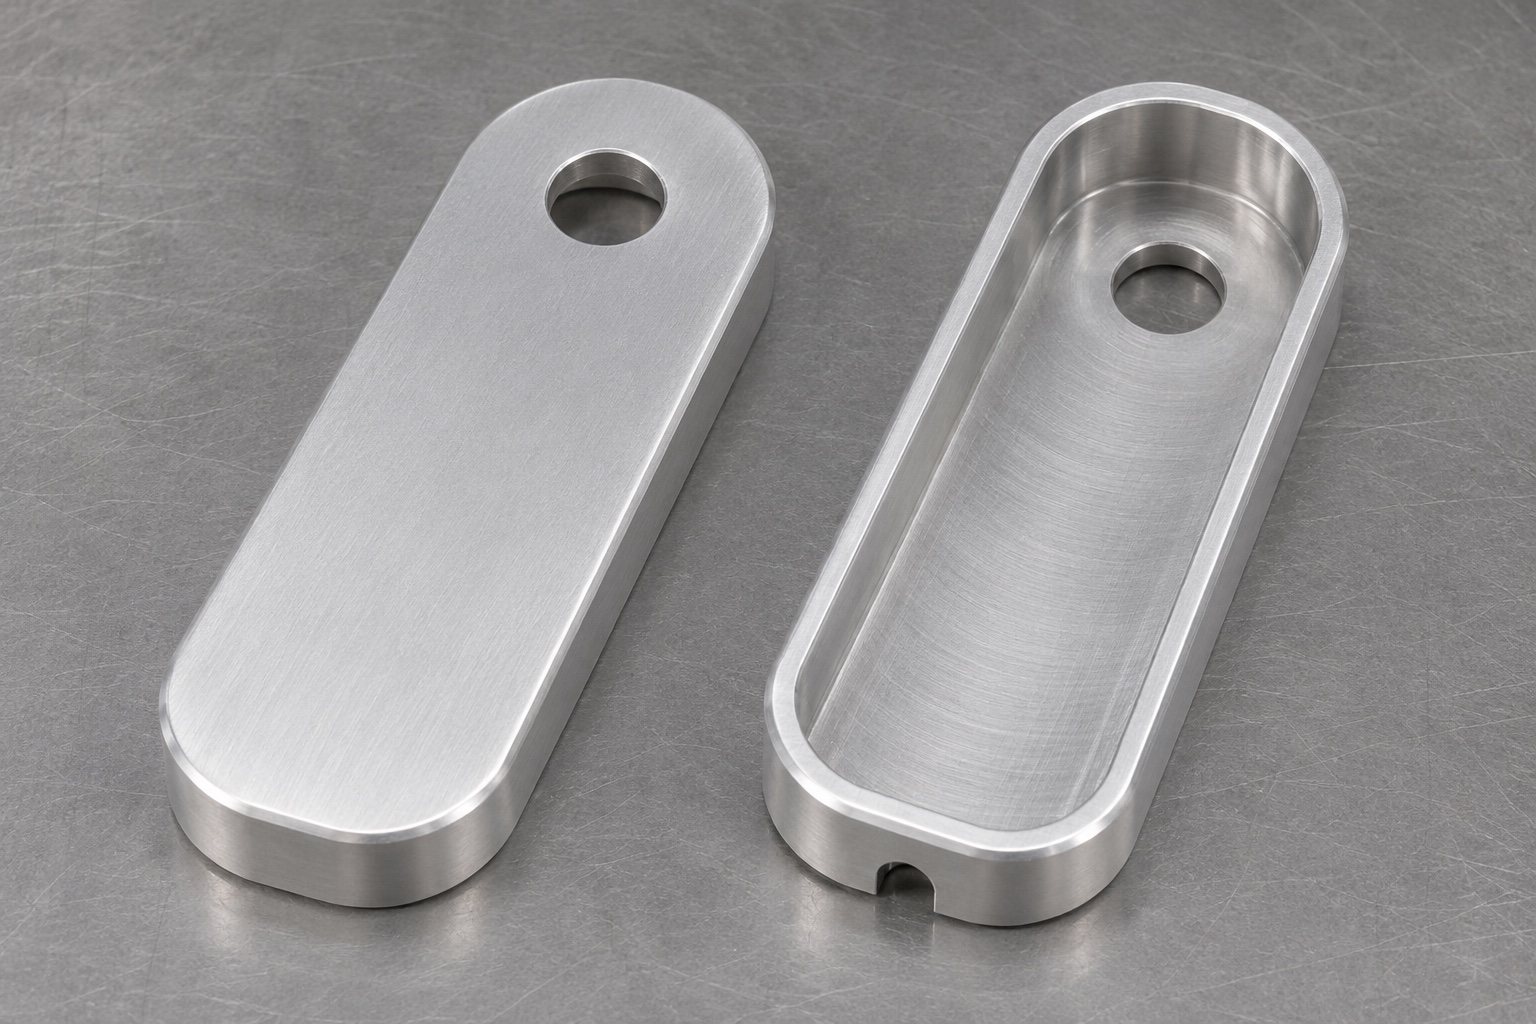
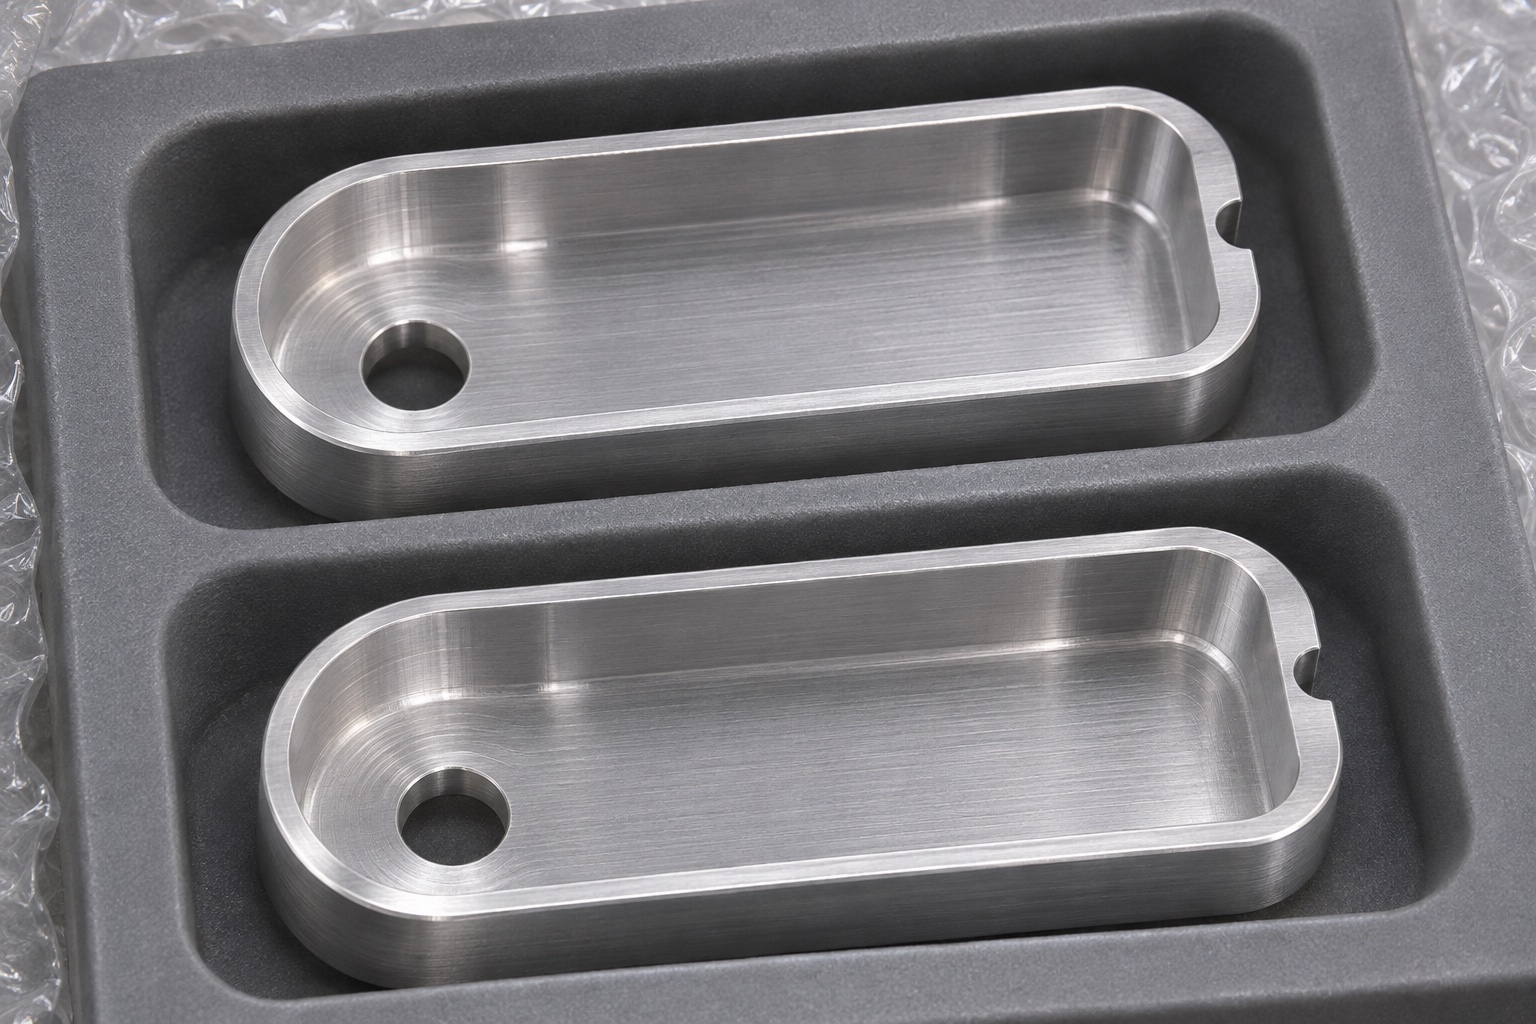
Este caso representativo de mecanizado se refiere a una carcasa de aluminio de formas redondeadas, destinada a un hipotético botón de respuesta para pruebas de perimetría. Presenta un orificio guía frontal, una cavidad posterior con un asiento para la tapa y una pequeña muesca para el paso del cable. No se trata de un componente destinado a la entrega al cliente, ni de una pieza certificada o un repuesto aprobado. Este ejemplo propone un método para revisar la geometría y las decisiones de preparación (configuración) antes de la fabricación de la primera pieza. No incluye componentes electrónicos, cableado, mediciones de la fuerza de accionamiento del botón, resultados de pruebas ni declaraciones sobre el rendimiento clínico. El propietario del equipo deberá proporcionar y aprobar todas las interfaces de acoplamiento, así como evaluar el dispositivo terminado de forma independiente.
Revisar las interfaces como un conjunto interconectado
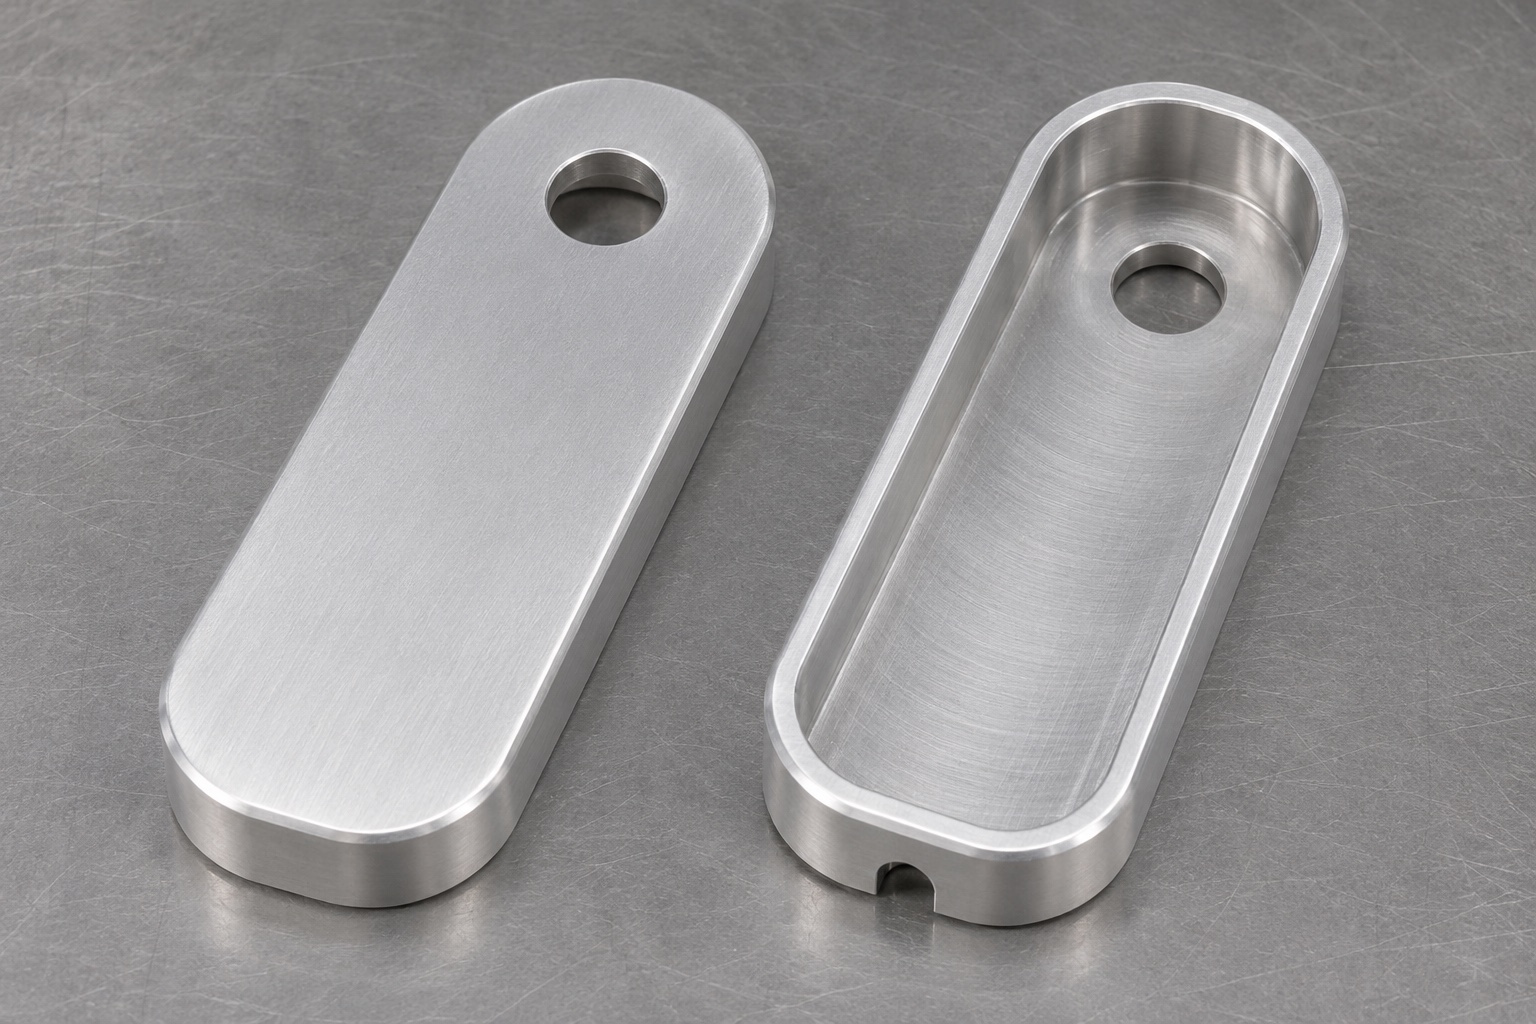
Partir del plano aprobado y de los volúmenes (envolventes) del actuador, la tapa y el cable. Identificar dónde se guía el actuador y qué superficies definen el plano de la tapa. Confirmar que la posición del orificio esté definida con respecto a una referencia funcional, y no a partir de un borde redondeado irrelevante. Comprobar que el conector —y cualquier pasacables especificado— puedan pasar a través de la trayectoria de montaje prevista sin necesidad de eliminar material de forma no autorizada. Este ejemplo asume que dichos detalles se conocen antes de proceder al mecanizado. Si alguno de los modelos es provisional, marcar las verificaciones afectadas y no presentar el ajuste de montaje estimado como una aceptación definitiva.
Seleccionar el material en bruto y planificar el estado final
Elegir el material 6061 (en el estado especificado en el plano), asegurándose de contar con suficiente sobrematerial para el exterior, la cavidad y los puntos de sujeción necesarios durante el mecanizado. Vincular la pieza en bruto con su registro de material. Revisar los requisitos de acabado antes de determinar el sobrematerial (margen) en el orificio y alrededor del asiento de la tapa. En este ejemplo, no se selecciona ningún recubrimiento ni margen específico sin que exista un requisito controlado. Un acabado aprobado por el cliente podría requerir el uso de enmascaramiento y la realización de mediciones finales en puntos de contacto específicos. Indicar qué mediciones corresponden al proceso de fabricación y cuáles son para la validación final. Si se producen cambios en el material en bruto, el acabado o los dispositivos de sujeción, es necesario reevaluar la configuración y la inspección correspondientes, en lugar de aplicar simplemente los parámetros anteriores sin una revisión previa.
Establecer referencias de mecanizado estables
Utilizar la primera configuración para establecer un plano y superficies de posicionamiento mientras la pieza en bruto aún mantiene su rigidez. Conservar material adicional para la sujeción o emplear un soporte (alojamiento) aprobado que permita el acceso para las operaciones de desbaste. Registrar la orientación de la pieza y la forma en que se transferirá para realizar las operaciones en la parte posterior o frontal. Evite utilizar el borde delgado como única superficie de sujeción una vez que se haya abierto la cavidad. La presencia de virutas en la base de apoyo puede inclinar la pieza y distorsionar los resultados; por lo tanto, verifique el correcto asentamiento antes de utilizar una lectura de palpador para establecer un desfase (offset). El dispositivo de sujeción aprobado debe reproducir la relación de referencia (datum) seleccionada sin dañar las superficies estéticas finales.
Realice el desbaste de la cavidad posterior manteniendo la pieza apoyada.
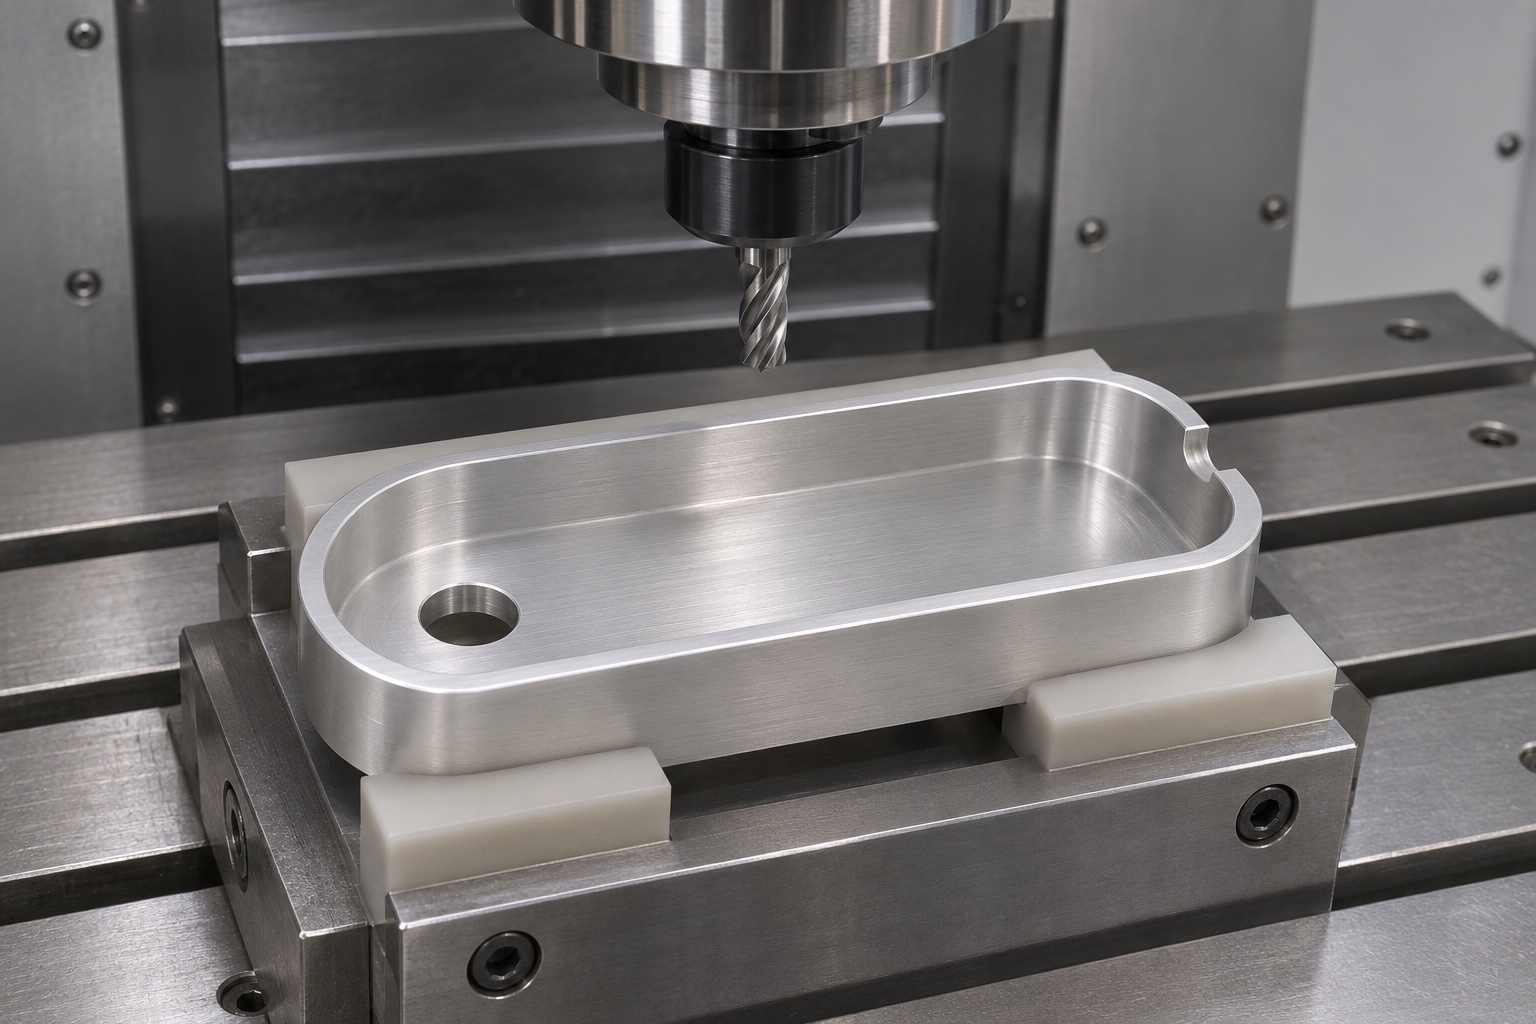
Elimine el volumen principal de la cavidad siguiendo una secuencia controlada, dejando sobrematerial para el acabado de la base y las paredes. Mantenga el apoyo bajo las zonas críticas y evite una sujeción excesivamente rígida en las secciones delgadas. Si existe riesgo de desplazamiento, inspeccione la pieza tras retirar el montaje de desbaste. Si se observa algún movimiento, revise el material de partida, las condiciones de corte y el apoyo del dispositivo antes de corregir el programa. No se establece aquí ningún valor específico de distorsión medida ni de capacidad del proceso. El objetivo es determinar el momento adecuado para realizar el acabado de cada elemento basándose en el estado real de la pieza, en lugar de asumir que la forma mantenida en una mordaza permanecerá inalterada tras su liberación.
Complete el taladro guía y la muesca de holgura.
Realice el acabado del taladro tomando como base la referencia aprobada, respetando la longitud de guía requerida y controlando el borde de salida hacia la cavidad. Si el acceso de la herramienta requiere un montaje diferente, documente cómo se transfiere la referencia (datum) al nuevo dispositivo. Realice el acabado de la muesca basándose en el espacio definido para el cable e inspecciónela junto con el contorno de la cubierta. No amplíe la muesca de forma arbitraria ni la considere como un elemento de sujeción para el cable. Verifique que el vaciado deje el material circundante necesario. El proceso propuesto separa las verificaciones del taladro, la cavidad y la muesca, de modo que un ajuste correcto en una interfaz no oculte una discrepancia en otra.
Diagnostique un taladro que cumple con las especificaciones de calibre pero que no presenta la alineación correcta.
Supongamos que un calibrador de tapón entra en el orificio, pero un elemento de referencia (actuador inerte) entra en contacto con un lado al ser posicionado sobre su soporte correspondiente. Se trata de un escenario hipotético. Confirme que tanto la referencia como el soporte sean los correctos; a continuación, mida el eje del orificio en relación con las referencias funcionales (datums). Compruebe si existe material sobresaliente o un chaflán que reduzca la superficie de guía útil. No asuma que es necesario aumentar el diámetro simplemente porque la referencia se atasca o entra en contacto; un error en el dispositivo de sujeción o en la transferencia de referencias puede provocar la misma observación. Registre el contacto y las mediciones por separado, y obtenga la debida aprobación antes de modificar el plano o realizar trabajos de rectificación en una pieza.
Diagnóstico de un asiento de cubierta irregular
Supongamos que una cubierta inerte oscila sobre la carcasa tras una operación final. Inspeccione los segmentos de contacto indicados y busque rebabas localizadas o partículas atrapadas. Compare el asiento en la condición de soporte establecida y verifique si la presión ejercida por el dispositivo de sujeción altera el resultado. Una deformación en la referencia de la cubierta puede simular un error en la carcasa; por tanto, verifique la referencia antes de aplicar cualquier corrección. Compruebe si una muesca o un borde biselado entran en contacto con la referencia de forma imprevista. No elimine material de todo el asiento hasta haber determinado la causa raíz. El informe resultante debe distinguir entre interferencias localizadas, la forma de la pieza y los efectos derivados del dispositivo de sujeción.
Inspección tras el acabado y el tratamiento de bordes
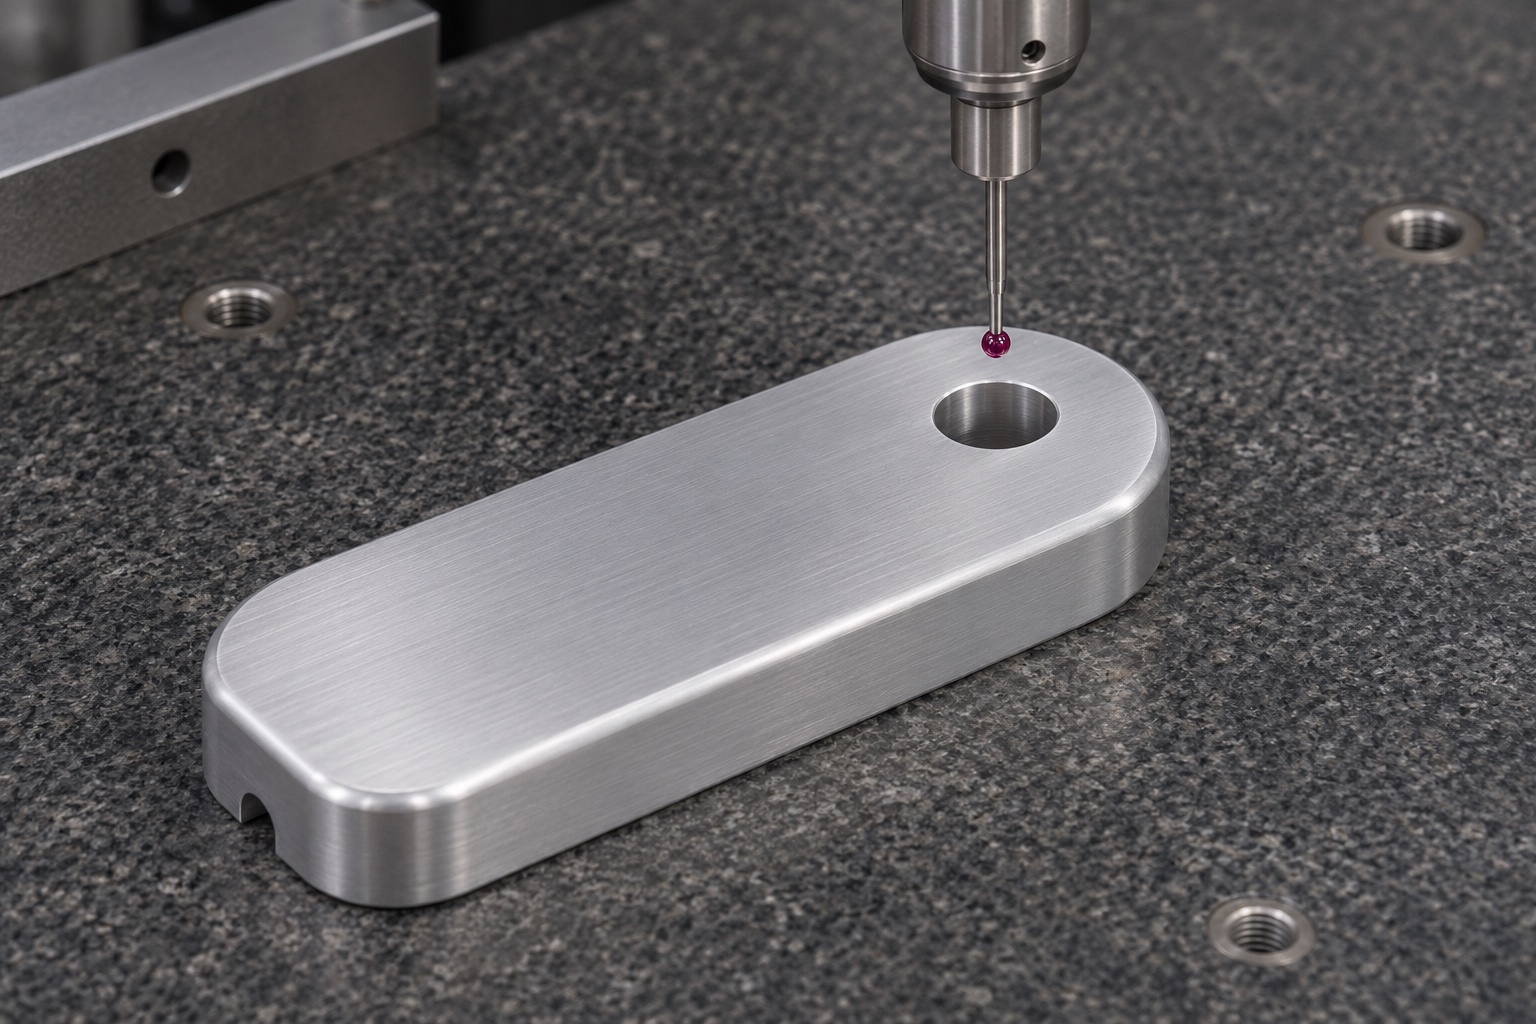
Verifique las características definidas en el plano, considerando la condición final aprobada. Mida de forma independiente el tamaño y la posición del orificio, así como la profundidad de la cavidad, la forma del asiento y el perfil de la muesca. Inspeccione la salida del orificio, la muesca y el borde de la cubierta en busca de material sobresaliente. Si se especifica un tratamiento de acabado, verifique las superficies críticas tras dicho proceso y registre los límites de las áreas enmascaradas. Utilice equipos de medición adecuados e identifique el dispositivo de sujeción empleado. Una verificación mediante envolvente inerte puede ayudar a localizar puntos de contacto, pero no sustituye a la medición de las características geométricas. Aplique la regla de decisión acordada cuando los valores se sitúen cerca de los límites de tolerancia. Este ejemplo no proporciona resultados numéricos ni garantiza la capacidad del proceso medida.
Empleo de una verificación mecánica delimitada
Es posible colocar un actuador inerte (o una envolvente de cubierta) sobre la carcasa desnuda para examinar el acceso y los puntos de contacto. Documente la revisión de la referencia utilizada y su orientación. No active el conjunto ni utilice instrumentos de precisión clínica para esta verificación. Las observaciones sobre el ajuste son válidas únicamente para la geometría y el estado especificados. No se verifica la seguridad eléctrica, el tiempo de respuesta, la fuerza de accionamiento, la vida útil del cable ni ningún resultado de diagnóstico. Informe sobre cualquier interferencia sin forzar ni modificar la referencia. Si se propone un cambio en el diseño, remita el asunto al responsable correspondiente antes de proceder a un nuevo mecanizado o de afirmar que existe compatibilidad con el sistema.
Proteja la carcasa durante el envío.
Elimine los residuos de mecanizado siguiendo el proceso acordado e inspeccione la cavidad, el orificio y la muesca. Utilice compartimentos en la bandeja que sostengan la carcasa sin ejercer presión sobre sus paredes delgadas. Evite que el asiento de la tapa y la parte exterior entren en contacto con materiales abrasivos, y asegúrese de que no queden etiquetas ni adhesivos en las superficies funcionales. Compruebe que las piezas no puedan entrar en contacto entre sí durante la manipulación habitual del embalaje propuesto. Registre la información sobre la revisión y el lote cuando se le solicite. Esta descripción corresponde a un embalaje de protección para componentes; no se trata de un sistema validado para transporte médico o estéril. Cualquier requisito adicional de limpieza debe contar con criterios de aceptación definidos y documentación independiente que lo respalde.
Finalice la revisión de la primera pieza (first-article review) aportando las pruebas correspondientes.
La propuesta de entrega integra la revisión controlada, el registro de materiales, las notas sobre la configuración y el acabado, las mediciones de las características y los detalles del embalaje. Incluya observaciones sobre el ajuste solo si estas se han realizado efectivamente utilizando una referencia aprobada. Si, al analizar la primera pieza, se detecta un conflicto entre la guía del actuador y el soporte trasero, aclare el diseño antes de fabricar un nuevo lote. No se hace referencia a ningún cliente real, cantidad entregada, cualificación de dispositivo ni resultado clínico. Este caso ilustra cómo definir una decisión de mecanizado sin que ello implique la aprobación del dispositivo final. La decisión de liberar el sistema sigue siendo competencia del responsable del equipo.
FAQ
¿Se trata de un sustituto para un elemento perimetral específico?
No. Es un ejemplo representativo de mecanizado. La compatibilidad y el uso previsto requerirían interfaces aprobadas y una evaluación independiente por parte del responsable del equipo.
¿Qué sucede si el calibrador pasa, pero el actuador roza?
Verifique la configuración de referencias y puntos de origen (datums); luego, evalúe la posición del orificio, la longitud útil de la guía y los bordes locales. Una simple verificación de dimensiones no basta para resolver un problema de alineación.
¿Por qué realizar un desbaste de la cavidad antes de la inspección final?
La eliminación de material puede alterar la geometría una vez liberada de tensiones. El desbaste y la reevaluación permiten establecer un plan de acabado estable, evitando basarse en mediciones tomadas únicamente bajo la restricción del proceso de mecanizado.
¿Puede el ajuste de una cubierta demostrar el cumplimiento de los requisitos eléctricos?
No. Solo describe el contacto mecánico bajo condiciones definidas. El rendimiento eléctrico y el funcionamiento del equipo quedan fuera del informe de mecanizado.
¿Con qué debe compararse la abertura para el cable?
Utilice el envolvente aprobado para el cable y la cubierta, considerando la dirección de entrada requerida y la condición de los bordes. La muesca no constituye un sistema verificado de alivio de tensión (sujeción contra tirones).
¿Qué elementos deben protegerse en la bandeja?
Proteja el asiento de la cubierta, el orificio y las superficies visibles (estéticas), y evite aplicar carga sobre bordes delgados. Mantenga las carcasas separadas y conserve la identificación del lote acordada.
tanghangyun@oemach.com