
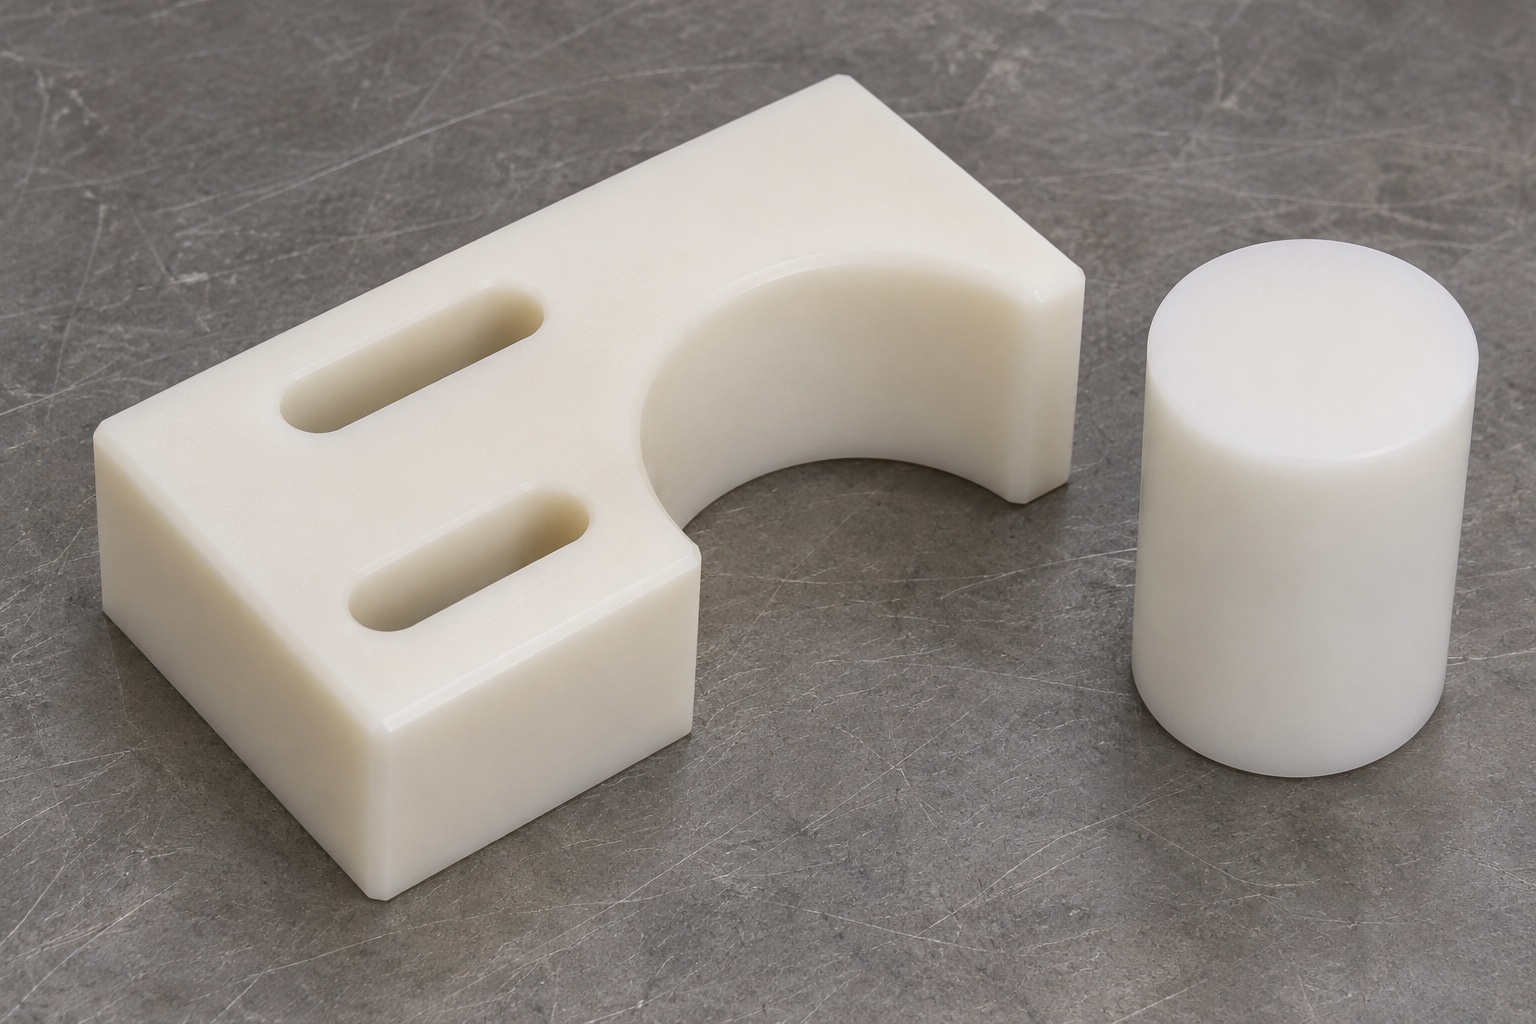
Definición del componente hipotético
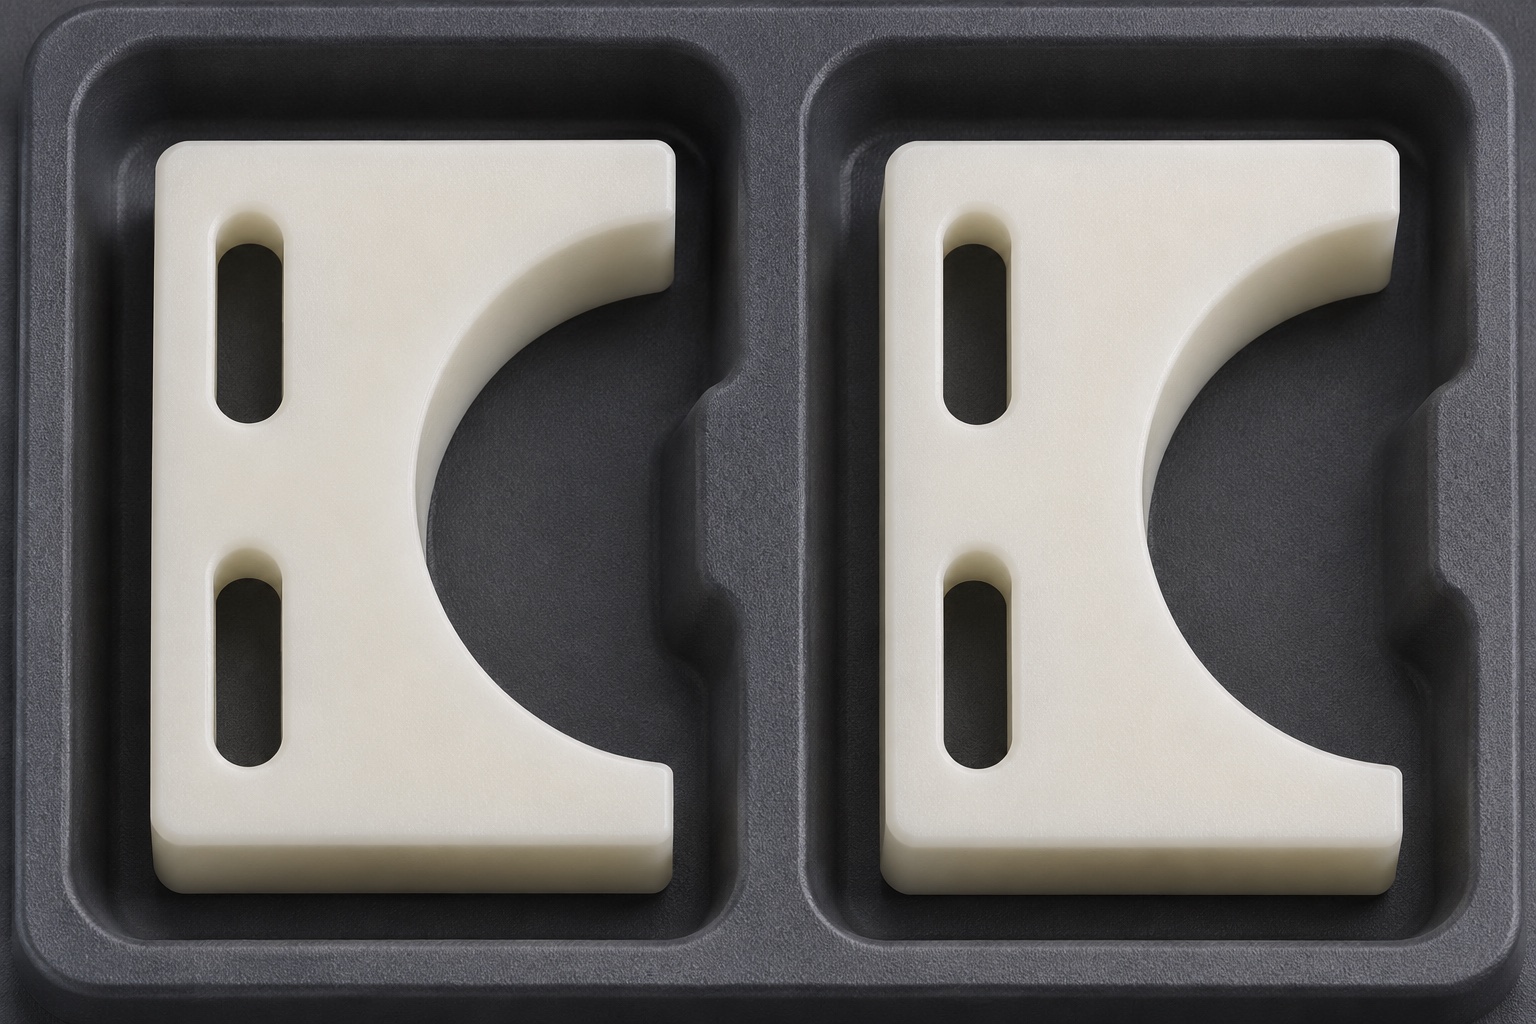
Este ejemplo representativo de mecanizado corresponde a una guía de POM-C (color natural) que presenta una pared cóncava abierta y dos ranuras de montaje alargadas. No se trata de un pedido real, de un repuesto aprobado ni del registro de un proceso de etiquetado validado. La pieza propuesta se evaluaría conforme a un plano controlado y a un modelo inerte del envase. El caso aborda aspectos como el soporte durante el fresado, el recorrido en las ranuras y la inspección del arco. Se incluyen ejemplos hipotéticos de resolución de problemas, en lugar de resultados medidos. No intervienen medicamentos, maquinaria en funcionamiento, datos de códigos de barras ni flujos de trabajo clínicos. El propietario del equipo deberá aprobar los requisitos de contacto y ajuste antes de autorizar cualquier fabricación.
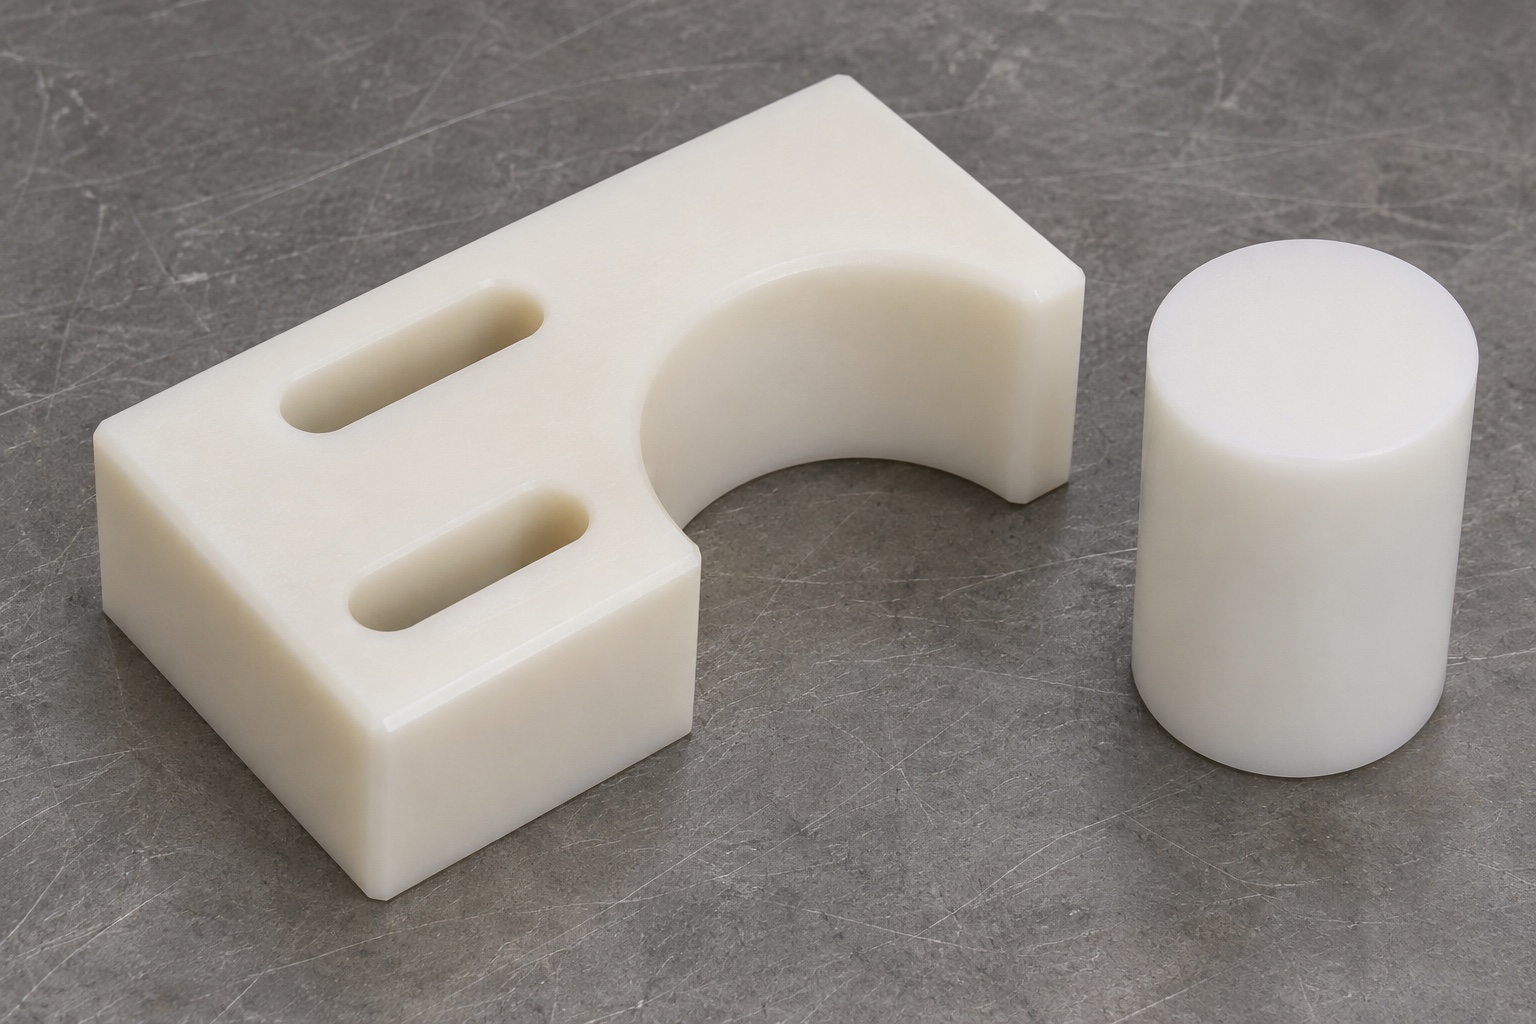
Acordar las dos referencias
El ejemplo asume un plano inferior amplio que se apoya sobre una placa aprobada. Un elemento de posicionamiento independiente establece el origen del perfil; las ranuras permiten realizar ajustes. Solicite los planos de la placa de acoplamiento y del contenedor (envolvente), incluyendo la altura de contacto prevista y la dirección de desplazamiento. Confirme si la pieza se apoya sobre todo el plano o solo sobre puntos de contacto específicos. Una pieza en bruto con un borde exterior limpio podría, aun así, asentarse incorrectamente si hay material sobrante en la salida de una ranura. Los procesos de mecanizado e inspección deben utilizar las mismas relaciones funcionales. Si el propietario del equipo no ha definido la posición de ajuste, documente este aspecto antes de aceptar una verificación de encaje.
Asegurar que el material en bruto cumpla con los requisitos especificados
Seleccione el material en bruto de POM-C aprobado en el plano, dejando un sobreespesor suficiente para el plano inferior, las ranuras y el corte cóncavo. Vincule la pieza en bruto al registro de material correspondiente y mantenga su identificación a lo largo de toda la secuencia de operaciones. Un polímero similar no es un sustituto válido simplemente porque pueda mecanizarse con la misma herramienta. Tenga en cuenta el historial del material y la cantidad de material que se eliminará de forma asimétrica alrededor del arco abierto. El ejemplo no prescribe un periodo de acondicionamiento universal ni parámetros de mecanizado fijos. Cuando la estabilidad dimensional sea crítica, el proceso controlado debe especificar en qué momento se mide la pieza una vez liberada y cómo se registra su estado.
Primera operación: preparar una referencia con soporte
Apoye la pieza en bruto sobre una superficie estable y establezca caras de referencia accesibles. Colóquela de modo que no se ejerza presión sobre las zonas delgadas que quedarán cerca de la pared cóncava. Conserve suficiente material en la pieza para garantizar una sujeción firme durante el desbaste de las ranuras y el perfil. Antes de utilizar la superficie de apoyo, inspecciónela para asegurarse de que no haya virutas ni marcas de los dispositivos de sujeción. Registre la orientación y los puntos de apoyo que se mantendrán para la segunda operación. Si no es posible sujetar la pieza sin forzarla para que quede plana, revise el plan de soporte. Una lectura de planitud obtenida mientras la pieza está sujeta no refleja la forma que tendrá una vez que sea liberada.
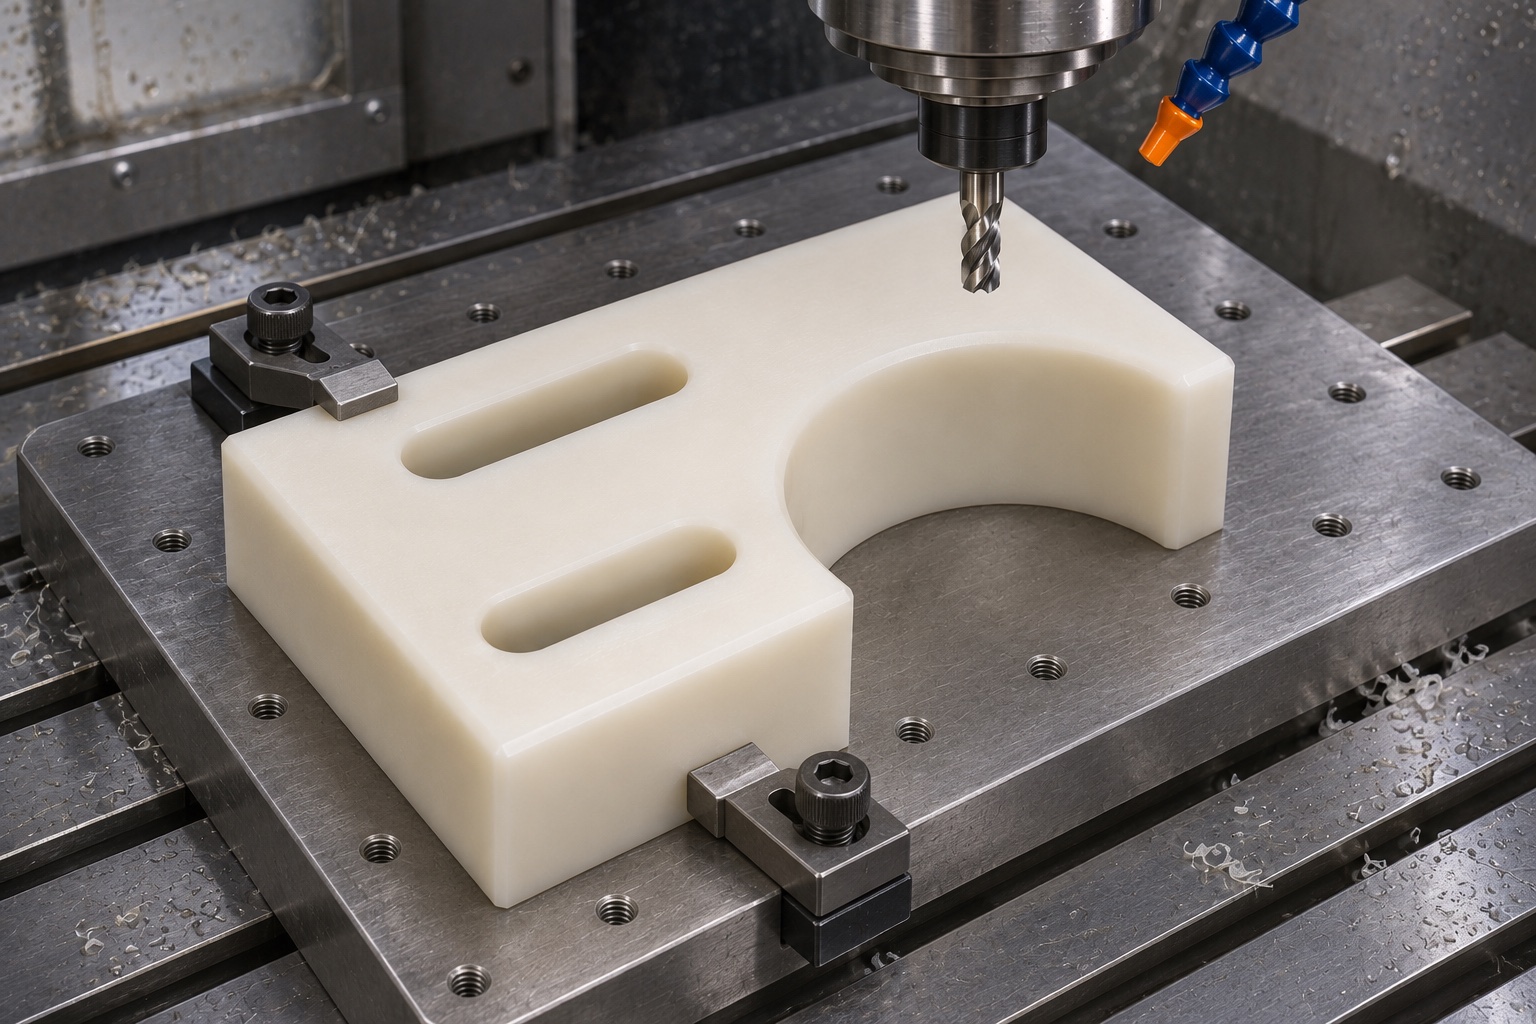
Realizar el desbaste de las ranuras y del perfil abierto
Realice el desbaste de la curva abierta y de las ranuras, dejando sobrematerial en las paredes funcionales donde sea necesario. Verifique el acceso de la herramienta en los extremos de las ranuras, en la parte inferior y en la transición cóncava. Mantenga el soporte en la sección intermedia (el «alma» de la pieza), ya que las dos aberturas reducen su sección transversal. Libere la pieza para evaluar si se producen desplazamientos bajo las condiciones especificadas antes de definir la geometría final. Si se observa algún movimiento, determine si la causa es el sistema de sujeción, el sobrematerial o una eliminación desigual del material. No asuma que aplicar un desplazamiento (offset) en el dispositivo de sujeción corregirá la pieza una vez liberada. En este ejemplo no se especifican valores de deformación ni indicadores de capacidad.
Realice el acabado mediante una transferencia controlada de la pieza entre montajes.
Traslade la pieza (ya liberada del montaje anterior) a la posición definida por el plano y el elemento de referencia aprobados. Complete el mecanizado del arco y de las paredes de las ranuras sin utilizar las ranuras de ajuste como origen arbitrario. El programa debe generar la geometría de transición especificada tanto en la entrada como en la salida. Controle la entrada de la herramienta y la evacuación de viruta para garantizar que la pared de contacto quede accesible para su inspección. Cualquier pasada de acabado que modifique la altura útil de la pared debe verificarse conforme al plano; no basta con comprobar únicamente el radio. Elimine el material sobrante dentro de los límites de los bordes aprobados y, a continuación, vuelva a verificar la cara inferior y las secciones críticas de las paredes.
Diagnóstico de una interferencia puntual en la referencia fija.
Supongamos que un calibre de control entra en contacto cerca de un extremo del arco, mientras que el radio central coincide con lo indicado en el plano. Se trata de un caso hipotético, no de un resultado obtenido en una prueba real. Verifique que el calibre se mantenga a la altura correcta y que el soporte reproduzca el ajuste seleccionado. Inspeccione la transición, el chaflán o redondeo de los bordes y cualquier rebaba localizada antes de reprogramar toda la curva. Compruebe si el calibre representa el contorno real requerido para el componente, en lugar de ser simplemente un cilindro nominal. Documente qué puntos entran en contacto y dónde se producen. Si los límites no están claros, solicite al responsable del diseño que aclare la geometría permitida antes de realizar cualquier modificación.
Diagnóstico de un recorrido insuficiente en las ranuras.
Supongamos que cada elemento de fijación cabe a través de su ranura, pero que la pieza montada no llega a alcanzar uno de los extremos del rango de ajuste requerido. Verifique la orientación de las ranuras, su posición relativa y el espacio disponible para la huella de la arandela sobre la placa aprobada. Una ranura con el ancho correcto aún puede tener un extremo mal ubicado o una relación incorrecta con respecto a la otra ranura. Inspeccione la placa y los elementos de fijación para detectar discrepancias en las revisiones o la presencia de rebabas. No confunda este problema con el ajuste en arco; ampliar la pared curva no restablece el ajuste correcto. Cualquier modificación autorizada en la longitud u orientación de la ranura debe evaluarse en términos de soporte estructural y someterse a una inspección posterior.
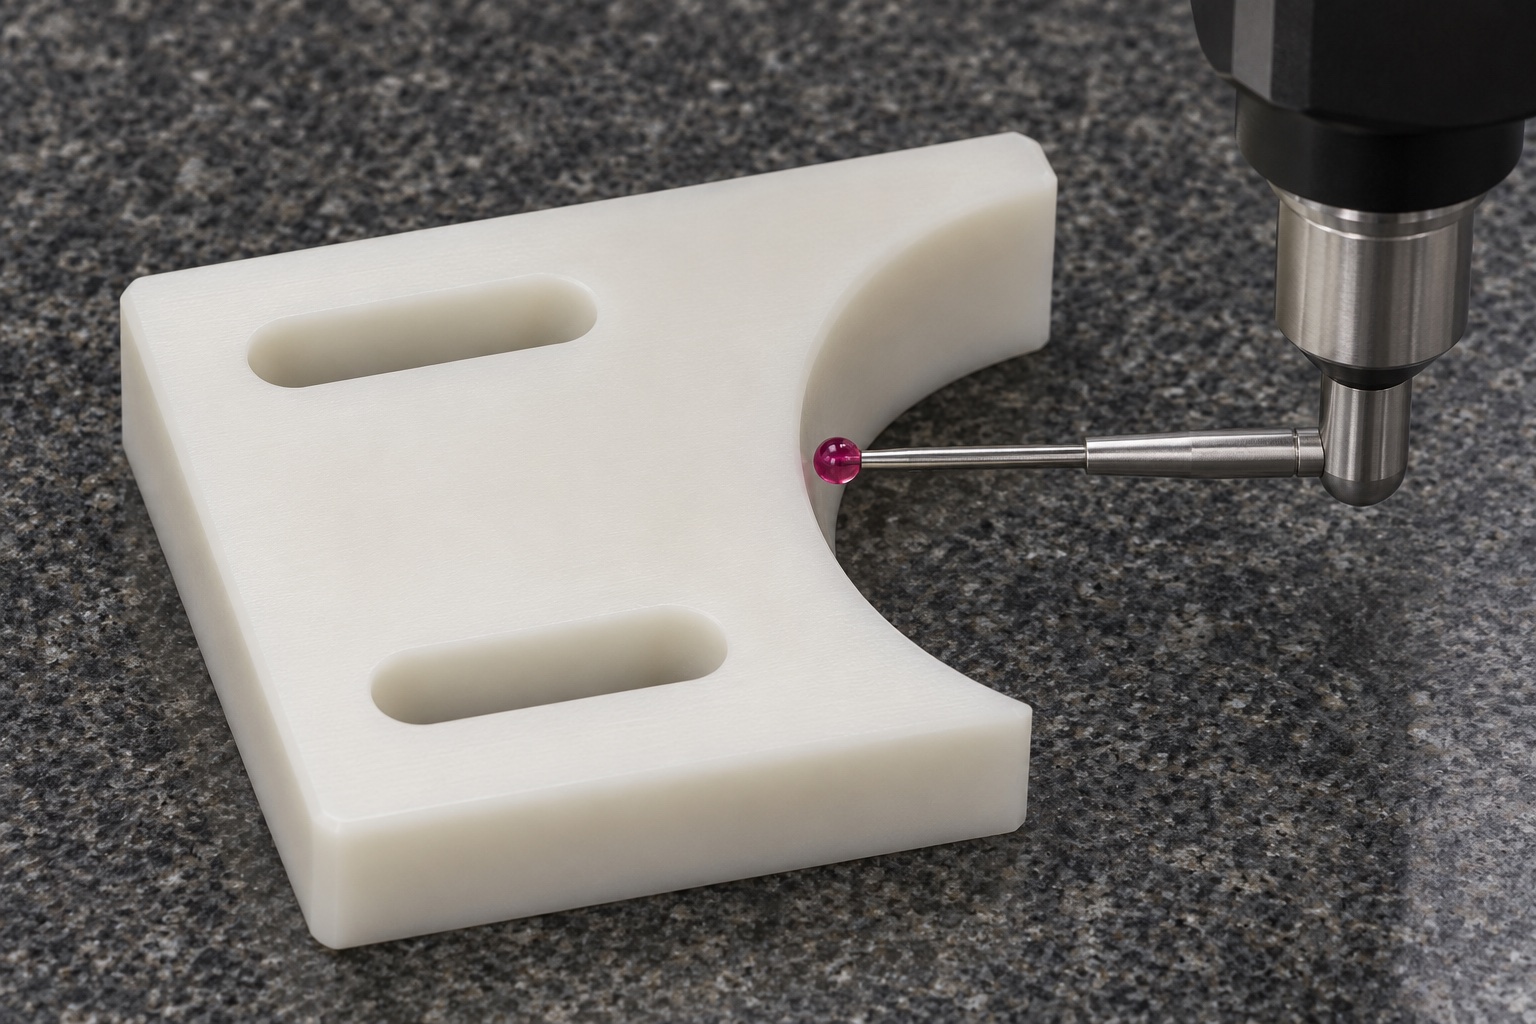
Planifique un informe de primera pieza basado en características específicas.
Incluya como puntos de verificación independientes: la forma de la cara de montaje, las dimensiones de la ranura, la posición del patrón, el perfil del arco y el estado de los bordes. Registre el soporte, la altura de medición, la alineación y el estado tras la liberación. Si una sección de la pared es accesible, podría utilizarse una sonda de contacto; si no es posible alcanzar el punto requerido, proponga una alternativa aprobada antes de aceptar el plan de inspección. No se limite a informar un radio promedio o un único resultado de ajuste. Si los resultados se acercan a un límite, aplique la regla de decisión acordada. Este caso no incluye dimensiones ficticias, resultados por lote ni tasas de aprobación; define, en cambio, las evidencias necesarias para una prueba real.
Realice una verificación de ajuste en banco bajo condiciones delimitadas.
Utilice la placa de montaje aprobada y una referencia inerte para examinar la holgura en la configuración de ajuste acordada y a la altura de contacto establecida. Registre la orientación y las observaciones sin poner en funcionamiento la etiquetadora. No fuerce el calibre a través de una obstrucción ni realice ajustes manuales en la pieza para lograr que encaje. Una observación satisfactoria en banco solo es válida para la referencia y las condiciones definidas. Esto no verifica la alineación de la etiqueta, su adhesión, la lectura de códigos de barras, el rendimiento operativo ni la vida útil ante el desgaste. Si el equipo real utiliza elementos de fijación diferentes o si cambia el rango de envases, el responsable del diseño deberá reevaluar la interfaz y realizar la validación del sistema que sea necesaria.
Proteja las superficies mecanizadas durante todo el proceso de entrega.
Retire las virutas sueltas y los residuos derivados de procesos aprobados de las ranuras y de la pared cóncava. Inspeccione el estado de los bordes y evite raspar la pared durante la manipulación. Coloque las guías en alojamientos independientes que sirvan de soporte, de modo que sus extremos no rocen ni se doblen. Mantenga las superficies de contacto libres de etiquetas y adhesivos. Es posible evaluar la retención del embalaje utilizando piezas inertes; no obstante, esto no constituye un proceso de envasado validado como estéril o limpio. Registre las condiciones reales de embalaje, así como los identificadores de revisión o de lote exigidos por el comprador. Cualquier requisito adicional relativo a la limpieza o a la cualificación para el transporte constituye un requerimiento independiente.
La entrega separa la geometría de la aceptación del sistema.
Los entregables propuestos incluyen el plano controlado, la identificación del material, el esquema de montaje, las mediciones de las características y la descripción del embalaje. Si se solicita, incluya las condiciones específicas y las observaciones derivadas de la verificación de ajuste con piezas inertes. Si, al analizar la primera pieza, se observa un recorrido o un contacto inciertos, será necesario revisar el plano o el dispositivo de sujeción antes de proceder a una producción en serie. Este ejemplo presenta una posible ruta de mecanizado CNC y un proceso de revisión, pero no constituye un proyecto finalizado ni un resultado certificado. El responsable del equipo es quien decide sobre la manipulación de los contenedores y el rendimiento del etiquetado. Esta clara distinción evita que un informe de mecanizado —aunque sea válido— pueda utilizarse como prueba de un proceso que, en realidad, no ha sido sometido a pruebas.
FAQ
¿Se trata de una pieza entregada a un cliente?
No. Es un ejemplo representativo de mecanizado CNC. No se hace referencia a ningún pedido de cliente, datos de inspección o rendimiento de etiquetado.
¿Por qué realizar un desbaste antes del fresado de acabado?
El desbaste elimina la mayor parte del material y permite revisar la forma tras liberar las tensiones. La ruta de mecanizado final debe emplear el soporte especificado y dejar un sobreespesor controlado para el acabado.
¿Qué ocurre si el calibre solo entra en contacto cerca de la entrada?
Verifique primero la altura del calibre, el ajuste del montaje y la geometría de transición. Compare el borde en esa zona específica con el plano antes de realizar modificaciones en el arco principal.
¿Cómo es posible que, aun teniendo la anchura de ranura correcta, el recorrido siga estando limitado?
La longitud, la orientación y la ubicación relativa de la ranura también influyen. Compruebe los componentes y la huella de apoyo dentro del rango de ajuste aprobado.
¿Puede la verificación con piezas inertes demostrar la calidad de un código de barras?
No. Solo aborda el ajuste mecánico en la configuración definida. El rendimiento de los códigos de barras y el etiquetado requiere una validación del equipo por separado.
¿Qué debe acompañar a una verdadera «primera pieza» (first article)?
Incluya la revisión, la identificación del material, las mediciones por característica, las condiciones de inspección y el embalaje acordado. Añada observaciones sobre el ajuste en seco (dry fit) solo si se han realizado conforme a la referencia aprobada.
tanghangyun@oemach.com