
El ejemplo y sus limitaciones
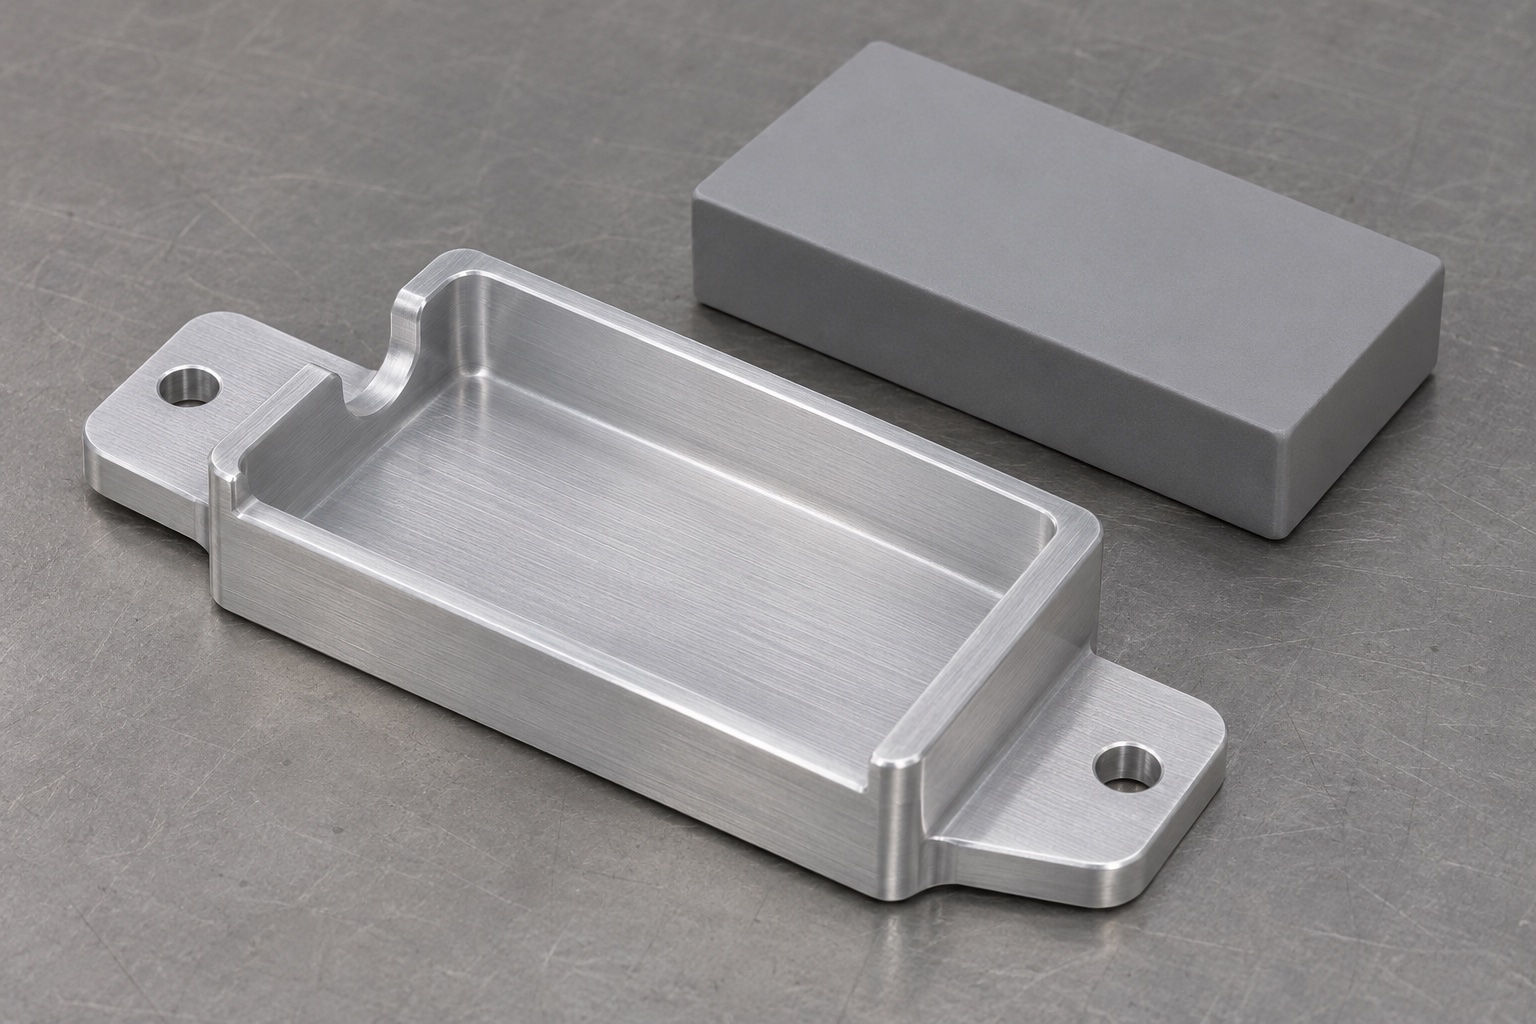
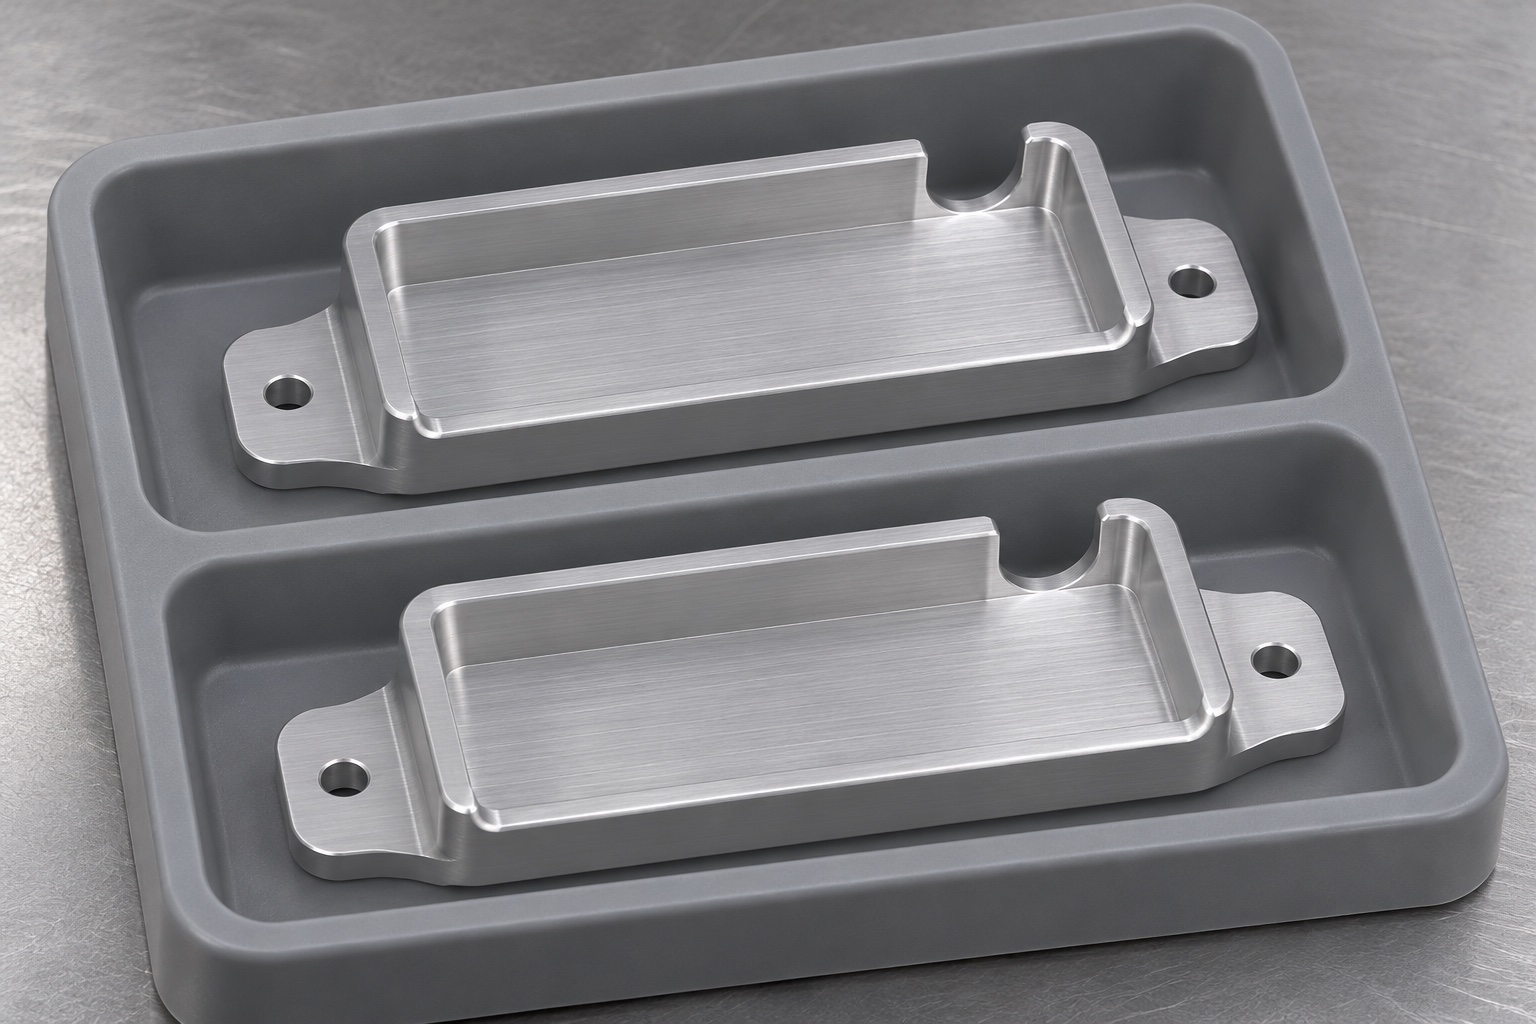
Se propone un ejemplo de fresado de un soporte exterior para registrador, con alojamiento, escotadura para cable y orejetas. No corresponde a una entrega, instalación aprobada ni pieza de recambio. Un plano y un modelo inerte definen el ajuste. El alcance excluye sondas, cableado, calibración, cambios en el refrigerador y cualquier afirmación de rendimiento térmico.
Revisión del plano y de las dos interfaces
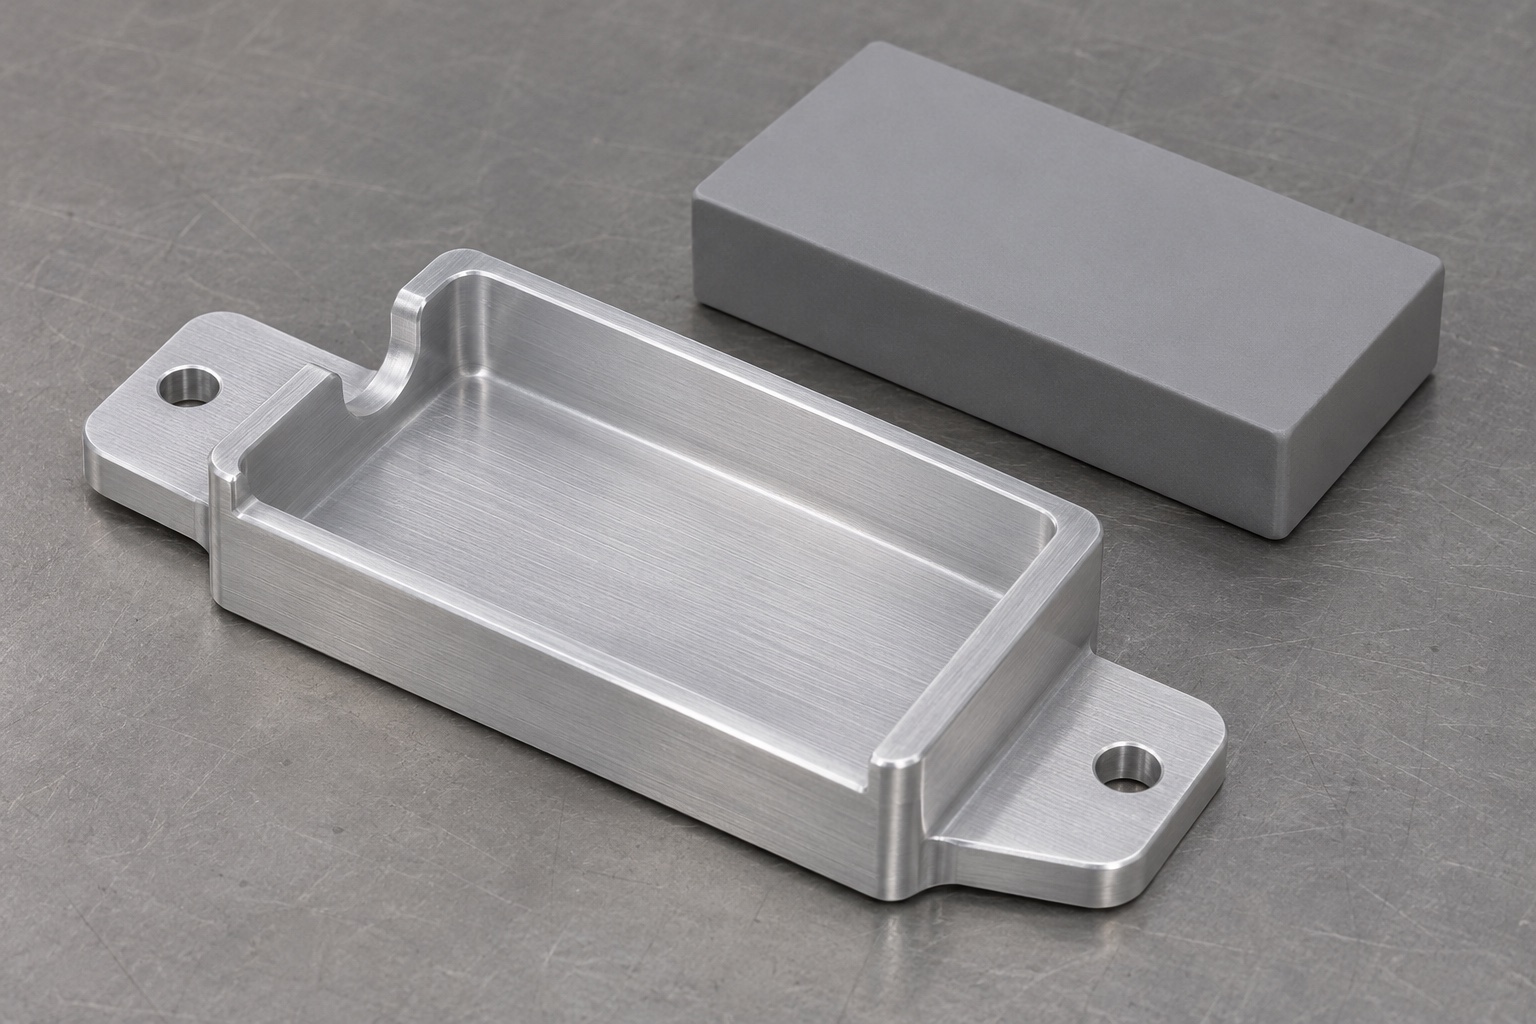
Antes de preparar un presupuesto, identifique el plano de montaje de referencia, la base de la cavidad y las caras que posicionan la carcasa del dispositivo. Solicite el esquema de fijación aprobado y las dimensiones del conector, en lugar de estimarlos a partir de una imagen. En este ejemplo, la interfaz de montaje externa se reproduciría mediante una placa de banco suministrada o aprobada por el propietario del equipo. Dicha placa sirve como referencia mecánica y no reproduce el funcionamiento del refrigerador. Compare la revisión de la placa con el plano de la pieza. Si el modelo de montaje omite una arandela, una trayectoria de herramienta o una obstrucción por parte de un panel, márquelo como una condición de interfaz no resuelta y suspenda esa parte de la evaluación de ajuste.
Seleccione el material en bruto (pieza en bruto) y la secuencia de acabado.
Utilice únicamente el material 6061 aprobado y realice un seguimiento de la identidad del material desde la pieza en bruto hasta el informe final. Verifique que la pieza en bruto deje suficiente sobrematerial para las orejetas y la cavidad, conservando al mismo tiempo superficies de sujeción adecuadas. Si se especifica anodizado u otro tipo de acabado, revise el enmascarado y las dimensiones finales antes de realizar la programación. No se debe asumir ningún acabado simplemente porque la pieza esté destinada a equipos médicos. El plan de proceso debe especificar qué superficies se inspeccionan antes del tratamiento y cuáles se aceptan después del mismo. Cualquier cambio en el material o en el tratamiento requiere aprobación; no puede justificarse únicamente por la apariencia de una muestra o por un ajuste en seco exitoso.
Establezca una configuración (preparación) primaria estable.
Cree el plano de referencia inicial y las superficies exteriores accesibles mientras la pieza en bruto aún cuenta con un soporte adecuado. Utilice un dispositivo de sujeción que permita las trayectorias de herramienta elegidas sin presionar zonas delgadas contra las mordazas. Seleccione topes de posicionamiento de modo que las virutas no puedan acumularse fácilmente debajo de la superficie de referencia. Marque la orientación de la pieza en bruto durante las transferencias, pero evite marcar la superficie de asiento final. En la secuencia propuesta, debe quedar sobrematerial en las paredes mientras se mecaniza la cavidad. Confirme los espacios libres para la entrada y salida de la herramienta antes de mecanizar los elementos de montaje. Si una revisión de la pieza en bruto modifica la superficie de sujeción, revise la configuración y el acceso para el palpador, en lugar de copiar los desfases (offsets) anteriores sin realizar cambios.
Realice el desbaste de la cavidad antes de proceder al mecanizado de acabado a la medida final.
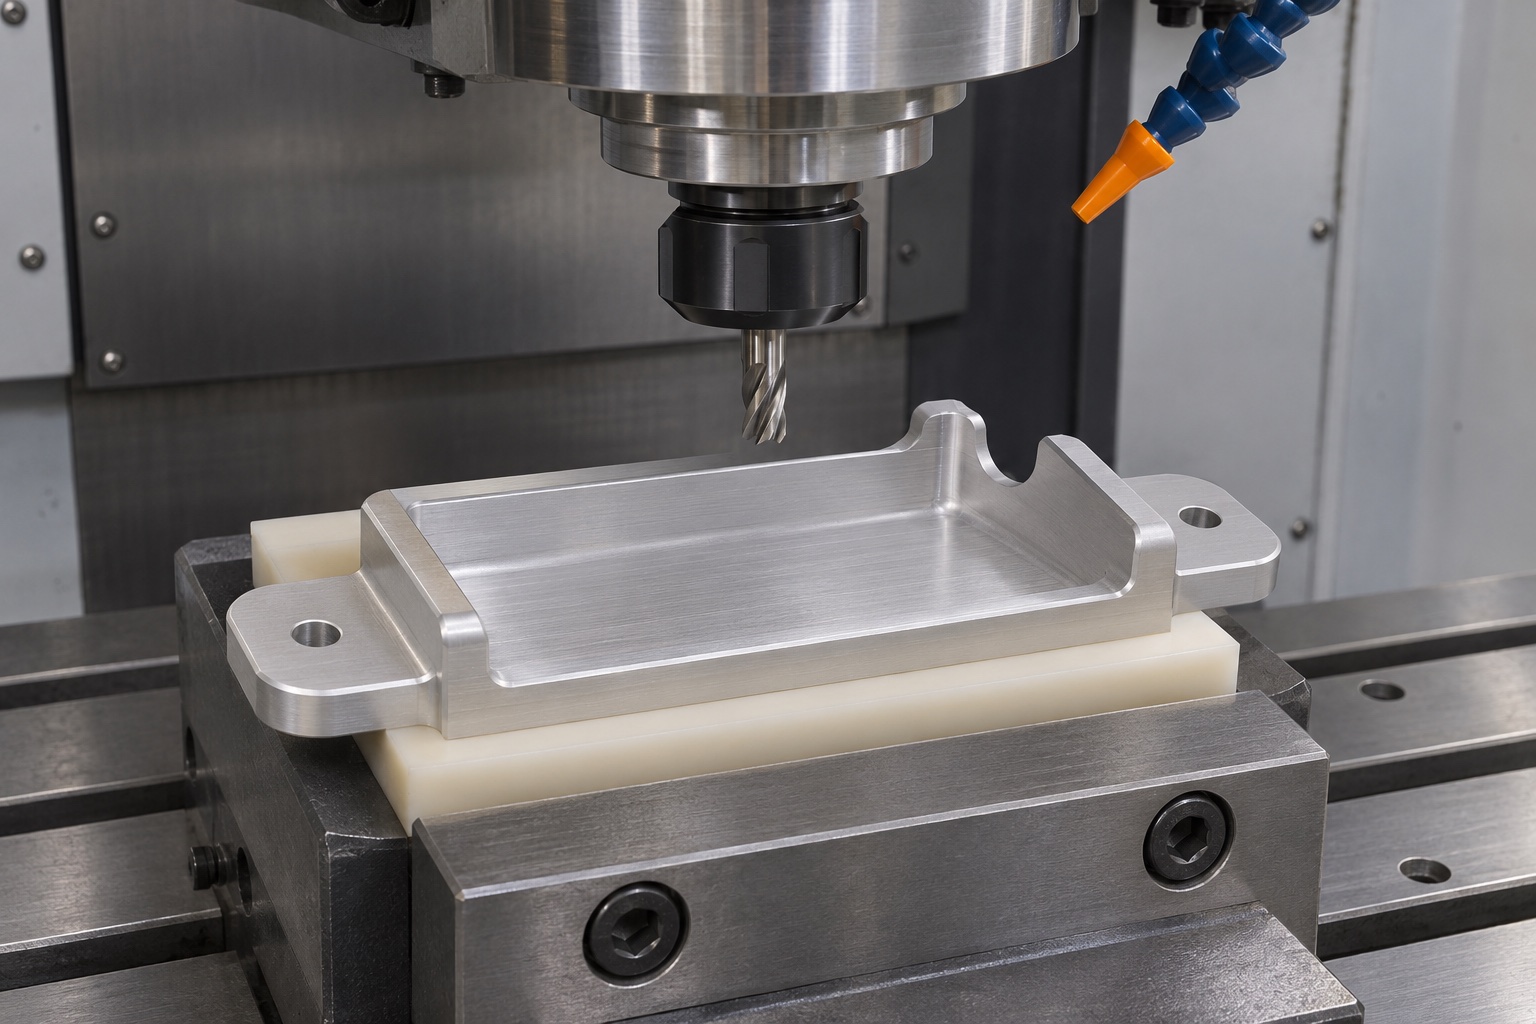
Elimine el volumen principal de la cavidad en etapas adecuadas según el material y las herramientas. Mantenga el fondo apoyado y deje un sobreespesor deliberado en las paredes y superficies de contacto. Tras el desbaste, evalúe si la pieza se desplaza al liberarla. Si esto ocurre, verifique el estado de la pieza en bruto y el sistema de sujeción antes de definir una nueva estrategia de acabado. Este ejemplo no presenta una deflexión medida ni garantiza un valor de capacidad. El proceso propuesto tiene como fin evitar que la distorsión quede oculta por el dispositivo de sujeción. El fresado final debe basarse en la geometría aprobada y lograr los radios de fondo y de esquina especificados, sin recurrir a la aplicación de fuerza para lograr el ajuste con un calibrador.
Complete las orejetas de montaje y el vaciado de alivio.
Finalice el patrón de orificios tomando como referencia los puntos de montaje funcionales. Compruebe el acceso para el cabezal y la herramienta respecto al espacio definido (envolvente) aprobado; no asuma que ampliar los orificios resolverá problemas de montaje. Frese el vaciado para el cable y revise la transición en la pared inferior, donde puede resultar difícil observar el borde. El proceso mantiene el vaciado separado de las superficies de posicionamiento, de modo que cualquier corrección en los bordes no altere innecesariamente el asiento de la pieza. Si la forma del conector es aún provisional, no dé por sentado el ajuste basándose únicamente en el modelo del cuerpo. Registre qué elementos geométricos son definitivos, cuáles son provisionales (marcadores de posición) y cuáles requieren aprobación antes de la puesta en producción.
Diagnóstico de una carcasa que oscila dentro de su cavidad.
Supongamos que un calibrador de la carcasa entra en contacto con dos esquinas y oscila, a pesar de que el ancho de la cavidad se encuentra dentro de la tolerancia acordada. Se trata de una situación hipotética. Verifique la envolvente de las esquinas de la carcasa en relación con los radios internos y confirme que el calibrador esté asentado en la orientación correcta. Compruebe si existen rebabas o partículas procedentes del dispositivo de sujeción debajo de la base. Compare las zonas de contacto reales y las lecturas del fondo antes de profundizar toda la cavidad. Si las esquinas provocan interferencias, consulte con el responsable del diseño sobre la posibilidad de realizar un vaciado de alivio específico. Registre la revisión y, tras la corrección, vuelva a verificar los elementos afectados; no acepte un ajuste forzado como una solución válida.
Diagnóstico de un orificio accesible pero con un conector bloqueado.
Supongamos que los tornillos de montaje son accesibles cuando la carcasa está retirada, pero que la envolvente del conector genera interferencias una vez colocado el calibrador. En primer lugar, verifique la secuencia de montaje requerida y la revisión del modelo. Determine si la colisión se produce con la pared de alivio, la cabeza de un elemento de fijación o la trayectoria disponible para la herramienta. Ampliar una muesca podría no resolver un conflicto en otra parte, además de que puede debilitar o eliminar un borde de contacto previsto. En este caso, se propone registrar la ubicación de la interferencia y comunicarla al equipo de diseño responsable. Durante la verificación, no se instalan ni se doblan cables operativos. La observación de la holgura mecánica no permite verificar el rendimiento eléctrico ni el comportamiento térmico.
Realice la inspección tras completar todos los procesos requeridos.
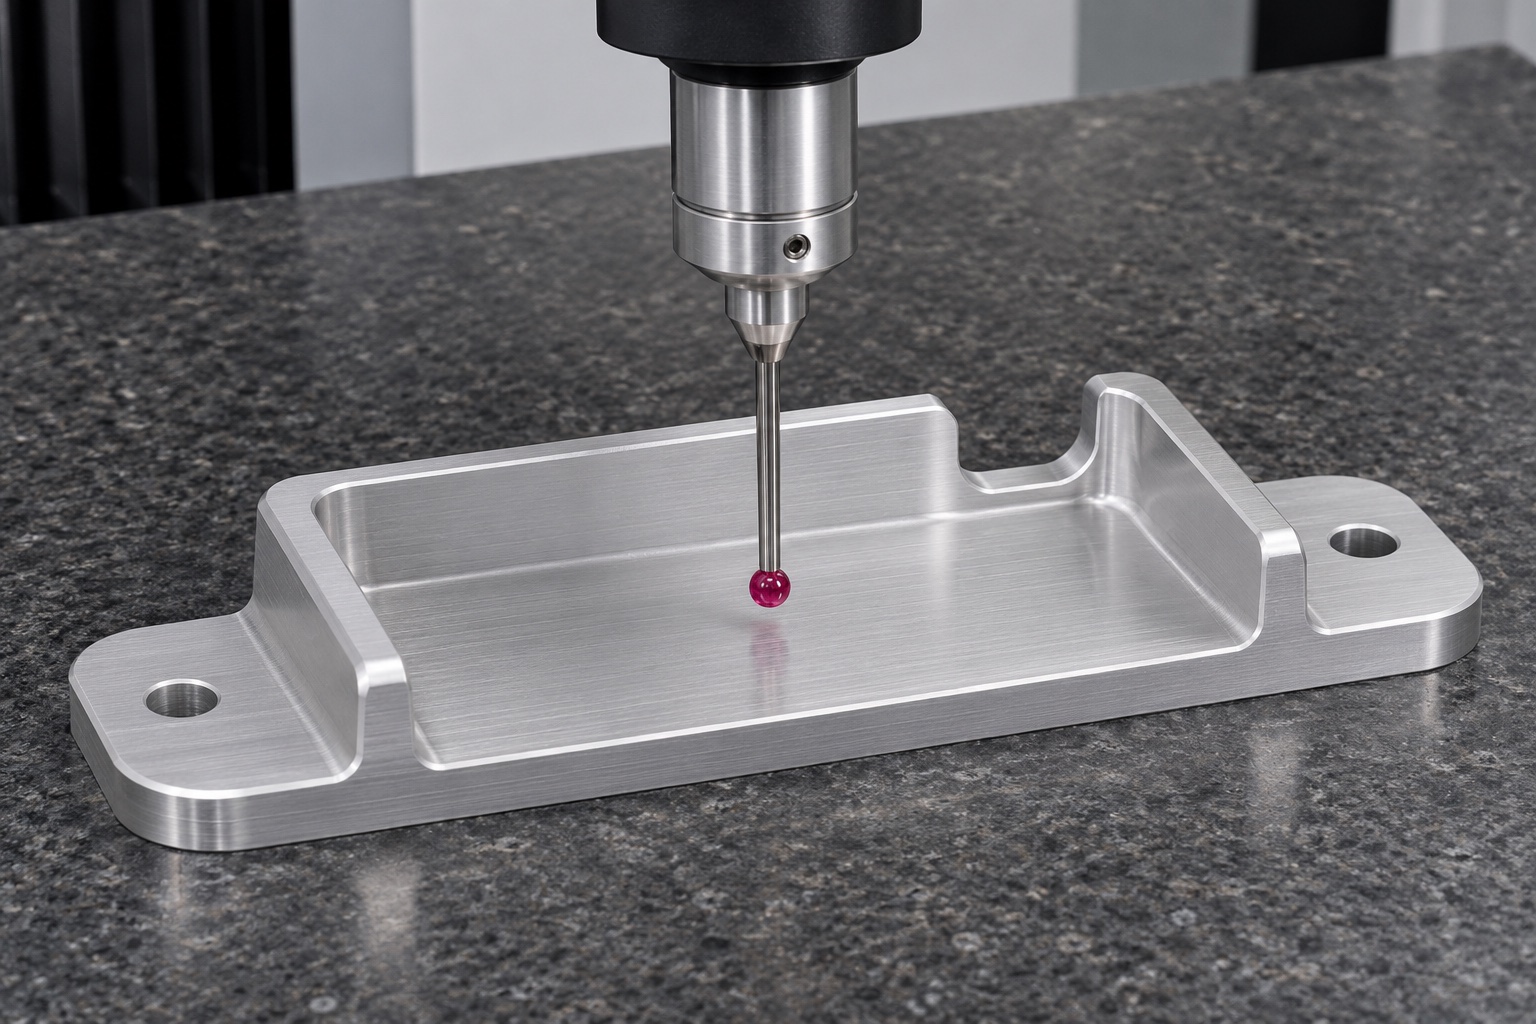
El informe propuesto abarca el plano de montaje, la disposición de los orificios, las dimensiones de los alojamientos, el perfil de las esquinas, la posición de la base y la forma de los alivios. Mida las características críticas en el estado final acordado, una vez realizados los acabados especificados. Asegúrese de que el palpador alcance la zona correcta de la pared y no confunda el radio de una esquina con una superficie plana. Registre las condiciones de soporte y los puntos de medición. Si un valor se encuentra cerca de un límite, aplique la regla de decisión acordada y considere la repetibilidad de la configuración. Presente las observaciones sobre el ajuste en banco por separado de los datos dimensionales. Aquí no se incluyen valores de inspección reales; el equipo de diseño deberá acordar qué características y registros de respaldo son necesarios antes de fabricar la primera unidad (artículo inicial).
Limpie y proteja las superficies correspondientes.
Tras el proceso de limpieza aprobado, inspeccione los alivios, la base y las salidas de los orificios para detectar virutas o rebabas. Evite arrastrar las piezas unas contra otras durante su traslado a la zona de embalaje. Utilice alojamientos que soporten las superficies amplias sin ejercer presión sobre los bordes superiores de las paredes ni sobre los alivios para cables. Asegúrese de que los separadores no dañen el acabado acordado. Marque el embalaje con la revisión de la pieza y las referencias del lote, según corresponda, evitando colocar etiquetas sobre las superficies de apoyo. Este ejemplo describe únicamente el embalaje protector; no implica un estado estéril ni un nivel de limpieza validado. Cualquier requisito adicional de limpieza, embalaje o cualificación del transporte deberá especificarse y respaldarse mediante documentación independiente.
Defina una verificación de aceptación en banco con límites establecidos.
Utilizando la placa de interfaz acordada y un calibrador (o pieza de referencia inerte), documente la secuencia de asentamiento y las holguras. Verifique el espacio de montaje sin modificar un refrigerador real ni un dispositivo de registro (logger) auténtico. Registre si existe algún contacto intencional y si el calibrador puede retirarse según lo especificado. Si el ajuste varía tras volver a colocar la pieza, inspeccione el dispositivo de sujeción en busca de residuos y repita el proceso antes de concluir que la pieza requiere ajustes. Mantenga el registro de esta verificación en banco junto con sus planos y las revisiones del dispositivo de sujeción. Un resultado conforme solo es válido para esta geometría y condiciones de soporte específicas; no constituye una validación de un sistema instalado ni garantiza que la monitorización siga siendo válida durante su uso real.
Prepare la entrega de información para la siguiente fase de toma de decisiones.
La entrega propuesta incluye datos de diseño bajo control de revisiones, trazabilidad de materiales, especificaciones de procesos y acabados, resultados detallados por característica y documentación del embalaje. Si el comprador lo solicita, incluya fotografías de la configuración utilizada en el banco de pruebas, distinguiendo claramente entre imágenes ilustrativas y evidencias basadas en mediciones. Si la información sobre la interfaz está incompleta, señale los puntos pendientes en lugar de afirmar que el diseño ha sido validado. El propietario del dispositivo decidirá si procede —y cómo hacerlo— con la instalación del equipo y la cualificación de su rendimiento. Este caso presenta una posible ruta de mecanizado CNC y un marco de aceptación; no constituye un proyecto finalizado, una certificación de producto ni una garantía de fiabilidad en la cadena de frío.
FAQ
¿Se trata de una instalación real en un refrigerador?
No. Es un ejemplo representativo de mecanizado CNC. No incluye la entrega al cliente, la aprobación de instrumentos ni resultados de temperatura registrados.
¿Por qué se deja un sobrematerial (margen) durante el desbaste de una cavidad?
El sobrematerial permite evaluar la forma de la pieza tras la eliminación de material y la liberación de las sujeciones, antes de proceder a las dimensiones finales. El proceso real dependerá del material de partida aprobado y de los planos.
¿Qué se debe revisar si la carcasa presenta inestabilidad (bamboleo)?
Compruebe los bordes, la base de apoyo y las zonas elevadas; asimismo, inspeccione el dispositivo de sujeción para detectar posibles residuos. No profundice ni ensanche la cavidad sin haber identificado primero el punto de contacto.
¿Puede una prueba con placa de montaje validar las lecturas de una sonda?
No. Solo representa una interfaz mecánica. La ubicación de los sensores, su calibración y su comportamiento ante la temperatura son decisiones que corresponden al propietario del equipo.
¿Afecta el acabado a las holguras?
Puede afectar a la geometría final de los huecos o perforaciones. Especifique la condición final aceptable, el uso de enmascaramiento (si fuera necesario) y los elementos que deben verificarse tras el tratamiento.
¿Qué debe proteger el embalaje?
Separe las piezas y evite el roce en el alojamiento, los apoyos de montaje y la escotadura para cable. Mantenga la identificación de revisión y lote, sin adhesivo sobre las superficies funcionales.
tanghangyun@oemach.com