
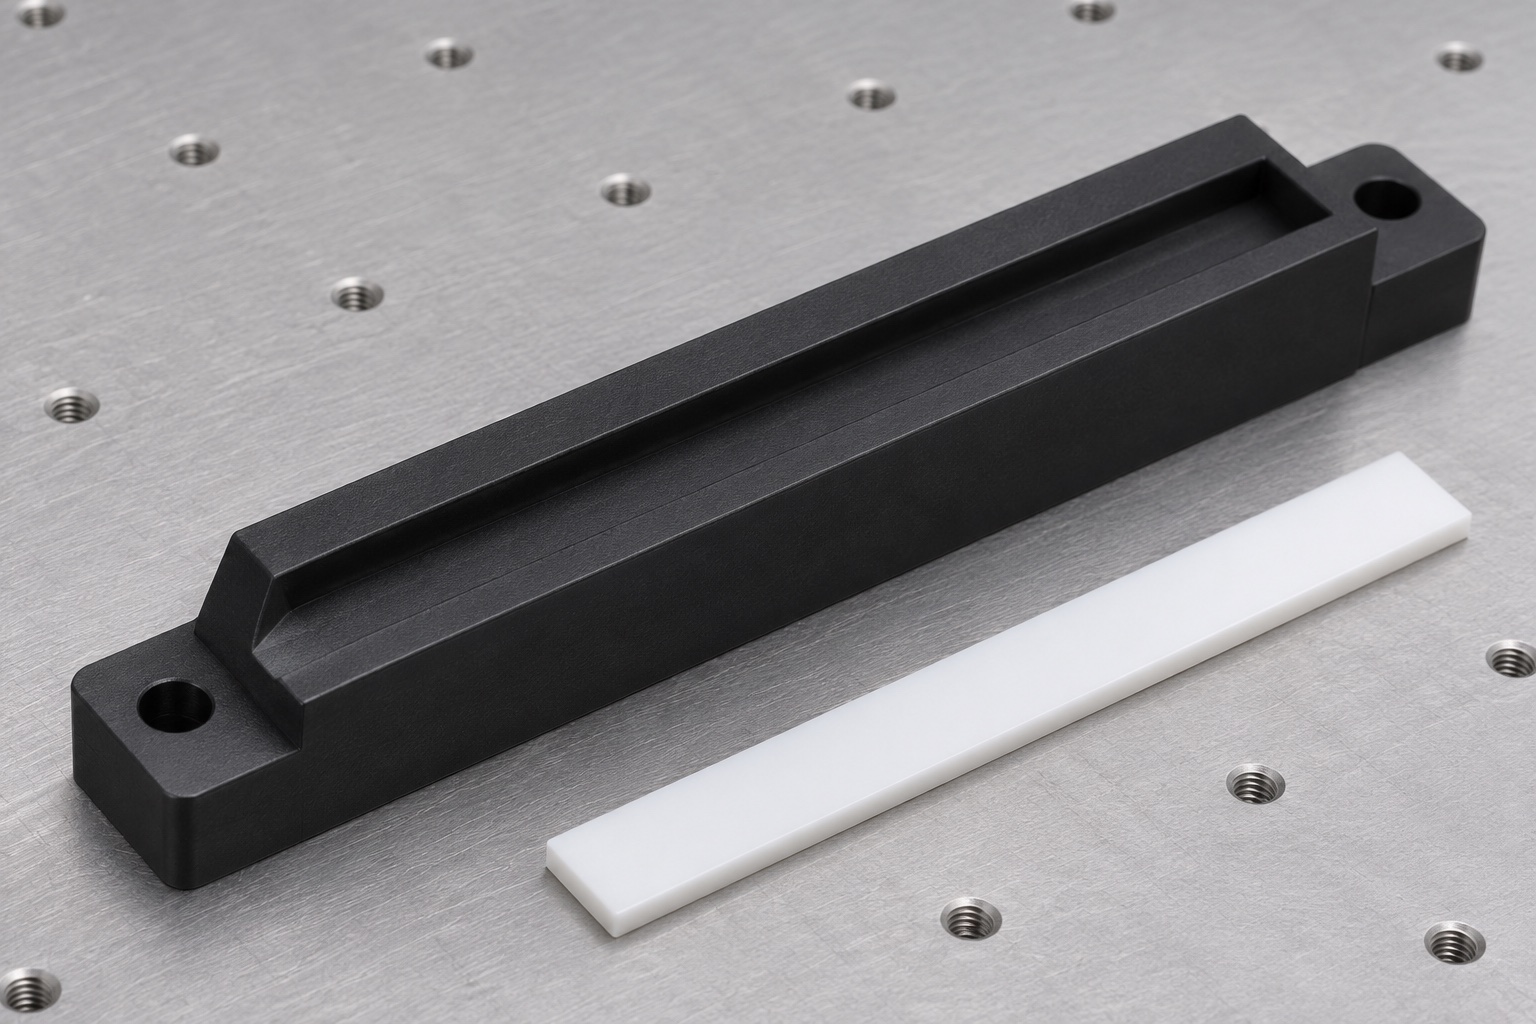
Definición del alcance del ejemplo
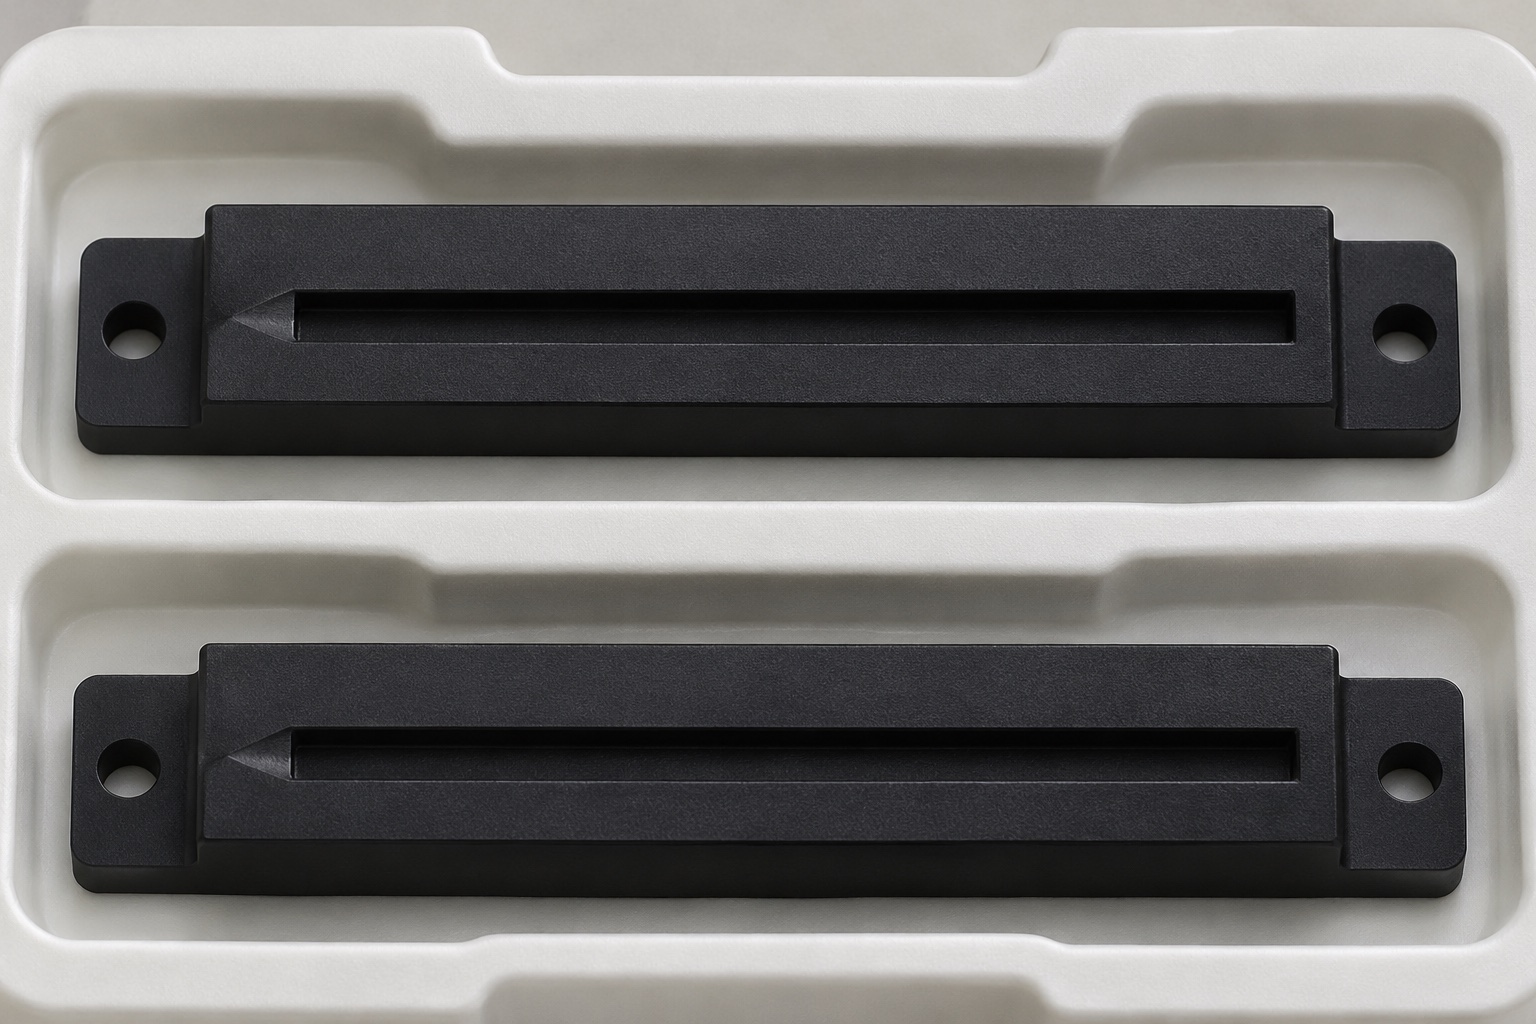
Este ejemplo representativo describe una guía de POM-C negro para un analizador de orina hipotético, con canal poco profundo, entrada y orejetas. No representa un pedido ni resultados medidos. Se propone conservar la geometría tras liberar la pieza y observar el ajuste con una probeta inerte, sin analizador operativo, reactivos ni muestras biológicas. La referencia es un plano controlado.
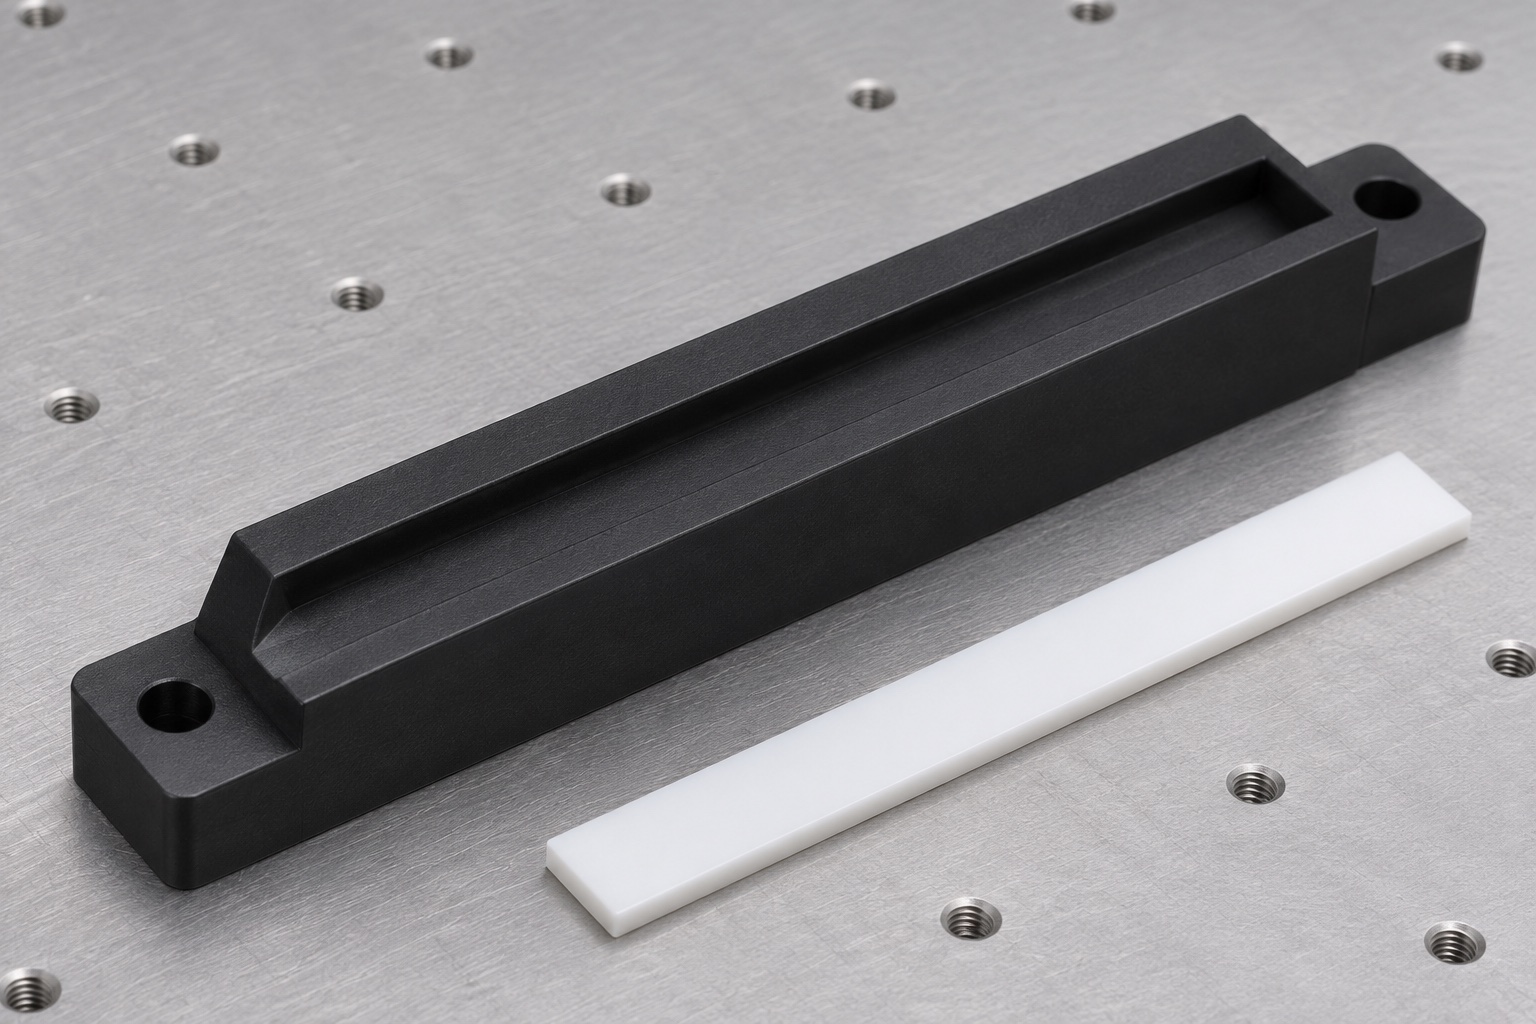
Pregunte cómo se posiciona la guía.
El ejemplo asume que unas bases de apoyo inferiores sostienen el bloque y que un elemento lateral específico establece la ubicación lateral. Los dos orificios de los extremos se consideran orificios de montaje con holgura, a menos que el diseñador especifique lo contrario. Confirme la referencia lateral, la ubicación de los apoyos y las superficies de contacto permitidas antes de preparar el montaje para la inspección. Un programa que utilice el punto medio de los orificios como origen podría generar un canal en una posición distinta a la de un programa que tome como referencia el elemento lateral. La solicitud de presupuesto debe incluir una vista del conjunto (o de la pieza con la que encaja), y no limitarse a exigir tolerancias más estrictas en los orificios. Si el esquema de posicionamiento no está claro, aclare este aspecto antes de cortar la pieza en bruto para la prueba.
Registre el material recibido.
Seleccione únicamente el grado de POM-C y el formato de material especificados en el plano. Asocie el registro del lote a las piezas cortadas, asegurándose de no colocar etiquetas sobre las superficies que formarán el canal o las bases de montaje. En este ejemplo, la selección del grado no se basa únicamente en el color. Tenga en cuenta la geometría del material de partida y la dirección en la que se corta la pieza, ya que esto puede influir en las tensiones internas y en el sobrematerial disponible. Cualquier sustitución de material requiere aprobación, incluso si fuera posible mecanizarlo hasta alcanzar las mismas dimensiones. Asimismo, la identificación del material recibido es independiente de su compatibilidad con reactivos o dispositivos; el registro del proveedor indica qué material se utilizó, pero no define en qué entorno puede operar el dispositivo.
Primera preparación: establezca un soporte fiable.
Prepare superficies de apoyo amplias en la pieza en bruto, dejando suficiente sobrematerial para el acabado posterior. Coloque la pieza contra los topes definidos, asegurándose de que no haya virutas sueltas en las zonas de apoyo. El dispositivo de sujeción propuesto sostiene la pieza en varias áreas accesibles, sin forzar la planitud de una pieza que inicialmente pudiera estar curvada. Aplique únicamente la sujeción necesaria para resistir las fuerzas del mecanizado previsto. La referencia en la cara inferior y en el lateral facilitará que, en la siguiente etapa, el canal quede correctamente posicionado respecto a las referencias de montaje de la pieza. Registre los puntos utilizados para el posicionamiento y la sujeción, de modo que la misma operación pueda reproducirse con exactitud. Un cambio inexplicable en el soporte daría lugar a una revisión de los datos de la primera pieza.
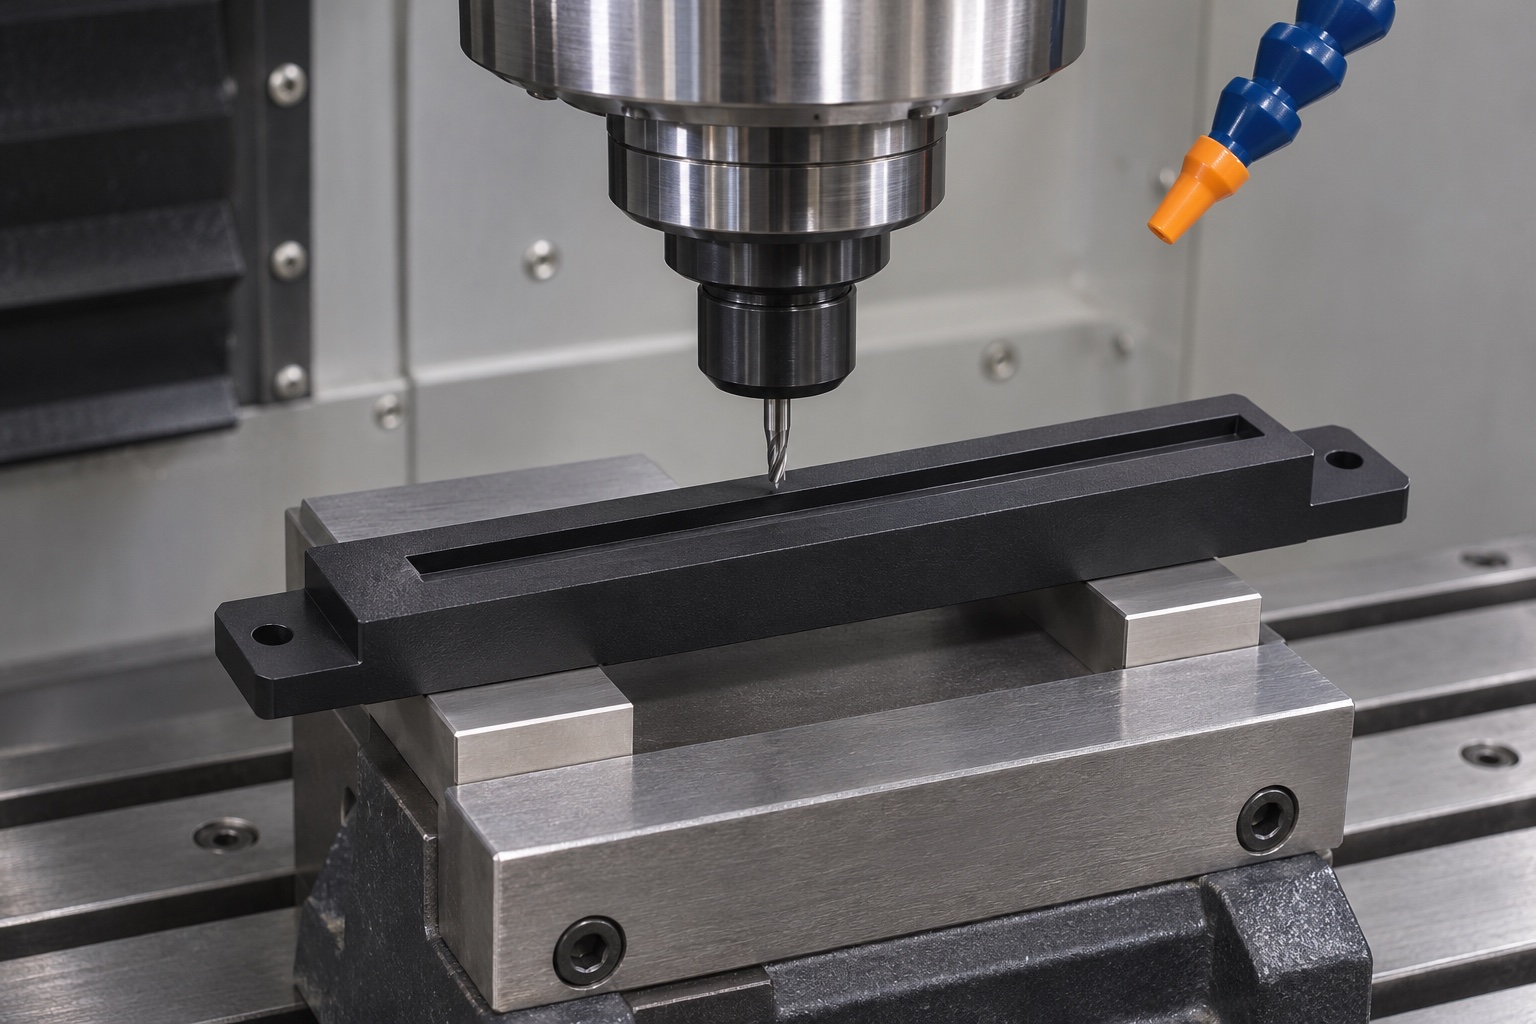
Mecanizar el canal (desbaste) y liberar la pieza en bruto.
Realice el desbaste del canal central, dejando un sobreespesor definido en las paredes y en el fondo. Evite dejar paredes delgadas sin soporte que puedan verse afectadas negativamente durante una pasada de acabado pesada. Libere la pieza y observe su forma sobre el soporte acordado, bajo las condiciones de inspección especificadas. El objetivo es determinar si la eliminación de material o la sujeción han alterado las superficies de referencia. Si se detecta una deformación significativa, revise el sobreespesor, la interacción de la herramienta y el soporte, en lugar de forzar la pieza para que recupere sus dimensiones nominales. Este ejemplo no proporciona valores de deflexión medidos ni límites admisibles; el plano y la estrategia de medición seleccionada determinarán qué observaciones son relevantes para la aprobación.
Realice el acabado del canal y de la transición de entrada.
Vuelva a colocar la pieza utilizando el soporte y la referencia lateral aprobados. Realice el acabado del fondo y de las paredes laterales siguiendo una trayectoria que permita el acceso a la entrada (zona de entrada) y evite eliminar la longitud destinada al posicionamiento. Mecanice la zona de entrada únicamente hasta el límite definido. Verifique que la entrada sea suave en la región de contacto especificada; no obstante, no evalúe la guía completa basándose únicamente en su nivel de pulido. Realice el acabado de los orificios de montaje y verifique los bordes de salida. En este ejemplo, se reserva un paso independiente para el repaso de los bordes, ya que un cambio de herramienta o una operación manual podrían afectar al contorno. Registre la operación mediante la cual se genera cada característica funcional para facilitar la resolución de posibles problemas futuros.
Diagnóstico de una entrada que provoca enganches.
Supongamos que la pieza de prueba (o probeta) se engancha en la entrada, a pesar de que la medición en el canal central se encuentra dentro de los límites permitidos. Este es un escenario hipotético de diagnóstico. En primer lugar, inspeccione la transición de entrada en busca de rebabas o bordes elevados, y confirme que las esquinas de la pieza coincidan con la definición de referencia. A continuación, compare las mediciones de las paredes y el fondo a la altura de la entrada donde se produce el contacto con la pieza. Una medición correcta en el centro no descarta la existencia de una sección más estrecha cerca del inicio. Si el resultado varía al volver a asentar la pieza, revise el soporte y compruebe si existe curvatura en la propia pieza. No amplíe todo el canal para ocultar un problema localizado en la entrada; resuelva la causa raíz en consulta con el responsable del diseño.
Diagnóstico de una variación en la anchura tras el montaje.
Supongamos que las mediciones de la pieza en estado libre coinciden con el plano, pero, una vez montada en el dispositivo, se observa una zona más estrecha. Verifique que el dispositivo de sujeción cumpla con las condiciones de soporte y fijación aprobadas, y que los apoyos inferiores estén limpios. Compare las lecturas antes y después de la instalación, manteniendo fija la altura de medición. Compruebe si el palpador o el propio dispositivo de sujeción pueden provocar una deformación en la pared. Si la causa es la sujeción, modificar un desfase (*offset*) en el programa de mecanizado podría resultar en una guía con holgura excesiva una vez instalada correctamente. Documente el resultado como un problema relacionado con las condiciones de montaje hasta que se confirmen los requisitos del dispositivo y de la instalación. Este ejemplo no atribuye el fallo de antemano.
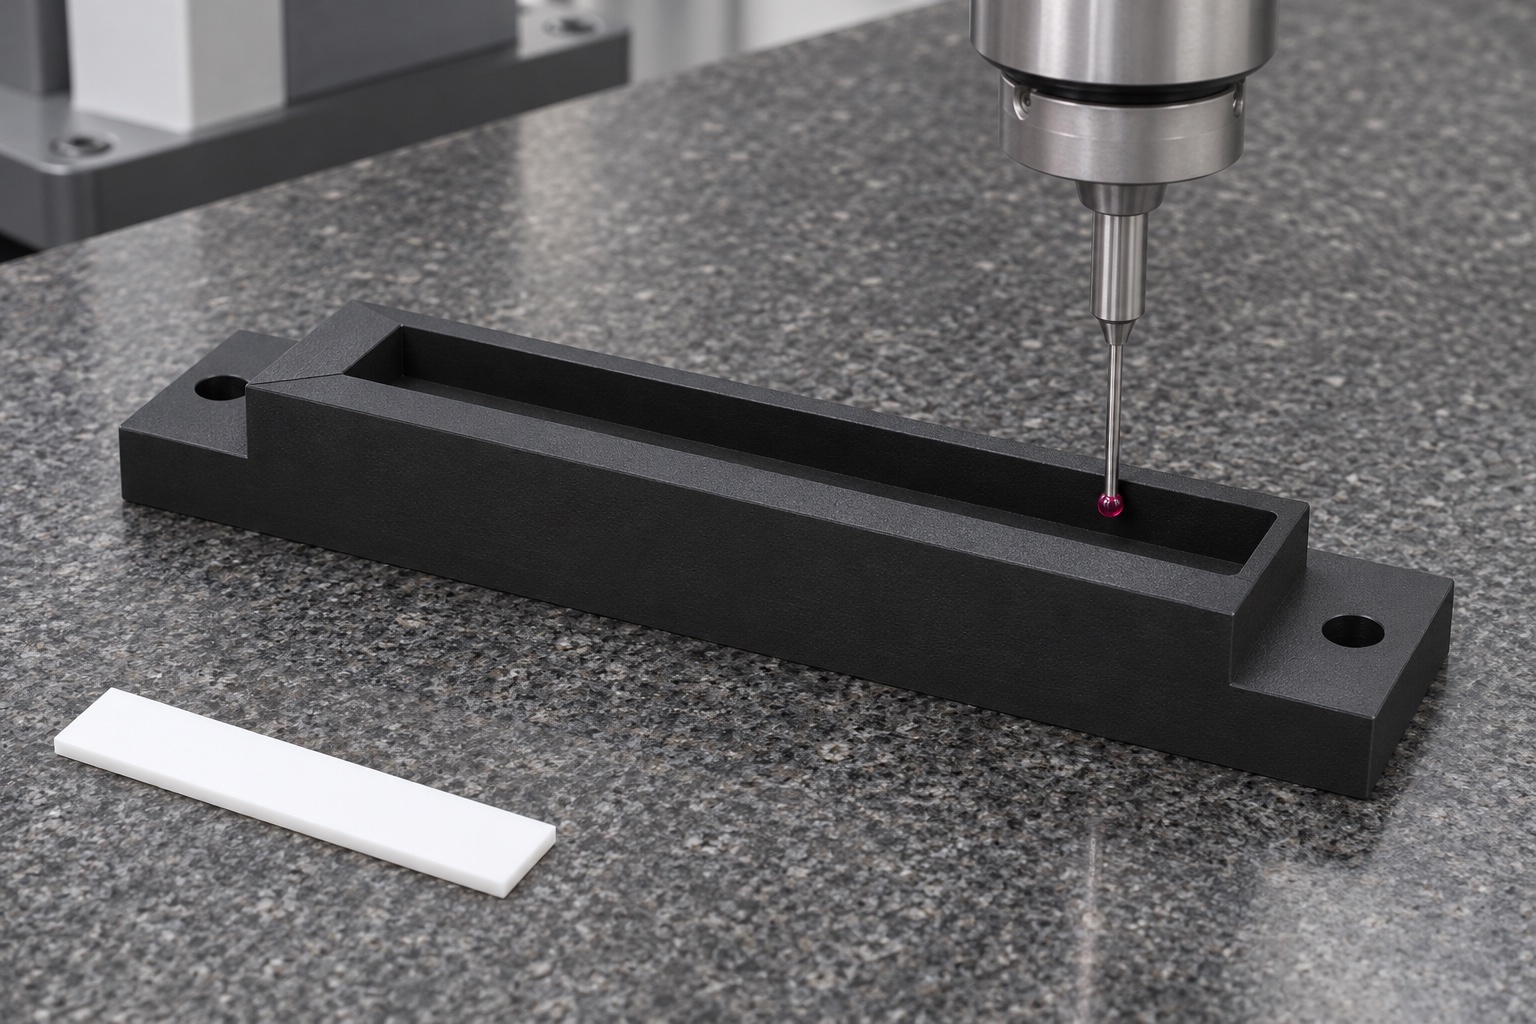
Especifique un informe detallado elemento por elemento
El informe de inspección propuesto abarca la geometría de los apoyos inferiores, las ubicaciones de montaje, el ancho del canal en las secciones indicadas, la altura de la base y la forma de la entrada. Registre qué comprobaciones se realizan en estado libre y cuáles emplean un dispositivo de sujeción específico. Seleccione un palpador o un método óptico que alcance la altura de pared requerida y tenga en cuenta la accesibilidad de la superficie. Informe sobre el estado de la pieza de prueba por separado de los resultados numéricos. Una verificación mediante galgas puede complementar el informe cuando el contacto es visible, pero no debe comprometer la trazabilidad de los elementos medidos. Los resultados cercanos a un límite de aceptación deben seguir la regla de decisión acordada y no redondearse para forzar el cumplimiento de las especificaciones.
Limpieza sin alterar el canal
Elimine las virutas de mecanizado y los residuos del proceso sin raspar las paredes funcionales. Inspeccione los huecos estrechos y las salidas de los orificios de montaje. Si se utiliza una herramienta manual para eliminar rebabas, asegúrese de que no se haya ensanchado la entrada ni redondeado un borde de referencia (*datum*). Cualquier cambio en el agente o proceso de limpieza requiere la revisión pertinente conforme a los requisitos del material y de entrega. Este ejemplo contempla únicamente una etapa de limpieza acordada para el componente; no implica una validación de contacto con reactivos ni una condición estéril. El proveedor debe describir el alcance real de la limpieza y la manipulación, en lugar de aplicar una etiqueta genérica de «limpieza de grado médico».
Compruebe cómo el embalaje sujeta la pieza
Utilice un alojamiento o separador individual que sirva de apoyo a la guía por fuera de sus paredes delgadas. El protector debe sujetar las piezas sin ejercer carga sobre el borde de entrada. Se puede realizar una prueba de empaquetado en banco de trabajo para detectar movimientos o roces, utilizando piezas inertes representativas y el material de embalaje aprobado. Esta comprobación no constituye una validación para el transporte ni garantiza la esterilidad. Vincule la identificación del embalaje con la revisión y el lote correspondientes, según sea necesario, y asegúrese de que los adhesivos y las etiquetas no obstruyan el canal. Si un cambio en la orientación del embalaje provoca carga sobre un borde funcional, revise el sistema de soporte antes de proceder a la liberación. El embalaje propuesto protege la geometría tal como fue inspeccionada; no pretende corregir una pieza que ya haya sufrido deformaciones.
Defina el proceso de entrega de la primera pieza (primer artículo).
La entrega propuesta incluye plano aprobado, identificación del material, ruta, resultados dimensionales y observaciones del ajuste en seco si se solicitan. Indique las condiciones de inspección y embalaje. Resuelva las dudas sobre el contorno de la tira o las restricciones de montaje antes de repetir la operación. No se presentan resultados, estadísticas, certificaciones ni aceptación de un cliente.
FAQ
¿Es esta guía un repuesto original (OEM)?
No. Se trata de un ejemplo representativo de mecanizado; no implica compatibilidad alguna con ningún analizador específico, pedido de cliente o proceso operativo validado.
¿Por qué liberar la pieza en bruto (desbaste)?
La liberación permite observar cambios en la forma que podrían quedar ocultos mientras la pieza permanece sujeta. Asimismo, brinda la oportunidad de revisar el material base y el sistema de soporte antes de realizar el acabado del canal.
¿Qué se debe inspeccionar si una pieza de prueba (probeta) se engancha?
Verifique su geometría, así como la transición de entrada de la guía, el espesor de la pared en esa zona y la base en el punto de contacto. Confirme que el soporte y la orientación coincidan con la configuración establecida en el banco de trabajo.
¿Puede una verificación en seco sustituir a la inspección dimensional?
No. Esto identifica una posible interferencia mecánica en una configuración específica. Informe sobre las características del plano por separado y no utilice esta comprobación para inferir el rendimiento clínico o durante el transporte.
¿Se debe aplicar presión adicional al realizar una comprobación de montaje?
No. Utilice únicamente los soportes y sistemas de sujeción definidos. Una presión adicional podría enmascarar una curvatura o reducir la separación entre paredes, lo que dificultaría la reproducibilidad del resultado.
¿Qué documentación debe acompañar a una primera unidad (primer artículo)?
Proporcione el plano controlado, la identificación del material, los resultados específicos de cada característica, las condiciones de inspección y la descripción del embalaje acordado; además, incluya observaciones documentadas sobre el ajuste mecánico cuando se soliciten.
tanghangyun@oemach.com