
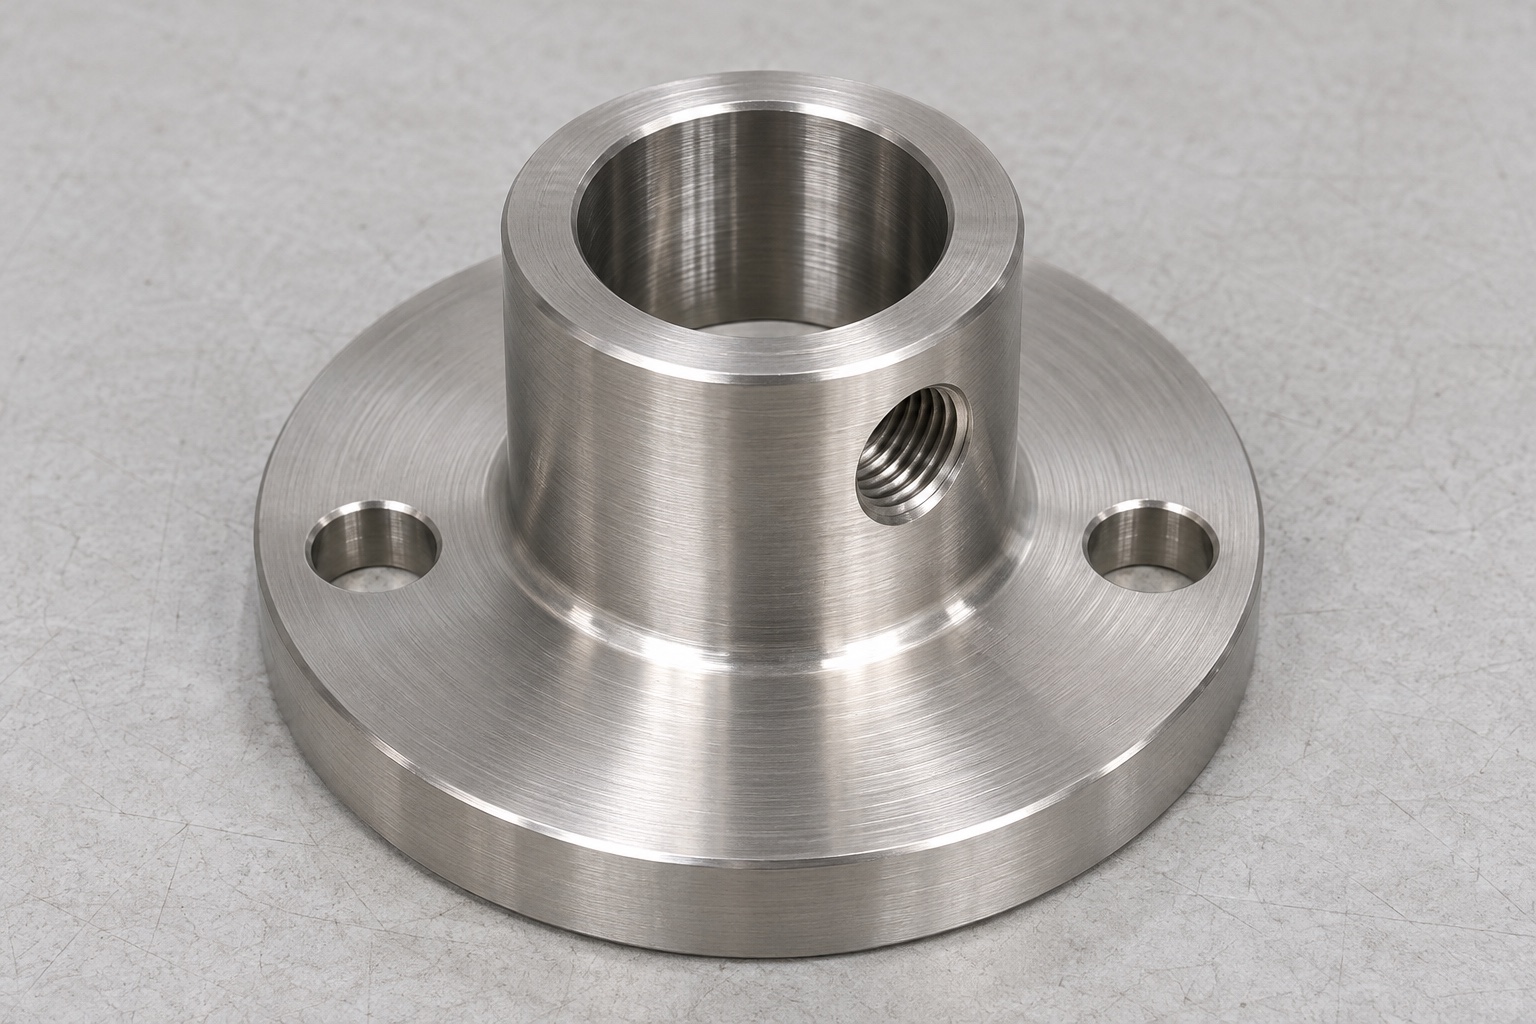
Definir el ejemplo y su límite de evidencia
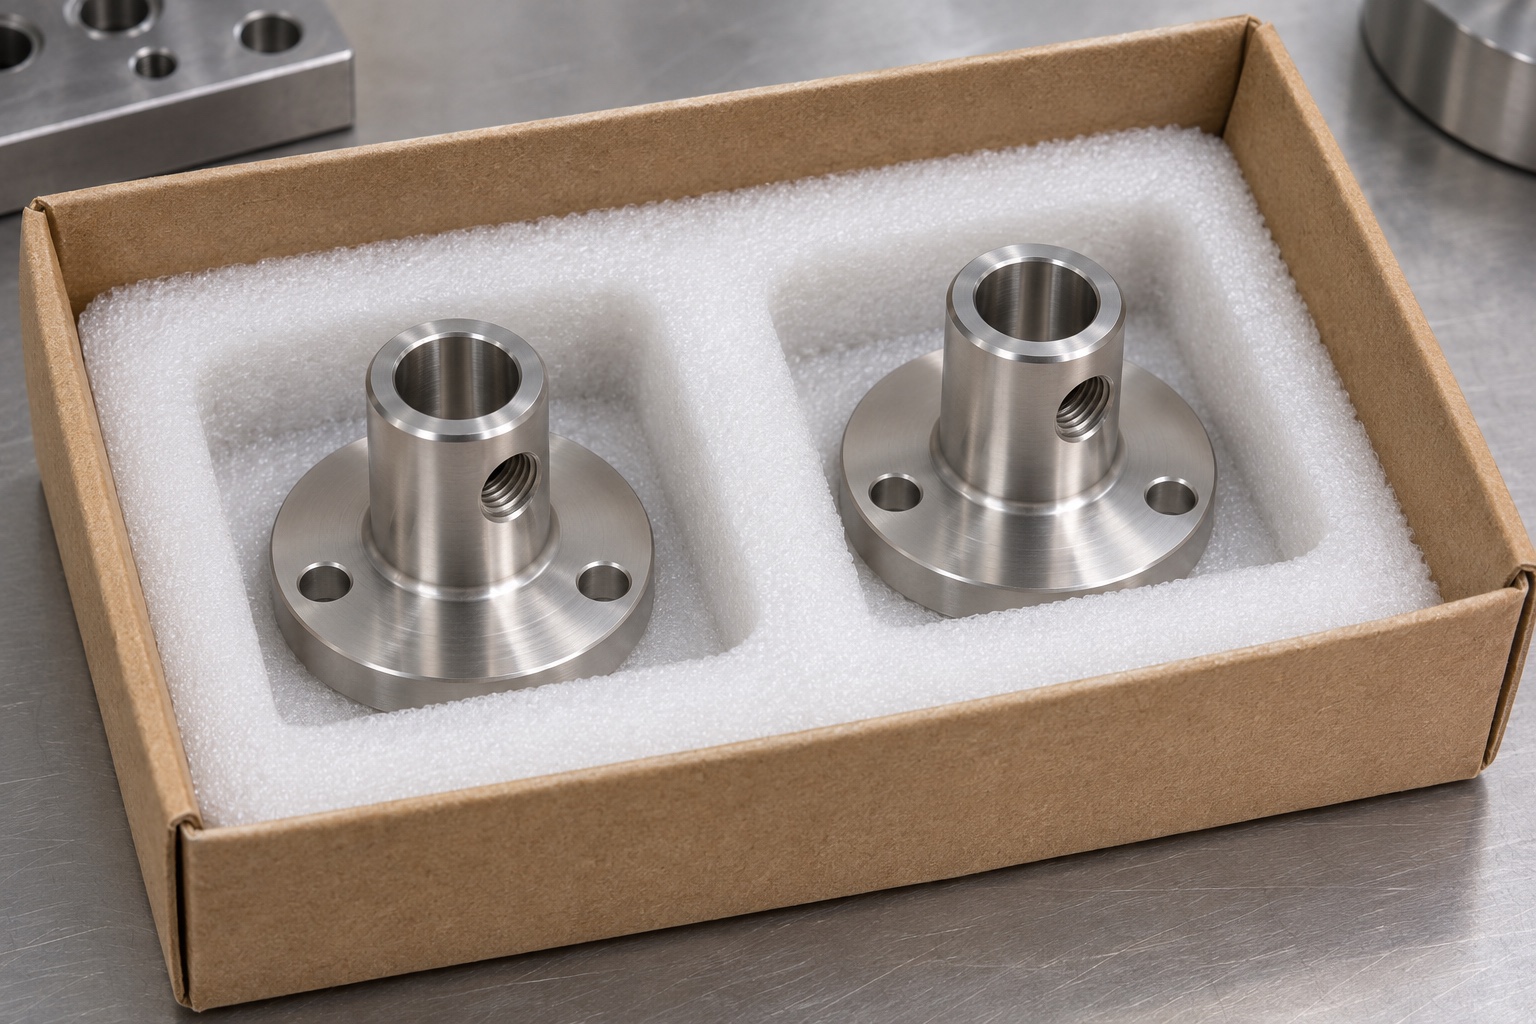
Este ejemplo representativo de mecanizado examina un soporte de boquilla de refrigerante 316L para equipos de fresado dental. Es un enfoque de fabricación propuesto, no un informe de un pedido de cliente específico, entrega completada o desempeño medido. La pieza tiene una brida de montaje redonda, un saliente cilíndrico, un orificio axial de localización, dos agujeros de montaje y un agujero roscado radial de bloqueo. El objetivo es explicar cómo una consulta de servicios de mecanizado CNC puede convertirse en un plan de proceso revisable. Para este ejemplo no se reclama ninguna certificación, resultado clínico, clasificación de presión del refrigerante ni compatibilidad con una fresadora dental comercial.
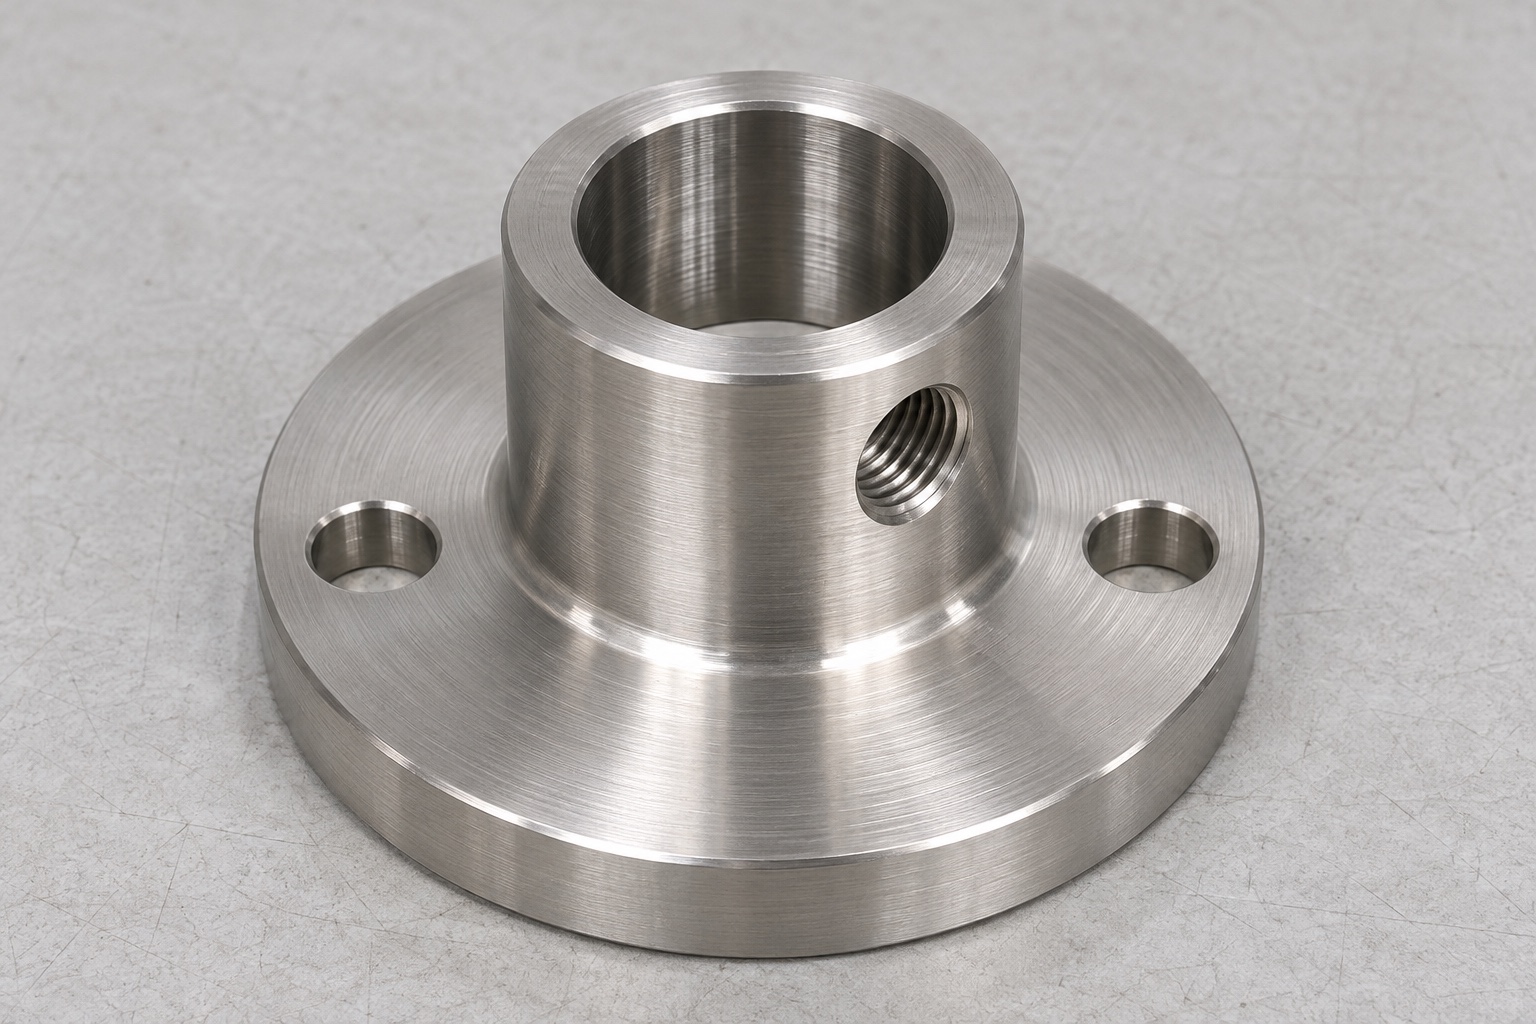
Reúne los datos para la cotización antes de programar
El paquete de entrada propuesto contiene un dibujo controlado, un modelo sólido correspondiente, la especificación del material y un rango de cantidad solicitada. También identifica la parte inferior de la brida como la referencia de asiento propuesta y el orificio axial como una característica de localización, sujeto a la aprobación del diseño. Las dimensiones faltantes, las condiciones de borde no especificadas y el longitud de rosca engranada poco clara siguen siendo preguntas para el comprador. No se completan silenciosamente por el operario. Registrar esas preguntas desde el principio le da a la cotización un límite definido y evita que un precio más bajo oculte un entendimiento diferente del trabajo de inspección o acabado.
Revisa la geometría para el acceso de mecanizado
La primera revisión de fabricación seguiría las rutas de las herramientas hacia el orificio axial, el agujero radial y los agujeros de la brida. Se presta especial atención al punto donde el agujero de cierre entra en el orificio, porque combina un borde interrumpido con visibilidad limitada. La revisión también verifica si la brida puede soportar una configuración secundaria sin cargar el resalte terminado. Si el acceso requiere una herramienta o paso de manipulación inesperado, ese hecho debe figurar en la ruta propuesta. Cualquier cambio de diseño, incluyendo un acceso mayor o un requisito de borde revisado, necesita la aprobación del comprador antes de convertirse en parte del plan de fabricación.
Establecer la identidad del material y el control del material en bruto
La ruta propuesta comienza con un material inicial 316L aprobado y un registro que vincule la pieza en bruto con su documentación de material. Se elegiría el tamaño y la condición del suministro del material en bruto para soportar la brida y el resalte, dejando suficiente margen para las operaciones planificadas. No se justifica una sustitución solo porque otro grado de acero inoxidable sea más fácil de maquinar. El registro de trabajo debe identificar juntos la revisión del plano y el lote de material. Este ejemplo no prescribe una especificación de material universal; muestra dónde deben incorporarse la especificación real y los requisitos de trazabilidad en los registros de compras y del taller.
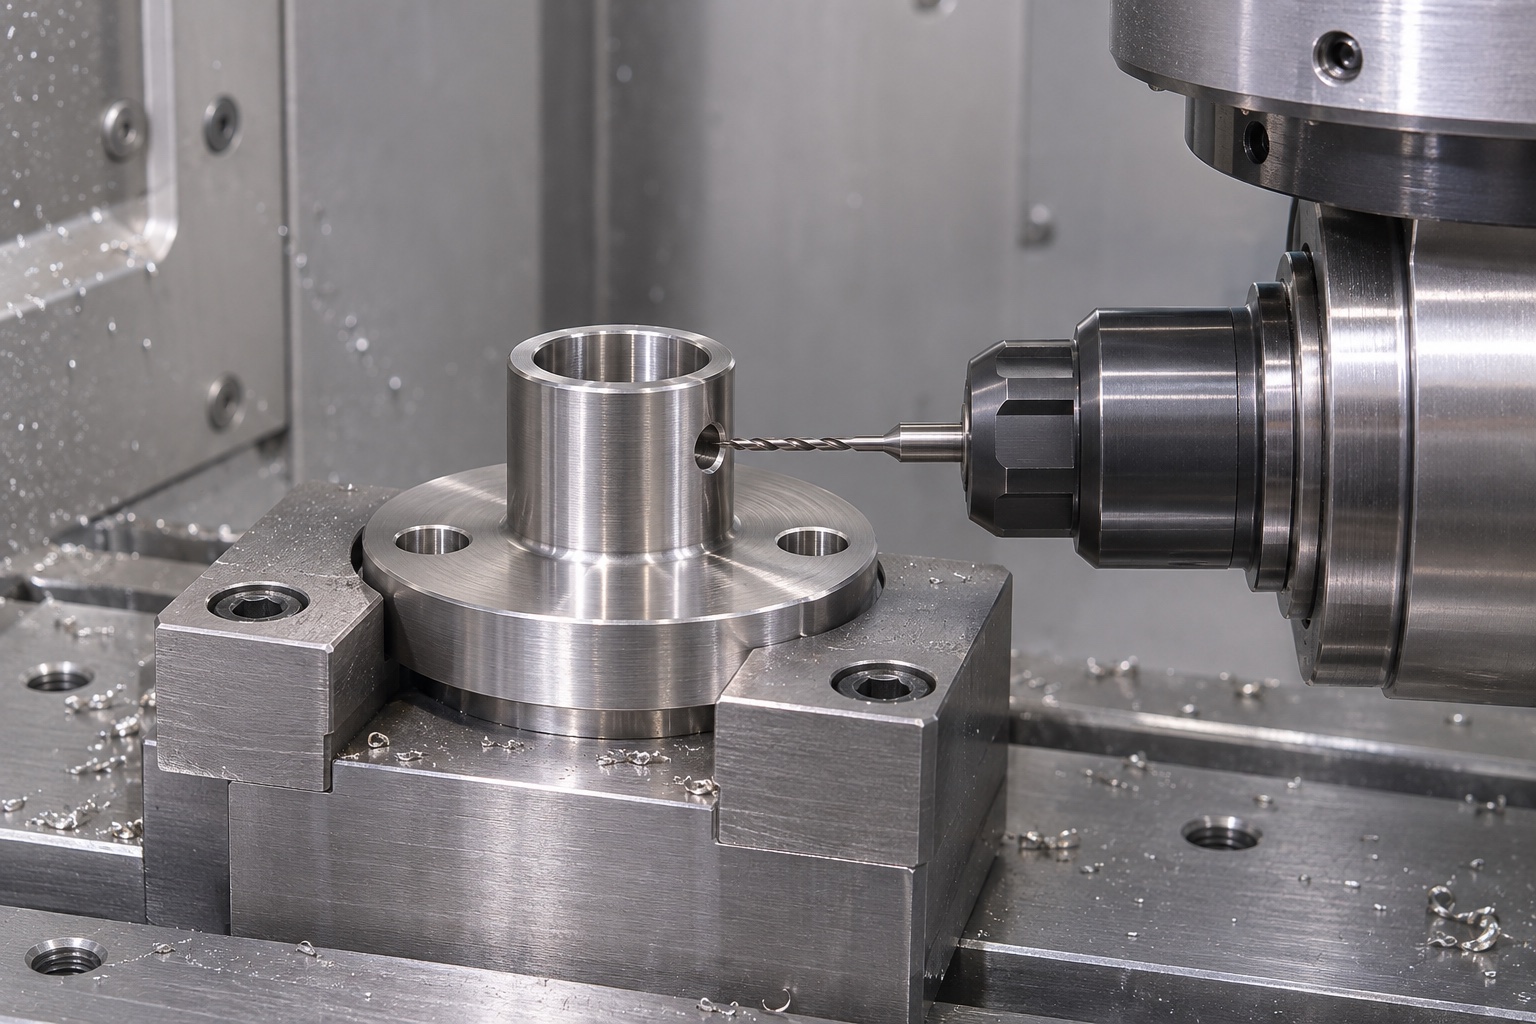
Primero, maquinar las características axiales coordinadas
Una primera operación propuesta crea el agujero axial, el exterior del resalte y las superficies de la brida accesibles desde un montaje de torneado controlado. El maquinista elegiría el soporte y el acceso de la herramienta según las dimensiones aprobadas en lugar de aplicar una tolerancia general asumida a cada superficie. Los controles intermedios confirmarían que la envolventematerial previsto para el acabado sigue disponible. Puede que se necesite una segunda posición de torneado para la parte inferior de la brida u otra cara inaccesible. La ruta debería explicar cómo esa transferencia conserva la relación prevista entre el agujero y el asiento, incluyendo qué característica posiciona la pieza y qué superficies se protegen durante el apriete.
Agregar los orificios de montaje y la rosca de bloqueo
La operación secundaria propuesta se basa en referencias aprobadas antes de producir los agujeros para el montaje de la brida y el agujero de bloqueo radial. El accesorio debe dejar clara la dirección radial donde el dibujo lo controla. La preparación de la rosca y el roscado se secuenciarían teniendo en cuenta la intersección del orificio, de modo que el material sobrante pueda eliminarse de una manera accesible. El longitud útil de rosca engranada sigue siendo un requisito del dibujo, no un supuesto del proceso. El registro de la operación debe diferenciar entre la finalización con la herramienta y la aceptación: terminar el ciclo programado por sí solo no confirma la posición del agujero, la condición de la rosca ni la ausencia de rebaba interna.
Resuelve un problema en el borde interno sin improvisar
Un escenario útil de revisión es descubrir un borde elevado donde el agujero radial se encuentra con el taladro axial. Este es un riesgo hipotético, no un defecto de producción observado. La respuesta planificada es aislar la pieza afectada, inspeccionar el lugar y comparar la condición con el requisito de borde aprobado. Si el método de acabado definido no puede eliminar el borde sin cambiar una superficie funcional, el problema vuelve para una decisión autorizada. No debería desencadenar pulido no registrado ni agrandamiento del agujero. Cualquier revisión de proceso aceptada pasaría a formar parte de las instrucciones de operación controladas.
Separar el tratamiento de superficie de la liberación dimensional
Si el comprador requiere un tratamiento de superficie secundario, la ruta debe indicar cuándo ocurre y qué dimensiones o superficies necesitan revisión posteriormente. La manipulación del material, el enmascarado y los requisitos de registro dependen del proceso especificado. En ausencia de un requisito de tratamiento, el ejemplo no inventa uno para hacer que la pieza suene más médica. La inspección cosmética también debe permanecer separada de la aceptación geométrica. Una apariencia uniforme no puede sustituir la verificación del orificio o del asiento de la brida, y una textura de mecanizado aceptable no debe rechazarse según un estándar visual no indicado que se introduzca solo al envío.
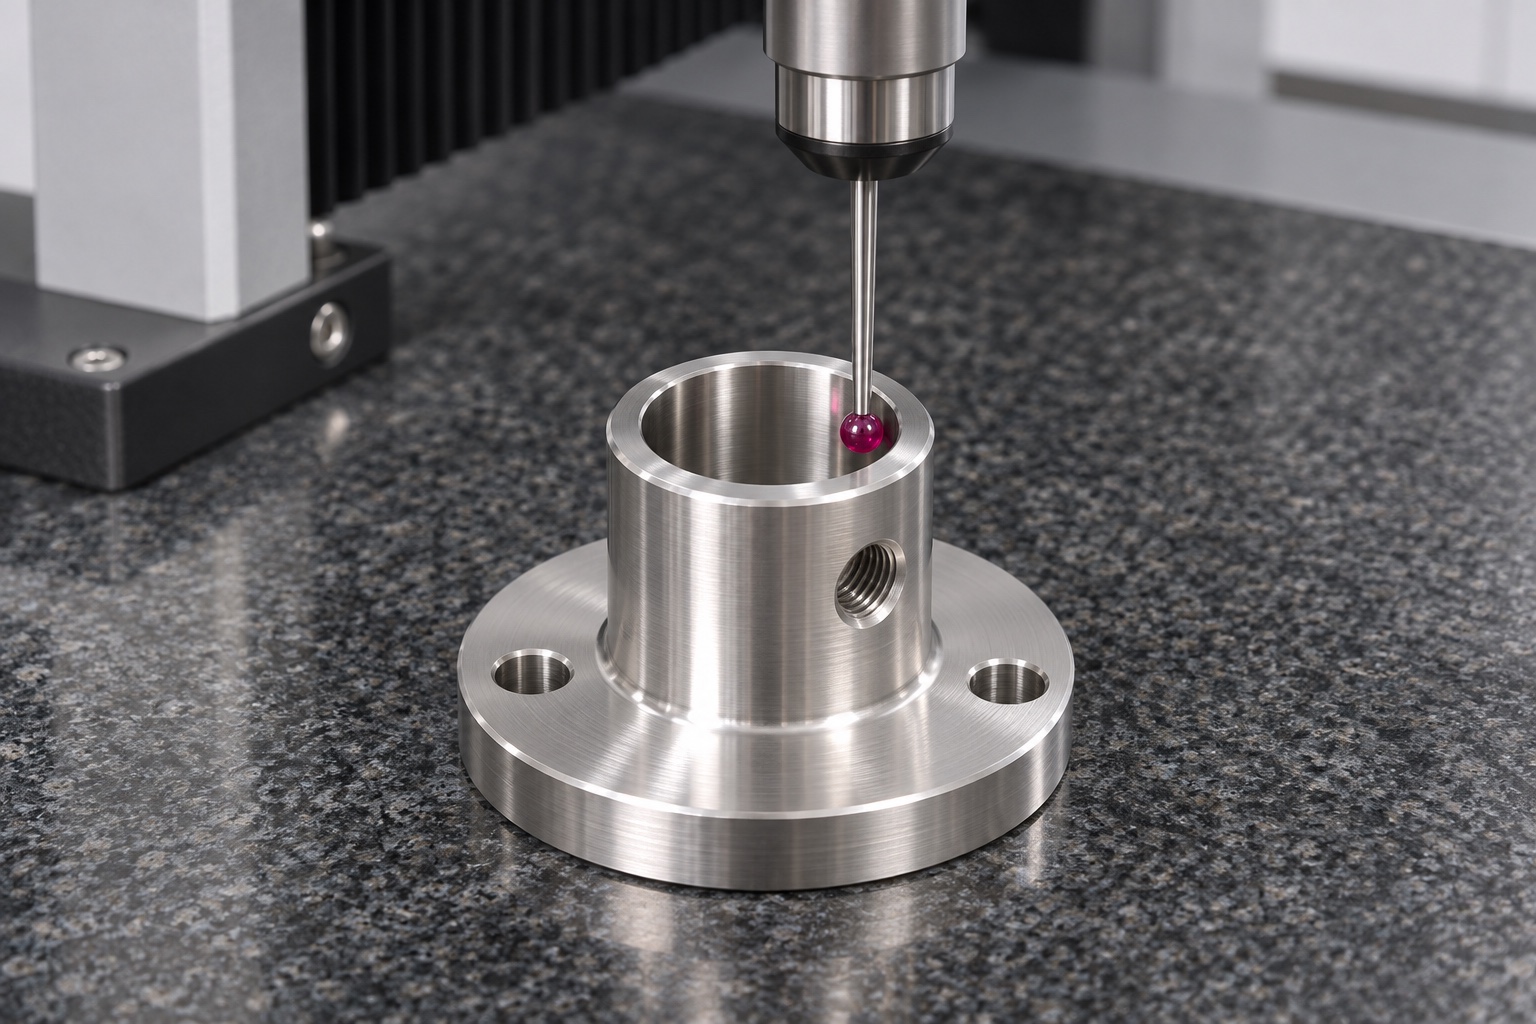
Preparar un registro de inspección basado en características
El registro propuesto del primer artículo mapea las características del dibujo a los métodos de medición y la evidencia de aceptación. Las dimensiones del agujero, la condición del asiento de la brida, la posición del agujero de montaje y la rosca de bloqueo reciben verificaciones adecuadas a su acceso y función. La intersección interna necesita su propia ruta de examen. Cuando un CMM sea apropiado, la configuración de inspección debe registrar la alineación de referencia en lugar de tratar el nombre del instrumento como evidencia por sí mismo. No se proporcionan resultados numéricos aquí porque no se midieron piezas para este ejemplo. Una presentación de producción real debe contener observaciones reales, decisiones de aceptación claras y la identificación correcta de la revisión.
Definir la limpieza y el empaque protegido juntos
La preparación final propuesta elimina los residuos de mecanizado usando el alcance aprobado por el comprador, y luego revisa las aberturas accesibles antes de empacar. El manejo después de la limpieza importa porque un arreglo protector puede reintroducir suciedad si sus materiales o el área de trabajo no son adecuados. Bolsillos separados evitarían que las caras terminadas de las bridas entren en contacto con otros soportes. Las etiquetas permanecerían asociadas con el lote en lugar de cubrir una apertura funcional. Esta es una propuesta de empaquetado de componentes protegidos, no una declaración de barrera estéril. La orden real debe especificar cualquier requisito validado de limpieza, empaque o ambiente que vaya más allá de la prevención ordinaria de daños por manipulación y contaminación suelta.
Establecer etapas de liberación para pedidos de prototipo y repetitivos
Se puede organizar una liberación del prototipo basándose en la evidencia acordada: identidad del material, resultados dimensionales, aceptación de roscas, revisión de bordes internos y confirmación del empaque. El ajuste del ensamblaje sigue siendo una evaluación del comprador, a menos que esté explícitamente incluido en el alcance del proveedor con un método definido. Antes de un pedido repetido, se deben revisar los cambios en el dibujo, el componente acoplado, el tratamiento o el plan de inspección con respecto a la ruta aprobada. Una muestra previamente aceptada no autoriza variaciones no documentadas. El propósito de estas etapas es dejar claras las responsabilidades, no implicar que este ejemplo representativo ya haya pasado el proceso de calificación de un cliente.
Comparar proveedores usando el mismo alcance de aceptación
Para el mecanizado de soportes de boquillas personalizados, pide a cada proveedor que cotice usando la misma revisión, cantidad y entregables. Solicita una declaración clara de las suposiciones sobre el acceso a los orificios radiales, el acabado de la intersección del agujero y cualquier tratamiento subcontratado. Las comparaciones de tiempos de entrega y costos son más útiles cuando la inspección y el embalaje se incluyen de manera consistente. Una propuesta debería diferenciar el trabajo ya respaldado por evidencia del trabajo que se evaluará durante el muestreo. Este plan representativo puede servir para guiar una discusión de RFQ, pero la factibilidad real, los criterios finales de aceptación y los compromisos comerciales requieren la revisión de la documentación real de la pieza por las partes responsables.
FAQ
¿Es este un caso de entrega de cliente documentado?
No. Es un ejemplo representativo de fabricación destinado a explicar la planificación y la aceptación. No contiene ningún cliente nombrado, cantidad entregada, resultado de producción medido ni afirmación de que un fabricante de equipos aprobara la pieza.
¿Qué tema merece una aclaración temprana en el diseño?
La intersección de la rosca radial con el taladro axial merece una revisión temprana porque el acceso, el longitud útil de rosca engranada y la condición del borde interactúan. Las prioridades exactas aún dependen del plano controlado y de los requisitos de ensamblaje.
¿Puede el proveedor cambiar el taladro para eliminar una rebaba?
No sin autorización cuando el cambio afecta la geometría controlada. La ruta propuesta utiliza un método de acabado aprobado; una condición fuera de ese método debe documentarse y enviarse para una decisión autorizada.
¿Qué haría creíble el informe de inspección?
Las características medidas realmente, la alineación clara de referencia, los métodos adecuados y la trazabilidad a la revisión del dibujo hacen que el registro sea útil. Una lista de instrumentos sin resultados ni decisiones de aceptación no establecería conformidad.
¿El embalaje protector garantiza la esterilidad?
No. Los bolsillos separados y el manejo cuidadoso protegen físicamente y cumplen con la preparación acordada de los componentes. La esterilidad o una clasificación de limpieza validada requerirían un proceso definido por separado y evidencia de respaldo dentro de un alcance apropiado.
¿Qué se necesita para una cotización real?
Envía el dibujo y la revisión del modelo, la especificación del material, las cantidades, los requisitos funcionales de bordes y superficies, los entregables de inspección y las expectativas de embalaje. Identifica los requisitos de ensamblaje no resueltos para que puedan revisarse antes de comprometer precio y cronograma.
tanghangyun@oemach.com