
Componente representativo y límite de evidencia
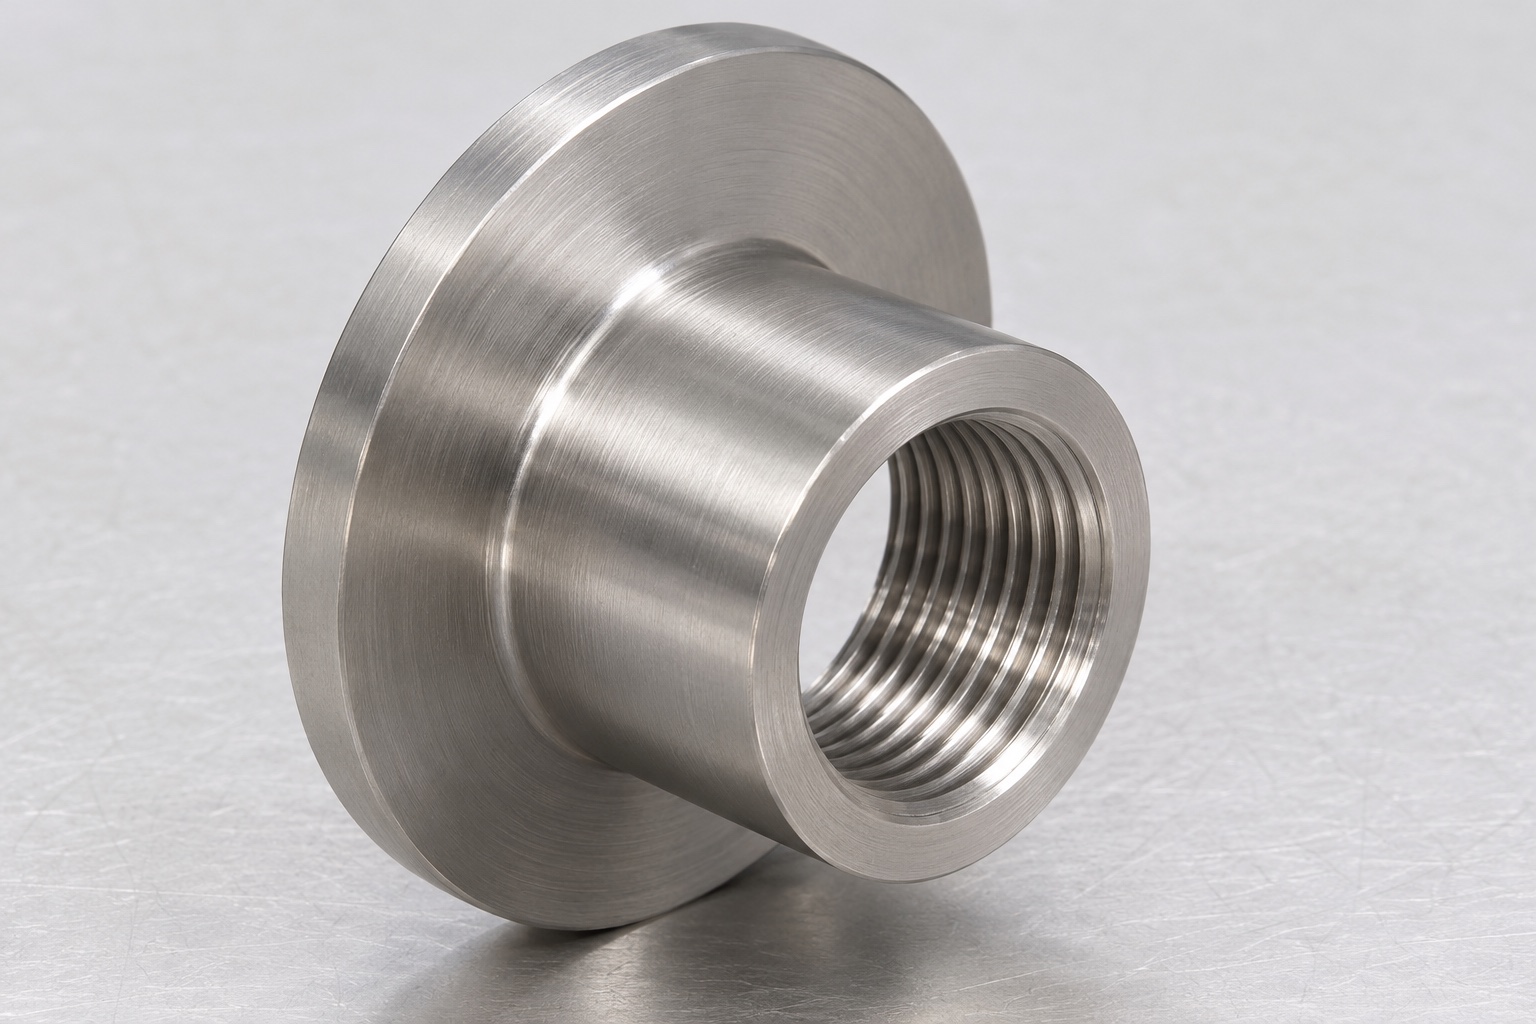
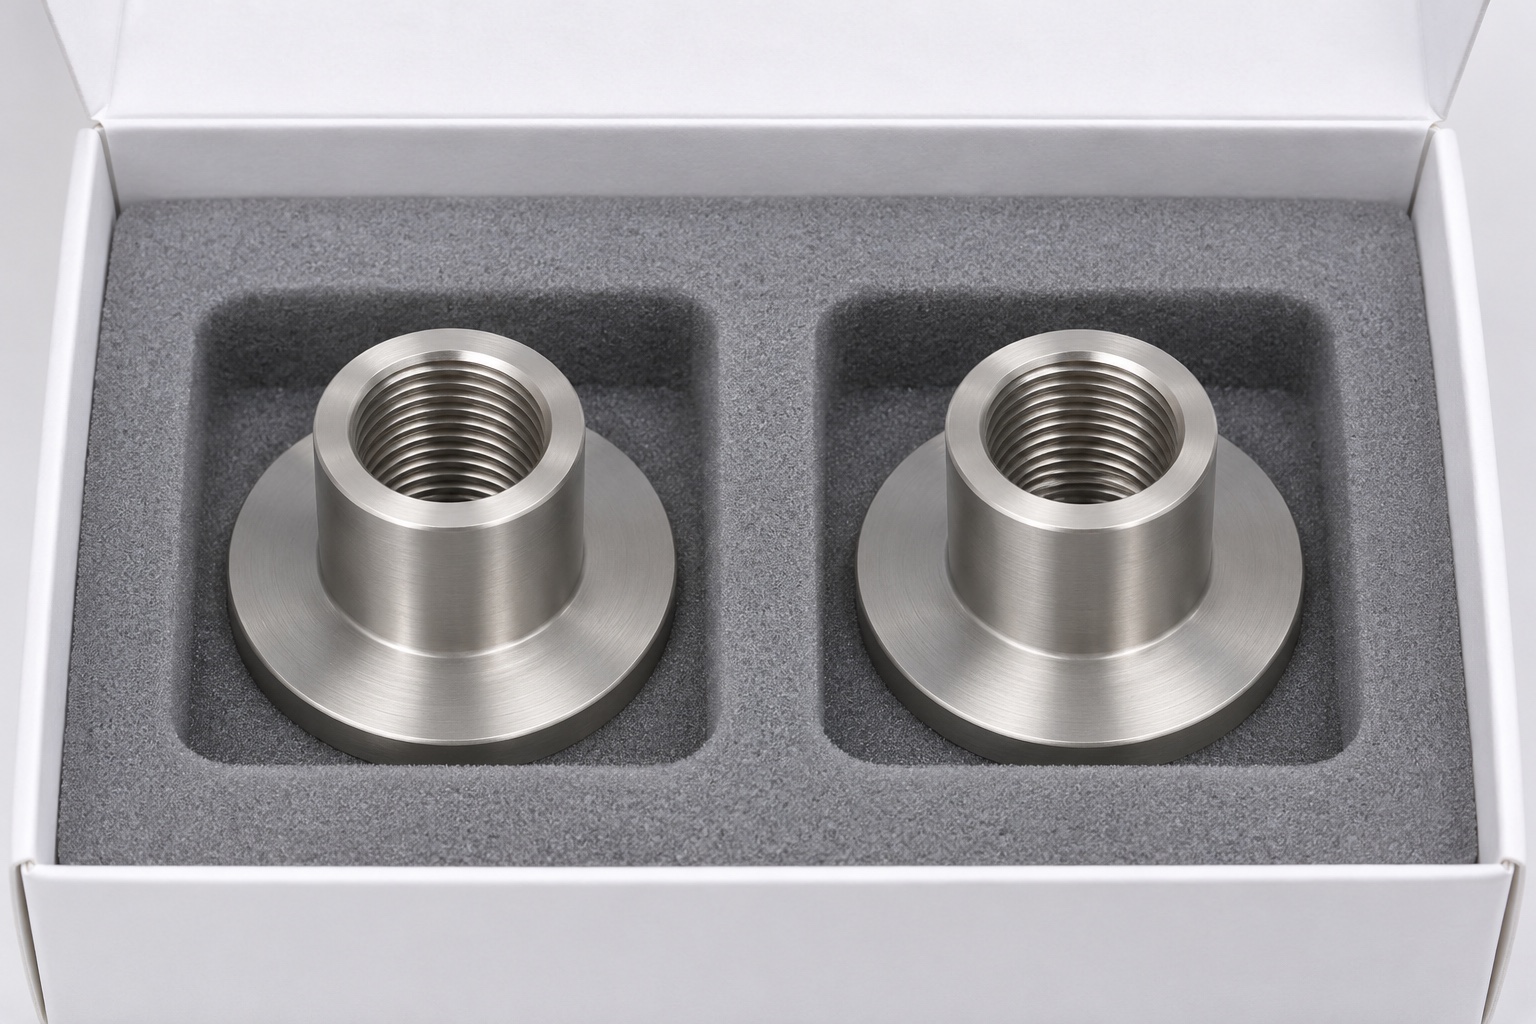
Este caso representativo de torneado CNC médico considera un casquillo roscado 316L para el contexto de un mecanismo de sujeción de micrótomo. No se trata de una entrega a un cliente determinado, ni de un repuesto certificado ni de un informe de prueba del instrumento. No se afirman dimensiones, resultados medidos, vida útil ni rendimiento de corte. El ejemplo explica cómo un proveedor podría planificar la fabricación y la inspección después de recibir los requisitos aprobados. La geometría es un cuerpo cilíndrico con una brida, rosca interior pasante y superficie exterior lisa de centrado. El diseño real del instrumento, la compatibilidad, la autorización de reparación y el funcionamiento seguro permanecen separados de la aceptación dimensional de este componente individual.
Convierta la consulta en requisitos controlados
La primera revisión conciliaría el modelo, el plano y la revisión antes de seleccionar stock o herramientas. Una imagen simple de un casquillo roscado no define la clase de rosca, el enganche, la longitud de ubicación o el área útil de contacto de la brida. El proveedor enumeraría la información de la interfaz que falta y solicitaría una aclaración en lugar de elegir valores familiares del taller. La cotización debe identificar qué requisitos están incluidos y cuáles dependen de una revisión aprobada. Esto evita que un precio atractivo oculte un rosca diferente o un alcance de inspección reducido. Los cambios posteriores a la cotización deben vincularse a la misma definición de parte controlada y no transmitirse como preferencias verbales no registradas.
Definir el rosca funcional y sus límites
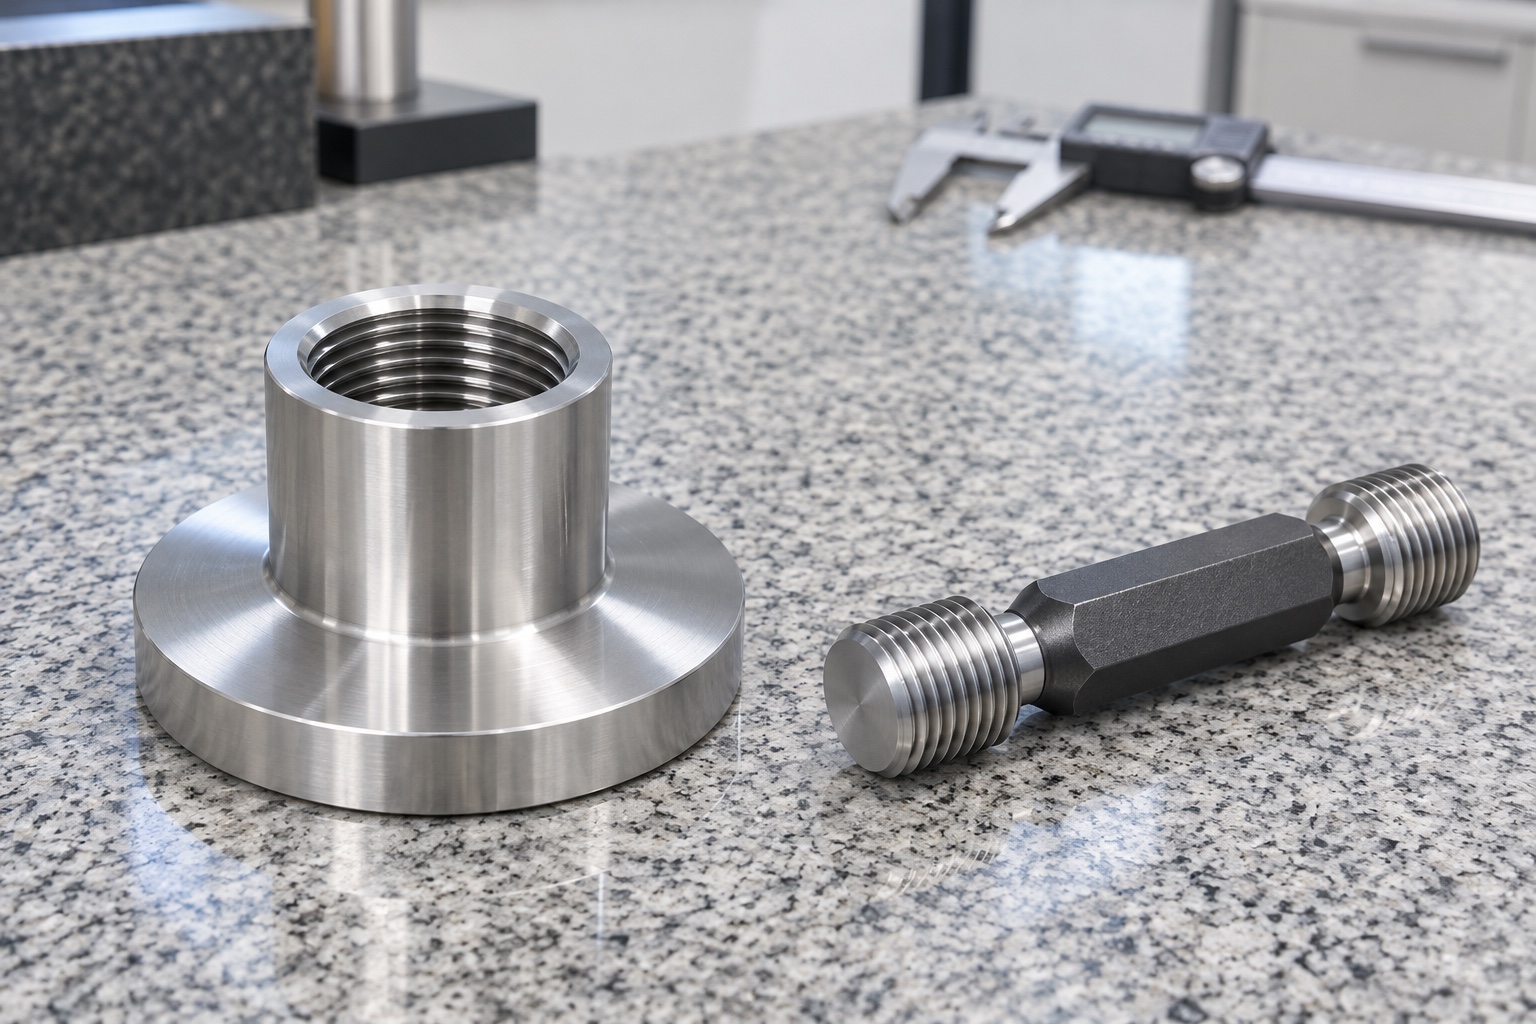
El paquete de fabricación propuesto registraría la designación completa de la rosca y distinguiría el encaje útil del chaflán de entrada, el descentramiento y el alivio. Si el modelo contiene geometría de rosca simplificada, el plano establecería la definición de aceptación. El plan de inspección identificaría el calibre apropiado o la alternativa aprobada antes de la producción. Un tornillo de un conjunto no identificado no serviría como única referencia de aceptación. Se podría observar su entrada, pero su geometría y estado necesitarían un registro aparte. El propósito es fabricar una interfaz específica repetible en lugar de una muestra que se convierte en una pieza coincidente conveniente.
Establezca la ubicación y el asiento de la brida juntos
El cilindro de centrado exterior y el asiento de brida forman partes diferentes de la interfaz. Sus tamaños y relaciones se enumerarán por separado de la rosca interna. Una banda de asiento anular funcional se distinguiría por su rotura de borde y su alivio de transición. Se revisaría la geometría adyacente aprobada donde una esquina podría impedir el asiento. Una longitud total única no se utilizaría como sustituto del espesor de la brida, la posición del hombro o los requisitos de orientación. Las referencias de inspección planificadas seguirían el plano para que el personal de fabricación y calidad se refiera al mismo eje y cara de contacto a lo largo de la ruta del ejemplo.
Recibir material con la trazabilidad requerida
Para un pedido real, el grado 316L especificado, la forma del stock y los requisitos de documentos se confirmarían antes del mecanizado. Este ejemplo no sustituye un certificado de material por una inspección dimensional ni infiere una calificación médica a partir del nombre de una aleación. El proveedor mantendría la identidad del stock asociada al registro de producción y resolvería cualquier sustitución propuesta antes de su uso. El tratamiento superficial y la limpieza especial, en caso de requerirse, tendrían sus propias instrucciones homologadas. Un acabado brillante no demostraría la identidad del material ni una limpieza validada. Los documentos de aceptación distinguirían lo que el proveedor realmente realizó de propiedades o aprobaciones más amplias que pertenecen al instrumento completo.
Revisar la primera operación de torneado
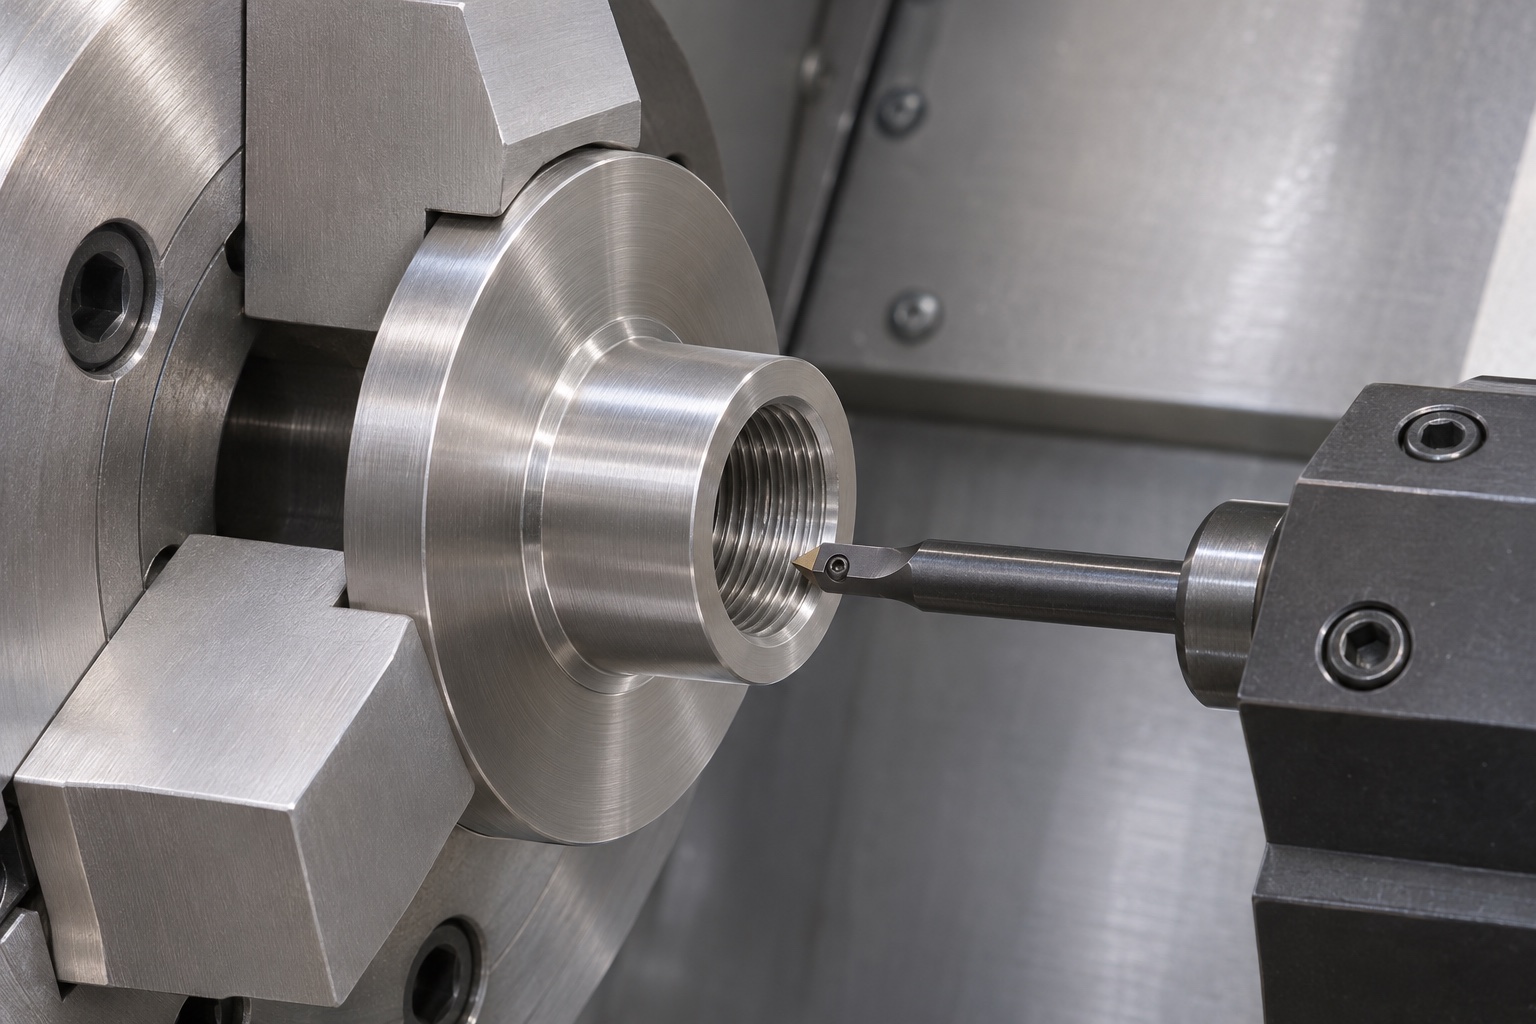
La ruta representativa identificaría cómo crear bridas accesibles y superficies de ubicación mientras se prepara la geometría interna para el proceso de roscado seleccionado. La sobrematerial, el soporte y el acceso a las herramientas se compararían con el plano real. No se propone ningún avance, velocidad o tiempo de ciclo fijos. El proveedor identificaría qué relaciones se pueden producir juntos y cuáles requieren una transferencia posterior. Antes de terminar una superficie de referencia, el plan consideraría cómo se protegerá durante el resto del trabajo. Una ruta corta puede ser conveniente, pero sólo la evidencia final frente a los requisitos controlados puede establecer si un componente fabricado real cumple.
Controlar la inversión y la fabricación de la rosca
Si es necesaria una inversión, el plan de sujeción explicará cómo se recupera la referencia sin marcar ni distorsionar la superficie de ubicación terminada. La operación de rosca elegida tendría en cuenta el acceso, la longitud de contacto y la condición de salida. La ruta no asumiría que un orificio pasante elimina los problemas de astillas o bordes. Cualquier cambio de proceso propuesto que afecte la interfaz se revisará antes de su implementación. Los registros de proceso distinguirían un ajuste de herramienta de un cambio de diseño autorizado. Esa separación es importante cuando un aparente problema de ajuste tienta a un taller a alterar una rosca simplemente para hacer que una referencia de acoplamiento avance más fácilmente.
Terminar los bordes sin cambiar el contacto útil
La revisión final abordaría la entrada y salida del orificio, el perímetro de la brida y el hombro de ubicación. El material elevado debe eliminarse utilizando un método acordado que preserve la longitud útil de la rosca y la banda de asiento de la brida. El plan identificaría qué características necesitan volver a verificarse después del trabajo en los bordes o de cualquier tratamiento aprobado. Una apariencia externa suave no establecería la condición del perfil interno completo. La limpieza para la eliminación de virutas se diferenciaría de cualquier especificación de limpieza especial. Este caso no afirma que el envío sea estéril, que haya desinfección validada o que sea adecuado para el contacto con el paciente, y el embalaje de transporte normal no se describiría como tal.
Asigne un método de inspección a cada requisito
Un ejemplo de matriz de inspección separaría la aceptación de rosca, el diámetro exterior, las dimensiones de la brida y las relaciones geométricas especificadas. Las identidades de los calibres y los requisitos aplicables se registrarían en lugar de depender de una nota genérica de que se verificaron todas las piezas. El método seleccionado debe tener acceso a las superficies útiles y a un esquema de referencia adecuado. Si una característica no se puede inspeccionar como se planeó inicialmente, el problema se resolverá antes del lanzamiento de producción real. Este caso representativo no contiene valores medidos inventados. Los informes reales requerirían piezas identificadas, límites de aceptación aprobados y evidencia tomada en la condición final definida.
Investigar una discrepancia de ajuste hipotética
Supongamos que una referencia inerte identificada entró en la rosca pero se detuvo antes del asiento de brida previsto. Este es un escenario de diagnóstico, no un resultado de producción informado. El proveedor preservaría la observación y revisaría la definición dla longitud de contacto, los bordes de entrada, la alineación de referencia y la interferencia de transición. No agrandaría automáticamente el orificio ni acortaría la brida. Una característica fabricada no conforme necesitaría una decisión de corrección aprobada; Las definiciones de interfaz contradictorias necesitarían una aclaración del diseño. Cualquier corrección autorizada iría seguida de una inspección de las características afectadas. Un ajuste posterior exitoso se registraría con la misma identidad de referencia para que la comparación siga siendo significativa.
Separar la aceptación de componentes de la evaluación del sistema
Una comparación de ajuste inerte podría describir el contacto y la longitud de contacto en condiciones registradas. No se pudo establecer la carga de sujeción, la vida útil de la fatiga, el desgaste, la calidad de la sección o el funcionamiento seguro de un micrótomo. El informe del proveedor mantendría explícitamente ese límite. Un plano de casquillo aprobado no aprueba en sí mismo un reemplazo posventa para un instrumento identificado. La organización del dispositivo determinaría qué evaluaciones y autorizaciones adicionales se requieren. Esta distinción evita que un ejemplo de fabricación útil se convierta en una afirmación de desempeño médico sin respaldo, y al mismo tiempo brinda a los equipos de adquisiciones información concreta sobre cómo se debe cotizar e inspeccionar un componente roscado de acero inoxidable de precisión.
Empaquetar las referencias y cerrar la solicitud
Para la planificación del envío, los bolsillos individuales o una separación equivalente protegerían las roscas, los cilindros de centrado y los asientos de las bridas del impacto mutuo. El embalaje evitaría comprimir bordes delicados o dejar fragmentos en la rosca interna. Los registros de identidad, revisión e inspección de las piezas permanecerían asociados con el envío. Una solicitud de cotización real incluiría archivos aprobados, material, cantidad, designación de rosca, longitud útil de roscado, esquema de referencia, condición final, evidencia de inspección y embalaje protector. Esta ruta representativa ofrece un marco para discutir una consulta personalizada sobre mecanizado médico sin afirmar que se entregó un pedido de un cliente, se alcanzó una tolerancia o se completó la calificación de un instrumento.
FAQ
¿Es este un caso de producción de cliente documentado?
No. Es un ejemplo de fabricación representativo. No reclama una entrega concreta, tolerancia medida, certificación, vida útil o evaluación completa del instrumento.
¿Por qué es insuficiente un tornillo de acoplamiento no identificado?
Su geometría y condición no son evidencia controlada. Una referencia registrada puede respaldar una observación de ajuste limitado, pero no puede reemplazar silenciosamente el método de aceptación de rosca especificado.
¿Por qué inspeccionar la brida por separado de la rosca?
La brida establece una interfaz de asiento, mientras que la aceptación de la rosca aborda un requisito diferente. Su relación deberá verificarse por separado cuando el plano así lo especifique.
¿Qué pasaría si una referencia se detuviera antes de tiempo?
Conserve la observación y revise bordes, longitud útil de roscado, alineación y contacto en la transición. No vuelva a mecanizar la interfaz sin identificar la causa y obtener la decisión de corrección autorizada.
¿El embalaje hace que el casquillo sea estéril?
No. El embalaje protector ordinario evita daños y contaminación durante la manipulación; no establece una entrega estéril ni un proceso de limpieza validado.
¿Qué se requiere antes de un lanzamiento de producción real?
Apruebe archivos consistentes y revisiones, definiciones de materiales, roscas y referencias, cantidad, estado final, alcance de inspección y empaque, además de cualquier geometría de acoplamiento relevante.
tanghangyun@oemach.com