
Indique el alcance representativo
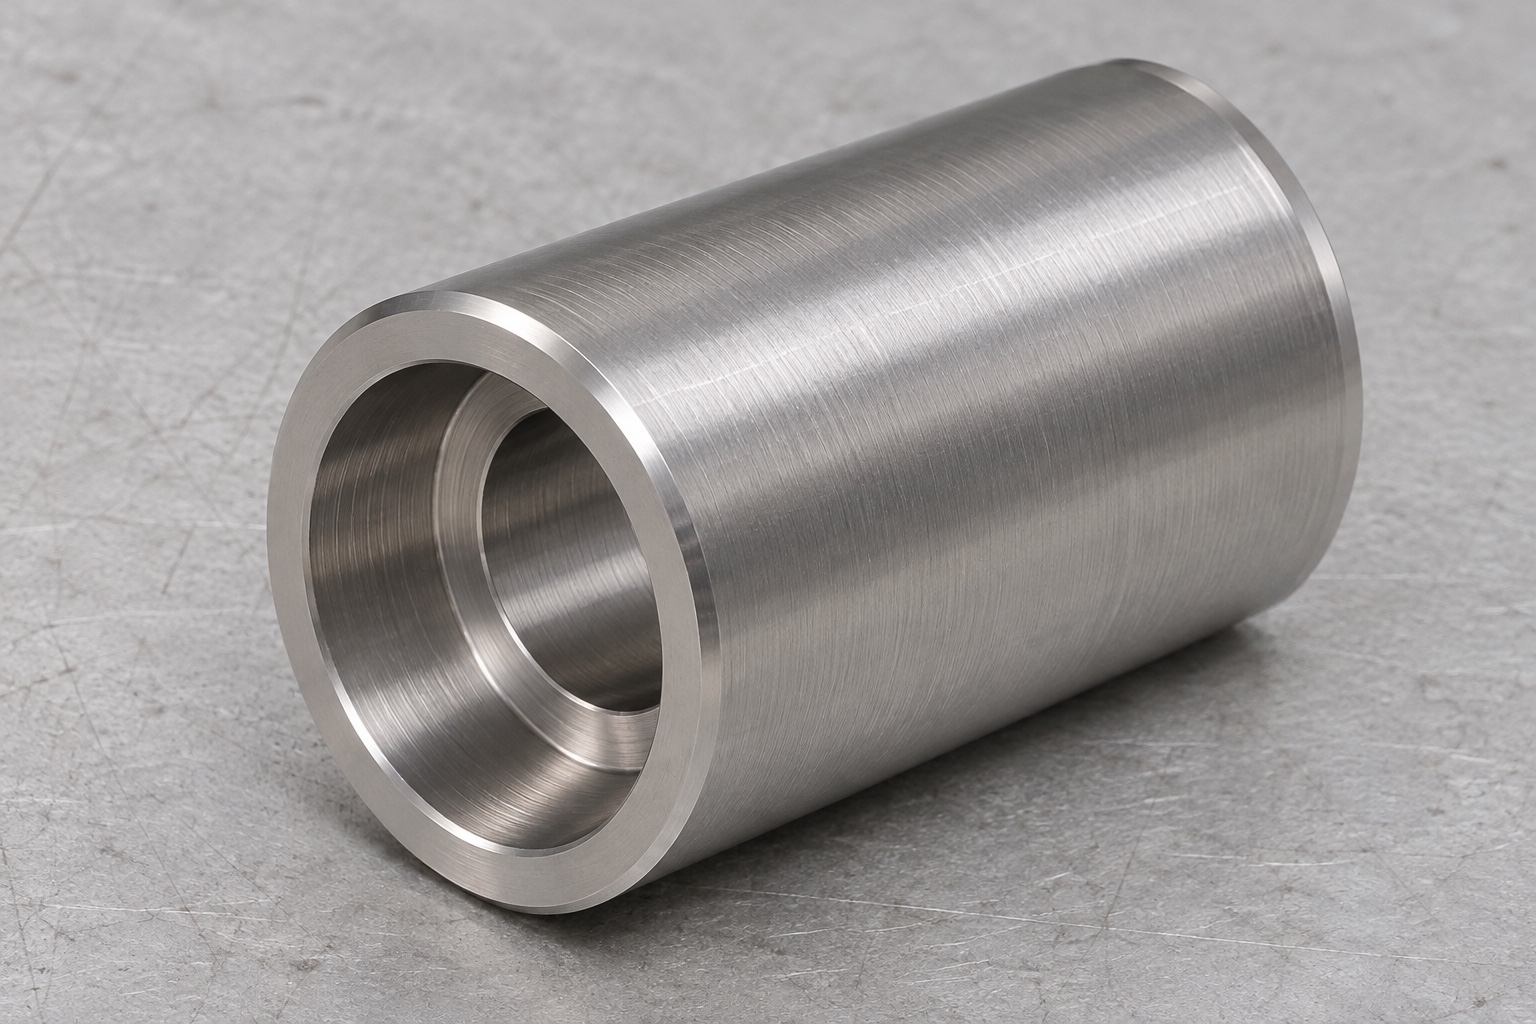
Este caso representativo de torneado CNC describe la planificación de un manguito distanciador 316L para el contexto de un husillo dental. No corresponde a una entrega identificada ni a un repuesto aprobado. No se afirman certificaciones, mediciones, velocidad admisible o vida útil. Se estudian taladro escalonado, hombro interno y caras anulares, junto con la información necesaria para fabricar e inspeccionar esas relaciones. Un pedido real necesita dimensiones y criterios de aceptación aprobados. El diseño del dispositivo, la autorización de reparación y la evaluación de una pieza de mano en funcionamiento quedan separados del mecanizado; un ajuste en banco no sustituye esos requisitos.
Separar las regiones de referencia y de autorización
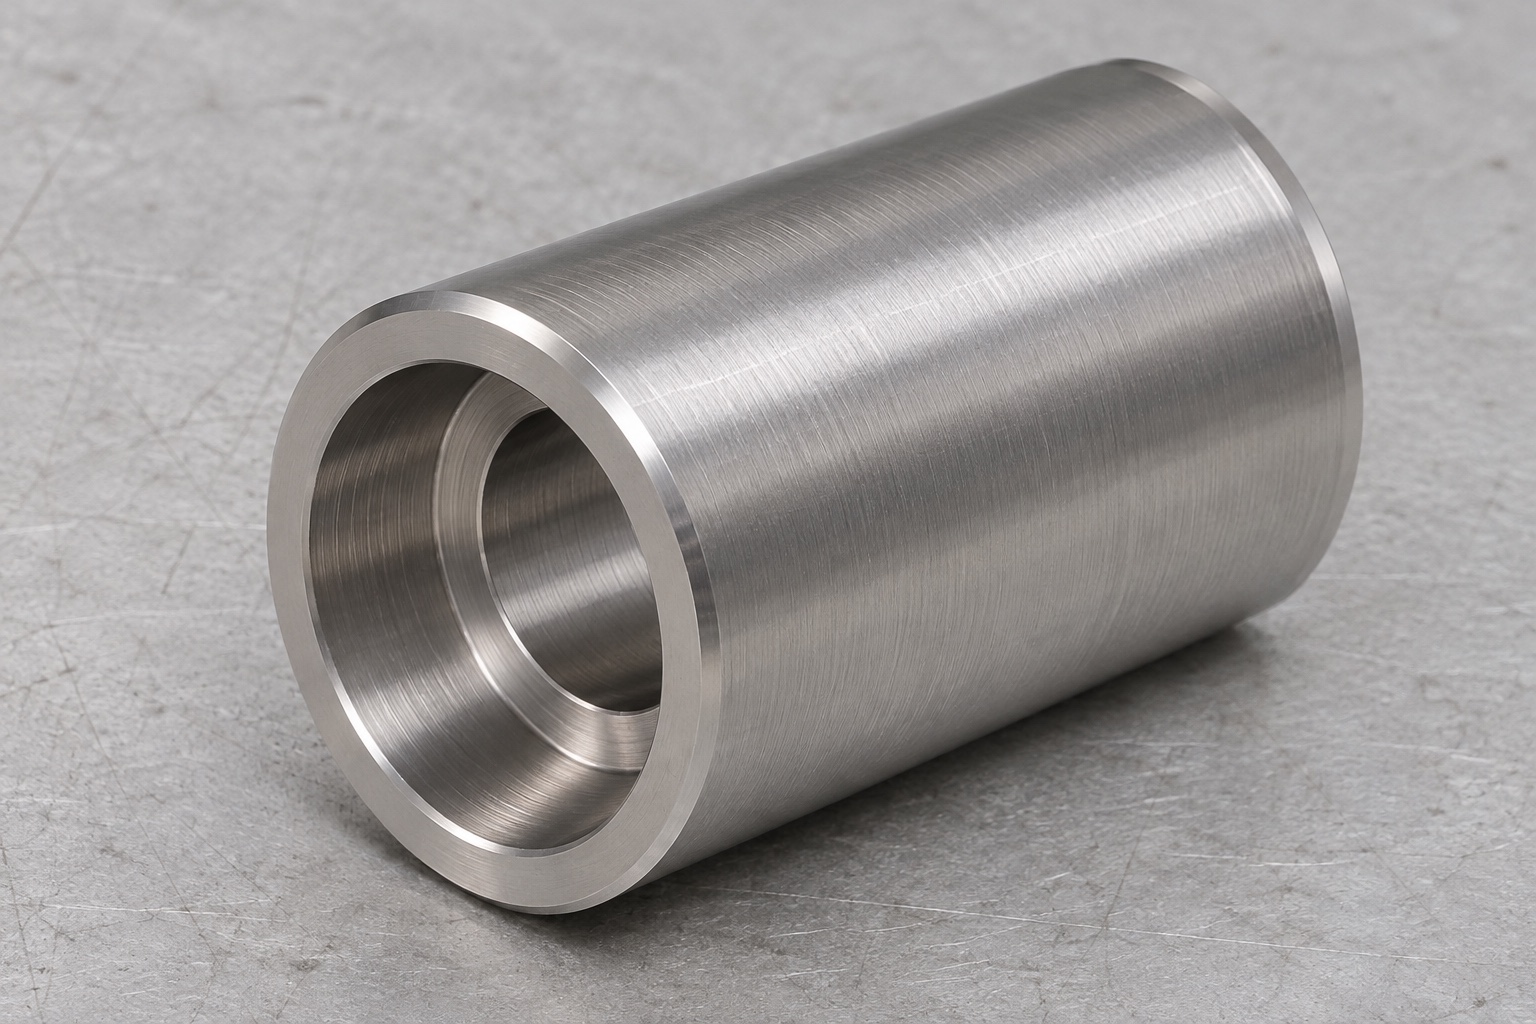
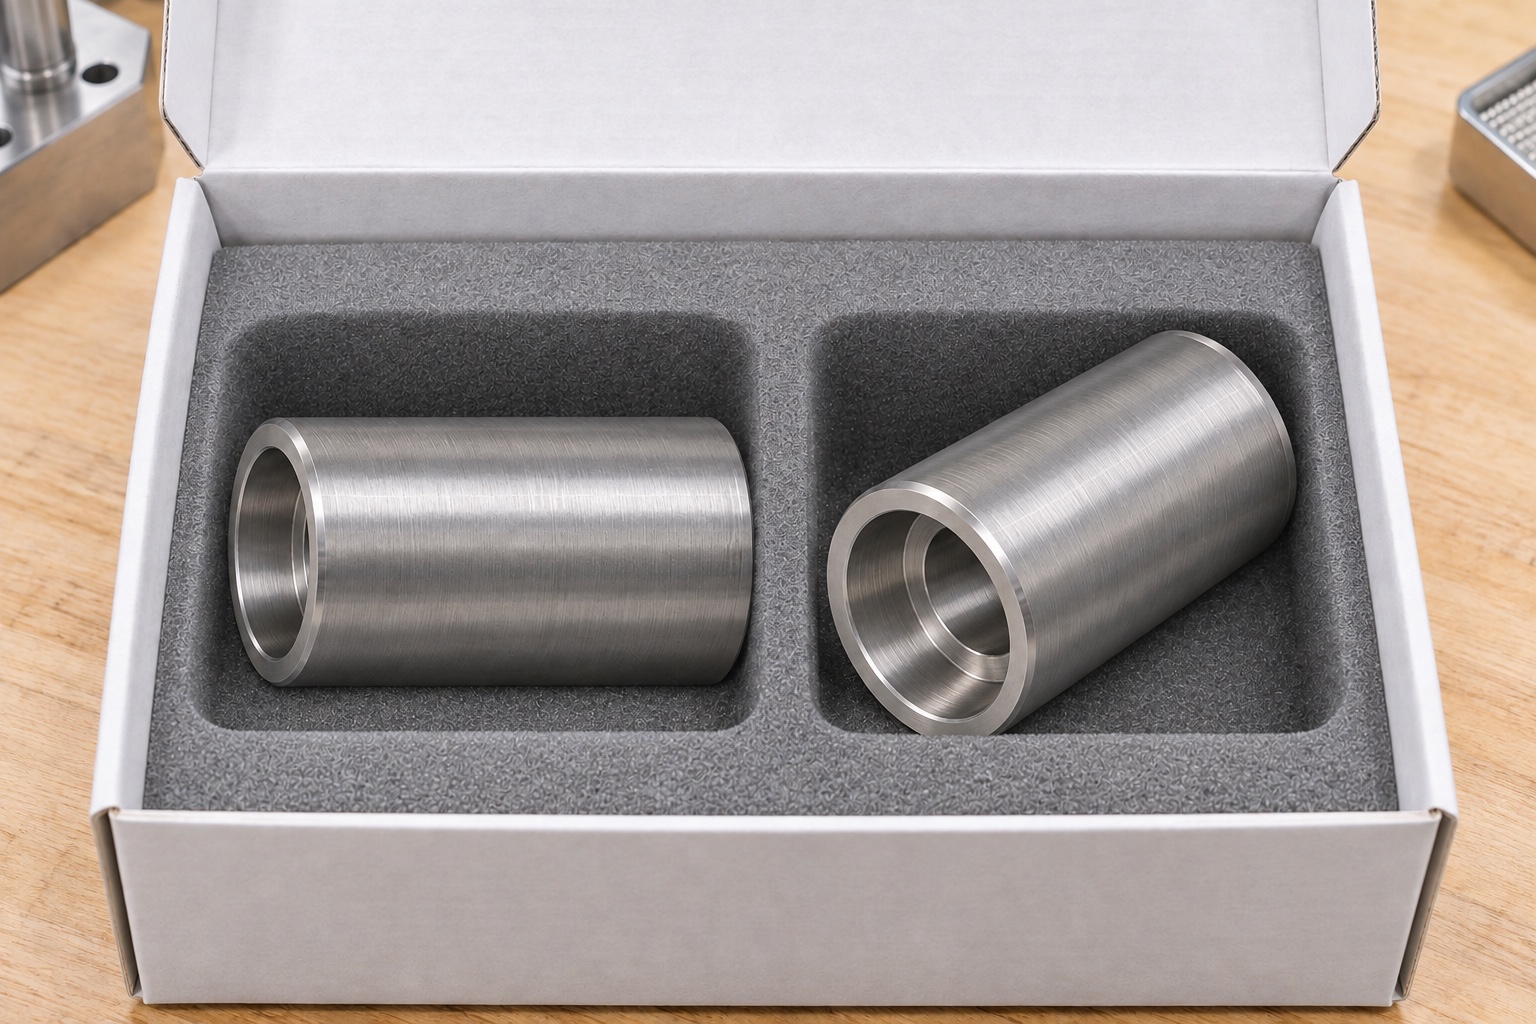
La geometría considerada incluye un cilindro exterior, dos regiones de diámetro interior y un hombro entre ellas. El plano debe identificar qué orificio se ubica, dónde se requiere espacio y qué cara proporciona el contacto axial. No todas las superficies cilíndricas visibles tienen la misma función. Un chaflán de entrada no forma parte de la longitud de localización útil y un radio de transición no es necesariamente el asiento de hombro previsto. El proveedor debería recibir esas distinciones explícitamente en lugar de reconstruirlas a partir de una fotografía. Esto hace que la pieza propuesta sea inspeccionable incluso sin un instrumento operativo y evita que superficies exteriores convenientes reemplacen silenciosamente las referencias funcionales.
Reúna los insumos para una oferta real
Una solicitud de cotización real proporcionaría revisiones coincidentes del modelo y del plano, la designación especificada de 316L, la cantidad, el alcance del documento de material y el estado final de la superficie. La envolvente de acoplamiento aprobada es útil cuando determina el espacio libre o el contacto del hombro. Los requisitos de inspección y embalaje también pertenecen a la investigación. Un diámetro de eje nominal y una imagen de un tubo no pueden definir la interfaz completa. Las partes deben separar las verificaciones dimensionales de cualquier evaluación del desempeño del ensamblaje. Este alcance común permite a los proveedores cotizar el mismo trabajo en lugar de hacer suposiciones diferentes sobre el paso interno, la longitud útil del contacto u operaciones de acabado posteriores que podrían afectar la aceptación.
Revisar el arcén antes de seleccionar la ruta
La revisión propuesta identifica la posición del hombro y el contacto anular utilizable independientemente de la profundidad total del cajeado cilíndrico. A continuación se compara el acceso a la herramienta y las condiciones de transición permitidas con el plano. Si se propone un cambio de alivio o radio, se necesita la aprobación del diseño antes de incluirlo en el modelo y la hoja de proceso. Un proveedor no debe quitar una banda de contacto simplemente porque una herramienta pueda llegar a la región más fácilmente después. Este caso no afirma que una configuración particular ya haya producido fundas aceptadas. Describe las decisiones de fabricación que deberían resolverse para las dimensiones y el equipo reales de un pedido futuro.
Preservar la identidad del material inoxidable
Para un proyecto real, el material entrante se compararía con la designación solicitada y los requisitos documentales. Una apariencia similar no justifica la sustitución por otra aleación de acero inoxidable. La identidad requerida permanece asociada con las piezas a través de la preparación, el torneado, el acabado y el embalaje del blanco. Si se ordena tratamiento o limpieza especial, se registra por separado su método aprobado y su estado de aceptación final. Este ejemplo no contiene ningún certificado de material y no afirma ser compatible con un ciclo de limpieza o una aplicación clínica. Muestra dónde entran dichos requisitos en un proyecto y cómo la evidencia se asociaría con el componente si se especificara y realmente se produjera, en lugar de inferirse de la palabra médico.
Planifique la primera configuración de giro
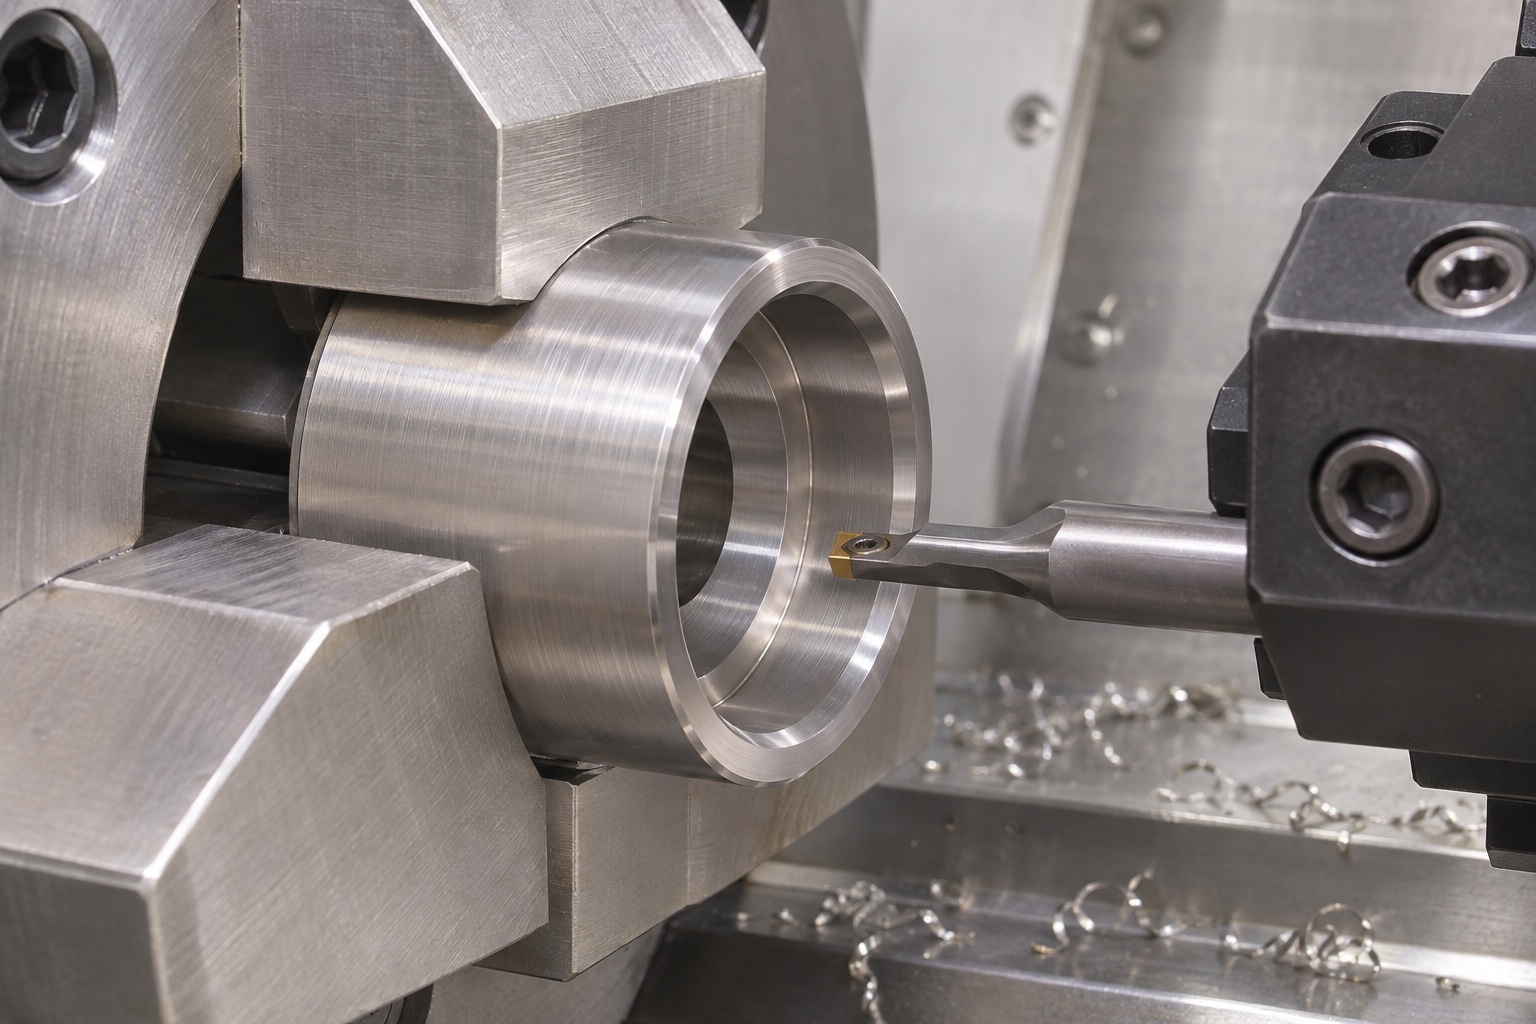
La ruta propuesta considera el orificio accesible, el hombro y las superficies de referencia exteriores juntas mientras sostiene la sección tubular restante. El método de agarre se revisa comparándolo con áreas de contacto útiles y material dejado para operaciones posteriores. No se inventan tiempos de producción ni condiciones de corte universales. La pieza en bruto, la geometría y la máquina reales gobiernan la secuencia. El proveedor identificaría qué superficies se acaban juntas y cuáles quedan para el segundo acabado. Antes de la transferencia, la referencia de trabajo debe ser recuperable sin daños. Un plan de proceso útil explica la continuidad y las comprobaciones necesarias después de operaciones posteriores en lugar de tratar la finalización de un ciclo de giro como prueba de cada relación.
Recuperar referencias tras invertir el manguito
Si se requiere otra configuración para completar la cara del extremo opuesto, el plano describe el soporte, el contacto de agarre y la referencia utilizada para establecer la longitud y la orientación de la cara. Invertir la pieza no garantiza que ambos extremos queden correctamente relacionados. Una superficie exterior conveniente puede no ser la referencia requerida por el plano. La revisión también considera si un orificio terminado podría quedar marcado o distorsionado por el método de transferencia. Cualquier inspección realizada bajo restricción se distingue de la condición especificada liberada o montada. Esos detalles permitieron rastrear hallazgos posteriores hasta un paso particular en lugar de atribuir vagamente cada discrepancia a la precisión del giro.
Finalizar entradas y comprobar acceso interno
El paso de acabado propuesto elimina el material elevado de las entradas de los orificios, las caras de los extremos y las transiciones accesibles sin cambiar el contacto útil. Una rotura local del borde no debe acortar inesperadamente la zona de localización ni borrar la banda del hombro. Las características afectadas por el acabado se vuelven a inspeccionar cuando sea necesario. Un borde exterior liso no puede establecer el estado de un escalón interior más profundo. Si el acceso limita la observación, el método se acuerda antes de la producción. La eliminación ordinaria de virutas no se presenta como preparación estéril o validación de limpieza. Un comprador real que requiera una limpieza especial debe definir el proceso, la aceptación y las pruebas en lugar de confiar en la apariencia de un manguito pulida.
Planificar la inspección del primera pieza de las características relacionadas
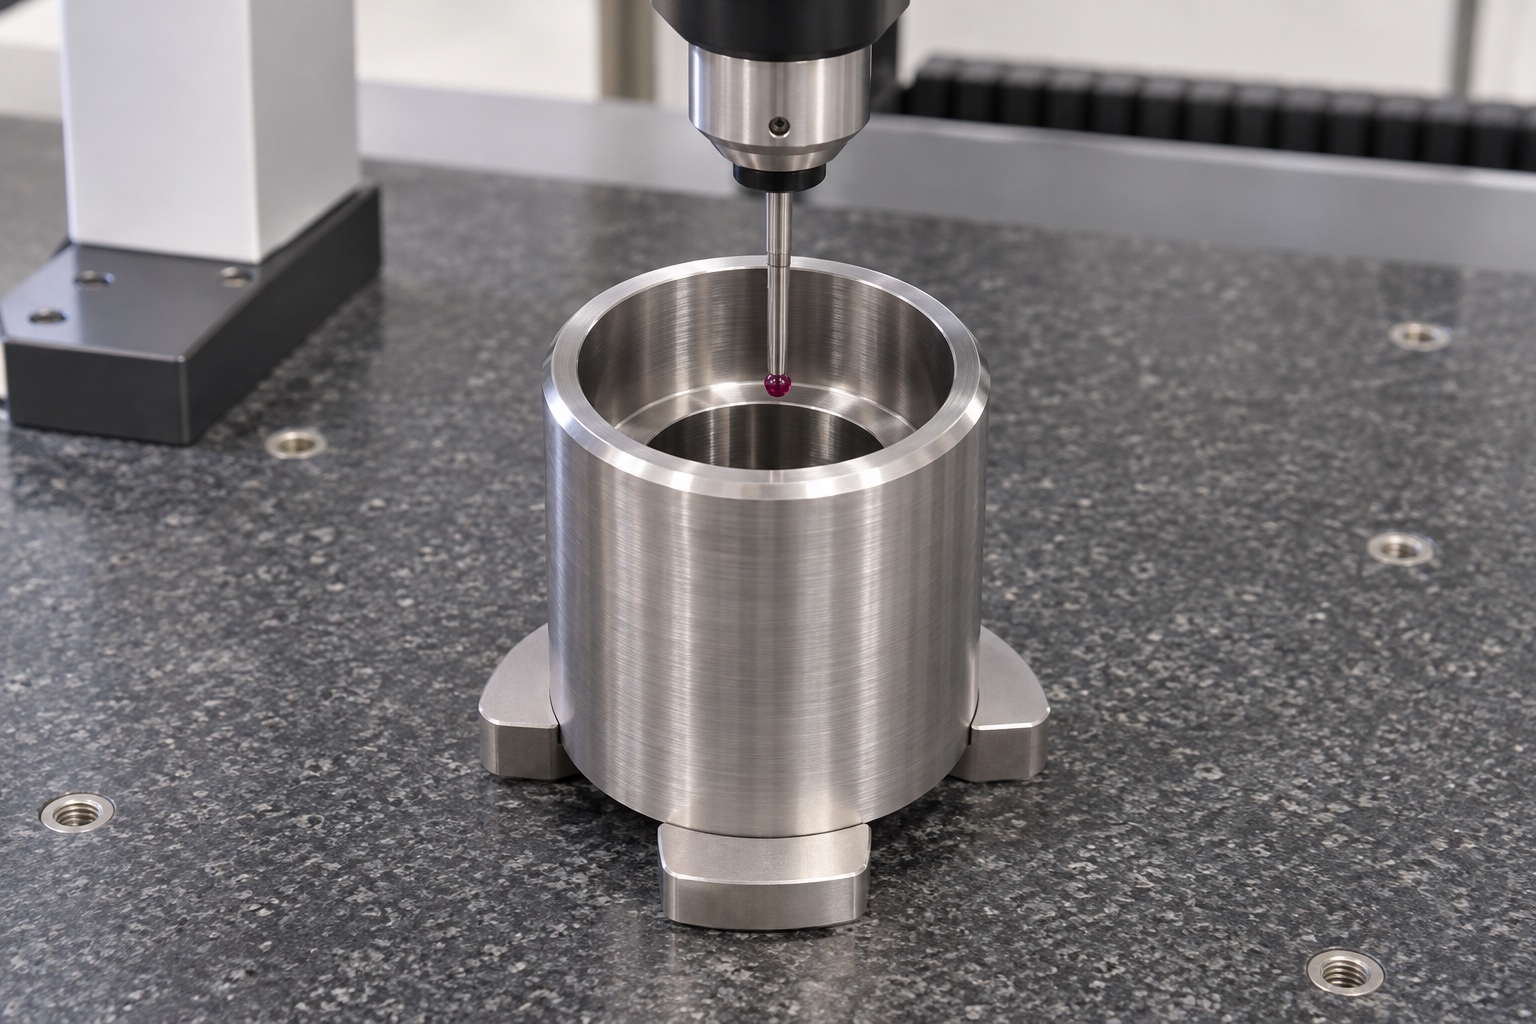
Un plan del primera pieza identificaría la revisión, el material y la condición final, junto con los métodos para verificar el tamaño del orificio, la posición del escalón, el contacto del hombro y las relaciones de las caras extremas. Las mediciones necesitan el sistema de referencia especificado y el acceso a las regiones de trabajo reales. Un eje que pasa o una lectura de diámetro no pueden reemplazar todas estas comprobaciones. Este caso representativo no publica valores de medición, capacidad de tolerancia ni tasas de aceptación. Un informe real debe basarse en piezas identificables y declarar aquellas características que no estén cubiertas por el método. Esto permite a la organización del dispositivo comprender qué geometría del componente se ha confirmado antes de combinarlo con evidencia de ensamblaje separada.
Utilice una comparación de referencia inerte documentada
Si se acuerda, un eje inerte identificado o una referencia escalonada podrían compararse con el manguito sin una pieza de mano dental, energía ni operación clínica. El registro describiría el apoyo, la dirección de inserción y el contacto observado. La referencia no se fuerza más allá de una parada inexplicable. Una comparación geométrica no puede establecer la precarga, el equilibrio, el comportamiento de rotación, la vida útil o la idoneidad del dispositivo. Esos reclamos requieren un plan y evidencia aprobados por separado. La comparación permanece vinculada a la identidad de referencia, por lo que una verificación posterior con otra muestra no se considera equivalente automáticamente. Esta observación limitada puede respaldar el diagnóstico, pero no convierte un ejemplo de mecanizado representativo en un componente de instrumento aprobado.
Investigar un hipotético desajuste de hombros
Como ejemplo de revisión, una referencia podría detenerse antes de alcanzar el hombro esperado. La investigación compararía los bordes de entrada, la transición interna, la longitud útil del orificio, la alineación y la definición de referencia. Este no es un relato de un incidente de cliente. La observación inicial se conserva antes de cualquier corrección. Una desviación de fabricación necesita un tratamiento documentado de la desviación, mientras que un conflicto de diseño necesita una aclaración o una revisión aprobada. Ampliar todos los diámetros internos podría ocultar la causa y cambiar la interfaz de localización. Después de un cambio autorizado, se vuelve a inspeccionar la geometría afectada. Este enfoque preserva una definición reproducible para piezas posteriores en lugar de depender de un ajuste único creado a mano.
Proteger las interfaces y cerrar el alcance
El embalaje mantendría las mangas separadas y protegería las entradas de los orificios y las caras anulares. El soporte no debe cargar la sección tubular de manera no revisada y el material protector no debe arrojar fragmentos al interior del orificio. La identificación permanece fuera de las áreas de contacto laboral y asociada con registros de revisión y materiales. El embalaje protector normal no se describe como una barrera estéril. Un pedido real debe cerrar expedientes, cantidad, material, estado final, alcance de inspección y protección de entrega. Este ejemplo ofrece una discusión concreta sobre fabricación sin inventar clientes, envíos o rendimiento. La organización de dispositivos responsable conserva las decisiones separadas necesarias para el funcionamiento, el mantenimiento y la cualificación de una pieza de mano dental.
FAQ
¿Este manguito es un repuesto aprobado para una pieza de mano concreta?
No. Es un plan de fabricación representativo sin reclamo de compatibilidad o autorización de reparación. Un proyecto real necesita sus propios requisitos controlados, evidencia de aceptación y decisiones apropiadas a nivel de dispositivo.
¿Qué superficies deben establecer el eje de inspección?
Utilice las referencias funcionales especificadas en el plano. Un cilindro exterior conveniente no reemplaza automáticamente el orificio de posicionamiento. El método debe permitir al inspector recuperar la misma referencia prevista.
¿Por qué distinguir el hombro de la profundidad total del cajeado?
La parte acoplada puede hacer contacto con un radio, alivio o entrada antes de alcanzar la banda prevista. Una lectura de profundidad por sí sola no puede mostrar que la región útil del hombro esté correctamente definida y sea accesible.
¿Al invertir el manguito se preservan automáticamente todas las relaciones entre las caras?
No. La segunda configuración necesita un método de transferencia y soporte definido. Inspeccione las relaciones requeridas después, particularmente cuando la sujeción pueda afectar una referencia terminada o una sección tubular.
¿Qué demuestra una prueba de ajuste inerte?
Sólo el contacto geométrico observado en condiciones documentadas. No establece la precarga del rodamiento, la velocidad de funcionamiento, el equilibrio, la validación de la limpieza, la vida útil o la idoneidad clínica de una pieza de mano.
¿Qué se requiere ante una orden de fabricación real?
Proporcione archivos controlados coincidentes, material y acabado, cantidad, definiciones de referencia, requisitos de cara y paso interno, evidencia de inspección y condiciones de empaque, con geometría de acoplamiento donde se determine el ajuste.
tanghangyun@oemach.com