
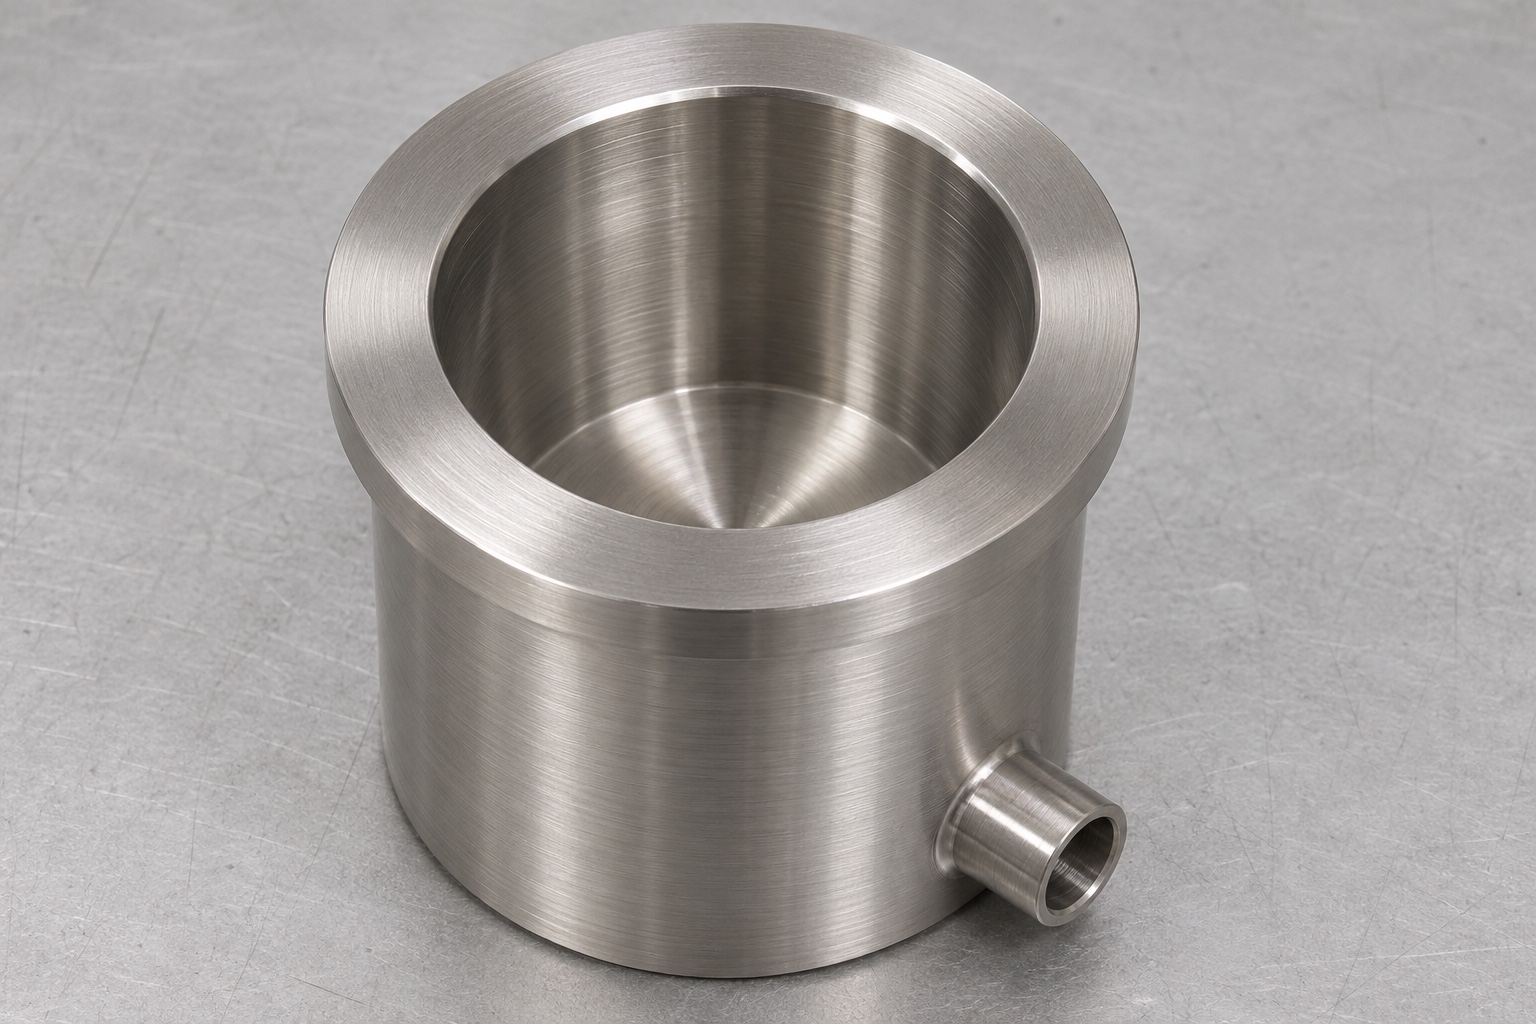
Alcance del ejemplo representativo
Este vaso de lavado de sondas en acero 316L es un ejemplo representativo de mecanizado CNC, no un informe de entrega a un cliente. Se estudia cómo definir y comprobar una cavidad torneada, una referencia de montaje y un drenaje radial en un mismo componente. No se atribuyen clientes, certificaciones ni resultados medidos de producción o rendimiento clínico. La ruta propuesta sirve para revisar la fabricación antes de aprobar el plano. No acredita eficacia de lavado, compatibilidad con un analizador ni aptitud para el contacto con muestras o reactivos. Esas decisiones corresponden al diseño y la validación de la aplicación.
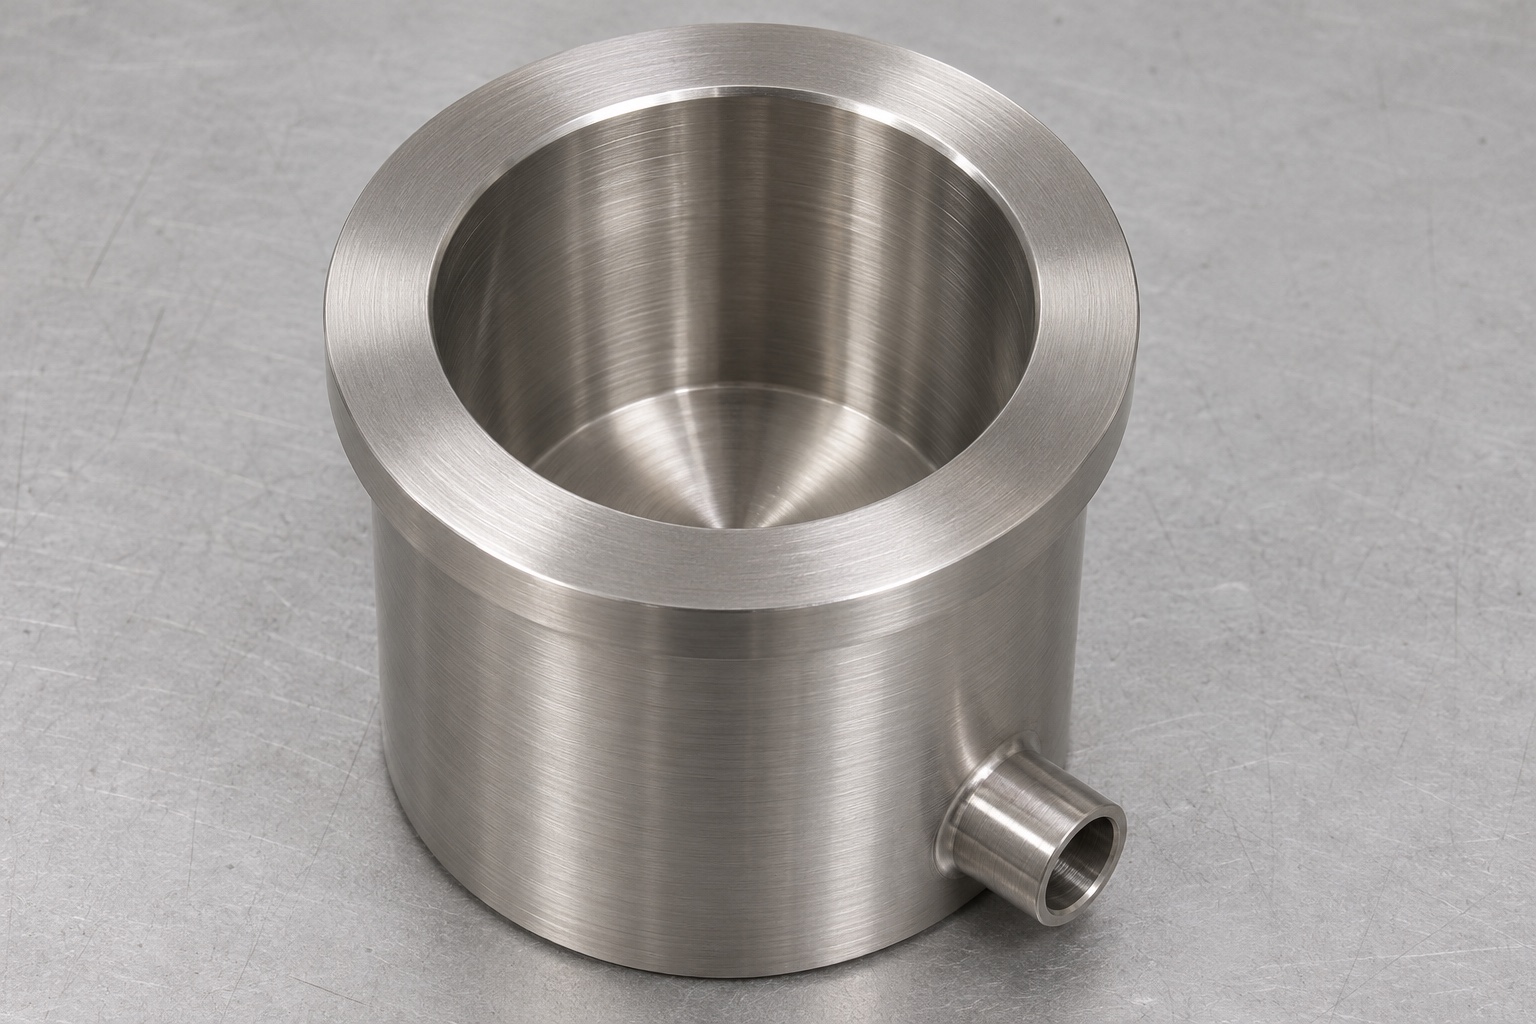
Geometría del componente bajo revisión
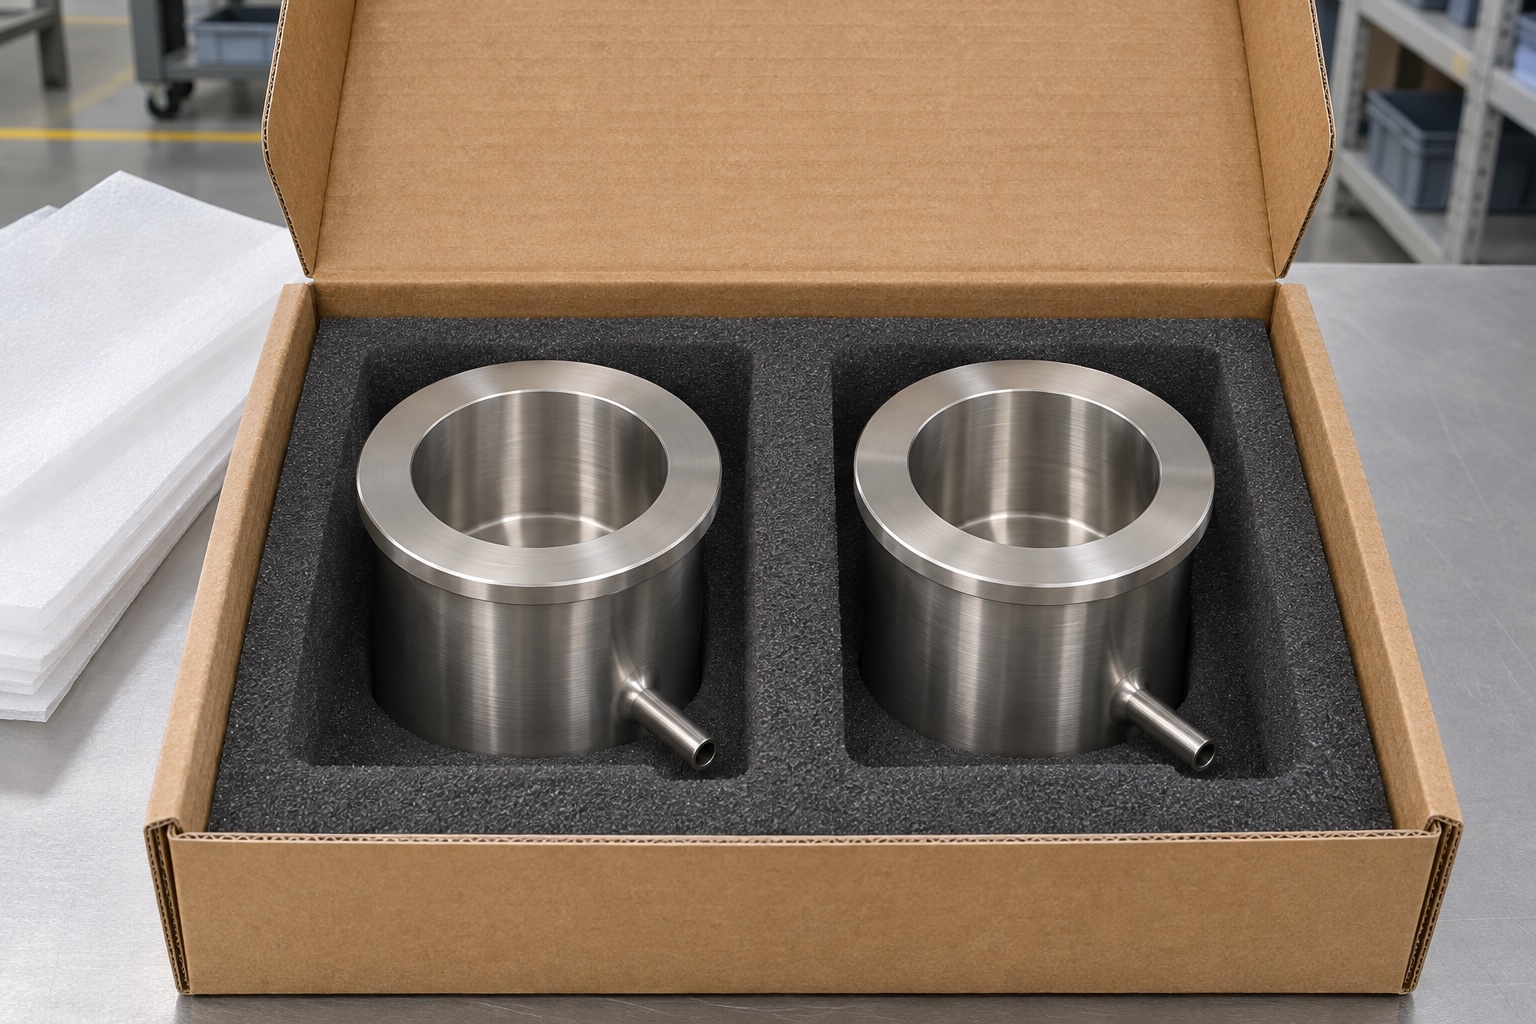
La pieza considerada aquí es un cilindro corto de acero inoxidable con una cavidad central, un borde superior anular, una superficie exterior de ubicación y una conexión de drenaje cerca de la región inferior. Estas características crean diferentes preguntas de fabricación. La cavidad necesita cortes y mediciones accesibles, el borde proporciona una referencia axial y el drenaje crea una intersección interna. Un plano debe resolver la construcción de conexión real y la forma del piso de la cavidad; las imágenes no los prescriben. Mantener este diseño genérico evita dar a entender que una fotografía es un plano de pieza de repuesto. También hace que la revisión se centre en las relaciones de mecanizado que un proveedor puede controlar.
Documentación necesaria para cotizar
El paquete inicial incluiría un modelo tridimensional controlado y un plano que defina el material, las dimensiones críticas, los referencias, el acabado y las condiciones de los bordes. También se necesitan una cantidad y un alcance de inspección. Si existe un tratamiento aguas abajo, indique si las dimensiones se aplican antes o después del mismo. El proveedor debe identificar cuestiones no resueltas sobre el acceso al drenaje o las mediciones en lugar de llenarlas con suposiciones del taller. Una cotización para una geometría representativa no constituye una autorización para fabricar un componente para un instrumento operativo. Revise la revisión final y los requisitos de aplicación antes de que cualquier orden de compra se trate como una versión de producción.
Planificar material y pieza en bruto
El ejemplo requiere material en bruto de 316L identificado en lugar de un blanco de acero inoxidable no especificado. El tamaño del material debe dejar un margen de sujeción y mecanizado adecuado sin forzar un alcance de herramienta innecesariamente largo. La documentación del material, cuando sea necesaria, debe permanecer rastreable hasta el lote durante el corte y las operaciones posteriores. Una sustitución de material necesitaría aprobación incluso si la alternativa propuesta parece más fácil de mecanizar. El plan de fabricación debe enumerar el estado del material en bruto y los pasos posteriores de acabado para que la inspección dimensional pueda realizarse en la etapa correcta. En este caso no se infiere ninguna certificación o idoneidad de aplicación únicamente de la elección de la aleación.
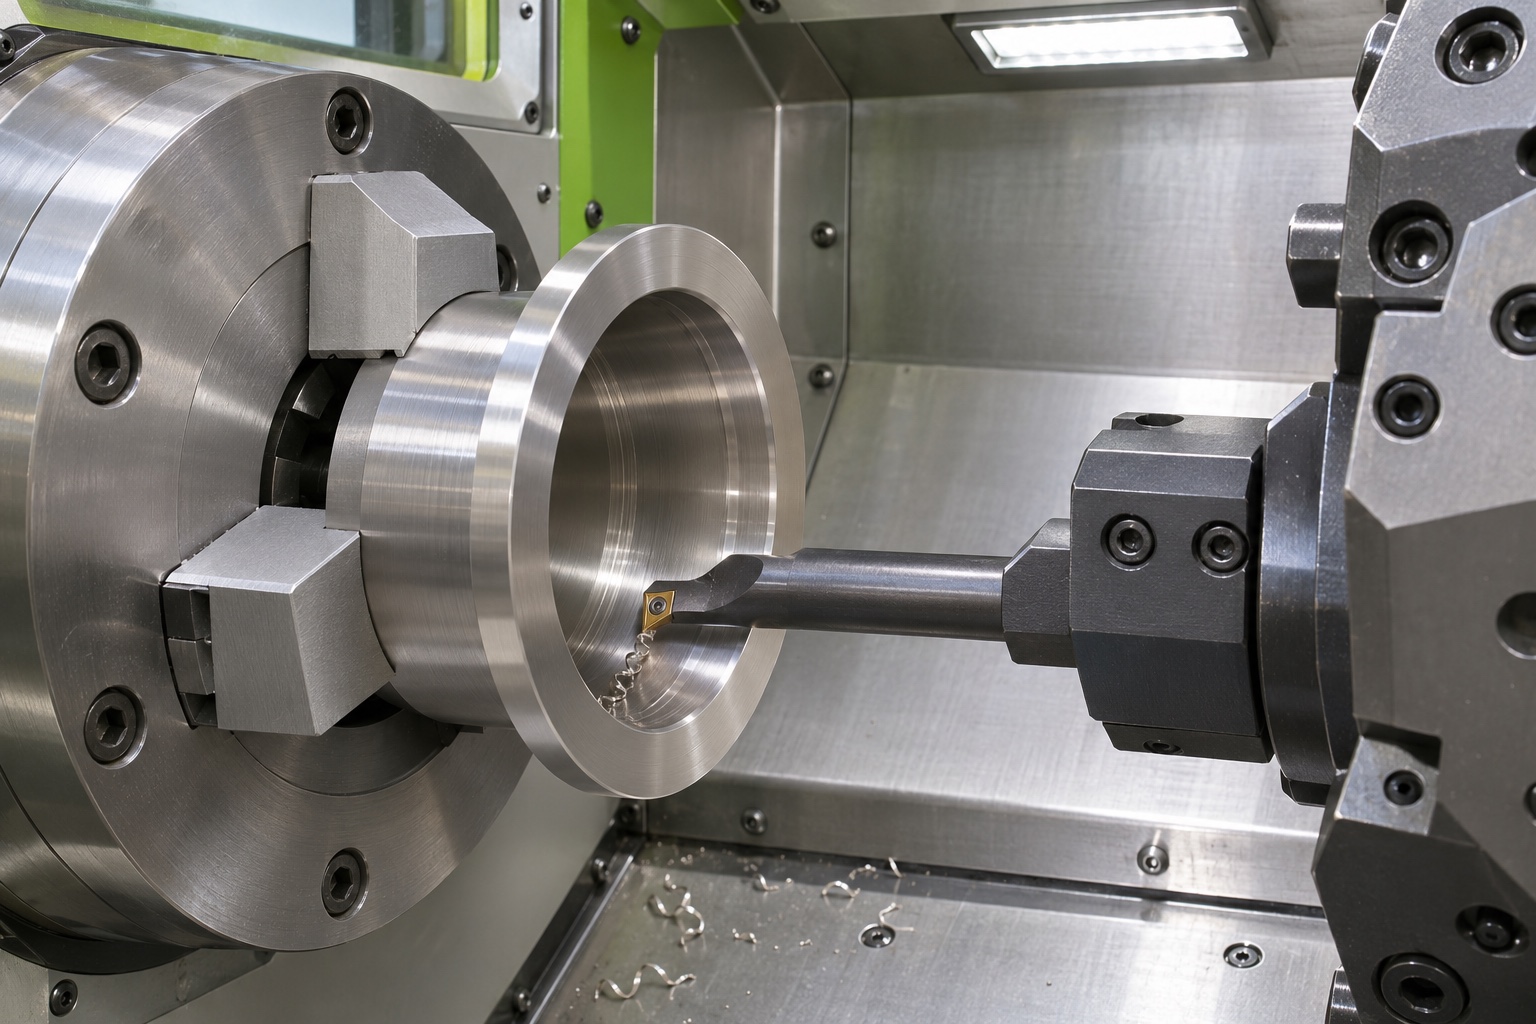
Primera operación de torneado
Una primera operación propuesta establece la cara, la cavidad y las superficies de ubicación exteriores relacionadas en una configuración controlada. Las relaciones de plano determinan qué funciones se benefician de terminarse juntas. El desbaste debe dejar un margen de acabado manejable y evitar crear una condición delgada sin soporte demasiado pronto. Antes de cortar, confirme que la herramienta perforadora pueda llegar al fondo de la cavidad y evacuar las virutas sin dañar la llanta. Aquí no se ofrece avance, velocidad o tolerancia universales: las herramientas, el material en bruto y la geometría reales determinan el proceso calificado. El resultado previsto es una referencia estable para la siguiente operación, no un resultado de producción final afirmado.
Cambio de sujeción y mecanizado del drenaje
La siguiente configuración se ubica en las referencias torneadas aprobadas mientras se mantiene la presión de sujeción alejada de las superficies vulnerables de la cavidad. El drenaje radial se coloca a partir de una altura y una referencia angular definidas. Si se requiere una salida corta integral, el modelo y proceso deben explicar cómo se produce su exterior; una abertura perforada y una conexión saliente no son intercambiables. La salida de la herramienta a la cavidad se analiza como un problema separado de acabado de bordes. La hoja de configuración debe mostrar dónde descansa la pieza y qué superficies están protegidas, para que un segundo operador no cambie involuntariamente la referencia geométrica durante un lote pequeño.
Acabado interior y revisión de aristas
El plan de inspección representativo incluye el examen directo de la intersección del drenaje después de la operación de acabado aprobada. La tarea es eliminar el material levantado prohibido sin alterar la salida especificada ni rayar la pared de la cavidad opuesta. Ese requisito necesita una revisión práctica del acceso a las herramientas. Cualquier región inaccesible debería desencadenar una discusión de ingeniería en lugar de una declaración general de que todos los bordes internos son aceptables. El acabado de la superficie y la condición del borde local se registran de forma independiente. Una cavidad pulida brillante no probaría por sí sola que la intersección del drenaje cumple con el plano, y este caso no reclama un beneficio de limpieza debido a un acabado visual particular.
Plan de medición de la primera pieza
El plano de la primera pieza identificaría el diámetro de la cavidad en secciones definidas, su relación con la superficie de ubicación, la posición del borde axial y la ubicación del drenaje. También identificaría el método utilizado para examinar el avance interno. El acceso puede requerir más de una herramienta de inspección. Los resultados deben asociarse con la revisión del plano, la identidad de la pieza, la condición de inspección y la característica medida. Esta es una estructura de informes propuesta, no un informe de medición incluido. Un inspector debería poder decir qué características se midieron realmente y cuáles fueron examinadas mediante otro método aprobado, sin tratar las características no registradas como implícitamente aceptadas.
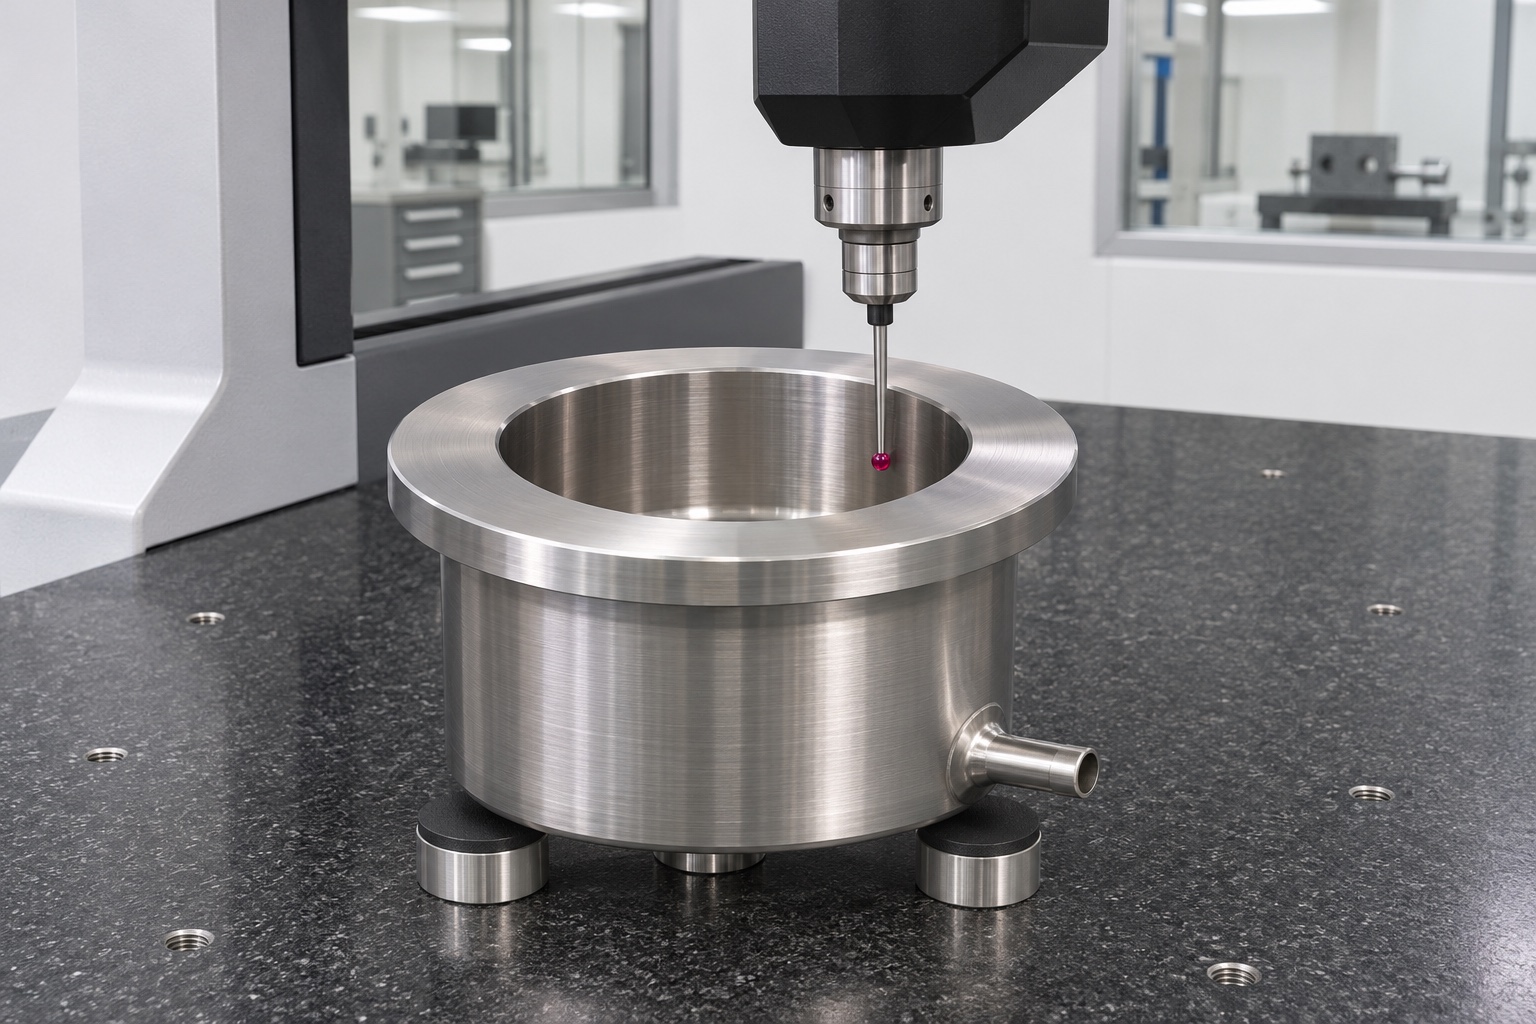
Pruebas en banco y límites de sus conclusiones
Una verificación en seco utilizando una referencia inerte identificada podría revelar interferencias geométricas en la cavidad o la interfaz de montaje. Una revisión del conducto de drenaje podría identificar una obstrucción obvia. Ninguno de los dos establecería el rendimiento del arrastre, la eliminación de residuos, la resistencia de los reactivos o la precisión del analizador. El ejemplo separa deliberadamente estas conclusiones para que un registro de fabricación no se confunda con la validación del sistema. Si un equipo de ingeniería necesita una prueba de fluidos, esa prueba requiere sus propios criterios de fijación, procedimiento y aceptación seguros. No debe improvisarse sobre un analizador clínico instalado y una observación exitosa no debe generalizarse más allá de las condiciones en las que se realizó.
Gestionar un hallazgo inesperado
Supongamos que el examen interno revela un labio en el orificio del drenaje. La respuesta sería identificar la parte afectada, preservar su estado y revisar la corrección permitida. Después de la corrección, se inspeccionarían nuevamente las características relevantes del orificio, la cavidad y el borde. Si la geometría no se puede corregir dentro del plano, busque una disposición de diseño en lugar de agrandar silenciosamente la salida. Este es un ejemplo de decisión, no un reclamo de que ocurrió o se resolvió un defecto de producción. Un buen proceso de lotes pequeños hace que dichas decisiones sean rastreables, de modo que las piezas corregidas no se puedan confundir con las piezas aceptadas según la secuencia de inspección original.
Separar embalaje y registros de aceptación
La propuesta de empaque coloca cada vaso en su propia posición protectora, manteniendo el borde y el drenaje libres de presión de otras partes. Cualquier cierre o material de embalaje debe cumplir con las especificaciones de manipulación acordadas. El paquete puede contener información de revisión y de identidad de la pieza mientras el registro de inspección permanece asociado con el mismo lote. El embalaje protector no se presenta como embalaje estéril ni como prueba de limpieza analítica. Si se requieren controles de limpieza, deben especificarse con la evidencia de aceptación adecuada. La separación de estos requisitos impide que una solución de envío ordinaria se describa como una cualificación médica que el ejemplo no ha establecido.
Requisitos para un pedido real
Para convertir este ejemplo en una solicitud de fabricación real, proporcione el plano final, los requisitos de material en bruto, la cantidad, la condición del tratamiento, la lista de inspección y las restricciones de manipulación. Identifique las dimensiones cuya relación con la referencia de montaje es más importante. Resuelva si el drenaje es integral, roscado o conectado mediante un accesorio especificado por separado antes de la cotización. Acuerde cómo se registrará la aprobación de la primera pieza y cómo las revisiones posteriores afectarán al lote. El valor del ejemplo es una discusión clara del maquinado propuesto y la evidencia, no un resultado prometido. La aceptación de la producción aún dependería de la especificación aprobada y de los registros reales generados para el pedido.
FAQ
¿Es esta una entrega al cliente completa?
No. Es un ejemplo de fabricación representativo con un proceso propuesto y un plan de inspección, no un informe de entrega o desempeño verificado.
¿Qué identificaría el material inoxidable?
La especificación de compra aprobada y la documentación del material requerida deben identificar el material en bruto de 316L y conectarlo con el lote de fabricación real.
¿Especifica este caso una tolerancia de diámetro universal?
No. El plano de la aplicación debe definir el tamaño requerido y las relaciones geométricas. No se afirma ninguna capacidad de tolerancia no verificada.
¿Por qué es importante la construcción de la conexión de drenaje?
Una salida integral, una apertura radial simple y un racor separado requieren diferentes detalles de fabricación e inspección. El plano debe identificar la construcción prevista.
¿Qué sucede después del desbarbado interno?
Vuelva a inspeccionar la geometría afectada y la condición del borde utilizando el método aprobado. Las mediciones anteriores no siguen siendo válidas automáticamente después de la corrección.
¿Se puede instalar la pieza según este artículo?
No. La instalación requiere una especificación de componente aprobada y el proceso de aprobación aplicable del propietario del dispositivo. Este ejemplo no establece compatibilidad.
tanghangyun@oemach.com