Alcance del ejemplo representativo
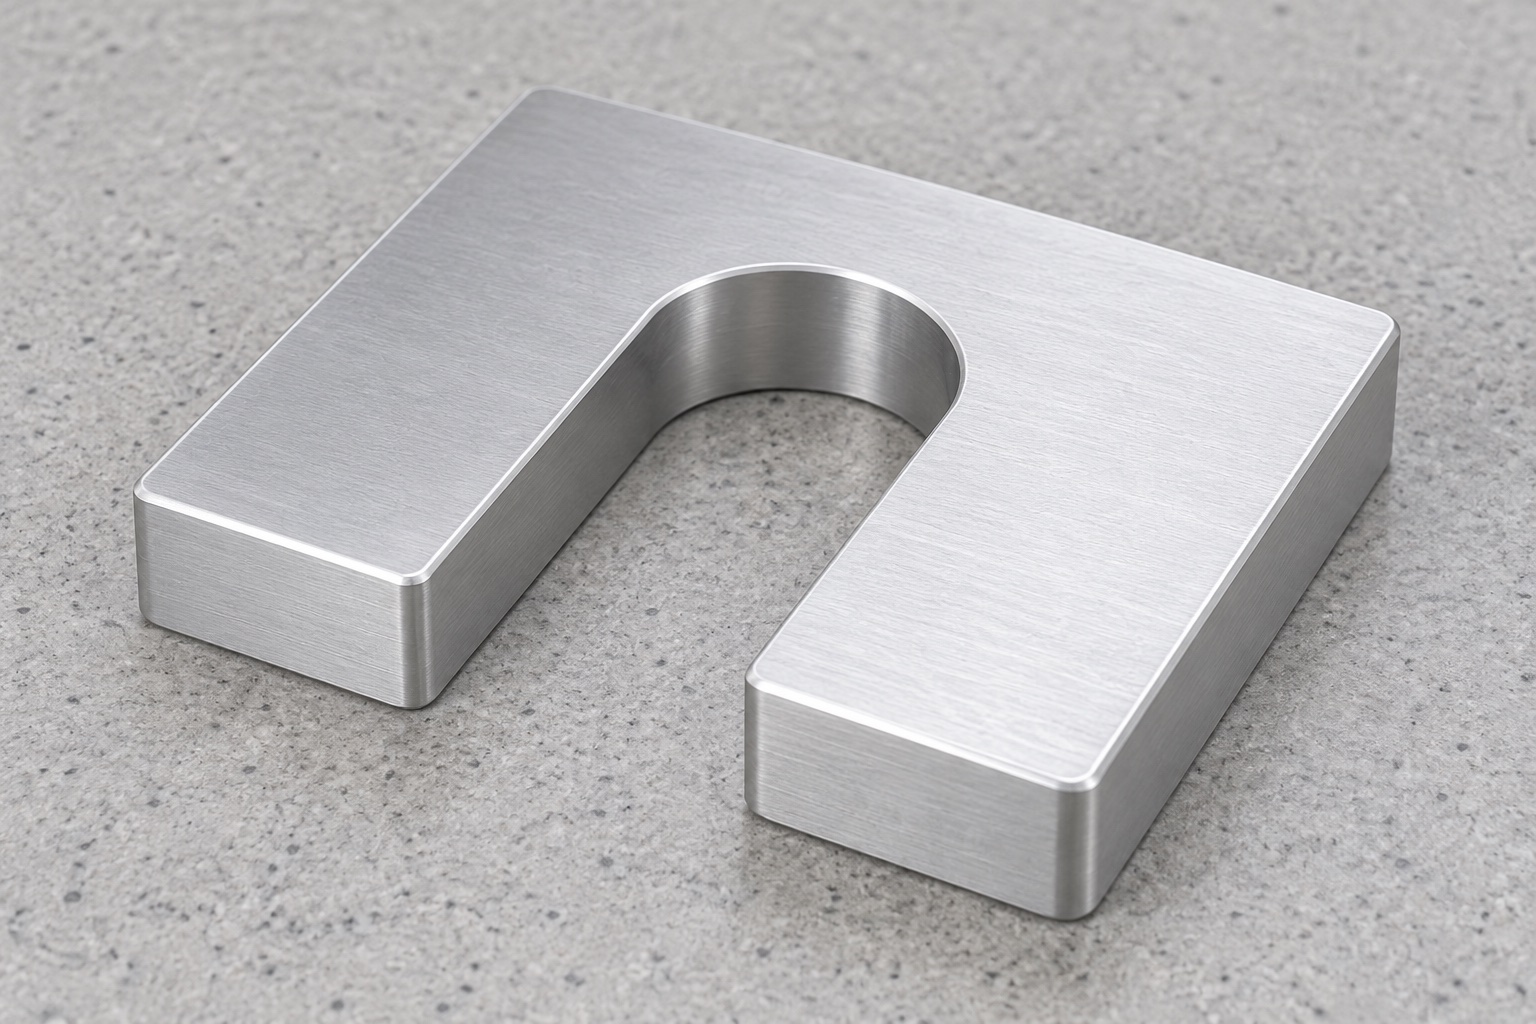
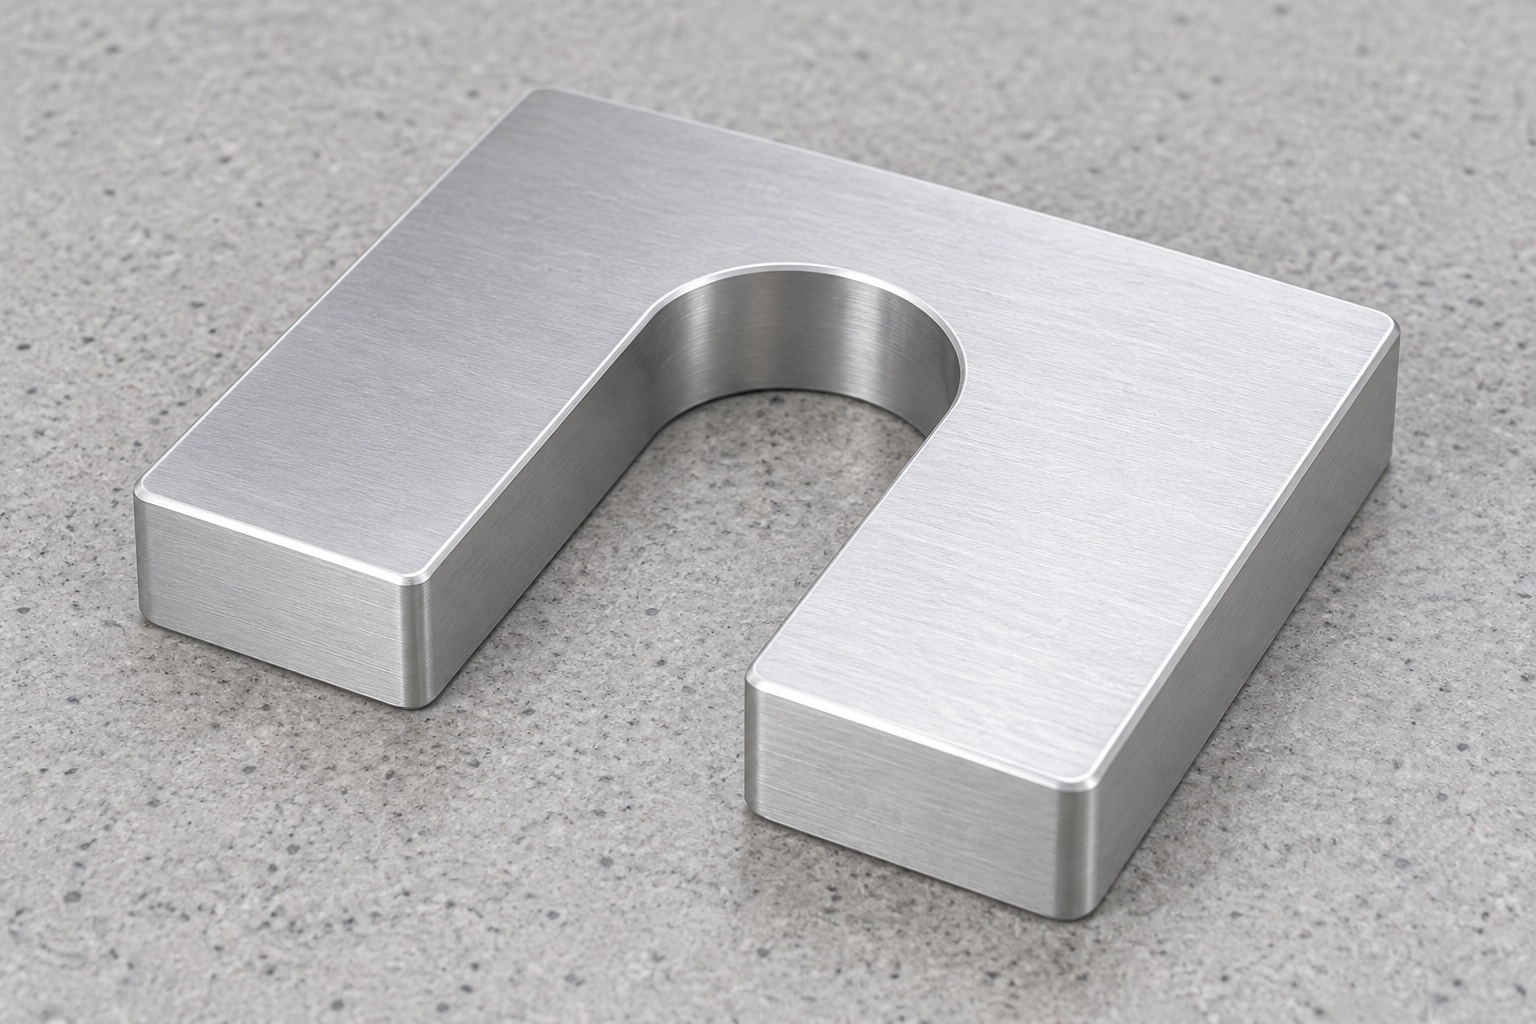
Este ejemplo representativo propone una placa espaciadora monobloque de aluminio 6061 para un módulo de servicio de laboratorio médico. Presenta contorno rectangular, una ranura abierta en U, paredes paralelas, fondo redondeado y caras planas opuestas, sin taladros ni roscas. No describe entrega a un cliente, pieza fabricada ni mediciones reales. Tampoco afirma tolerancias alcanzadas, capacidad de carga, precarga, retención, esterilidad, certificación médica o seguridad validada del conjunto.
Revisión del conjunto real
El pedido propuesto comenzaría con el modelo y el dibujo de la placa publicados, ambas superficies de contacto, el vástago real, los accesorios de retención y la revisión de la instalación. Se identificarían los contactos útiles y la ruta de inserción completa, no se inferirían de una fotografía o espacio nominal. El proveedor aclarará la geometría faltante antes del mecanizado. El equipo de equipo definiría las acciones de retención y servicio permitidas por separado. La similitud con un espaciador de catálogo no transferiría la calificación de otro componente. El alcance de fabricación distinguiría la aceptación dimensional, el ajuste opcional y la calificación de la aplicación para que una ranura abierta no fuera tratada silenciosamente como un mecanismo de bloqueo.
Trazabilidad del aluminio 6061
Los registros de materiales identificarían la condición 6061 aceptada, la forma del stock, el lote y el procesamiento final adquirido. El sobrematerial sería más adecuado para el mantenimiento y el acabado planificados que para un espesor de material universal. La trazabilidad permanecería en el componente cuando se abriera la ranura en U y se reorientara la placa. Una apariencia plateada no justificaría otra aleación o tratamiento no aprobado. La evidencia de existencias identificaría el material suministrado dentro de su alcance, no probaría la carga, la limpieza o el estado de esterilidad. Cualquier requisito ambiental o de superficie específico de una aplicación necesitaría su propia definición acordada y evidencia de aceptación de un pedido de fabricación real.
Referencias de las caras
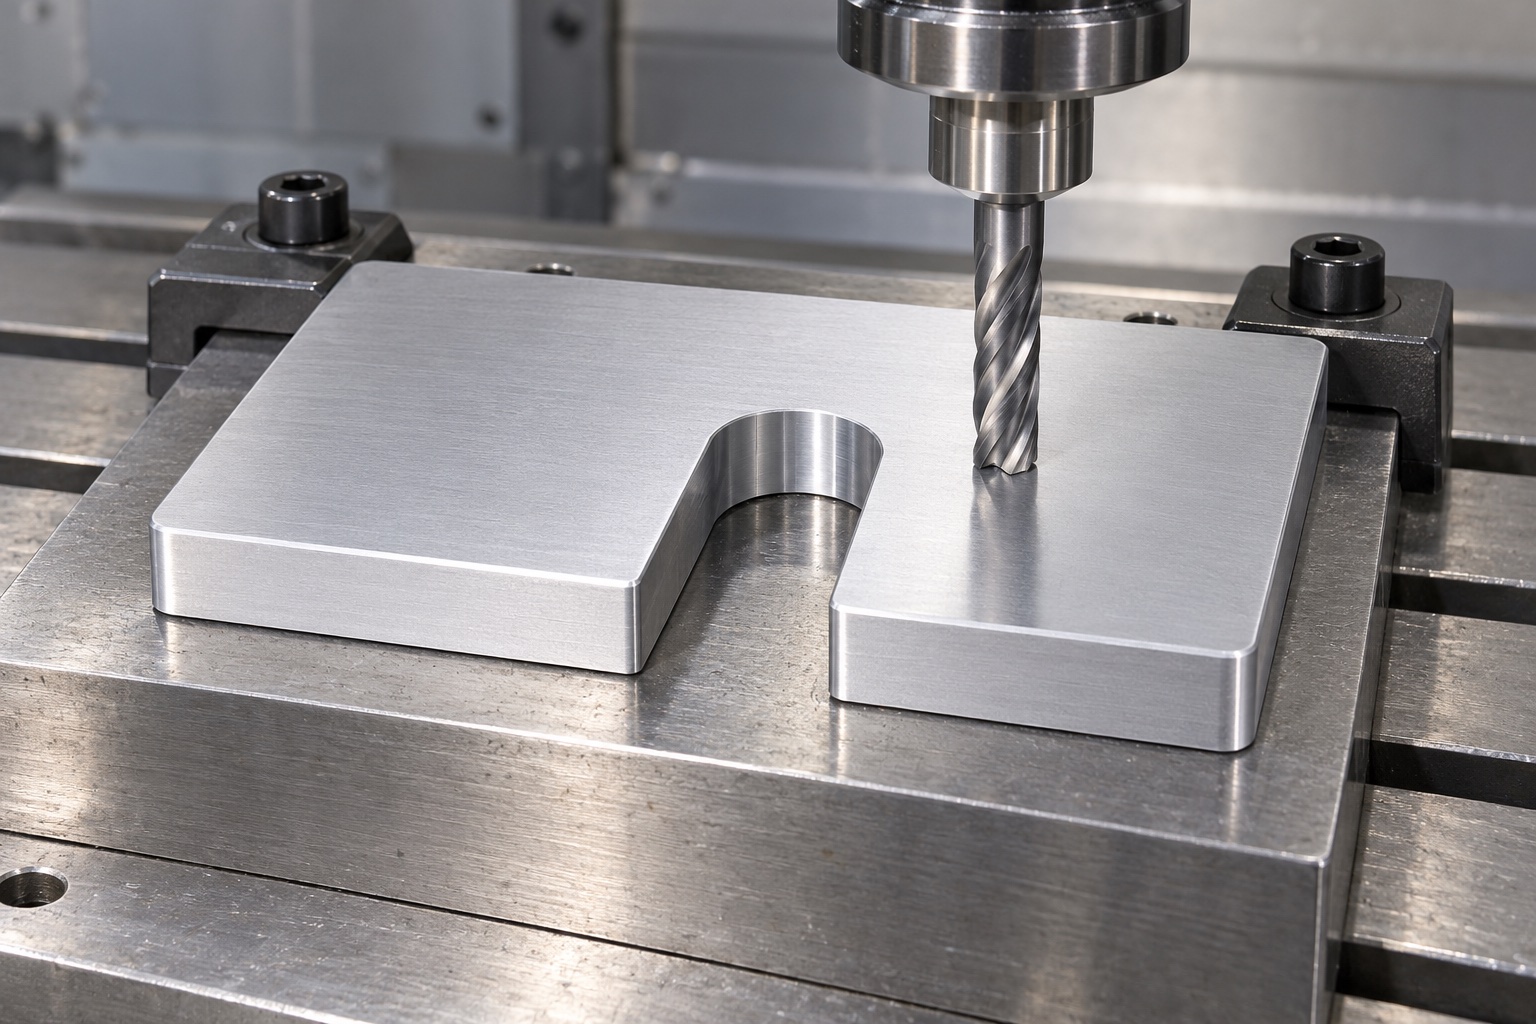
Las operaciones iniciales establecerían referencias adecuadas para las caras opuestas y el perfil de apertura posterior. Mantener contactos protegería las superficies útiles y daría cuenta de las secciones abiertas restantes. El proveedor eliminaría las virutas antes de la reorientación y evitaría aceptar la placa únicamente porque la fuerza de fijación la hacía parecer plana. La guía general sobre sujeción de piezas sería un antecedente, no una receta de fijación validada. La condición de inspección final se acordaría antes de la fabricación. Un borde de sujeción en bruto o una cara de stock conveniente no reemplazarían silenciosamente las referencias funcionales aprobadas que vinculan el espesor, la ranura y los contactos útiles en la pila de módulos de servicio real.
Mecanizado de la ranura en U
El ancho de la ranura, la posición, la profundidad dentro del contorno de la placa, los lados paralelos y la raíz redondeada seguirían la geometría aprobada. La ranura atravesaría el espesor y se abriría en el borde especificado. El proveedor revisaría el acceso a las herramientas y las secciones restantes del brazo y del puente antes de terminar. No ensancharía la abertura ni acortaría un lado simplemente para pasar un vástago no identificado. Los conflictos entre modelos y dibujos se resolverían antes del corte final. Los cambios autorizados entrarían en documentos controlados, preservando la distinción entre un concepto de montaje específico y un procedimiento de inserción o mantenimiento universal asumido.
Definición del contacto axial
Las caras superiores e inferiores útiles, el espesor final y las relaciones requeridas seguirían la pila aprobada. Las roturas de bordes permitidas y las áreas sin contacto se distinguirían de las superficies de apoyo. Los tratamientos adquiridos que afecten a estas características se incluirán en los controles finales pertinentes. El proveedor no adelgazaría localmente un brazo para que se ajuste a una muestra ni introduciría una capa de calza informal. Cualquier propuesta de este tipo requeriría autorización y requisitos de inspección revisados. La conformidad de los componentes no establecería la precarga, rigidez, retención o extracción segura del módulo completo, el vástago, el soporte y la disposición de hardware utilizados por el equipo responsable del dispositivo.
Acabado del fondo y los extremos
Se revisarían entradas, fondo, puntas y esquinas para eliminar material adherido y aristas no previstas, conservando los contactos aprobados. El pulido no corregiría una ranura mal situada. La limpieza y los procesos finales seguirían el alcance contratado. El aspecto liso del aluminio no demostraría partículas medidas, acción antimicrobiana, limpieza validada ni suministro estéril. La identificación del lote y la revisión acompañaría a la pieza hasta la inspección y el embalaje mecánico.
Inspección de relaciones geométricas
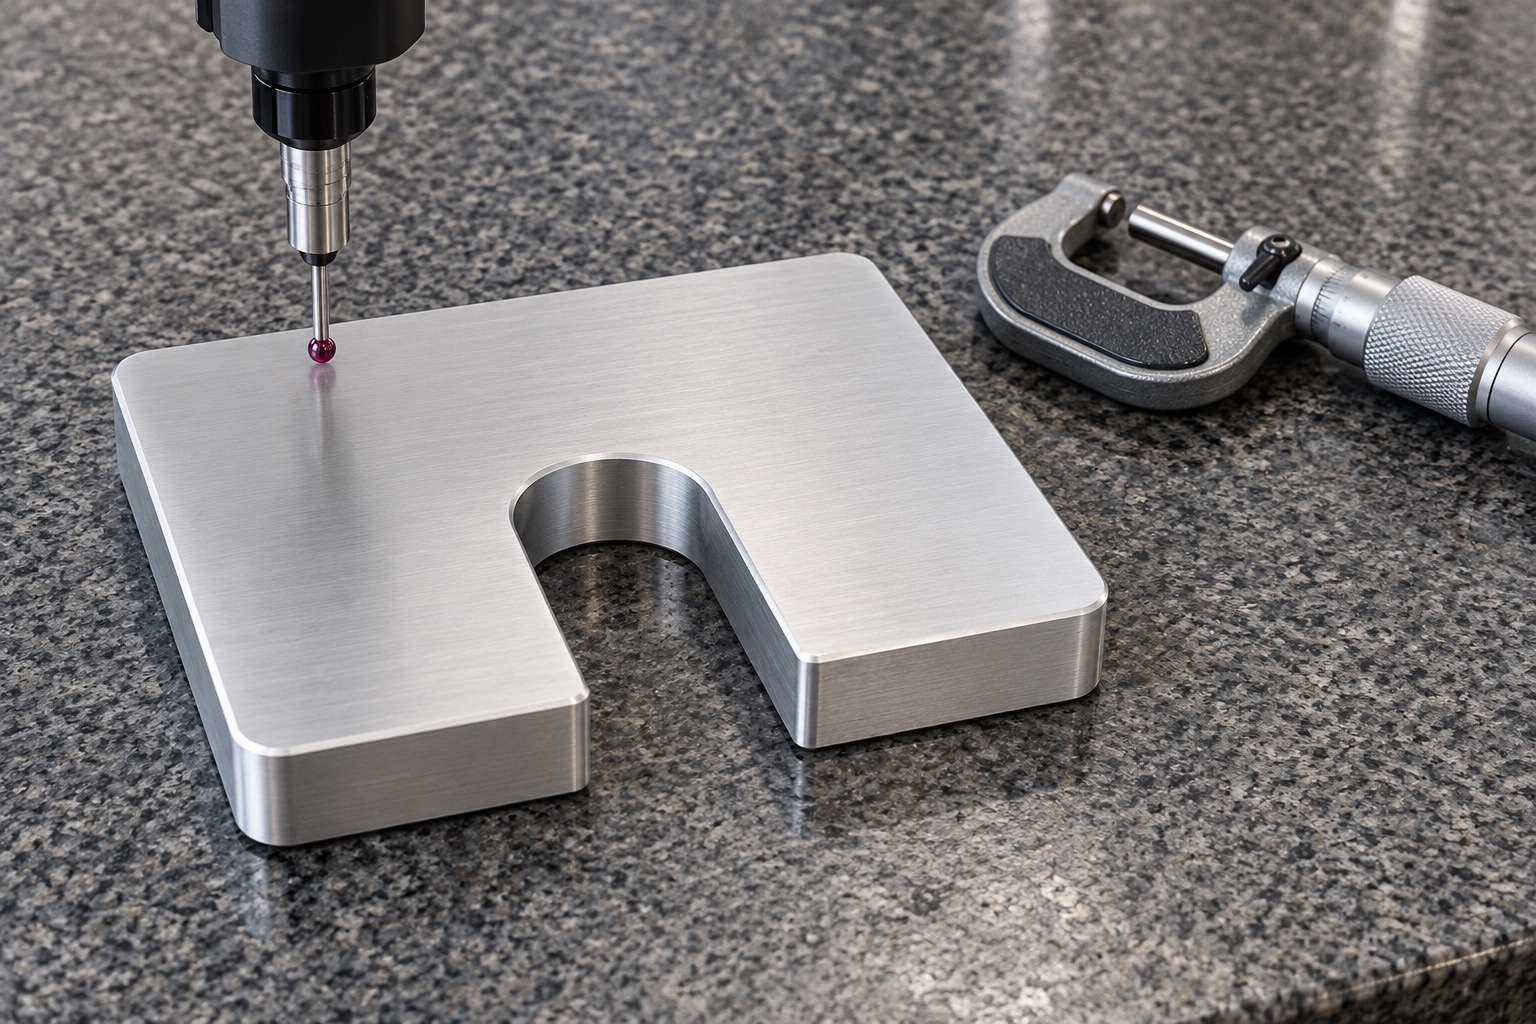
El plan propuesto identificaría métodos para espesor, caras útiles, perfil y ubicación de ranura, geometría exterior y relaciones requeridas. El soporte, el acceso a los contactos y el establecimiento de referencias serían explícitos. Las mediciones del calibrador exterior por sí solas no verificarían todas las características controladas. Las regiones inaccesibles se abordarían antes de la aceptación. Una imagen de una MMC o un micrómetro ilustraría un posible método, no una tolerancia lograda. Las observaciones reales en un proyecto real se referirían a la placa terminada después del mecanizado relevante y los procesos adquiridos, en lugar de una pieza muy limitada o una muestra de ensamblaje no identificada utilizada como sustituto del dibujo dimensional.
Registros de primera pieza
El informe propuesto identificaría la revisión del dibujo, el lote de material, las características numeradas, los métodos y la condición final. No se proporcionan valores numéricos porque en este ejemplo representativo no existe una muestra fabricada o un registro de medición real. Un orden real mantendría las discrepancias y los cambios autorizados de forma transparente. Un informe dimensional conforme no establecería la capacidad de carga del módulo, la retención, la estabilidad de la precarga o la seguridad del equipo médico. La inspección de componentes, las observaciones de ajuste opcionales y la calificación completa de la aplicación seguirían siendo entregables separados. Por lo tanto, el flujo de trabajo no pretende la aceptación del cliente, un resultado de producción exitoso o una mejora del rendimiento que no haya sido realmente demostrada.
Observación opcional del montaje
Una prueba acordada podría examinar la entrada lateral, el asiento, la holgura del vástago y el acceso utilizando revisiones identificadas de placa, módulo, soporte y hardware. Se registraría el método de instalación real y cualquier componente de retención aprobado. Se revisarán los balanceos o interferencias inesperados antes de modificar la placa o las piezas acopladas. Una instalación manual exitosa no calificaría el comportamiento de vibración, carga, precarga o remoción bajo condiciones de servicio. Las piezas de prueba seguirían siendo distintas de la producción aceptada. Los cambios aprobados ingresarían a los documentos revisados en lugar de permitir que una ranura limada manualmente se convierta en la referencia informal para otros vástagos, alturas de pila o acuerdos de servicio de equipos médicos.
Embalaje sin deformación
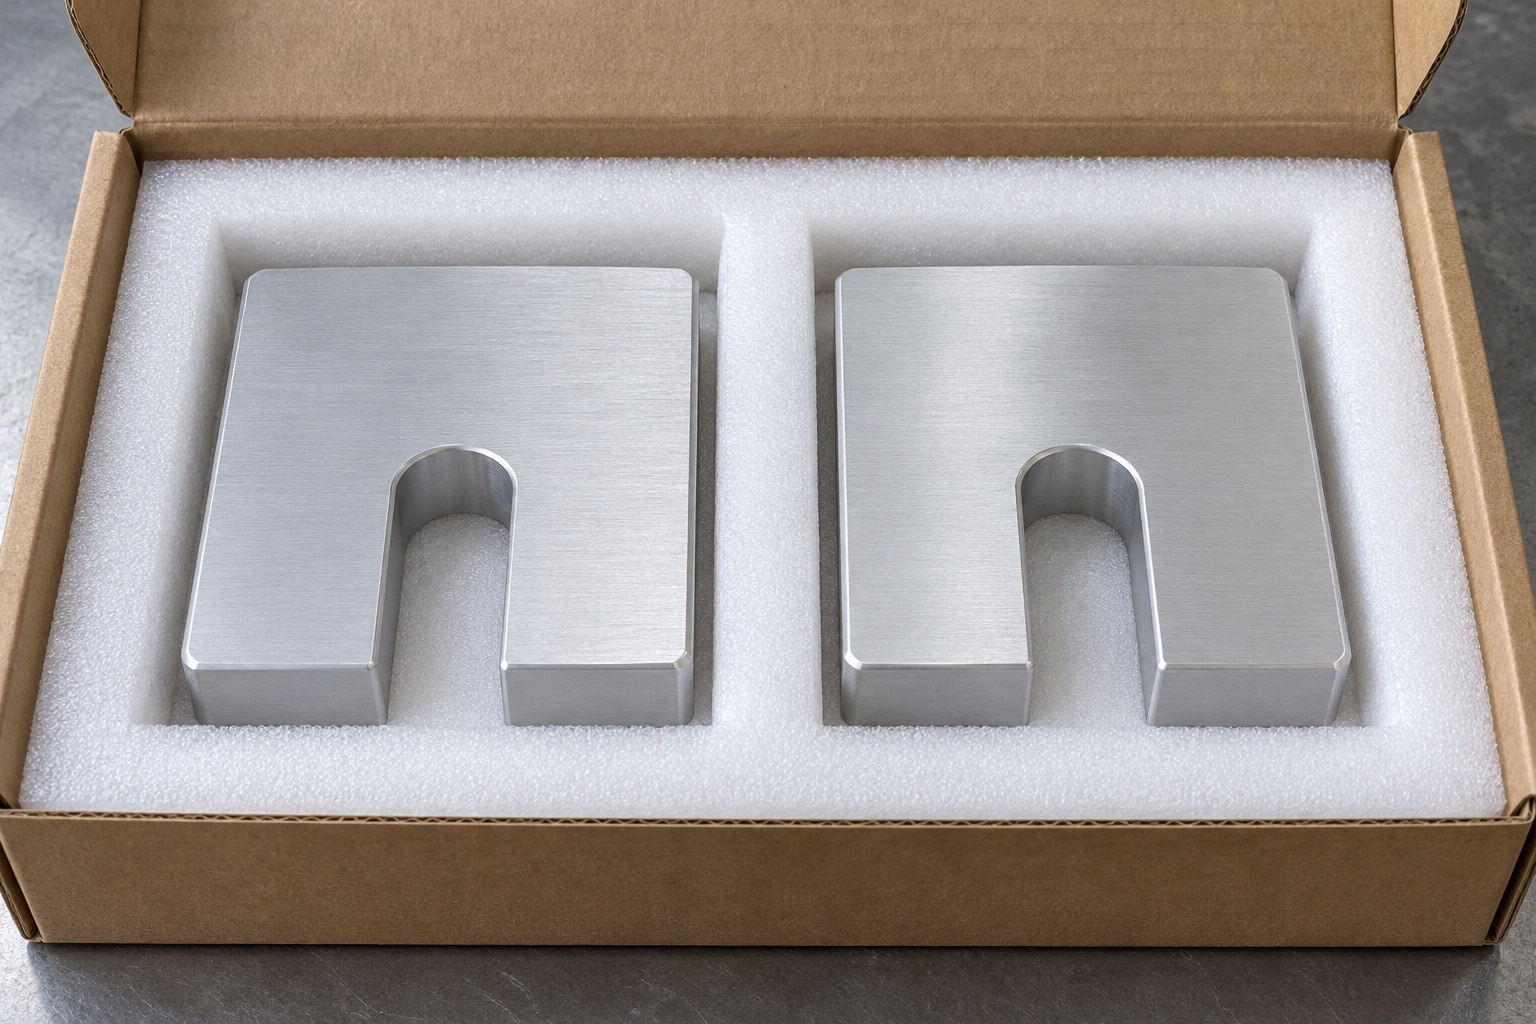
Las placas terminadas se separarían en soportes de tamaño adecuado que protejan las caras de contacto, los bordes de las ranuras y los extremos de los brazos. La restricción evitaría doblar la sección en U o presionar sujetadores sueltos sobre las superficies aceptadas. La protección mecánica del tránsito no implicaría una entrega estéril. El lote, la revisión, el tratamiento final y el estado de inspección acompañarían al envío. Los controles recibidos distinguirían placas similares con espesor, radio de raíz o ancho de ranura modificados antes de la instalación. Estas medidas preservarían la identidad del componente aceptado y al mismo tiempo dejarían la retención, la calificación ambiental y de mantenimiento del módulo de laboratorio médico ensamblado real para una evaluación de aplicación definida por separado.
Base documental para nuevos pedidos
El paquete de producción conservaría geometría aprobada, superficies acopladas, vástago, retención, recorrido de entrada, contactos, material, procesos, inspección y embalaje. Los cambios de prototipo se incorporarían a documentos revisados. Un apoyo, módulo o tratamiento distinto exigiría revisión aunque el contorno pareciera igual. Este flujo representativo delimita un proyecto CNC trazable; no aporta historial de cliente, tolerancias obtenidas ni calificación de un sistema médico completo de bloqueo o mantenimiento.
Referencia técnica del fabricante: www.carrlane.com.
FAQ
¿Es este un espaciador real entregado al cliente?
No. Es un flujo de trabajo de fabricación propuesto representativo con imágenes ilustrativas. No hay entrega al cliente, muestra fabricada ni resultado medido. Un pedido real requeriría sus propios documentos aprobados, registros de materiales, evidencia de producción y un informe de inspección real.
¿La retención está incluida en la propia placa?
No se define ninguna función de bloqueo independiente. La pila de montaje real debe identificar su método de retención. La ranura en U abierta es geometría, no un resultado demostrado de bloqueo o resistencia a la vibración. Los requisitos de solicitud y la verificación pertinentes se acordarían por separado.
¿Este caso incluye resultados de carga o precarga?
No. No hay disponible ningún registro de prueba de ensamblaje o muestra fabricada. La aceptación dimensional y el ajuste manual favorable no establecerían la capacidad de carga, la rigidez, la estabilidad de la precarga ni la retirada segura de la disposición de montaje real completa.
¿Puede un proveedor reducir localmente el espesor para adaptarlo?
Únicamente mediante un cambio autorizado reflejado en documentos controlados. Los contactos útiles, el espesor y el procesamiento final son parte del paquete aprobado. Un ajuste local informal no debe reemplazar el dibujo ni convertirse en una referencia oculta para la producción posterior.
¿Las imágenes de inspección demuestran una tolerancia?
No. Ilustran posibles herramientas y disposiciones de verificación. Un informe real necesita características, métodos, referencias y observaciones identificadas del componente terminado real. Una imagen no es una prueba medida de capacidad dimensional ni de calificación completa de la aplicación.
¿Qué sería una revisión repetida de un pedido?
Revisión de revisiones de módulo y soporte, vástago, herrajes de retención, vía de inserción, espesor, caras de contacto, material y tratamiento. Los cambios aprobados deben ingresar a la línea base de producción en lugar de permanecer en una muestra modificada manualmente o en una declaración de desempeño transferida desde otra instalación de equipo.
tanghangyun@oemach.com