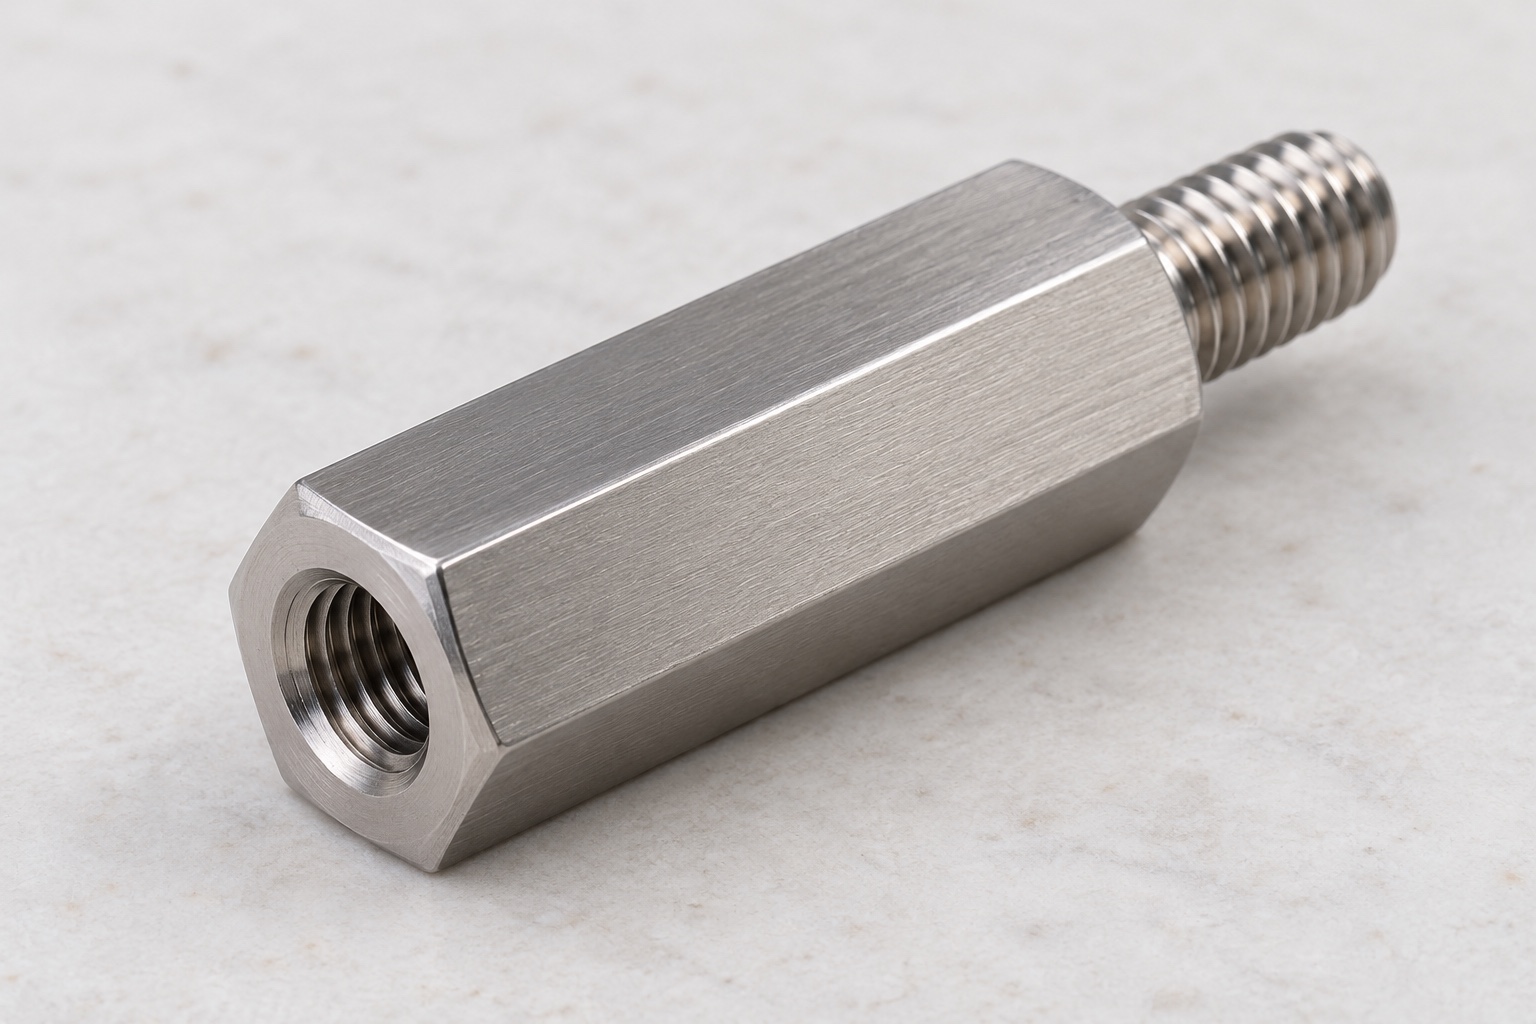
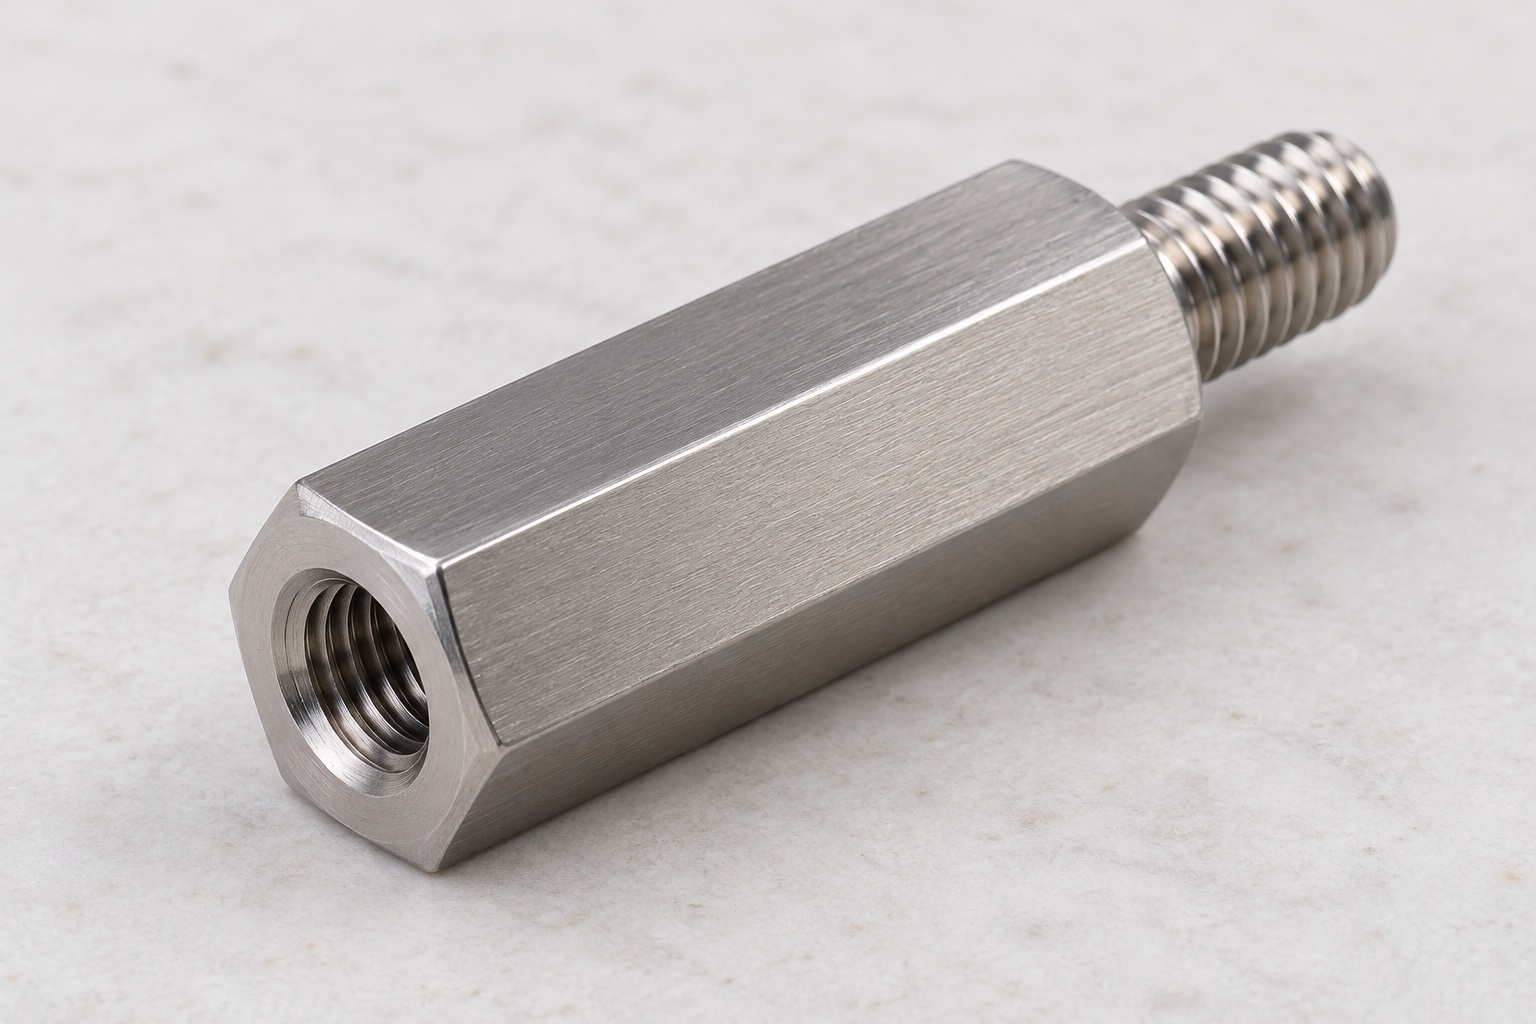
Ejemplo representativo de separador
Se propone un separador monobloque 316L para equipo médico: cuerpo hexagonal, espárrago exterior menor y rosca hembra ciega coaxial opuesta. Los documentos aprobados definirían geometría y roscas. Es un ejemplo representativo CNC, no una entrega real o unión medida. No se afirman tolerancias, apriete, aflojamiento, fatiga, aislamiento, conexión de protección, esterilidad, certificación o seguridad validada como resultados reales.
Definición del conjunto asentado
El procedimiento propuesto parte de un modelo y un plano controlados, considerando las piezas de acoplamiento, la identificación de los tornillos, la pila de elementos ensamblados y los requisitos de inspección. El análisis debe distinguir entre la longitud del cuerpo, la proyección del espárrago, la longitud total y la profundidad útil de la rosca interna. Cualquier falta de contacto o ambigüedad en la definición de las roscas deberá aclararse antes de proceder al cálculo de costes y a la fabricación. Un tornillo suelto, por sí solo, no define la totalidad de los requisitos. El mecanizado y la inspección del componente son procesos independientes de las demostraciones de montaje o de la cualificación de la unión, el comportamiento eléctrico o el equipo completo; estas últimas tareas corresponden al equipo responsable del instrumento médico, considerando su montaje real y el entorno de uso previsto.
Estado 316L especificado
El pedido identificaría grado, estado, formato y evidencia aprobados. Los lotes acompañarían las piezas hasta envío. El catálogo 303 aportaría solo contexto: no autorizaría sustituciones ni igualdad de propiedades. El proveedor revisaría sobrematerial y sujeción. La documentación identificaría el componente, no demostraría corrosión frente a un limpiador, resistencia de unión, comportamiento eléctrico o certificación para cualquier montaje.
Cuerpo y extremos roscados
El proceso de fabricación preservaría la relación entre las caras de asiento, el cuerpo y las características coaxiales mediante torneado, taladrado, roscado y cualquier operación en las superficies planas. Se seleccionarían deliberadamente piezas hexagonales o planas mecanizadas aprobadas. La sujeción protegería las superficies aceptadas en lugar de depender del agarre de una rosca terminada. Las virutas en los contactos de posicionamiento se controlarían antes de las transferencias. Las verificaciones intermedias podrían respaldar el proceso, pero la aceptación final se referiría al componente terminado en su estado acordado, en lugar de asumir que los extremos aceptados por separado garantizaban la completa alineación de asientos y las relaciones axiales.
Rosca exterior saliente
El espárrago exterior seguiría la rosca, proyección, salida de rosca y hombro aprobados. Se revisarían acceso y transiciones antes de producir. El proveedor no acortaría el espárrago para conseguir apretar un conjunto de paneles no identificado. Los cambios autorizados entrarían en documentos controlados. El espárrago sería una característica de fijación, no evidencia de apriete o fatiga ensayados. Su conformidad se evaluaría junto con cuerpo y extremo hembra, sin considerarla prueba suficiente de la interfaz completa del equipo médico.
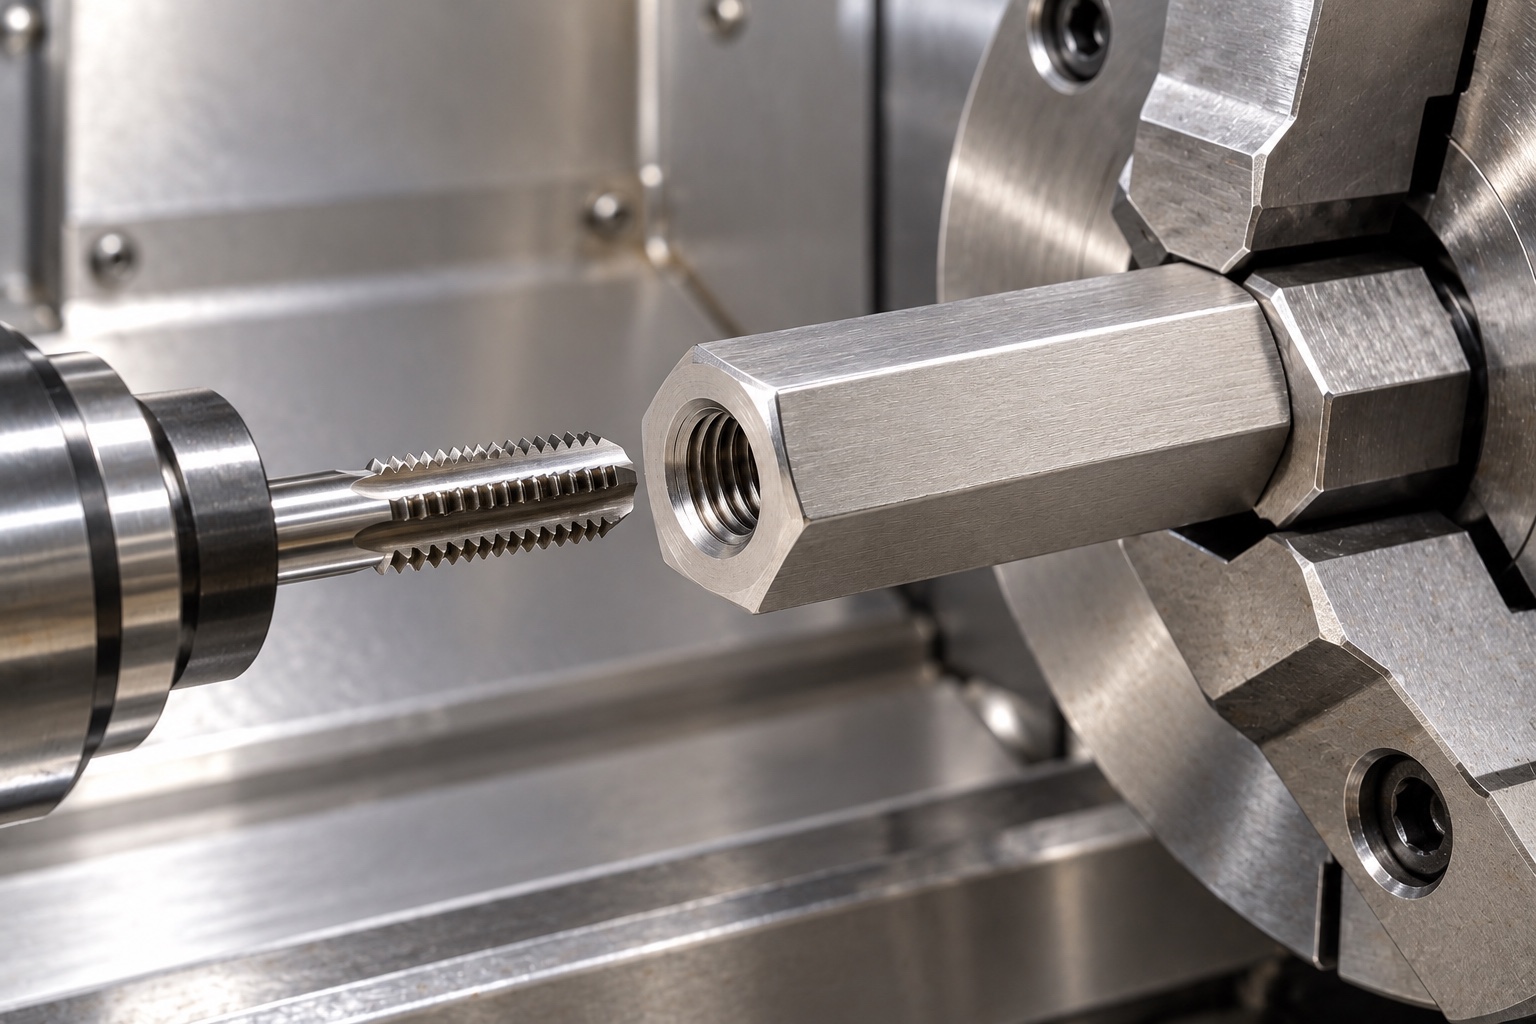
Extremo hembra ciego definido
El taladrado y el roscado interno seguirían la profundidad útil aprobada, los requisitos de rosca y las zonas incompletas permitidas. La proyección del tornillo de acoplamiento y la holgura requerida se revisarían a partir de documentos controlados, sin inventar valores de acoplamiento universales. El proveedor no profundizaría el orificio ni retiraría un asiento para que un tornillo de prueba pareciera al ras. Los conflictos se aclararían antes de la fabricación. Las modificaciones aceptadas serían rastreables para que los pedidos futuros no dependieran de una muestra de tornillo en particular, un cambio en el grosor del panel o un ajuste no documentado que pudiera ocultar el tope en lugar de establecer la pila de contactos instalada correcta.
Asientos durante acabado y limpieza
La secuencia de acabado examinaría el inicio de la rosca, las salidas, la entrada del orificio ciego, los bordes hexagonales y los hombros del asiento para detectar material adherido o características afiladas no deseadas. La eliminación preservaría la geometría útil de la rosca y los contactos. La limpieza y cualquier proceso de pasivación u otro tratamiento aprobado se realizarán conforme al alcance de la compra, incluyendo las verificaciones pertinentes del estado final. Una superficie brillante no garantiza, por sí sola, una resistencia a la corrosión medida, condiciones de esterilidad o una función de bloqueo cualificada. Se eliminarán los residuos del interior de la rosca hembra, asegurándose de no ocultar roscas dañadas ni introducir compuestos no controlados, todo ello antes de la inspección dimensional y el envío bajo condiciones de protección.
Método para cada característica
El plan de inspección propuesto identificará, de forma individual, la conformidad de la rosca, la profundidad interna útil, la proyección del espárrago, la longitud de asentamiento en el cuerpo y las relaciones de referencia especificadas. Se registrarán el acceso para los calibres, los soportes utilizados y el tratamiento final aplicado. El hecho de que una rosca pase la verificación con un calibre o permita el montaje manual no implica que se cumplan todos los requisitos. Las dimensiones ambiguas deberán aclararse antes de iniciar la producción, en lugar de sustituirse por una muestra de tornillo que parezca adecuada. El informe detallará qué aspectos verifica cada método; por tanto, la aceptación de un componente no implica que se haya medido la carga de apriete, que la unión esté totalmente cualificada, ni que se haya aprobado una combinación distinta de longitud de cuerpo y tornillo solo porque parezca similar.
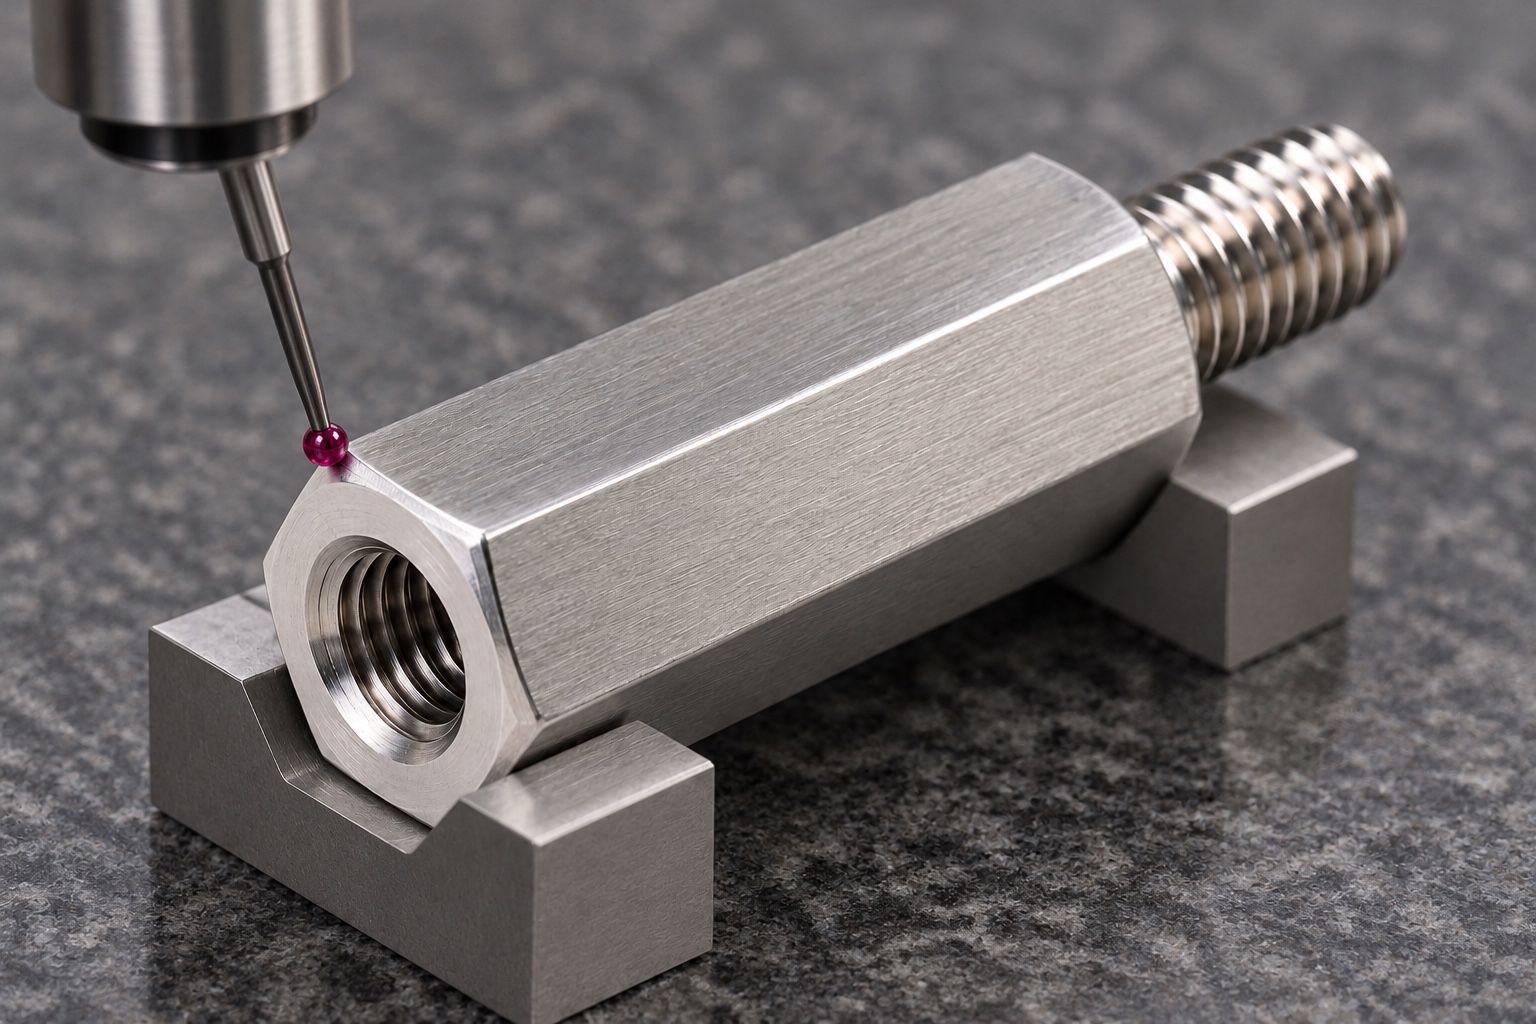
Primera pieza sin resultados inventados
El informe propuesto incluirá la revisión del plano, el lote de material, las características numeradas y los métodos de inspección acordados. No se incluyen mediciones numéricas, ya que este ejemplo representativo no cuenta con una muestra fabricada ni con registros de medición. La documentación sobre el material y las dimensiones solo respalda el componente adquirido; no garantiza la resistencia al aflojamiento, la resistencia a la fatiga, el aislamiento eléctrico ni la continuidad eléctrica de protección. Cualquier no conformidad y su correspondiente revisión aprobada deberán permanecer trazables. El hecho de que un separador pueda enroscarse entre dos paneles no justifica omitir la verificación de la profundidad útil, ni permite afirmar que se ha validado la seguridad de un equipo médico.
Prueba opcional de asiento
Una prueba acordada podría comprobar acoplamiento, asiento y acceso con separador, tornillos y piezas identificados. Se registrarían instalación, tratamiento y fijación autorizada. Las holguras inesperadas se investigarían antes de modificar geometría o tornillos. Montar a mano no cualificaría par, carga, aflojamiento, fatiga o seguridad eléctrica. Las piezas de prueba seguirían separadas y sus cambios documentados.
Protección de espárragos y aberturas
Los separadores terminados se mantendrían separados individualmente para evitar que las roscas sobresalientes dañen los asientos previstos o que elementos de fijación sueltos penetren en los orificios roscados. Los materiales de protección deberán ser compatibles con el alcance de limpieza acordado, sin que ello implique un suministro en condiciones estériles. El material, el estado, el lote, el tipo de rosca, la revisión y el estado de inspección permanecerán identificables. El personal de recepción podrá distinguir las piezas aprobadas de los prototipos o de otros espaciadores visualmente similares —que podrían tener diferentes longitudes de asiento, profundidades de orificio ciego o tipos de rosca— antes de incorporarlos al inventario de montaje o mantenimiento. Esto permite preservar la línea base controlada para la instalación, así como para cualquier evaluación independiente de la unión o del equipo en su conjunto.
Referencia específica de configuración
La referencia conservaría geometría, acoplamientos, roscas, profundidad útil, material, secuencia, proceso e inspección. Otro pedido exigiría revisar tornillos, espesores, tratamientos y fijación. La aceptación del componente seguiría separada de cualificaciones de unión y equipo. Este caso no inventa clientes, tolerancias, apriete, seguridad eléctrica o certificaciones para un separador 316L ilustrativo y una instalación médica no especificada.
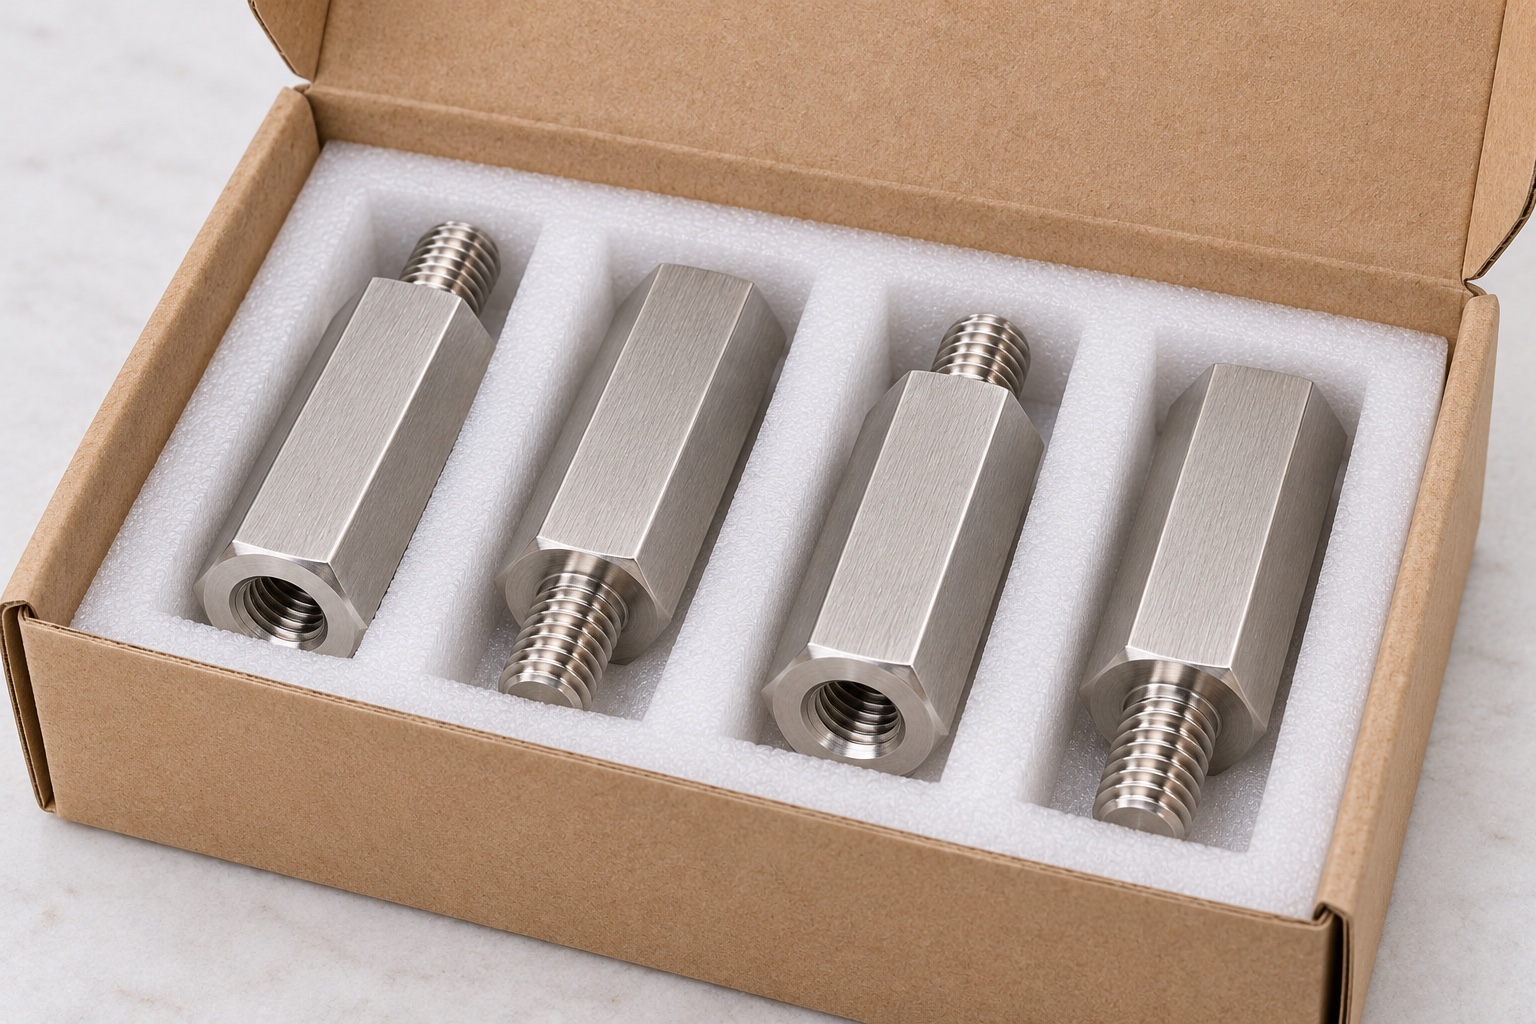
Referencia técnica del fabricante: www.wdscomponents.com.
FAQ
¿Se trata de un separador efectivamente entregado o cualificado?
No. Es un ejemplo representativo propuesto mediante mecanizado CNC, sin que exista una entrega real al cliente ni una muestra medida. Ninguna tolerancia alcanzada, carga de apriete, resultado de fatiga, función de seguridad eléctrica o certificación médica se presenta como un resultado real para el separador ilustrativo.
¿Qué define las dos interfaces de rosca?
El plano controlado y los componentes de acoplamiento reales definen las características de las roscas, la longitud de enrosque útil, la proyección del espárrago y la profundidad de un orificio ciego. El hecho de que un tornillo similar entre en una abertura no garantiza una compatibilidad completa ni autoriza modificaciones en la configuración del conjunto de fijación.
¿Se puede sustituir el material 316L propuesto por acero 303?
No de forma automática. La referencia del catálogo describe un material distinto y solo proporciona información general sobre la categoría. Cualquier sustitución requiere la aprobación del diseño y la presentación de pruebas pertinentes para la pieza específica, su instalación, el entorno de uso y el alcance de la inspección acordada.
¿Qué determinaría la documentación de la primera pieza fabricada?
Serviría para documentar las características acordadas del componente, incluyendo la revisión, el material, los métodos de fabricación y el estado final. No establece, por sí misma, la carga de apriete, la resistencia al aflojamiento, el comportamiento ante la fatiga, el aislamiento eléctrico, la continuidad de protección (puesta a tierra) o la seguridad para equipos médicos.
¿Se puede incluir una demostración del montaje?
Sí, siempre que se hayan acordado los componentes de acoplamiento, los tornillos, las revisiones, el método de instalación y los procedimientos de verificación específicos. Registre las observaciones por separado de la cualificación de la unión y de los requisitos eléctricos; asimismo, investigue cualquier holgura o contacto con el fondo del orificio antes de autorizar cambios en el componente o en el conjunto.
¿Qué aspectos deben revisarse antes de iniciar otro lote de producción?
Revise las roscas, la longitud de apoyo, la proyección del espárrago, la profundidad útil de la rosca hembra, los elementos de fijación, la configuración del conjunto, el material, el tratamiento final y el método de bloqueo. Mantenga las revisiones controladas en lugar de recrear un separador ajustado manualmente o de extrapolar las especificaciones de rendimiento de otro tipo de fijación.
tanghangyun@oemach.com