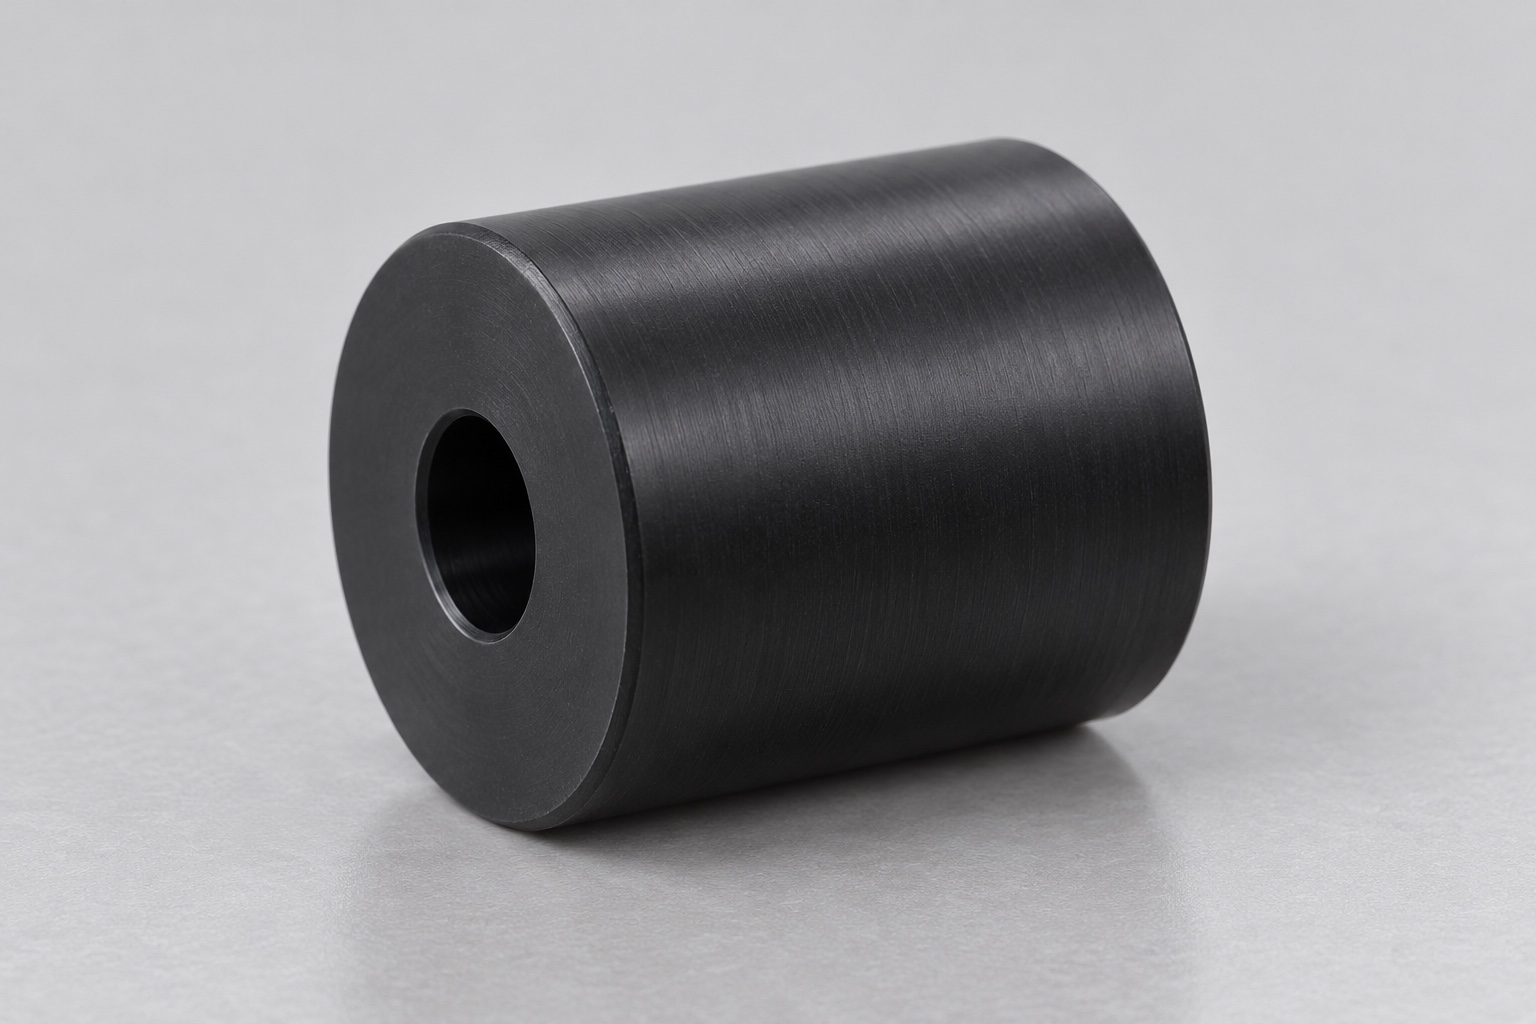
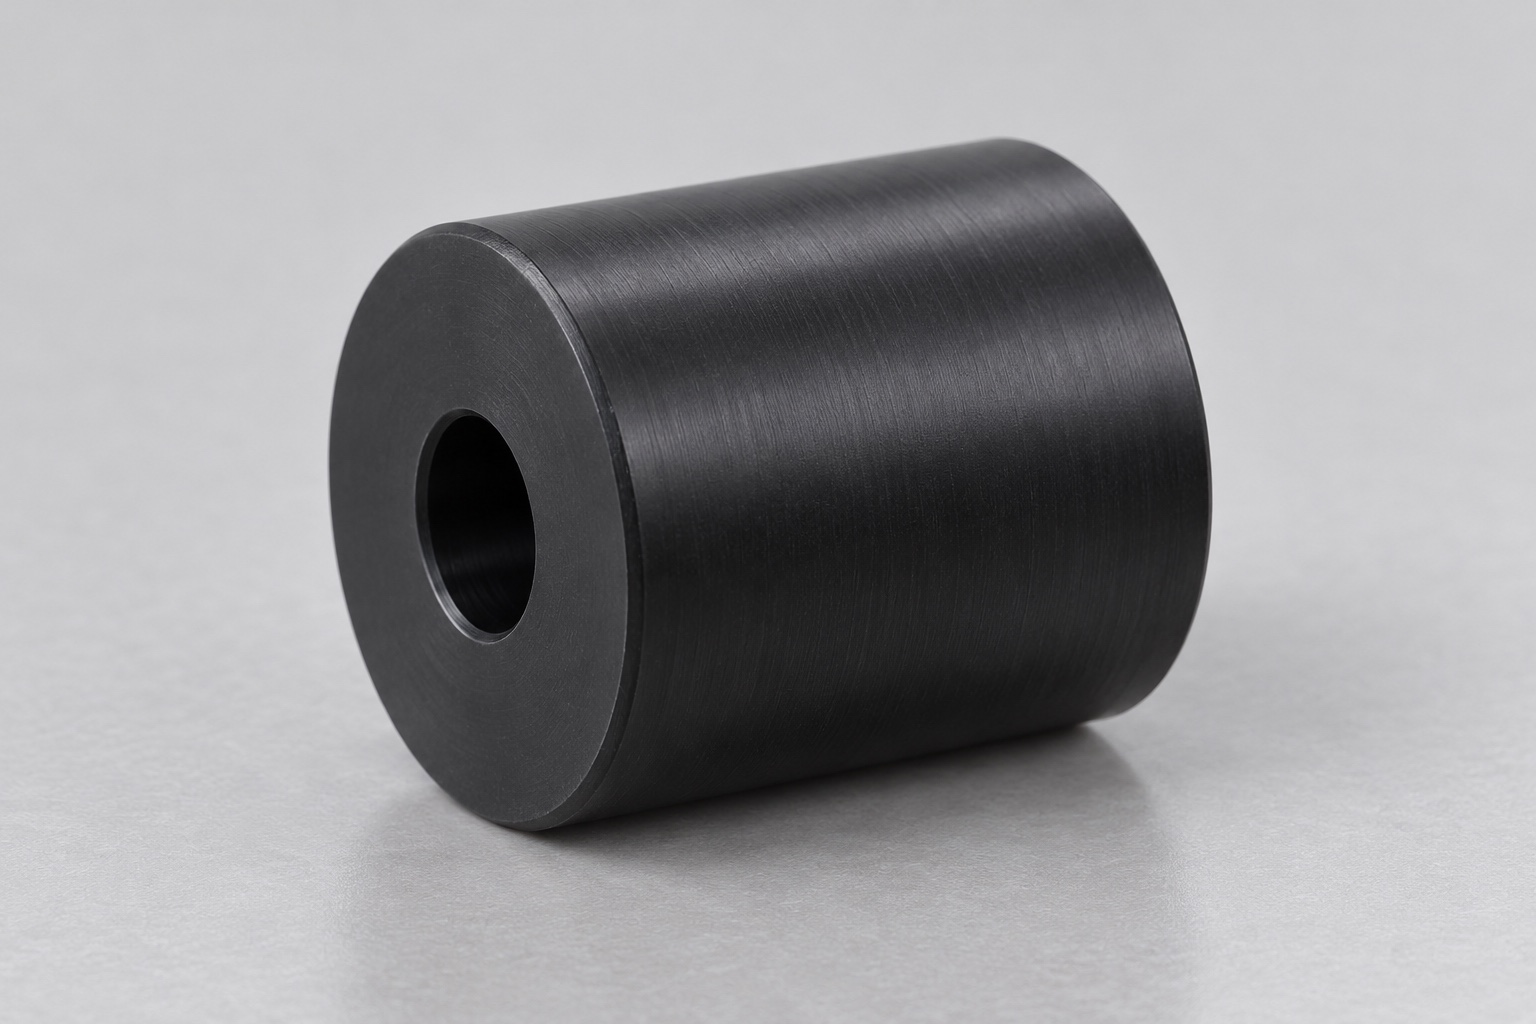
Ejemplo representativo de rodillo
Se propone un rodillo monobloque de POM negro para bandeja de laboratorio médico: cilindro liso, orificio central pasante y caras anulares planas, sin rodamiento, ranura o rosca. Es un ejemplo representativo de torneado CNC, no una entrega o muestra medida. No se afirman tolerancias alcanzadas, resistencia de rodadura, desgaste, precisión de transporte, integridad de muestras, esterilidad, certificación o seguridad validada.
Interfaz de rodadura completa
El pedido propuesto se basaría en el modelo y el plano del rodillo, la superficie de contacto con la bandeja, el eje específico, el sistema de retención y los requisitos de inspección. La revisión debe aclarar la función del orificio central y la anchura de rodadura utilizada por la bandeja. Un eje suelto o una simple fotografía no bastan para definir todos los criterios de aceptación. Cualquier interfaz no definida deberá aclararse antes de la fabricación. El torneado y la inspección del componente son procesos independientes de las posibles demostraciones de montaje o de las evaluaciones de transporte, desgaste o manipulación de muestras, las cuales corresponden al equipo responsable del instrumento de laboratorio, considerando su mecanismo real y sus condiciones operativas previstas.
Trazabilidad de polímero y formato
El pedido identificaría grado POM, formato y documentación aprobados. La trazabilidad acompañaría los recortes durante torneado, acabado y envío. El color negro no demostraría equivalencia con otro polímero o acetal modificado. El proveedor revisaría sobrematerial y sujeción; las sustituciones exigirían autorización. La documentación identificaría el material, no validaría limpieza, comportamiento eléctrico, biocompatibilidad o vida útil de cualquier mecanismo.
Referencias de orificio y rodadura
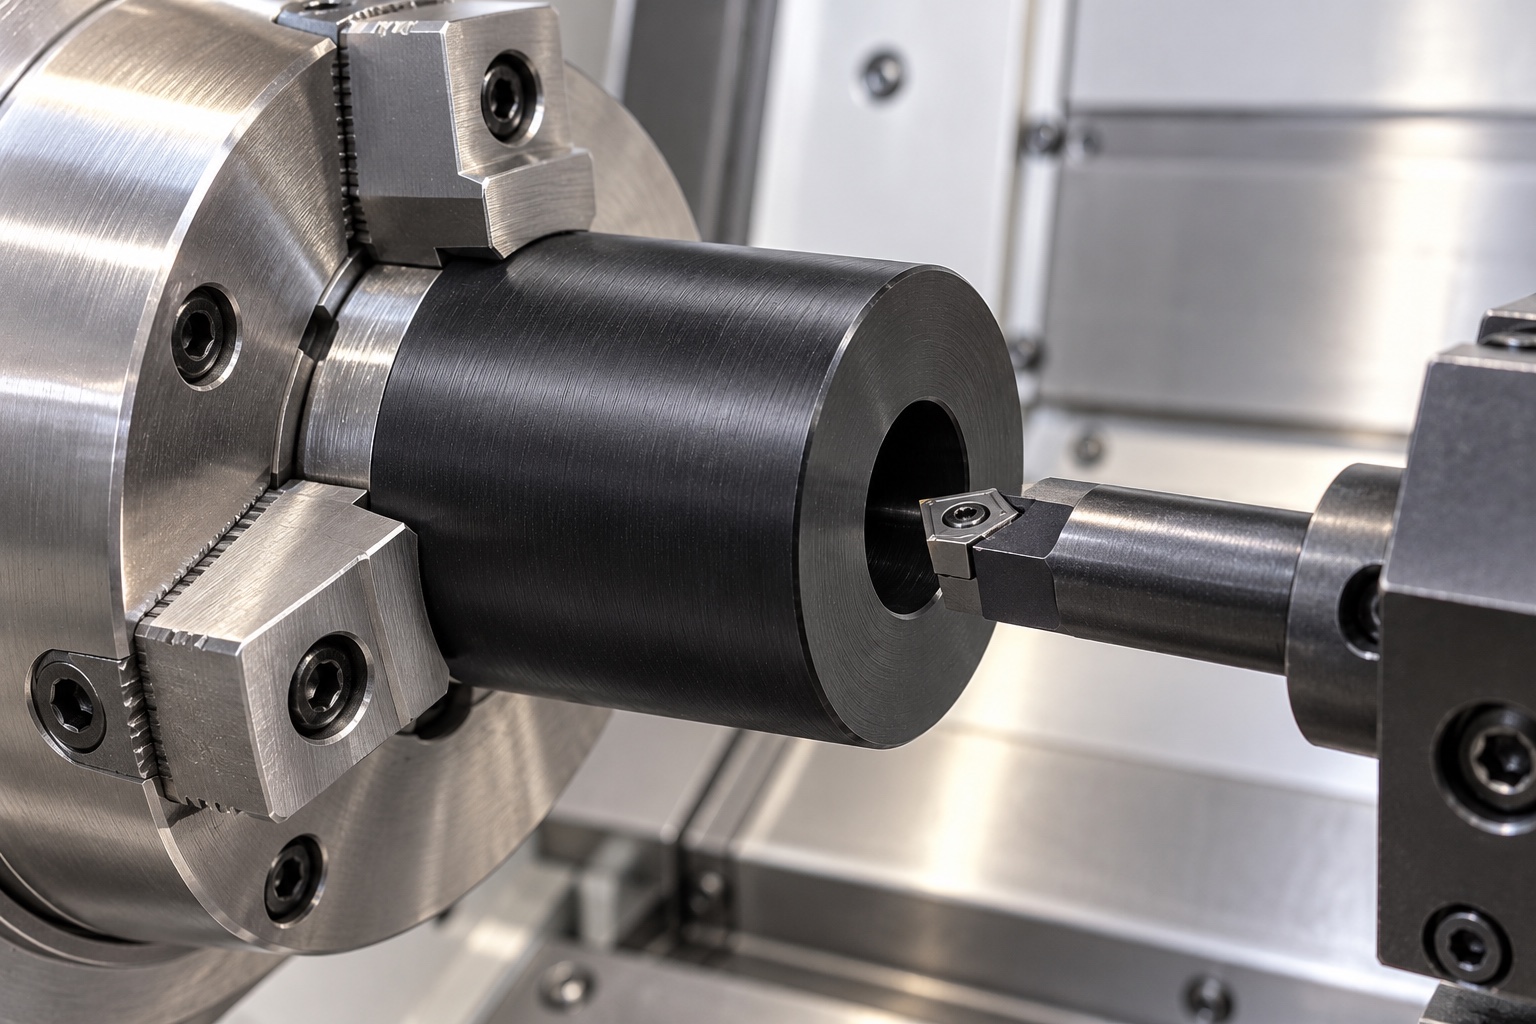
La secuencia de torneado debe considerar cómo se relacionan el orificio central y la superficie de rodadura exterior a lo largo de las etapas de sujeción inicial, acabado y cualquier operación de volteo. El sistema de sujeción debe evitar una compresión excesiva de la sección anular. Se deben eliminar las virutas en los puntos de contacto antes de realizar cualquier transferencia de pieza. Aunque es posible realizar verificaciones intermedias, la aceptación final se llevará a cabo una vez que el rodillo haya sido liberado y se encuentre en el estado de soporte y acondicionamiento acordado. El proveedor no debe asumir que una dimensión obtenida mientras la pieza está sujeta en el mandril representa la dimensión final del componente, ni sustituir una relación técnica requerida por una medición más sencilla, como el diámetro exterior aislado.
Acabado de superficie cilíndrica
El diámetro de rodadura, la anchura útil y la relación requerida con el orificio central deben ajustarse a los planos aprobados y a las especificaciones de contacto con la bandeja. El acceso de las herramientas, los requisitos de acabado superficial y las transiciones de borde permitidas deben acordarse antes de iniciar la producción. El proveedor no debe añadir abombamientos, ranuras o perfiles de rodadura basándose en las características de una rueda de transporte distinta. Cualquier modificación autorizada en la geometría debe quedar registrada en la documentación controlada. Una superficie lisa es simplemente una característica mecánica; no constituye una validación del coeficiente de fricción, la capacidad de carga, la resistencia al desgaste ni el desplazamiento preciso de una bandeja de muestra dentro del instrumento de laboratorio completo.
Orificio y límites axiales
El orificio central pasante y las dos caras extremas deben cumplir con las dimensiones, relaciones y requisitos de los bordes especificados en la documentación aprobada. El diseño real del eje y del sistema de retención debe analizarse sin asumir implícitamente un ajuste tipo rodamiento. No se debe generar holgura axial acortando el rodillo para lograr que un conjunto de eje no especificado gire libremente. Cualquier discrepancia entre el modelo y los planos debe aclararse antes de tomar decisiones sobre el mecanizado. Las modificaciones aprobadas deben ser trazables, de modo que los lotes posteriores no dependan de soluciones improvisadas —como el uso de arandelas adicionales, cambios en el eje, preferencias del operario o ajustes no documentados en el rodillo y su estructura de soporte adyacente—.
Acabado sin reducir anchura útil
La secuencia de acabado incluirá la inspección de las salidas del orificio y los contornos exteriores para detectar material adherido o bordes afilados no deseados. El proceso de eliminación de estos elementos deberá preservar la anchura útil de rodadura y la geometría del orificio, evitando redondear excesivamente los extremos o agrandar las aberturas. La limpieza se llevará a cabo siguiendo el protocolo establecido para materiales compatibles con polímeros. El hecho de que una pieza parezca limpia a simple vista no implica que esté libre de partículas cuantificables, que haya sido descontaminada de forma validada o que sea apta para su entrega en condiciones estériles. Cualquier tratamiento posterior requerirá aprobación y las correspondientes verificaciones del estado final. Las superficies aceptadas deberán protegerse durante la manipulación, de modo que el acabado no oculte daños ni genere condiciones no autorizadas antes de la inspección de la primera pieza, según lo especificado.
Medición sin carga acordada
El plan de inspección definirá los métodos para verificar el diámetro de rodadura, el tamaño del orificio, la longitud útil y las relaciones geométricas especificadas en el plano. Se registrarán los métodos de sujeción, el acondicionamiento previo y los puntos de contacto para la medición. Una simple lectura con calibrador o la inserción de un eje a través del orificio no cubren la totalidad de las características controladas. Los requisitos ambiguos o de difícil acceso deberán aclararse antes de iniciar la fabricación. El proveedor y el comprador acordarán el procedimiento de verificación del rodillo terminado; no se aceptarán resultados obtenidos únicamente bajo las restricciones propias de la fabricación, ni se sustituirá la evidencia dimensional requerida —en el estado final acordado del componente— por una simple demostración de rotación.
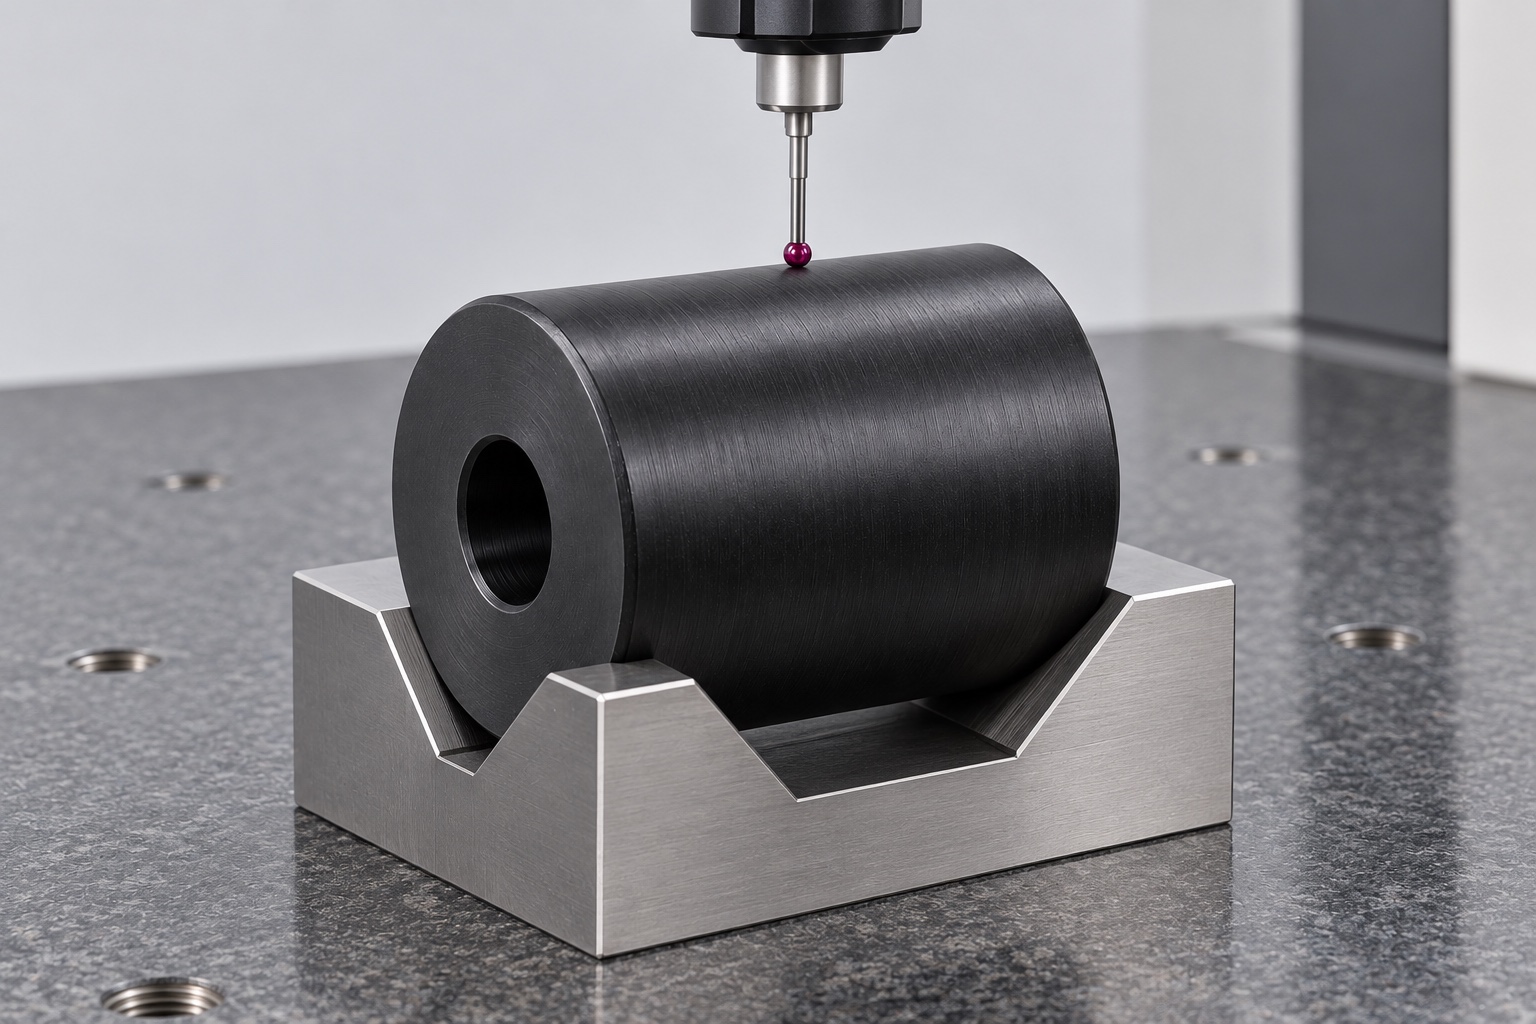
Registro trazable de primera pieza
El informe propuesto incluirá la revisión del plano, el lote de material, los requisitos numerados y los métodos de inspección acordados. En este caso ilustrativo, al no existir una muestra fabricada ni un registro de inspección, no se proporcionan mediciones numéricas. La evidencia del componente no permite determinar su vida útil frente al desgaste, la repetibilidad durante el transporte ni la integridad de la muestra. Cualquier no conformidad o cambio aprobado deberá permanecer trazable. El hecho de que un rodillo pueda montarse en un eje no exime de verificar las especificaciones relativas al orificio o a las caras de los extremos. El registro final diferenciará la conformidad dimensional de las observaciones opcionales sobre el montaje y de cualquier evaluación independiente del sistema completo de transporte para laboratorios médicos.
Demostración limitada de montaje
Una prueba acordada podría comprobar montaje, holgura y giro con eje, retención y bandeja identificados. Se registrarían presencia de bandeja y condiciones. Una resistencia inesperada se investigaría antes de modificar orificio, longitud o lubricación. Girar manualmente no cualificaría rodadura cargada, vida útil, posicionamiento o manipulación de muestras. Las piezas de prueba y sus cambios seguirían identificados y separados de producción.
Protección de rodadura y orificio
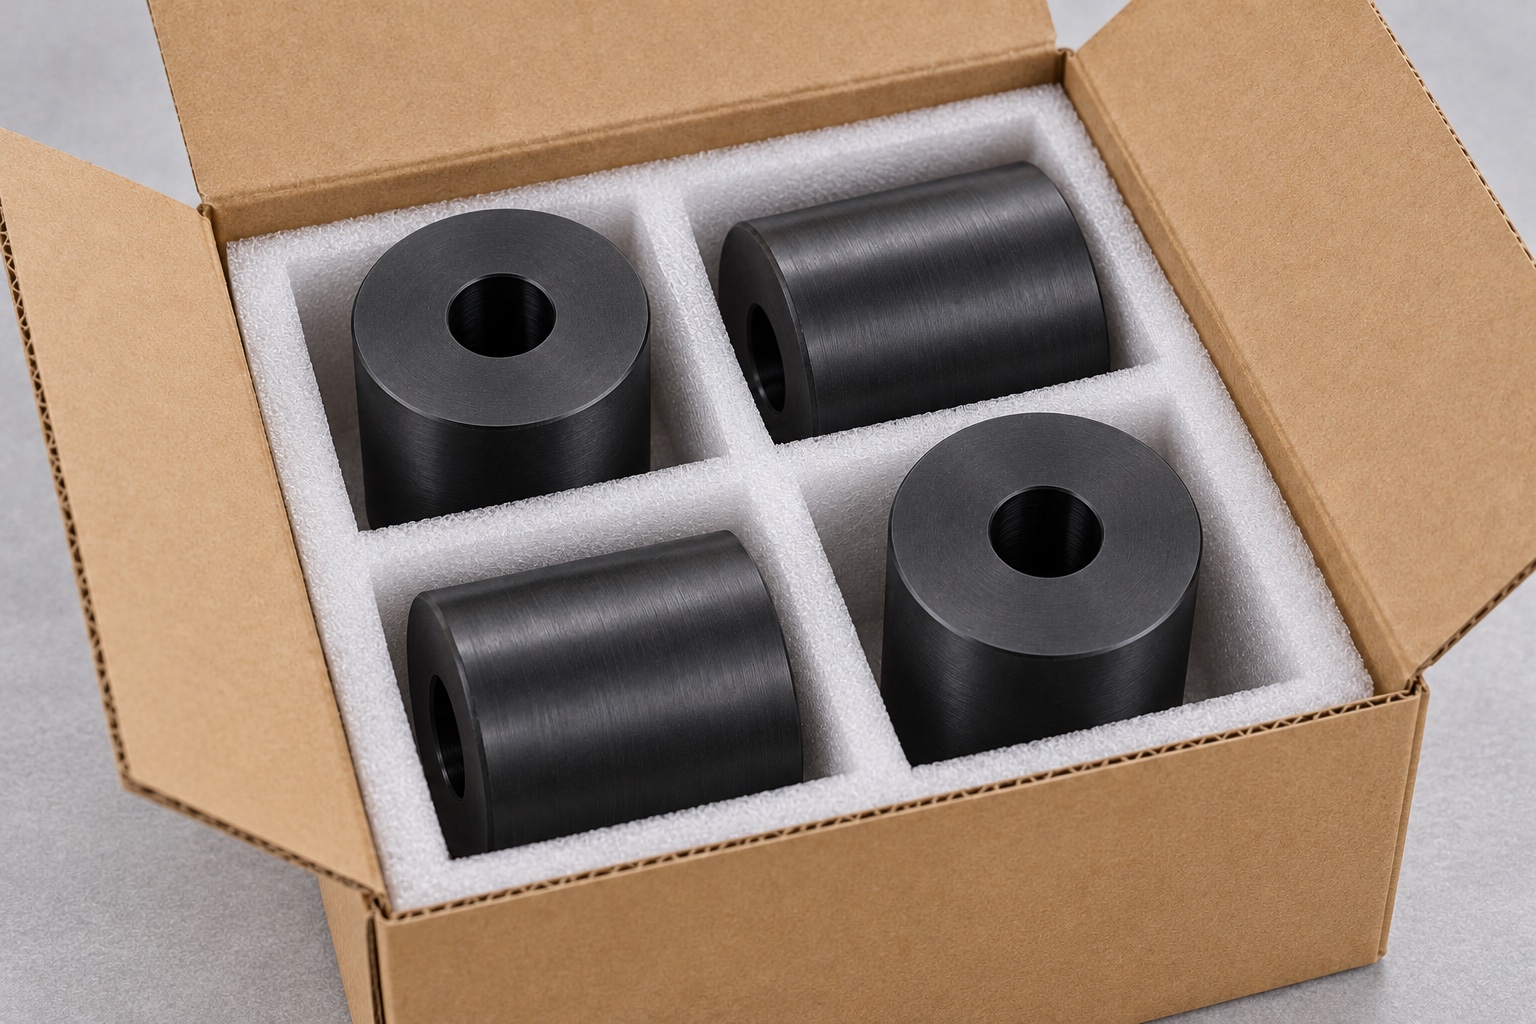
Los rodillos terminados deben mantenerse separados individualmente para evitar que los bordes adyacentes, los ejes o cualquier residuo golpeen las superficies de rodadura o penetren en los diámetros interiores. El embalaje debe evitar compresiones innecesarias y ajustarse a los criterios de limpieza acordados. El uso de bolsas protectoras no implica que el suministro sea estéril. La información relativa al grado, lote de material, revisión y estado de inspección debe acompañar al envío. El personal de recepción podrá distinguir los rodillos aprobados de los componentes de prueba —así como de otras variantes visualmente similares que presenten diferencias en el diámetro interior, la longitud o el tipo de polímero— antes de que se incorporen al montaje de equipos o al inventario de servicio; esto permite preservar la base mecánica controlada para su posterior instalación y evaluación independiente.
Referencia específica del mecanismo
La referencia conservaría geometría, bandeja, eje, material, secuencia, bordes, condición final e inspección. Otro pedido exigiría revisar contacto, retención, carga, limpieza y lubricación. La aceptación del componente seguiría separada de la cualificación del transporte. Este caso no inventa clientes, tolerancias, desgaste, integridad de muestras o certificaciones para un rodillo ilustrativo y un proceso de laboratorio no especificado.
Referencia técnica del fabricante: www.ensingerplastics.com.
FAQ
¿Se trata de un rodillo de producción que ha sido sometido a pruebas?
No. Es un ejemplo representativo de torneado, sin entrega real, sin muestra fabricada y sin rendimiento medido. No se presenta ninguna tolerancia alcanzada, vida útil frente al desgaste, resistencia a la rodadura, precisión en el transporte o certificación médica como resultado real para el rodillo ilustrado.
¿Qué determina el ajuste del orificio central?
Los documentos aprobados para el eje y el conjunto definen la función y los requisitos de dicho orificio. Una abertura central no especifica automáticamente un ajuste de rodamiento, una interfaz de deslizamiento directo, un lubricante o un método de retención; además, una muestra de eje no relacionada no puede sustituir a dichos documentos controlados.
¿Puede el proveedor añadir una curvatura (abombamiento) o una banda de rodadura?
Solo tras obtener la debida autorización, en caso de que el diseño controlado sufra modificaciones. El perfil de rodadura y la anchura de contacto dependen del mecanismo real de la bandeja. Las características copiadas de otra rueda podrían alterar la interfaz y no deben introducirse simplemente para facilitar una demostración.
¿Qué abarcaría la inspección de la primera pieza?
Documentaría las dimensiones y relaciones acordadas, junto con la revisión, el material, los métodos y el estado final identificados. No establecería, por sí misma, la resistencia a la rodadura, el desgaste, la precisión en el transporte, la integridad de la muestra ni la seguridad del instrumento de laboratorio completo.
¿Se puede demostrar la rotación durante una prueba?
Sí, siempre que se haya llegado a un acuerdo sobre el eje, el sistema de retención, la bandeja, las revisiones y los controles específicos a realizar. Registre si la bandeja está instalada y diferencie las observaciones mecánicas del rendimiento bajo carga, el desgaste y la cualificación de la manipulación de muestras del mecanismo completo.
¿Qué aspectos deben revisarse antes de repetir la fabricación?
Revise el contacto con la bandeja, el eje, el orificio, la longitud útil, la retención, el tipo de polímero, la carga, la limpieza y la lubricación. Mantenga revisiones controladas en lugar de duplicar un rodillo ajustado manualmente o trasladar a este componente los datos de desgaste y posicionamiento correspondientes a otro mecanismo de transporte.
tanghangyun@oemach.com