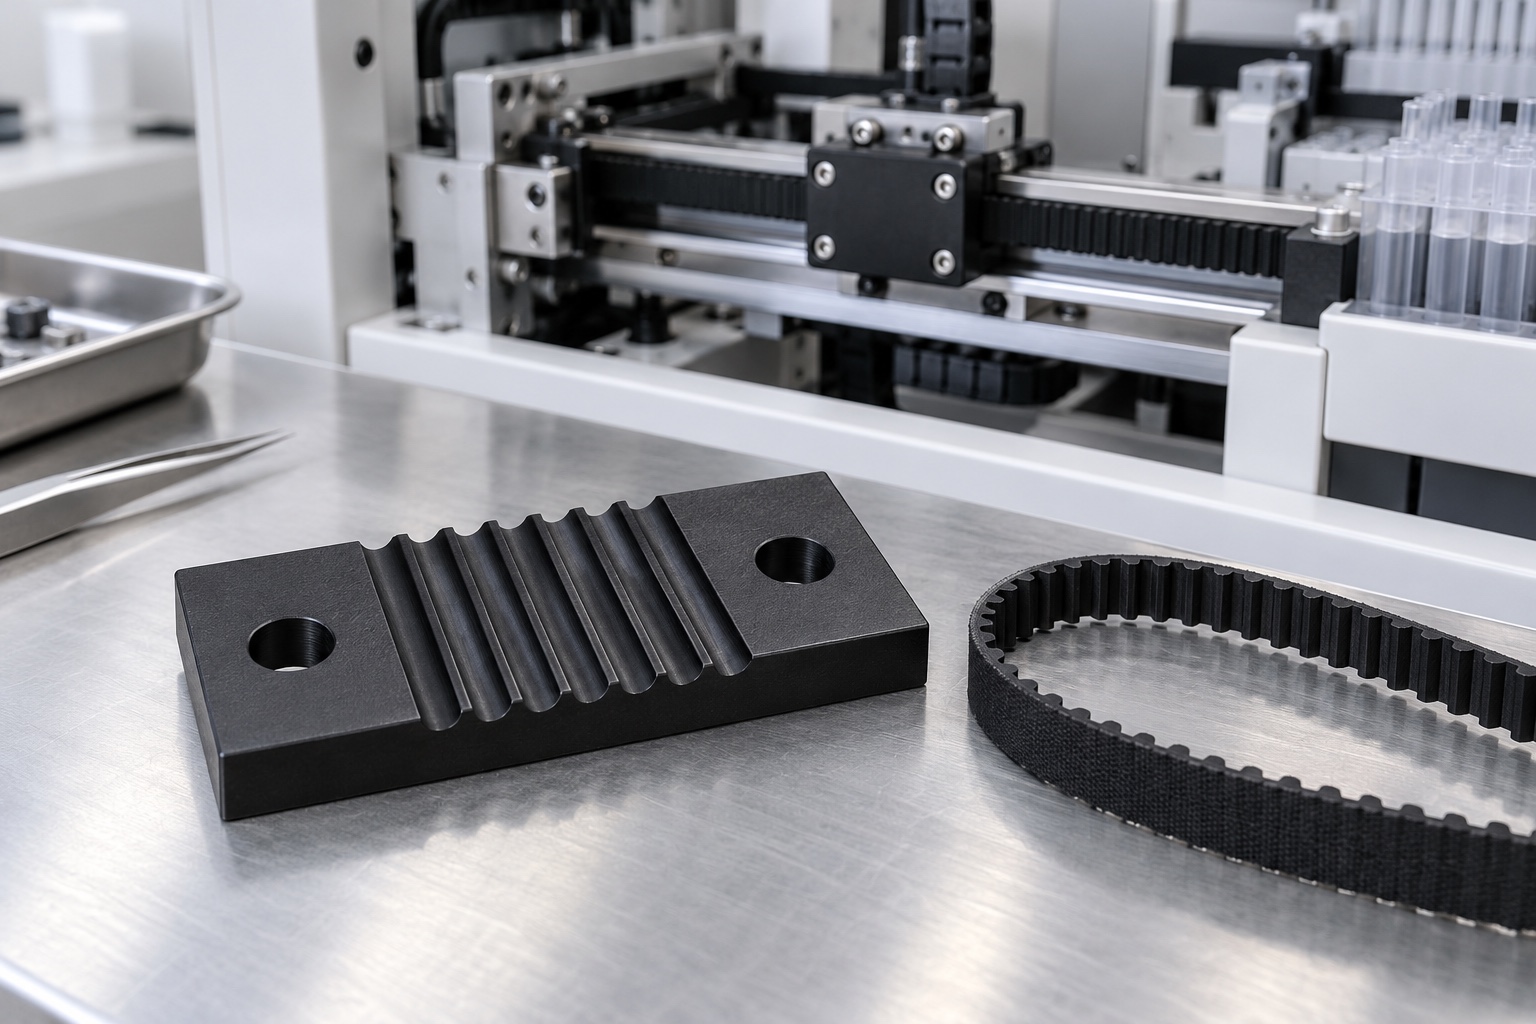
Ejemplo representativo de una abrazadera
Este ejemplo propone una mitad de abrazadera de POM negro para la correa dentada de un analizador médico: bloque bajo rectangular, zona central ranurada y dos orificios en superficies extremas lisas. Correa y apoyo se especificarían por separado. Es un proceso CNC representativo, no una entrega real ni un accionamiento ensayado. Las imágenes son ilustrativas; no se afirman tolerancias alcanzadas, fuerza de extracción, vida cíclica, precisión de posicionamiento, certificaciones o seguridad validada.
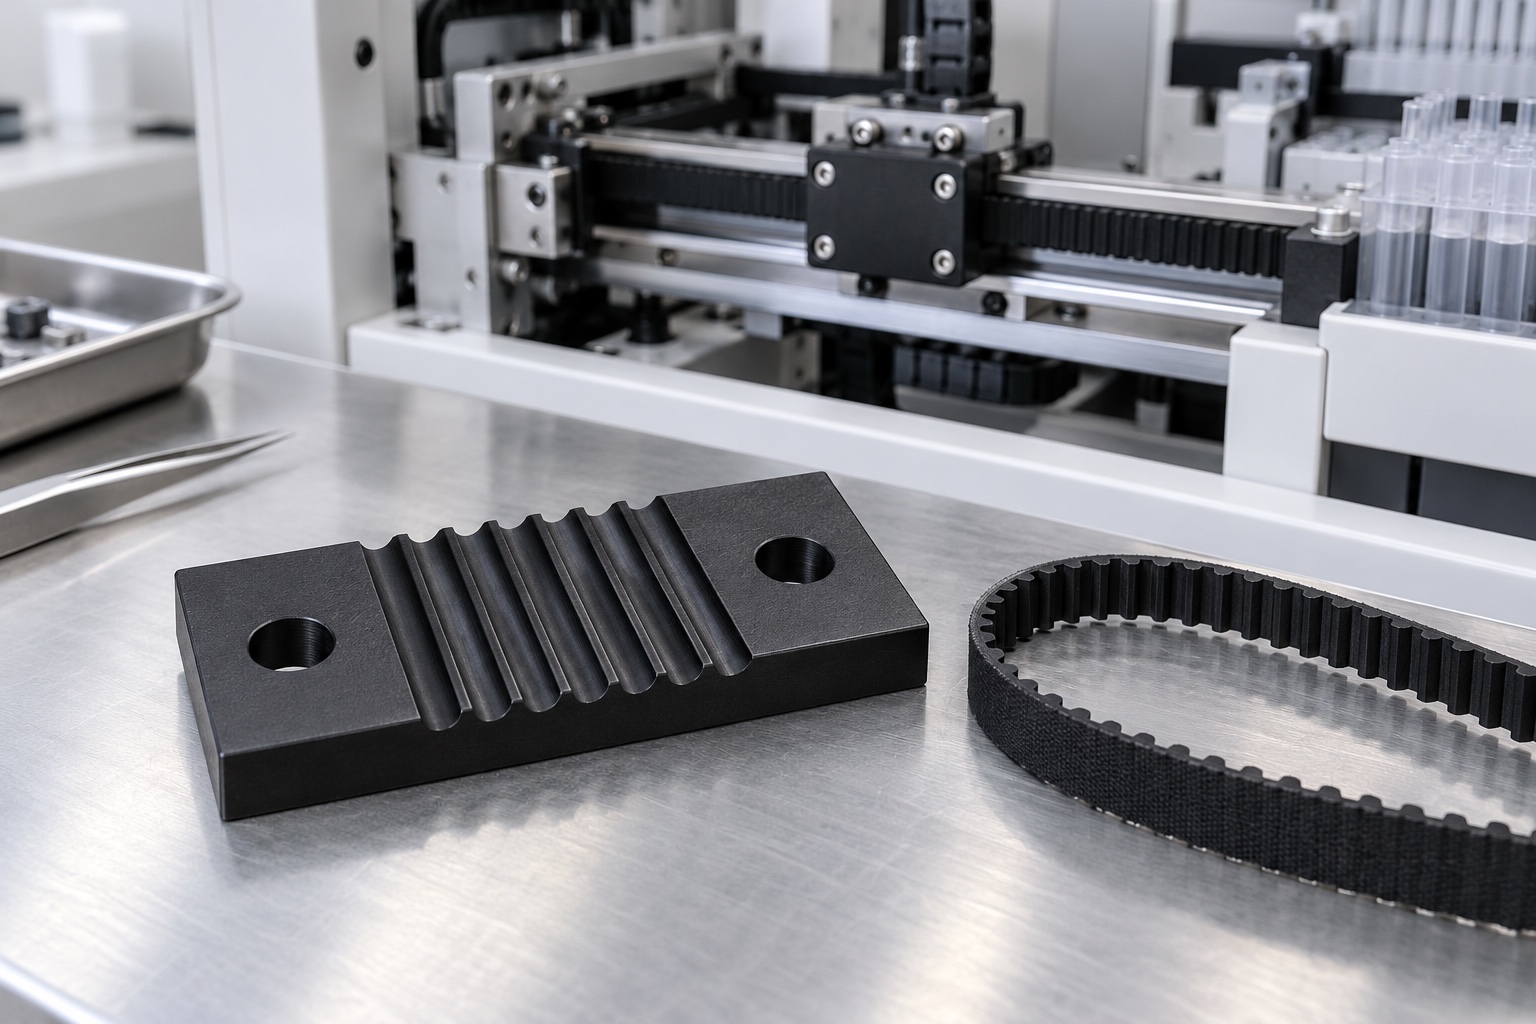
Correa y montaje aprobados
El pedido propuesto partiría del modelo y plano validados, especificando la familia de la correa, los datos de los dientes, las referencias de montaje, la placa de acoplamiento y los requisitos de inspección. La revisión determinará el encaje previsto, diferenciando las zonas de contacto de las zonas con holgura. Cualquier información de instalación que falte deberá aclararse antes de proceder al cálculo de costes o a la fabricación. Una muestra breve de una correa sin identificar no es suficiente para definir todos los requisitos. El alcance del suministro se limitará al mecanizado del componente; las demostraciones de montaje (opcionales) y las evaluaciones independientes de retención o accionamiento quedarán bajo la responsabilidad del programa de diseño del equipo médico y su configuración final instalada.
Identidad del polímero especificado
El pedido de material especificará el grado exacto de POM negro, el formato del material, su estado y la documentación requerida. La trazabilidad del lote se mantendrá vinculada a las piezas en bruto durante todo el proceso: fresado, acabado y envío. Materiales de apariencia similar no se aceptarán automáticamente como equivalentes. El proveedor evaluará el sobreespesor de mecanizado y el soporte de la pieza antes de definir la secuencia de fabricación. Cualquier sustitución propuesta requerirá autorización previa. La información contenida en la ficha técnica no constituye una garantía de durabilidad de la abrazadera, de su comportamiento durante la limpieza, ni de su idoneidad para todos los tipos de contacto con correas, cargas o entornos de servicio en equipos de laboratorio médico.
Referencias de base y montaje
Las operaciones iniciales establecerán los puntos de contacto base y las referencias de posicionamiento necesarias para ubicar la zona ranurada y los dos orificios de montaje. El sistema de sujeción deberá preservar estas relaciones geométricas sin deformar (aplanar) el bloque de polímero mediante una presión excesiva. Asimismo, se controlará la ausencia de virutas en los puntos de contacto del dispositivo de sujeción antes de realizar cualquier cambio de etapa en el proceso. El proveedor deberá considerar cómo la eliminación de material afecta al soporte, evitando utilizar un borde exterior sin acabar como referencia (datum) no prevista. Se podrán realizar verificaciones intermedias para confirmar el proceso, pero la aceptación final del componente se basará en el soporte y el estado de medición acordados tras la fabricación y cualquier acondicionamiento necesario.
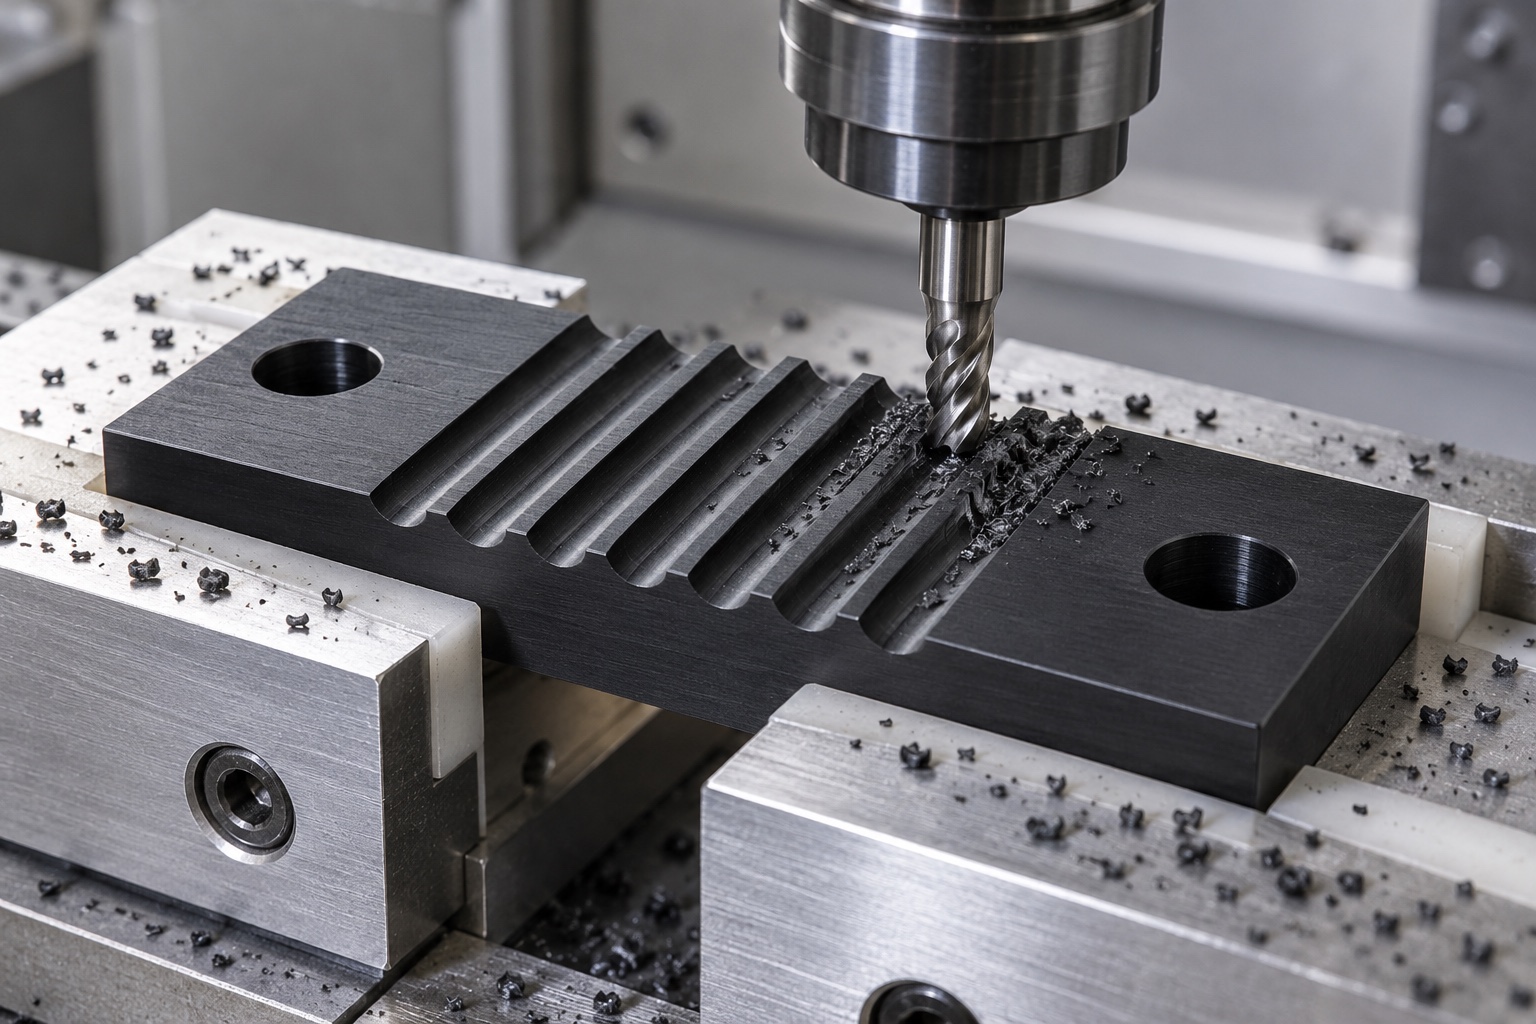
Perfil de contacto aprobado
El espaciado, la forma, la profundidad y la posición de las ranuras deberán ajustarse a la definición de interfaz aprobada, en lugar de seguir un patrón redondeado genérico mostrado en una ilustración. Antes de iniciar la producción, se evaluará el acceso de la herramienta de corte y la viabilidad de las transiciones. Cualquier modificación del perfil propuesta para simplificar el fresado requerirá aprobación previa. El proveedor no deberá profundizar las ranuras mediante mecanizado manual (raspado) simplemente para lograr que una correa de prueba encaje correctamente. Las modificaciones autorizadas deberán incorporarse a la documentación de geometría controlada y de inspección. El contacto aceptado debe considerarse independiente de las suposiciones sobre la distribución de cargas, la compresión por sujeción o el rendimiento del mecanismo analizador instalado.
Superficies de montaje y acceso
Los dos orificios, las superficies de asiento y la base deberán fabricarse manteniendo la relación acordada con respecto a la banda de contacto de la correa. La instalación de los elementos de fijación y la placa de acoplamiento se revisarán sin recurrir a tornillos, arandelas o adhesivos improvisados. La holgura de los orificios no garantiza, por sí sola, una ubicación precisa. Cualquier discrepancia entre los requisitos del plano y los del modelo deberá resolverse antes de tomar decisiones sobre la producción. Los cambios aprobados deberán documentarse para garantizar que los lotes posteriores no dependan de una configuración de montaje no documentada, de las preferencias de apriete de un operario o de una correa de prueba que difiera del fabricante o de la familia de dientes aprobados.
Acabado sin alterar el perfil
La operación de acabado inspeccionaría los bordes de las ranuras, los flancos, las transiciones, las salidas de los orificios y los límites exteriores para detectar material adherido o características afiladas no deseadas. La eliminación preservaría el perfil de contacto definido en lugar de redondear ampliamente todas las superficies. No se utilizaría tratamiento térmico incontrolado, alisado con disolventes ni raspado manual para ocultar marcas de herramientas o lograr un ajuste correcto de la muestra. La limpieza se realizaría de acuerdo con el alcance adquirido. La apariencia visible no demostraría los límites de partículas, la compatibilidad química, la desinfección, el suministro estéril ni el rendimiento de retención de un accesorio de correa dentada de analizador médico completo bajo carga de servicio.
Inspección sin carga e instalada
El plan dimensional identificaría las referencias funcionales, la fuerza de medición, el soporte y cualquier acondicionamiento necesario para el grado de POM seleccionado. Abordaría las relaciones de perfil y paso, la profundidad de la ranura, la geometría de la base y del orificio con métodos accesibles adecuados. El tamaño exterior y dos diámetros de orificio aislados serían insuficientes cuando otras características controlaran la interfaz de la correa. Las verificaciones instaladas tendrían condiciones de hardware y acoplamiento definidas por separado. Una demostración de ajuste de la correa no sustituiría silenciosamente las mediciones de los componentes ni permitiría que una presión excesiva del dispositivo ocultara una relación de estado libre inaceptable en el bloque fabricado.
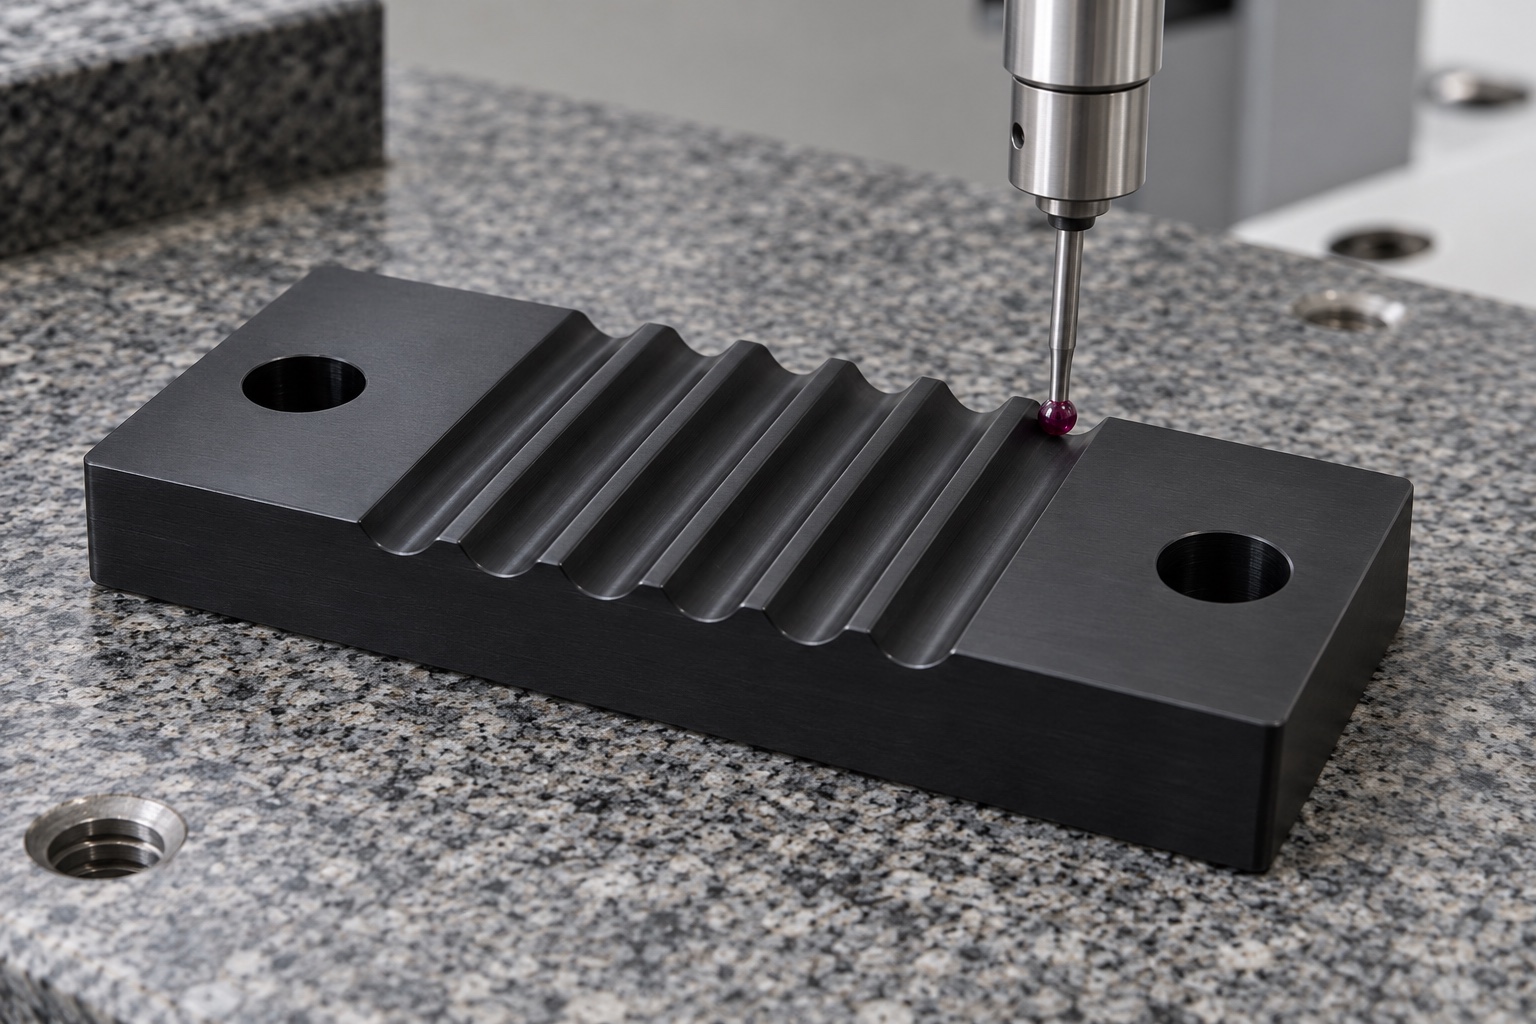
Documentación trazable de primera pieza
El informe propuesto vincularía la revisión del plano, el lote de polímero y las características numeradas con los métodos de inspección acordados y el estado final. No se proporcionan resultados numéricos porque este ejemplo representativo no tiene una muestra fabricada ni un registro de medición. La evidencia material y dimensional solo respaldaría el alcance de aceptación del componente adquirido. No establecería la capacidad de extracción, la vida útil bajo carga repetida, el posicionamiento del carro ni la seguridad del equipo. Los requisitos de perfil ambiguos se aclararían antes de la producción en lugar de considerarse aceptados porque se pudiera presionar un trozo de correa en las ranuras durante una demostración de mesa.
Demostración instalada opcional
Una prueba acordada podría inspeccionar el asiento, el acoplamiento visible y el acceso de montaje con las revisiones identificadas de la correa, la placa de soporte, los herrajes y la abrazadera. Se registrarían las condiciones de instalación. Cualquier contacto imprevisto o deslizamiento debe documentarse antes de realizar un cambio en el diseño; no debe ocultarse mediante un apriete excesivo o el uso de adhesivos. La retención, los daños, la fatiga y la cualificación del sistema de movimiento deben seguir siendo evaluaciones aprobadas por separado. Los bloques de prueba deben permanecer trazables y diferenciables de los componentes de producción aceptados; asimismo, las observaciones realizadas no deben convertirse en una clasificación de carga informal ni en un parámetro universal aplicable a otras anchuras de correa, perfiles o configuraciones de carro para analizadores médicos.
Separación de componentes en el embalaje
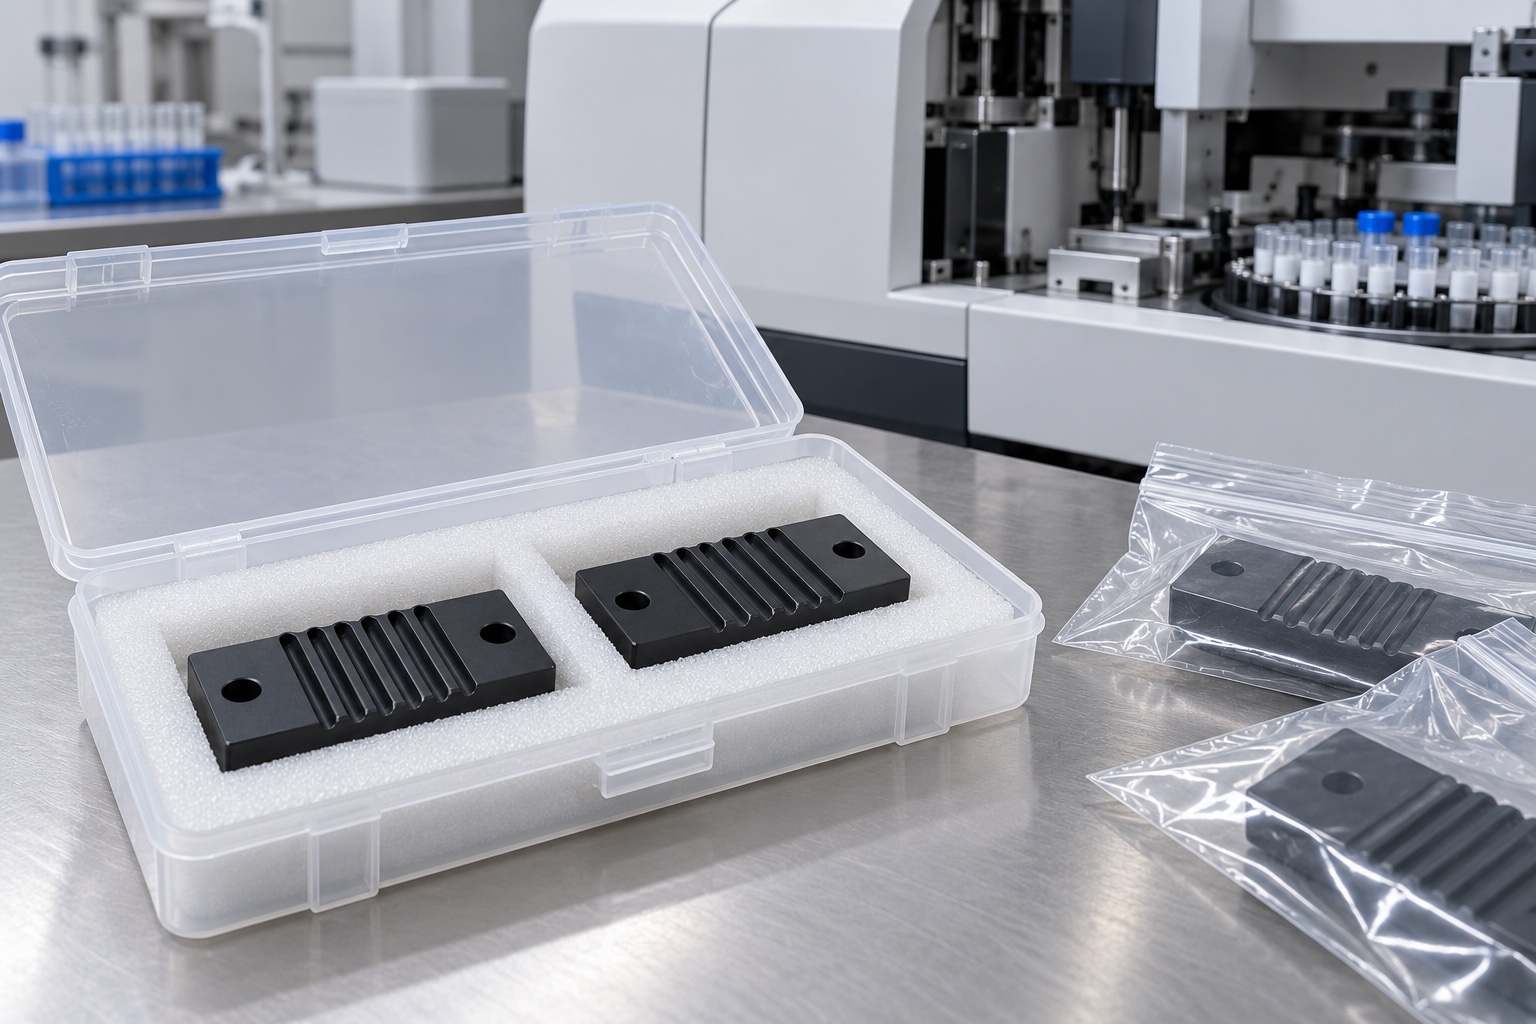
Las mitades de las abrazaderas terminadas deben estar soportadas individualmente o separadas entre sí, de modo que los bordes de montaje y los elementos de fijación sueltos no rocen las superficies de contacto ranuradas. La presión ejercida por el embalaje no debe deformar la base. Los materiales de protección deben ser coherentes con el alcance de limpieza especificado en la compra, sin dar a entender que constituyen una barrera estéril. La identificación del material, el perfil, el lote y la revisión debe acompañar al envío. Cualquier correa de muestra o componente utilizado para demostraciones debe estar identificado por separado. El personal de recepción debe ser capaz de distinguir los componentes aprobados de los prototipos o de otros bloques similares —a menudo de color negro— destinados a una familia de correas, placa de acoplamiento, patrón de montaje o condición de medición diferentes.
Referencia de producción específica de la correa
El registro conservaría geometría, datos aprobados de la correa, material, mecanizado, bordes, acabado, inspección y cambios autorizados. Para repetir el pedido se revisarían perfil, ancho, engrane, fijación, polímero y limpieza. La aceptación del componente seguiría separada de la cualificación del accionamiento y la retención. El ejemplo muestra cómo documentar una abrazadera sin inventar clientes, capacidad medida, ensayos de extracción, certificaciones médicas o vida útil para un componente ilustrativo y un conjunto de correa no especificado.
Referencia técnica del fabricante: gates.com.
FAQ
¿Se trata de una abrazadera para correa que ha sido entregada o validada bajo carga?
No. Es un ejemplo de mecanizado propuesto a modo ilustrativo; no existe una entrega real ni una muestra medida. Los valores de tolerancia, capacidad de retención, vida útil, precisión de movimiento o certificación para equipos médicos no representan resultados verificados.
¿Qué define las ranuras de contacto?
El perfil de contacto viene definido por la familia de correas aprobada, las especificaciones de los dientes, el engrane previsto y el plano técnico controlado. La representación gráfica (patrón redondeado) o una muestra de correa sin identificar no deben sustituir a los requisitos de interfaz oficialmente establecidos.
¿Se puede utilizar otra correa con el mismo paso?
No de forma automática. La forma de los dientes, el ancho, el contacto y la instalación requieren una aprobación previa. El hecho de que la pieza encaje sin problemas no garantiza una compatibilidad total, ni autoriza cambios en el material o la geometría que no estén documentados.
¿Qué determinaría una inspección de la primera pieza?
Documentaría las características acordadas del componente, incluyendo la revisión, el material, los métodos y las condiciones de soporte. Sin embargo, no verificaría la retención tras la instalación, la vida útil cíclica, el comportamiento ante posibles daños en la correa, ni la seguridad y precisión de posicionamiento del sistema de accionamiento del analizador.
¿Es posible adquirir una unidad para realizar pruebas de instalación?
Sí, siempre que se acuerden previamente la correa específica, los componentes, la placa de acoplamiento, el procedimiento y las comprobaciones. Es importante separar las observaciones sobre el asentamiento de la validación bajo carga; cualquier comportamiento inesperado debe resolverse antes de implementar un cambio de diseño controlado.
¿Qué debe revisarse antes de realizar un nuevo pedido?
Se debe verificar la identidad de la correa, el perfil de los dientes, el ancho, el engrane, el montaje, los componentes, el grado de POM (polioximetileno) y el estado final. Es fundamental utilizar las revisiones autorizadas, en lugar de replicar un bloque ajustado manualmente o reutilizar resultados obtenidos con una configuración de correa distinta.
tanghangyun@oemach.com