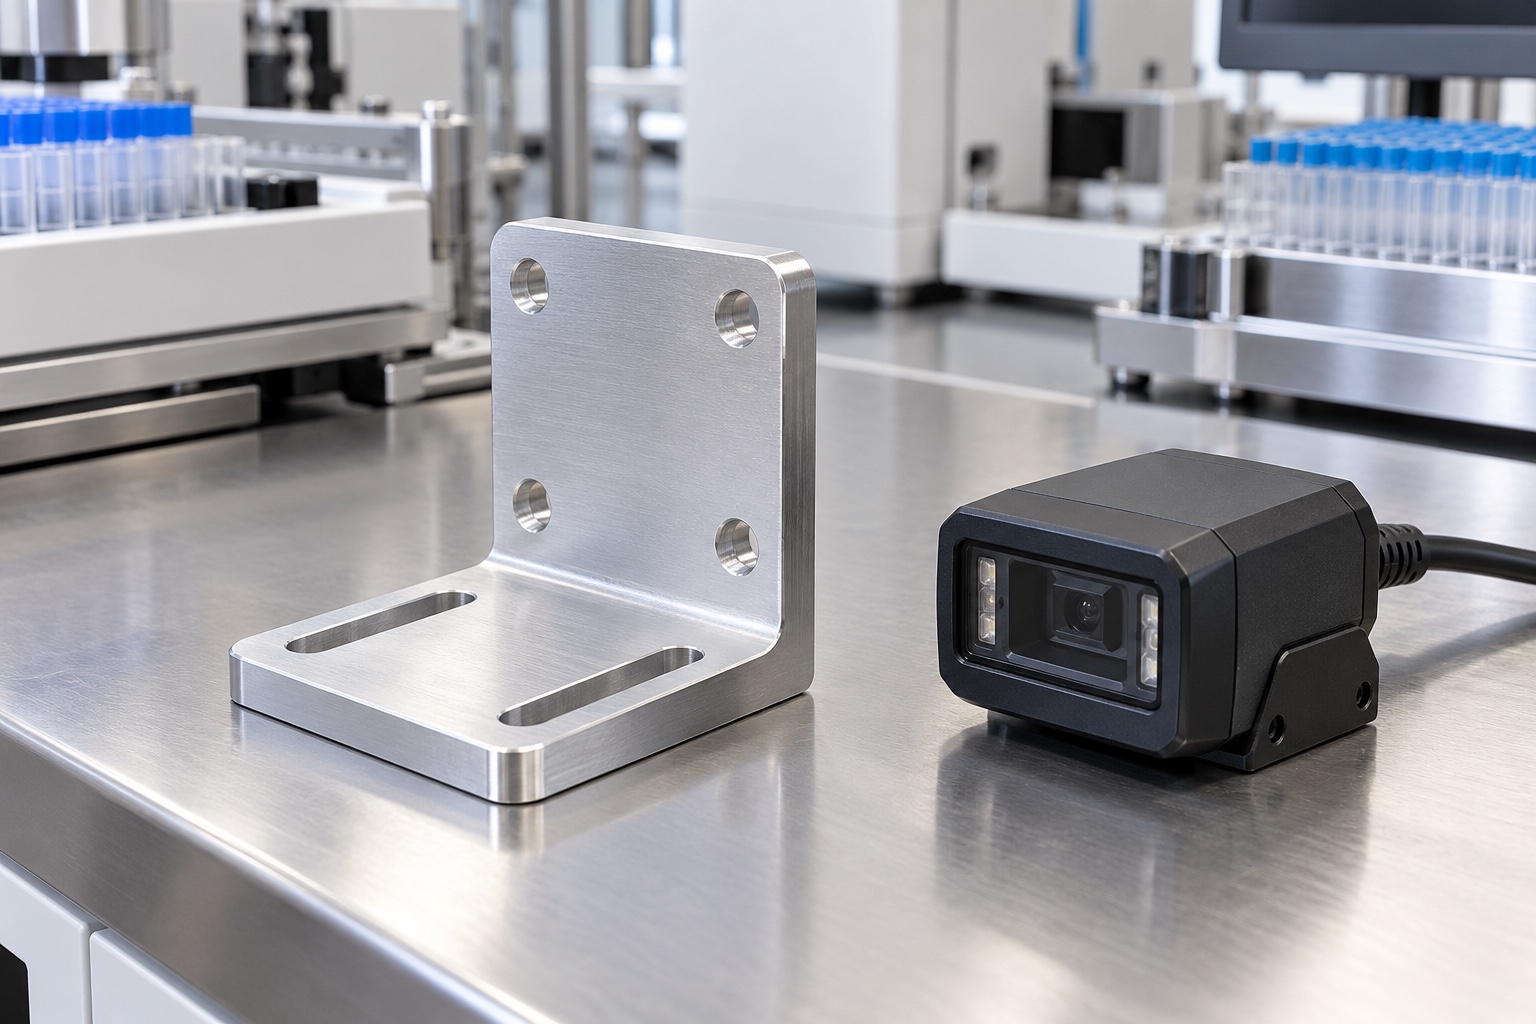
Un soporte propuesto, no un sistema entregado
Este ejemplo representativo considera un soporte integral en ángulo recto de aluminio 6061 con ranuras de ajuste de base y un patrón de orificios de montaje del lector. Ilustra un posible flujo de trabajo de fabricación para equipos de diagnóstico. No se trata de una entrega real al cliente, ni de un accesorio certificado ni de un sistema de identificación validado. Las imágenes son ilustraciones de ingeniería más que registros de inspección. El pedido final requeriría un plano aprobado, la condición del material seleccionado y la información correcta del lector de acoplamiento. No se afirma ninguna compatibilidad particular con lectores comerciales, velocidad de lectura, estabilidad angular o tolerancia lograda sin un proyecto documentado y evidencia de respaldo.
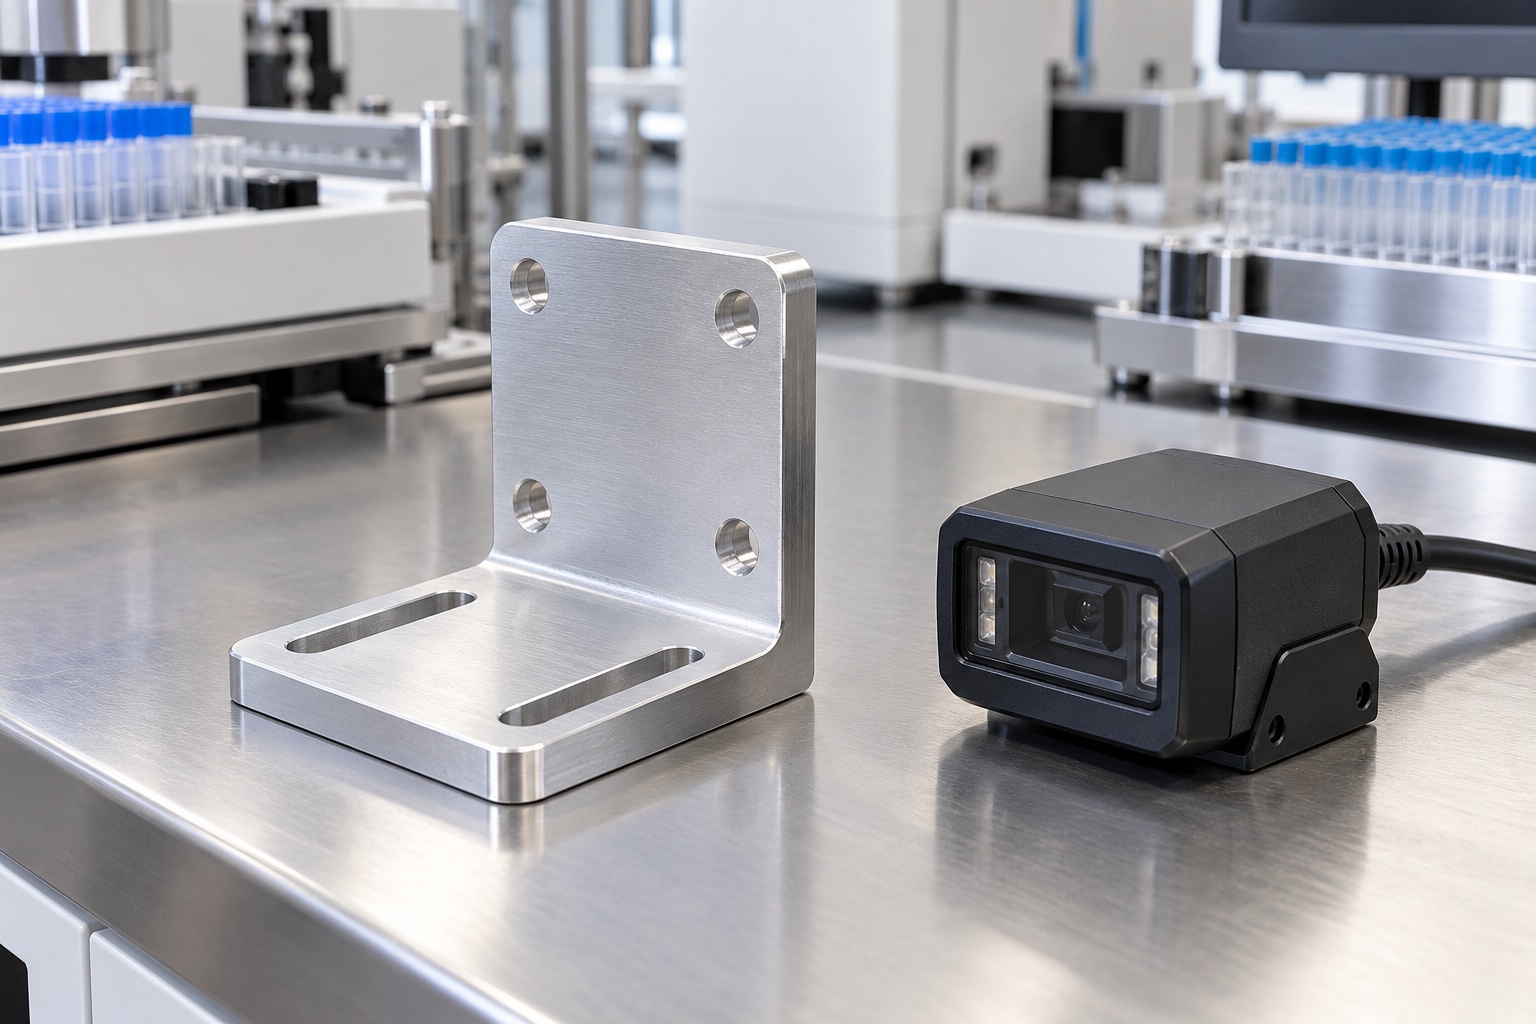
Revisar la configuración aprobada
El proveedor solicitará la configuración mecánica aprobada del lector, el hardware de montaje y la información del conector junto con el modelo y el plano del soporte personalizado. La revisión identificaría la cara de montaje, la dirección de ajuste y el acceso requerido. Las dimensiones de referencia de un catálogo no se convertirían silenciosamente en límites de aceptación para el soporte. Una discrepancia entre el modelo y el plano se resolvería antes de finalizar la estimación de costos y la ruta de mecanizado. El alcance distinguiría la fabricación de componentes, la verificación de ensamblaje opcional y la evaluación de lectura de códigos de barras por separado del programa del equipo, evitando una promesa implícita sobre el rendimiento completo del sistema.
Conservar la identidad del material en bruto
La compra de materia prima especificaría 6061 junto con su condición y documentación requerida. La identificación permanecería asociada con el lote de producción después de que se cortaran los piezas en bruto. Una pieza de aluminio visualmente similar no sería un sustituto automático. La idoneidad del soporte propuesto dependería del diseño aprobado y del entorno del equipo, no simplemente de la familiaridad con la aleación. El proveedor revisaría la forma de la pieza en bruto y el margen de mecanizado con respecto a la geometría integral de ángulo recto. Cualquier cambio destinado a reducir costos o mejorar el acceso a las herramientas necesitaría autorización antes de alterar la configuración del componente controlado.
Apoyar de forma estable la cara vertical
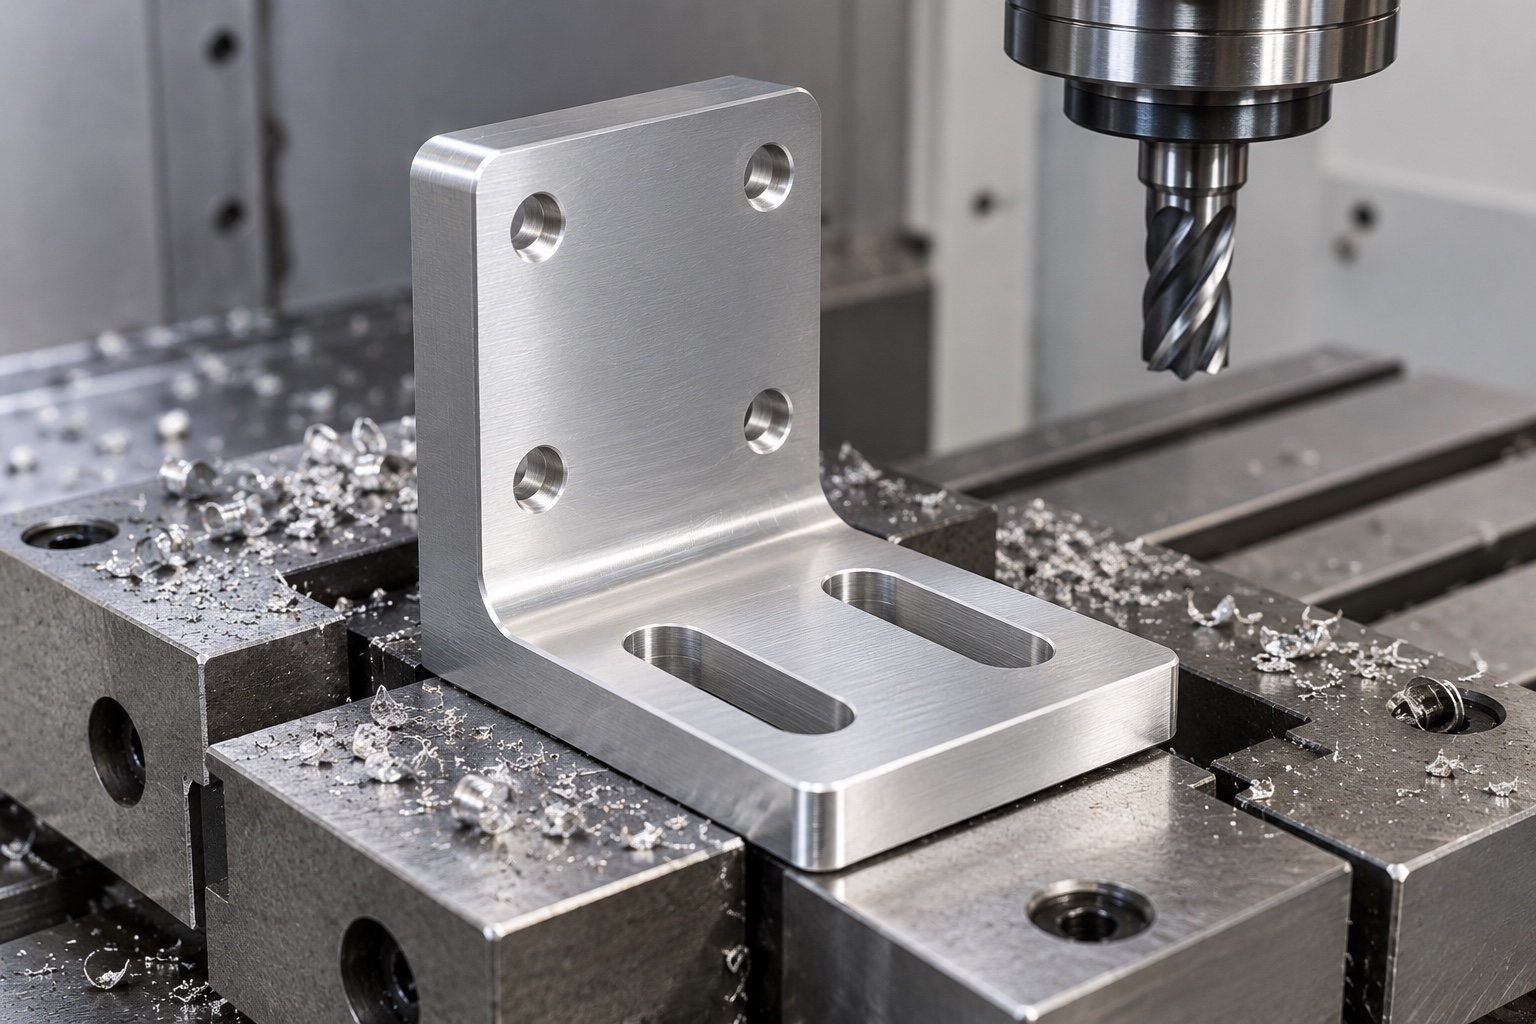
La ruta de fabricación preservaría el soporte adecuado al establecer la base y las superficies verticales. La sujeción evitaría doblar el montante para cumplir con una referencia de instalación. El proveedor controlaría los virutas debajo de las ubicaciones de contacto y verificaría el acceso de las herramientas relevantes. Las mediciones intermedias podrían confirmar la ruta antes de las operaciones críticas de acabado, pero no reemplazarían la inspección final. Si una remoción sustancial de material cambiara la geometría sin sujeción, la ruta se revisaría en lugar de compensar mediante una fuerza de sujeción no documentada. El resultado esperado sería un proceso repetible, no un solo soporte que parezca correcto sólo si está restringido.
Transferir referencias funcionales
La base y las referencias de montaje seleccionadas definirían cómo las configuraciones posteriores ubican la pieza. La ruta preservaría la relación requerida entre la cara del lector y la base en lugar de tratar cada cara como una superficie no relacionada. Las transferencias de configuración se documentarían cuando afecten los requisitos del plano. Si varios soportes compartieran un soporte, cada posición tendría un soporte y espacio para herramientas adecuados. El proveedor distinguiría la verificación del accesorio de la aceptación del componente: ubicar un espacio en blanco correctamente en un accesorio no probaría que cada superficie de montaje terminada y patrón de orificios cumplieran con el plano aprobado.
Mecanizar las ranuras de ajuste
La operación de la ranura seguiría el ancho, largo y geometría del extremo aprobados, y se revisarían las condiciones de las esquinas para el acceso a las herramientas. El proveedor verificará los bordes de entrada y salida en busca de rebabas y preservará las superficies de contacto del sujetador especificadas. Una extensión informal de la ranura para acomodar una instalación de muestra no se aceptaría como un ajuste de proceso oculto. Si el equipo de equipamiento necesitara viajar más, eso se convertiría en un cambio de diseño controlado. El soporte de la arandela y el espacio libre de la cabeza del tornillo seguirían siendo requisitos de montaje definidos por el diseñador en lugar de suposiciones basadas en la apariencia de la base ranurada.
Completar los elementos de montaje del lector
El patrón de orificios del lector se produciría en relación con las referencias controladas. Cualquier rosca de tornillo, avellanado o avellanado deberá seguir el plano aprobado y la información del hardware. La revisión incluiría el acceso a las herramientas de instalación y los radios internos cercanos. Una posición nominalmente correcta del orificio no resolvería una interferencia entre el cuerpo del lector y la esquina del soporte. Los problemas abiertos se devolverían al propietario del equipo antes de la producción. El proceso no alteraría el acoplamiento de los sujetadores ni la geometría de la cara de montaje basándose en una muestra de lector no aprobada, y cualquier revisión autorizada se reflejaría en el plan de inspección final.
Acabar sin cambiar la interfaz
El acabado de los bordes eliminaría las rebabas no deseadas y al mismo tiempo preservaría las superficies de referencia aprobadas y la geometría de las ranuras. Si se especificara la anodización, las mediciones de enmascaramiento y del estado final se acordarían antes del paso de tratamiento. El ejemplo no asigna un espesor de recubrimiento ni afirma una compatibilidad de limpieza universal. Los requisitos de apariencia podrían informarse por separado de la aceptación funcional. Los registros de material, tratamiento y lote permanecerían vinculados al pedido. Una fuente de acabado diferente requeriría una revisión adecuada de la configuración aceptada en lugar de ser tratada como un cambio cosmético inofensivo sin posibles consecuencias en la interfaz.
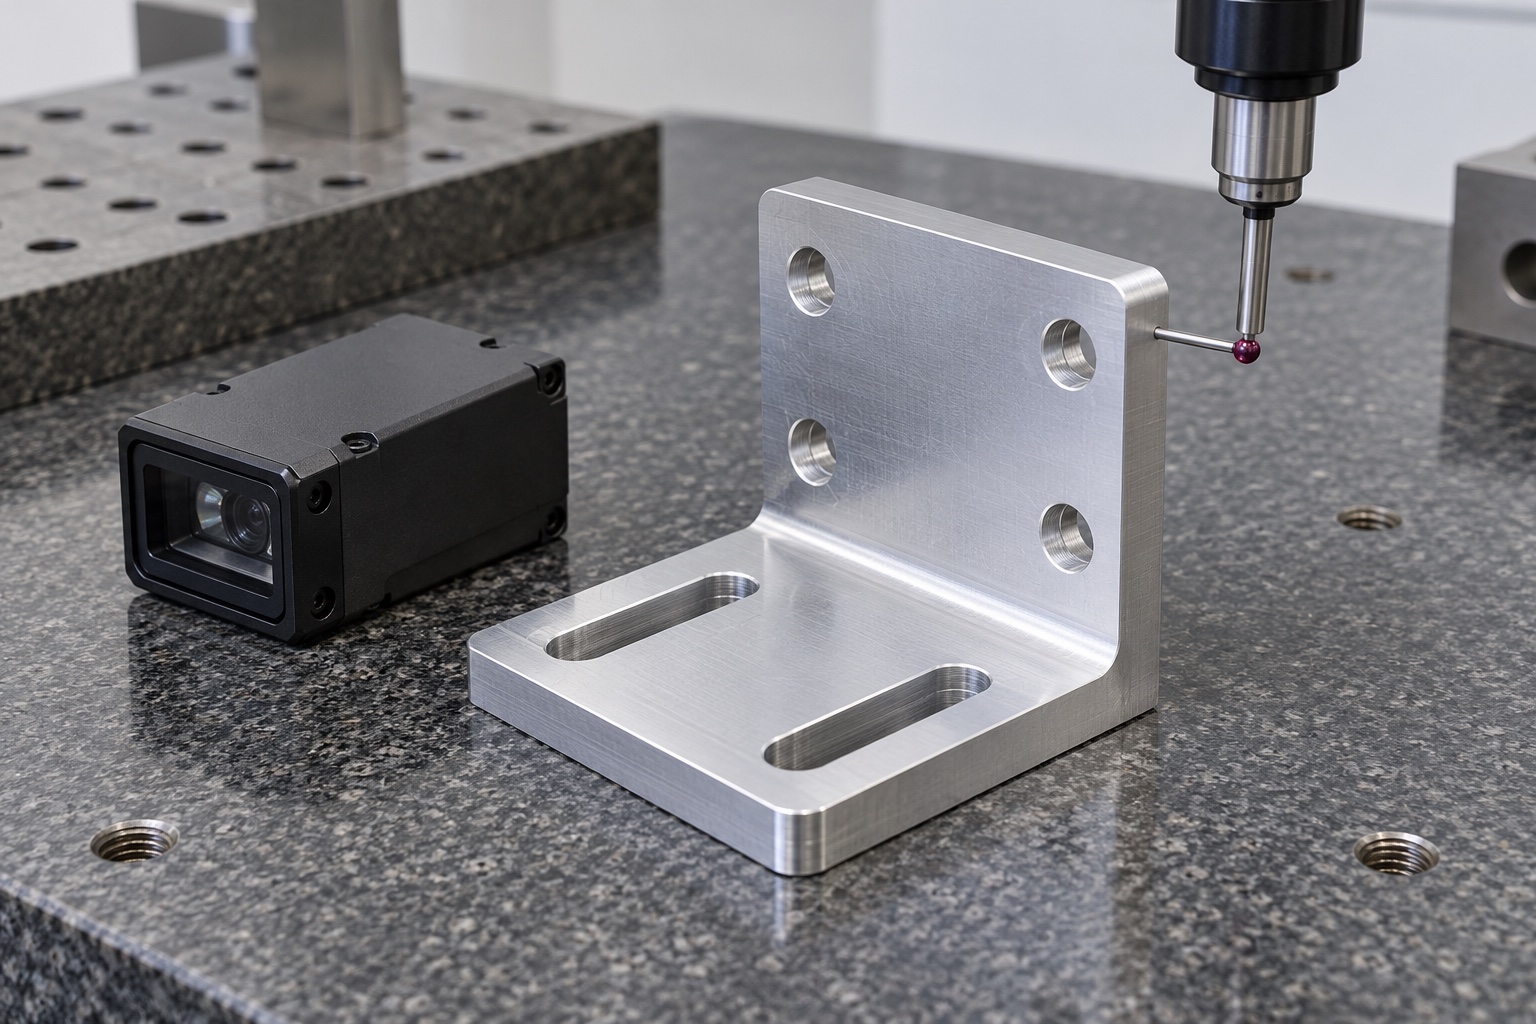
Crear evidencias de inspección de primera pieza
El informe de primera pieza propuesto identificaría la revisión del plano y las características numeradas, incluida la relación entre el lector y la cara, las referencias de la base y la geometría de montaje especificada. Indicaría la condición de soporte y medición. No se presenta ningún resultado numérico porque no se proporciona ninguna muestra física ni informe de medición para este ejemplo. El paquete de evidencia documentaría el alcance dimensional adquirido, no una afirmación de rendimiento de lectura. Si el plano requiriera una verificación de la condición de instalación, su disposición de montaje se definiría y registraría por separado en lugar de sustituirla por una medición de aceptación de condición libre requerida.
Definir el ensayo opcional de montaje
Una prueba opcional podría utilizar un lector, un conector y un conjunto de hardware identificados para verificar el acceso al montaje, el ajuste y la distancia acordada para los cables. El procedimiento registraría la revisión del soporte y la posición de instalación. No demostraría idoneidad de diagnóstico, precisión de identificación o lectura confiable en todas las condiciones de operación. Pertenecen a la evaluación del programa de equipamiento responsable. Si apareciera interferencia, el equipo documentaría la ubicación y buscaría aprobación antes de cambiar el soporte. La instalación manual de una sola unidad de demostración no se convertiría en un estándar válido de repetición de producción sin planos actualizados y los correspondientes requisitos de inspección.
Embalar las superficies de montaje
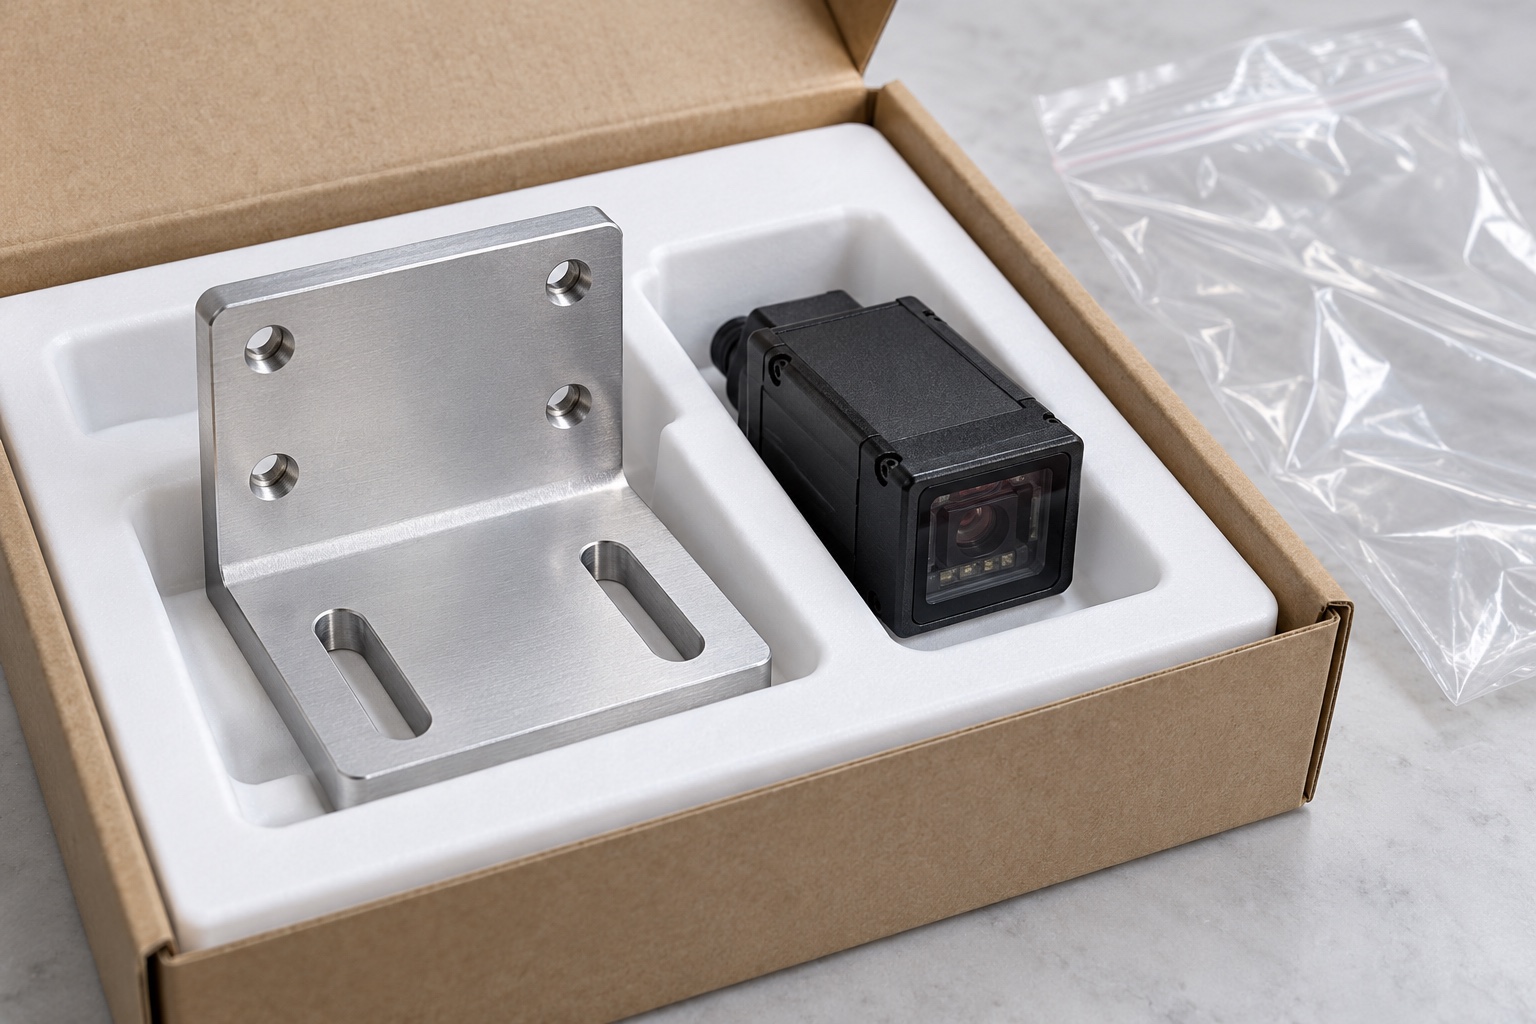
El embalaje protector soportaría el soporte sin cargar el montante y separaría las piezas para que las ranuras y las caras de referencia no rozaran. El alcance identificaría cualquier requisito de limpieza y cómo se verificaría. La protección ordinaria de los componentes no implicaría un embalaje estéril ni una calificación de sala limpia. La información de identificación y revisión viajaría con el lote en lugar de aplicarse a un área de contacto funcional sin permiso. Si un lector se incluyera únicamente como una muestra de ensamblaje acordado, se documentaría por separado del soporte mecanizado y no se representaría como un sistema de equipo recién calificado.
Conservar la configuración de producción aprobada
Antes de repetir la fabricación, el pedido confirmaría el plano aprobado, la condición del material, el acabado, el plan de inspección y cualquier cambio de prototipo autorizado. El propietario del equipo revisaría los cambios en la configuración del lector, el acceso al conector o el soporte de montaje. Luego, el proveedor podría estimar la producción en función de una interfaz mecánica definida y un paquete de pruebas. Este ejemplo representativo muestra cómo el mecanizado CNC puede respaldar la integración de equipos de diagnóstico sin inventar un resultado para el cliente. Su valor es la secuencia controlada desde la revisión de la interfaz hasta la aceptación documentada de los componentes, siendo la lectura de códigos de barras y la validación a nivel de dispositivo responsabilidades separadas que requieren su propia evidencia.
Referencia técnica del fabricante: docs.cognex.com.
FAQ
¿Es un proyecto real entregado a un cliente?
No. Es un ejemplo de fabricación representativo. No se afirma ningún cliente, envío, tolerancia alcanzada, certificación o resultado de lectura de código de barras validado, y las ilustraciones no son evidencia de inspección de producción.
¿Qué define el patrón de agujeros de montaje?
El plano personalizado aprobado y la configuración del lector seleccionado definen la interfaz. Una ilustración de catálogo o una muestra no aprobada no deben tratarse como una especificación de producción completa o prueba de compatibilidad.
¿Por qué inspeccionar después de soltar la sujeción?
El montante puede verse afectado por la sujeción y la retirada de material. La inspección en la condición definida por el plano ayuda a revelar la geometría oculta por el dispositivo; También es posible que se requiera una verificación del estado de instalación especificada por separado.
¿Puede cambiarse la ranura para ajustar el prototipo?
Sólo mediante un cambio de diseño aprobado. La geometría revisada, el contacto del hardware y los requisitos de inspección deben registrarse antes de que se convierta en la configuración de repetición en lugar de una muestra ajustada a mano no documentada.
¿Un ensayo de montaje demostraría la precisión de identificación?
No. Cubriría únicamente las comprobaciones mecánicas acordadas utilizando componentes identificados. La evaluación de lectura necesita códigos definidos, condiciones operativas y criterios de aceptación establecidos por el programa de equipo responsable.
¿Qué registros respaldan la fabricación repetida?
Conservar la revisión aprobada, la identidad del material, los requisitos de acabado, el esquema de referencia, el plan de inspección y los cambios autorizados. Revise un lector, conector o soporte de montaje modificado antes de repetir el pedido de soporte anterior.
tanghangyun@oemach.com