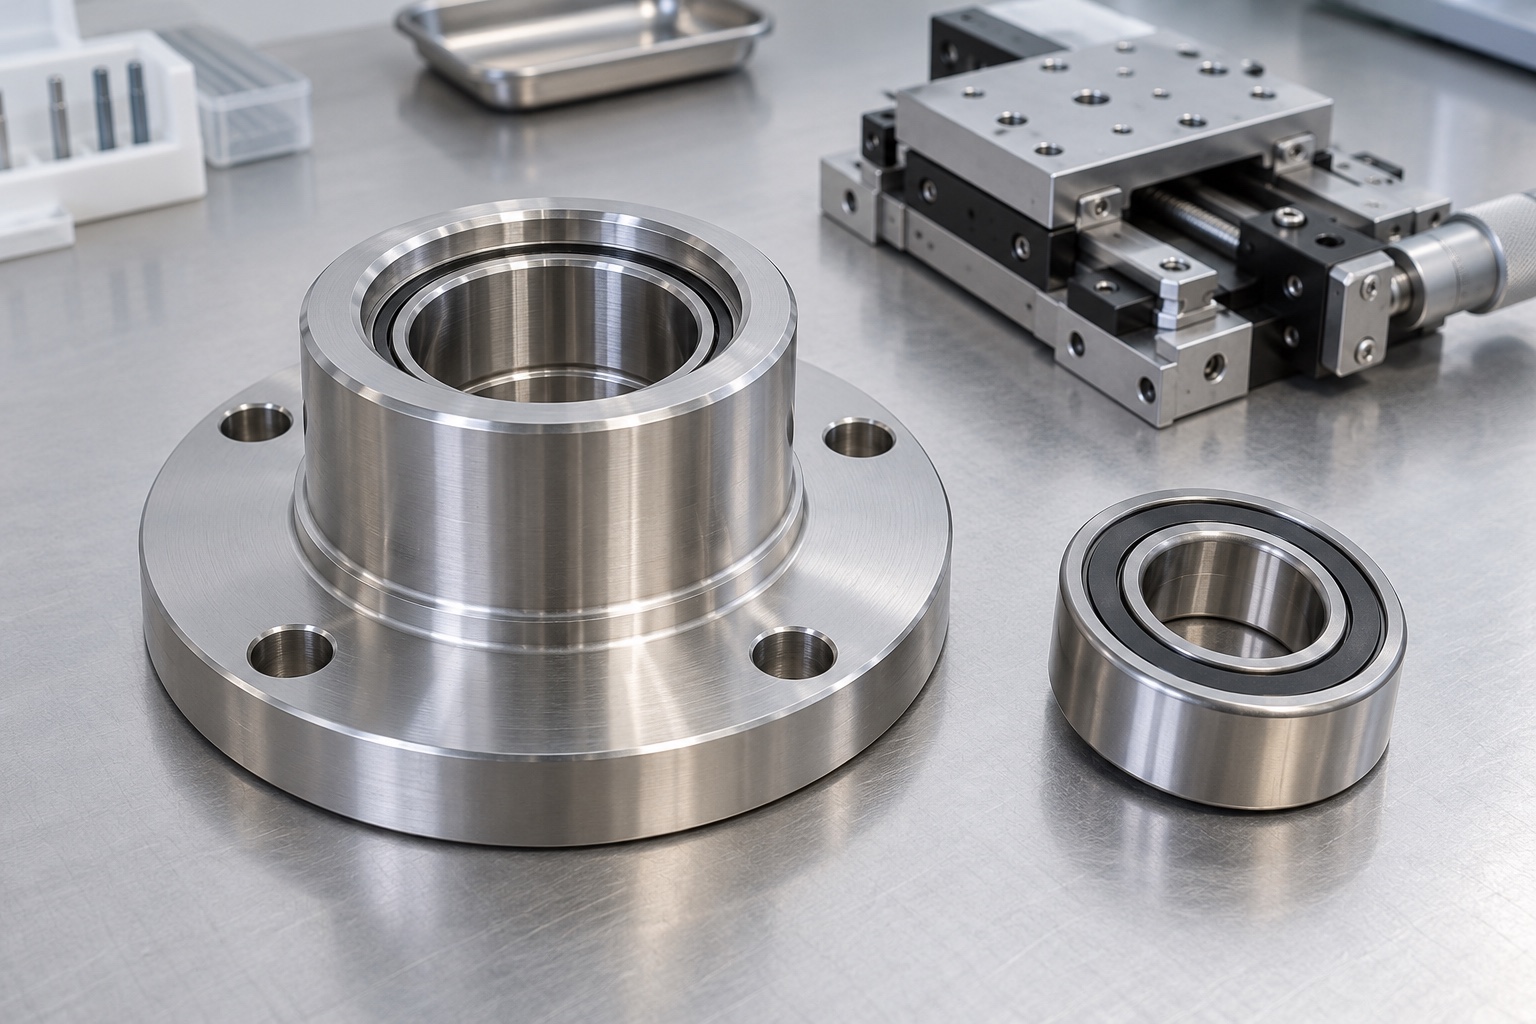
Un alojamiento con brida representativo
Este caso presenta una ruta CNC propuesta para un cartucho de rodamiento de acero inoxidable 316L utilizado en un sistema de posicionamiento de laboratorio. El concepto consta de una brida de montaje, una zona de apoyo exterior, un asiento de apoyo interior y un tope axial. Es un ejemplo de fabricación representativo, no la entrega de un cliente determinado ni una reclamación de rendimiento medido en la etapa. La disposición de los rodamientos y el diseño del equipo siguen siendo responsabilidad de ingeniería del cliente. El trabajo del proveedor comienza con un plano aprobado que deja la condición del material, el ajuste, la geometría y las pruebas requeridas lo suficientemente claras para fabricar e inspeccionar.
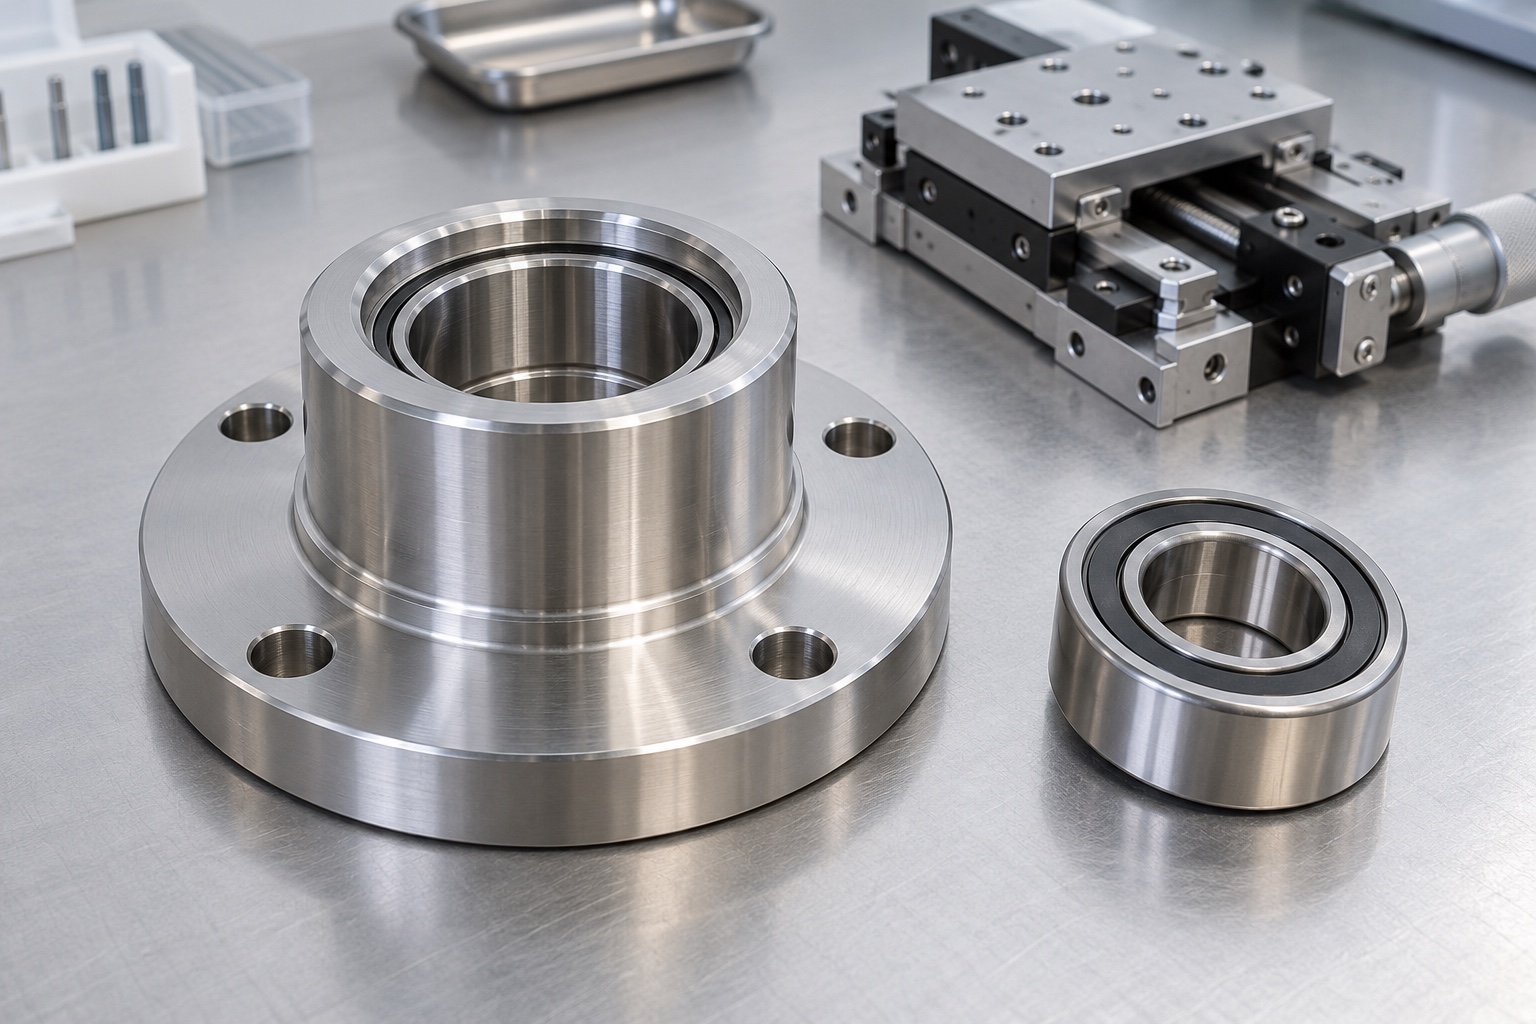
Revisar referencias de rodamiento y montaje
La consulta debe identificar el rodamiento aprobado, la orientación de instalación del cartucho y las características que lo ubican en el marco. Compruebe si el rodamiento está retenido por una tapa, un anillo u otro componente definido. Un modelo que muestra un hueco cilíndrico no establece un ajuste, un requisito axial o una disposición de precarga. Resuelva las notas faltantes antes de planificar el taladro de acabado. Registre el propósito y la identidad de cualquier muestra de apareamiento. Un rodamiento de muestra puede soportar una prueba acordada por separado, pero su presencia no debe reemplazar silenciosamente las dimensiones aprobadas y las condiciones de aceptación.
Conservar la identidad del material en bruto
Confirme el 316L y el estado del material en bruto solicitado, el forma del material en bruto y los requisitos del certificado. Conserve la referencia de lote o calor durante el corte y el trabajo en curso para que pueda conectarse a la documentación de entrega. Deje material para la brida, la región de ubicación, el asiento y cualquier operación posterior. No asuma que todas las existencias de acero inoxidable visualmente similares son equivalentes. Este caso no hace ninguna afirmación general de certificación médica o compatibilidad con todos los agentes de limpieza. Cualquier clasificación de contacto, tratamiento especial o evaluación de materiales debe proporcionarse como un requisito de pedido definido en lugar de deducirse de la designación de la aleación.
Planificar la ruta desde las referencias funcionales
Un posible plan crea una referencia externa controlada y una cara de brida antes de terminar el orificio y el apoyo axial. Revise el acceso a las herramientas y el soporte restante a lo largo de esa secuencia. El dibujo real puede justificar otro orden de operaciones, por lo que la ruta debe evaluarse en lugar de tratarse como una receta universal. Identifique qué características establecen el eje de mecanizado y cuáles simplemente proporcionan agarre. Evite terminar un asiento crítico a partir de una configuración que no pueda preservar su relación especificada con la interfaz de montaje. Documente el programa y las referencias de configuración utilizadas para el primer artículo.
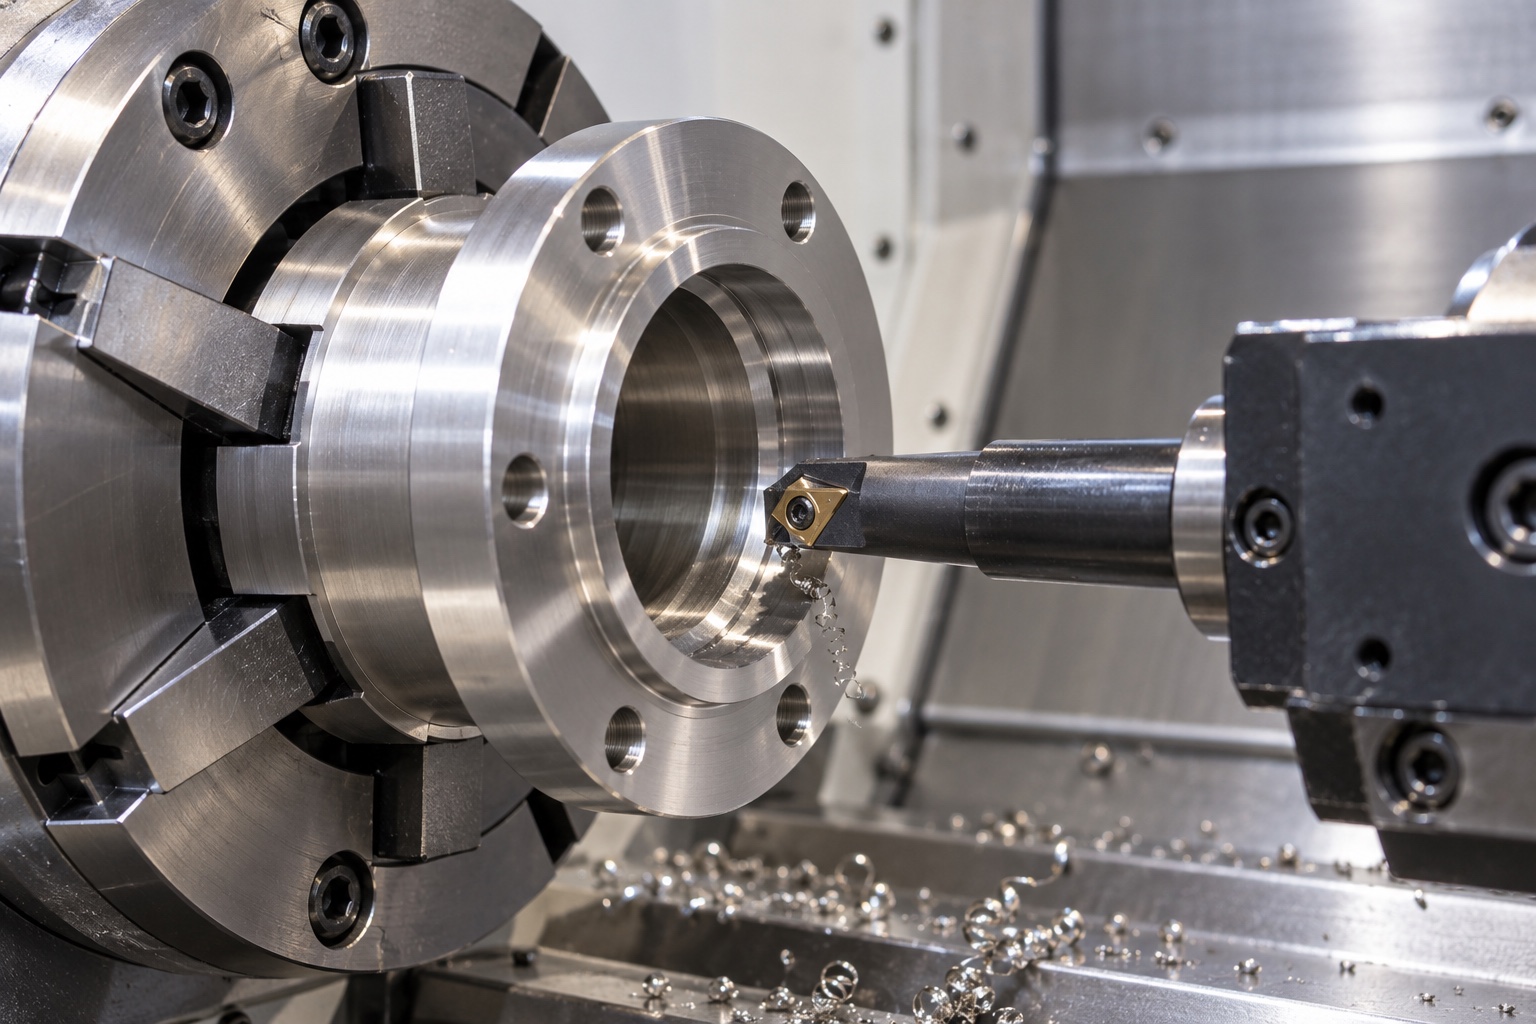
Controlar el apoyo al reducir la pared
La rigidez del cartucho cambia a medida que se retira el material interno. Revise el contacto del collar o de la mordaza, la longitud sin soporte y la respuesta de la brida a la sujeción. Un orificio medido mientras el componente está comprimido puede no describir la pieza libre. Establecer una verificación del estado liberado en un punto útil de la ruta y verificar la aceptación final en las condiciones requeridas por el plano. Si una estrategia de soporte cambia después del primer artículo, revise las características afectadas en lugar de tratarlo como un ajuste puramente operativo. La ruta repetida debe conservar la evidencia necesaria para explicar la condición aceptada.
Acabar juntos asiento y apoyo axial
Planifique el orificio y el hombro como elementos relacionados, no como dimensiones independientes que comparten una cavidad. Revise el alcance de la barra de mandrinar, la evacuación de virutas, el asiento utilizable previsto y el espacio libre de las esquinas especificado. Un diámetro correcto no prueba que un rodamiento alcance el soporte axial adecuado. Compare la geometría del hombro y del relieve con la interfaz de rodamiento aprobada y aclare cualquier característica inaccesible. No aumente el relieve de una esquina ni acorte el asiento simplemente para adaptarse a un cortador disponible. Cualquier cambio que afecte la interfaz liberada necesita una disposición de ingeniería autorizada.
Transferir el patrón de montaje
Cuando los orificios de las bridas u otras características requieran una segunda configuración, ubique la pieza utilizando las referencias aprobadas y conserve la relación requerida con el asiento del rodamiento. Documente qué limita la rotación y qué establece la posición axial. Un dispositivo repetible es útil, pero no elimina la necesidad de inspeccionar la relación que se pretende producir. Acceso de revisión para el taladro, las herramientas de acabado y la sonda de inspección. Las rebabas de los orificios de montaje deben eliminarse sin dañar la cara de la brida ni empujar material suelto hacia el orificio terminado. Revisar la pieza después de las operaciones que puedan afectar a dichas superficies.
Completar bordes y tratamiento especificado
La entrada del asiento, las funciones de retención, los orificios de montaje y el hombro pueden tener diferentes requisitos de borde. Utilice un acabado controlado que elimine el material adherido y al mismo tiempo preserve el soporte y el compromiso previstos. Cuando se ordene una pasivación u otro tratamiento, siga el proceso definido de compatibilidad de materiales y conserve la documentación solicitada. Verifique las características relevantes posteriormente cuando el pedido requiera dimensiones en condiciones de acabado. Un registro de tratamiento no establece la idoneidad del rodamiento ni el parto estéril. Mantenga las marcas de manipulación, los residuos y la aceptación dimensional como observaciones separadas para que un componente visualmente atractivo no se confunda con uno completamente verificado.
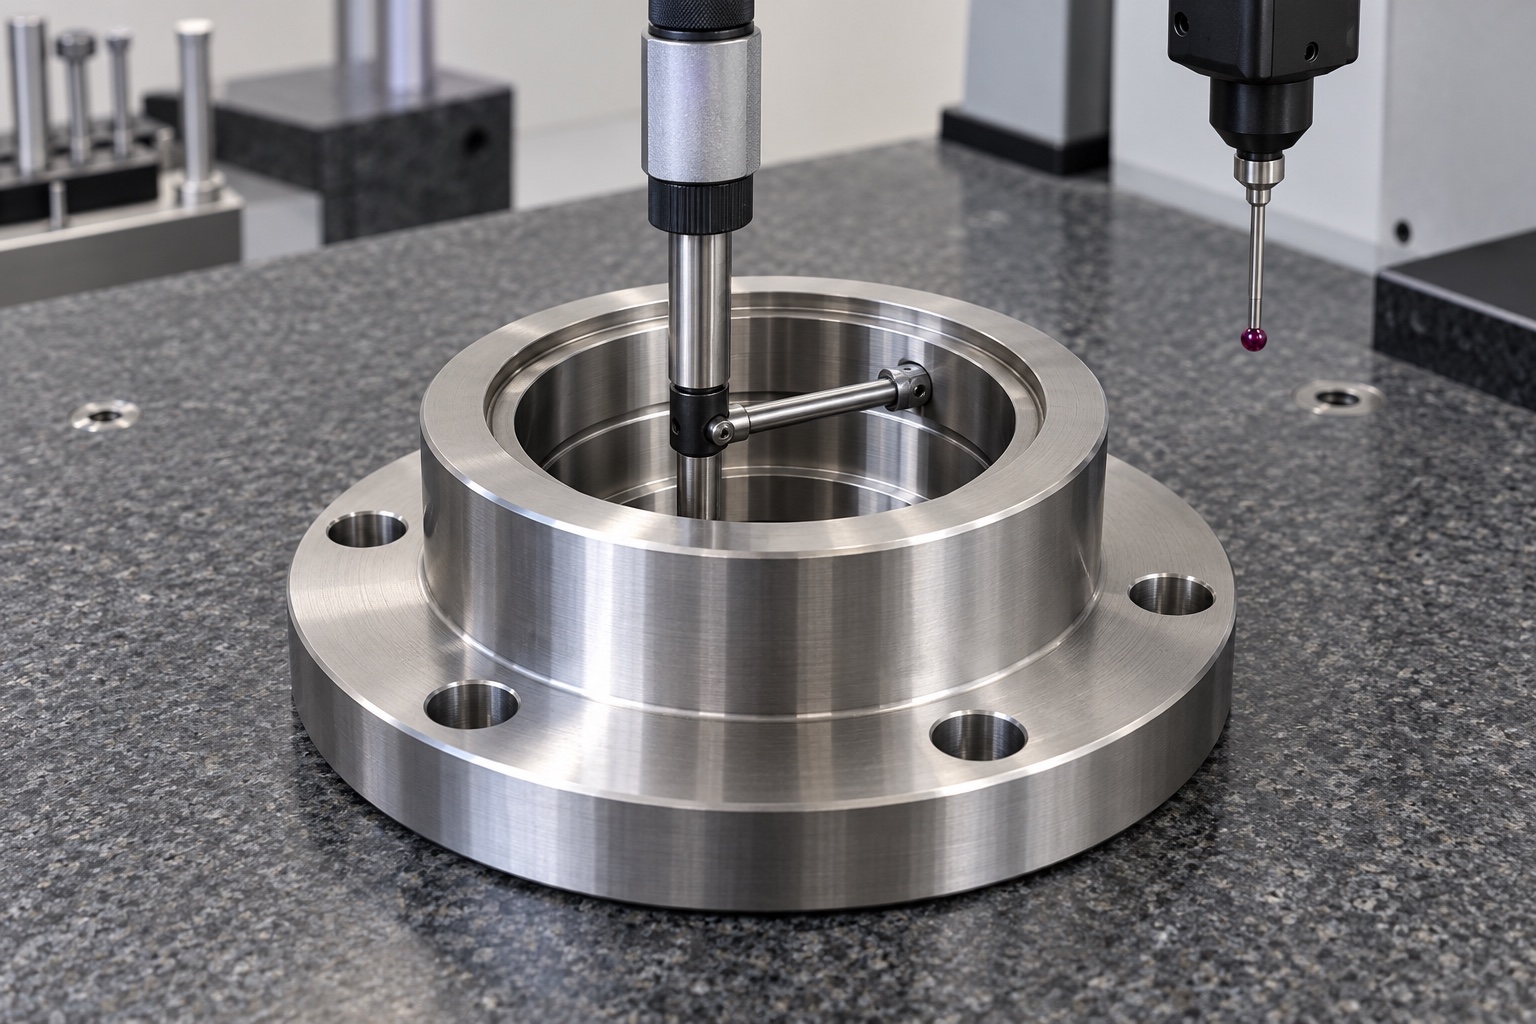
Crear un informe trazable de primera pieza
El informe propuesto registra la identidad del material y del dibujo, el tamaño del asiento, las características geométricas especificadas, la ubicación del apoyo axial, la interfaz de ubicación, las dimensiones de la brida y el patrón de montaje. Utilice métodos apropiados para la función y el acceso requeridos, indicando la condición de soporte. Registrar limitaciones en lugar de aceptar una característica que el método elegido no puede establecer. Vincula cada resultado al dibujo para que se pueda investigar con precisión una desviación posterior. Este caso no incluye resultados de inspección numéricos inventados. Los valores reales y la aprobación deben provenir del primer artículo fabricado, del equipo acordado y de los requisitos de aceptación emitidos.
Definir por separado el ensayo de montaje
Un cliente puede solicitar una prueba con rodamientos, eje y accesorios de retención aprobados. Acuerde de antemano el método de instalación, las condiciones de montaje y las observaciones requeridas. El acoplamiento, el asiento, el par de rotación y la precisión de funcionamiento son comprobaciones diferentes. Este caso no afirma que un informe dimensional demuestre el desempeño de precarga o posicionamiento del sistema de posicionamiento. Tampoco inventa un valor de apriete para el montaje del cliente. Si una prueba muestra un problema, conserve su configuración y resultado antes de decidir si el asiento, otro componente o el procedimiento de ensamblaje necesitan atención. Mantenga claramente distinguibles la aceptación de componentes y la aprobación del sistema.
Proteger la interfaz acabada
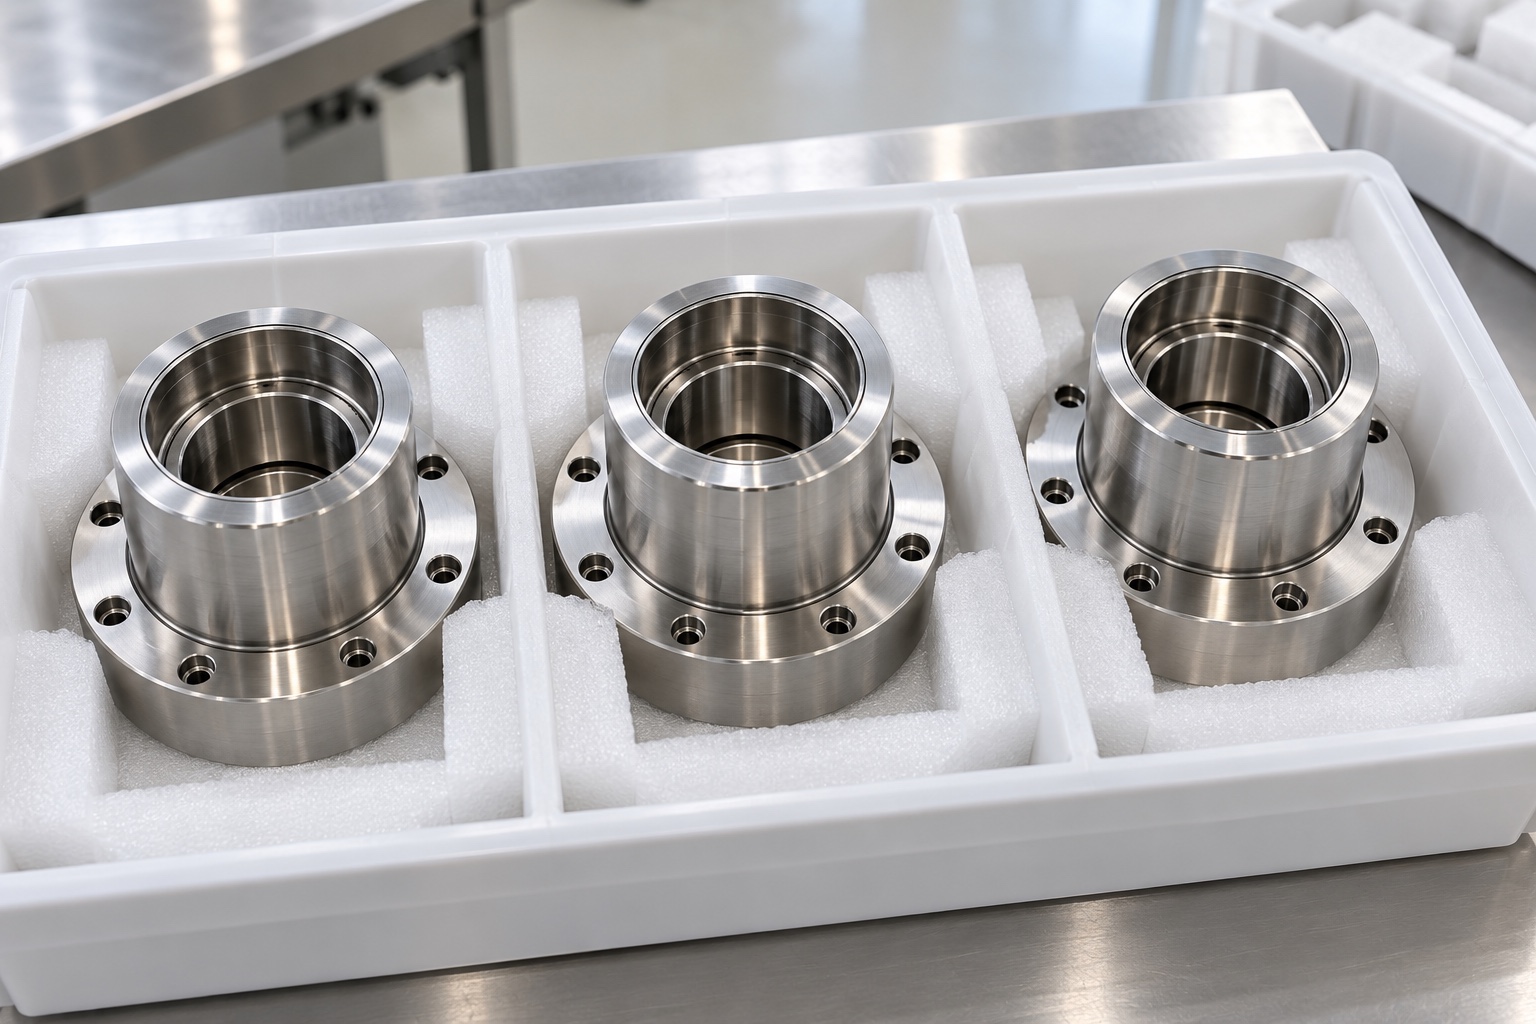
Utilice el proceso de limpieza y secado ordenado para eliminar los residuos relevantes de mecanizado y tratamiento. Manipule el asiento y el hombro de modo que no entren en contacto con otras piezas metálicas o embalajes abrasivos. Puede ser útil un tapón o separador compatible, pero no debe dañar la entrada ni introducir residuos. Etiquete el embalaje con número de pieza, revisión, lote y cantidad. Indique la condición real entregada sin implicar una barrera estéril o un límite de partículas no verificado. El equipo receptor debe poder hacer coincidir el componente protegido con su material y registros de inspección antes del montaje.
Preparar la repetición controlada
La producción repetida debe preservar el dibujo y modelo aceptados, la condición del material, el acabado, el plan de inspección, la disposición del primer artículo y cualquier desviación autorizada. Revise los cambios en la referencia del rodamiento, la interfaz de montaje, las herramientas, el soporte o el tratamiento para determinar su efecto en la geometría aceptada. Una solicitud de cotización útil también indica las cantidades de prototipos y repeticiones, el embalaje y cualquier prueba de ensamblaje con precio por separado. Este ejemplo representativo no promete ni una tolerancia universal ni un precio o plazo de entrega. Esos compromisos requieren revisión de la pieza real y trabajo de verificación. El objetivo es un componente documentado y repetible, no una afirmación de que el instrumento médico completo ha sido validado.
Referencia técnica del fabricante: www.skf.com.
FAQ
¿Es una entrega real documentada?
No. Es un componente representativo y una ruta de fabricación sin un cliente designado, envío o resultado de funcionamiento medido. Un proyecto real necesita su propia interfaz controlada, registros de aceptación y evidencia de entrega.
¿El acero 316L determina el ajuste del rodamiento?
No. El equipo de desarrollo debe definir el ajuste utilizando la disposición de rodamientos y los requisitos operativos reales. La identidad del material es un insumo, no un sustituto de la especificación dimensional y geométrica aprobada.
¿Qué elementos comparten la referencia funcional?
El dibujo determina la relación entre el asiento del rodamiento, el apoyo axial, el localizador externo, la brida y el patrón de montaje. La ruta y el plan de inspección deben preservar y verificar esas relaciones en lugar de asumir que cada cilindro visible es un dato.
¿Qué se comprueba después del tratamiento final?
Comprobar las características del estado de acabado y observaciones superficiales requeridas en el pedido, conservando la documentación del tratamiento. Las dimensiones relevantes no deben inferirse de las lecturas previas al tratamiento ni de la apariencia uniforme de la pieza terminada.
¿Puede incluirse un ensayo con rodamientos?
Sí, como trabajo definido por separado utilizando piezas de acoplamiento, condiciones de instalación y aceptación aprobadas. Una observación de ajuste manual no es intercambiable con una prueba de precarga, torsión o precisión de funcionamiento, y este ejemplo no afirma ninguno de esos resultados.
¿Qué debe conservar un pedido repetido?
Conservar las revisiones de planos y modelos, material exacto, acabado, referencias de rodamientos, primer artículo aceptado, condiciones de inspección y requisitos de embalaje. Revise los cambios que pueden afectar la geometría o el ensamblaje en lugar de depender de la fotografía de la pieza anterior.
tanghangyun@oemach.com