
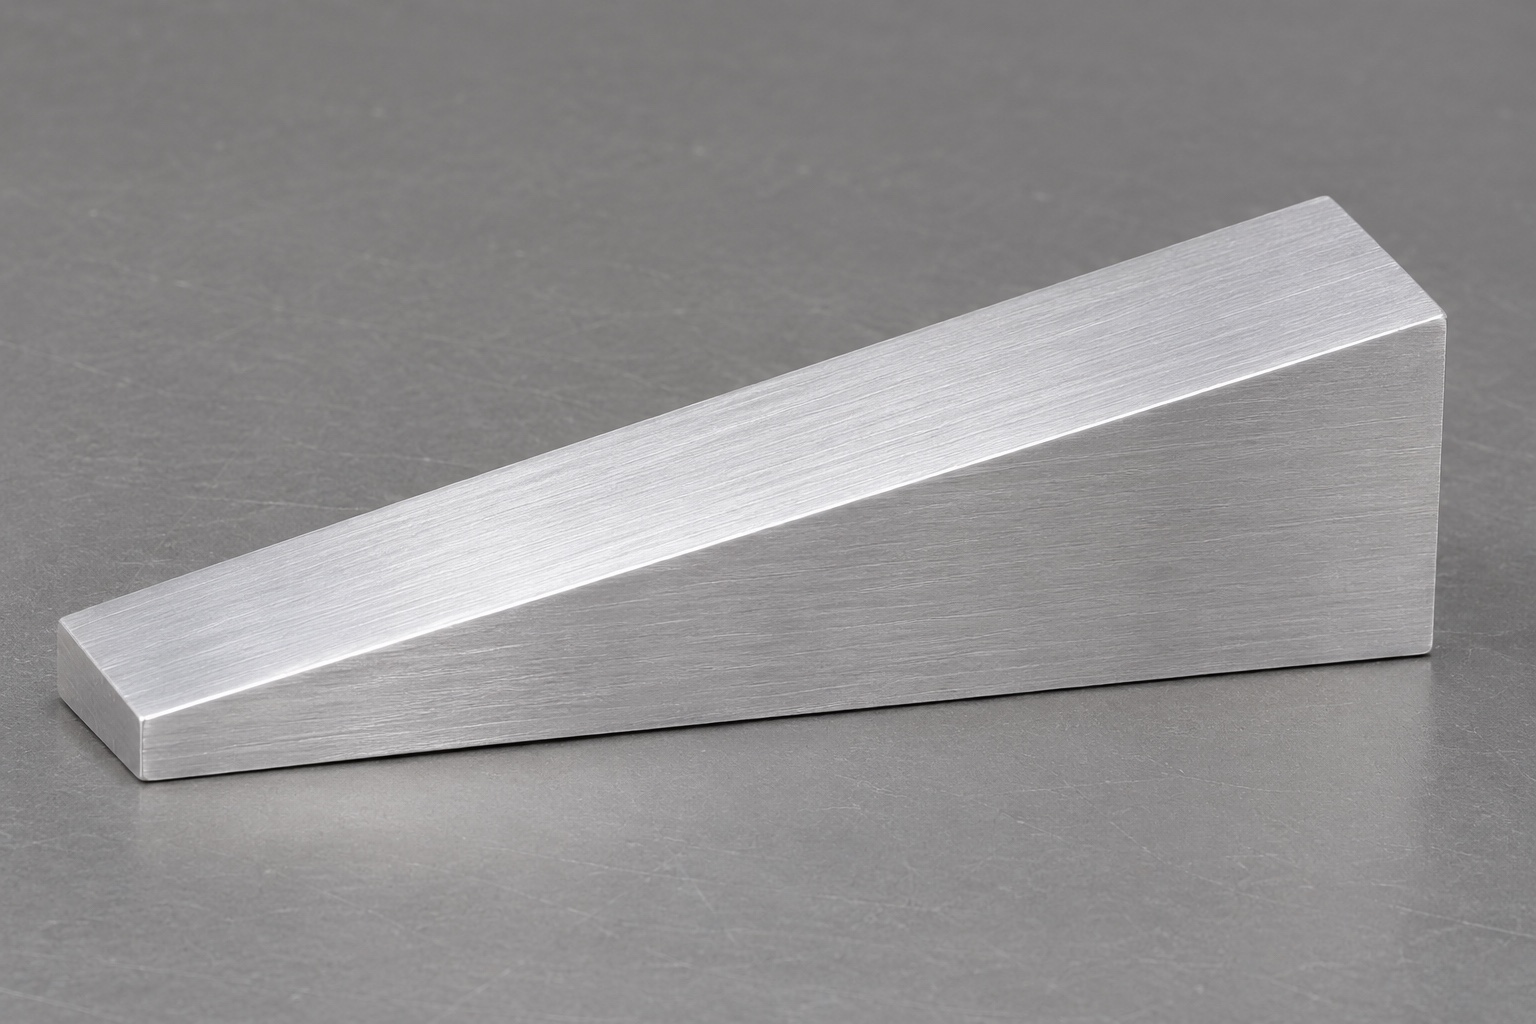
Definir la cuña de ajuste cónica como un componente de un dispositivo de mantenimiento
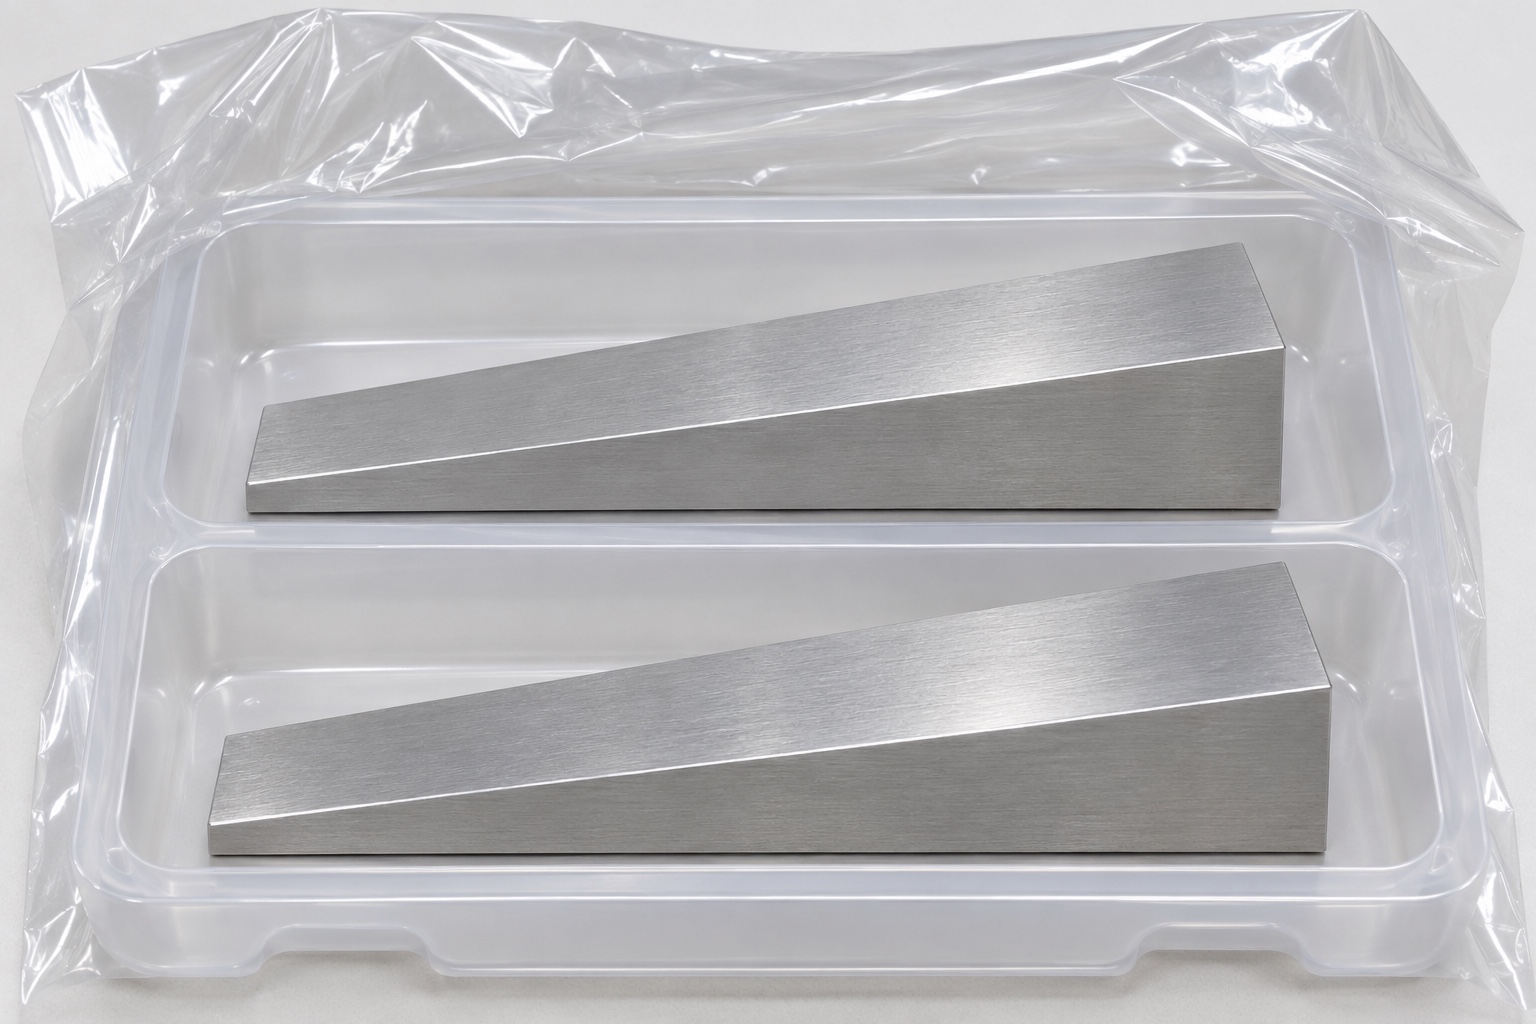
Una cuña de ajuste puede establecer un desplazamiento geométrico en un útil de mantenimiento sin alimentación utilizado alrededor de un audiómetro. Se propone una base rectangular plana, una cara superior inclinada y laterales trapezoidales, con espesor positivo en el extremo delgado. No tiene orificios, roscas ni ajustes móviles. Su fresado CNC no establece calibración ni aptitud clínica.
Utilizar la superficie inferior como referencia (datum) definida
Una superficie superior inclinada no puede inspeccionarse de manera significativa sin una referencia. El plano puede identificar la cara inferior como referencia principal (datum primario), complementada por un lateral y un extremo para definir un sistema de coordenadas; no obstante, el esquema de referencias debe ajustarse a la configuración de montaje prevista. Una etiqueta de referencia (datum) por sí sola no especifica cómo se debe soportar una pieza flexible o imperfecta durante la medición. El plan de inspección debe describir el área de soporte, las condiciones de apoyo y cualquier tipo de sujeción. En el caso de una cuña pequeña de aluminio, evite utilizar un sistema de sujeción que fuerce la base a quedar plana, para luego presentar esa condición sujeta como si fuera la geometría en estado libre. Registre junto con los resultados las condiciones de medición acordadas.
Distinga entre ángulo, planitud y alturas en los extremos
Ángulo, planitud y alturas de los extremos son características distintas. Una sola altura no determina el plano superior ni sus irregularidades. Evite cotas redundantes con tolerancias contradictorias y distinga los requisitos de aceptación de las dimensiones informativas. Resuelva cualquier conflicto durante la cotización, antes del mecanizado, según las superficies de contacto realmente necesarias para el útil.
Mantenga un espesor definido en el extremo más delgado
El extremo delgado no debe ser, por diseño, un filo cortante. Se debe especificar un espesor positivo en una ubicación concreta, referenciado respecto a la base (datum inferior). Si no se define dicha ubicación, un chaflán o redondeo en el borde, o una extensión del plano superior, podrían llevar a que dos inspectores interpreten la dimensión de formas distintas. Puede ser necesario establecer un espesor mínimo por razones de manipulación; no obstante, el diseñador debe determinar este valor en función de las necesidades de los dispositivos de sujeción, y no basándose en ejemplos genéricos de mecanizado. Especifique cómo se debe tratar el borde frontal (por ejemplo, mediante un chaflán o redondeo) y aclare si dicho tratamiento queda excluido de la zona de medición. Una representación gráfica que muestre un borde afilado no constituye una instrucción para eliminar todo el material en ese extremo.
Especifique el aluminio 6061 y su estado (tratamiento)
La designación 6061 identifica una aleación de aluminio, no toda la especificación de compra. Confirme el estado requerido y la documentación de origen. No deduzca tratamientos térmicos de una fotografía. Si se solicita acabado superficial, revise sus efectos dimensionales y el orden de inspección. El material documentado no demuestra esterilidad, seguridad eléctrica o validación acústica.
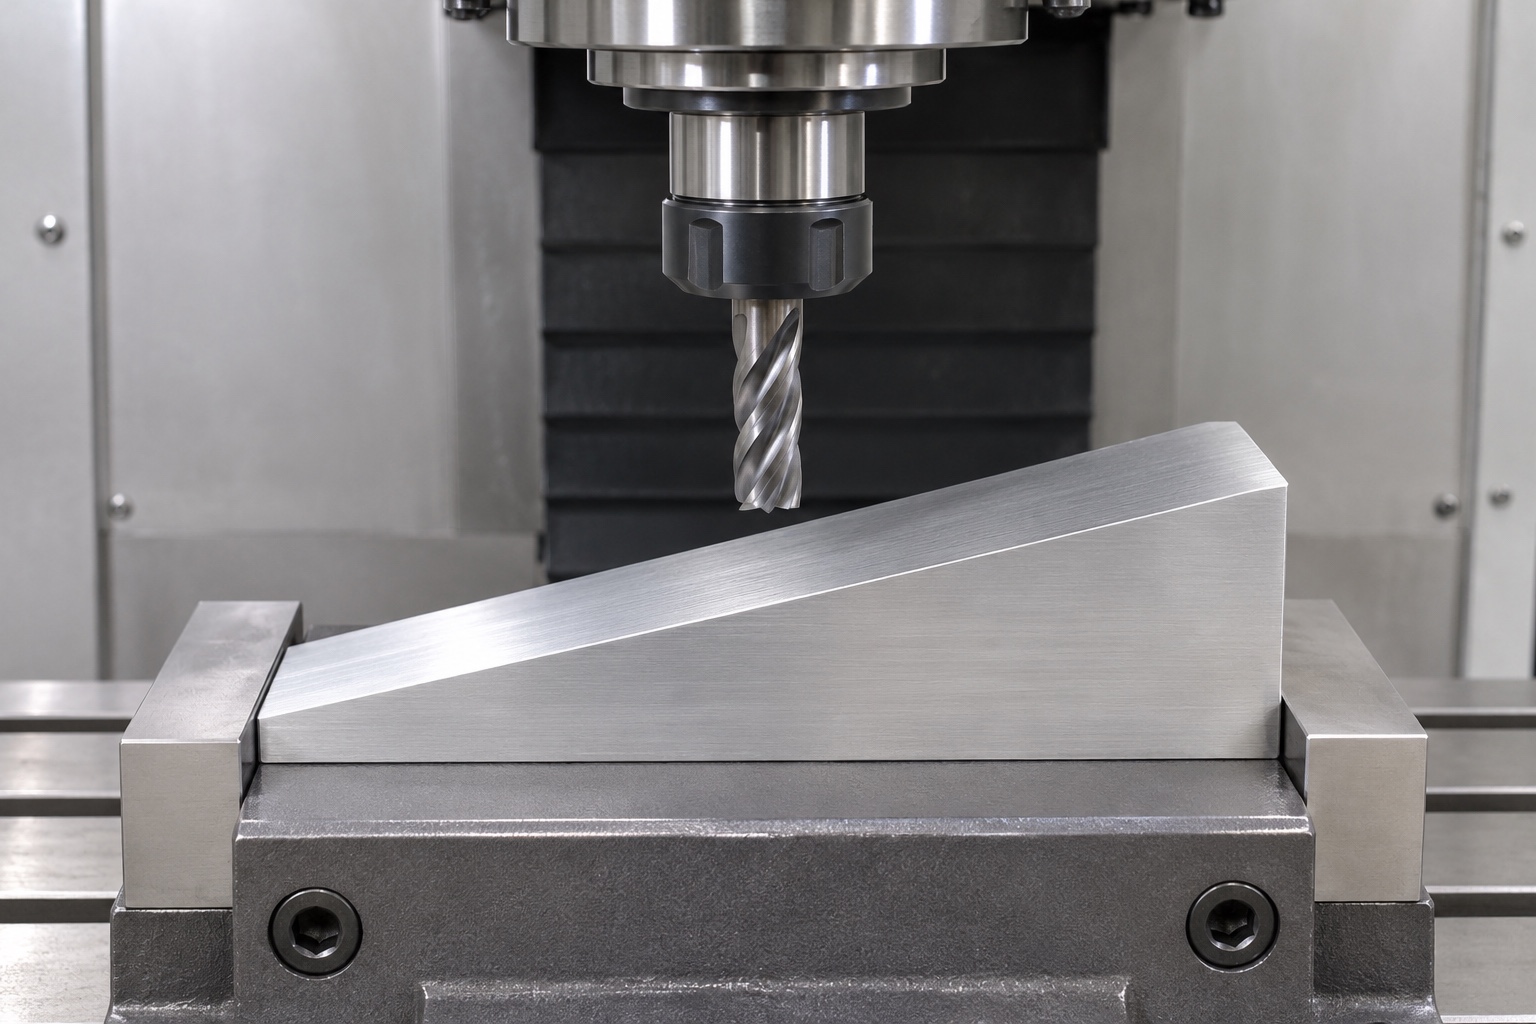
Defina una estrategia de fresado en torno a las superficies de contacto.
Una cuña sencilla no exige automáticamente cinco ejes. La ruta puede establecer base y referencias, apoyar la pieza y mecanizar la pendiente mediante una orientación o trayectoria adecuada. La elección depende del acceso, cantidad y geometría. Solicite una explicación de cómo se crean y transfieren las referencias; enumerar ejes de máquina no define el control del componente.
Gestione el soporte tanto en las zonas gruesas como en las delgadas.
Revise apoyos, contactos de sujeción y liberación en las zonas gruesa y delgada. Una restricción excesiva puede ocultar cambios de forma; un apoyo insuficiente puede perjudicar la geometría. Son riesgos de planificación, no deformaciones medidas. Cualquier etapa adicional de estabilización o inspección debe justificarse por el material, geometría y proceso concretos, sin imponer una receta universal.
Mantenga el tratamiento de los bordes fuera del plano funcional
El desbarbado debe eliminar los elementos afilados no deseados sin alterar el contorno de contacto definido. Especifique el tratamiento de los bordes por separado para el extremo inferior, las intersecciones laterales y el extremo superior, en caso de que sus funciones difieran. Una transición amplia, pulida a mano, puede alterar el área de contacto efectiva o desplazar el punto final aparente de la pendiente. La apariencia superficial es distinta a la rugosidad superficial: una superficie reflectante puede presentar, aun así, ondulaciones o daños localizados. Indique los requisitos de acabado solo cuando sea necesario, junto con un método de inspección acordado. No utilice una aprobación estética genérica como sustituto de un requisito geométrico o de textura superficial definido para una superficie de apoyo funcional.
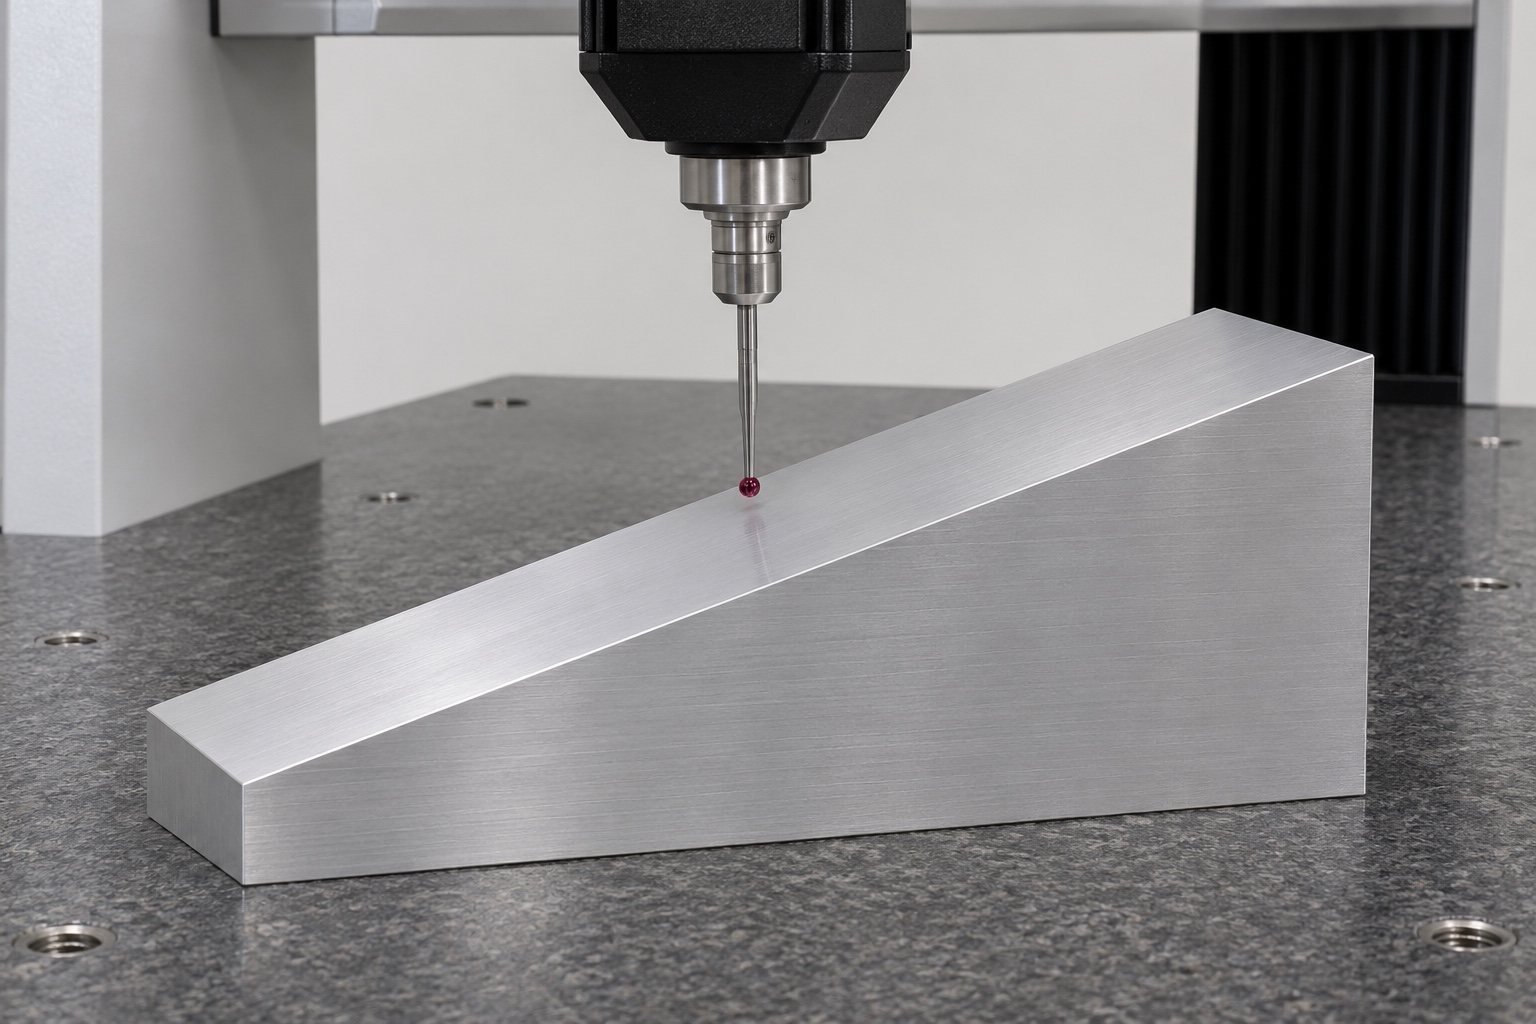
Inspeccione el plano mediante un plan de medición espacial
Distribuya mediciones del plano inclinado respecto al sistema de referencias acordado. Defina zona útil, exclusión de bordes y evaluación de cada característica. La capacidad y accesibilidad del instrumento deben corresponder a la tolerancia. Distinga puntos observados y plano ajustado. Una fotografía de una sonda no es un informe; los métodos alternativos deben resolver cada requisito pertinente.
Documente la primera pieza por características
El paquete de documentación de la primera pieza (documentación de primera pieza) debe vincular cada característica controlada con una revisión del plano, un método de medición y un resultado. Incluya la referencia de la base, los requisitos del plano inclinado, la huella de contacto, el espesor mínimo (en el extremo más delgado) y cualquier condición de superficie especificada. Cuando una dimensión se calcule a partir de una geometría medida, especifique el cálculo y los datos utilizados para realizarlo. Cualquier incertidumbre o problema de interpretación debe resolverse antes de declarar la conformidad. Para la producción en serie, se puede utilizar un plan de control acordado que verifique las características críticas, sin necesidad de repetir innecesariamente todas las actividades de desarrollo. Una declaración de capacidad del proveedor o una imagen atractiva de la pieza mecanizada no pueden sustituir a los registros de inspección de las piezas reales que se están aceptando.
Proteja las superficies de contacto acabadas durante la manipulación.
Embale la cuña evitando que sus caras de contacto rocen con piezas metálicas sueltas. Mantenga separadas las unidades e identifique revisión y pieza mediante el registro de embalaje, sin escribir en superficies controladas. Las instrucciones de limpieza deben corresponder al suministro acordado. Una bolsa protectora o un aspecto limpio no demuestran esterilidad ni limpieza validada.
Prepare una solicitud de cotización (RFQ) que responda a las dudas sobre la geometría.
Para cotizar fresado CNC de aluminio 6061, proporcione plano vigente, modelo, cantidad, estado del material y criterios de aceptación. Defina apoyo, contactos, referencias, pendiente y espesor positivo del extremo delgado. Aclare inspección antes o después del acabado y con la pieza libre de sujeción. Calibración del audiómetro y validación del útil requieren tareas independientes.
FAQ
¿Sirve una cuña de ajuste para calibrar un audiómetro?
No. Esta guía aborda la geometría de un componente inerte utilizado en un dispositivo de servicio. La calibración acústica de audiómetros, las verificaciones eléctricas y la idoneidad clínica requieren procedimientos y evidencias independientes; no pueden deducirse a partir de una pendiente mecanizada.
¿Puede la altura en el extremo más grueso determinar el ángulo superior?
No. Una única medida de altura no define un plano tridimensional ni su forma local. El plan de inspección debe relacionar las mediciones distribuidas con el sistema de referencias (datum) definido y evaluar la característica específica indicada en el plano.
¿Debe el extremo más delgado terminar con un espesor de cero?
No para esta geometría definida. El componente mantiene un espesor positivo en una ubicación acordada. El plano debe especificar este requisito y aclarar cómo el tratamiento de los bordes afecta a la zona de medición.
¿Es necesario el fresado de cinco ejes para todas las cuñas?
No. El proceso depende de la geometría, el acceso, la sujeción de la pieza y los criterios de aceptación. Puede ser suficiente una configuración más sencilla, siempre que permita controlar el plano inclinado con respecto a la base y otras referencias.
¿La designación 6061 especifica completamente el material?
No. Es necesario confirmar el estado del material, los requisitos de compra y la documentación de origen. El acabado superficial y cualquier cualificación adicional deben especificarse por separado; no deben asumirse basándose únicamente en la designación de la aleación.
¿Qué información ayuda a mejorar una cotización para una cuña de ajuste?
Proporcione la revisión del plano, el modelo, la cantidad, el estado del material, las superficies de contacto, el esquema de referencias (datum), los controles de la pendiente, el espesor positivo en el extremo delgado, las condiciones de inspección y los requisitos de embalaje. Identifique y resuelva cualquier conflicto entre el ángulo y las dimensiones de los extremos antes de la emisión del documento.
tanghangyun@oemach.com