
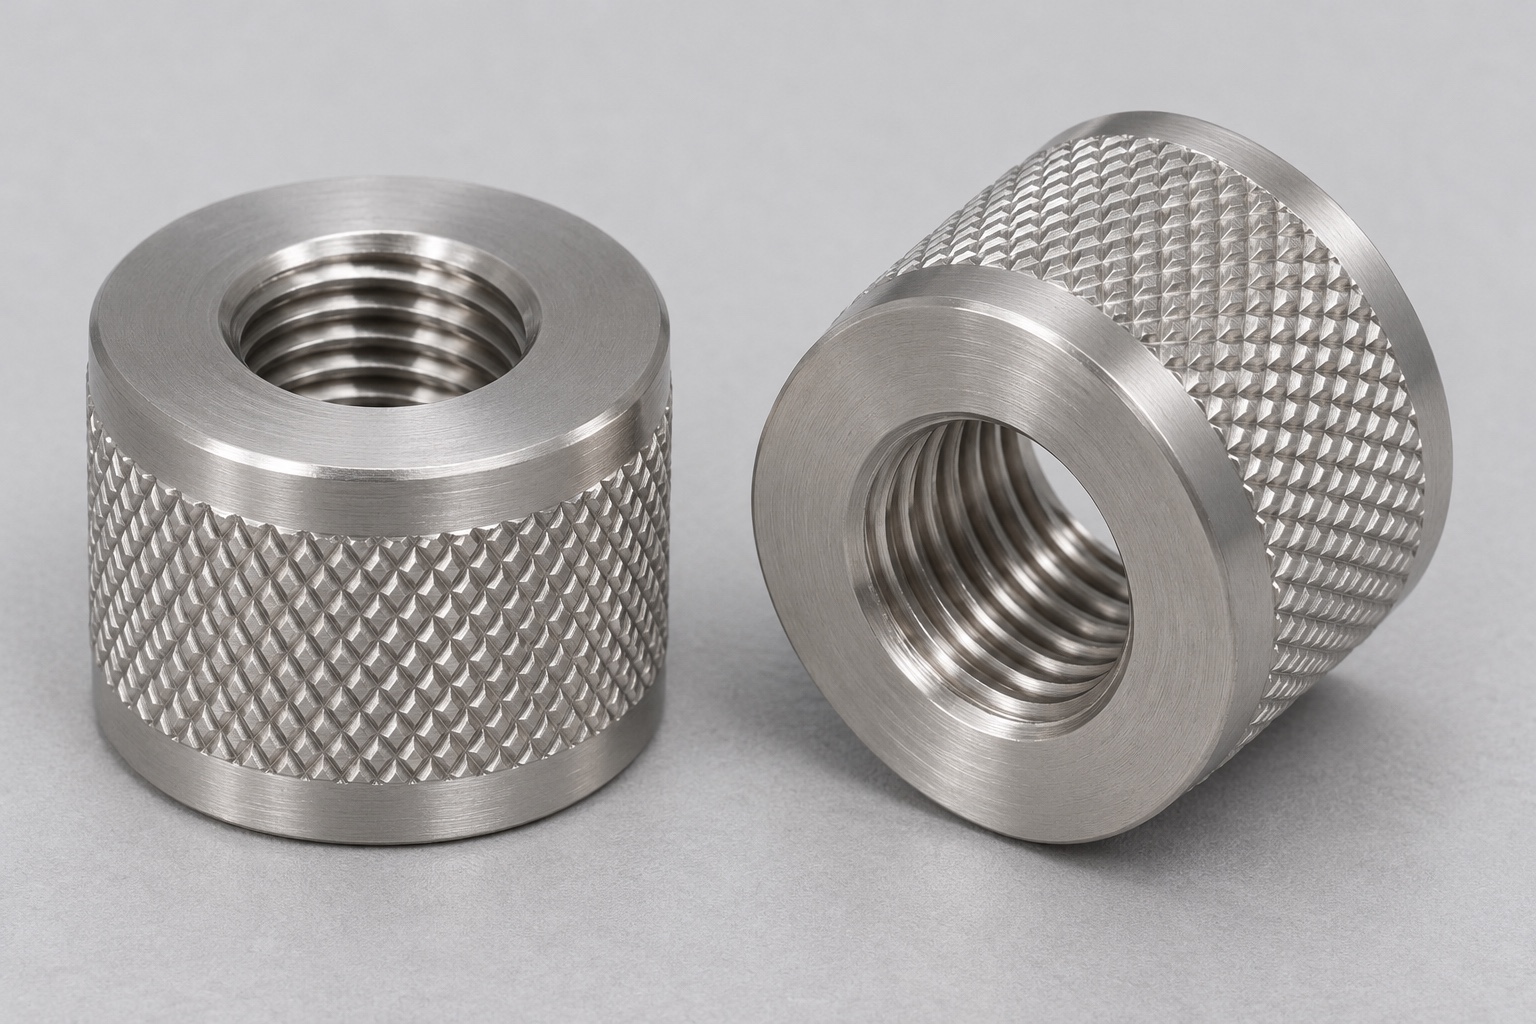
Defina la tuerca de sujeción antes de asignar su función de agarre.
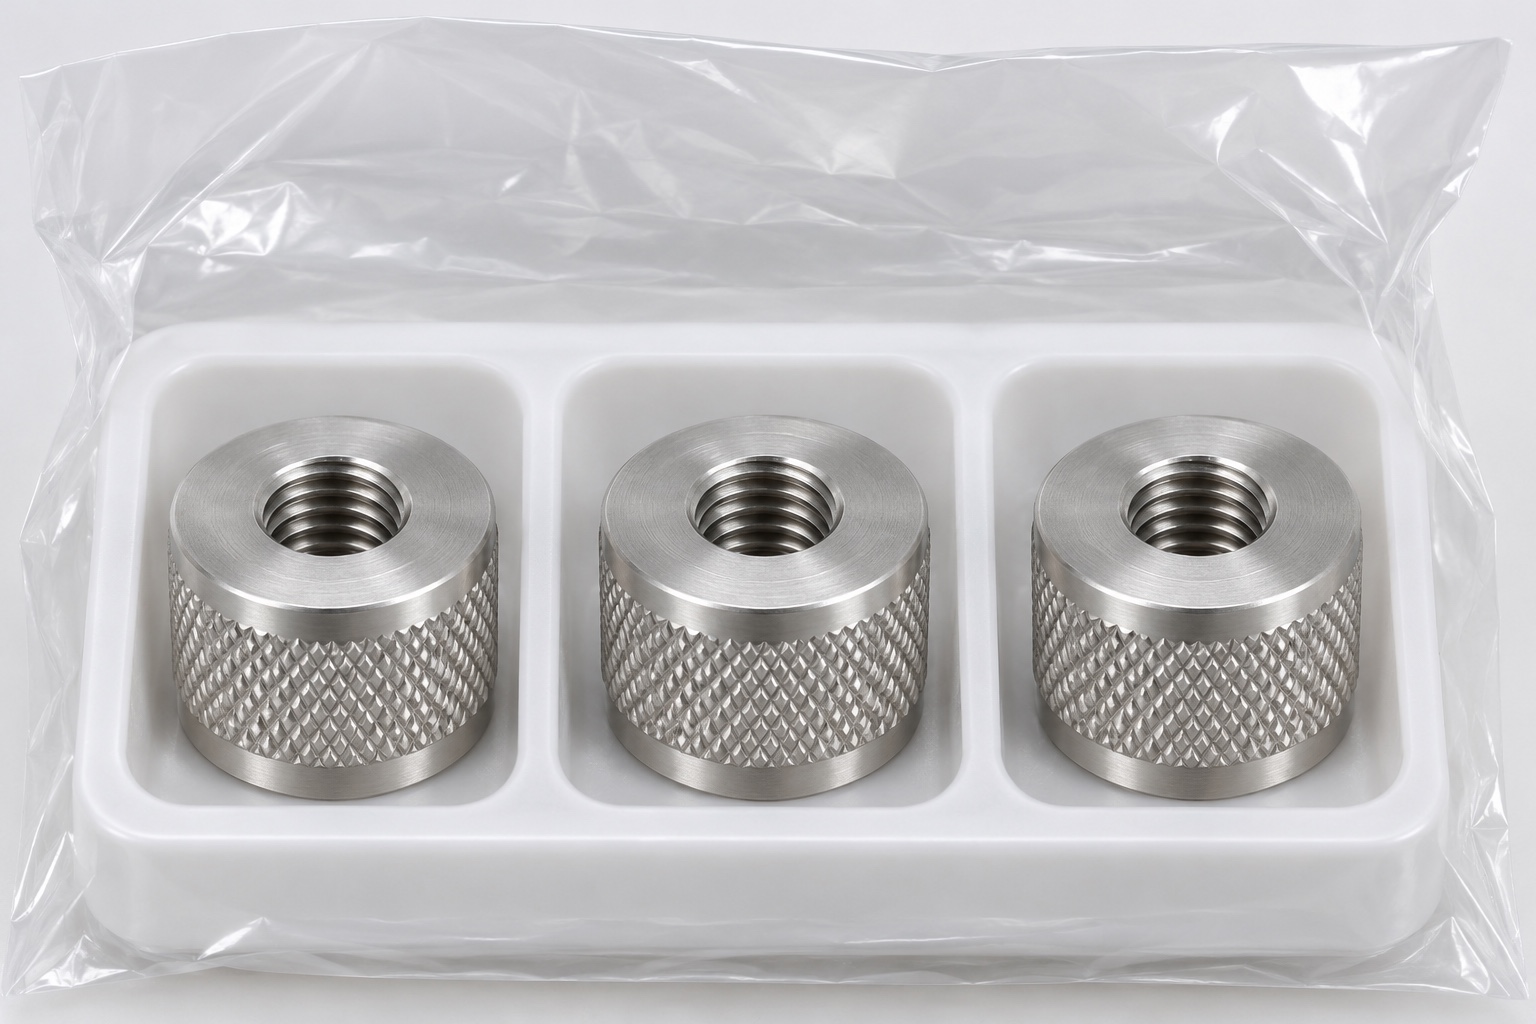
La tuerca propuesta es un cilindro corto de acero 316L para un útil inerte de posicionamiento de bandejas médicas. Presenta moleteado cruzado central, bandas extremas lisas y un orificio axial pasante con rosca interna. No incorpora brida, eje, orificio lateral, ranura ni insertos. Esta guía trata su torneado CNC e inspección, no una fuerza de sujeción o seguridad verificadas.
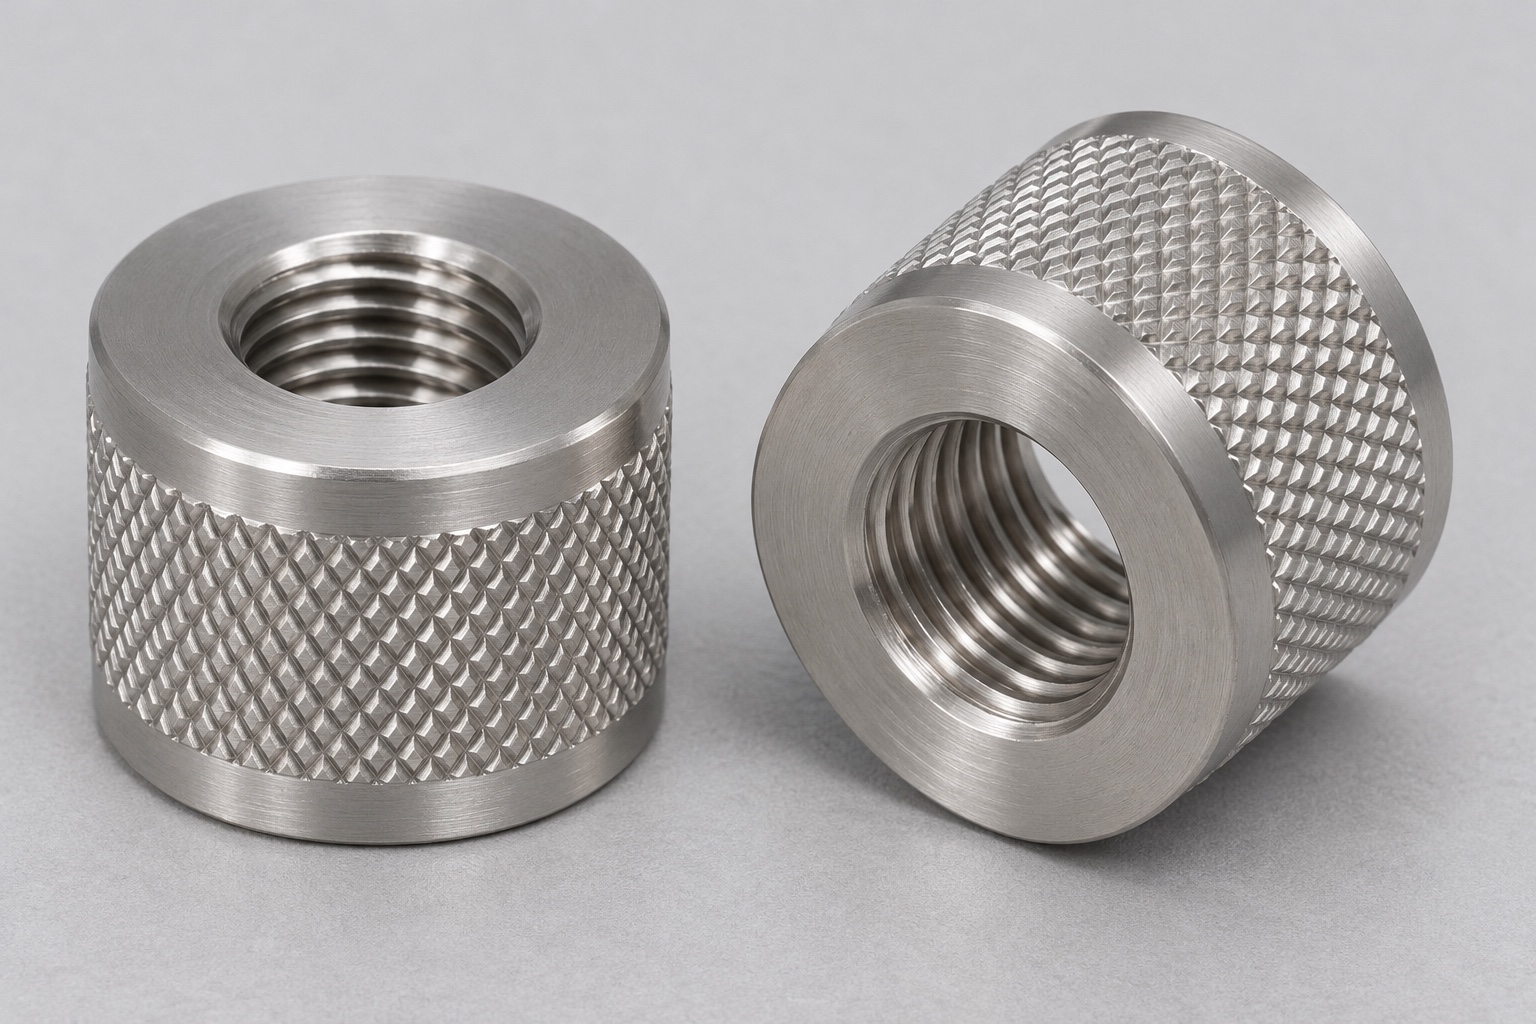
Especifique la rosca interna como una conexión completa.
Indique el sistema de rosca, el tamaño nominal, el paso, el sentido de la rosca (derecha o izquierda), la designación de tolerancia y la longitud de rosca útil requerida. Indicar únicamente el diámetro del orificio y la palabra «roscado» no constituye una especificación de interfaz completa. Es necesario distinguir los chaflanes de entrada y las vueltas de rosca incompletas en los extremos de la longitud que contiene el perfil de rosca requerido. Identifique la pieza de acoplamiento y cualquier espacio libre necesario más allá de la tuerca. El hecho de que un tornillo pueda introducirse en el orificio no garantiza que la rosca sea conforme a las especificaciones. Verifique el acceso para los calibres desde el extremo correspondiente y determine si existen requisitos adicionales respecto a la relación entre el orificio y las caras extremas o las superficies externas.
Defina el patrón de moleteado y las superficies adyacentes.
Defina el patrón cruzado, su extensión y las transiciones hacia las bandas lisas. Especifique el perfil o paso cuando sean necesarios y describa la envolvente exterior final. Las caras anulares no deben texturizarse accidentalmente. Un patrón regular no demuestra agarre, seguridad ni conformidad dimensional; separe los requisitos inspeccionables de cualquier evaluación posterior de usabilidad.
Distinga entre el moleteado por deformación y el moleteado por corte.
El moleteado por deformación desplaza el material mediante presión, mientras que el moleteado por corte elimina material para crear la textura. Se trata de procesos distintos, no de términos intercambiables para describir el aspecto de una superficie. El método elegido influye en la preparación de la pieza en bruto, su sujeción y la forma en que se define el contorno exterior final. No asuma que el diámetro obtenido por torneado antes del moleteado equivale al diámetro final tras el moleteado. Seleccione las herramientas y el proceso adecuados para la geometría y el material específicos, y documente cualquier alternativa propuesta para su revisión. Esta guía no prescribe una fuerza de moleteado, paso, avance o receta de proceso universal; asimismo, las imágenes no indican cómo se fabricó una pieza real.
Mantenga el registro del material 316L y del estado de su superficie.
Especifique el material 316L, la forma de suministro y su documentación. Mantenga la identificación durante torneado, roscado, moleteado y tratamientos aprobados. Si no se permite marcar superficies funcionales, utilice registros y recipientes identificados. El aspecto satinado no acredita aleación, pasivado o limpieza validada; tampoco un certificado de material sustituye la inspección dimensional de la pieza terminada.
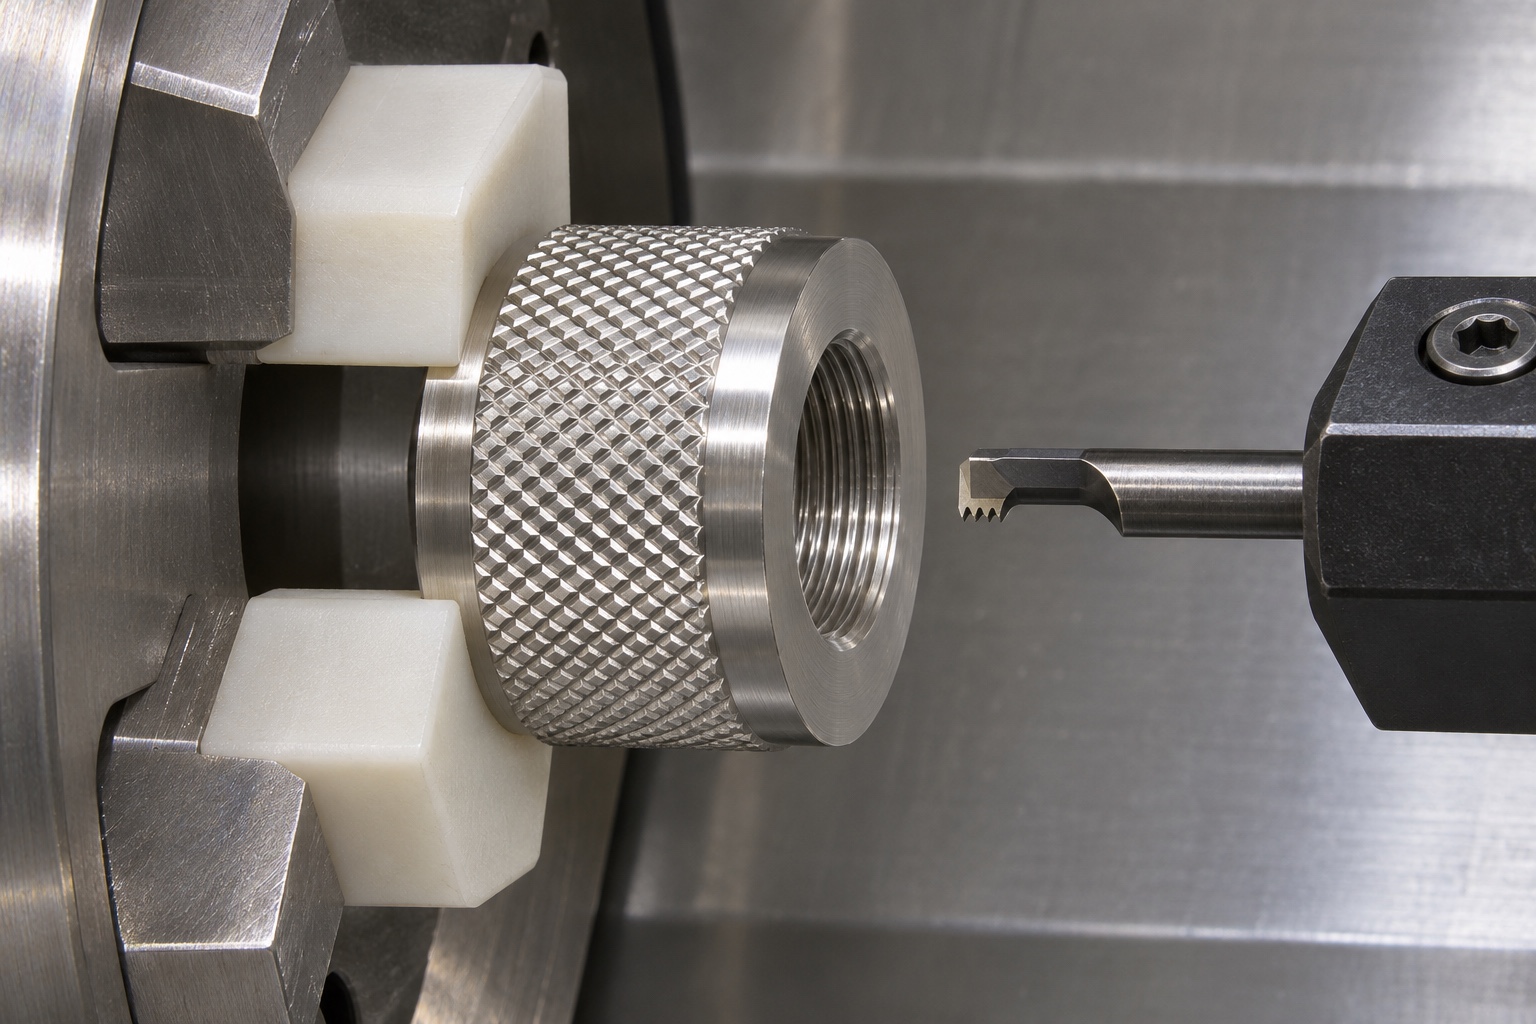
Coordine las operaciones de torneado, roscado y texturizado dentro del plan de proceso.
Coordine el roscado, torneado y moleteado considerando la pared alrededor del orificio y las cargas del proceso elegido. Defina apoyos, zonas de agarre y transferencia de referencias entre montajes. Las mordazas protectoras no garantizan por sí solas la geometría. La inspección final debe corresponder al estado de suministro, después de las operaciones que puedan afectar los requisitos.
Proteja las caras extremas, las entradas de la rosca y los límites del moleteado.
Defina los bordes de ambas caras anulares y las entradas de rosca. Elimine rebabas sin acortar la longitud útil ni modificar el perfil funcional o la zona de asiento. Revise los límites del moleteado y el material suelto. Cualquier alivio nuevo o banda lisa más ancha requiere aprobación; el pulido indiscriminado no sustituye un tratamiento de bordes controlado.
Realice la verificación de la rosca por separado de la inspección del diámetro exterior.
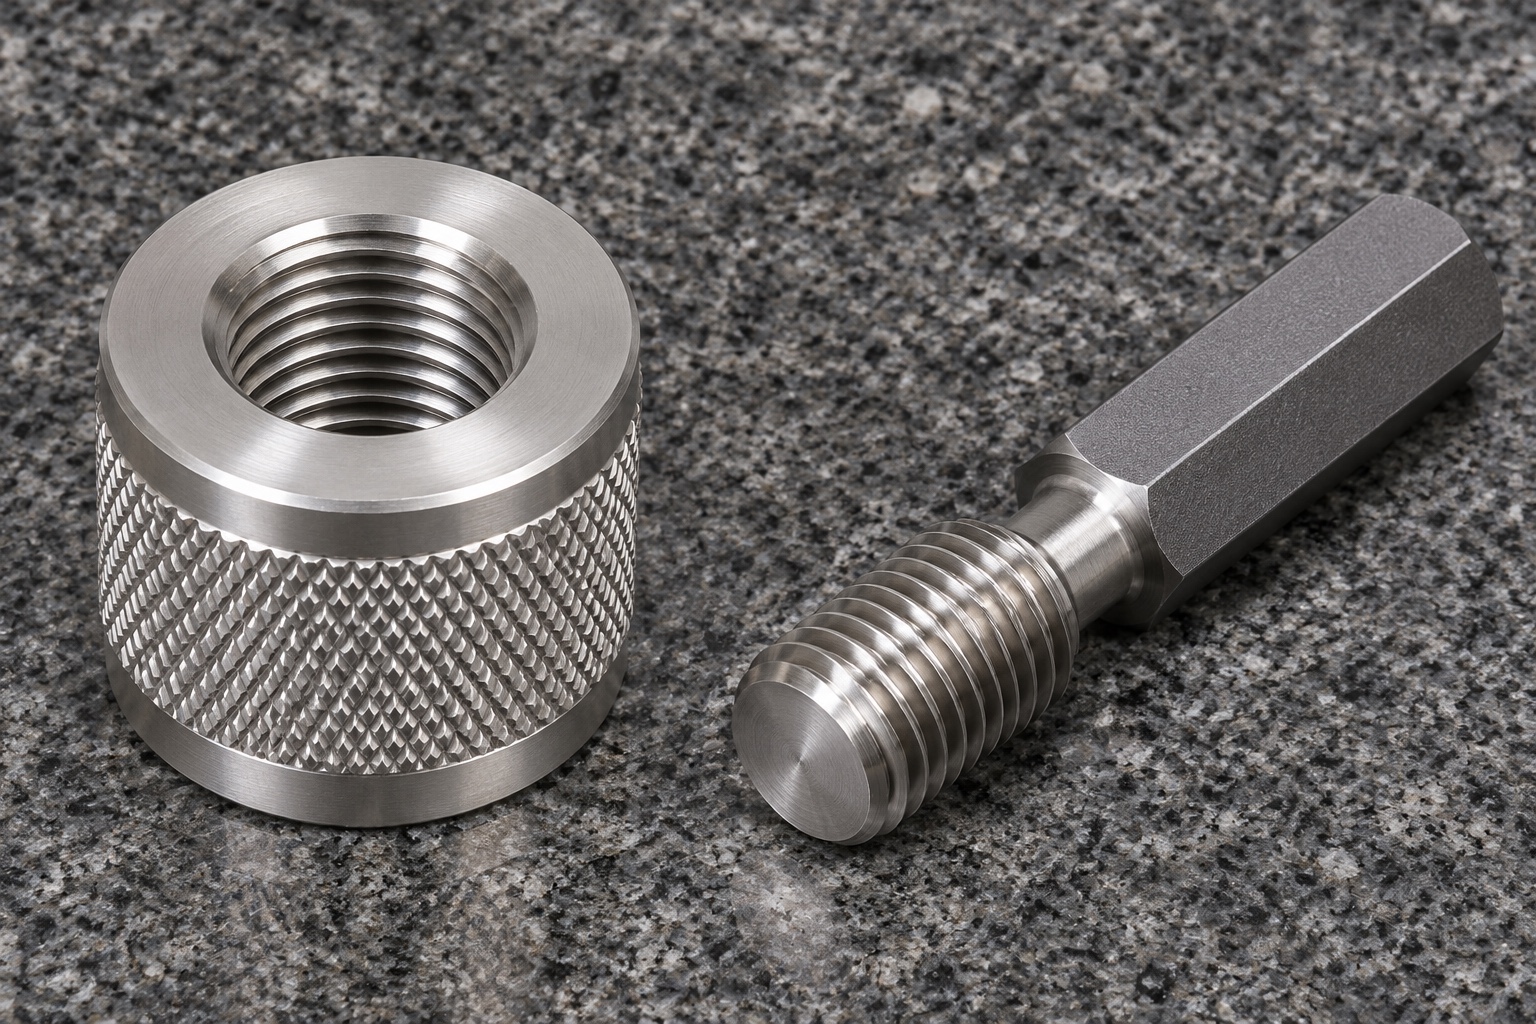
Un calibrador tampón para roscas evalúa los límites de la rosca según su designación y el procedimiento establecido. Sin embargo, no determina el diámetro del moleteado, la altura de la tuerca, el estado de las caras extremas ni otras relaciones dimensionales requeridas. Verifique la identificación, el estado y el método de uso del calibrador; nunca lo fuerce si la entrada de la rosca presenta daños. Mida el contorno exterior utilizando un método adecuado para superficies texturizadas y conforme a los requisitos de aceptación específicos; no asuma que el contacto con crestas aleatorias representa el estado general de la pieza. El registro de inspección debe detallar exactamente qué elementos han sido evaluados. Una fotografía del calibrador o un tornillo de muestra no constituyen un informe dimensional completo.
Elabore un expediente de verificación para la primera pieza (primer artículo) basado en las características específicas.
Vincule cada característica con la revisión del plano, el método y el resultado real. Incluya altura, rosca, longitud útil, bandas lisas, envolvente moleteada y relaciones geométricas especificadas. Distinga criterios visuales y mediciones. No copie valores nominales del modelo como resultados. Declare las limitaciones del método antes de aceptar piezas cuya geometría no pueda evaluar adecuadamente.
Limite las observaciones realizadas durante el ensamblaje estático a lo que estas realmente muestran.
El uso de una referencia controlada puede ayudar a observar el inicio de la rosca, el acceso y si la cara final prevista entra en contacto con la superficie del dispositivo de sujeción. Especifique la revisión de la referencia y las condiciones de ensamblaje. El ensamblaje manual no permite determinar la fuerza de sujeción, los límites de par de apriete, la resistencia a las vibraciones, la facilidad de agarre, la vida útil frente al desgaste o la seguridad en la bandeja. El resultado también depende del componente con el que se acopla y del estado de este. Considere estas observaciones como un complemento a la aceptación según el plano, y defina cualquier cualificación adicional de forma independiente. El hecho de que una tuerca texturizada parezca fácil de girar no convierte un estudio estático en evidencia de un rendimiento fiable en equipos médicos.
Limpie la textura y proteja la rosca durante la manipulación.
Los valles del moleteado, las transiciones y la rosca deben permitir la limpieza e inspección acordadas. Separe las tuercas para evitar que la textura dañe superficies vecinas. Conserve la identificación fuera de zonas funcionales. Una bandeja o bolsa protectora no acredita esterilidad, eficacia de limpieza ni cualificación del transporte; esas exigencias necesitan procedimientos y evidencias independientes.
Prepare una solicitud de cotización (RFQ) para tuercas moleteadas personalizadas destinadas a dispositivos médicos.
La solicitud de cotización debe incluir plano, modelo, cantidades, material, rosca completa, patrón moleteado, envolvente final y estado de suministro. Solicite revisión DFM de cargas, apoyos, secuencia y acceso para calibres. Distinga prototipos y lotes pequeños posteriores. Defina por separado las observaciones de montaje y pruebas funcionales, sin atribuir capacidades de agarre no verificadas.
FAQ
¿Una superficie moleteada garantiza un nivel específico de agarre o fuerza de sujeción?
No. Define una textura, pero no una fuerza verificada ni un resultado específico en cuanto a su usabilidad. El agarre, el comportamiento durante el apriete y la eficacia de la sujeción dependen de la interfaz completa y de las condiciones de uso; por tanto, requieren una evaluación específica y adecuada.
¿El moleteado por deformación y el moleteado por corte son el mismo proceso?
No. El moleteado por deformación desplaza el material mediante presión, mientras que el moleteado por corte elimina material. Las dimensiones de la pieza en bruto, las cargas del proceso y el control de las dimensiones finales deben analizarse según el método elegido; no debe asumirse que ambos procesos son intercambiables.
¿El diámetro exterior torneado previamente es el mismo que el diámetro final tras el moleteado?
No necesariamente. Defina las dimensiones envolventes finales aceptables y el método de medición. El proceso de texturizado puede alterar tanto la configuración del diámetro exterior como la interpretación de las mediciones por contacto.
¿Puede un calibrador tampón de roscas servir para inspeccionar la tuerca completa?
No. Solo verifica la conformidad de la rosca según sus especificaciones. La altura, las caras extremas, el moleteado, las zonas lisas y las relaciones geométricas requeridas exigen inspecciones adicionales adecuadas, con métodos documentados cuando así se especifique.
¿Puede utilizarse un tornillo de muestra en lugar de la inspección de roscas reglamentaria?
No necesariamente. Podría servir para una observación limitada del montaje, siempre que sus condiciones estén controladas. Utilice el calibrador o el método de medición aprobado para verificar la conformidad según el plano, y registre cualquier observación por separado.
¿Qué debe incluir una solicitud para una producción de lote pequeño?
Incluya el plano controlado, el material exacto, las cantidades, la especificación completa de la rosca, la longitud de roscado útil, el tipo y la extensión del moleteado, las dimensiones exteriores finales, el estado de la superficie y el alcance de la inspección. Defina las pruebas funcionales por separado.
tanghangyun@oemach.com