
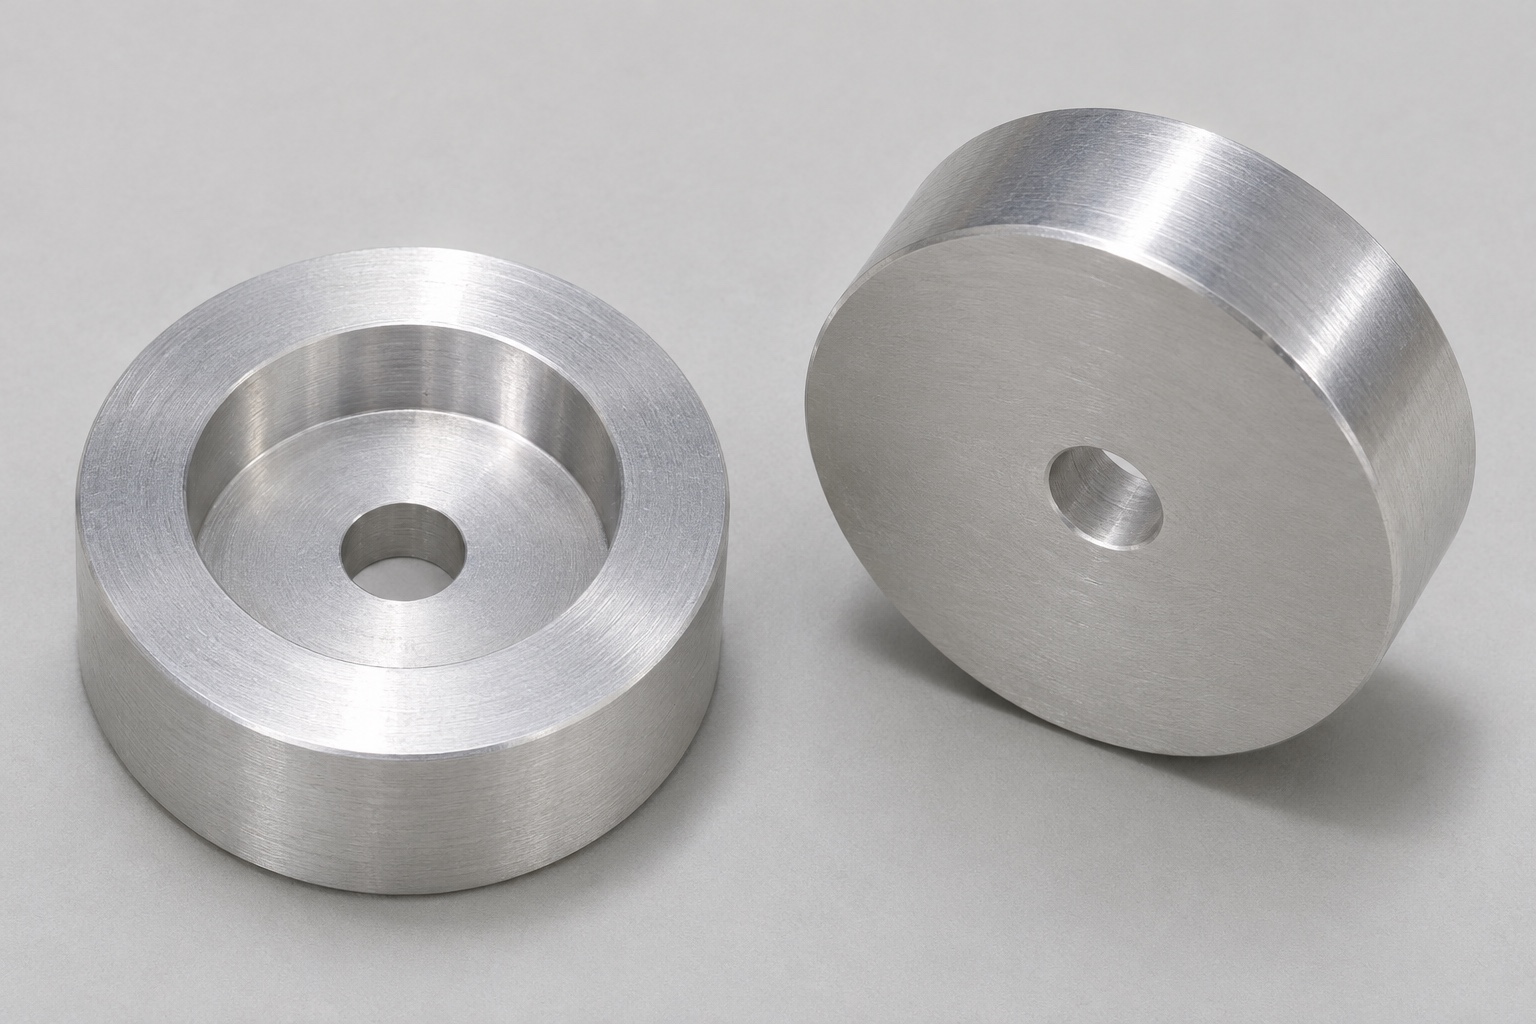
Defina la arandela escalonada sin asumir ninguna función eléctrica.
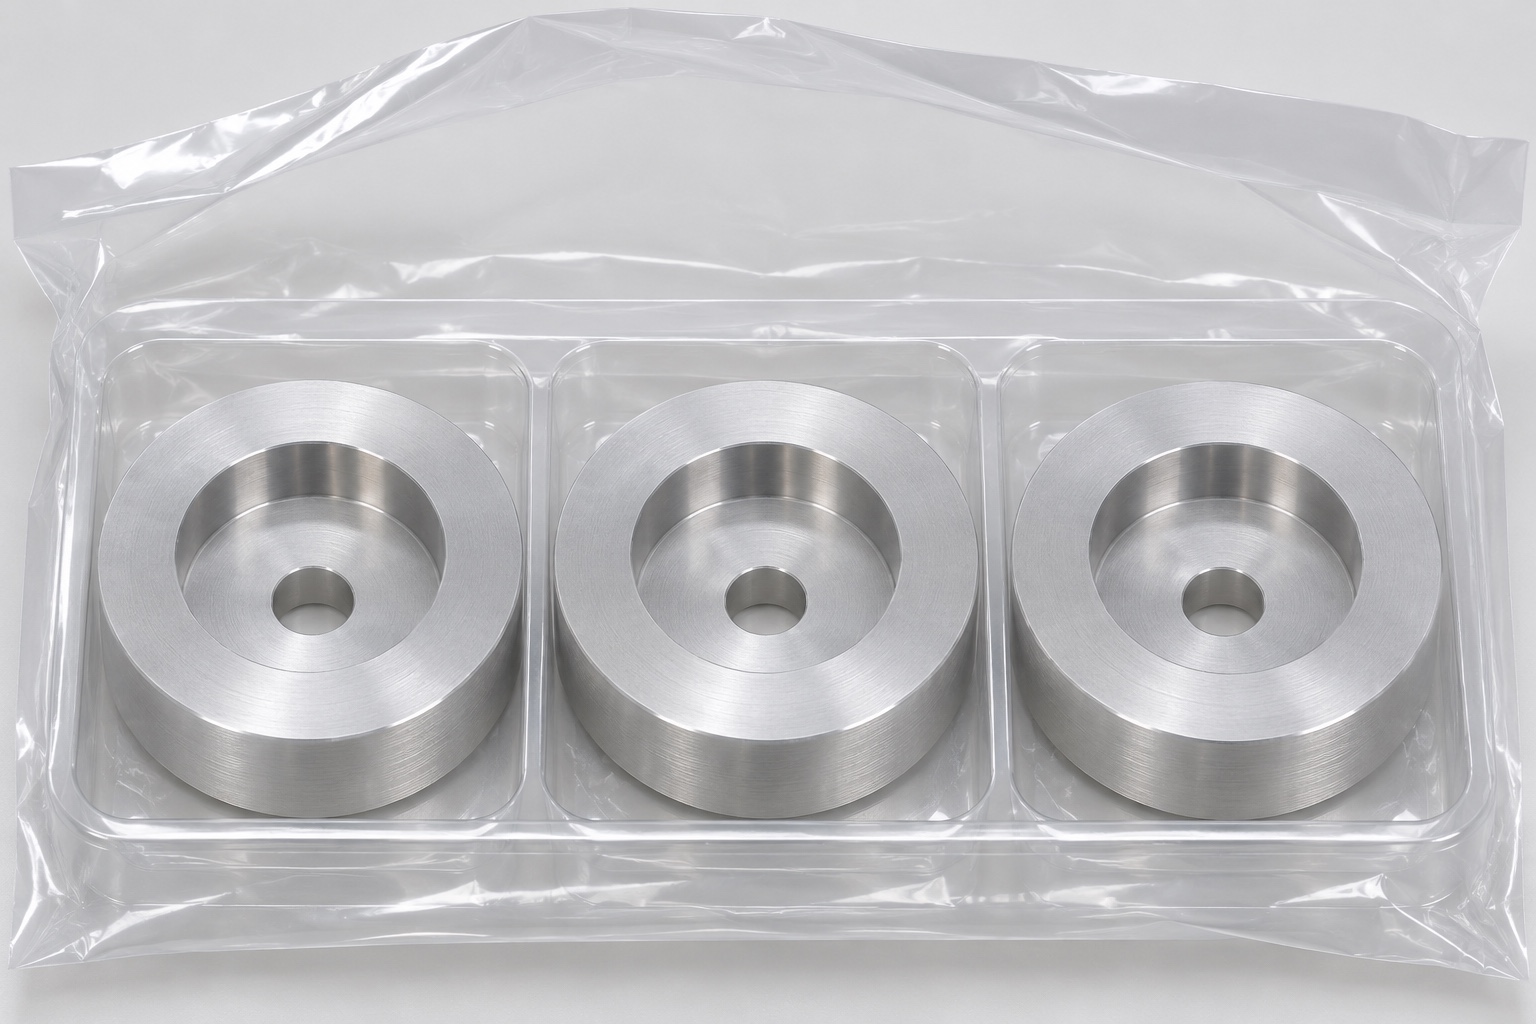
La arandela 6061 propuesta tiene forma de disco grueso, agujero central pasante y cajeado cilíndrico concéntrico de mayor diámetro en una cara. El asiento es anular plano; la cara inferior solo muestra el agujero pequeño. No hay roscas, ranuras o agujeros adicionales. Se estudia para un útil inerte de simulador ECG. Esta guía conecta torneado y aceptación dimensional, sin atribuir aislamiento, conexión a tierra o rendimiento al simulador operativo.
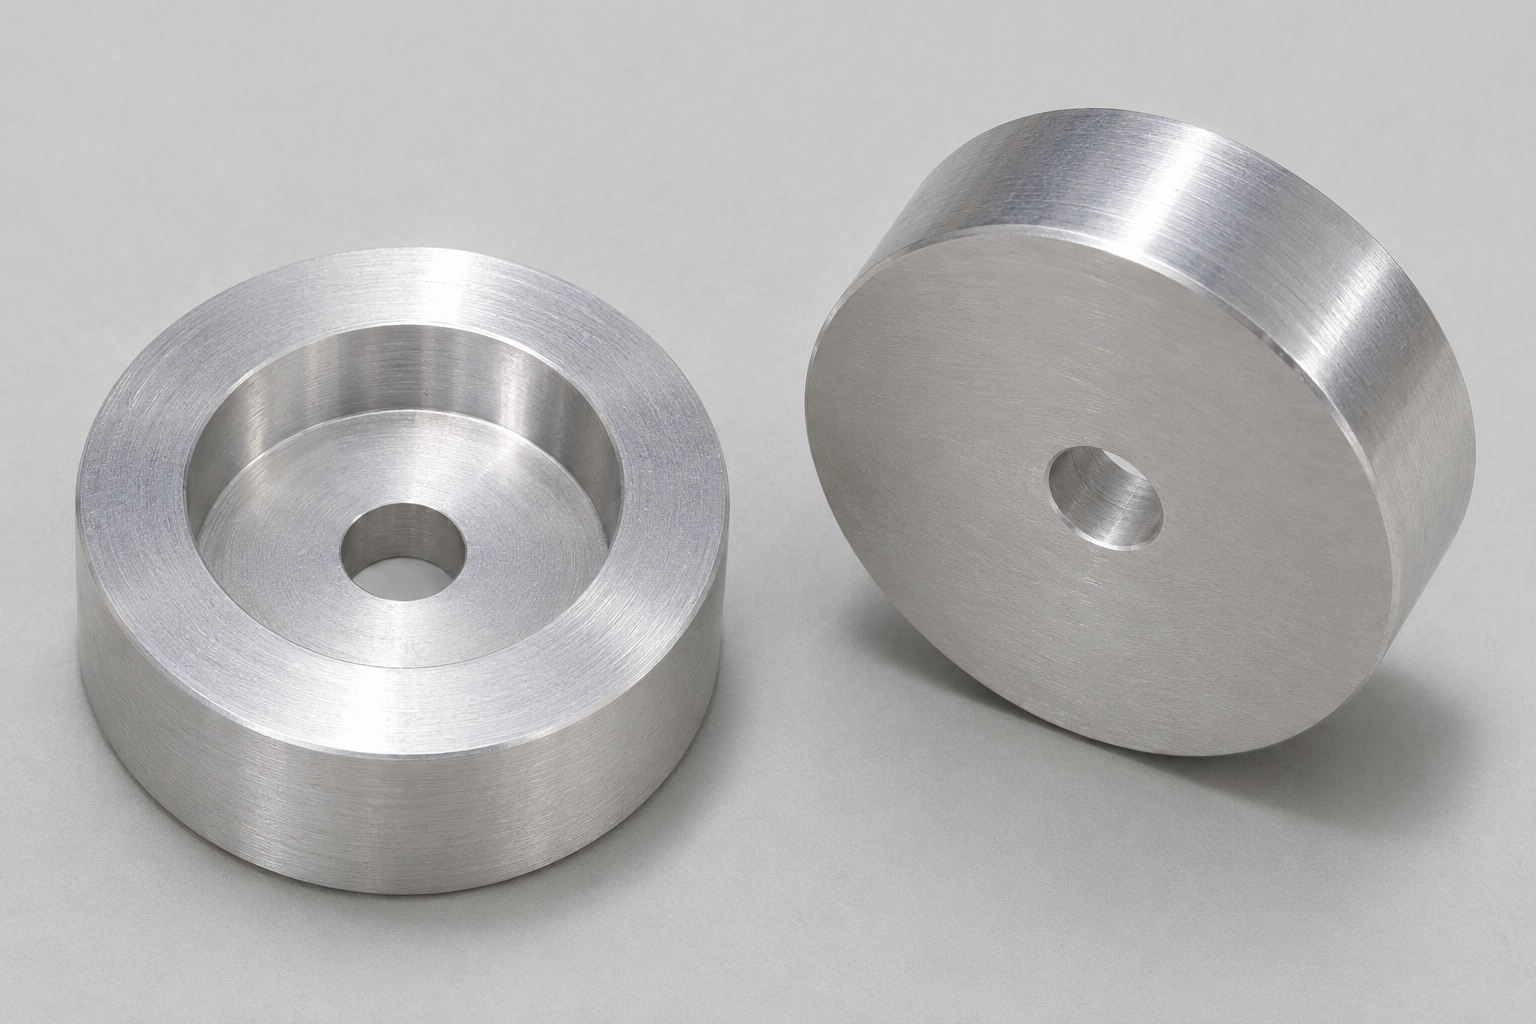
Distinga entre un avellanado cilíndrico (counterbore) y un avellanado cónico (countersink).
El rebaje en este ejemplo presenta una pared cilíndrica y una superficie de asiento anular plana. No se trata de un avellanado cónico, aunque en el lenguaje coloquial ambos puedan describirse simplemente como «orificios con rebaje». Especifique en el plano la geometría exacta de la pared, la base y la transición. Un componente diseñado para hacer contacto con una superficie plana no debe aceptarse simplemente porque la cabeza de un elemento de fijación parezca encajar en el orificio. Es necesario revisar el contorno de la superficie de contacto y las transiciones permitidas en las esquinas. El uso de una terminología precisa evita que el proceso de mecanizado, la elección de las herramientas y el plan de inspección se apliquen a una geometría distinta a la prevista en el diseño.
Identifique el asiento anular y su relación de referencia
Asiento rebajado, borde superior y cara inferior tienen funciones posibles distintas. Especifique contacto, datum y superficies libres. El espesor total no define posición u orientación del asiento. Si el agujero posiciona una referencia, defina relación de su eje con cajeado y apoyo. No aplique precisión genérica a todo diámetro. La inspección debe reconstruir interfaz funcional, no elegir como datum la cara más visible o fácil de tocar.
Considere la profundidad y el material restante como aspectos independientes
La profundidad de un avellanado cilíndrico (counterbore) se mide desde una referencia superior establecida hasta el escalón anular. El espesor de material restante debajo de dicho escalón depende, a su vez, del espesor total, de la geometría de la cara y de la relación entre ambos. Un valor de profundidad que cumpla con la especificación no garantiza, por sí solo, el espesor de material restante en toda la superficie anular. Especifique el requisito directamente si es relevante y acuerde la estrategia de evaluación. El orificio central atraviesa la pieza, mientras que el escalón anular permanece como una superficie sólida a su alrededor. Evite que la punta de una broca o herramienta de mandrinado genere una transición cónica no autorizada, ya que esto podría alterar la zona de asiento útil o la interpretación de la profundidad.
Especifique el estado de la aleación 6061 y el tratamiento final
Defina aleación 6061, estado metalúrgico, formato y documentación; no todo aluminio es intercambiable. El nombre no es especificación completa ni resultado logrado. Tratamiento requiere superficies, enmascarado y estado de aceptación definidos. Evalúe efectos reales de recubrimiento e interfaz. No se aporta aquí anodizado, corrosión o ensayo eléctrico. Mantenga trazabilidad en torneado, separación y procesos externos sin marcar asiento o interior si las superficies funcionales lo impiden.
Coordine las características torneadas coaxiales y la segunda operación (segunda sujeción)
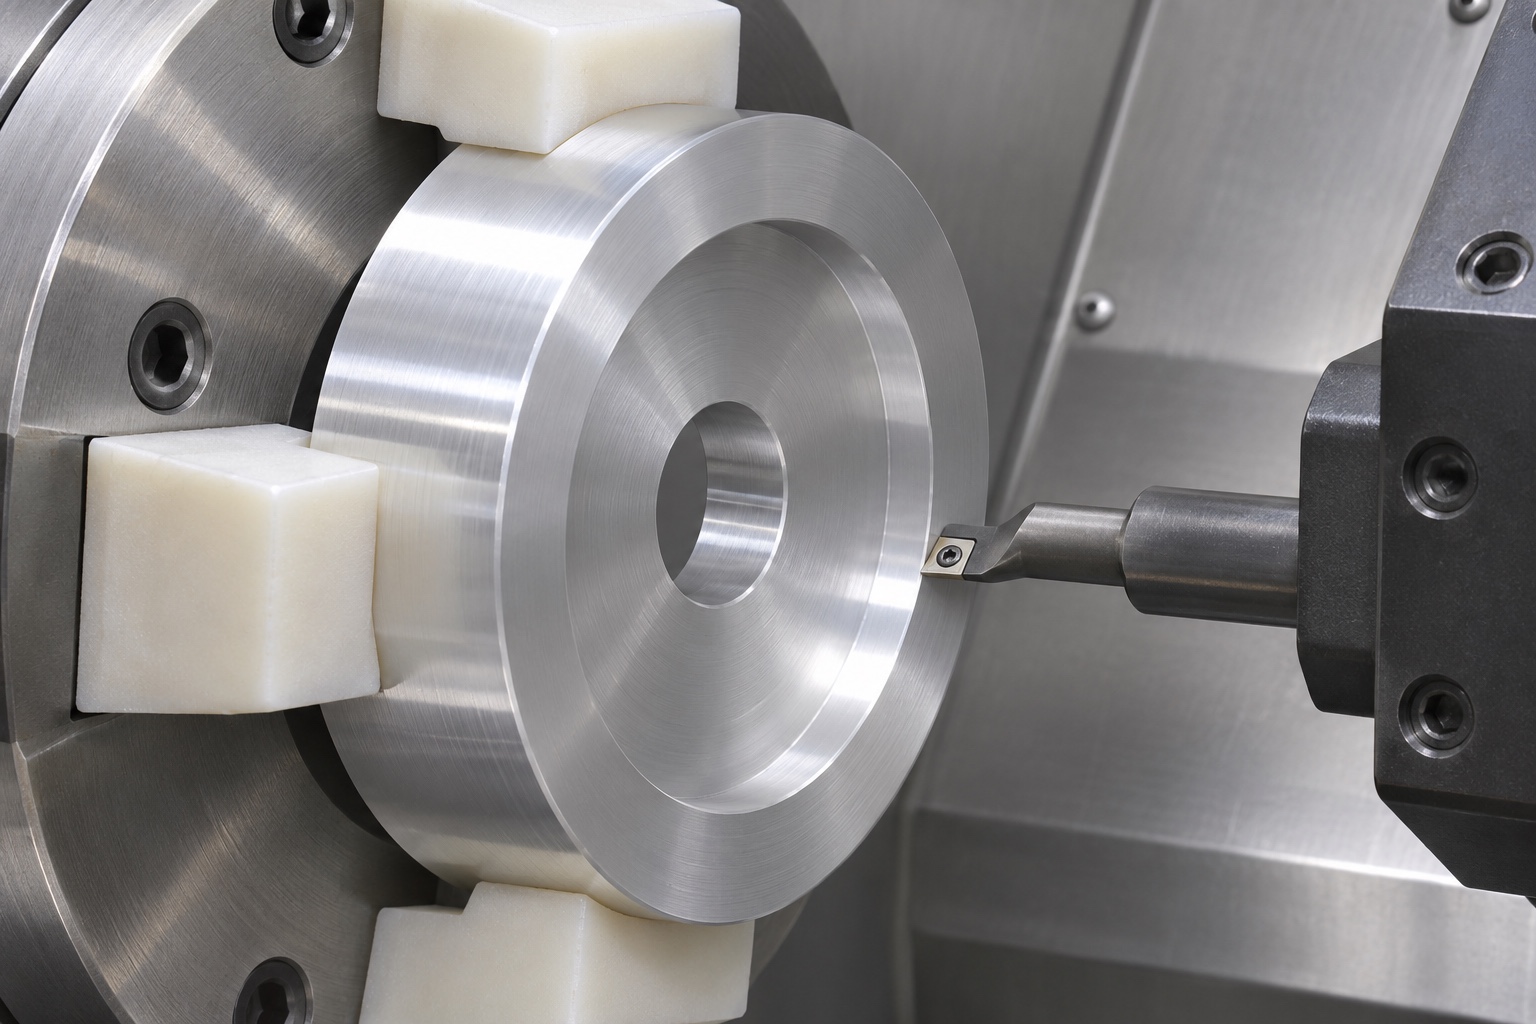
Analice el diámetro exterior, el orificio pasante, el cajeado cilíndrico y la cara accesible como una secuencia de torneado coordinada. Una configuración común puede ayudar a establecer relaciones entre estas características, pero no las garantiza automáticamente ni permite completar la cara opuesta. Planifique cómo se terminarán la cara inferior y el espesor total tras la separación o el traslado de la pieza. Recupere las referencias previstas sin rayar el asiento anular ni deformar el anillo. El uso de mordazas de protección es un método de sujeción propuesto, no un resultado de medición. El plan de aceptación debe especificar qué superficies se utilizarán para la alineación final y cómo se mantendrán identificables dichas superficies durante todo el proceso de fabricación e inspección.
Verifique el acceso de la herramienta de mandrinado y las transiciones en los escalones.
La herramienta interna debe alcanzar diámetro y profundidad dejando libres agujero pequeño y pared exterior. Revise plaquita, portaherramientas y radio permitido. Entrar en el cajeado no garantiza transición conforme. No amplíe diámetro o añada socavado sin aprobar. Parámetros dependen de material, herramienta y amarre; no se prescribe receta universal. El DFM debe revelar límites antes del pedido y no después de declarar terminada una pieza sin verificación suficiente.
Elimine las rebabas del orificio y del escalón sin borrar el escalón mismo.
Revise ambos extremos del orificio pasante, el borde del cajeado cilíndrico, la transición del escalón y los bordes exteriores. El desbarbado debe eliminar el material no deseado sin redondear la zona de contacto anular plana ni alterar los diámetros especificados. Los chaflanes o redondeos en los bordes deben estar explícitamente definidos, no deducidos a partir de una fotografía de una pieza pulida. La cara inferior, cerca del orificio pequeño, requiere su propio acceso e inspección. Vuelva a comprobar las características pertinentes tras el acabado final de los bordes, ya que esta operación puede modificar las superficies que sirven de referencia para el acoplamiento. Si una herramienta no puede acceder a un borde dentro de la geometría permitida, resuelva esta limitación antes de la aceptación.
Elabore un plan de inspección para toda la interfaz escalonada.
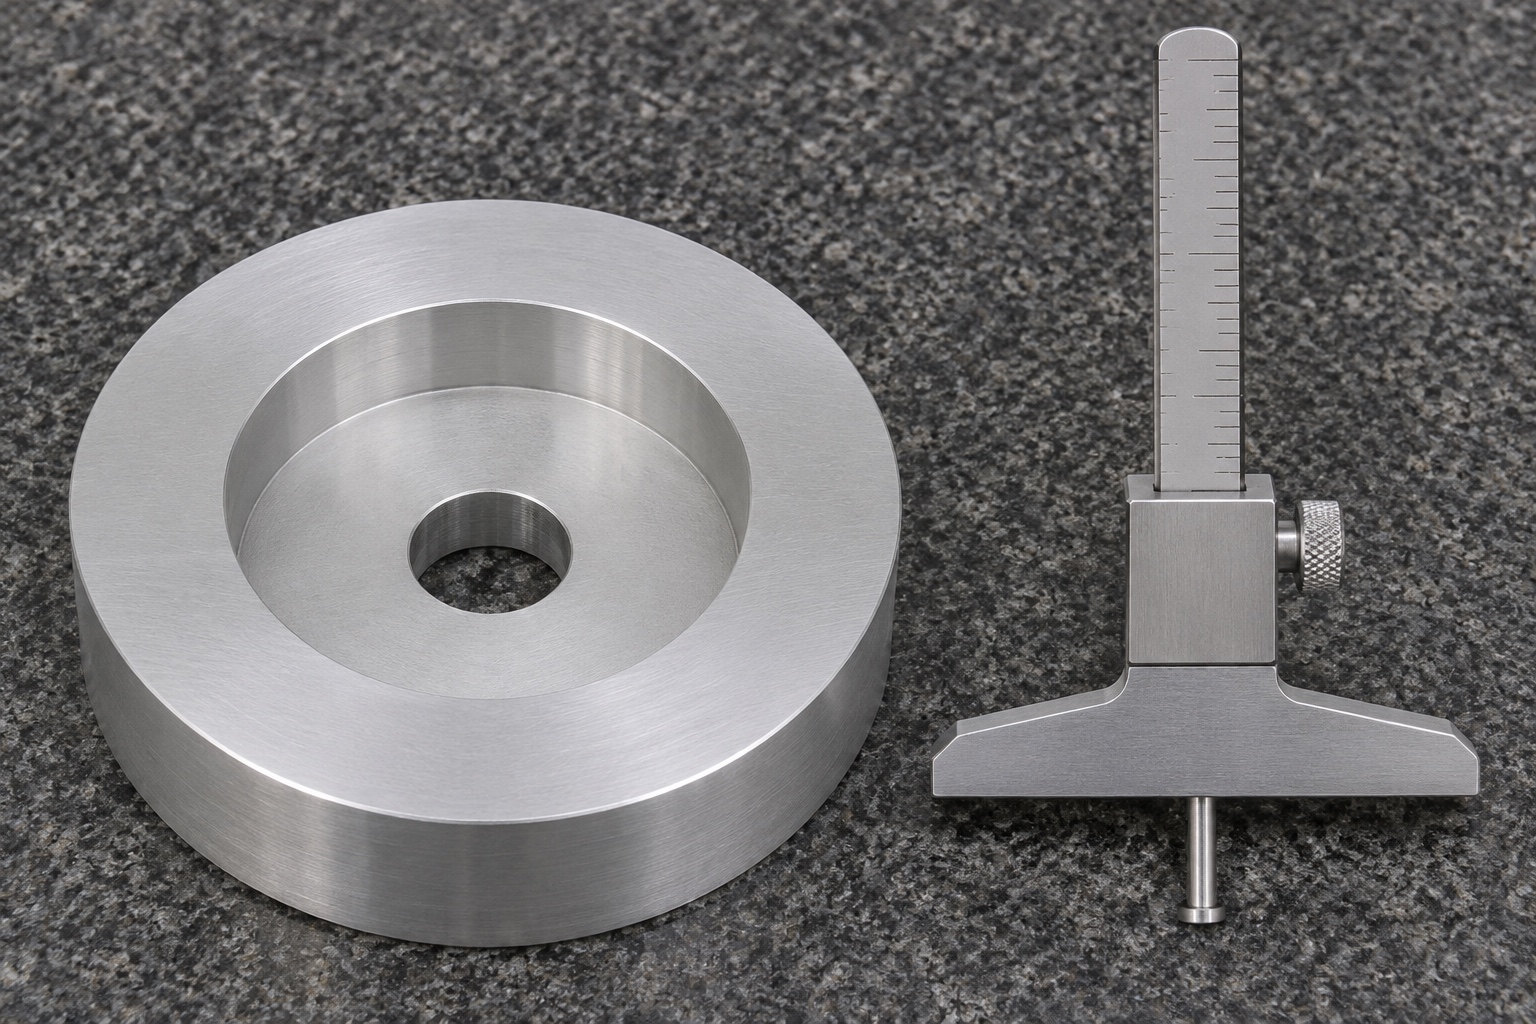
Asigne métodos a exterior, espesor, interior, cajeado, profundidad, asiento y relaciones. El medidor de profundidad responde solo a su pregunta definida, no a toda ubicación, forma o espesor restante. Un tornillo conveniente no es calibre completo. Revise alineación y punto de contacto sobre anillo, no sobre radio o borde. Registre estado, cobertura y resultados reales. Nominales CAD y fotos de instrumentos no constituyen un informe dimensional.
Mantenga las observaciones sobre el asentamiento de los componentes separadas de las pruebas del sistema.
El uso de una referencia inerte aprobada puede ayudar a detectar interferencias, problemas de acceso o confirmar si el contacto se produce efectivamente en el escalón anular previsto. Registre la revisión de la referencia utilizada y el estado del conjunto. Un resultado favorable en esta observación no garantiza la capacidad de sujeción, la resistencia al aflojamiento, la continuidad eléctrica, el aislamiento ni la precisión de la señal ECG. Dichas funciones dependen del conjunto completo y requieren una evaluación independiente. No asuma una función eléctrica basándose únicamente en la apariencia, ya sea en aluminio sin tratar o en una superficie con tratamiento. Mantenga diferenciados la aceptación dimensional, las observaciones complementarias sobre el asentamiento y la cualificación del equipo de trabajo; de este modo, un registro de mecanizado no se interpretará erróneamente como un resultado de rendimiento del sistema que, en realidad, nunca fue medido.
Realice una limpieza y un empaquetado minuciosos de los dos niveles del orificio.
Pueden quedar residuos en la pared del cajeado cilíndrico, en el escalón o en los orificios pasantes pequeños. Defina las condiciones de limpieza requeridas para la salida de la pieza, así como los límites de residuos permitidos, mediante un método de verificación adecuado. Proteja el asiento anular para evitar el contacto con piezas adyacentes y asegúrese de que las arandelas no se apilen de forma que sus bordes puedan rayar otras superficies. El empaquetado debe permitir identificar la revisión y el material, sin afectar a las superficies funcionales. Una bolsa o bandeja protectora no constituye una barrera estéril, ni garantiza un nivel de limpieza validado, ni implica una cualificación para el transporte. Si el equipo receptor requiere comprobaciones adicionales antes del montaje, defínalas por separado de la inspección dimensional, en lugar de basarse únicamente en el aspecto del embalaje.
Prepare una solicitud de cotización (RFQ) basada en planos para arandelas escalonadas personalizadas.
Envíe plano, modelo, cantidad, estado 6061, acabado, agujeros, asiento, profundidad y espesor restante. Destaque datums y estado final de medición. Solicite DFM de acceso interno, radio, cara opuesta y alcance de medida. Separe prototipo de series cortas sin presuponer esfuerzo idéntico. Defina referencia inerte y responsabilidad. La RFQ debe permitir fabricar e inspeccionar sin inventar norma de arandela, función eléctrica o resultado probado de simulador ECG.
FAQ
¿Es un avellanado cilíndrico (*counterbore*) lo mismo que un avellanado cónico (*countersink*)?
No. El avellanado cilíndrico presenta una pared cilíndrica y un escalón anular plano, mientras que el avellanado cónico tiene forma cónica. Especifique la geometría deseada y la superficie de acoplamiento en lugar de utilizar una descripción genérica de «orificio con rebaje».
¿Determina la profundidad del avellanado cilíndrico el espesor residual del escalón?
No por sí sola. El espesor total, la geometría de las caras y sus relaciones mutuas también son factores determinantes. Defina el material residual requerido y acuerde los criterios de medición, más allá de una simple lectura de profundidad en un único punto.
¿Puede el borde superior servir automáticamente como referencia (*datum*)?
No. El diseño debe identificar explícitamente la referencia funcional. El borde superior, el escalón rebajado y la cara inferior pueden cumplir funciones distintas y requerir relaciones, acabados o métodos de inspección diferentes.
¿Es suficiente indicar «6061» para definir completamente el material suministrado?
No. Debe incluir el estado de la aleación, la forma del material de partida, la documentación necesaria y cualquier tratamiento final. El nombre de la aleación por sí solo no garantiza el cumplimiento de las dimensiones, el comportamiento frente a la corrosión ni el rendimiento eléctrico dentro de un conjunto.
¿Puede una verificación estática del asiento confirmar el rendimiento de un simulador de ECG?
No. Solo sirve para comprobar el contacto o la holgura definidos. La precisión de la señal, el aislamiento, la continuidad, el comportamiento estructural y la cualificación completa del equipo requieren evaluaciones y evidencias específicas y adecuadas.
¿Qué debe registrar un informe de inspección de primer artículo?
Registre la revisión, el material, el estado final, las referencias (datums), los métodos y los resultados reales obtenidos para los diámetros, profundidades, caras y relaciones dimensionales especificados. Indique los límites del método de medición en lugar de utilizar valores extraídos de archivos CAD o fotografías como prueba de conformidad.
tanghangyun@oemach.com