
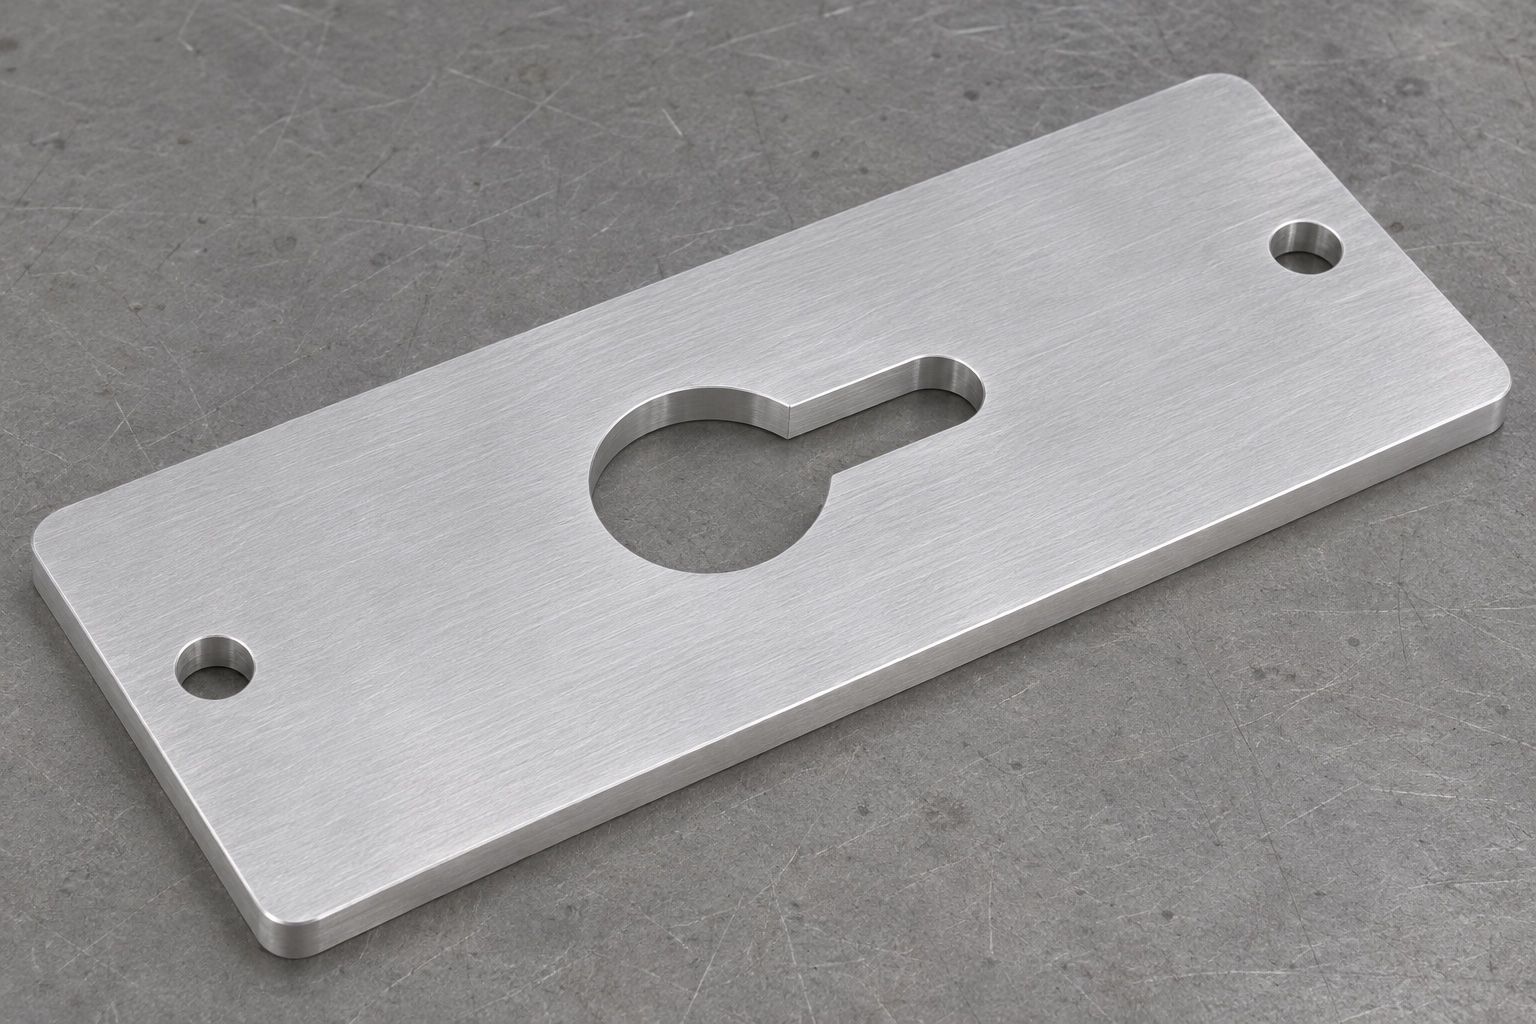
Descripción de la abertura completa tipo «ojo de cerradura» en el plano
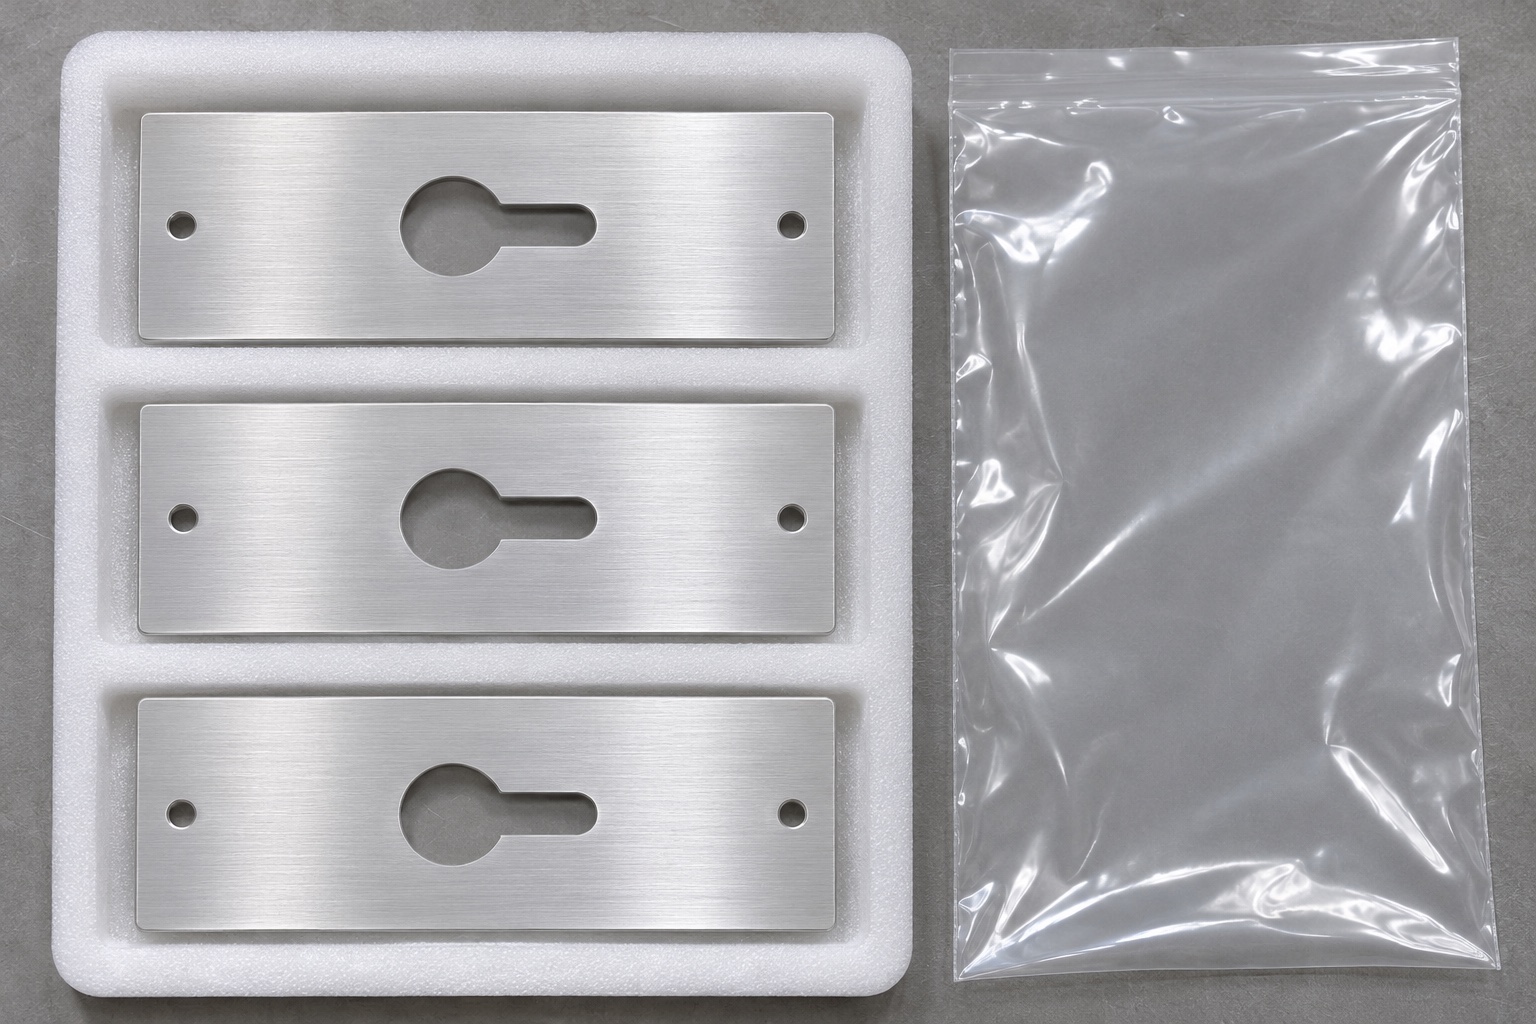
La placa 6061 propuesta es rectangular y plana, con dos orificios simples en extremos opuestos y una abertura central cerrada. Un círculo mayor conecta con ranura recta más estrecha y extremo redondeado, orientados longitudinalmente, sin salida al borde exterior. La guía trata un útil inerte de servicio de monitor, no protección de cable activo. Defina círculo, ranura e interfaces por separado antes de elegir el fresado.
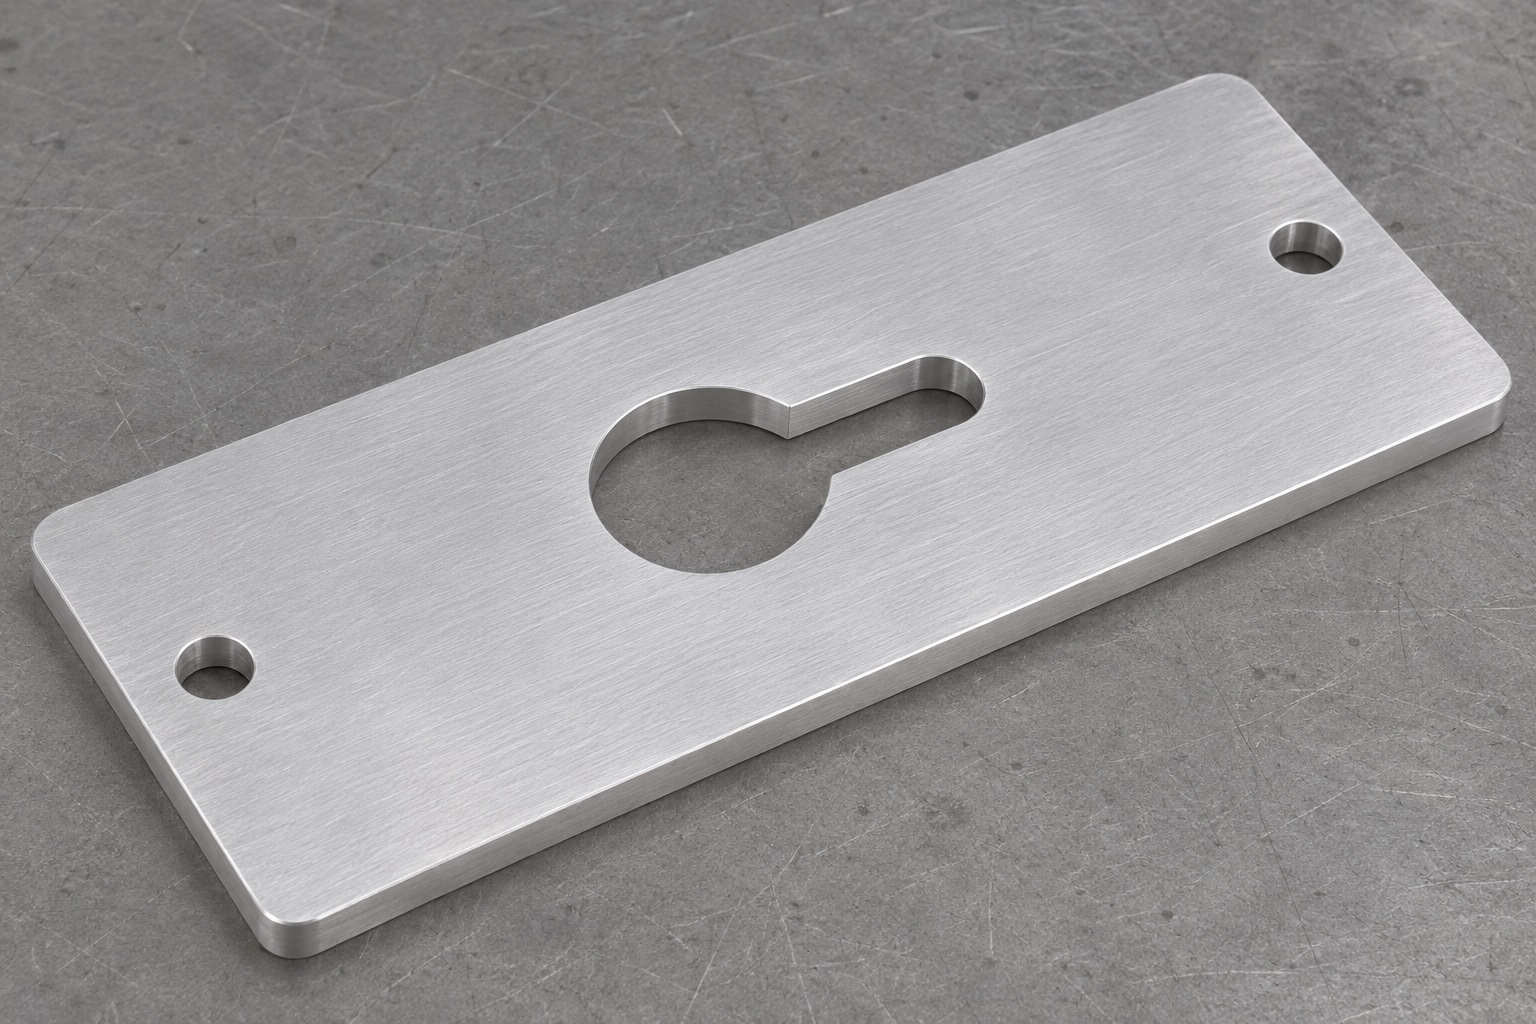
Distinción entre el espacio libre para la inserción y la función de la ranura más estrecha
Identifique qué parte del conector de prueba (dummy) aprobado pasa a través de la abertura más grande y qué sección se desplaza hacia la parte más estrecha. El tamaño del círculo, el ancho de la ranura y la transición de conexión responden a diferentes requisitos de montaje. Un conector de prueba que entra en el círculo podría, no obstante, encontrar una restricción inesperada durante un movimiento lateral. Por el contrario, un círculo lo suficientemente amplio no debe ocultar un límite de ranura incorrecto. Defina en el plano el espacio libre necesario y cualquier superficie de contacto funcional. No describa un perfil tipo «ojo de cerradura» como un mecanismo automático de retención de cables, alivio de tensión o protección eléctrica. Dichas funciones requieren sus propios requisitos de diseño y justificaciones que van más allá de la simple geometría de una placa mecanizada.
Relacione tanto las aberturas como los orificios de montaje con referencias estables
Elija cara y referencias en plano según montaje real. Sitúe y oriente la abertura respecto a ellas, definiendo por separado los agujeros. No mida cada elemento desde un borde cómodo diferente sin revisar instalación. El contorno externo puede ser solo holgura, no posicionamiento. El plano debe hacerlo explícito para alinear fabricación e inspección. Incluya base y fijación aprobadas en la revisión, sin confiar en simetría aparente.
Especifique el estado de la aleación y los requisitos finales de la superficie.
Indique la aleación 6061, el estado de suministro requerido, la forma del material base y los registros de material correspondientes en la solicitud de cotización (RFQ). Defina los aspectos relativos a recubrimientos, enmascaramiento y la etapa de inspección final antes de proceder al acabado de la superficie. Un tratamiento puede afectar a las aberturas o a las caras de contacto; por tanto, no debe añadirse como una elección estética informal una vez que se han aceptado las dimensiones. La designación de la aleación y un acabado superficial satinado no garantizan, por sí mismos, la compatibilidad con los procesos de limpieza, el comportamiento frente a la corrosión o el aislamiento eléctrico. Si estos factores son relevantes para el conjunto en condiciones reales de servicio, defina los requisitos específicos y la documentación que los respalde. El plan de fabricación debe indicar el estado superficial con el que se entrega la pieza, sin interpretar el nombre del material como una garantía de rendimiento a nivel de sistema.
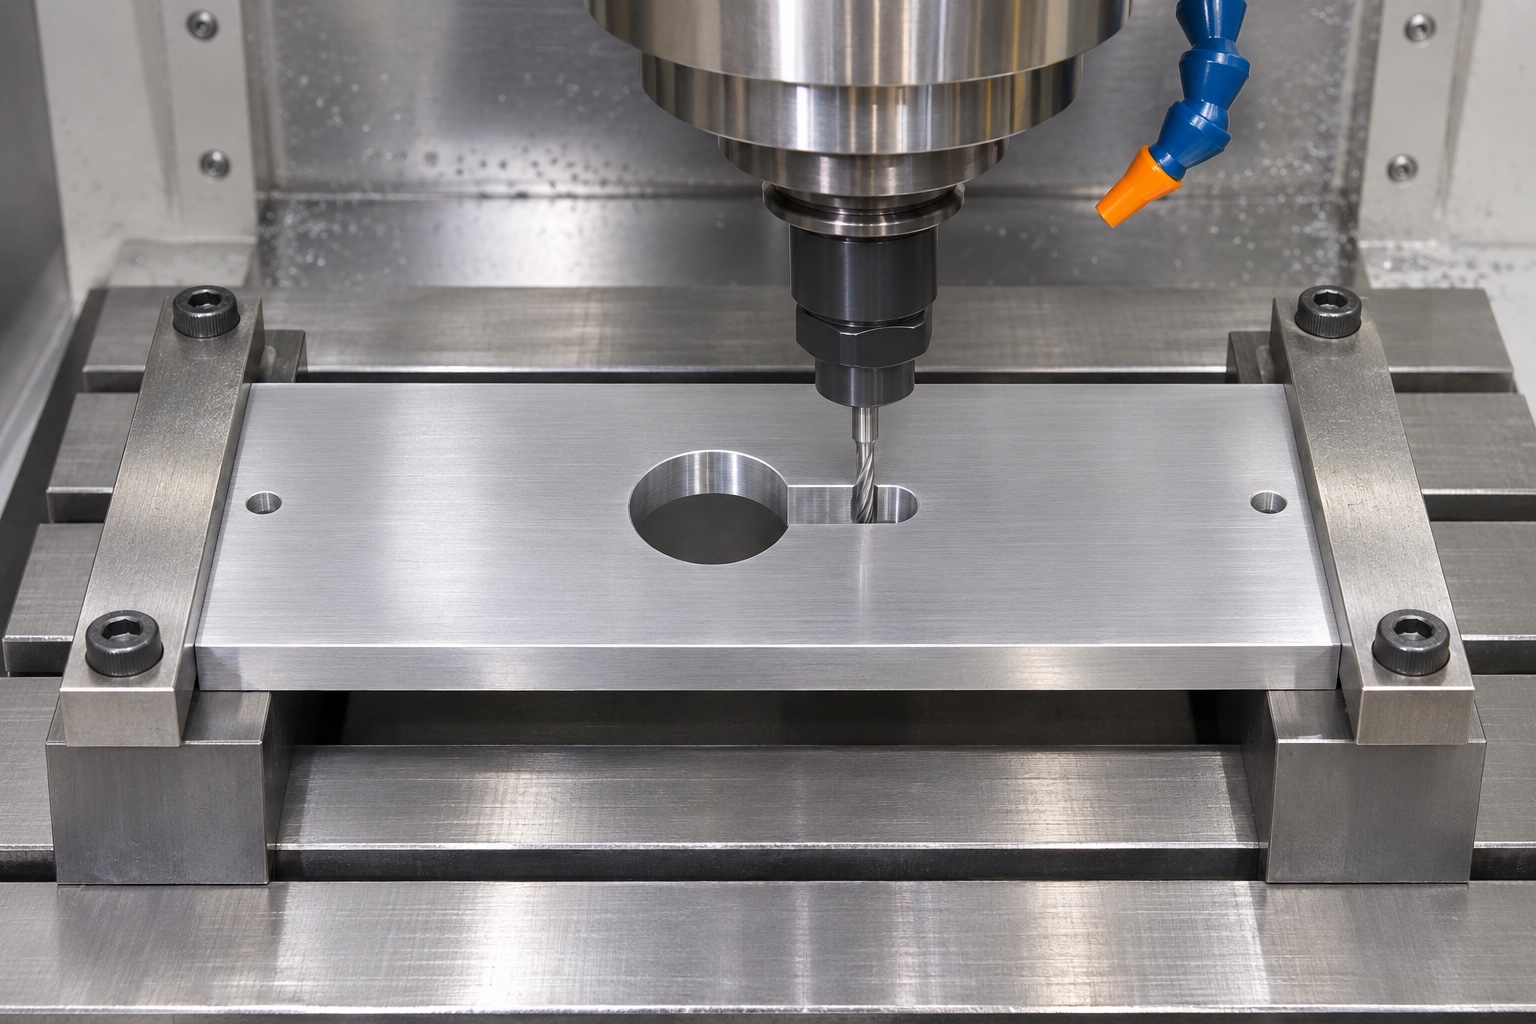
Durante el análisis de diseño para la fabricación (DFM), revise el acceso de la herramienta de corte a la sección estrecha.
Ranura, radio terminal y unión al círculo limitan acceso del cortador. Compruebe perfil y espesor completo. Un útil grande puede alcanzar círculo sin producir cuello o transición. Resuelva radios y alcance antes de programar. No ensanche, desplace el extremo ni abra hasta el borde por comodidad. Distinga cambios funcionales y detalles cosméticos durante DFM y documente la revisión aprobada en plano y modelo antes de fabricar.
Apoye la placa sin alterar su condición de «estado libre» (sin sujeción).
Seleccione un sistema de sujeción que mantenga accesible la trayectoria de la herramienta de corte y que brinde soporte a las secciones restantes a medida que se crea la abertura. Revise la ubicación de las bridas o mordazas en relación con los orificios de montaje y el material que rodea la abertura. Asegúrese de dejar espacio libre (espacio de salida) para cuando la herramienta atraviese el material, y evite configuraciones de soporte que puedan atrapar virutas contra una superficie ya terminada. Si el plano especifica requisitos de planitud u otras condiciones de «estado libre», defina cómo se verificará dicha condición una vez retiradas las sujeciones. Una medición de planitud realizada mientras la placa está forzada contra un dispositivo de sujeción no refleja la misma condición que tendrá la pieza durante su funcionamiento real. La configuración elegida debe verificarse en la pieza real; no debe considerarse una garantía universal.
Realice el desbaste y el acabado del contorno continuo como un perfil controlado.
Planifique círculo, cuello y extremo con referencia recuperable. Revise entrada, sobrematerial y pasadas finales para conservar transición. Formas sencillas conectadas no hacen irrelevante la unión: una cúspide o exceso de redondeo altera holgura y contacto. Seleccione parámetros para material, máquina y herramienta reales. No hay precisión de perfil o capacidad productiva demostrada sin piezas fabricadas y método que evalúe toda la extensión requerida.
Inspeccione ambas caras de la abertura pasante tras realizar el desbarbado.
El contorno superior y la salida inferior pueden presentar condiciones de borde distintas. Tras retirar los residuos sueltos, inspeccione los bordes accesibles de los orificios circulares, las ranuras y las uniones en ambos lados. Defina el tratamiento permitido en lugar de aplicar un redondeado arbitrario hasta que un cable de prueba parezca encajar bien. La sección recta debe mantener el ancho requerido, y la transición debe conservar su geometría aprobada. Incluya las entradas y salidas de los orificios de montaje en la misma revisión, sin confundir su aceptación con la del contorno principal. Un borde que se percibe suave en una cara no garantiza la misma condición en la cara opuesta, especialmente cuando el soporte de mecanizado o un componente de ensamblaje posterior ocultan la salida.
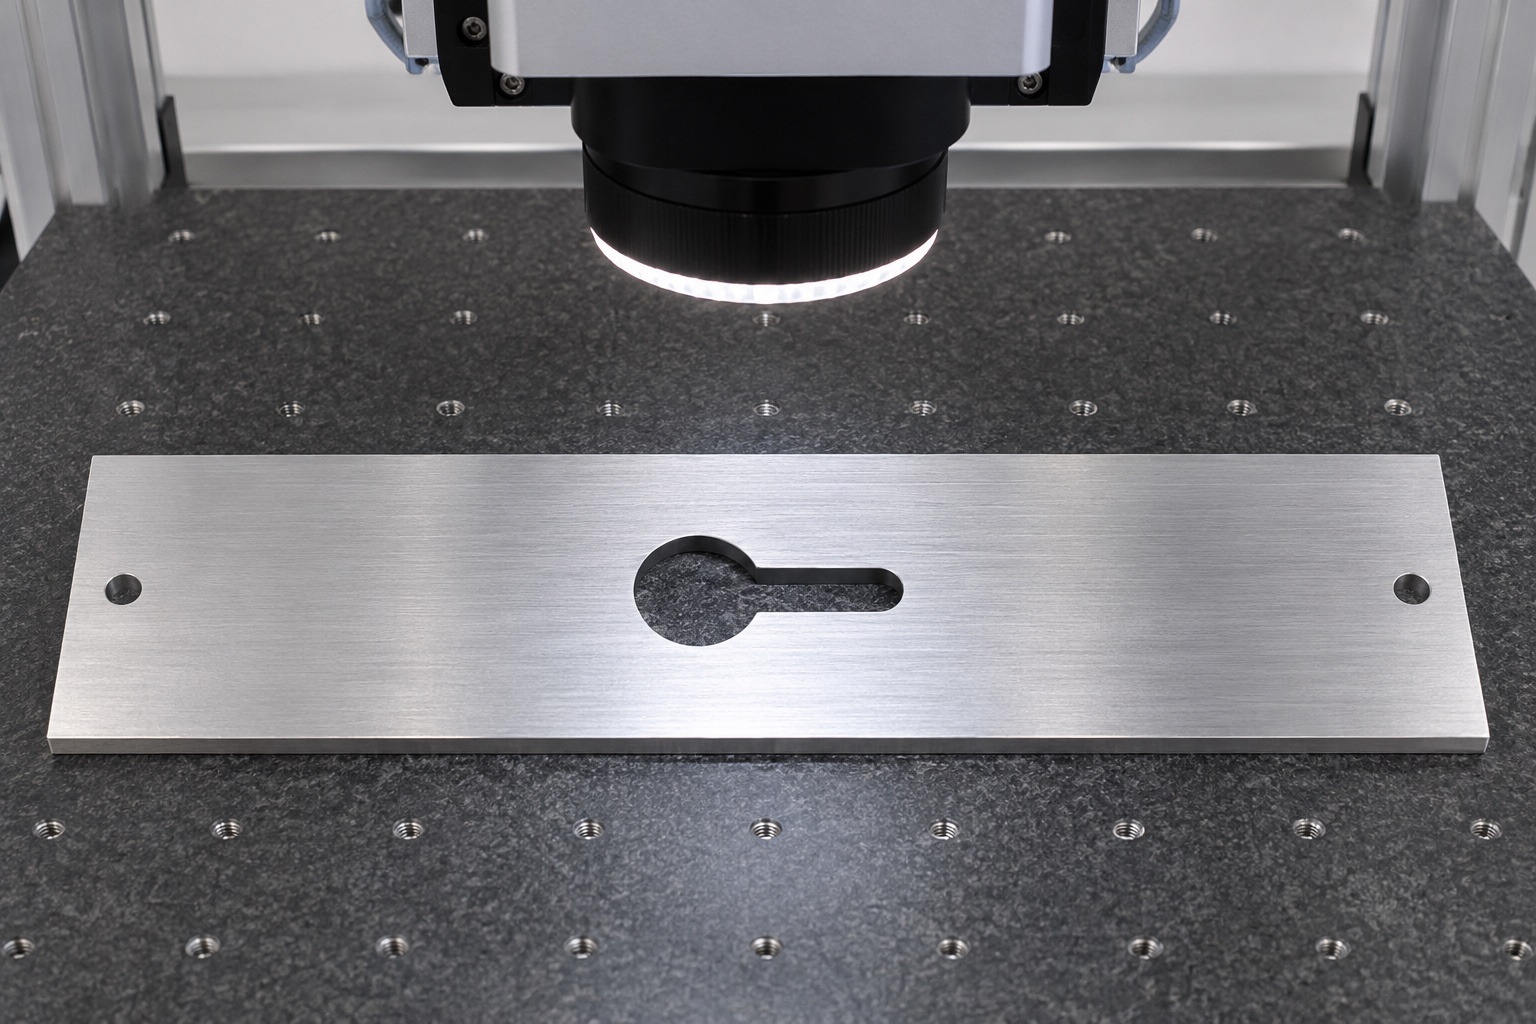
Ajuste la inspección óptica al criterio de aceptación específico.
Acuerde método óptico, alineación y borde evaluado. Revise diámetro, anchura, transición, extremo y posición según plano. La silueta superior no prueba automáticamente paredes o salida inferior. Identifique otros métodos necesarios sin sobreestimar una imagen atractiva. Registre primera pieza y condiciones reales. Contorno CAD, fotografías o nombres de instrumentos no sustituyen evidencia de que la abertura cumple todos los requisitos especificados.
Mantener la prueba con modelo inerte como comprobación complementaria y sin alimentación
Utilice un dispositivo de prueba inerte (sin conexión eléctrica) y una base de sujeción si se solicita una verificación complementaria mediante inserción y deslizamiento. Registre las referencias y la dirección del movimiento para garantizar una interpretación coherente de los resultados. No conecte un monitor de paciente en funcionamiento ni tire de un cable activo para realizar una prueba de retención. La observación del movimiento de un cable de prueba no garantiza la seguridad eléctrica, la vida útil del cable, la resistencia a la abrasión ni la compatibilidad con el dispositivo. Si surge alguna restricción, verifique las dimensiones reales, la alineación y el estado de los bordes antes de ampliar la ranura. Cualquier modificación debe contrastarse con el plano controlado; no debe aceptarse simplemente porque facilite el montaje en una configuración de prueba específica.
Defina los procedimientos de limpieza y embalaje para la abertura y sus superficies.
Acuerde los agentes de limpieza permitidos, el proceso de secado y las condiciones requeridas para la inspección final antes de la liberación del producto. Elimine las virutas sueltas de la abertura en forma de «ojo de cerradura» y de los orificios de montaje. Proteja las superficies acabadas y los bordes de secciones estrechas contra el roce y los impactos durante la manipulación. El embalaje debe mantener las placas separadas, evitando la presencia de material suelto en el interior de la abertura o la deformación de una pieza al forzarla contra un elemento rígido del empaquetado. Vincule la identificación del embalaje con el número de pieza, la revisión del plano y los registros pertinentes. Las medidas de protección estándar utilizadas en la fabricación no garantizan una barrera estéril ni la eliminación validada de residuos. La inspección de recepción debe basarse en las especificaciones de compra reales; no basta con aceptar una bolsa transparente intacta y una superficie metálica que parezca limpia a simple vista como prueba suficiente.
Prepare una solicitud de cotización (RFQ) precisa para placas con aberturas en forma de «ojo de cerradura» (producidas en bajo volumen).
Envíe plano, modelo, 6061, cantidad, acabado y documentación. Destaque datums, círculo, ranura, radios, montaje y estado de inspección. Separe observación con referencia inerte y aceptación dimensional. Solicite limitaciones de corte, apoyo y medida antes de producción. Preserve métodos y resultados para repetir. Una RFQ concreta evita depender de tolerancias genéricas, supuesto éxito de cliente o promesas sin evidencia sobre protección de cables en equipos operativos.
FAQ
¿Está la abertura en forma de «ojo de cerradura» conectada a un borde exterior?
No. Se encuentra contenida dentro de la placa: una abertura circular más grande se une a una ranura recta más estrecha, la cual termina en un extremo redondeado a lo largo de la placa.
¿Proporciona la placa, por sí misma, un alivio de tensión para los cables?
No. La geometría define únicamente una interfaz de paso. La retención, la seguridad eléctrica, los límites de curvatura y la vida útil del cable requieren especificaciones y pruebas independientes.
¿Puede la abertura circular por sí sola determinar el ajuste tipo «ojo de cerradura»?
No. El ancho de la ranura, la transición, el perfil terminal, la posición y los bordes pertinentes pueden influir en el movimiento del conector de prueba (dummy) y requieren su propia inspección.
¿Puede una limitación de la herramienta de corte justificar una ranura más ancha?
No sin autorización previa. Es necesario resolver el acceso de la herramienta y los radios permitidos durante la fase de diseño para la fabricación (DFM), actualizando el plano controlado y el modelo antes de modificar cualquier contorno funcional.
¿Es suficiente un contorno óptico para verificar todas las paredes laterales y las condiciones de salida?
No. Es necesario definir qué aspectos evalúa dicho método. Pueden ser necesarias vistas o métodos adicionales para analizar las paredes laterales, los bordes inferiores y otros requisitos que no quedan reflejados en el contorno visible.
¿Qué elementos garantizan la consistencia en pedidos repetidos?
Se debe mantener la trazabilidad del material y la revisión, los sistemas de sujeción aprobados, las definiciones de contorno y desbarbado, los criterios de inspección, los resultados reales obtenidos y los requisitos de embalaje, incluyendo cualquier cambio previamente aceptado.
tanghangyun@oemach.com