
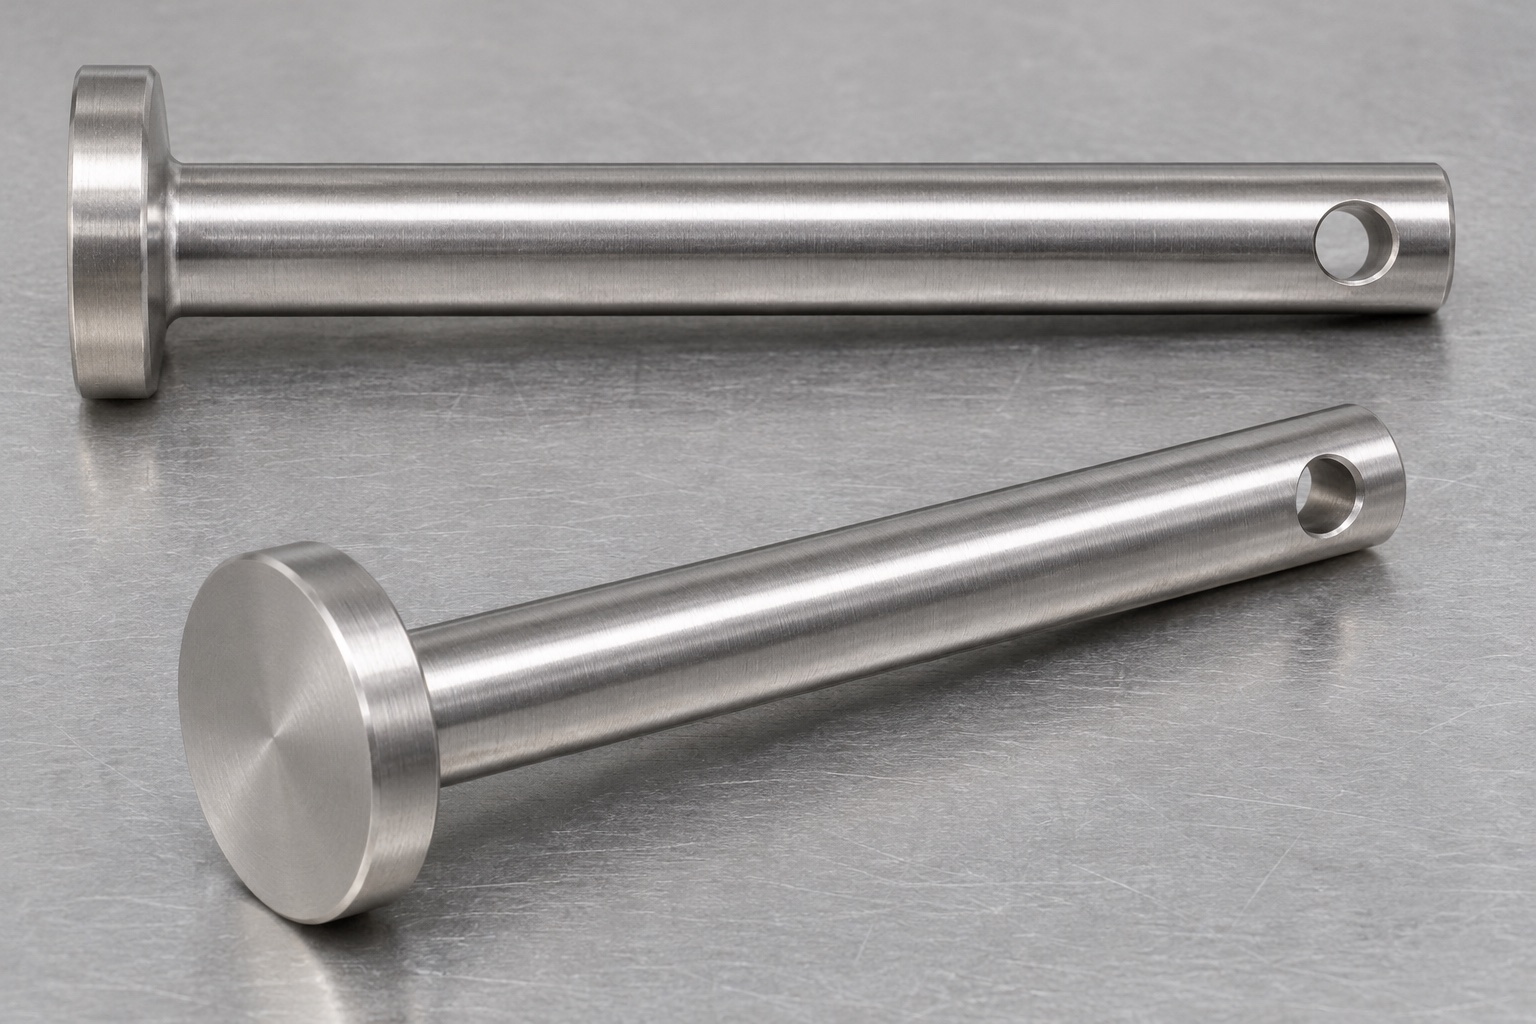
Definir el pasador antes de seleccionar un ciclo de torneado.
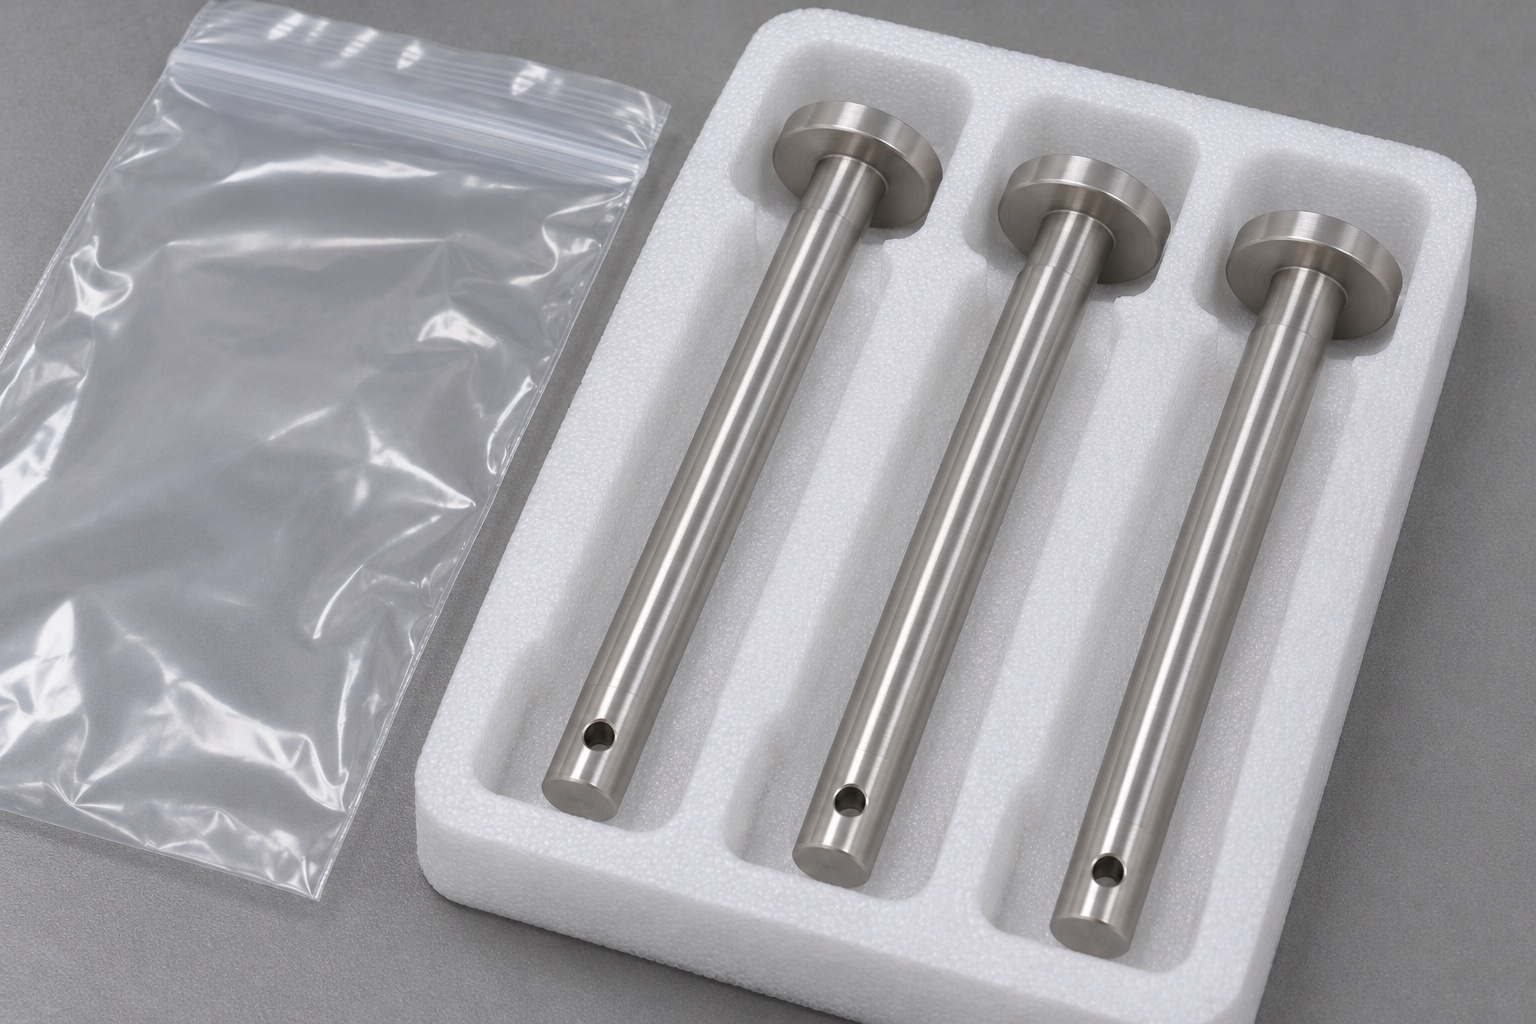
El pasador 316L propuesto para un útil inerte de carro médico tiene vástago recto, cabeza circular plana integral y un orificio transversal cerca del extremo libre. No hay rosca, taladro axial ni ranura. Defina vástago, tope y referencia de retención por separado antes de tornear. Esta guía trata fabricación e inspección del componente, no carga admisible, seguridad del bloqueo ni aptitud para uso junto a un paciente.
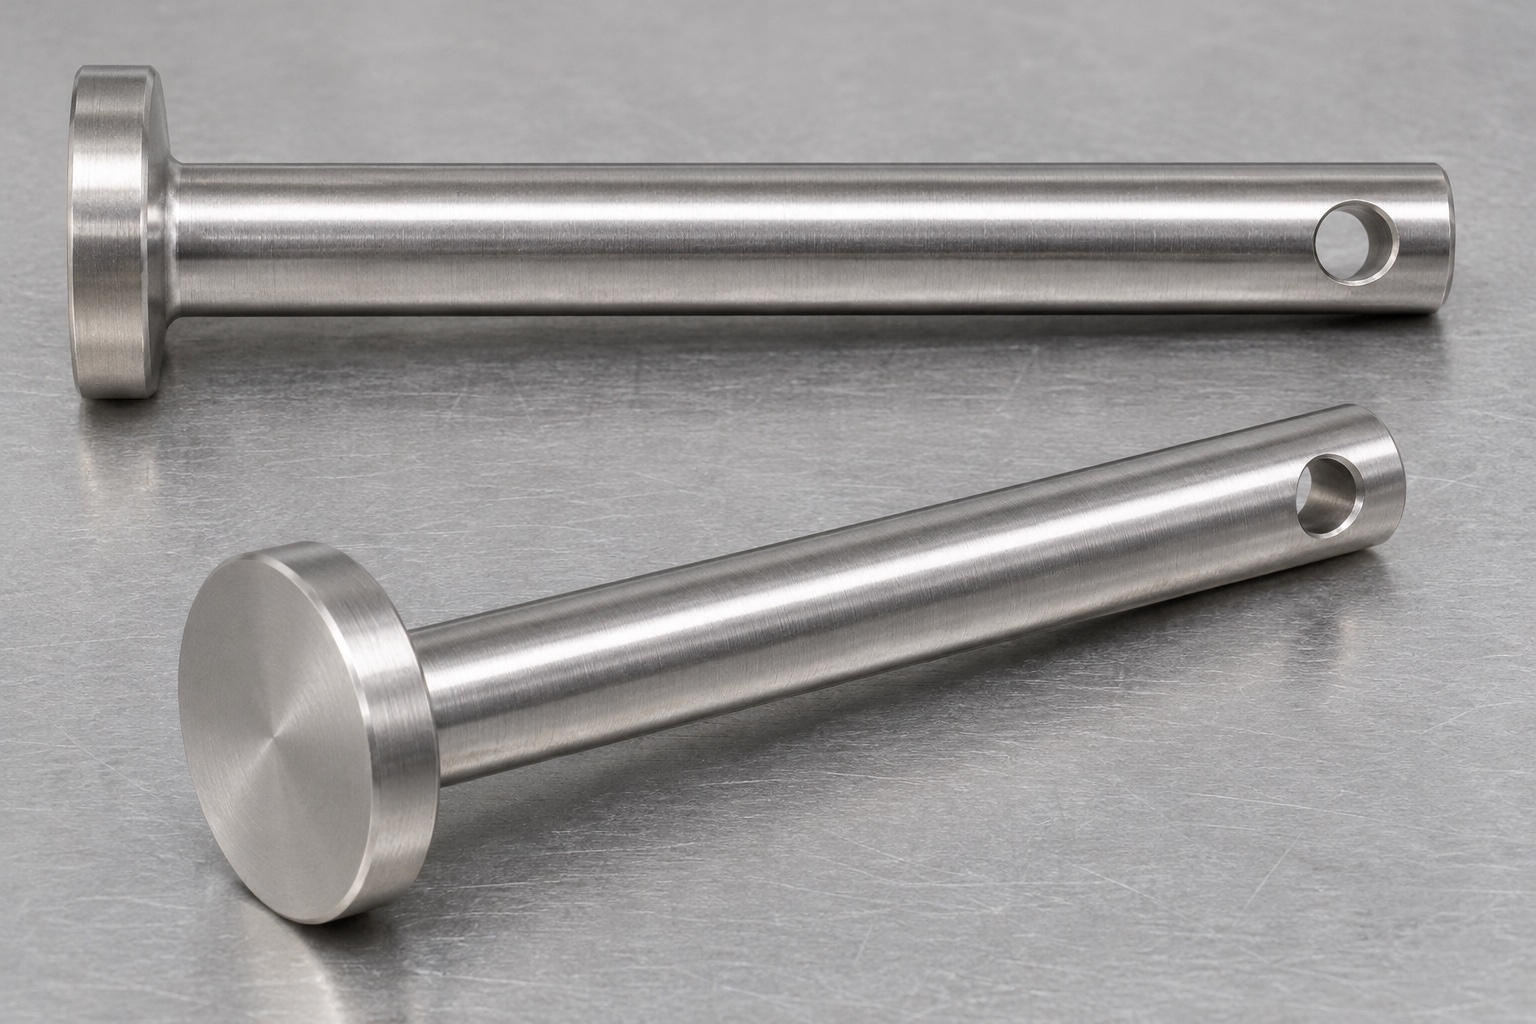
Establecer una referencia clara entre la cabeza y el hombro.
Determinar qué cara de la cabeza entra en contacto con el dispositivo. En el caso de este pasador, el hombro (la cara inferior de la cabeza) es el punto de referencia natural para su montaje, aunque esto debe confirmarse siempre mediante el plano técnico. Es necesario distinguir entre la longitud total y la distancia medida desde dicho hombro hasta el extremo libre. La posición del orificio transversal debe definirse según la referencia requerida por el conjunto, y no a partir de un extremo arbitrario. Si el espesor de la cabeza es un parámetro crítico, debe especificarse de forma independiente. Medir la longitud total y restar un espesor nominal de la cabeza no equivale a evaluar directamente la relación entre el hombro y el orificio, especialmente cuando el plano técnico define dicha relación como una característica independiente.
Separar las dimensiones del vástago de su forma y de las condiciones de montaje.
Especifique diámetro, longitud útil y controles geométricos. Que el pasador atraviese una referencia no demuestra todo el plano. Revise borde de punta y transición bajo cabeza: una fase grande reduce acoplamiento y un radio indebido impide asiento. Considere juntos alojamiento y pasador. No pula hasta lograr entrada sin comprobar tamaño y forma aprobados; la prueba de una referencia no sustituye aceptación dimensional.
Mantenga la identificación del material 316L durante la manipulación de las piezas.
Especifique la designación del acero inoxidable, la forma del material de partida, su estado de suministro y los registros requeridos en la documentación de la cotización. Un grado de acero inoxidable visualmente similar no constituye un sustituto automático. Asocie las piezas cortadas en bruto y las bandejas de material en proceso con la identificación del material y la revisión del plano, especialmente cuando varios tipos de pasadores comparten la misma área de fabricación. Indique si se permite el marcado directo en las superficies funcionales o si la identificación debe permanecer únicamente en el contenedor. El registro del material respalda la trazabilidad, pero no garantiza por sí solo la resistencia a la corrosión, la compatibilidad con los procesos de limpieza o el rendimiento del mecanismo de bloqueo. Cualquier sustitución o tratamiento superficial adicional debe evaluarse antes de modificar la ruta de fabricación aprobada o las condiciones de inspección final.
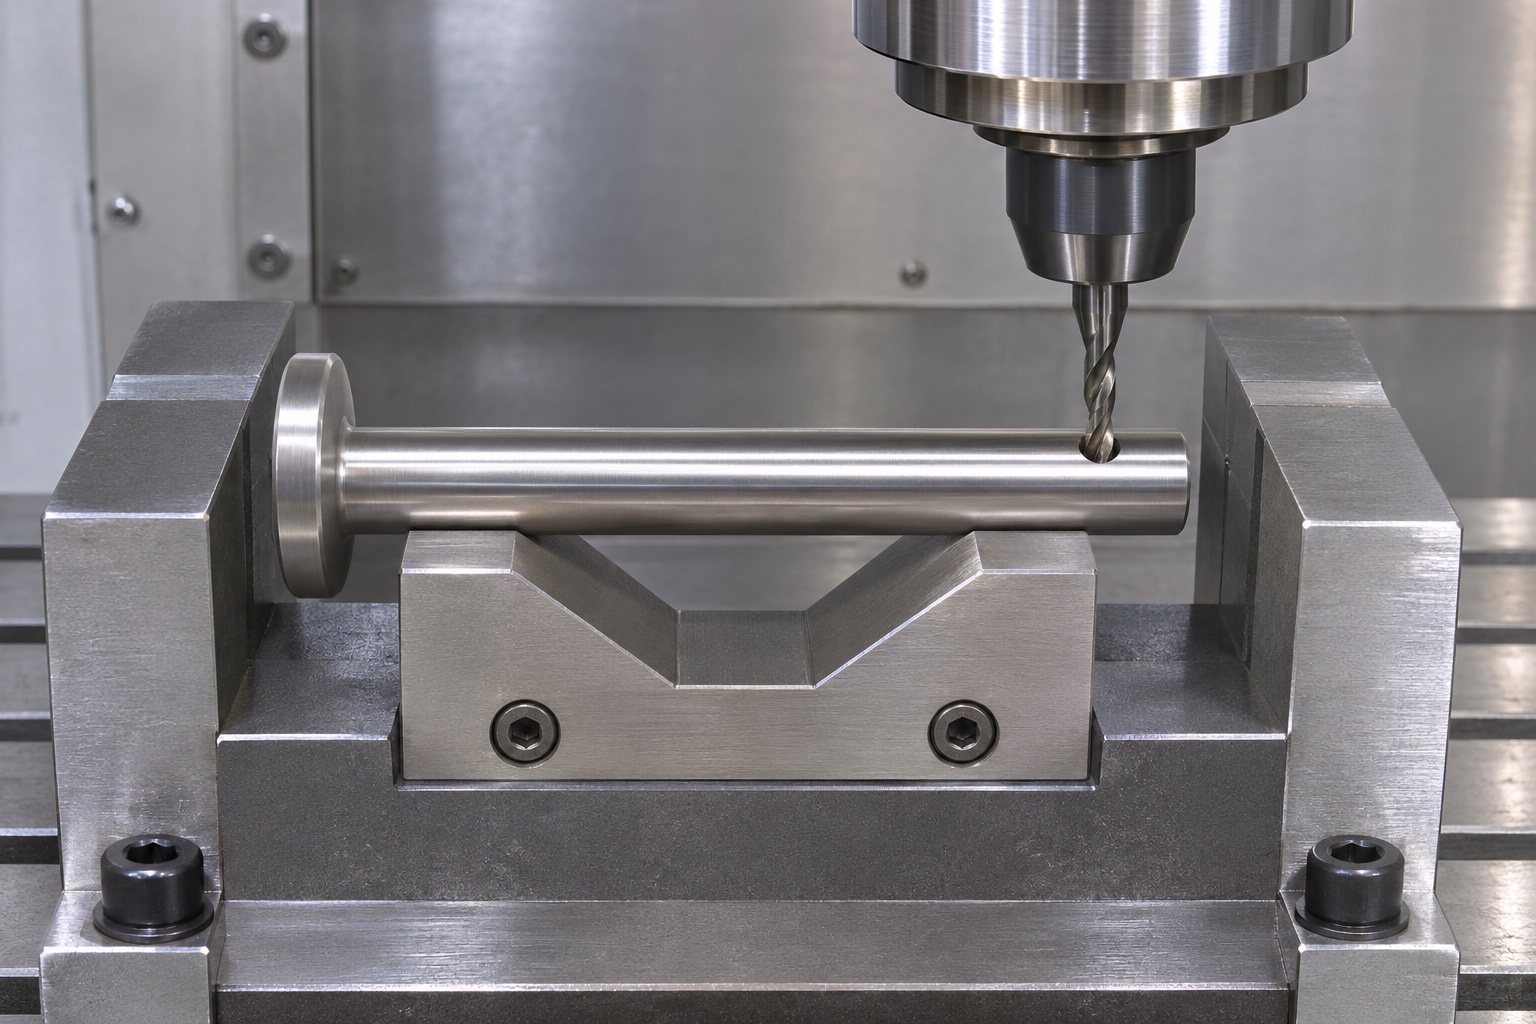
Mecanice el vástago y la cabeza utilizando referencias recuperables.
Planifique refrentado, vástago, cabeza y separación del material con referencias recuperables para taladrado. Distinga desbaste y superficies finales. Una operación aislada eficiente puede dejar un datum ambiguo para la siguiente. El técnico debe elegir y verificar parámetros según material, herramienta y máquina reales. No hay receta universal 316L ni precisión demostrada sin componentes y mediciones auténticas. Registre cómo se conserva la relación funcional entre hombro y eje.
Evite el giro o rodadura de la pieza durante la preparación para el taladrado transversal.
El orificio transversal requiere una configuración que localice el eje del árbol, controle la posición axial necesaria y evite que el pasador gire durante el taladrado. Revise los puntos de apoyo, las ubicaciones de sujeción y el espacio libre debajo de la salida del orificio. Un bloque en V o un soporte específico pueden ser adecuados, pero su geometría y condiciones de contacto deben ajustarse a las características reales del pasador. Evite realizar la sujeción sobre virutas sueltas o dañar el árbol ya acabado. Dado que el orificio es el único elemento que rompe la simetría rotacional de la pieza, no defina una referencia de orientación angular que no sea requerida por el diseño. Si algún otro elemento de montaje exige una orientación angular específica, incluya dicho requisito explícitamente en el plano técnico.
Considere las superficies curvas de entrada y salida como condiciones críticas para el proceso de taladrado.
La broca entra y sale por superficies curvas. Revise estabilidad, aproximación y salida con herramienta y stock reales. No añada una cara plana ni cambie perfil sin aprobación. Defina cualquier preparación permitida antes de fabricar. No copie valores de otra herramienta como receta garantizada en la RFQ. Mantenga acceso al borde de salida y un método práctico de eliminación de material adherido sin alterar el orificio.
Distinga entre el desbarbado y el agrandamiento de la abertura de retención.
Inspeccione ambos extremos del orificio transversal, así como el conducto interno accesible, una vez eliminadas las virutas sueltas. Debido a que la intersección se produce en una superficie curva, es fundamental distinguir entre una rebaba adherida y un chaflán o redondeo intencionado. Defina los chaflanes o tratamientos de borde permitidos en las zonas que afecten a la referencia de retención (la cual debe estar aprobada por separado). Un acabado manual excesivamente agresivo puede alterar los límites del orificio o reducir el material circundante. El hecho de que un elemento de retención pueda introducirse a través del orificio no garantiza que este tenga el tamaño correcto o que esté libre de daños inaceptables. Seleccione un método de desbarbado e inspección visual que ofrezca un acceso adecuado y, si es necesario, utilice sistemas de aumento; asimismo, indique cualquier zona que no pueda ser evaluada de manera fiable.
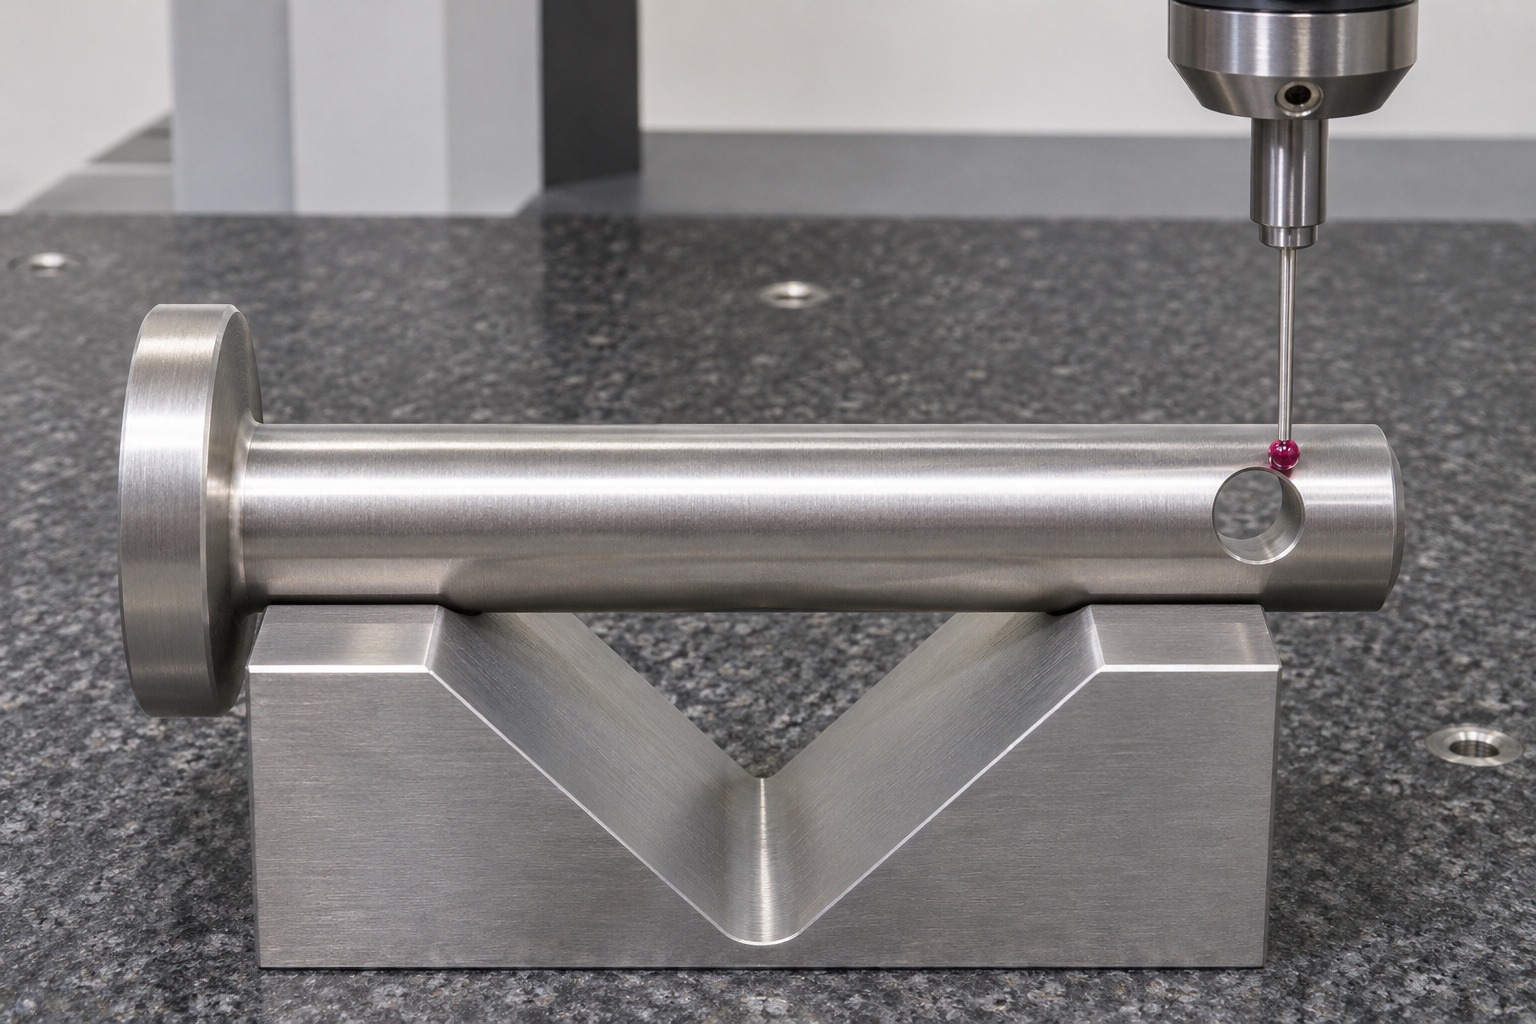
Elaborar un informe de primera pieza (FAI) detallado por cada característica
Asigne vástago, cabeza, hombro, longitud, diámetro y posición transversal a métodos adecuados. Registre apoyo y alineación. La sonda fotografiada muestra un montaje posible, sin valores. Use lecturas reales, no nominales CAD. Declare cobertura parcial y requisitos que necesiten otra evaluación. Un diámetro conforme no prueba posición respecto al hombro: cada criterio exige evidencia vinculada al plano, no solo una lista de instrumentos.
Limitar las observaciones complementarias sobre el ajuste a un ensamblaje inerte
El uso de un soporte de simulación (dummy) aprobado y una referencia de retención permite evaluar el acceso para la inserción, el correcto asentamiento —verificable visualmente— y la interferencia bajo condiciones definidas. Se deben registrar las revisiones de estos elementos, así como el procedimiento de observación seguido. No es correcto extrapolar, a partir de una inserción manual, aspectos como la fuerza de retención, la resistencia a la vibración, la vida útil del mecanismo de bloqueo o la capacidad de soportar equipos de forma segura. Dichas afirmaciones requieren requisitos del sistema y pruebas validadas por separado. Si la cabeza solo se asienta tras aplicar fuerza, es necesario analizar las interfaces de contacto antes de realizar cualquier modificación en el pasador. El proveedor del componente y el responsable del diseño del dispositivo de sujeción deben acordar el procedimiento para revisar cualquier discrepancia observada; de este modo, se evita que un ajuste informal realizado en el taller se convierta, sin la debida autorización, en una modificación del diseño de bloqueo ya aprobado.
Preservar la integridad del vástago y del orificio transversal durante el proceso de entrega o transferencia
Especifique los agentes de limpieza, los métodos de secado y los requisitos de manipulación para el envío. Elimine cualquier residuo suelto del orificio transversal y proteja el vástago y el escalón de la cabeza para evitar el desgaste por rozamiento durante el almacenamiento. Separe los pasadores en los casos en que el contacto metal-metal pueda dañar las interfaces definidas. El embalaje no debe dejar fibras ni partículas inaceptables en las aberturas pequeñas. Etiquete los paquetes indicando la pieza y la revisión del plano, vinculándolos a los registros de materiales e inspección correspondientes. El embalaje protector no constituye una barrera estéril, y la limpieza convencional no establece un límite numérico para los residuos. La inspección de recepción debe basarse en la especificación de compra real, en lugar de considerar que un acabado brillante y una bolsa sellada son pruebas suficientes de conformidad.
Solicite un presupuesto basado en planos para pasadores personalizados.
Proporcione plano, modelo, 316L, cantidad, acabado y registros. Destaque hombro, vástago, orificio y borde permitido. Separe observación con referencia inerte y aceptación dimensional. Solicite DFM de taladrado, desbarbado e inspección. Para repetición, conserve montajes aprobados y primera pieza real. Una RFQ clara compara el mismo alcance sin inventar capacidad de carga, aprobación médica, entrega o precisión general no respaldada por piezas y evidencia.
FAQ
¿Esta guía contempla un mecanismo de bloqueo para carros?
No. Se refiere a un pasador de fijación inerte. La carga en carros, la retención, la resistencia a las vibraciones y la seguridad operativa requieren requisitos, evaluaciones y pruebas a nivel de sistema.
¿El pasador cuenta con un orificio axial?
No. Presenta un vástago recto, una cabeza redonda plana integrada y un orificio pasante transversal cerca del extremo libre; no tiene roscas ni ranuras.
¿Qué referencia debe utilizarse para ubicar el orificio transversal?
Utilice la referencia requerida por el conjunto aprobado, como el escalón en la parte inferior de la cabeza. No sustituya un requisito de posición directa por cálculos aritméticos basados en dimensiones no relacionadas.
¿Puede el hecho de que un elemento de retención pase a través de un orificio servir como prueba de que dicho orificio cumple con las especificaciones?
No. Es solo un elemento complementario. El tamaño del orificio, su posición, el estado de los bordes y cualquier control geométrico requieren una inspección adecuada conforme al plano.
¿Se puede añadir una superficie plana para facilitar el taladrado?
Solo con la aprobación del diseño. El acceso de la herramienta en una entrada curva no autoriza la creación de una nueva superficie plana local ni ningún otro cambio en el perfil especificado del eje.
¿Qué debe incluirse en los registros de pedidos repetidos?
Conserve el plano, el modelo, la identificación del material, las referencias de torneado y taladrado, el método de desbarbado, los resultados reales de la inspección, los cambios aceptados y los requisitos de embalaje protector.
tanghangyun@oemach.com