
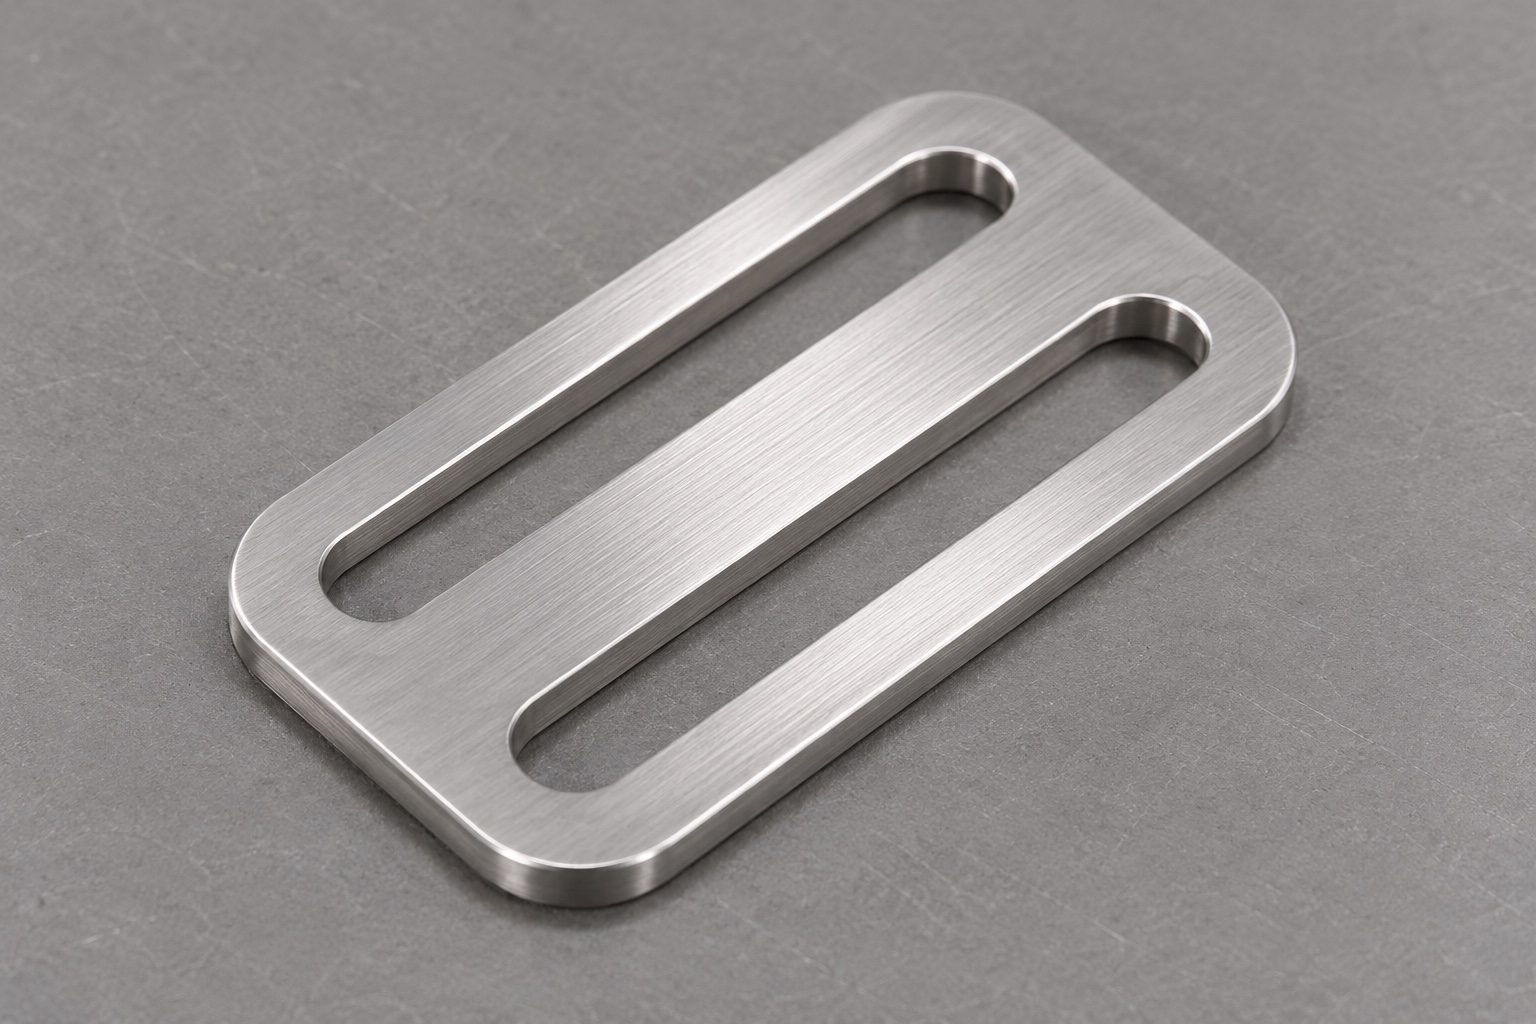
Comience por la interfaz de fijación de doble ranura
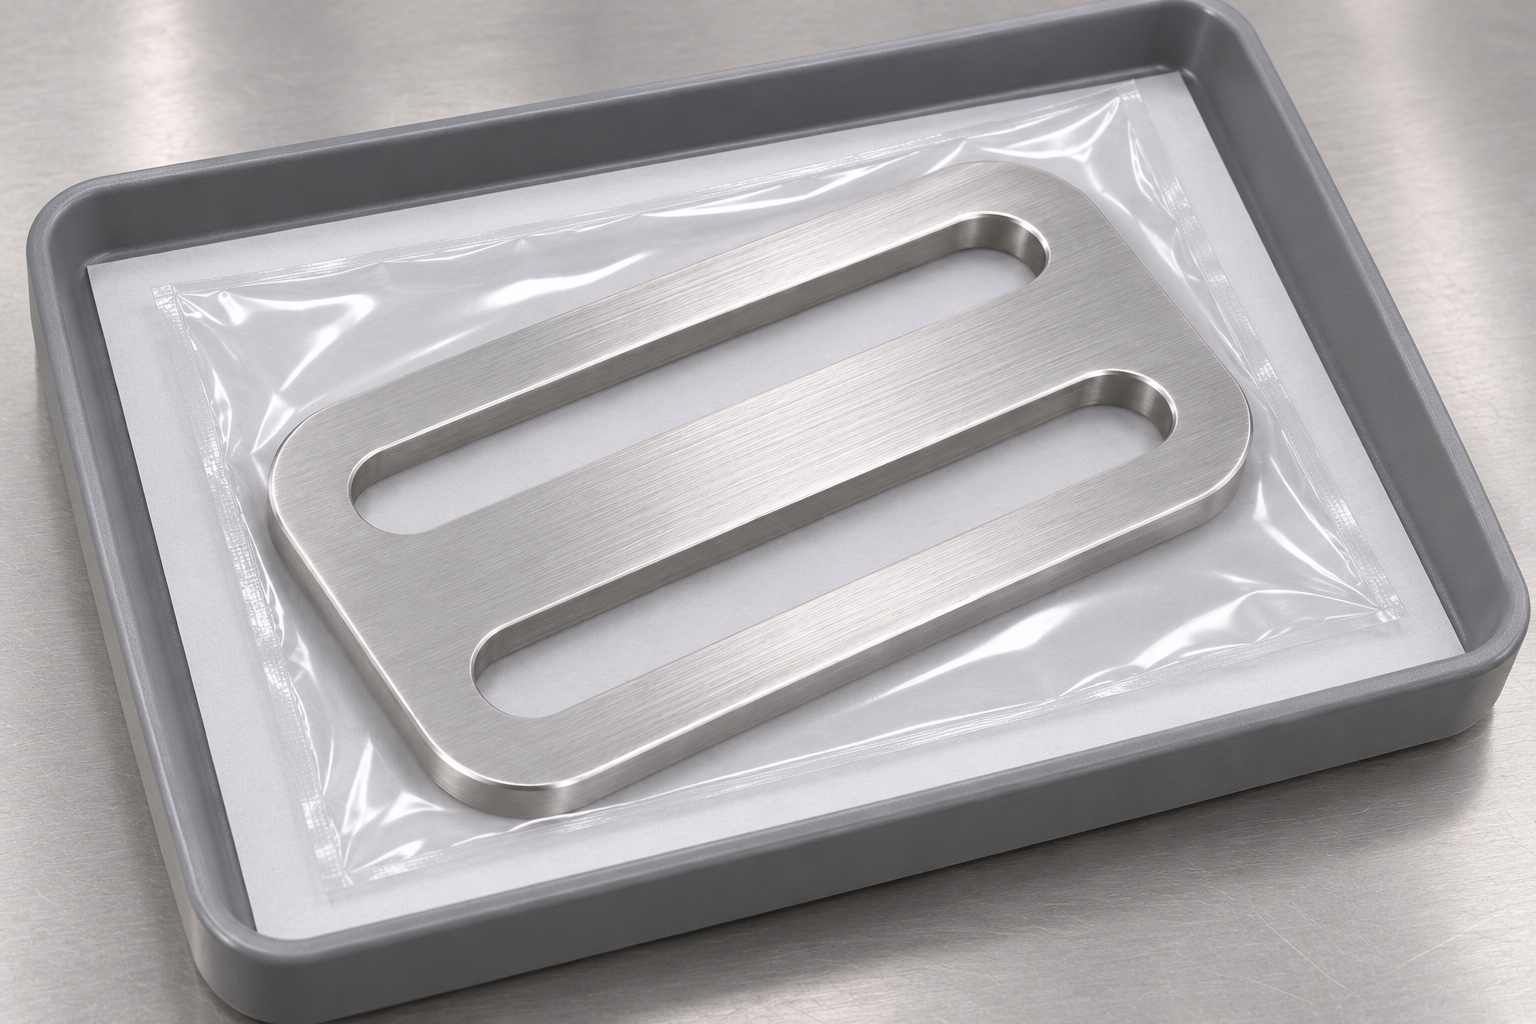
Una placa de anclaje conecta un elemento definido con un útil Holter inerte. El ejemplo 316L es un rectángulo delgado de esquinas redondeadas con dos ranuras oblongas paralelas y un alma central. Ambas siguen la dirección larga; no hay agujeros circulares. Defina el paso y las superficies que posicionan el elemento. El alcance es desarrollo mecánico de banco, no accesorio corporal aprobado ni retención demostrada de un registrador en uso real.
Diferencie entre el ancho de la ranura y el perfil completo de la misma
El ancho, por sí solo, no define una abertura oblonga. Es necesario especificar los tramos rectos, los extremos semicirculares, la longitud total y la relación entre ambas ranuras. Indique si el perfil está sujeto a un control específico o a otros requisitos técnicos definidos en el plano. Un calibrador que pase por la parte central podría no detectar una discrepancia en el radio de los extremos; del mismo modo, una longitud total correcta podría ocultar un error en la longitud de los segmentos rectos. La forma aprobada del elemento de acoplamiento debe servir de base para estas decisiones. Evite sustituir el contorno funcional por una trayectoria de corte simplificada antes de revisar el plano. El proveedor debe conocer qué dimensiones son críticas para el ajuste real del soporte y cuáles simplemente describen la apariencia externa de la placa.
Seleccione cuidadosamente las referencias de la placa y del patrón
Identifique la cara que queda en contacto con el soporte como referencia principal, siempre que esto coincida con el montaje previsto. Defina la dirección longitudinal y el origen del patrón a partir de características controladas, en lugar de hacerlo desde el borde de una pieza en bruto sin terminar. Ambas ranuras deben estar referenciadas a los mismos elementos, de modo que su espaciado se evalúe de manera coherente. Es necesario distinguir la línea central de una ranura de una superficie física de posicionamiento, ya que el método de inspección debe ser capaz de verificar la relación especificada. Un contorno rectangular externo no constituye, por defecto, la mejor referencia (datum) para todos los diseños. Defina el enfoque de dibujo y medición de forma conjunta antes de proceder con la programación; esto es especialmente importante cuando el clip de acoplamiento puede desplazarse dentro de un margen de holgura previsto, lo cual podría ocultar un error en la ubicación del patrón.
Especifique el uso de material 316L y su condición trazable.
La solicitud de cotización (RFQ) debe indicar la designación del material, su estado de suministro y la documentación requerida. Una descripción genérica de «acero inoxidable» no autoriza el uso de un grado distinto simplemente porque la placa terminada tenga un aspecto similar. Mantenga la identidad de la pieza en bruto vinculada a la hoja de ruta del trabajo y a la revisión del plano durante todo el proceso de mecanizado e inspección. Confirme cualquier sustitución antes de realizar el corte, en lugar de documentarla únicamente después del envío. Si se requiere un tratamiento superficial, defínalo por separado y analice su relación con los criterios de aceptación final. Los registros del material establecen la base para su identificación; sin embargo, no constituyen por sí mismos una aprobación para el contacto con la piel, la durabilidad de la fijación o la compatibilidad con dispositivos de registro médico. Dichas decisiones de aplicación quedan fuera del alcance de esta guía de mecanizado para dispositivos inertes.
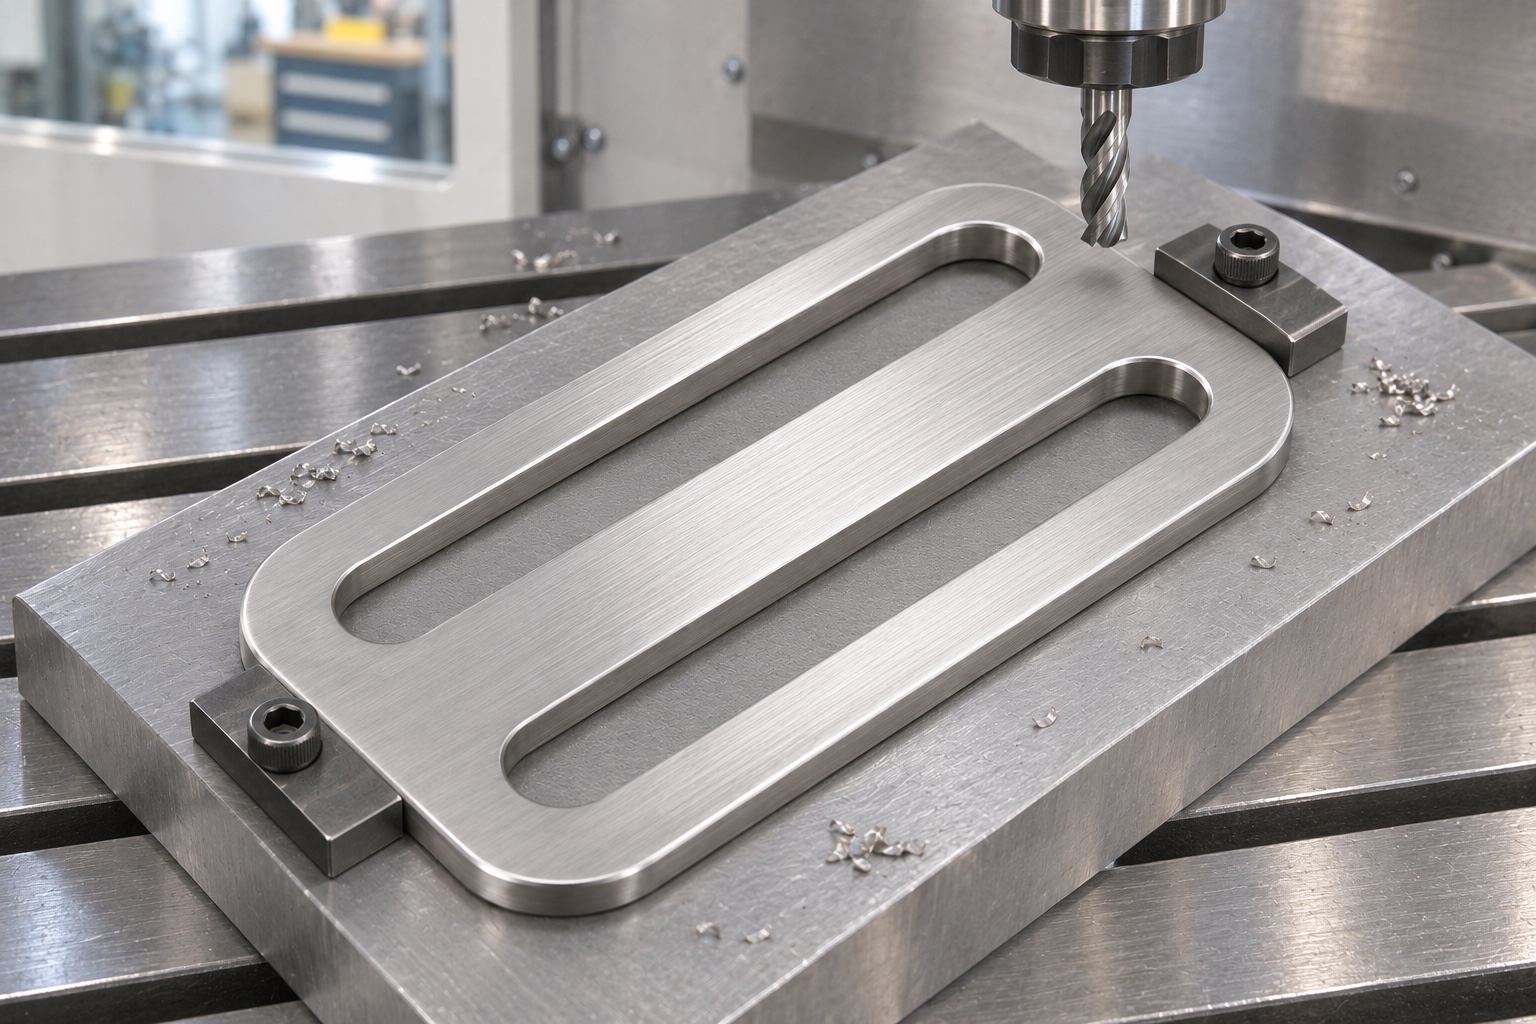
Mantenga el soporte durante la apertura de la primera ranura.
Apoye alma y marco mientras abre las ranuras. Revise secuencia, zonas de apriete y momento del corte pasante. Una placa de apoyo no debe bloquear la salida de herramienta ni ocultar residuos. Deje margen final cuando proceda. No existe una receta universal para toda placa 316L: influyen acceso, herramienta y rigidez. Documente la ruta para que un pedido repetido no cambie silenciosamente el apoyo junto al alma delgada.
Asegurar el acceso de la herramienta de corte a los extremos redondeados de las ranuras
Verificar el diámetro de la herramienta y la trayectoria de aproximación en relación con la geometría de los extremos de la ranura. La herramienta de corte debe alcanzar el perfil requerido sin chocar con las sujeciones ni depender de esquinas internas excesivamente afiladas (imposibles de mecanizar). Se puede realizar una operación de desbaste dejando material para el contorneado final, aplicando una estrategia de acabado adecuada para la máquina y la herramienta específicas. No amplíe los extremos de las ranuras simplemente para facilitar el uso de una herramienta determinada. Si el acceso o la geometría de la herramienta hacen que el contorno especificado sea inviable, solicite una aclaración antes de iniciar la fabricación. Es el plano aprobado —y no una simulación CAM visualmente atractiva— lo que determina si el radio y la transición propuestos para los extremos de la ranura son aceptables para la interfaz de fijación definida.
Inspeccionar el alma (sección central) en el componente liberado de sujeciones
Medir la configuración de las ranuras y el alma central en el estado del componente requerido por el plano, y no únicamente mientras la placa permanece sujeta en posición plana. La sujeción puede ocultar una deformación o mantener las dos ranuras en una posición aparentemente correcta. El montaje de inspección debe proporcionar soporte sin forzar la geometría de la pieza. Compruebe el espesor y las condiciones geométricas especificadas de forma independiente a la anchura de la ranura. Un alma que parezca uniforme a simple vista no garantiza el cumplimiento de todos los requisitos de posición o forma. Registre las mediciones reales obtenidas y el método utilizado. Si una zona delgada no puede medirse de forma fiable con el instrumento propuesto, resuelva esta limitación durante la planificación de la primera pieza (primer artículo), en lugar de registrar un valor nominal del modelo como si fuera un resultado medido.
Definir los bordes en las zonas de paso de los elementos de fijación
Las ranuras pasantes presentan bordes de entrada y salida que pueden entrar en contacto con elementos como clips o correas de sujeción. Especifique el tipo de redondeado o chaflán (desbarbado) permitido en los bordes, diferenciándolo del perfil funcional de la ranura. La eliminación de un defecto en el borde no debe derivar en un agrandamiento incontrolado de la abertura ni en una reducción del espesor del alma. Inspeccione ambos lados tras la eliminación de las rebabas, prestando especial atención a los extremos curvos y a la transición hacia las paredes rectas. En caso de elementos pequeños, se puede acordar el uso de sistemas de aumento u otros métodos adecuados. Una simple comprobación táctil no constituye un registro de inspección completo; el proveedor de mecanizado no debe deducir la idoneidad para el contacto con correas o la vida útil de las mismas basándose únicamente en un requisito básico de desbarbado.
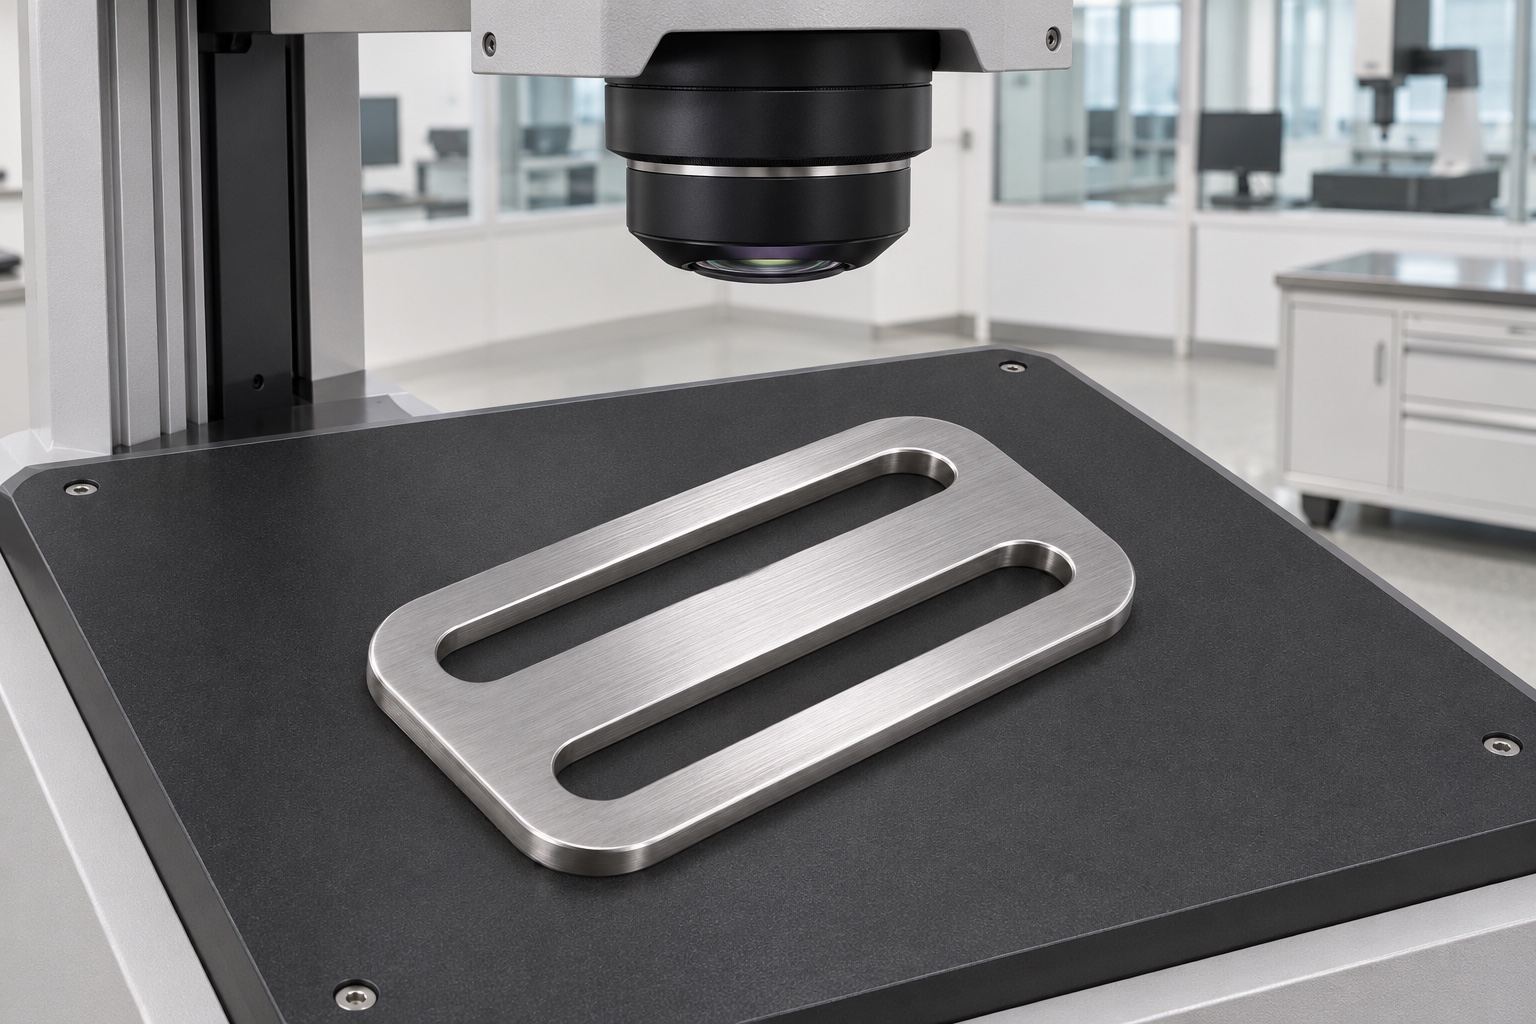
Elaborar un plan de inspección de primer artículo basado en perfiles
Asigne ancho, longitud, extremos, separación y posición a métodos adecuados. Defina alineación y apoyo de la pieza libre. Una lectura global con calibre no verifica todo el patrón. Separe observación visual y resultado dimensional, declarando zonas de acceso limitado. El informe debe contener mediciones reales, no valores nominales del modelo ni capacidad inventada. Revise la primera pieza antes de repetir la ruta en una serie corta de acero inoxidable.
Utilizar un elemento de referencia inerte para verificar el ajuste en un ensamblaje
Un elemento de referencia (o «simulador») puede complementar la inspección dimensional al permitir evaluar el acceso para la inserción y detectar posibles interferencias visibles. Es necesario identificar la revisión de dicho elemento y el procedimiento de observación aprobado. No se debe forzar la inserción de una pieza (como un clip) en una ranura si existe incertidumbre, ni utilizar un elemento de referencia excesivamente flexible que pueda ocultar discrepancias en el contorno. Esta comprobación no evalúa la retención durante el uso por parte del paciente, la resistencia a caídas ni el comportamiento a largo plazo. Si existen discrepancias entre el plano y el elemento de referencia, se debe investigar la definición técnica antes de realizar modificaciones en la pieza metálica. La cuestión fundamental es si los componentes encajan según lo previsto; no se debe pretender que cualquier placa de anclaje, por el simple hecho de parecer adecuada, sirva como accesorio validado para todos los registradores Holter.
Definir claramente los requisitos de limpieza y embalaje
Defina los agentes de limpieza, los métodos de secado y los procedimientos de manipulación permitidos antes del envasado final. La eliminación de los residuos sueltos derivados del mecanizado no garantiza la esterilidad ni implica un límite cuantitativo de residuos acordado. Evite que el interior de las ranuras y la sección delgada (el «alma» o *web*) entren en contacto con materiales de embalaje abrasivos. El uso de protecciones individuales puede evitar que las placas rocen entre sí o que se mezclen versiones diferentes. Incluya la información de identificación en el embalaje exterior, a menos que esté autorizado el marcado directo sobre la pieza. Cualquier elemento protector insertado no debe provocar la flexión de la placa ni dejar residuos inaceptables. La inspección de recepción debe seguir rigurosamente las especificaciones de compra; el hecho de que una bolsa parezca limpia no constituye una prueba de que el dispositivo sea apto para uso médico ni de que constituya una barrera estéril validada.
Prepare una solicitud de cotización (RFQ) para placas mecanizadas por CNC con doble ranura.
Envíe plano y modelo coincidentes, material 316L, cantidad y alcance inerte. Identifique contorno de ranuras, referencias, espesor, bordes y documentación de inspección. Incluya la referencia de acoplamiento si solicita una prueba complementaria. Aclare acceso y sustituciones antes de fabricar. Conserve preparación e inspección para repetir pedidos. La cotización debe definir fabricación medible, sin convertir una placa metálica en un accesorio clínico aprobado por su nombre de aplicación.
FAQ
¿Se trata de un accesorio aprobado para dispositivos tipo Holter (de uso corporal)?
No. Esta guía se refiere a una interfaz de sujeción inerte. El uso en contacto con el paciente, la compatibilidad con el dispositivo y el rendimiento de la sujeción requieren requisitos específicos, pruebas documentales y la aprobación del titular del diseño.
¿Qué características definen el patrón de doble ranura?
Deben especificarse la anchura, la longitud total, los segmentos rectos, los extremos redondeados, la separación entre centros y la posición respecto a las referencias aprobadas. Indicar únicamente el número de ranuras resulta insuficiente.
¿Puede un calibrador de paso verificar la apertura completa?
No necesariamente. Un calibrador puede verificar una condición puntual específica, pero pasar por alto el contorno de los extremos, la posición del patrón o las relaciones geométricas exigidas en el plano.
¿Por qué realizar la medición después de retirar las sujeciones de mecanizado?
La sujeción puede ocultar la forma real de la placa. El plan de inspección debe evaluar la pieza en el estado y bajo las condiciones de soporte especificados para su aceptación.
¿Puede el desbarbado alterar las dimensiones de las ranuras?
No debería alterar el contorno funcional aprobado. Es necesario definir el tratamiento de los bordes e inspeccionar ambos lados para evitar que el acabado manual amplíe inadvertidamente las aberturas o reduzca el espesor del alma (la sección central).
¿Qué documentación respalda un pedido repetido?
Se debe conservar, junto con el registro del pedido, la revisión del plano y del modelo, la identificación del material, la configuración de mecanizado aprobada, los datos reales de la primera pieza fabricada, las instrucciones de limpieza y los requisitos de embalaje protector.
tanghangyun@oemach.com