
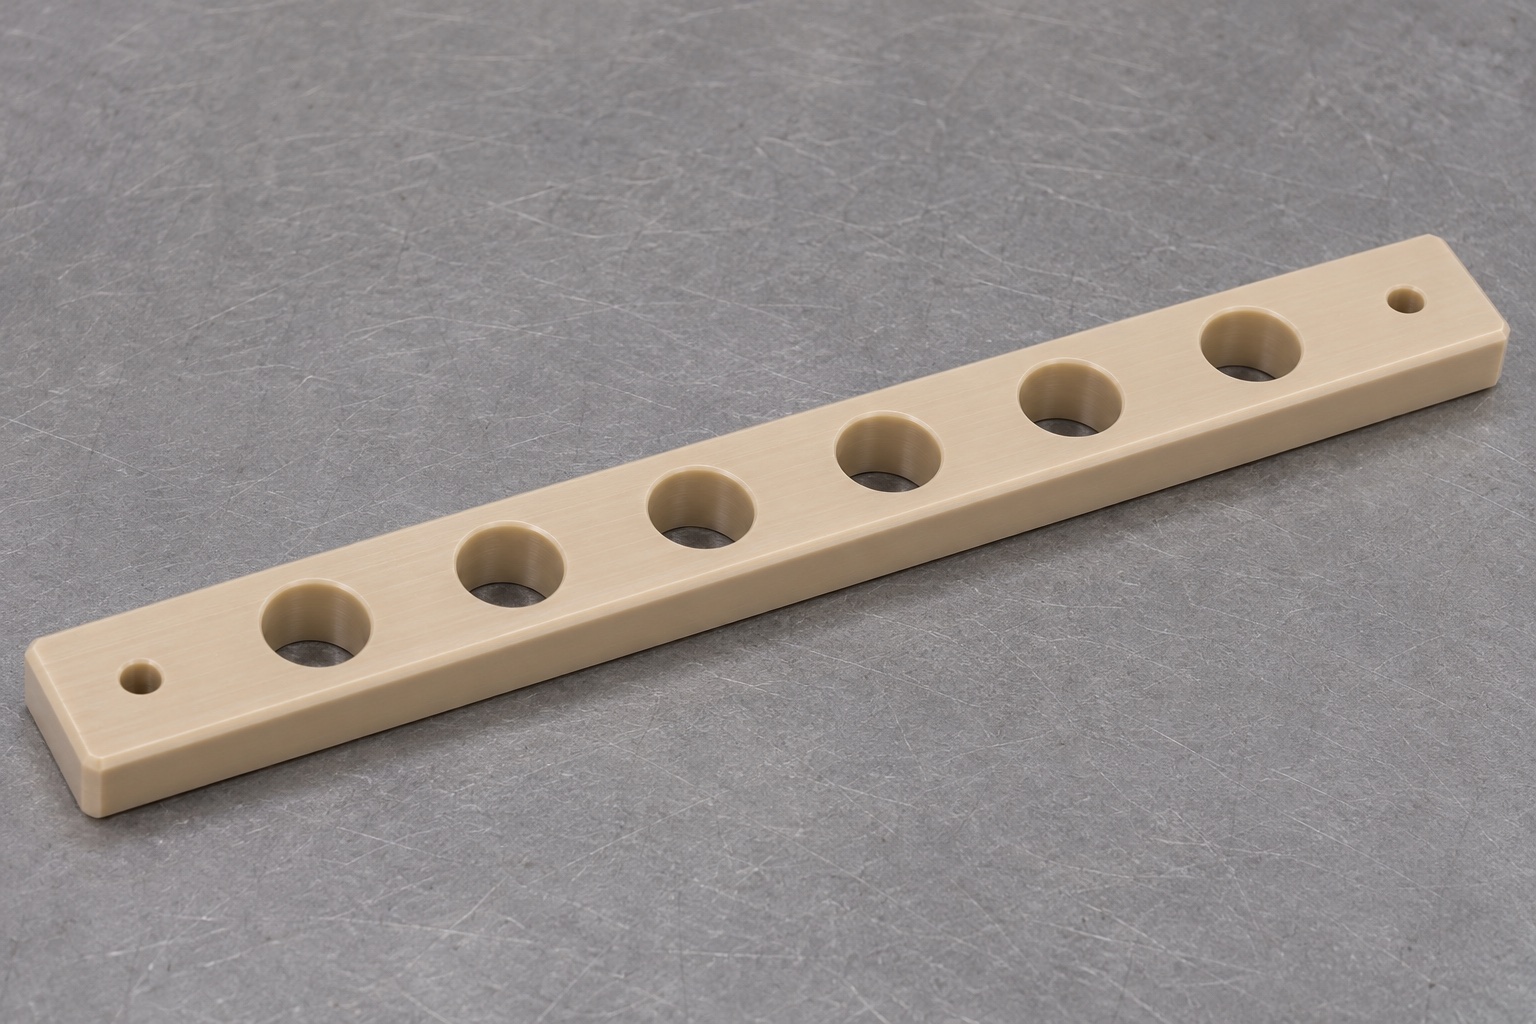
Definir el riel de alineación como un componente inerte del dispositivo auxiliar.
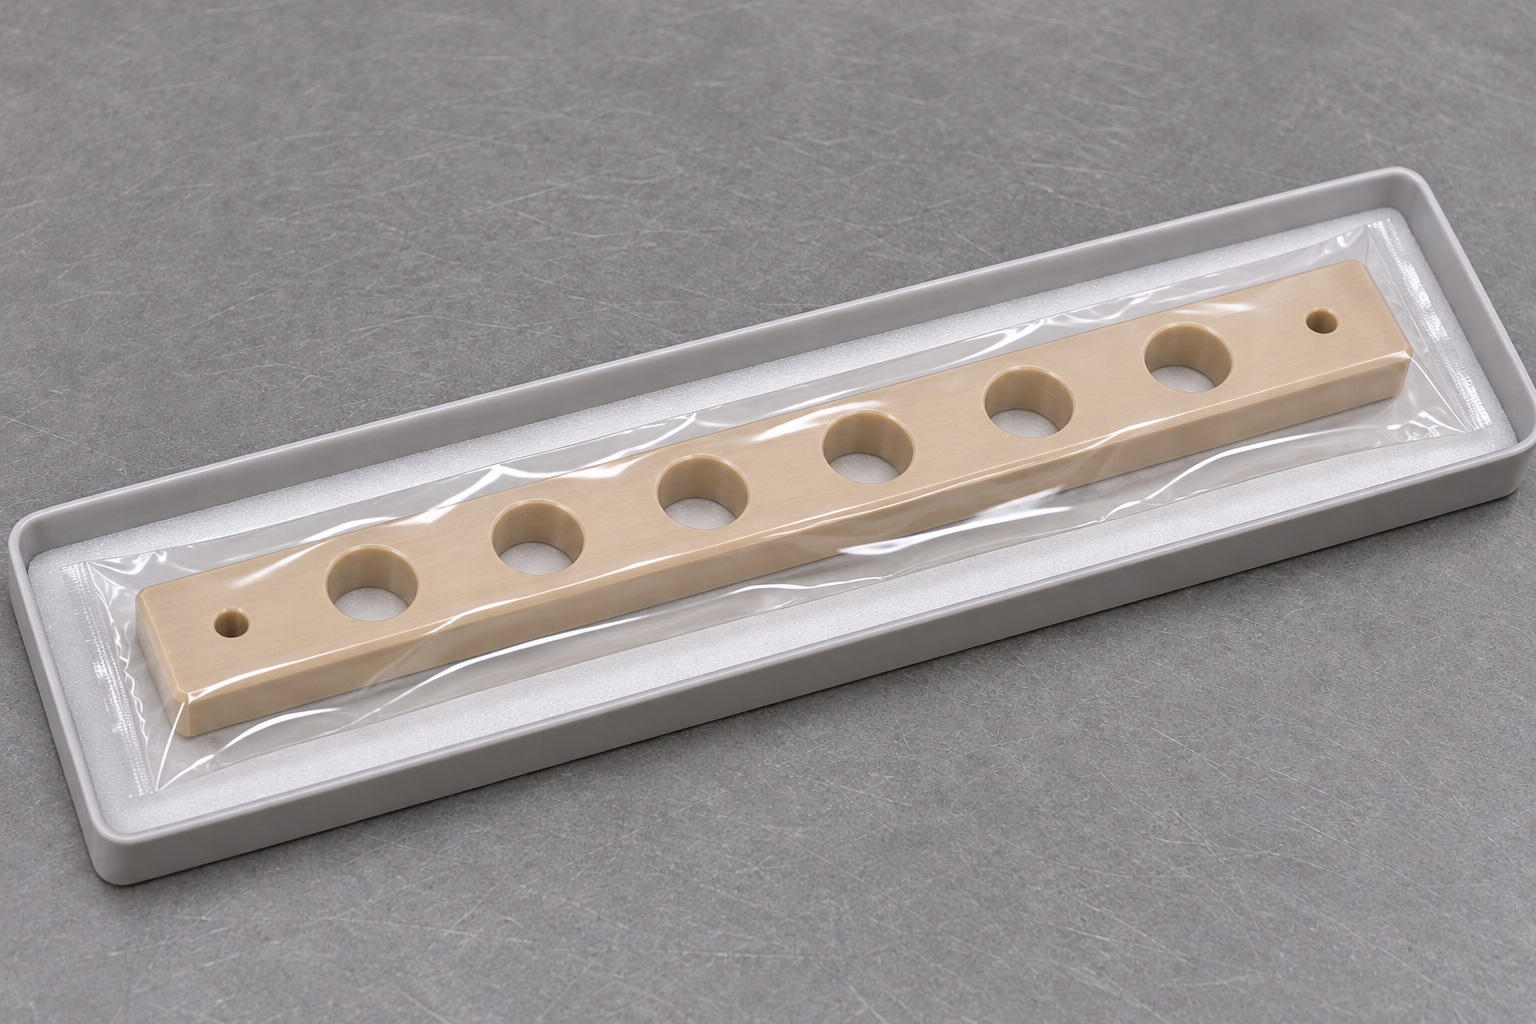
El riel puede servir como referencia mecánica en un útil de desarrollo, pero no demuestra aptitud para ensayos. El ejemplo de PEEK sin carga tiene seis orificios de alineación y dos pequeños de montaje. Es un útil inerte de banco, no un componente aprobado para termociclador, diagnóstico o contacto con muestras. El plano define tamaños, centros y montaje. Una hilera ordenada de agujeros no prueba por sí sola que la tira de referencia quede posicionada correctamente.
Separar la configuración de los orificios de las afirmaciones sobre el rendimiento en laboratorio.
El riel propuesto establece una relación mecánica entre las aberturas y las referencias de montaje. No determina la uniformidad térmica, el control de la contaminación, la precisión del ensayo ni la compatibilidad biológica. Es fundamental dejar claras estas responsabilidades en la solicitud de cotización (RFQ) y evitar describir un dispositivo no probado como apto para uso diagnóstico. Una aplicación real que involucre muestras, productos químicos de limpieza o ciclos térmicos requeriría su propia revisión de diseño y evidencia de aceptación. Para un dispositivo auxiliar inerte destinado al desarrollo, el comprador puede, en su lugar, especificar una tira de prueba (dummy strip) y un procedimiento definido de inspección en mesa de trabajo. Este alcance más limitado sigue siendo técnicamente útil: proporciona al proveedor de mecanizado parámetros medibles, sin exigirle que deduzca el rendimiento en condiciones de laboratorio basándose únicamente en el nombre del polímero.
Especifique PEEK sin carga (sin refuerzos) y el estado documentado del material de partida.
Indique la designación exacta del material requerido, en lugar de aceptar cualquier plástico de ingeniería de color beige. El PEEK sin carga y sus variantes reforzadas no son intercambiables simplemente porque pertenezcan a la misma familia de polímeros. El pedido debe especificar la documentación necesaria para el material, su estado de suministro y las reglas para posibles sustituciones. Mantenga la identificación de la pieza en bruto a lo largo de todo el proceso, desde el mecanizado hasta el embalaje. Cuando la estabilidad dimensional requiera una atención especial, consulte con el proveedor del material tanto el estado del material de partida como la estrategia de eliminación de material. No asuma que un tratamiento térmico arbitrario sea necesario o aceptable. Si bien el registro del material permite verificar su identidad y procesamiento, esto no garantiza por sí solo que el dispositivo final sea adecuado para su uso en laboratorio.
Seleccione referencias que permitan inspeccionar la hilera de orificios.
Defina la cara de apoyo, una dirección longitudinal y el origen utilizado para la distribución de los orificios. Especifique cómo se relacionan los centros de los seis orificios de alineación con dichas referencias, y cómo los dos orificios de montaje determinan la posición del riel. Una cadena de cotas de paso independientes puede plantear problemas de inspección distintos a los de una configuración definida a partir de un único origen; por tanto, el responsable del diseño debe elegir el esquema más adecuado de forma deliberada. Distinga entre el diámetro del orificio, la ubicación de su centro y la dirección de la hilera. Si el dispositivo permite el movimiento de uno de sus extremos, describa dicha interfaz explícitamente, en lugar de recurrir a orificios de montaje ranurados. La geometría fundamental sigue consistiendo en ocho orificios pasantes circulares, sin características adicionales.
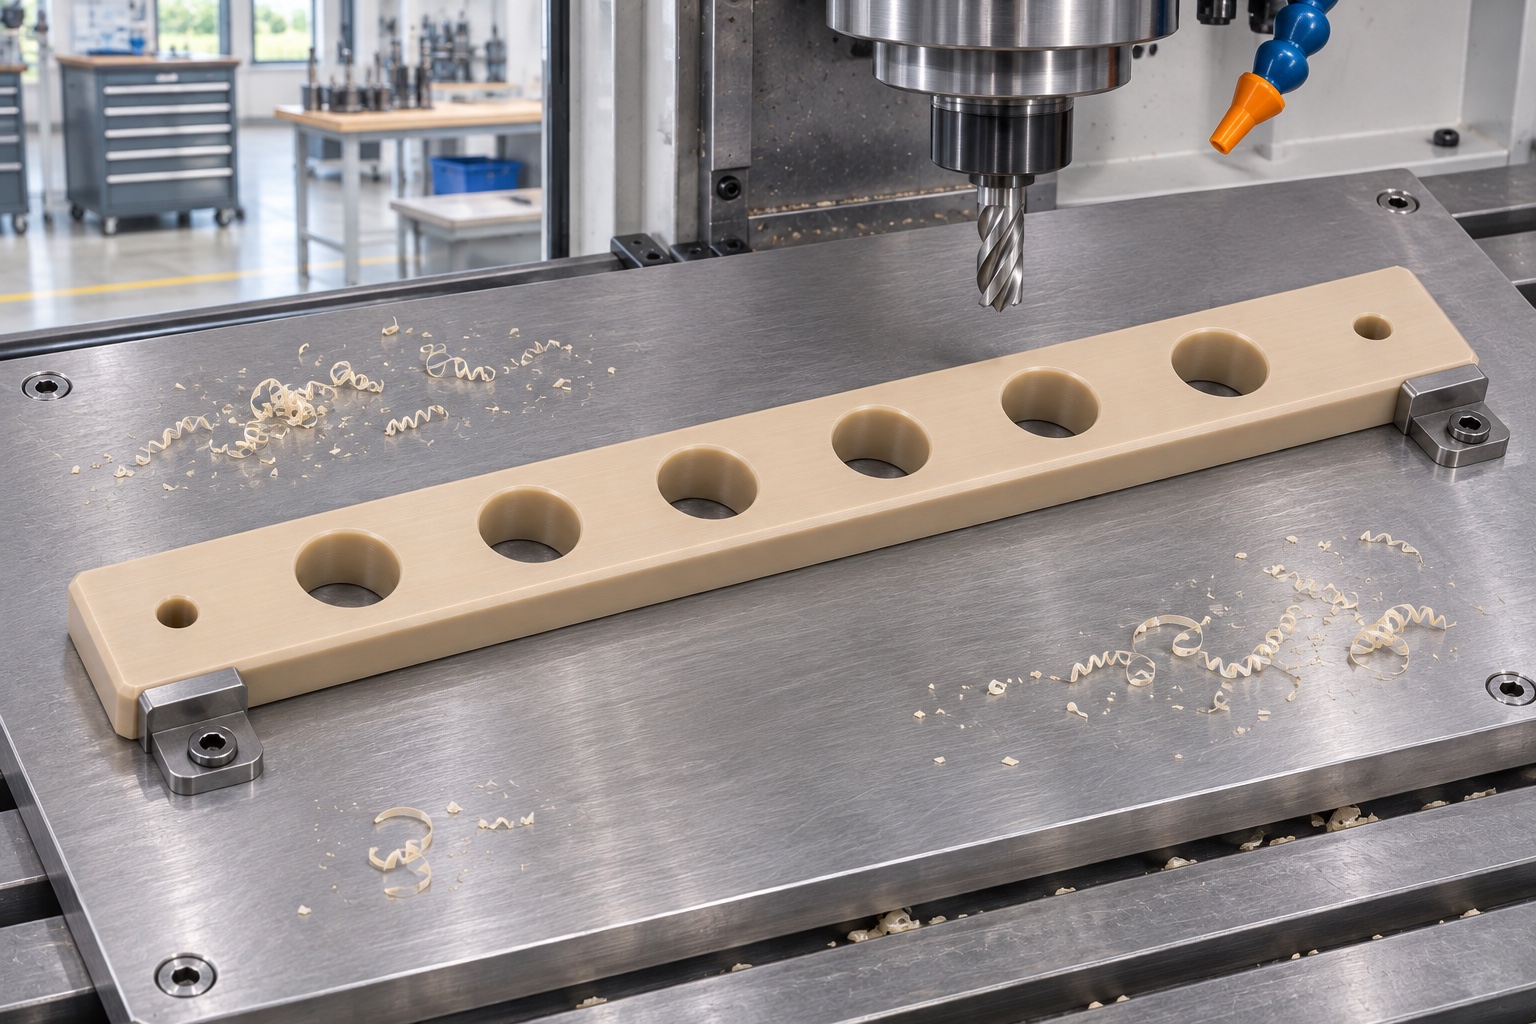
Planifique la eliminación de material de modo que se preserve la forma recta y alargada.
Revise tamaño del material, proporciones y volumen retirado antes de elegir la secuencia. Desbaste y acabado pueden requerir atención separada si el riel cambia al soltarlo. Deje margen final y justifique cualquier estabilización o control intermedio. Son decisiones para el material y plano reales, no instrucciones universales asociadas a PEEK. Mantenga apoyo durante el corte y evalúe después la condición libre requerida; la rectitud bajo una sujeción firme no demuestra conformidad final.
Utilice sistemas de sujeción que eviten deformaciones localizadas.
Apoye el riel en zonas adecuadas y evite comprimir secciones estrechas situadas entre orificios que carezcan de soporte. El método de sujeción debe ser capaz de resistir las fuerzas de mecanizado sin ocultar la forma real del componente. Se pueden emplear mordazas blandas, placas de apoyo u otros dispositivos específicos para la pieza, siempre que se revisen cuidadosamente las áreas de contacto y el espacio libre para la herramienta. Documente cómo se posiciona la pieza en bruto y cómo se vuelve a colocar para una segunda operación. En pedidos recurrentes de bajo volumen para piezas de PEEK, el proceso no debe depender de la recreación de una configuración de sujeción que no esté documentada. Inspeccione la pieza en busca de marcas en los puntos donde el sistema de sujeción entró en contacto con el material y verifique si dichas marcas están permitidas según el plano técnico.
Mecanice las seis aberturas de alineación como un conjunto controlado.
Los seis orificios pasantes de mayor tamaño deben respetar las posiciones de centro y los diámetros especificados, mientras que los orificios más pequeños situados en los extremos se tratarán como elementos de montaje independientes. Seleccione las herramientas y los parámetros de corte adecuados para el material y el acabado requeridos, asegurándose de que exista una vía despejada para la evacuación de las virutas. No amplíe un orificio durante el repaso manual simplemente para facilitar la inserción de un tubo de prueba. El proveedor debe mantener la distinción establecida en el plano entre el diámetro, la posición en el conjunto y el tratamiento de los bordes. Si el dispositivo de sujeción requiere una abertura cónica o con un perfil específico —en lugar de un orificio cilíndrico—, dicha geometría debe figurar explícitamente en el diseño, en lugar de introducirse como un ajuste informal durante el montaje.
Mantenga la uniformidad en los bordes de entrada, evitando redondear la zona de contacto.
El diseño del borde de entrada puede influir en la inserción de una tira de prueba (elemento inerte) en el riel. Defina un chaflán o un redondeo de arista adecuado, evitando que la superficie de posicionamiento sufra un redondeo incontrolado. Inspeccione ambos lados de cada orificio pasante y elimine los residuos de mecanizado sueltos mediante un método aprobado. La evaluación de una arista en un polímero blando no debe basarse únicamente en el tacto, especialmente si dicha manipulación pudiera dañar algún detalle pequeño. Cuando sea necesario recurrir a la amplificación visual, defina el método y los criterios de aceptación. El hecho de que las aristas parezcan lisas no garantiza la limpieza de la muestra; asimismo, una fotografía del riel no puede sustituir la inspección dimensional y de aristas exigida por el pedido en cuestión.
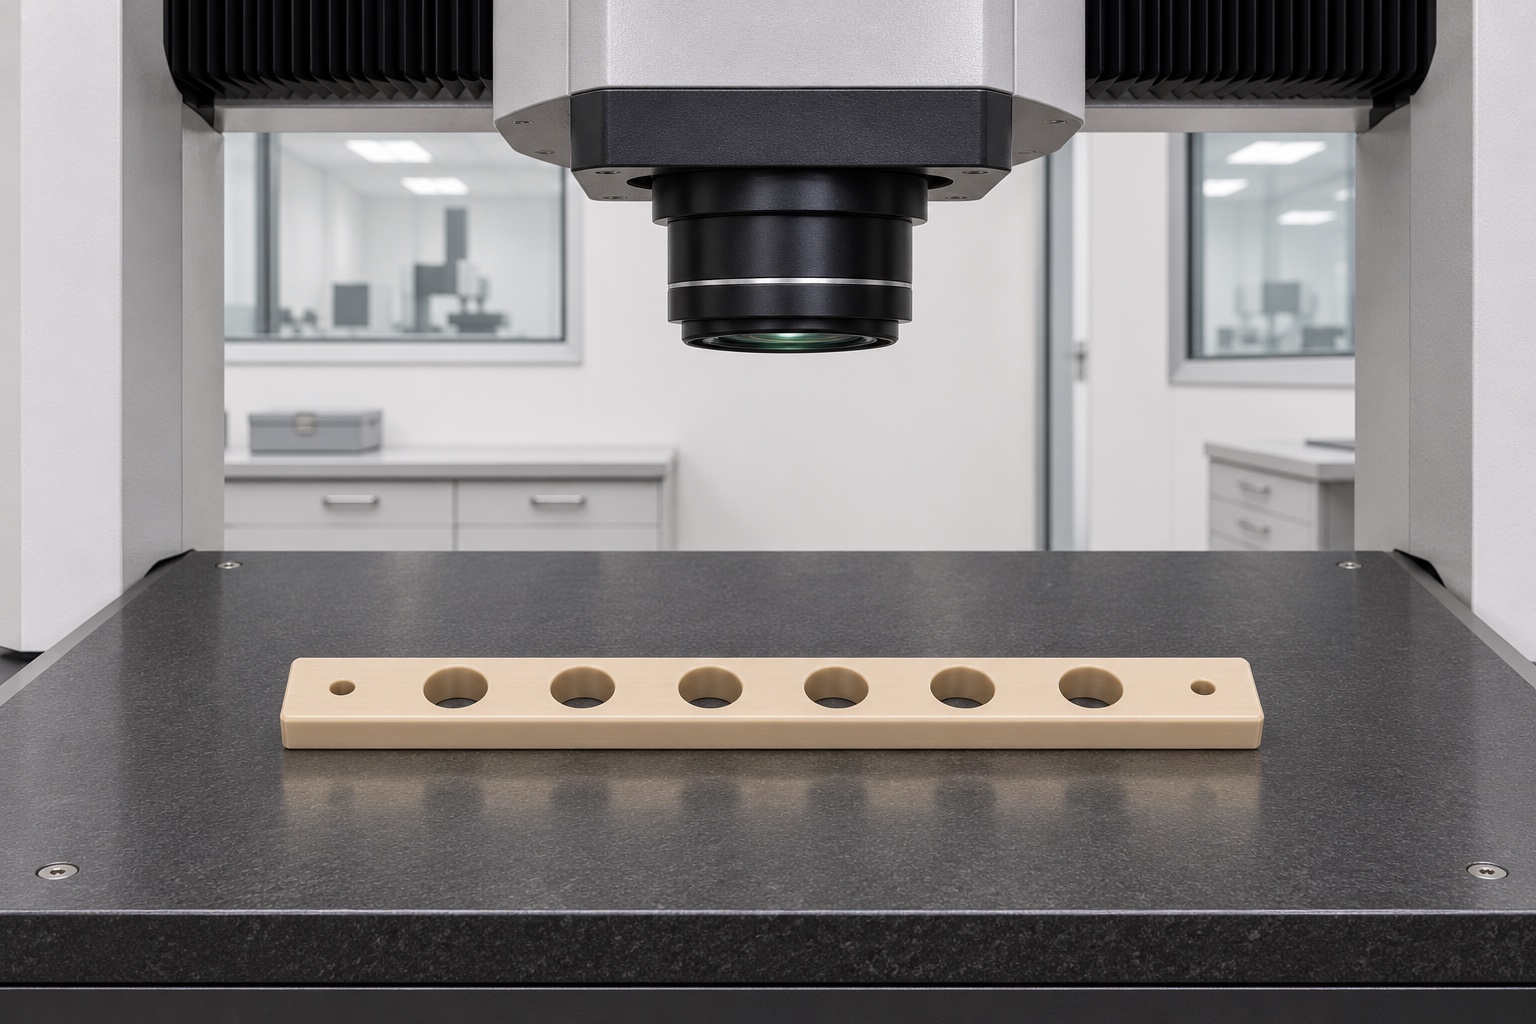
Realice las mediciones sin forzar el polímero para que se adapte a una forma determinada.
Seleccione métodos de inspección adecuados para el componente y evite una fuerza de contacto excesiva. El tamaño del orificio, la posición de su centro y las condiciones geométricas especificadas para el riel requieren evaluaciones diferenciadas. Si utiliza una sonda de contacto o un calibrador, analice cómo el soporte y la fuerza de medición podrían influir en el resultado obtenido. Registre las condiciones del entorno de inspección y los requisitos de acondicionamiento siempre que el plano o la especificación de compra así lo exijan. No presente el valor nominal del modelo CAD como una medición real, ni deduzca la capacidad del proceso a partir de una única pieza. Un plan de inspección de primera pieza (first-article inspection) riguroso debe detallar el método empleado y sus limitaciones antes de que el proveedor aplique el mismo proceso de fabricación a un lote de producción reducido.
Considere la limpieza y la exposición de la muestra como decisiones independientes.
Para este ejemplo de dispositivo inerte, el pedido puede especificar la eliminación de residuos sueltos derivados del mecanizado, así como un procedimiento de limpieza y secado aprobado. Esto no establece un nivel cuantificado de residuos, la compatibilidad con muestras ni la esterilidad. Si, en un uso posterior, se introducen reactivos, muestras biológicas o agentes de limpieza agresivos, el equipo responsable deberá definir requisitos adicionales y aportar la evidencia que los respalde. No asuma que todos los procedimientos de limpieza son adecuados para cualquier tipo de polímero o geometría final. Mantenga el proceso de manipulación final vinculado a la especificación de compra y proteja el riel ya limpio frente a fibras de embalaje sueltas o restos de mecanizado que pudieran depositarse en el interior de la hilera de orificios antes de la inspección de recepción.
Embale el riel sin doblarlo y sin mezclar diferentes revisiones.
Utilice un sistema de protección que sirva de soporte para el componente (que es alargado) y evite que otras piezas presionen contra los orificios o los bordes. El envasado individual puede ayudar a preservar la identidad de cada pieza y evitar el rozamiento entre rieles similares. La etiqueta exterior debe identificar la pieza y su revisión; asimismo, el registro de inspección correspondiente debe estar vinculado a dicho paquete cuando sea necesario. Una bolsa o una bandeja constituyen un embalaje protector, pero no una barrera estéril. Evite el uso de elementos internos que fuercen al riel a adoptar una forma curvada durante el transporte. El procedimiento de recepción debe evaluar la integridad del embalaje y el estado específico de la pieza; no debe darse por sentado que, si la caja exterior no presenta daños, todas las superficies internas cumplen con las especificaciones.
Prepare una solicitud de mecanizado de PEEK basada en planos.
La consulta debe incluir plano y modelo, PEEK sin carga, cantidad y alcance inerte. Identifique ocho orificios, referencias de patrón, bordes e inspección en estado libre. Separe limpieza, manipulación y embalaje de cualquier aprobación futura de laboratorio. Aclare sustituciones, mediciones inaccesibles y supuestos antes de fabricar. El objetivo es una ruta verificable seguida de inspección real, no prometer que una pieza polimérica funcionará en cualquier flujo PCR por el nombre del material.
FAQ
¿Está este riel aprobado para ensayos de PCR o termocicladores?
No. Esta guía se refiere a un dispositivo mecánico inerte. El uso de ensayos, elementos en contacto con la muestra e instrumentos operativos requiere una revisión de diseño específica y la documentación de respaldo correspondiente.
¿Cuántos orificios tiene el riel representativo?
Cuenta con seis orificios pasantes de alineación (de mayor tamaño) dispuestos en una fila, y dos orificios pasantes de montaje (de menor tamaño) en los extremos. No se contemplan ranuras ni otras aberturas ocultas.
¿Se puede sustituir el PEEK sin carga por PEEK reforzado?
No sin previa aprobación. Antes de utilizar un grado distinto o un material reforzado, es necesario revisar la especificación del material, el estado del material base y las premisas del proceso.
¿Por qué es importante la fuerza aplicada durante la inspección?
La fuerza de soporte y de contacto puede alterar la medición del estado de un componente de polímero. El método de inspección debe evitar forzar el riel para que parezca cumplir con las especificaciones.
¿El hecho de que un riel parezca limpio significa que cumple con los requisitos de limpieza para muestras?
No necesariamente. Se requiere un proceso de limpieza definido, criterios sobre residuos admisibles y pruebas de compatibilidad con la muestra; esto va más allá de la simple eliminación de los restos del mecanizado.
¿Qué debe incluirse en una solicitud de cotización (RFQ) para mecanizado?
Se debe proporcionar el plano y el modelo, la especificación del PEEK, la cantidad, el alcance de los dispositivos de sujeción, las referencias del patrón de orificios, los métodos de inspección, las especificaciones de los bordes, las instrucciones de limpieza y los requisitos de embalaje protector.
tanghangyun@oemach.com