
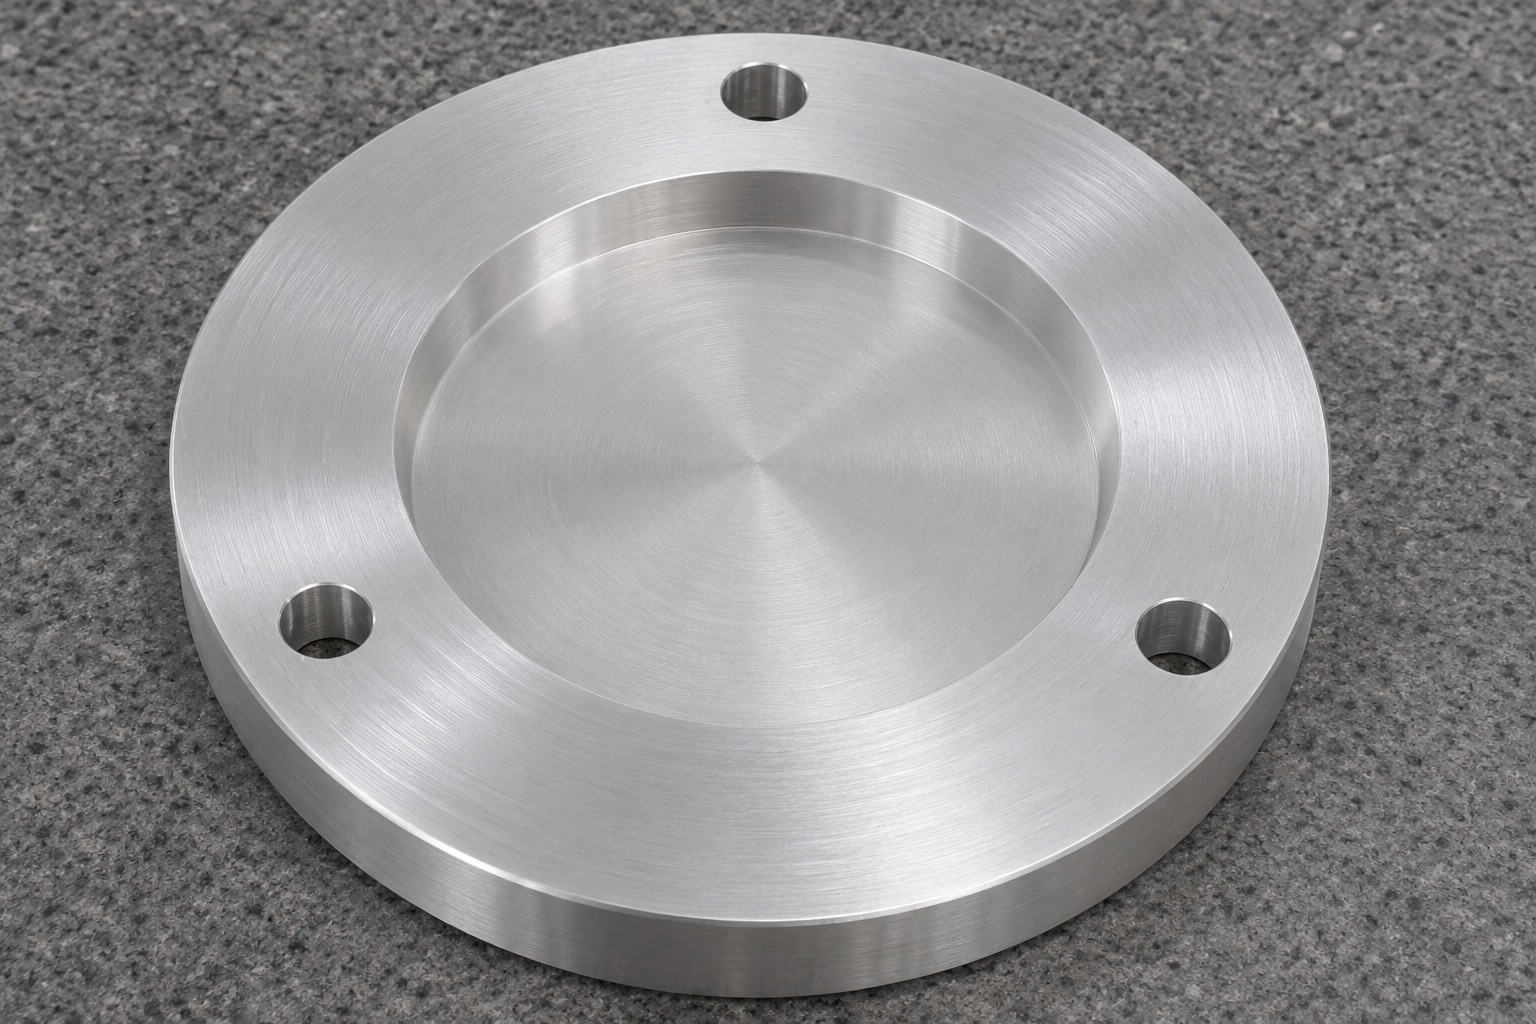
Definir el soporte como pieza mecánica
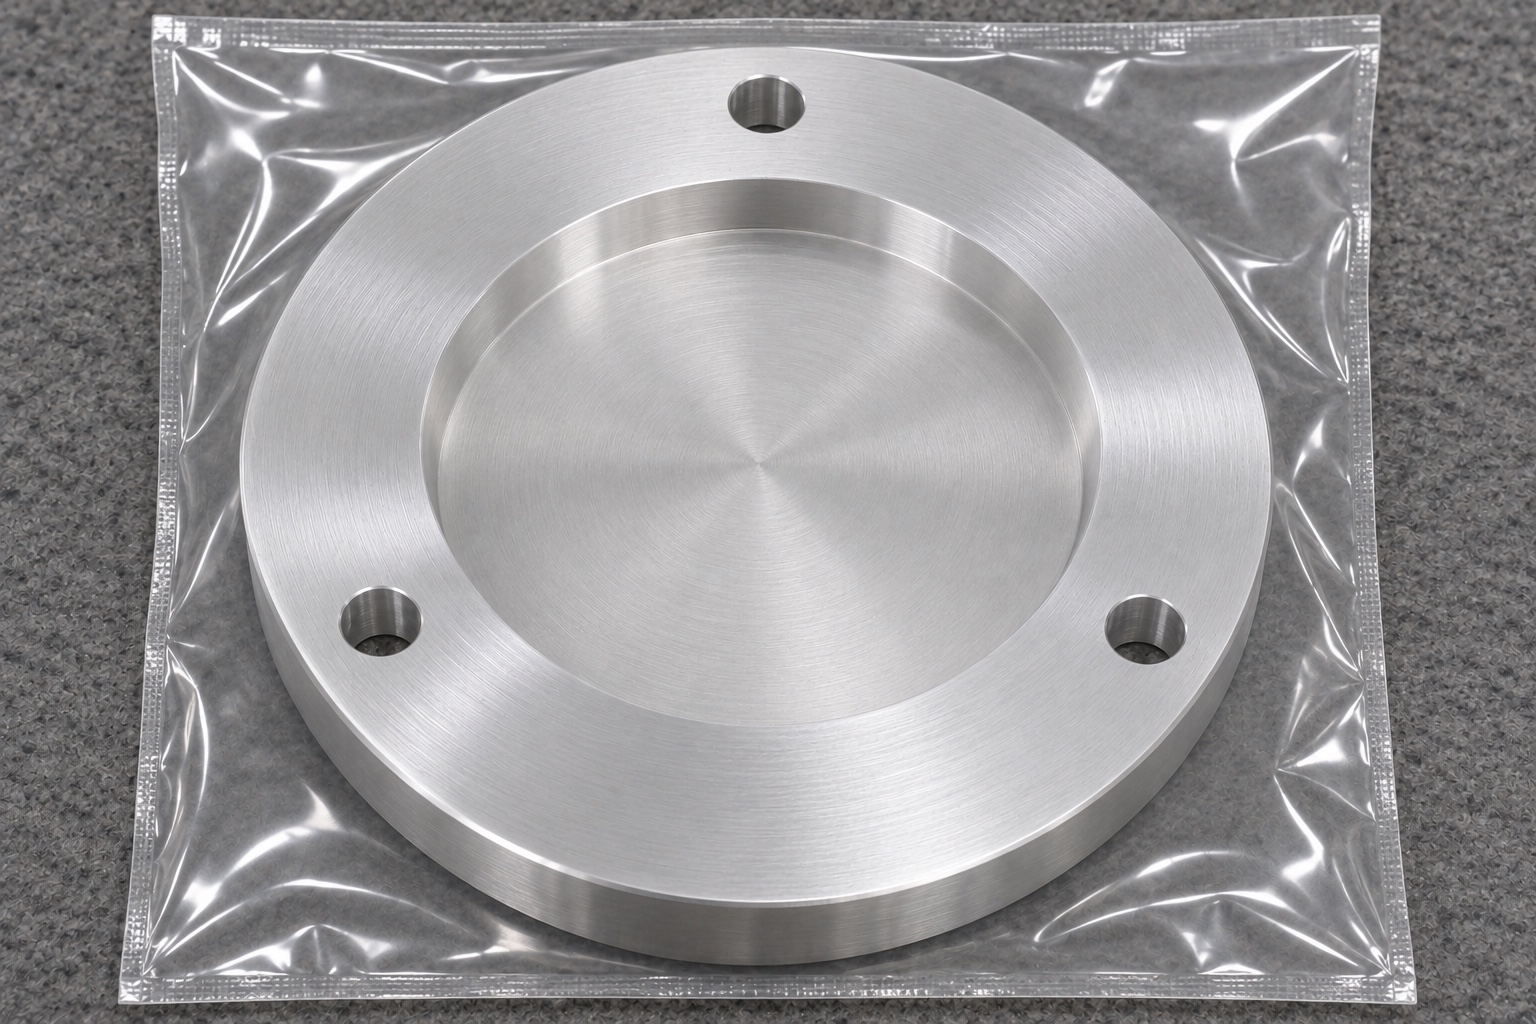
Una fijación de servicio de tomografía de coherencia óptica puede necesitar un soporte para un patrón definido. El ejemplo es un disco 6061 con cavidad central ciega y tres taladros axiales simples en la brida. Es un soporte mecánico, no un patrón calibrado. El mecanizado debe separar el asiento de la cavidad y la fijación de la brida. Se analiza un montaje inerte sin funcionamiento, sin afirmar alineación óptica, calibración, calidad de imagen ni compatibilidad con un instrumento concreto.
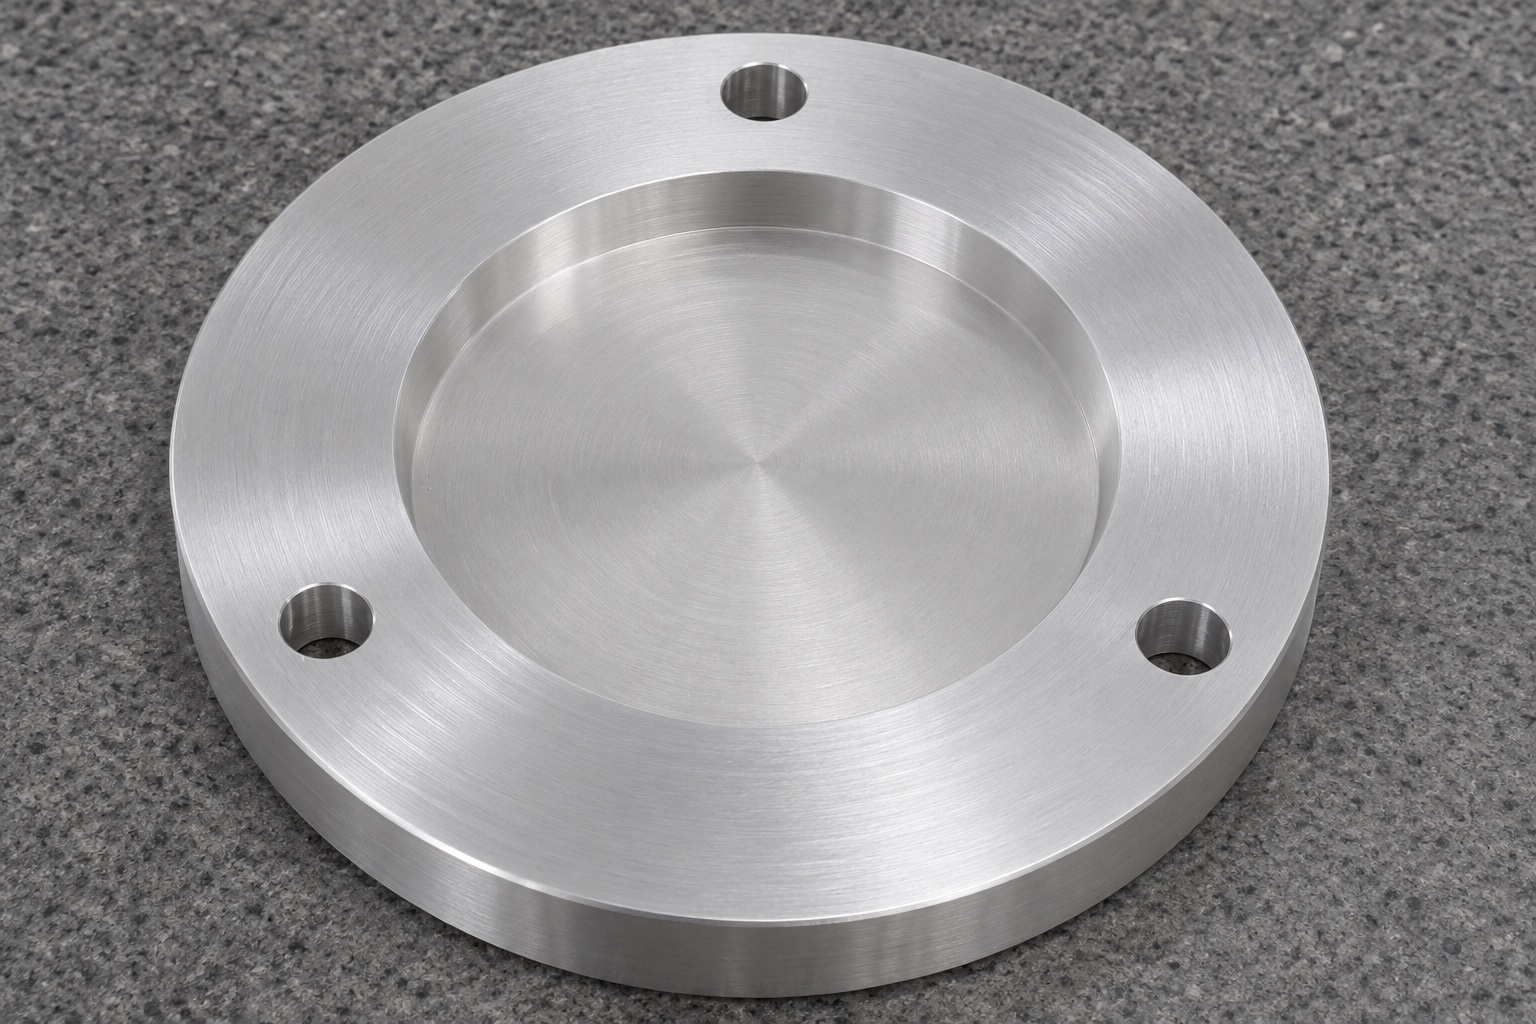
Solicitar envolvente y dirección de instalación del patrón
El diámetro nominal del patrón de referencia, por sí solo, no describe cómo se inserta y se asienta dicho patrón de referencia. Es necesario solicitar información sobre la envolvente exterior controlada, el grosor, el radio de los bordes, la orientación y el espacio libre requerido para su extracción. Se debe determinar si el fondo de la cavidad sirve de apoyo al patrón de referencia o si existe un inserto independiente que proporciona el contacto final. Una cavidad ciega no debe confundirse con una abertura pasante. Asimismo, debe confirmarse que el patrón de referencia pueda extraerse sin necesidad de hacer palanca sobre una superficie funcional. El diseñador del portador debe definir estas interfaces de manera explícita. El proveedor de servicios de mecanizado no puede deducir el espaciado óptico ni la posición aceptable del patrón de referencia a partir de una fotografía, el nombre genérico de un instrumento o una muestra no controlada.
Relacionar referencias de brida y cavidad
La cara de la brida posterior puede servir como plano de soporte principal al asentarse sobre un dispositivo de sujeción. Defina cómo se centra el cuerpo circular y cómo se establece su orientación angular. Dado que tres orificios de montaje equidistantes no garantizan una orientación angular única, marque o restrinja la orientación solo cuando el diseño aprobado lo exija. Especifique la profundidad de la cavidad y la orientación de su base tomando como referencia la cara de soporte pertinente, en lugar de una superficie arbitraria del material en bruto. Incluso si un rebaje tiene las dimensiones correctas, el patrón de referencia podría quedar a una altura incorrecta si el espesor del disco o el plano de soporte no son los adecuados. Las referencias de inspección deben reproducir la relación mecánica prevista.
Seleccionar material 6061 y acabado
Indique la aleación, el temple, la forma del producto y cualquier documentación necesaria para el pedido. Mantenga la trazabilidad del material durante la preparación de la pieza en bruto. Asegúrese de contar con un margen de espesor suficiente para definir la cara de soporte posterior y la cavidad, sin necesidad de forzar una pieza deformada para aplanarla. El pedido debe especificar si el disco se suministra sin tratamiento o con un tratamiento determinado. La apariencia no garantiza el rendimiento óptico, el aislamiento eléctrico ni la compatibilidad con productos químicos de limpieza. Si se requiere un recubrimiento, defina su impacto en la cavidad, la cara de montaje y los orificios antes de realizar el mecanizado. Cualquier acabado no especificado, realizado tras la aceptación de la pieza, podría alterar la relación mecánica que el proveedor midió y documentó originalmente.
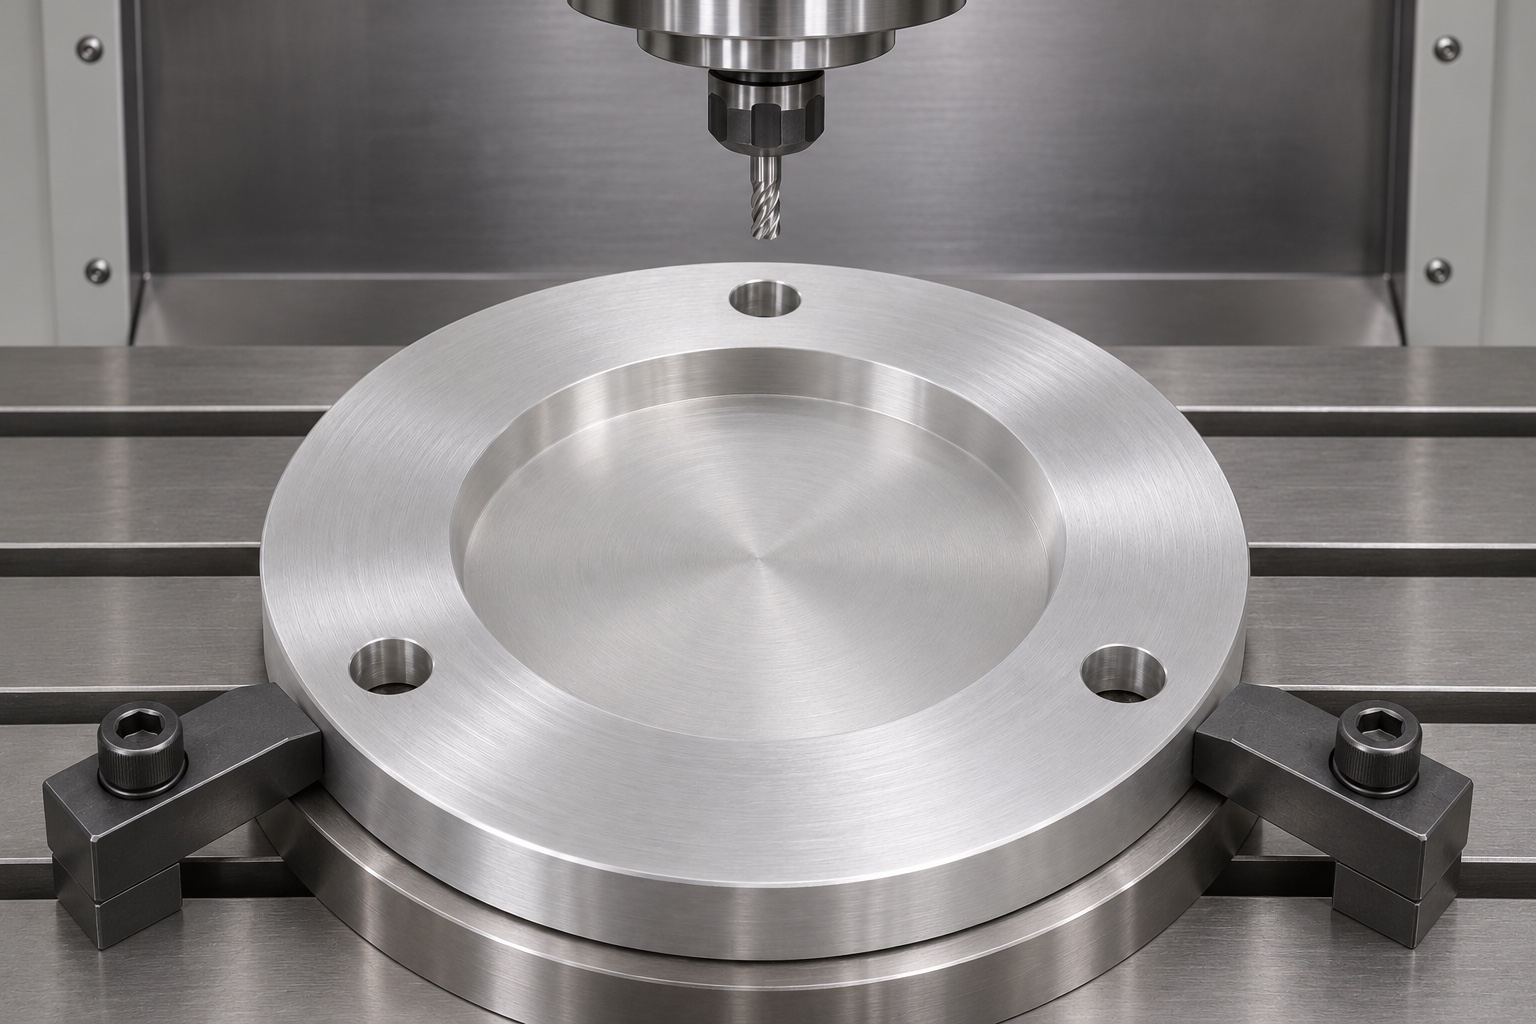
Tornear las referencias circulares cuando proceda
El torneado puede establecer diámetro y caras cuando material y sujeción lo permiten. La cavidad puede tornearse o fresarse según geometría y acceso. Elija un proceso verificable, sin asumir que toda pieza circular necesita una sola preparación. Documente cómo se recuperan las referencias en la segunda sujeción y evite doblar la brida al sujetarla. Debe aceptarse la geometría de la pieza liberada y acondicionada, no su forma temporal dentro del plato.
Mecanizar una cavidad ciega con fondo macizo
La cavidad debe contar con una base sólida y un espesor de pared residual definido. Programe la profundidad a partir de la referencia aprobada y verifique el acceso de la herramienta al radio de la esquina. Una profundidad local excesiva puede reducir la sección restante, incluso cuando el componente parece encajar correctamente. Preste atención a la transición entre el fondo y la pared; el radio del borde del componente debe salvar dicha transición para que este pueda asentarse adecuadamente. Asegúrese de que las marcas de mecanizado y las irregularidades locales se mantengan dentro de los requisitos de superficie especificados. No transforme un asiento nominalmente plano en una cavidad pulida manualmente con el fin de mejorar su apariencia. Cualquier modificación en la zona de contacto del alojamiento requiere una especificación aprobada y un método de aceptación cuantificable.
Situar tres taladros axiales simples
La brida en cuestión presenta tres pequeños orificios pasantes distribuidos uniformemente alrededor del alojamiento. Defina, cuando sea necesario, su circunferencia primitiva (círculo de paso) y su relación angular respecto al sistema de referencias (datum). Confirme que se trate de orificios pasantes simples; los avellanados, las roscas y los ajustes para pasadores son características distintas. Una configuración de tres orificios puede parecer simétrica, pero presentar un radio incorrecto o un centro desplazado. Inspeccione la configuración utilizando las referencias especificadas, en lugar de medir cada orificio únicamente desde el borde exterior. Controle la salida de la broca y elimine las rebabas de la cara posterior para garantizar que el disco pueda asentarse sin balancearse. No aplique fuerza de sujeción para forzar la alineación de una configuración incompatible.
Preservar el asiento durante el acabado de bordes
Elimine el material suelto en la entrada del alojamiento, en el borde de la brida y en ambos extremos de cada orificio de montaje. Mantenga la geometría especificada para el fondo y las paredes, especialmente en los puntos donde el chaflán o redondeo del borde se encuentra con la zona de asiento del patrón de referencia. Un chaflán estético demasiado grande puede reducir la superficie de apoyo útil o alterar el espacio libre necesario para la extracción. Inspeccione las esquinas pequeñas con una iluminación adecuada, en lugar de evaluar todo el disco basándose únicamente en su acabado reflectante. Limpie el alojamiento ciego para evitar que las virutas atrapadas actúen como puntos de apoyo falsos. La limpieza con fines protectores no constituye un método validado para el retrabajo de dispositivos. Si se requiere un nivel de limpieza más estricto, defina el proceso y los criterios de verificación antes de iniciar la fabricación, en lugar de inferirlos a partir del aspecto del embalaje.
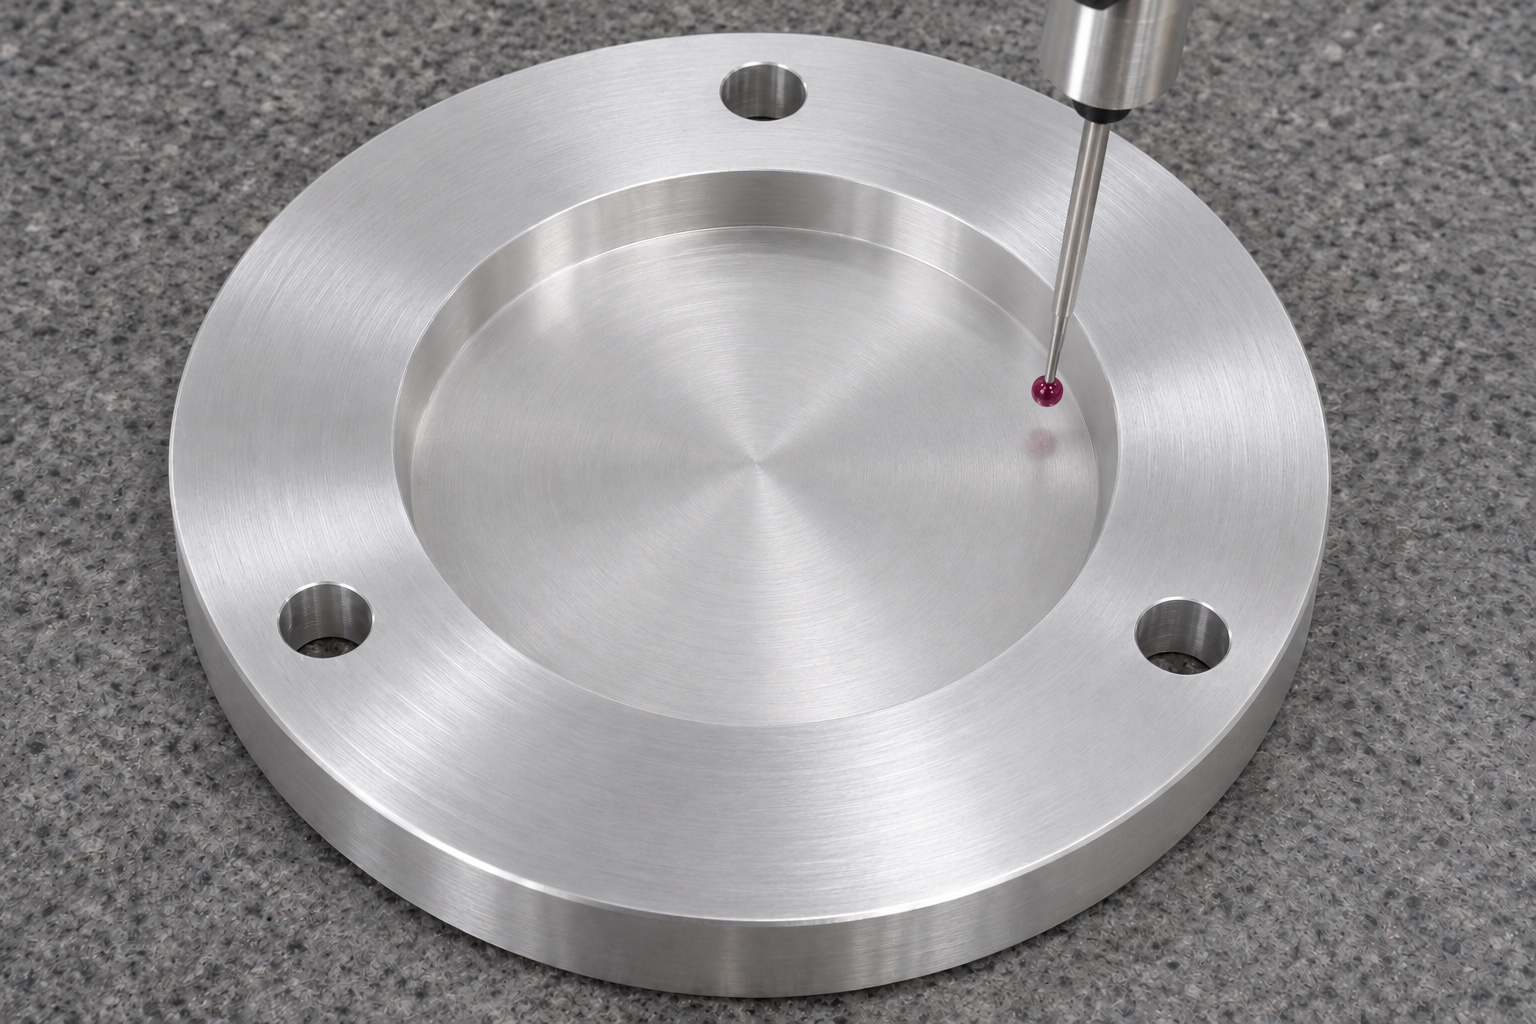
Medir profundidad y forma del fondo por separado
Utilice un método adecuado para medir la profundidad del alojamiento desde el plano especificado y evalúe la forma del fondo en toda la zona de contacto prevista. Una única medición de profundidad no permite detectar si el fondo está inclinado o presenta una concavidad localizada. Inspeccione el diámetro exterior, el grosor del disco y la disposición de los orificios de montaje como características independientes en el plano. Seleccione puntos de medición alejados de los radios de transición en las esquinas y especifique las condiciones de apoyo. Si utiliza un sistema de medición por coordenadas, asegúrese de que la sonda pueda acceder al fondo del alojamiento sin entrar en contacto con el borde. Registre el instrumento utilizado, la configuración de referencia y los resultados obtenidos. Una pieza de prueba (target coupon) suelta sirve como referencia complementaria para el montaje, pero no sustituye a una inspección dimensional controlada.
Revisar un montaje de patrón inerte sin carga
El uso de un patrón de referencia inerte permite detectar interferencias en las paredes del alojamiento, en los radios de transición o en la disposición de los orificios de montaje. Emplee un dispositivo de montaje (útil) que no forme parte del sistema operativo y documente las referencias, las revisiones y el estado del asiento. Observe la inserción y la extracción sin recurrir a un sistema óptico activo para justificar la aceptación mecánica. El hecho de que un patrón de referencia quede visiblemente plano no garantiza su calibración ni su rendimiento óptico. Si el patrón de referencia oscila, inspeccione tanto el fondo del soporte como la superficie de referencia del patrón de referencia antes de realizar cualquier modificación. Si la fijación altera el ajuste, revise el apoyo de la brida, la disposición de los tornillos y el dispositivo de montaje. Esta prueba debe centrarse exclusivamente en el contacto mecánico y no sustituye al plan de cualificación óptica establecido por el propietario del equipo.
Controlar cambios de recubrimiento y revisión
Una modificación posterior en el recubrimiento puede alterar el diámetro del alojamiento, su profundidad y el asiento del patrón de referencia, incluso si el modelo CAD permanece inalterado. Un patrón (target) revisado también puede presentar un radio de borde o un espesor diferente. Confirme las revisiones tanto del componente como de la referencia de acoplamiento antes de repetir la producción. Mantenga controles de proceso independientes antes del acabado, así como verificaciones de aceptación final posteriores, en caso de que el pedido requiera ambos. No reutilice, sin previo aviso, un desplazamiento (offset) anterior para compensar un cambio en la muestra del patrón. La interfaz se rige por el plano y el proceso de desviación aprobado. La trazabilidad en la toma de decisiones facilita la reposición de piezas personalizadas para dispositivos ópticos médicos, sin que ello implique que el proveedor haya calibrado o aprobado el instrumento completo.
Presupuestar el alcance mecánico completo
La solicitud debe incluir plano y CAD, material y estado, envolvente del patrón, montaje, acabado, cantidad e inspección. Defina quién aporta la referencia inerte y si se incluye un útil o informe de primera pieza. Identifique superficies protegidas frente a arañazos. Apoye la brida y evite que la cavidad acumule tornillos o residuos durante el transporte. Vincule revisión, material y resultados. El valor del patrón y la cualificación óptica permanecen fuera del alcance mecánico.
FAQ
¿Es el soporte (carrier) en sí mismo un patrón de calibración para OCT?
No. Se trata de un soporte mecánico para un patrón definido por separado. Su geometría no determina el valor de calibración, la precisión óptica ni la calidad de la imagen.
¿Atraviesa el disco la cavidad central?
No. El diseño representativo cuenta con una cavidad ciega con una base sólida. El espesor restante de la pared debe ajustarse a lo indicado en el plano aprobado.
¿Por qué inspeccionar la profundidad de la cavidad tomando como referencia la brida?
La brida de soporte determina la posición tras el montaje. Realizar mediciones desde una superficie cualquiera, no relacionada, puede ocultar una altura de asiento incorrecta del patrón de referencia.
¿Tres orificios equidistantes definen una única posición angular?
No necesariamente. El diseñador debe especificar la orientación angular (o «posicionamiento de reloj») u otro elemento de referencia si el conjunto requiere una posición angular específica y única.
¿Puede una prueba de encaje del patrón de referencia sustituir a la inspección de la superficie de apoyo?
No. La verificación del encaje complementa la inspección, pero puede no revelar defectos locales como concavidades, inclinaciones o desviaciones geométricas fuera de la zona de contacto real del patrón de referencia.
¿Qué cambios requieren una nueva revisión de la interfaz?
Se deben revisar los cambios en la revisión del patrón de referencia, el material o el acabado, las modificaciones en el montaje y cualquier cambio en los criterios de aceptación. Es necesario reevaluar cómo afecta cada uno de estos aspectos al asiento, a las holguras y a las referencias utilizadas para la inspección.
tanghangyun@oemach.com