
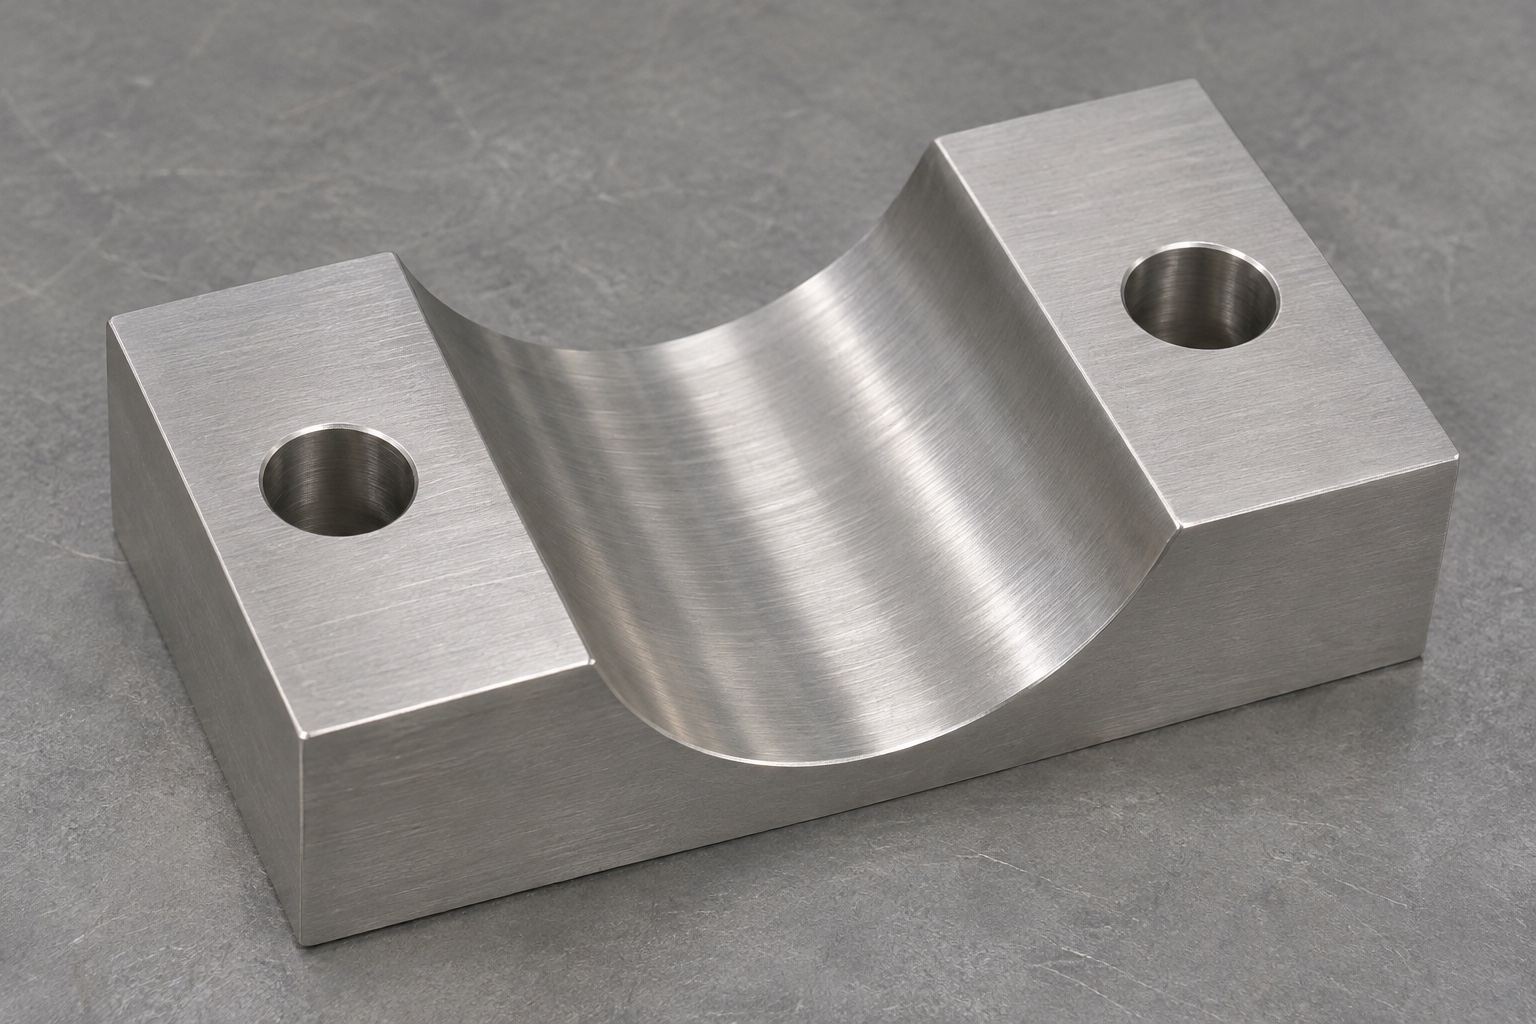
Distinguir la mitad de abrazadera del conjunto
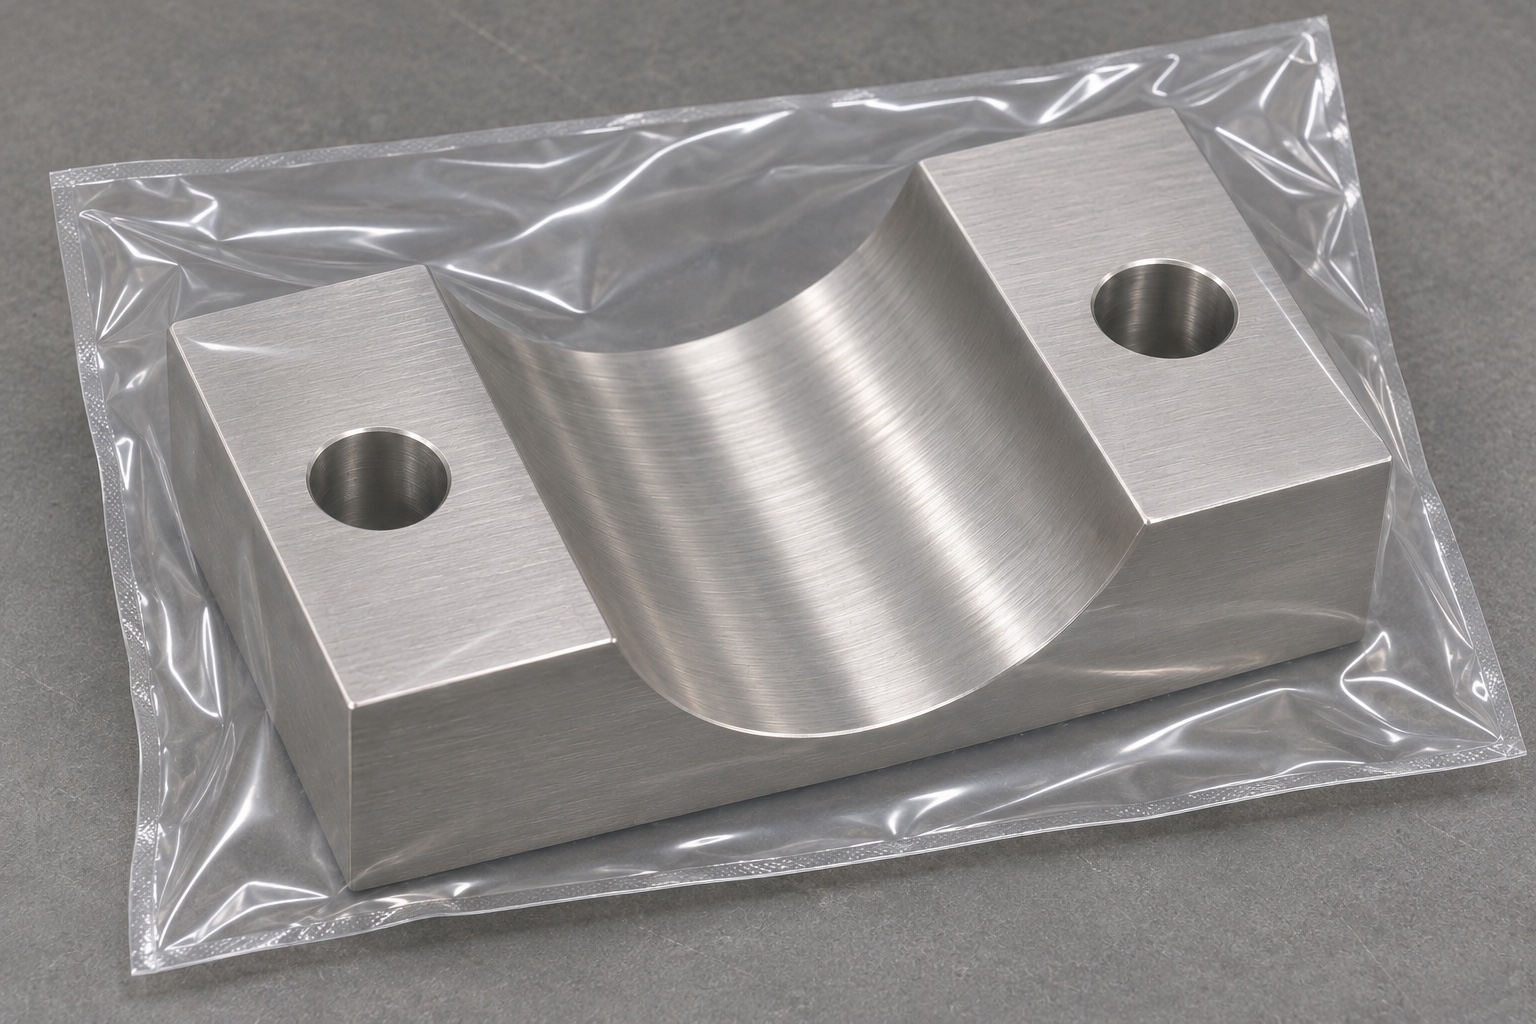
Una mitad de abrazadera es solo un componente de una fijación. El ejemplo 316L tiene cuerpo rectangular, ranura semicilíndrica y dos orejetas con un taladro simple en cada una. La otra mitad y los tornillos se definen por separado. El fresado CNC debe distinguir superficies de asiento, posición y fijación. Aquí se analiza un banco sin carga con una referencia inerte, no un sistema de aspiración operativo. No se establecen fuerza de sujeción, carga admisible, seguridad de transporte ni idoneidad clínica.
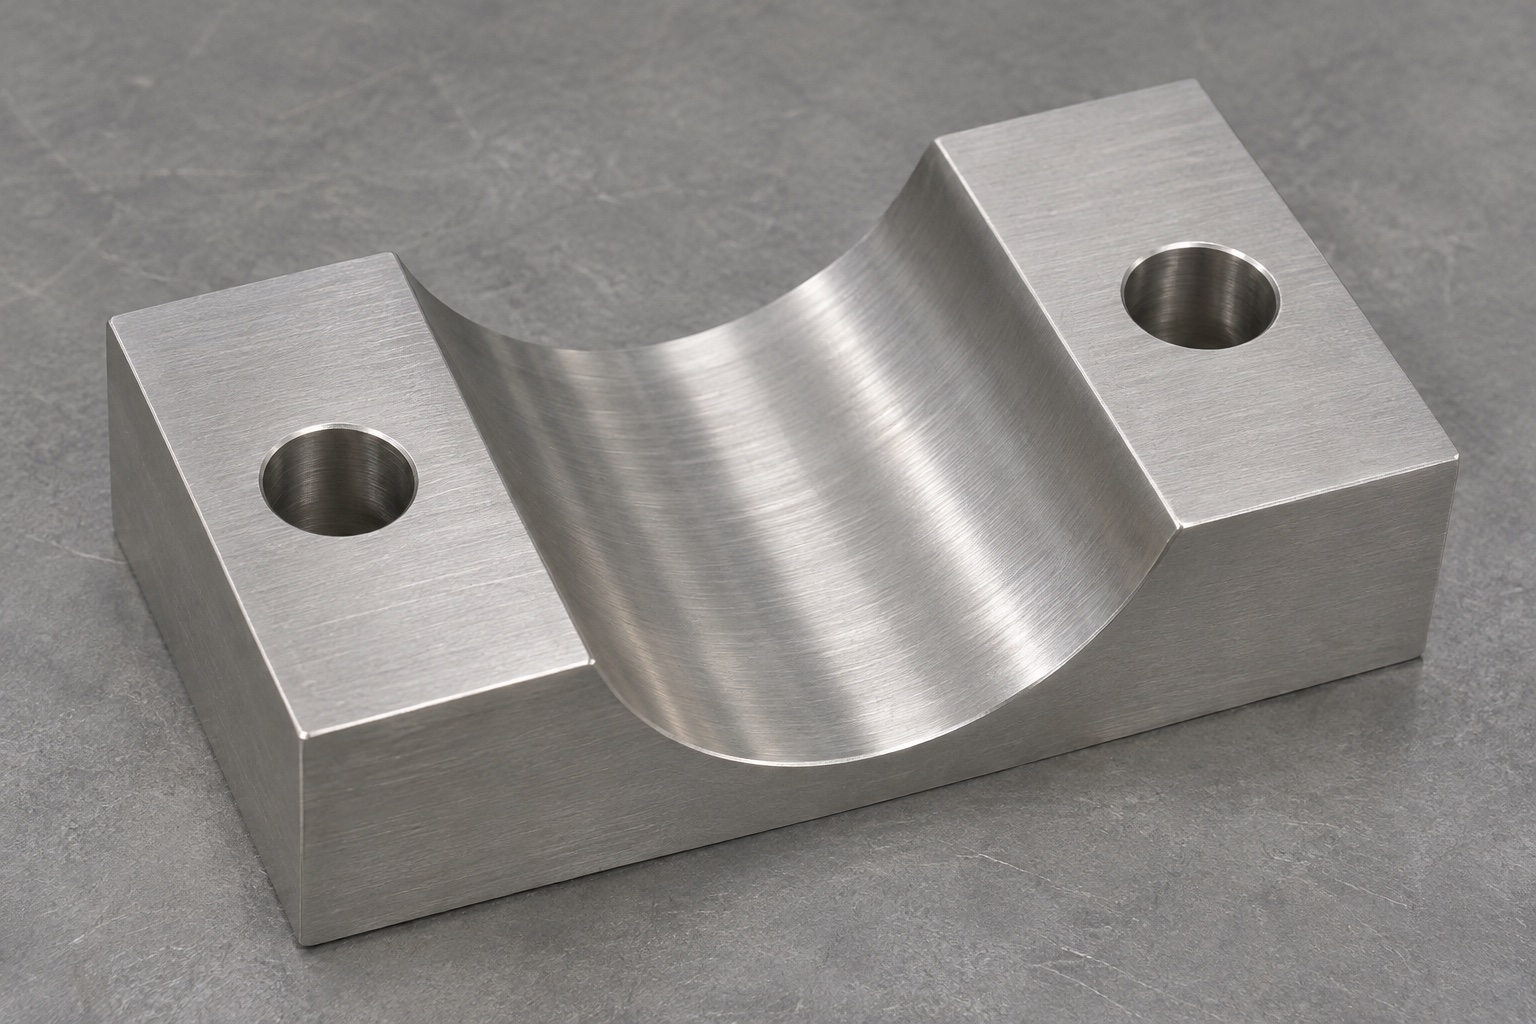
Definir la envolvente del poste y el contacto
Solicite el rango de diámetro del poste aprobado, la información sobre su rectitud y el estado de la superficie relevante para la interfaz mecánica propuesta. Es posible que la ranura esté diseñada para entrar en contacto solo en una región específica, en lugar de ajustarse perfectamente a un cilindro nominal en toda su superficie. Especifique cómo cierra la otra mitad de la abrazadera y si debe mantenerse una separación (holgura) diseñada entre las pestañas. Una muestra de cilindro suelta no sirve para determinar el rango de diámetro admisible. No elimine material de ambas mitades hasta que entren en contacto, si el plano técnico exige que exista una separación. El diseñador debe definir el contacto previsto y el sistema de retención; el proveedor de mecanizado no debe inventar valores de par de apriete ni límites de carga para compensar la falta de información sobre el montaje.
Relacionar ranura y orejetas de montaje
El eje de la ranura y las superficies de las pestañas definen distintas relaciones geométricas. Establezca un sistema de referencia que coincida con la forma en que la pieza se sujeta durante la inspección y el montaje. Una cara posterior o inferior puede establecer el plano principal, mientras que un borde definido determina la ubicación lateral. A partir de estas referencias, especifique la altura del centro de la ranura, su orientación y su perfil. La disposición de los orificios de las «orejas» debe definirse independientemente del perímetro estético, siempre que el montaje así lo requiera. Un radio correcto, por sí solo, no garantiza un asiento adecuado; la ranura podría estar desplazada, inclinada o deformada localmente, incluso si un calibrador de diámetro parece encajar en un tramo corto.
Seleccionar material 316L trazable
Identifique el grado específico de acero 316L, la forma del producto y su estado de suministro; mantenga el lote de material asociado a la orden de trabajo. Nunca sustituya un recorte de acero inoxidable de origen desconocido por una aleación que sea simplemente similar a la vista. Deje un sobreespesor de mecanizado suficiente para establecer referencias de sujeción estables, sin eliminar material innecesariamente. Verifique que la pieza mantenga su rigidez tras el mecanizado de la ranura. La identificación de la aleación no garantiza, por sí sola, la compatibilidad con los procesos de limpieza, el comportamiento frente a la corrosión en un entorno específico ni la certificación del dispositivo. Cualquier requisito adicional —ya sea de documentación o de tratamiento superficial— debe incluirse en el pedido. Defina estos requisitos antes de presupuestar piezas de sujeción de acero inoxidable a medida, en lugar de realizar suposiciones una vez iniciado el mecanizado.
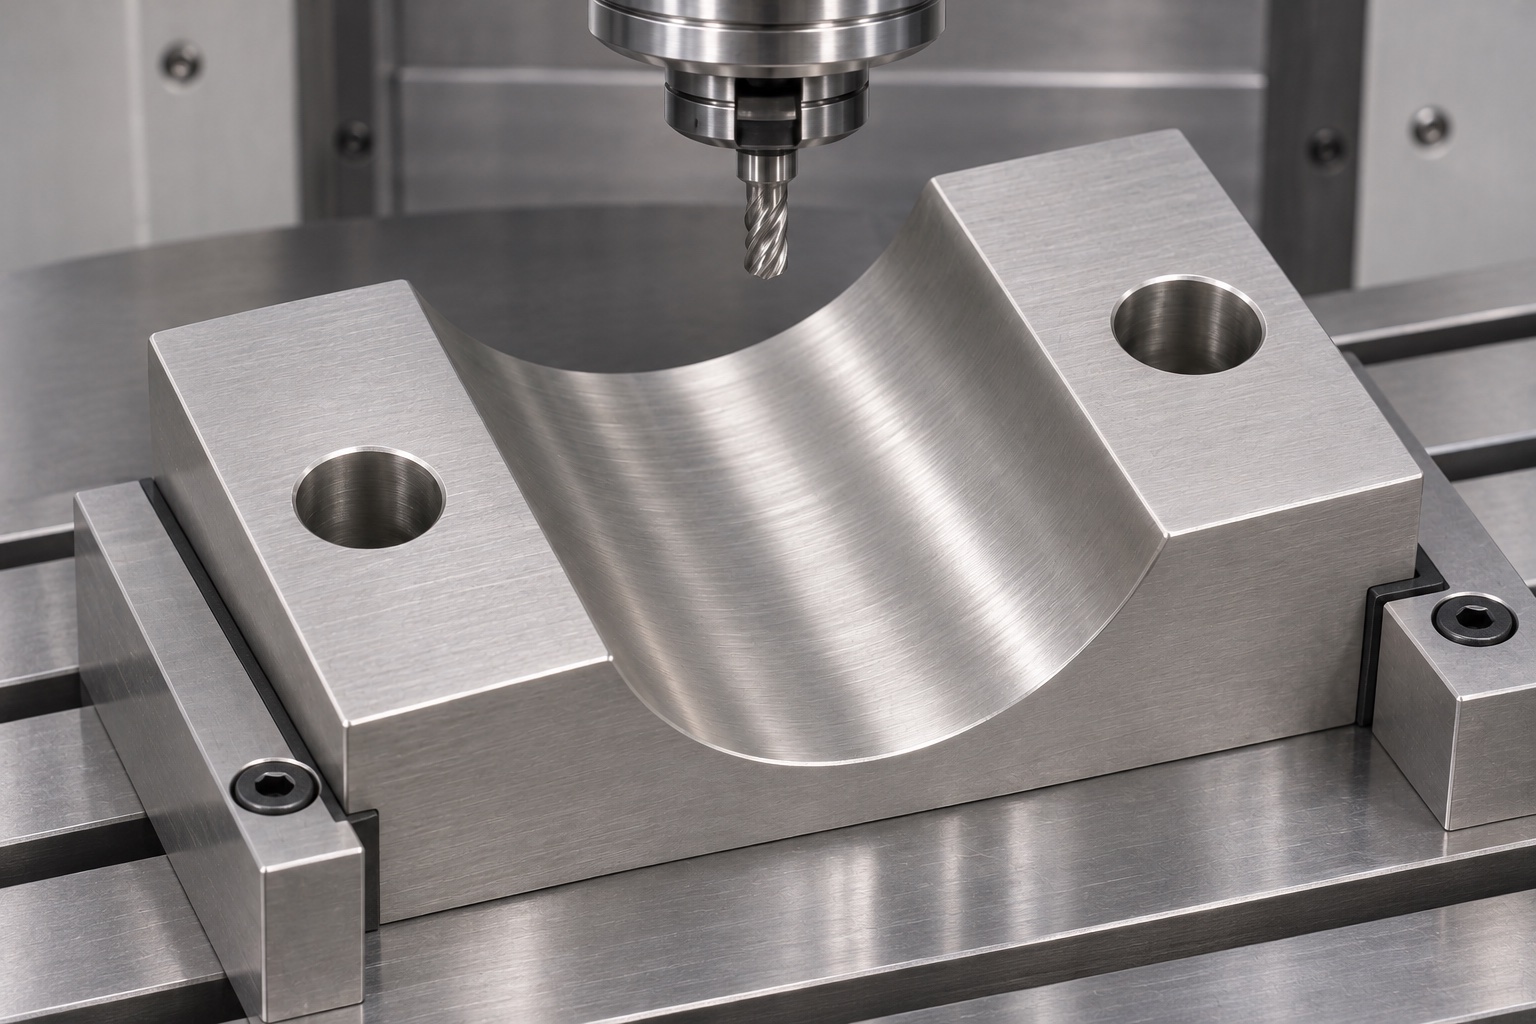
Desbastar el asiento con apoyo adecuado
Establezca referencias y desbaste la ranura conservando apoyo bajo la sección restante. La herramienta depende del radio, longitud y acceso desde los extremos. Puede considerarse una fresa esférica u otro proceso adecuado, pero debe evaluarse el alcance, la evacuación de virutas y el contacto de corte. Evite rozar con un filo gastado o recortar virutas atrapadas. Deje sobrematerial de acabado y compruebe la pieza fuera de sujeción, especialmente si las orejetas son delgadas.
Acabar el perfil sin resaltes ocultos
Una irregularidad superficial (como una cresta o un surco no deseado) puede provocar un contacto inicial en un lugar no previsto. Defina la textura superficial y los requisitos de perfil en la zona de asiento real, y seleccione una trayectoria de mecanizado que permita su inspección. El espaciado de la trayectoria de la herramienta y la forma de la fresa influyen en la superficie residual; sin embargo, el brillo visual no garantiza la precisión de la forma. Verifique la transición en cada extremo abierto y la continuidad cerca de las orejetas. No realice un pulido manual del asiento hasta que una muestra (correspondiente a un polo) resulte satisfactoria. Dicha práctica podría agrandar la ranura en puntos específicos y alterar su conformidad con el plano técnico. Cualquier modificación en la geometría de contacto requiere una aprobación formal y un método de medición reproducible.
Mantener dos taladros de montaje simples
Esta mitad representativa cuenta con dos orificios pasantes simples; no presenta roscas, avellanados cónicos ni cajeados cilíndricos. El conjunto de acoplamiento incorpora los elementos de fijación especificados. Confirme el diámetro de los orificios, la distancia entre centros y su orientación consultando la documentación técnica aprobada. Una orejeta de montaje no debe forzarse hasta su posición mediante el apriete de tornillos que no sigan el patrón correcto. Siempre que sea posible, soporte la superficie de salida durante el taladrado e inspeccione ambos puntos de salida para detectar rebabas. Si el diseño requiere pasadores de posicionamiento o un tipo de asiento para tornillos distinto, esto constituye una modificación del plano técnico, no una simple adaptación durante la fabricación. Mantenga la distinción entre el holgura necesaria para la fijación y los elementos que sirven para posicionar el componente.
Desbarbar sin alterar la zona de contacto
Retire las rebabas sueltas de los extremos de la ranura, los bordes de las orejetas y las salidas de los orificios utilizando un método controlado. Proteja la zona de asiento cilíndrica especificada para evitar un redondeado incontrolado o una alteración excesiva mediante abrasión. Una rebaba pequeña puede hacer que la pieza se levante sobre el soporte de inspección o rayar una superficie de referencia; por el contrario, un biselado o redondeado excesivo de los bordes puede reducir el área de contacto útil. Realice la inspección bajo una iluminación adecuada y con el aumento necesario. Distinga entre la aceptación de los bordes y las condiciones de limpieza acordadas. Elimine las virutas atrapadas y los residuos del proceso sin asumir que se ha llevado a cabo un ciclo de retrabajo médico validado. Si se especifica una pasivación u otro tratamiento, defina qué dimensiones y superficies se consideran aceptables tras dicho proceso.
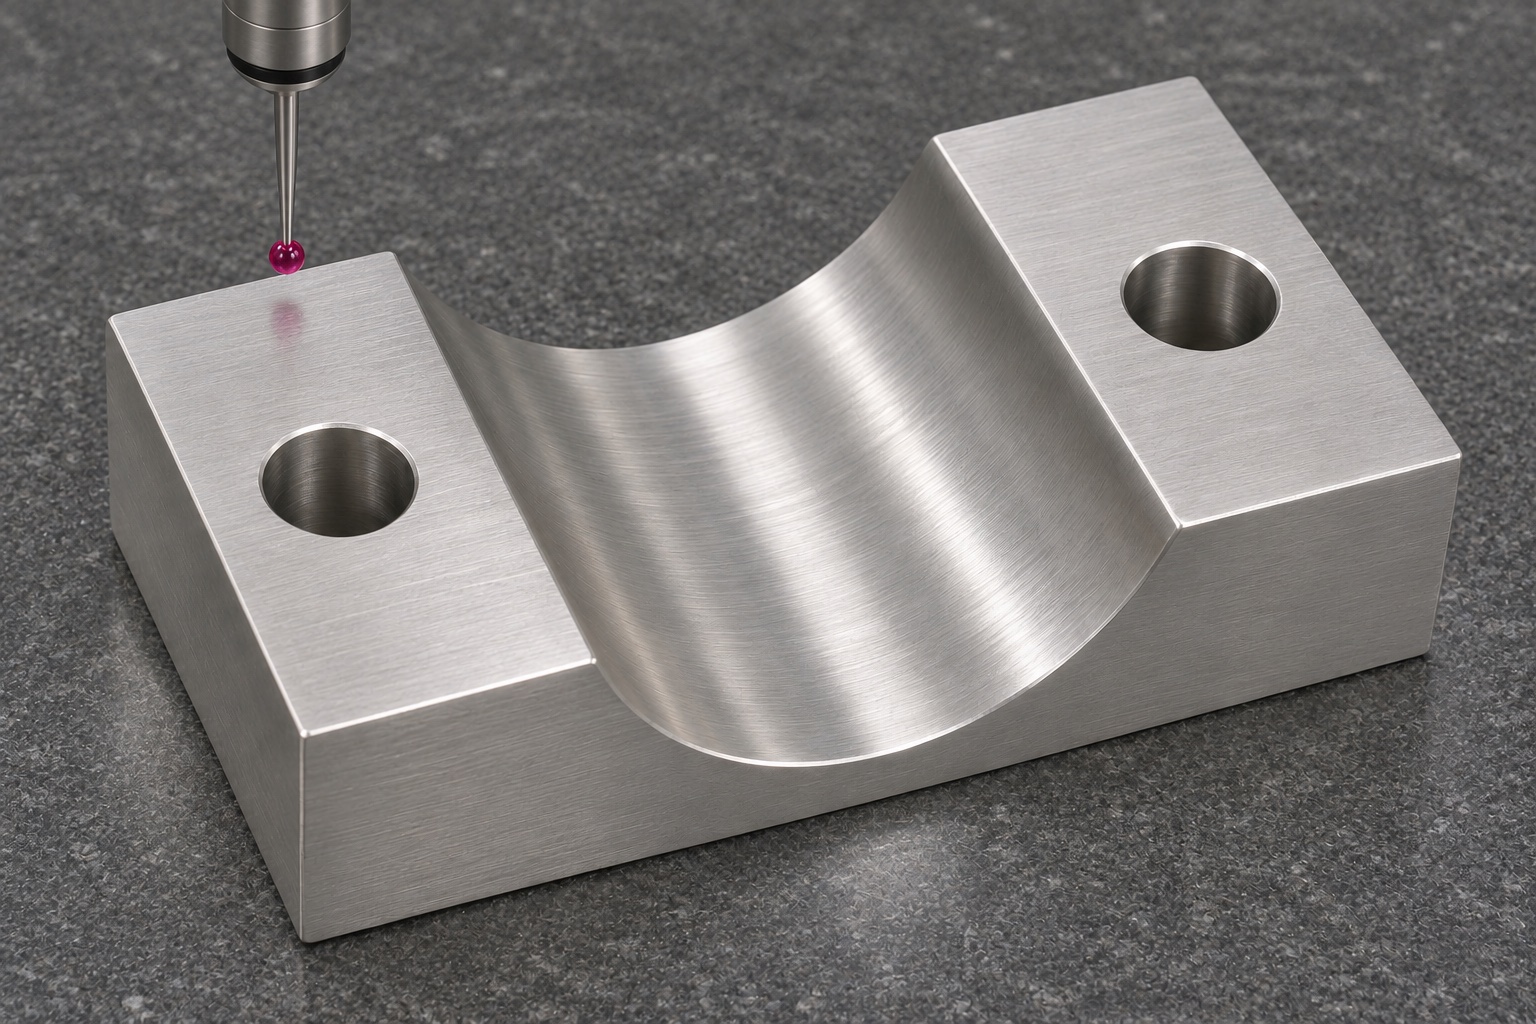
Medir el perfil en varias secciones
Utilice un método adecuado —ya sea mediante coordenadas, sistemas ópticos o equipos de medición de forma— para comparar las secciones de la ranura con el perfil cilíndrico especificado. Incluya puntos de medición a lo largo de la ranura para evitar que una verificación puntual oculte la presencia de conicidad o torsión. Indique en el informe la alineación respecto a las referencias (datum), las condiciones de soporte y el acceso del palpador. Verifique por separado las caras de las orejetas y la ubicación de los orificios, siempre que el plano lo exija. Una pieza de referencia (patrón) puede complementar estas comprobaciones, pero no permite detectar todos los errores geométricos. Si los resultados de la medición no coinciden, revise la configuración de referencia y la fuerza de contacto antes de realizar modificaciones en la pieza. La inspección debe generar evidencia trazable vinculada a las características reales de la pieza, y no limitarse a un simple veredicto de «aprobado» sin justificación.
Comprobar el montaje inerte sin carga
Monte las mitades aprobadas alrededor de una pieza de referencia inerte, utilizando los elementos de fijación especificados y siguiendo el procedimiento de montaje establecido. Registre las revisiones, la orientación y la secuencia de contacto observada. Esta verificación puede revelar interferencias en los extremos de la ranura, un espaciado incorrecto entre las orejetas o cambios imprevistos durante el proceso de fijación. No obstante, este procedimiento no valida la fuerza de sujeción, la estabilidad del equipo ni la resistencia ante cargas durante el transporte. No aumente el par de apriete ni aplique cargas operativas para intentar que un ajuste deficiente parezca aceptable. Si el ensamblaje no cierra de manera uniforme, examine la otra mitad, la geometría de los elementos de fijación, la pieza de referencia y la ranura mecanizada. El punto donde se detecte la primera interferencia debe servir como guía para la investigación.
Diagnosticar antes de ampliar el asiento
Si el poste hace contacto solo en un extremo, revise la orientación del eje de la ranura, la rectitud del poste y la alineación del dispositivo de sujeción. Si las orejetas oscilan sobre el soporte de banco, inspeccione sus superficies de referencia y verifique si quedan rebabas. Si el conjunto cambia tras la fijación, determine si los elementos de sujeción desplazan las mitades o si la pieza (el poste) se encuentra fuera de los límites dimensionales aprobados. Aumentar el radio de la ranura podría ocultar un error de posicionamiento, al tiempo que reduce el contacto previsto. Documente la condición observada, la geometría medida y la acción correctiva aprobada. Vuelva a inspeccionar las características afectadas después de cualquier retrabajo autorizado. Una prueba adecuada permite distinguir entre la conformidad de la pieza y una cuestión de diseño del conjunto aún no resuelta.
Solicitar un presupuesto con entregables medibles
Envíe plano y CAD controlados, material, geometría de la otra mitad, envolvente del poste, tornillos, cantidad, acabado e inspección. Defina quién suministra la referencia inerte y si se incluye un útil de ajuste. Separe costes de utillaje e informe de primera pieza. Proteja cuerpo, ranura y caras de montaje frente a golpes y piezas sueltas. Mantenga trazabilidad de revisión y material. El proveedor verifica el componente; la organización responsable define y cualifica el conjunto.
FAQ
¿Garantiza un radio de ranura correcto que la abrazadera sea segura?
No. El tamaño de la ranura es solo una característica. La fuerza de sujeción, los elementos de fijación, la geometría de las piezas que encajan entre sí y la cualificación del conjunto requieren requisitos y evidencias independientes, proporcionados por el diseñador responsable.
¿Deben tocarse ambas orejetas de la abrazadera al apretarlas?
Solo si el diseño aprobado especifica esa condición. Algunas interfaces requieren una separación controlada; el mecanizado no debe eliminarla para intentar imitar otro tipo de montaje.
¿Se pueden roscar los dos orificios sin modificar el plano?
No. En este ejemplo, se trata de orificios pasantes simples. La inclusión de roscas o asientos para tornillos distintos altera la interfaz y requiere aprobación previa a la fabricación.
¿Por qué es necesario medir varias secciones a lo largo del asiento?
El uso de múltiples secciones ayuda a identificar errores de conicidad, torsión y forma local que una simple verificación de radio o diámetro podría pasar por alto.
¿Garantiza el acero 316L la compatibilidad con los productos químicos de limpieza?
No. Es necesario evaluar por separado el material específico, el estado de la superficie y el entorno de limpieza. El nombre de la aleación, por sí solo, no determina un proceso aprobado.
¿Qué demuestra la verificación del ajuste en el poste (sin carga)?
Únicamente el asentamiento mecánico observado en la configuración específica sin carga. No establece la capacidad de carga, la estabilidad durante el transporte ni la idoneidad para su uso en un entorno clínico.
tanghangyun@oemach.com