
Definir por separado el receptor y el cierre
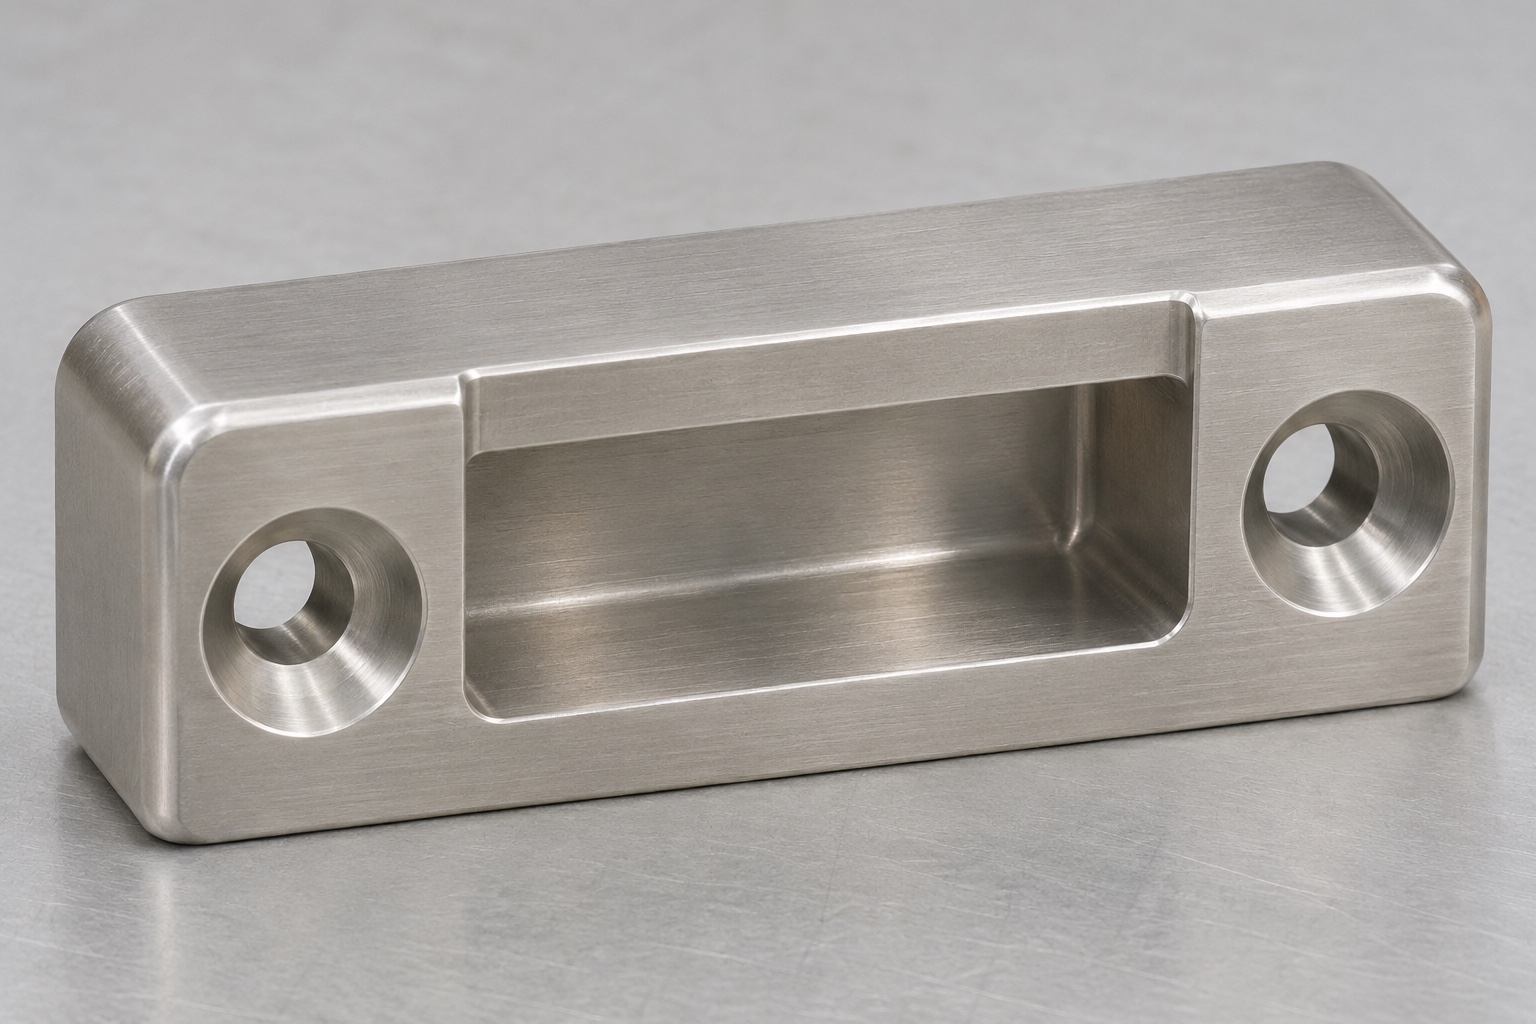
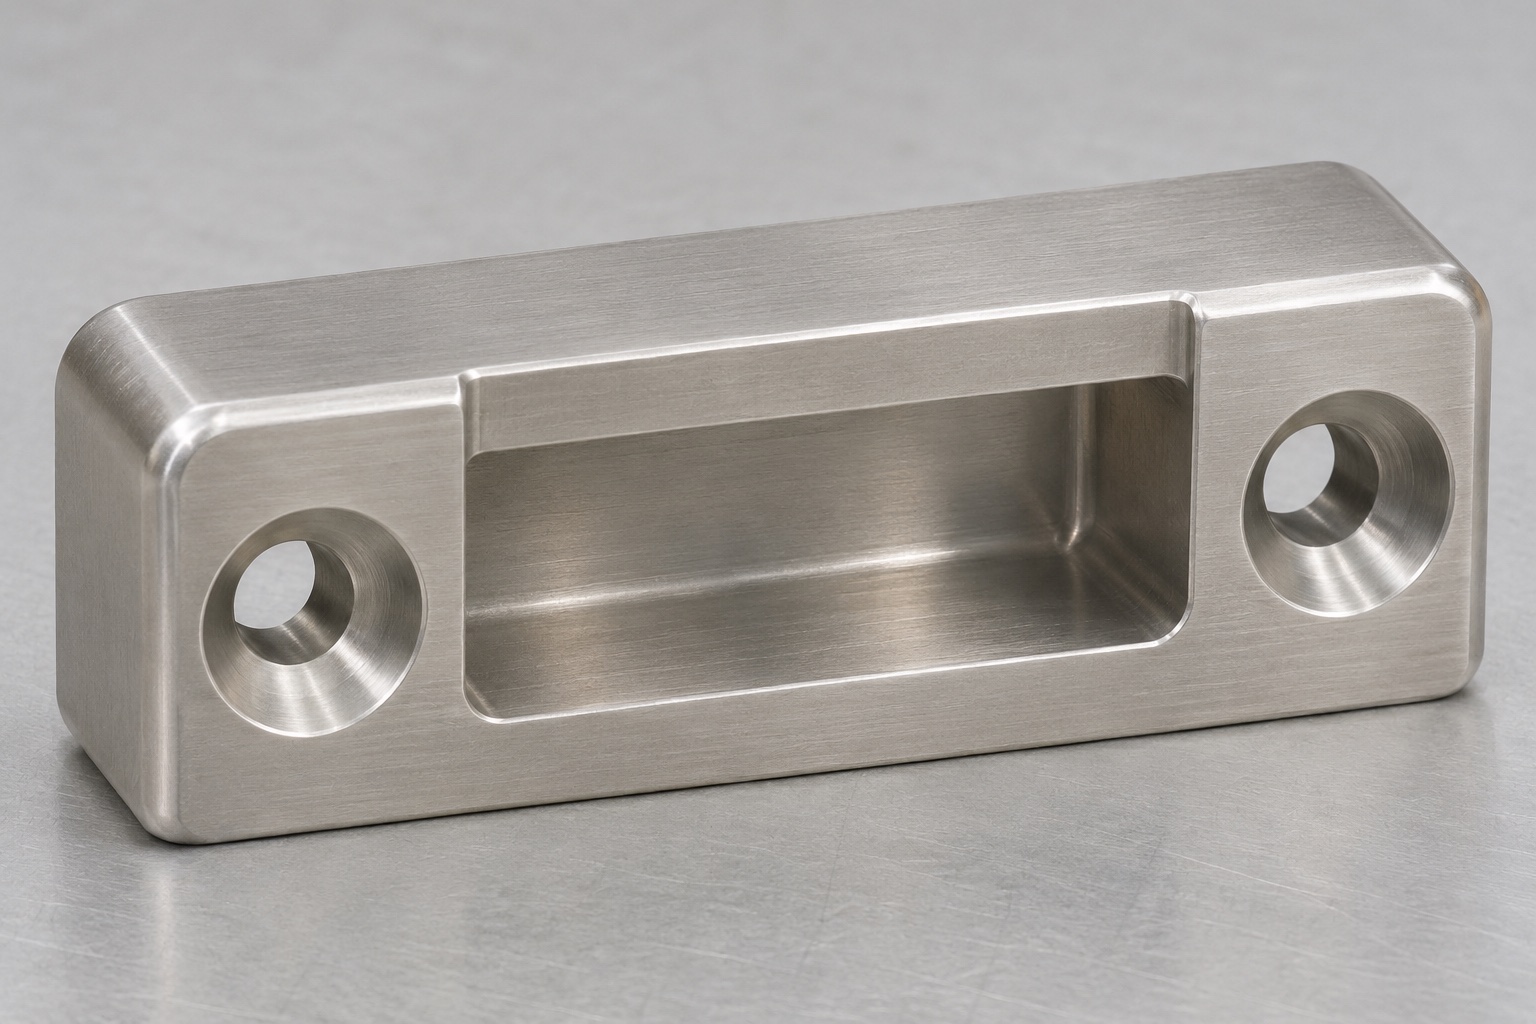
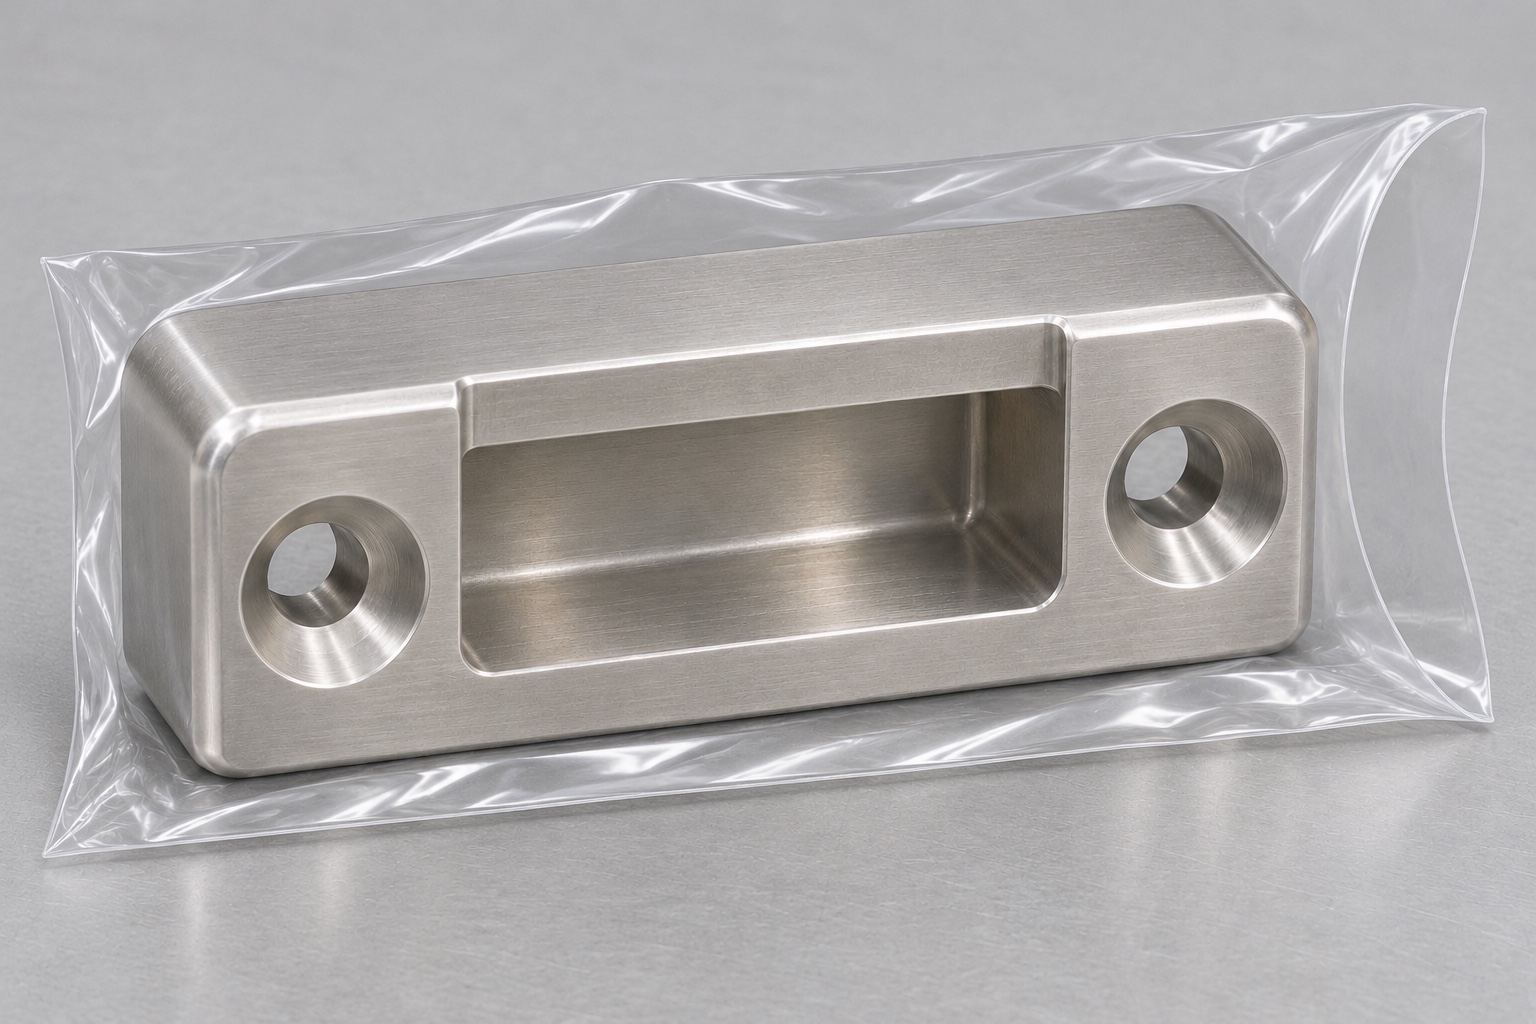
Una cesta de transporte para instrumental médico puede utilizar un bloque receptor independiente diseñado para alojar la lengüeta de un pestillo. El ejemplo que aquí se presenta consiste en un bloque rectangular de acero 316L que cuenta con una cavidad abierta poco profunda en la parte frontal y dos orificios de montaje avellanados a ambos lados de dicha cavidad. La superficie de contacto superior de la cavidad constituye el borde de enganche, mientras que la cara posterior se apoya contra un soporte. El receptor, por sí solo, no constituye el pestillo ni la cesta completos. Esta guía aborda el mecanizado y la inspección de un conjunto de desarrollo sin carga; no define la carga segura, la resistencia de retención, el control de infecciones ni los procedimientos de limpieza. Comience por analizar la trayectoria real del pestillo y la secuencia de contacto.
Establecer la envolvente de enganche
Determine el grosor, la anchura, la trayectoria de entrada y los radios de la lengüeta. Una probeta rectangular puede verificar el tamaño de la cavidad, pero no reproduce necesariamente el giro del mecanismo. Separe el solapamiento funcional de la holgura de entrada: una lengüeta puede entrar sin enganchar correctamente. Compruebe también la trayectoria de apertura y qué componente limita el recorrido. No profundice la cavidad para compensar un receptor mal situado o una revisión de cierre incompatible. La geometría de los componentes de acoplamiento debe quedar definida en el plano aprobado.
Fijar las referencias de montaje antes de dimensionar la cavidad
La cara posterior de montaje puede servir como referencia principal (datum) cuando se apoya directamente contra un soporte. Utilice una referencia lateral o de extremo, presente en el ensamblaje real, para determinar la posición tanto lateral como vertical. Los tornillos de cabeza avellanada pueden atraer una pieza hacia sus centros; por tanto, verifique si su geometría sirve para posicionar el componente o simplemente para fijarlo. Un alojamiento desplazado respecto a un perímetro estético no garantiza necesariamente que se mantenga la altura de contacto prevista. Indique las referencias seleccionadas en el plano y en el informe. Distinga entre la profundidad de la base y la altura del reborde de contacto superior, y especifique los puntos de medición, evitando las zonas cercanas a los radios de acuerdo (redondeos en las esquinas).
Desbastar una pieza de acero inoxidable bien apoyada
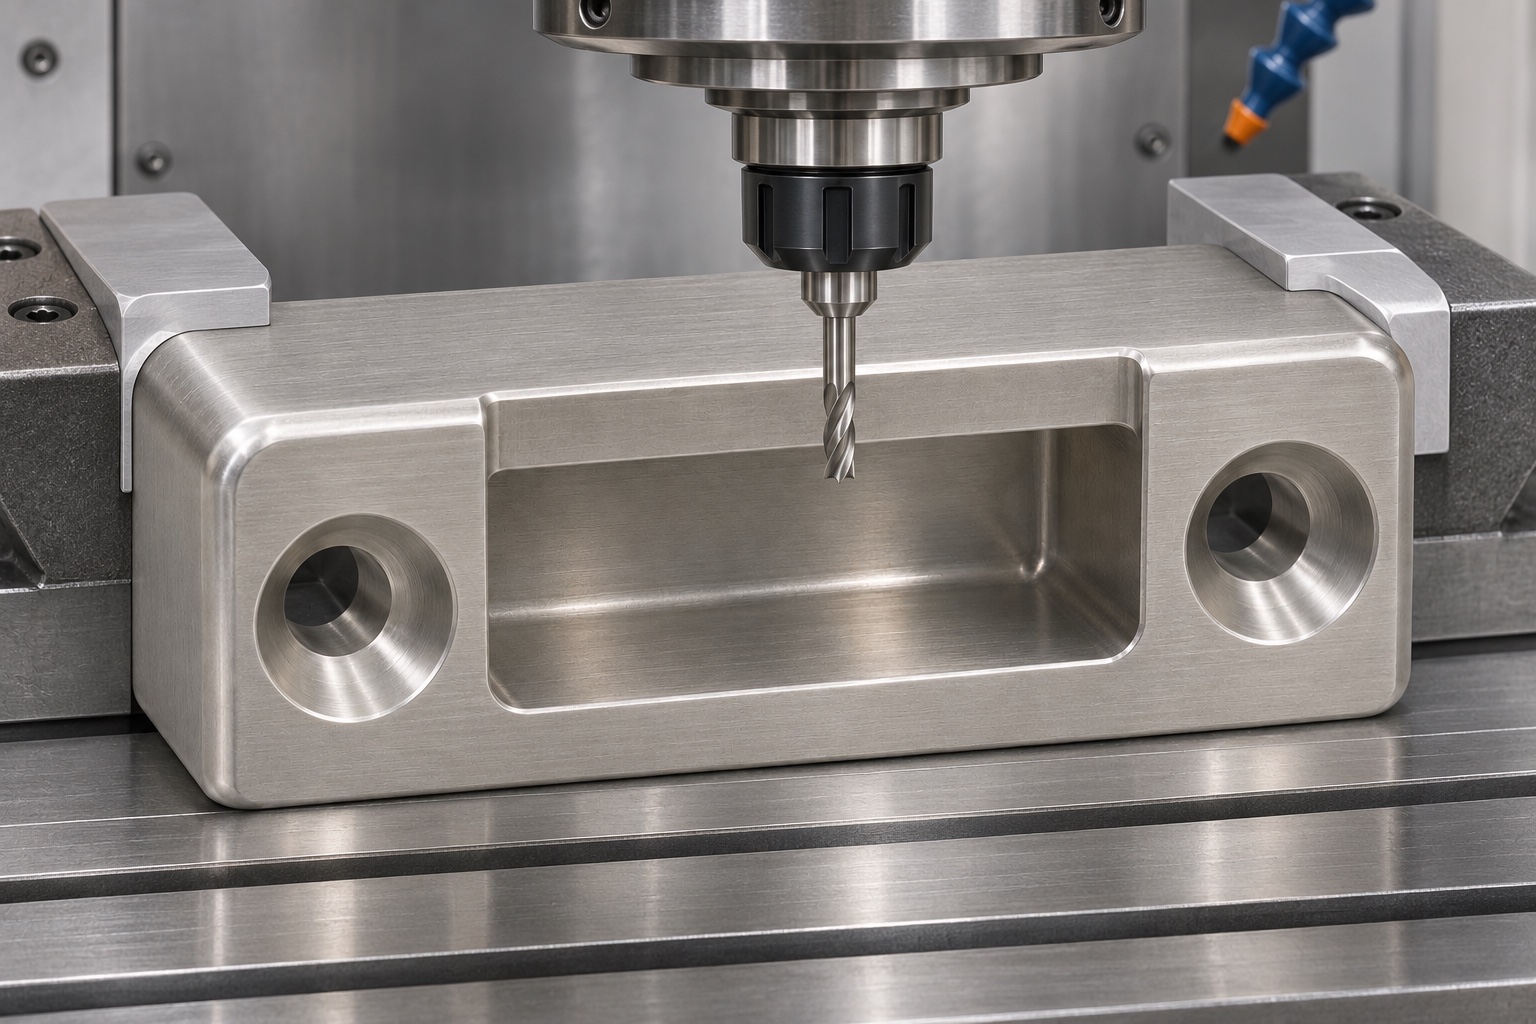
Especifique el estado del material 316L y mantenga el lote de material vinculado a la orden de trabajo. Prepare una cara posterior estable y sujete la pieza por una sección rígida, alejada del alojamiento frontal. Realice el desbaste del hueco mientras la superficie de contacto aún cuenta con suficiente material de soporte. Utilice herramientas con espacio suficiente para la evacuación de virutas y con el alcance necesario para lograr el radio de esquina especificado. Evite el rozamiento de la superficie de acero inoxidable con un filo de corte desafilado o colmatado (con virutas adheridas). Si el alojamiento es profundo en relación con su abertura, planifique la evacuación de virutas e inspeccione la pieza en busca de marcas causadas por el re-corte de virutas. La forma final debe medirse una vez liberada la pieza; no acepte dimensiones tomadas mientras la pieza está sujeta bajo la carga de mecanizado.
Acabar de forma controlada las superficies de contacto
Una cavidad puede cumplir la anchura total y conservar un resalte que altere el primer contacto. Acabe el borde funcional, las holguras laterales y la pared posterior según su función. Evite transiciones de herramienta en el borde de enganche y verifique los radios en una primera pieza. Si la herramienta no puede producir una esquina interior, acuerde una geometría compatible; no añada alivios manuales sin autorización. Mantenga la sección especificada del reborde. La resistencia mecánica requiere una evaluación independiente del diseñador y no queda demostrada por un buen aspecto superficial.
Adaptar los avellanados a los tornillos especificados
Compruebe el ángulo de la cabeza del tornillo, su diámetro y la altura de asiento requerida antes de ajustar la profundidad del avellanado. Una cabeza puede parecer estar al ras cuando, en realidad, solo hace contacto a través de un anillo estrecho debido a una forma incorrecta. Verifique el asiento utilizando el calibrador adecuado o un tornillo de referencia controlado, siempre que el plan de inspección lo permita. Evalúe el material remanente entre el avellanado y el alojamiento si se propone aumentar la profundidad del rebaje. Elimine las rebabas en ambas salidas de los orificios, ya que podrían provocar que el receptor se incline sobre su soporte. Especifique qué superficies pueden presentar marcas de herramientas. No intente compensar un elemento de fijación incorrecto modificando un receptor que, por lo demás, cumple con las especificaciones, sin contar con la debida autorización.
Separar el desbarbado del tratamiento superficial
Inspeccione la boca del alojamiento, el borde superior de enganche y los orificios para los tornillos bajo una iluminación adecuada. Elimine el material sobrante (rebabas o protuberancias) manteniendo, al mismo tiempo, el chaflán o redondeado de borde especificado y la superficie de contacto útil. Un redondeado manual excesivo puede alterar el solapamiento y desplazar el punto en el que se produce el enganche de la lengüeta. Mantenga los componentes de acero inoxidable alejados de virutas ferrosas y limpie el rebaje para asegurar que no queden restos de material tras el labio. Si se requiere pasivado u otro tipo de acabado, especifique el proceso a seguir y los criterios de aceptación final. La designación de la aleación no garantiza por sí misma el nivel de limpieza, la compatibilidad con productos químicos utilizados en el reprocesamiento ni el comportamiento frente a la corrosión en un entorno específico; dichos requisitos deben definirse y verificarse por separado.
Medir la cavidad desde las referencias de montaje
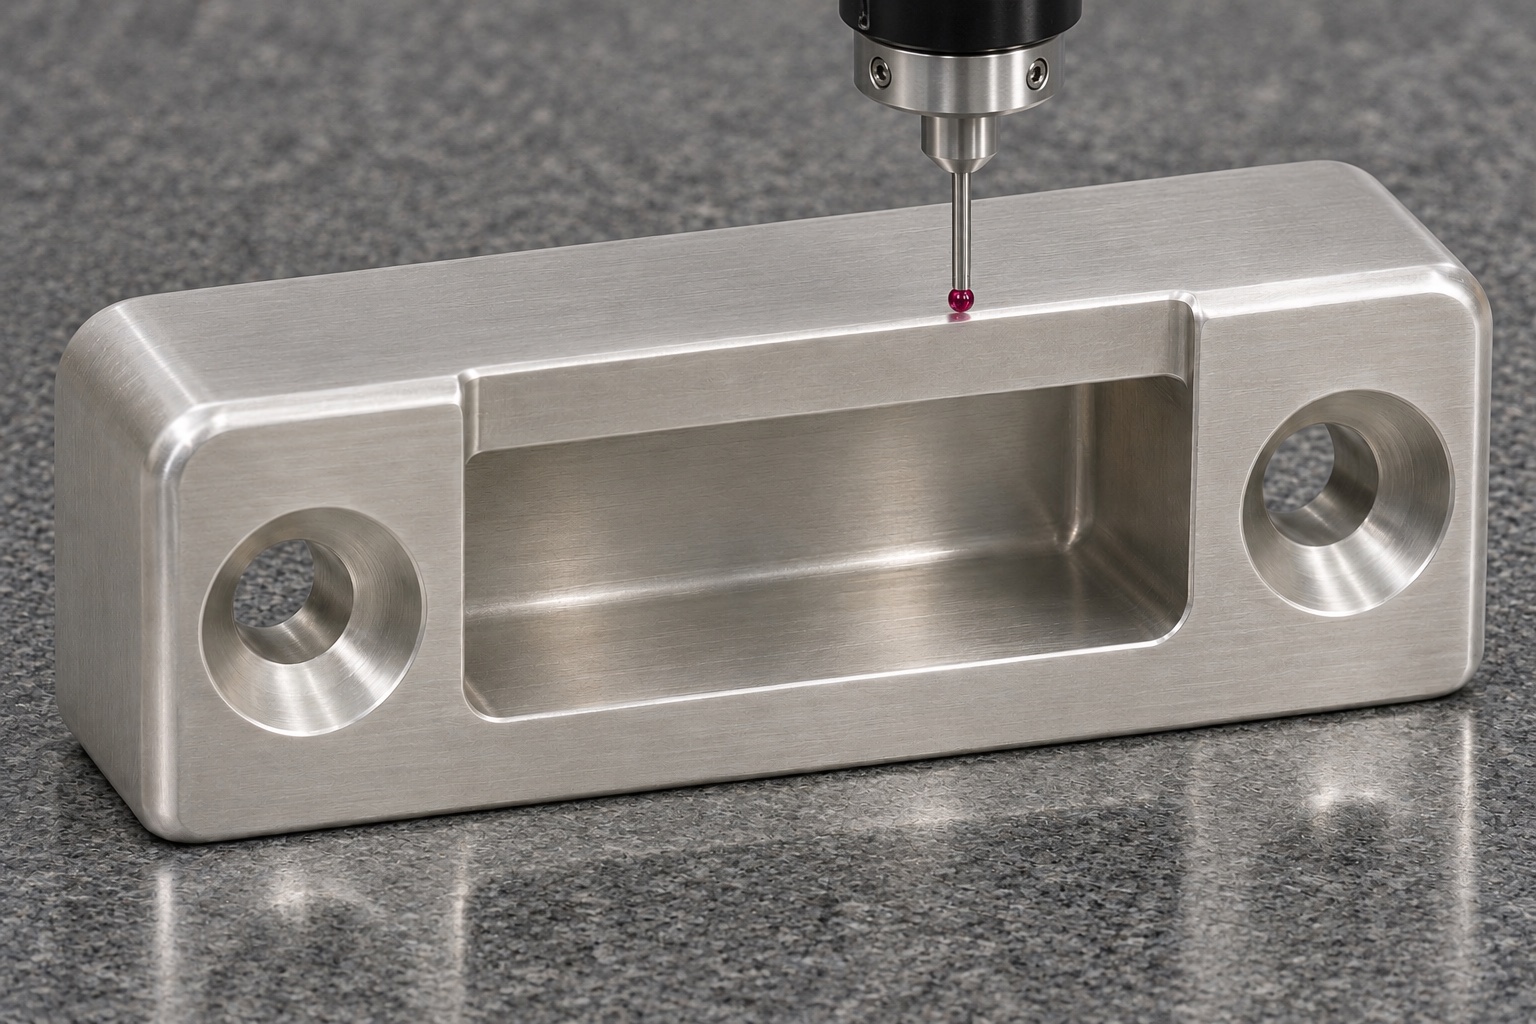
Asiente el bloque sin provocar deformaciones y establezca el sistema de referencia (datum) definido. Mida la profundidad del alojamiento, la posición del labio y la apertura útil en la zona de contacto especificada. Un instrumento de medición de profundidad de pequeño tamaño podría pasar por alto un punto elevado si se apoya en el borde incorrecto. Al utilizar una máquina de medición por coordenadas (MMC), asegúrese de que el palpador tenga acceso adecuado y evite definir el plano de trabajo a partir de radios de acuerdo (filetes) o chaflanes. Inspeccione por separado, cuando sea necesario, el centro de los orificios de montaje y la forma del avellanado. Indique si el informe describe la pieza en estado libre o bajo condiciones de sujeción. Una probeta de lengüeta que supere la inspección ofrece una validación funcional para dicha probeta, pero no permite determinar la posición del alojamiento con respecto al soporte.
Comprobar el ajuste en un montaje de banco sin carga
Monte el receptor sobre un soporte representativo utilizando los elementos de fijación especificados. Inserte una lengüeta de prueba limpia o utilice un dispositivo de cierre aprobado (no operativo) para verificar el correcto funcionamiento del enganche y la liberación. Confirme que las superficies previstas entren en contacto antes de que el mecanismo llegue a su tope y que los tornillos no obstaculicen el movimiento. Si el ajuste cambia tras el apriete, examine el contacto en la cara posterior y la geometría de los elementos de fijación antes de ampliar el alojamiento. Registre las revisiones de la lengüeta, el soporte y el receptor. Esta comprobación solo verifica el acoplamiento geométrico; no garantiza la resistencia de sujeción, la seguridad durante el transporte, la eficacia de la limpieza ni la idoneidad para su uso con instrumentos clínicos.
Identificar el primer contacto antes de corregir
Si la lengüeta entra pero el mecanismo no cierra, determine si choca primero contra una pared lateral, el fondo del alojamiento o el borde superior. Si el mecanismo cierra cuando el receptor está suelto, pero se bloquea al fijarlo, revise la ubicación del soporte y el desplazamiento provocado por los tornillos. Si resulta difícil liberar el mecanismo, inspeccione el espacio libre de salida y la presencia de rebabas antes de ampliar la abertura. Utilice un método de verificación adecuado (como el uso de un patrón o «testigo») y elimine cualquier residuo posterior. Registre el contacto observado junto con la dimensión confirmada. La corrección debe abordar la causa raíz, en lugar de crear un exceso de holgura que oculte un problema de montaje y reduzca el acoplamiento previsto.
Solicitar una fase piloto con resultados medibles
La solicitud de presupuesto debe incluir plano y CAD controlados, especificación del 316L, envolvente de la lengüeta, tornillos y acabado. Solicite un plan que mida posición de enganche, profundidad, referencias y bordes. Defina quién entrega la probeta y el soporte para la prueba de ajuste. Separe el coste de los útiles y de la inspección de primera pieza del precio de repetición. Para comparar procesos piloto, utilice las mismas referencias y el mismo estado de aceptación final. Vincule siempre los resultados medidos con las piezas y revisiones identificadas.
Proteger el borde funcional y la cara de montaje
Empaque cada receptáculo en un alojamiento que soporte su cuerpo rígido sin ejercer presión sobre el borde. Mantenga los tornillos sueltos y las muestras de lengüeta separadas para evitar que golpeen la cavidad o la cara posterior. Evite el contacto directo entre piezas rígidas y vincule la etiqueta exterior con la revisión del plano, el lote de material y el informe de inspección. Se trata de una protección estándar para el transporte, no de una barrera estéril. Al recibir el material, examine la entrada de la cavidad, los avellanados y la cara posterior en busca de marcas de manipulación. Si un impacto pudiera afectar al asentamiento o al acoplamiento, retenga la pieza para realizar las verificaciones dimensionales acordadas antes de intentar forzar la inserción del cierre.
FAQ
¿Puede una muestra de lengüeta sustituir a la inspección de la cavidad?
Solo verifica una condición de ajuste. No determina la posición de la cavidad respecto a la cara de montaje, la alineación de los tornillos ni las dimensiones fuera de la zona de contacto de la muestra.
¿Por qué distinguir entre el solapamiento y la holgura de entrada?
Una lengüeta puede entrar fácilmente sin llegar a cubrir una superficie de acoplamiento suficiente. El diseño debe definir tanto el acceso para el cierre como el contacto funcional.
¿Un tornillo que queda a ras garantiza un avellanado correcto?
No. Verifique la forma de la cabeza y el asiento especificados. Un ángulo inadecuado puede provocar un contacto limitado, incluso si la cabeza no sobresale.
¿Cuándo debe medirse la cavidad?
Realice la medición sobre la pieza con el acabado final aprobado y en el estado de soporte definido en el plano. Las mediciones tomadas mientras la pieza está sujeta por mordazas de mecanizado pueden no representar la pieza final.
¿El uso de acero 316L garantiza la compatibilidad con los procesos de limpieza?
No. La elección de la aleación es solo un factor. Defina los requisitos químicos, de manipulación y de superficie siguiendo el proceso aprobado por el propietario del equipo.
¿Una prueba de cierre en banco garantiza la resistencia de retención?
No. Esta prueba evalúa el acoplamiento geométrico y la liberación en un dispositivo sin carga; no determina la capacidad de carga, la durabilidad durante el transporte ni la idoneidad clínica.
tanghangyun@oemach.com