
La deformación después del mecanizado en desbaste proviene de los efectos combinados de la tensión residual original de la pieza en bruto, la nueva tensión de corte, la asimetría de extracción y sujeción. El tratamiento térmico puede reducir parte del riesgo, pero aplicar la temperatura incorrecta también puede cambiar la resistencia, la dureza y la condición del material.
Primero confirme si el material y el estado del suministro permiten un tratamiento de alivio de tensión y luego utilice los datos de precalentamiento y poscalentamiento para determinar el margen; El mecanizado de desbaste, el tratamiento térmico, el rebase y el acabado deben considerarse como una ruta completa. El proceso específico aún debe confirmarse en función del grado del material y el estado del suministro, la tasa de eliminación del mecanizado en bruto, las especificaciones del tratamiento térmico, la dirección de la deformación, el margen y los puntos de referencia de las nuevas pruebas.
Problemas, causas, controles y evidencias
| Problema | Causa probable | Acción de control | Evidencia de aceptación |
|---|---|---|---|
| Deformación natural después del mecanizado en desbaste | Reequilibrio de tensiones residuales en blanco con eliminación asimétrica | Retire materiales simétricamente en capas, suelte la sujeción y registre la deformación en estado libre | Estado del material, secuencia de eliminación y contornos posteriores al desbaste. |
| Equilibrio insuficiente después del tratamiento térmico. | El proceso no predice la dirección y amplitud de la deformación según las piezas. | Utilice la partición de datos de la muestra para establecer el margen y conservarlo para reconstruir el dato. | Comparación antes y después del calentamiento, mapa de prestaciones y registro de acabado |
| Cambio de resistencia o dureza después del recocido. | Combinar un tratamiento de alivio de tensiones con un recocido completo destruirá el estado de entrega original. | Aprobación de rutas de temperatura y nueva prueba de rendimiento según especificación de material. | Certificación de curva de calor, dureza o rendimiento y reensayo dimensional |
¿Por qué quedan expuestas tensiones internas después del mecanizado en desbaste?
Laminar, forjar, soldar, templar y enderezar dejan tensiones residuales. Estas tensiones se equilibran temporalmente cuando se completa el espacio en blanco. Después del mecanizado desbaste, el equilibrio se rompe y las piezas se doblarán, torcerán o cambiarán la forma del agujero. Las estructuras asimétricas, los voladizos largos y las altas tasas de eliminación son particularmente sensibles, y el aplanamiento forzado sólo retrasará la deformación hasta que se suelte la abrazadera.
El tratamiento para aliviar el estrés no significa un recocido completo
El tratamiento de alivio del estrés generalmente reduce el estrés residual sin cambiar significativamente la estructura y las propiedades; el recocido completo puede ablandar significativamente el material. La temperatura, el aislamiento y el enfriamiento deben determinarse según el grado, el tamaño, el estado del tratamiento térmico y los requisitos de rendimiento posteriores. Para piezas de aleación de aluminio T6/T651 o piezas de acero endurecido, el recocido aleatorio puede destruir el estado de diseño.
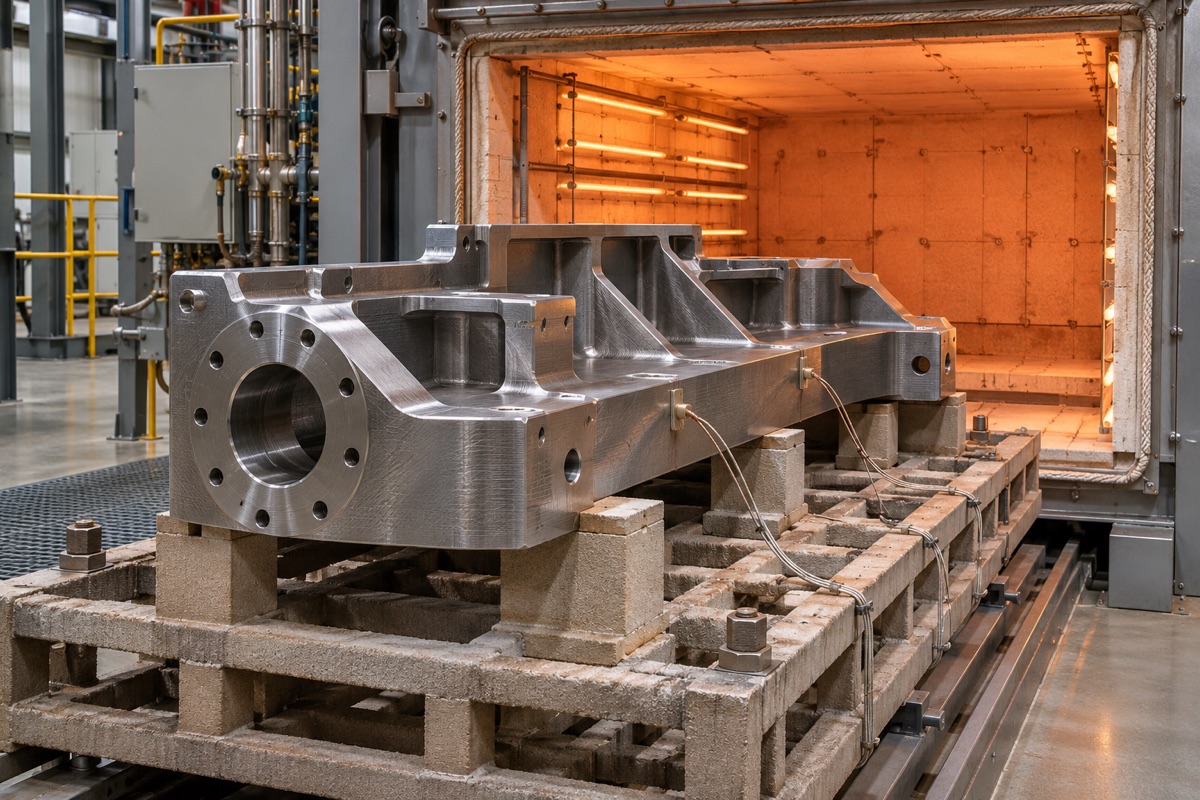
Las rutas de alivio de tensiones deben coincidir con la condición del material, la carga del horno y los requisitos de rendimiento.
Mantenga un punto de referencia comparable antes y después del mecanizado en desbaste
El desbaste debe realizarse de forma simétrica y en capas manteniendo suficiente rigidez y estándares de proceso. La superficie temporal deformada no se puede utilizar directamente después del tratamiento térmico. Debe limpiarse, estabilizarse y medirse antes de restablecer el punto de referencia funcional. Si no hay margen de corrección para todos los planos de referencia, incluso si las dimensiones se pueden rectificar para una fecha posterior, es posible que no se restablezca la relación forma-posición.
El margen debe asignarse por partes y datos.
No es seguro dejar el mismo margen de manera uniforme. Las direcciones de deformación en los extremos de vigas largas, paredes delgadas, orificios y cerca de soldaduras pueden ser diferentes y deben establecerse en función de las particiones de datos de precalentamiento y postcalentamiento de muestras representativas. Si el margen es demasiado pequeño, el rectificado será incompleto, mientras que si es demasiado grande, aumentará el aporte de calor, la carga de la herramienta y el riesgo de nueva deformación.
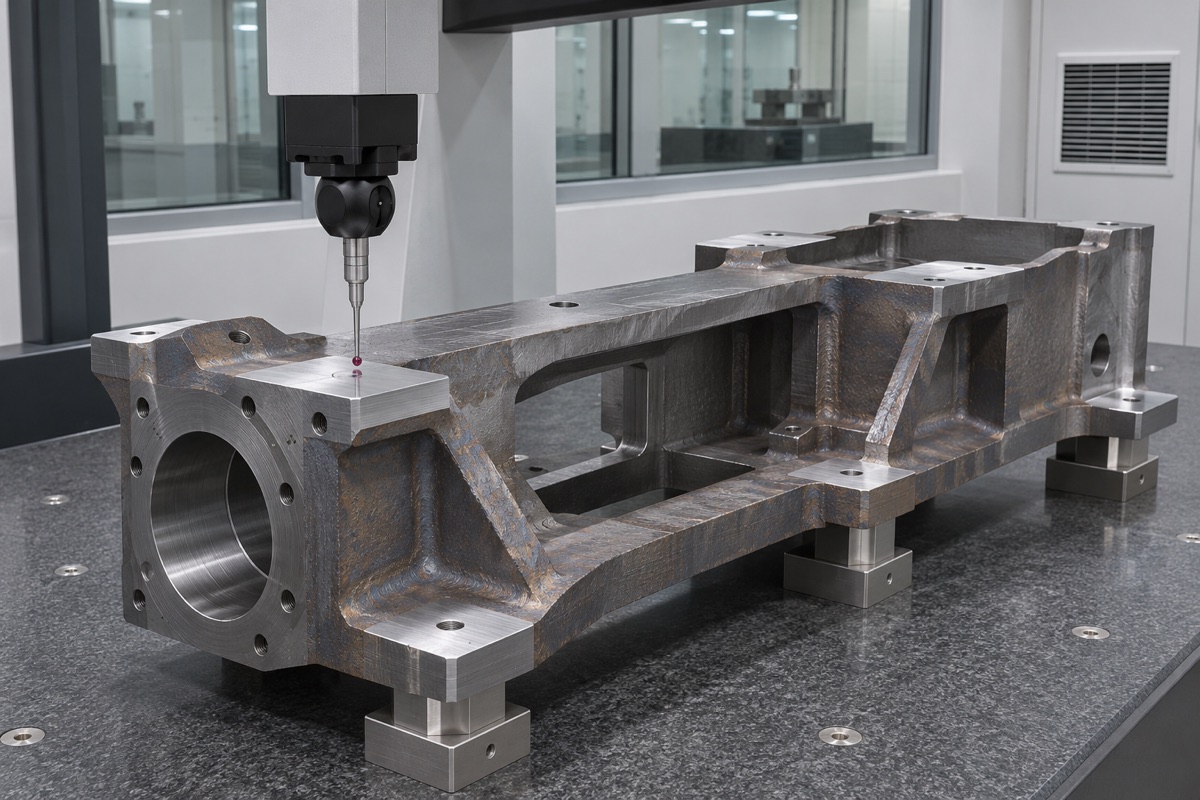
Los datos emparejados de precalentamiento y postcalentamiento se utilizan para determinar los márgenes de reparación y acabado de referencia.
El propio proceso de tratamiento térmico también debe controlarse.
El soporte del horno, la velocidad de calentamiento y enfriamiento, la uniformidad de la temperatura del horno, la atmósfera protectora y los métodos de enfriamiento afectarán la deformación y la superficie. Se deben conservar el número del horno, la curva del proceso, la dirección de carga del horno y la identificación del lote; También se debe revisar la dureza o el rendimiento de las piezas clave, y la estabilidad dimensional no se puede juzgar simplemente utilizando una hoja de calificación de tratamiento térmico.
La estabilidad dimensional debe verificarse mediante el tiempo y el estado.
Las nuevas pruebas después del tratamiento térmico deben realizarse a la temperatura y estado de soporte acordados y deben corresponder a los datos antes y después del mecanizado de desbaste. OEMach incluirá la dirección de la deformación, la cantidad de reparación inicial y el margen de acabado en el registro del primer artículo; sin datos reales del proyecto, no promete unificar temperaturas, horas o ratios de deformación.
Resumen
Primero confirme si el material y el estado del suministro permiten un tratamiento de alivio de tensión y luego utilice los datos de precalentamiento y poscalentamiento para determinar el margen; El mecanizado de desbaste, el tratamiento térmico, el rebase y el acabado deben considerarse como una ruta completa. El proceso específico aún debe confirmarse en función del grado del material y el estado del suministro, la tasa de eliminación del mecanizado en bruto, las especificaciones del tratamiento térmico, la dirección de la deformación, el margen y los puntos de referencia de las nuevas pruebas.
FAQ
¿Es necesario recocer todas las piezas de precisión después del mecanizado en desbaste?
No es necesario. El tratamiento depende del material, el estado de entrega, la construcción, la tasa de eliminación y los requisitos de estabilidad dimensional, y requiere la aprobación del diseño o de las especificaciones del material.
¿Puede el envejecimiento natural sustituir el tratamiento térmico?
No se puede generalizar. La colocación natural puede generar algunos cambios, pero el ciclo y el efecto son inestables y deben verificarse mediante datos.
¿Dejará definitivamente de deformarse después de aliviar el estrés?
No. Los tratamientos posteriores de acabado, sujeción, temperatura y superficie aún pueden introducir o aliviar tensiones.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.