
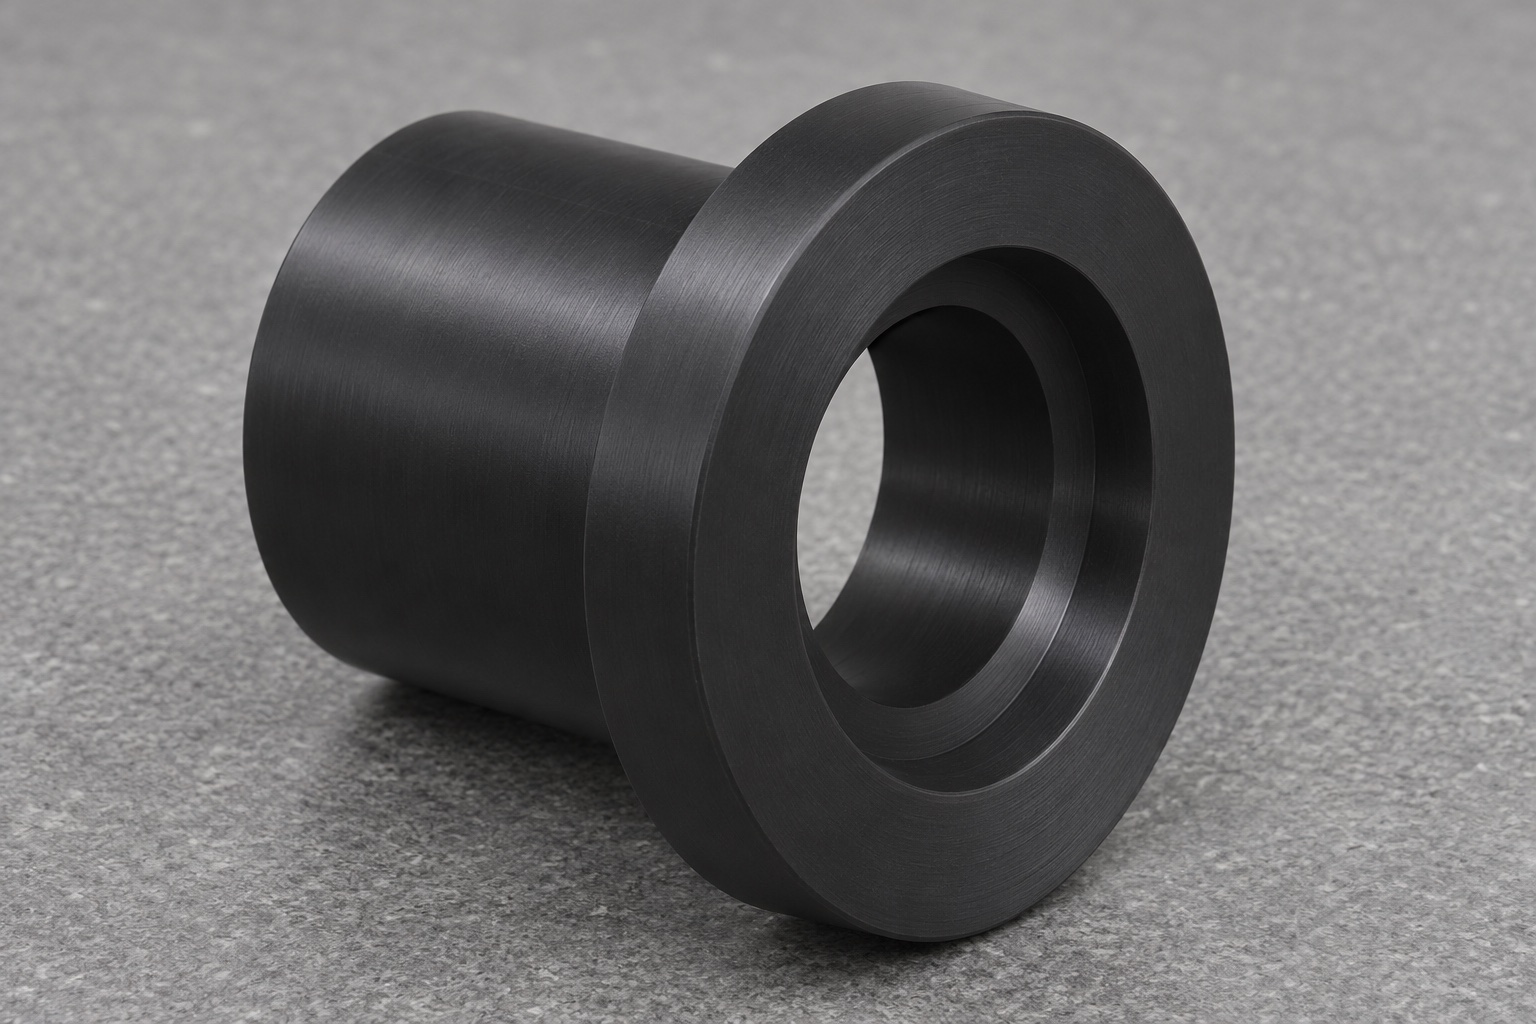
Posicionamiento mecánico y validación óptica
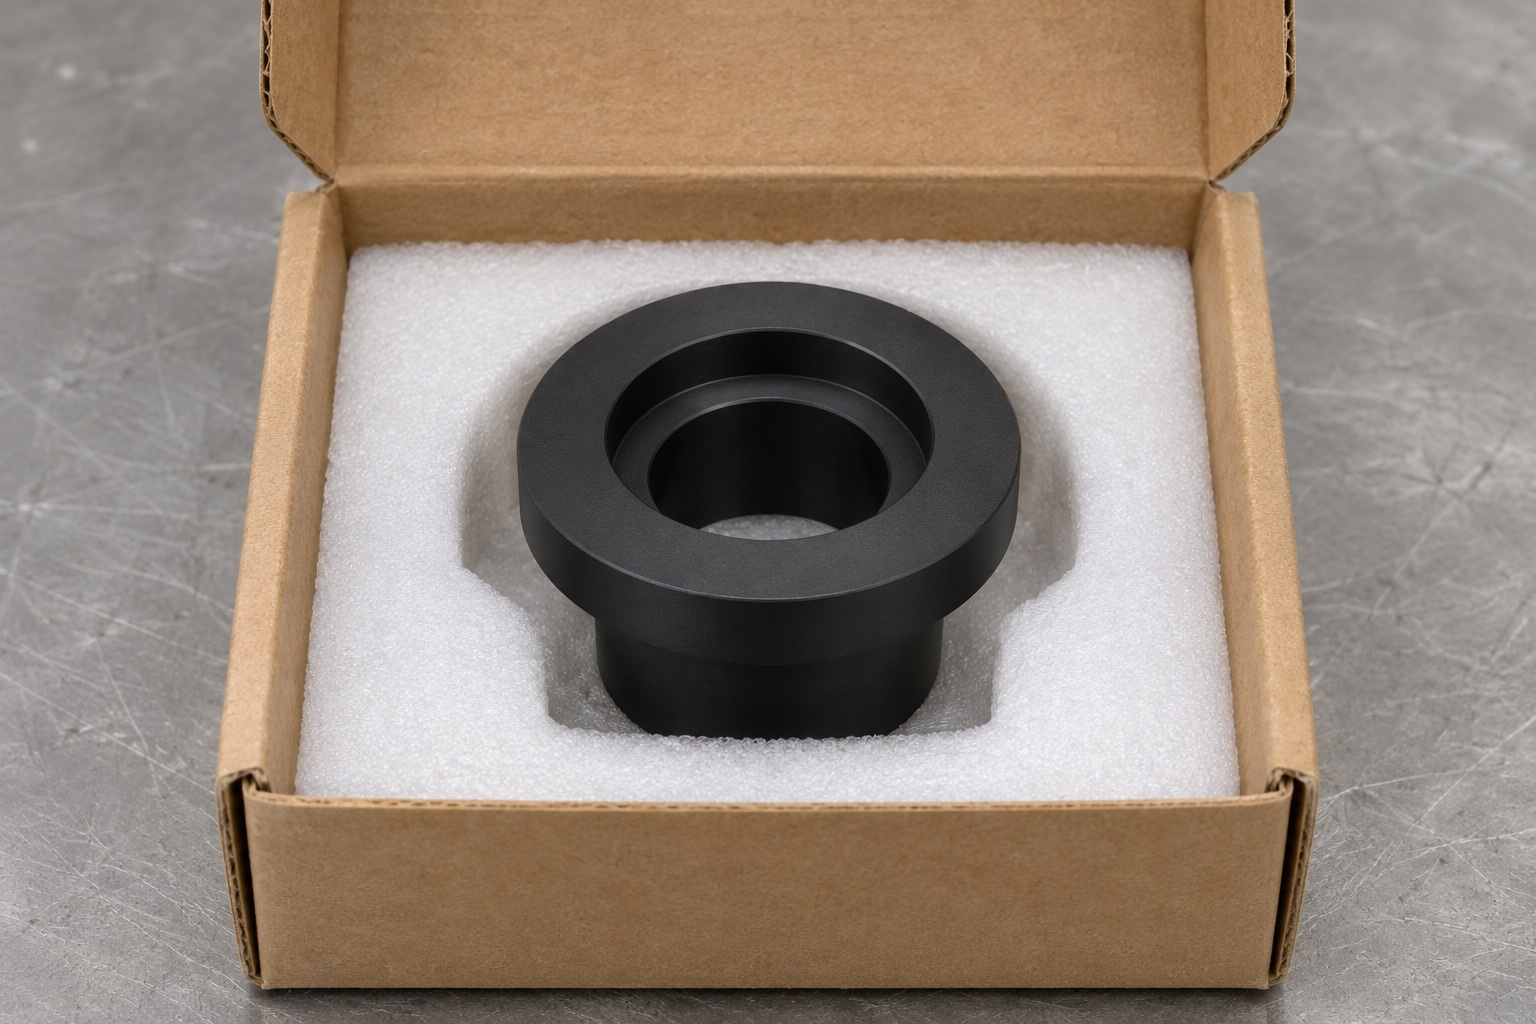
Un banco cerrado de ensayo para lámparas de polimerización dental puede incorporar un manguito de PEEK negro. La brida apoya en el portador y un diámetro exterior centra la pieza. Dos diámetros interiores coaxiales dejan libre una punta de prueba y definen la abertura del útil. El color no acredita atenuación ni dispersión óptica. Esta guía se limita a la fabricación y a la inspección geométrica del manguito; no establece exposición luminosa, protección ocular, rendimiento de polimerización ni uso clínico.
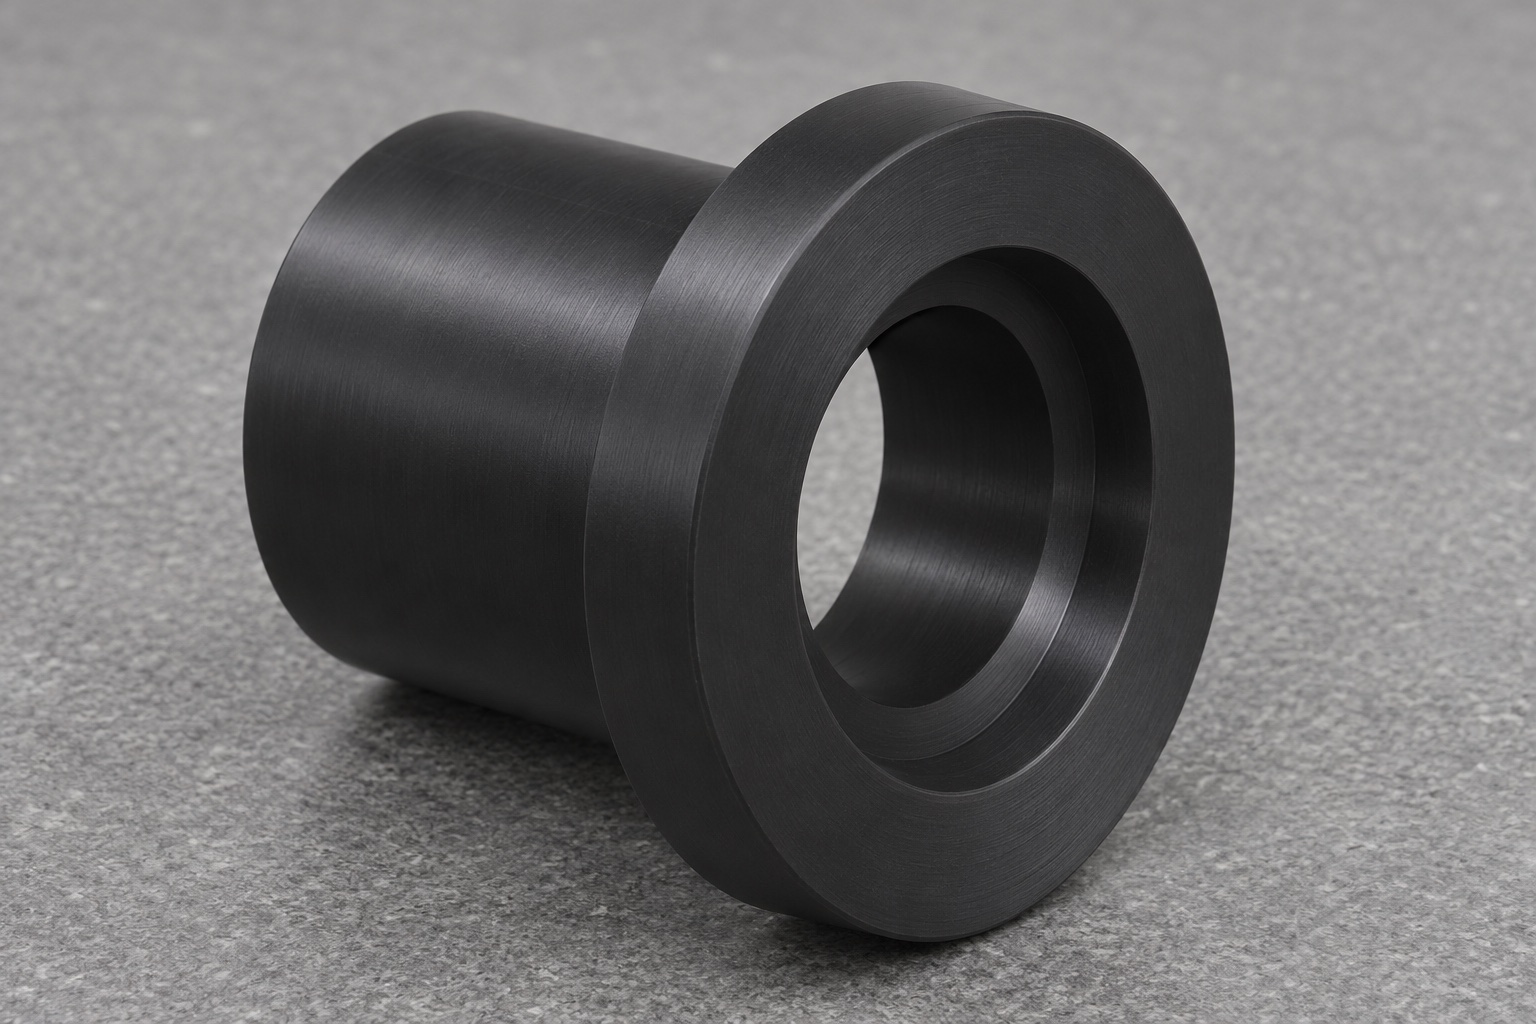
Superficies de contacto del adaptador
Represente en sección el soporte de acoplamiento, la cara de asiento prevista para la brida y la longitud útil del diámetro de posicionamiento. El elemento que simula la punta no debe entrar en contacto con la abertura efectiva, a menos que el diseño contemple dicho contacto de forma deliberada. El orificio puede presentar una entrada más amplia y una abertura más estrecha hacia el interior, situando el escalón lejos de las superficies críticas. Si el escalón interior sirve únicamente para dejar espacio libre, no lo utilice como referencia única para la brida. Indique qué borde se encuentra más cerca de la fuente de luz y en qué dirección debe montarse el manguito. Estos detalles evitan que, durante la fabricación, se mecanice el diámetro correcto en una posición axial errónea.
Relación entre el eje y los dos diámetros
Defina el eje principal a partir del elemento guía exterior o de cualquier otra referencia aprobada en el plano. Si la apertura libre depende del centrado, controle la relación del orificio con respecto a dicho eje, y no solo su diámetro. Es posible que un ajuste correcto sobre un pasador pequeño coexista con una abertura excéntrica. Especifique la distancia de asiento admisible y la longitud útil de ambas secciones del orificio. Revise el espesor de pared mínimo resultante en las zonas donde se solapan las características internas y externas. No utilice un valor de excentricidad (runout) sin especificar dónde se aplica y qué superficie establece la rotación. La brida también requiere una relación de cara que garantice la orientación prevista tras el montaje.
Torneado con apoyo estable
Utilice el grado, color y formato de material aprobados. Identifique el material antes del mecanizado; dos barras de polímero negro no tienen por qué compartir la misma composición o comportamiento. Refrente la pieza en bruto y realice el desbaste de la geometría interna y externa, asegurándose de mantener suficiente soporte alrededor del manguito. Siempre que sea posible, complete el acabado de las secciones críticas del orificio y del diámetro exterior de guiado antes de cambiar la pieza de montaje. Utilice herramientas afiladas, controle la entrada de la herramienta y asegure una correcta evacuación de la viruta para evitar que las virutas largas rayen el orificio u obstaculicen la visibilidad. Verifique que existe acceso suficiente y la rigidez necesaria para mecanizar cada sección a su profundidad real. Realice la inspección una vez liberada la pieza; no tome como valor definitivo una medición realizada mientras la pieza está caliente y sujeta.
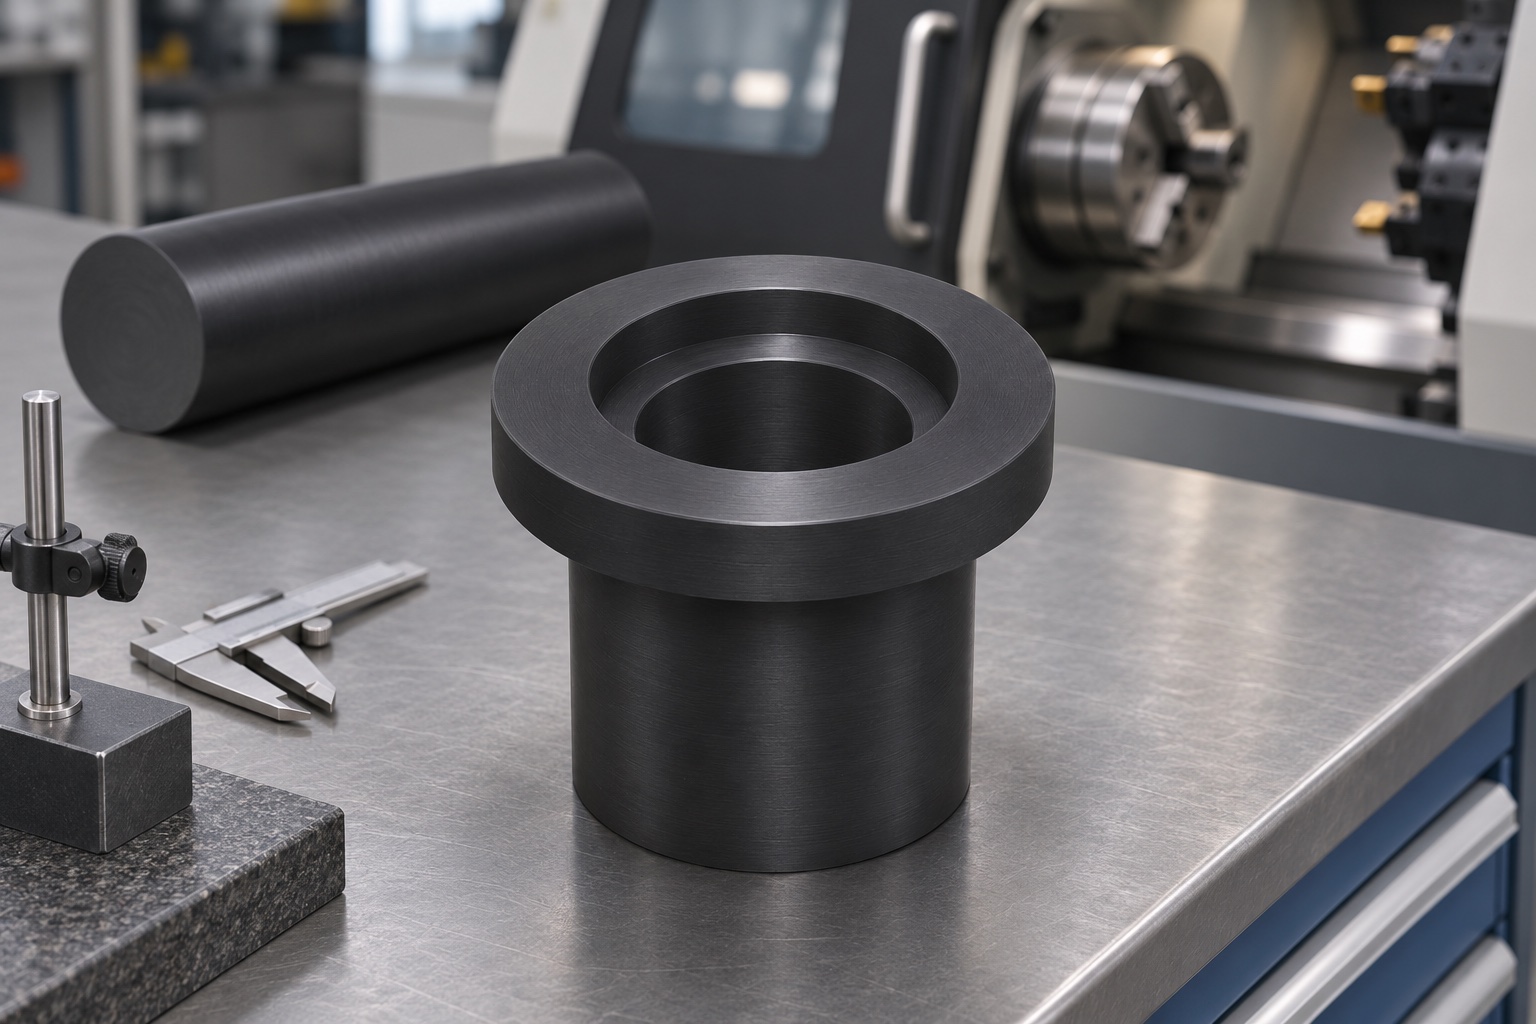
Fuerza de sujeción y temperatura
La presión de las mordazas puede alterar temporalmente la pared delgada de un componente de polímero. Un diámetro que parece circular mientras está en el torno puede presentar una forma distinta una vez liberado. Utilice una pinza de sujeción adecuada, mordazas blandas o un dispositivo de sujeción que ofrezca un apoyo uniforme; mantenga la abrazadera alejada de la abertura y de las zonas de transición de pared delgada. Inspeccione la primera pieza una vez que se haya estabilizado bajo las condiciones de inspección especificadas. Si las tolerancias son estrictas, defina los parámetros de estabilización tanto de la pieza como del instrumento, y registre cualquier temperatura relevante. No realice ajustes dimensionales basados en una pieza recién mecanizada sin comprender primero la naturaleza de la deformación. Si la eliminación de material provoca desplazamientos, evalúe una secuencia revisada de desbaste y acabado utilizando una pieza de prueba.
Acabado del escalón sin reducir la abertura
Un borde redondeado o una rebaba cerca de la abertura estrecha pueden afectar a la apertura útil, incluso si el diámetro nominal es correcto. Elimine las rebabas o suavice los bordes únicamente según lo especificado. Asegúrese de que el escalón (hombro) permanezca plano, ya que actúa como tope, e inspeccione ambos lados del escalón para detectar posibles restos de plástico adheridos. Un pulido excesivo puede alterar la abertura, aumentar el brillo o dejar residuos atrapados. Si se especifica una textura por motivos ópticos, documente el método requerido e indique en qué superficie debe aplicarse. No deduzca el comportamiento óptico a partir de una fotografía o del color. Verifique el acabado aprobado por separado de la geometría básica de ajuste.
Inspección con fuerza reducida
Mida el diámetro exterior, la brida y ambos diámetros internos (taladros) tomando como referencia el plano técnico. Utilice métodos de contacto que apliquen una fuerza lo suficientemente baja como para no desplazar ni deformar el manguito; alternativamente, emplee métodos de medición óptica cuando la sección sea visible. En el caso de un taladro escalonado, el enfoque y la iluminación pueden alterar la percepción de los límites. Una vista superior, por sí sola, no permite determinar la profundidad de un escalón interno. Utilice un método adecuado para medir profundidades o secciones, y registre tanto el instrumento utilizado como el plano de medición. Evite forzar un calibre a través de un borde blando. El informe debe distinguir entre los resultados dimensionales y la verificación funcional del paso, indicando además las condiciones de estabilización.
Comprobación en los límites de montaje
Realice el montaje en un dispositivo de prueba (no operativo) utilizando un adaptador simulado aprobado. Compruebe el asiento de la brida y confirme que existe holgura en ambos extremos del taladro. Cuando proceda, utilice un elemento simulado (punta) que represente el contorno máximo permitido. Inspeccione si existe interferencia durante la inserción y la extracción, y anote su ubicación. Si la abertura más pequeña se encuentra fuera del eje nominal, determine si el elemento guía (pilot), el asiento de la brida o el dispositivo de sujeción son la causa, antes de realizar modificaciones en el orificio. Mida la distancia una vez realizado el montaje, en caso de que el diseño dependa de un posicionamiento axial específico. Esta verificación mecánica no sustituye a un análisis óptico realizado con una fuente y un detector validados, mediante un montaje de medición protegido.
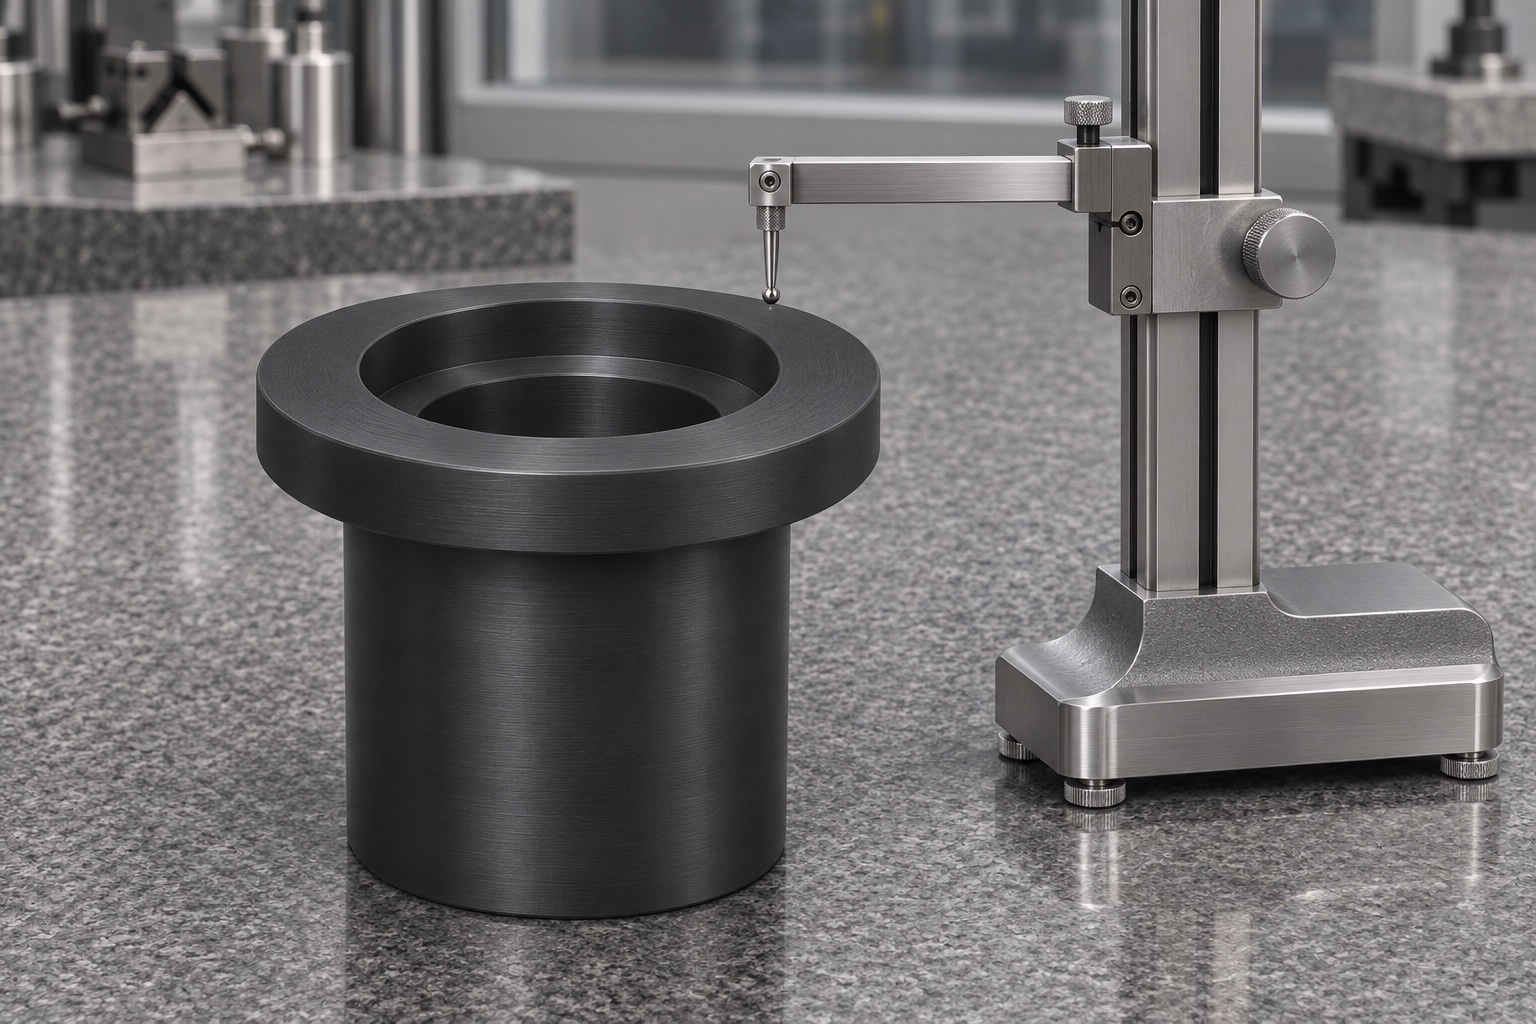
Diagnóstico según el contacto observado
Si la brida asienta correctamente pero la punta de prueba (dummy tip) roza, compare el centro del orificio con el elemento guía e inspeccione el escalón en busca de material sobresaliente. Si el elemento guía encaja pero la brida oscila, verifique el escalón del dispositivo de sujeción y los radios de los bordes. Si un orificio presenta las medidas correctas cuando está libre, pero se ajusta en exceso al instalar el componente, revise el mecanismo de sujeción o retención. Inspeccione toda la zona de contacto útil, no solo los primeros milímetros. Conserve cualquier pieza que presente un defecto inexplicable y repita la prueba bajo condiciones documentadas. La corrección debe abordar la causa raíz; no se limite a lograr que una pieza específica entre en el dispositivo mediante presión.
Datos para la solicitud de presupuesto
Proporcione el plano y la sección correspondiente al dispositivo de sujeción, el grado de material PEEK, el acabado aprobado y los requisitos de inspección. Indique qué diámetro sirve para posicionar el manguito y qué abertura debe permanecer libre. Solicite la documentación de la primera pieza (first-article evidence) que incluya los centros de los orificios, la profundidad de los escalones axiales, el asiento de la brida y las dimensiones de las superficies de guiado (pilotaje), según corresponda. Especifique cualquier prueba óptica adicional —ajena al alcance de la pieza en sí— e indique qué entidad la llevará a cabo. Si se requiere un dispositivo de verificación de ajuste, aclare quién lo suministra y si está incluido en la cotización. Al evaluar procesos de torneado CNC para volúmenes reducidos, realice las comparaciones utilizando los mismos calibres, referencias y criterios de aceptación, en lugar de basarse únicamente en las dimensiones nominales.
Controles para pedidos sucesivos
Registre la identificación del material en bruto, la secuencia de desbaste, el estado del filo de la herramienta, el método de sujeción y los detalles de las mediciones finales de la pieza piloto aprobada. Cualquier cambio en el grado del material o en el método de sujeción debe conllevar una revisión de la redondez y de la geometría de los asientos. Si la abertura se verifica mediante un patrón de referencia, conserve los registros de dicho patrón y controle su desgaste. La aprobación de una primera pieza no garantiza, por sí sola, la capacidad del proceso a largo plazo; defina por separado un plan de muestreo y de verificación. Cuando el acabado sea un factor crítico, conserve fotografías o datos de medición del acabado únicamente si reflejan la especificación final aceptada. Asegúrese de que la revisión del dispositivo de sujeción esté vinculada a cualquier registro de ajuste mecánico.
Embalaje sin presión sobre la brida
Embalaje el manguito en un alojamiento individual que soporte su estructura rígida, dejando espacio libre alrededor de la brida y de la boca del orificio. No introduzca pasadores metálicos sueltos ni documentación dentro del orificio. Mantenga las piezas limpias, conforme a las condiciones de manipulación acordadas, e identifíquelas en el exterior del embalaje. Evite comprimir secciones delgadas mediante inserciones demasiado ajustadas. Tenga en cuenta que se trata de una protección para el transporte, no de un embalaje estéril. Al recibir el material, inspeccione los bordes del escalón y del orificio; deje que la pieza se estabilice antes de realizar mediciones de precisión. Si una pieza presenta marcas por impacto o presión, debe evaluarse antes de ser montada en cualquier dispositivo.
FAQ
¿Garantiza el PEEK negro un ensamblaje estanco a la luz?
No. El color, por sí solo, no determina la transmisión, la reflexión ni las posibles fugas de luz en el conjunto ensamblado. Si es necesario, defina y verifique estas propiedades por separado.
¿Por qué especificar tanto el asiento de la brida como el tamaño del orificio?
La brida controla la posición axial. Un orificio flexible no puede compensar un asiento que incline el manguito o desplace la abertura a lo largo del eje.
¿Puede un calibrador de tapón verificar la coaxialidad?
No por sí solo. Utilice una referencia y un método de medición acordados para determinar la relación entre el elemento guía (pilot) y los ejes de ambos orificios.
¿Por qué realizar la medición después de que el manguito se haya enfriado?
La temperatura y las fuerzas de sujeción pueden afectar la forma de un polímero. La aceptación final debe realizarse bajo las condiciones de medición especificadas y reproducibles.
¿Mejorará el comportamiento óptico un acabado manual mate?
No necesariamente. Puede alterar la geometría y la respuesta óptica. Aplique únicamente un acabado definido y solicite al propietario del equipo que evalúe cualquier requisito óptico.
¿Es este manguito un dispositivo de protección?
No. El ejemplo corresponde a un componente de un dispositivo de sujeción (útil). No constituye una protección ocular, un sistema de emisión de tratamiento ni garantiza la idoneidad clínica.
tanghangyun@oemach.com