
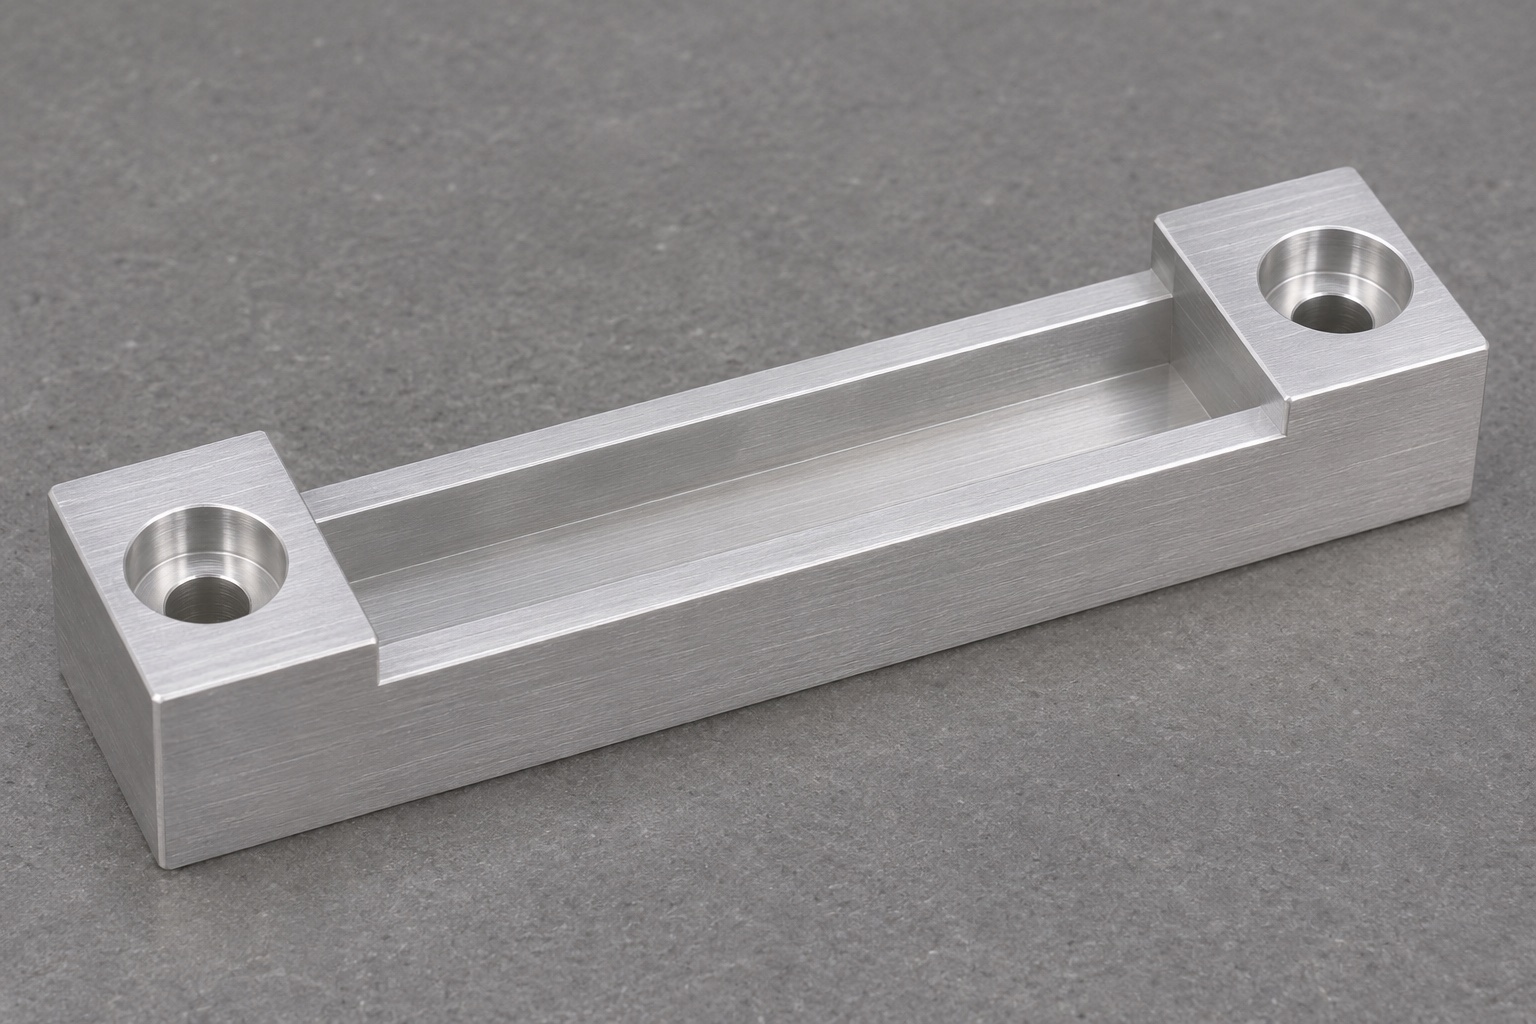
Función del soporte
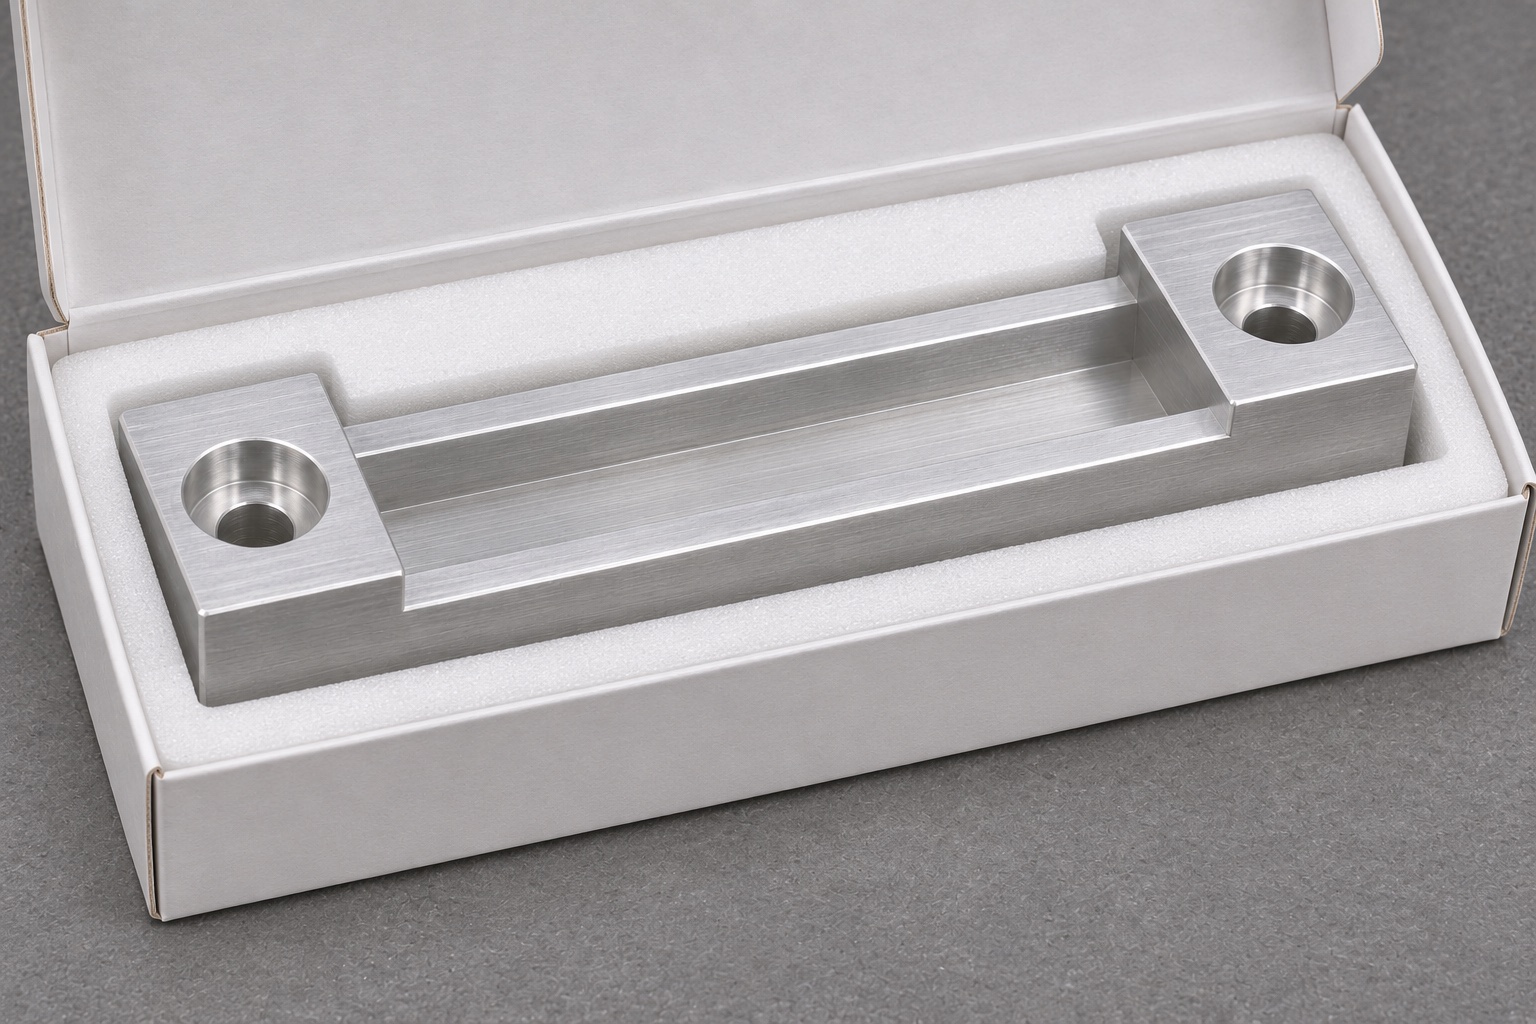
Una pantalla antisalpicaduras desmontable de un lavador de microplacas puede apoyarse en una zapata de aluminio 6061. La ranura superior recibe el borde inferior y dos rebajes cilíndricos alojan los tornillos que fijan la zapata al soporte. La ranura posiciona la pantalla; los tornillos sujetan la pieza. El ejemplo se limita a una interfaz mecánica fuera del circuito de fluido y no demuestra eficacia de lavado ni contención. Defina cómo se introduce la pantalla, dónde asienta y qué superficies requieren holgura.
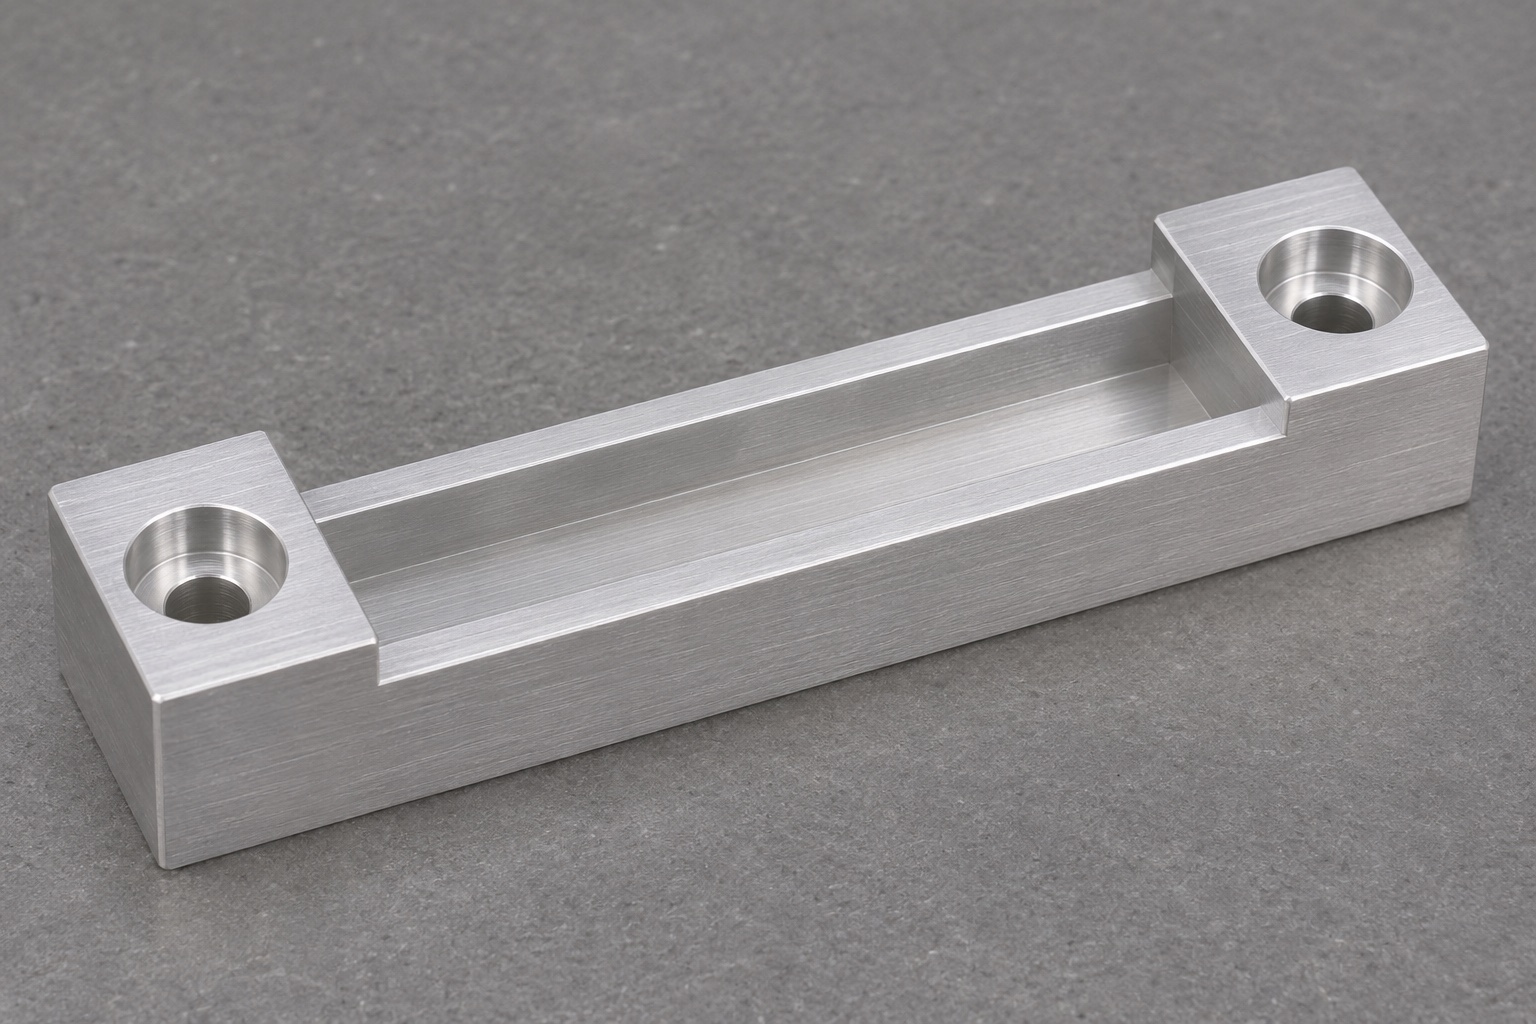
Geometría del borde de acoplamiento
Obtenga el rango de espesor del borde de la protección, así como el contorno de la parte que se inserta en la ranura. Tenga en cuenta cualquier pliegue, acabado de borde o película protectora que permanezca en el componente durante su uso. Una muestra plana nominal podría no representar correctamente el espesor máximo del borde acabado. Defina si el borde debe asentarse sobre el fondo de la ranura o sobre un escalón específico. Verifique la dirección prevista para la extracción e identifique cualquier cubierta cercana que pueda restringir el acceso. Si la protección debe extraerse mediante un movimiento vertical, el espacio libre en los extremos de la ranura podría servir únicamente para alojar el contorno, sin actuar como guía durante la inserción. Esta distinción permite establecer prioridades dimensionales adecuadas.
Base como referencia funcional
Si la zapata se fija a un soporte mecanizado, utilice su cara inferior como referencia principal de asiento. Defina la ubicación de la ranura con respecto a dicha superficie y a los elementos laterales o extremos que posicionan la zapata. Los orificios para los tornillos suelen servir para la sujeción, pero no garantizan una ubicación lateral precisa y repetible. Si el ajuste durante el montaje es intencionado, especifique la dirección y el rango permitido. Evite utilizar una cara exterior, cuya función es meramente estética, como superficie de referencia si el conjunto nunca entra en contacto con ella. Proporcione al taller la sección de trabajo para que pueda medir la profundidad de la ranura desde la superficie correcta, en lugar de basarse únicamente en el espesor total del bloque.
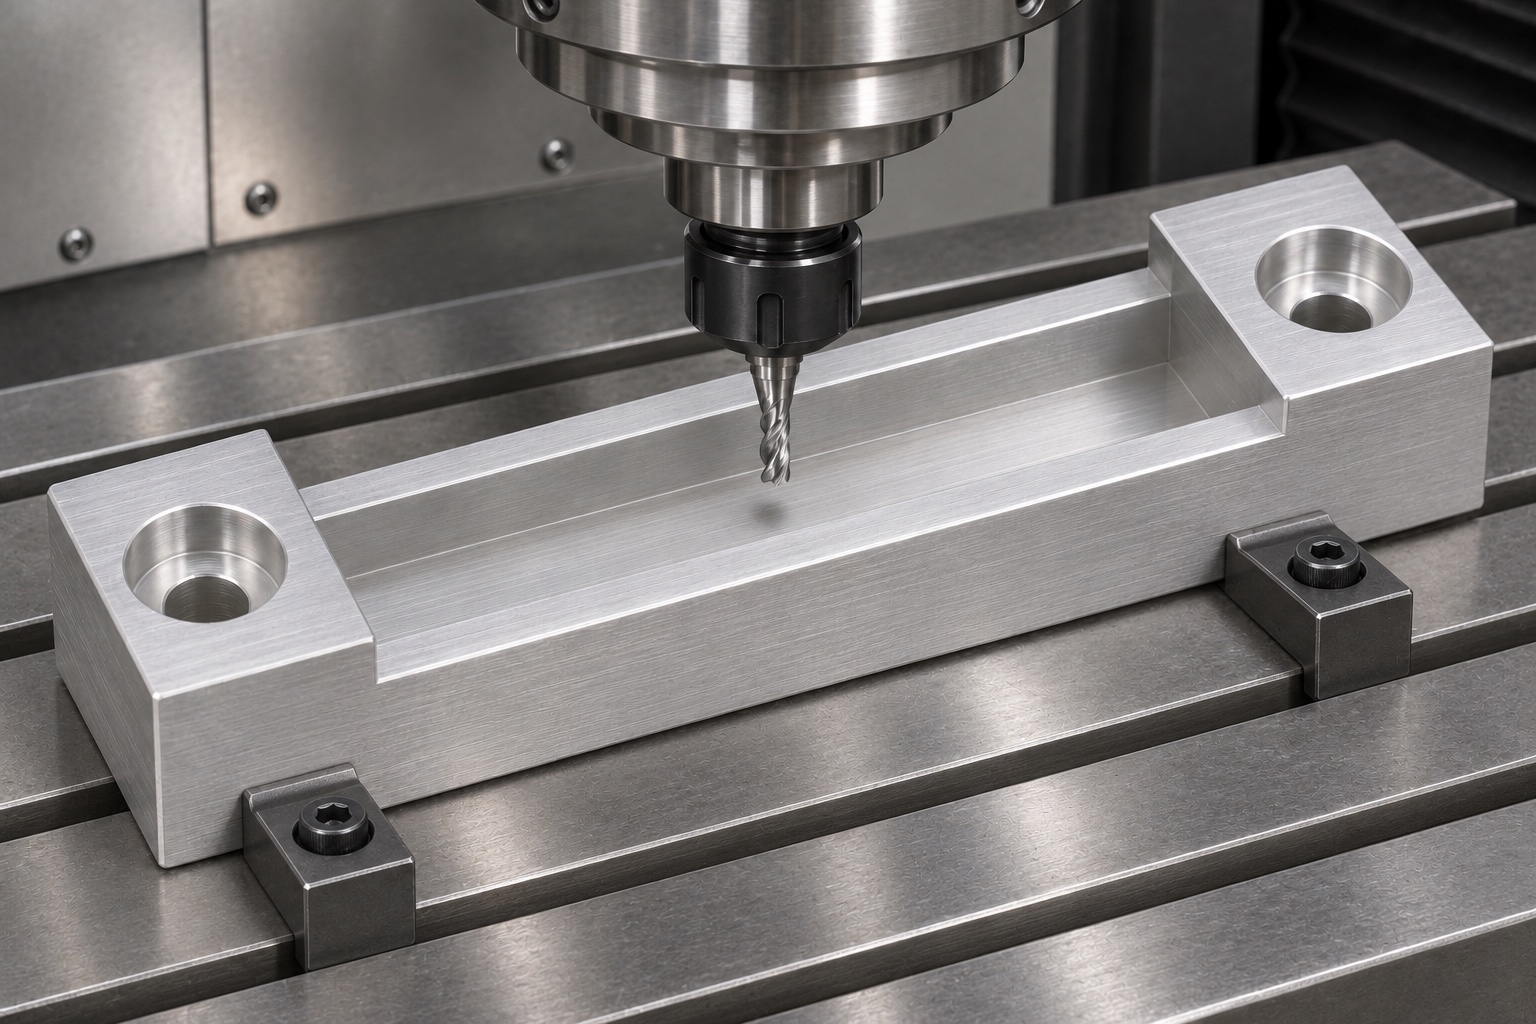
Desbaste con apoyo distribuido
El fresado de precisión mediante CNC en material 6061 comienza partiendo del estado del material en bruto especificado y utilizando un dispositivo de sujeción que soporte la base a lo largo de toda su longitud de trabajo. Compruebe que no haya virutas atrapadas en las superficies de referencia. Realice el desbaste de la ranura por etapas, dejando material adicional para pasadas de acabado independientes en el fondo y en las paredes. Si los rieles a ambos lados son delgados, evite presionarlos contra la herramienta de corte o entre sí. Comience con una herramienta que disponga de espacio suficiente para la evacuación de virutas y que permita alcanzar el radio de fondo especificado. Una herramienta de menor diámetro puede dejar margen para realizar el acabado de las paredes por separado; no obstante, un voladizo excesivo puede provocar una conicidad. Mida el resultado una vez liberada la pieza.
Holguras en esquinas y extremos
La intersección entre la pared y el fondo de la ranura nunca es perfectamente afilada. Especifique un radio de herramienta o un alivio compatible con la geometría del borde; no exija una esquina interior en ángulo recto sin una razón justificada. Un protector rígido puede salvar el radio de fondo y dar la impresión de que la profundidad es insuficiente, incluso cuando el centro del fondo es correcto. Verifique la longitud útil entre los resaltes (o apoyos) y asegúrese de que las marcas de entrada de la herramienta queden fuera de cualquier zona de asiento. Inspeccione los extremos bajo una luz en ángulo. No realice ajustes manuales en las transiciones si esto altera un tope definido. Resuelva cualquier conflicto en las esquinas mediante un acuerdo previo antes de proceder al mecanizado de las piezas de producción.
Rebaje cilíndrico y altura de la cabeza
Deje holgura suficiente entre las cabezas de los tornillos, la pantalla y la cubierta. La profundidad del rebaje cilíndrico no garantiza una altura correcta si se utiliza un tornillo distinto del aprobado. Defina la envolvente de la cabeza y su asiento, además del diámetro del orificio. Verifique el espesor restante antes de profundizar el rebaje. Quite las rebabas de la cara inferior sin rebajar los apoyos funcionales. Compruebe los tornillos conforme a las condiciones de montaje acordadas.
Acabado superficial y manipulación
Si el diseño requiere un acabado anodizado, especifique cómo se tratan la ranura y las superficies de montaje, e indique qué dimensiones deben verificarse tras la aplicación del acabado. Acuerde las áreas que deban protegerse (enmascararse) cuando el ajuste así lo exija. Aplicar un margen de sobremedida arbitrario no sustituye a una comprensión adecuada del proceso de acabado. Para una pieza tal como sale del mecanizado, especifique la textura superficial y el estado de los bordes en las zonas de contacto con las protecciones. Asegúrese de que no queden virutas ni residuos abrasivos en el alojamiento ni en los orificios pasantes. La aleación y el acabado superficial elegidos no garantizan la compatibilidad de la pieza con cualquier formulación líquida o desinfectante; dichas condiciones requieren una aprobación específica por parte del propietario del equipo.
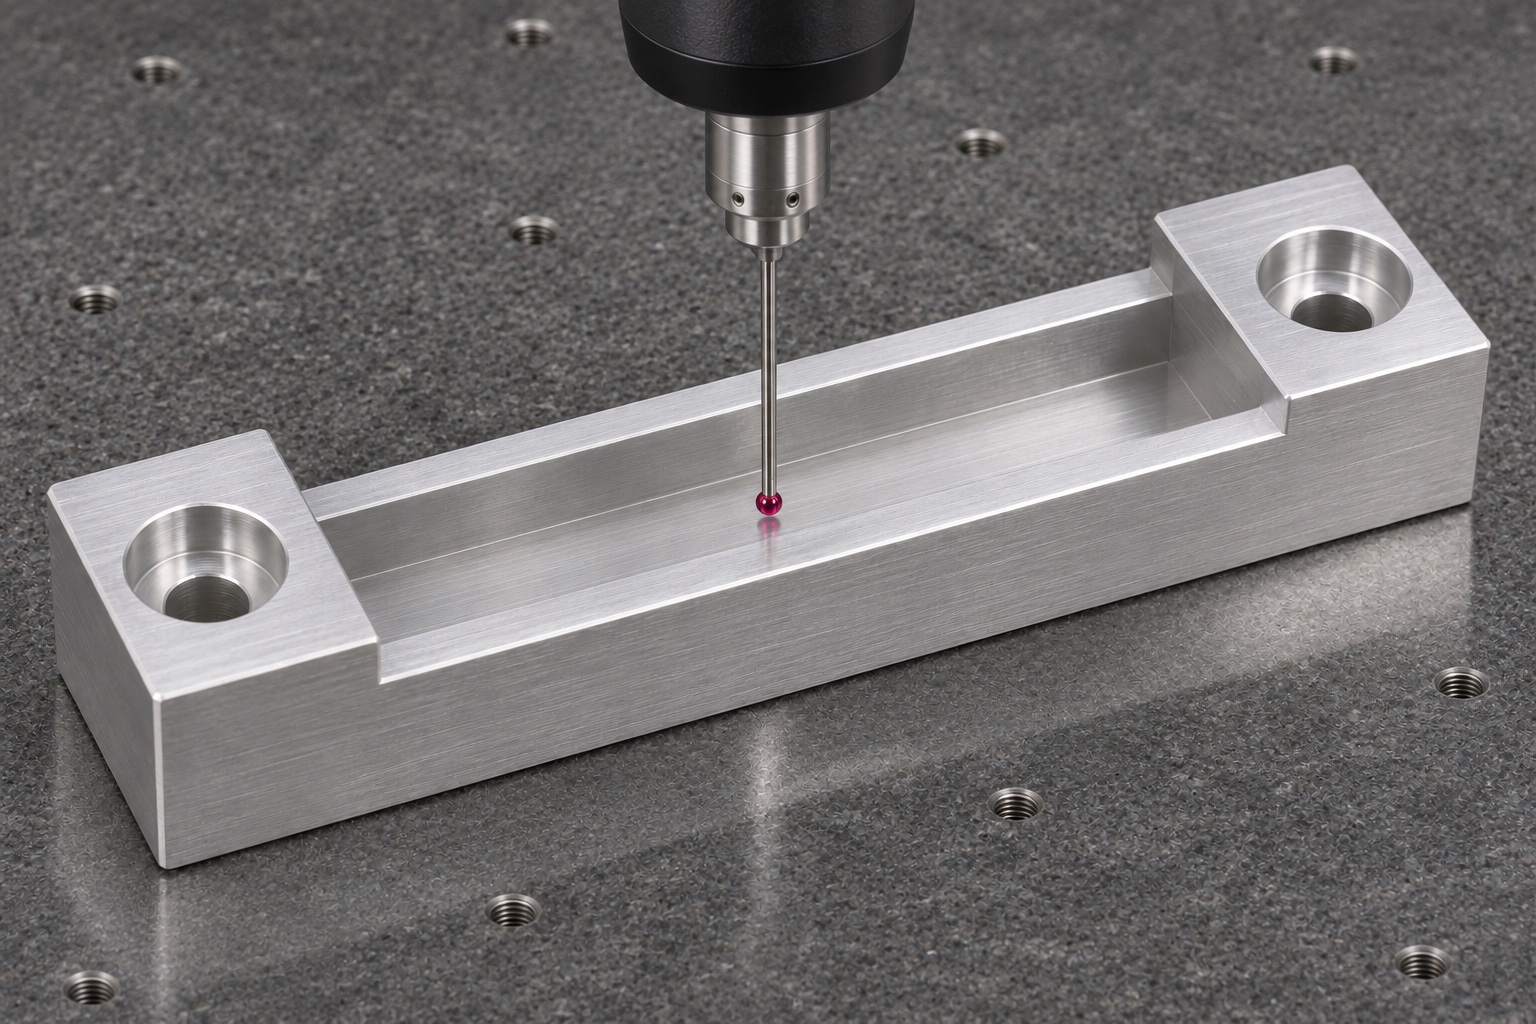
Medición en toda la longitud útil
Compruebe la anchura entre las paredes rectas en varios puntos y a las profundidades acordadas. Un calibrador utilizado solo en la entrada podría no detectar un estrechamiento en zonas más profundas. Inspeccione la altura del fondo con respecto a la base y tome suficientes puntos de medición para distinguir la inclinación general de una irregularidad puntual. Si el acceso es limitado, utilice una sonda de medición por coordenadas adecuada u otro método calibrado equivalente. Inspeccione el asiento del avellanado y verifique el espacio libre para la cabeza del tornillo, utilizando una muestra de referencia cuando así se especifique. Documente la configuración de la medición e indique si la zapata está apoyada libremente o sujeta. Una pieza de verificación (calibre) de tamaño insuficiente podría deslizarse sin problemas, incluso cuando tanto la anchura como la profundidad son incorrectas.
Comprobación con una pantalla de prueba
Monte la zapata en un soporte no operativo utilizando los elementos de fijación especificados. Inserte una pieza de prueba limpia que represente el contorno (envolvente) acordado y observe dónde se produce el primer contacto. Compruebe el asentamiento previsto, la facilidad de extracción y el espacio libre respecto a las cabezas de los tornillos y otros elementos estructurales. Si la instalación requiere un orden de apriete específico, documéntelo. Una pieza que encaja correctamente antes del apriete pero que se atasca después podría estar siendo deformada por el soporte o montada sobre una rebaba. Compare ambas situaciones antes de mecanizar para aumentar el espacio libre. Esta prueba solo verifica las interfaces mecánicas; no valida la contención de salpicaduras, la compatibilidad con fluidos, los requisitos de higiene, los diagnósticos ni el funcionamiento de una arandela.
Diagnóstico a partir de los contactos
Si la pieza de prueba entra por un extremo pero se detiene en el otro, compare la anchura de la ranura con el borde de la pieza de prueba en los mismos puntos. Si la pieza oscila al insertarla por completo, examine el fondo, el radio de la base y la forma del borde inferior. Si roza contra un tornillo, verifique la cabeza del tornillo y su asiento antes de modificar la ranura. Utilice un método de verificación aprobado en el plano (por ejemplo, mediante un marcador o testigo) cuando sea apropiado, y limpie la pieza posteriormente. Documente el contacto observado en lugar de limitarse a registrar que la pieza estaba «ajustada». Realizar una pequeña prueba de liberación con la misma pieza de prueba y el mismo soporte permite distinguir si es necesaria una corrección en el montaje o si se trata de un ajuste accidental en una pieza concreta.
Controles en la serie piloto
Incluya en la solicitud de presupuesto el temple de la aleación, la revisión del plano, el contorno (envolvente) del borde de la protección y los datos de los elementos de fijación. Solicite, en el informe de la primera pieza (FAI, por sus siglas en inglés), la medición del ancho de la ranura en puntos específicos, la altura de la base y los alojamientos para los elementos de fijación. Si es necesario verificar el ajuste después del recubrimiento, incluya el estado del acabado dentro del alcance acordado. Separe el costo de los dispositivos de montaje o calibres especiales del precio de las piezas mecanizadas. Un soporte sencillo puede resultar económico para lotes pequeños; sin embargo, no es posible comparar presupuestos de manera válida a menos que ambos incluyan el mismo nivel de evidencia de inspección. Conserve una muestra de referencia aprobada siempre que el plano lo exija.
Protección de los cantos durante el transporte
Transportar cada pieza en posición plana, dentro de un alojamiento a medida o separada mediante una capa limpia y no abrasiva. Deje espacio alrededor de los bordes de la ranura para evitar que rocen contra una superficie rígida, y mantenga los tornillos en un compartimento aparte. Vincule el registro de inspección con el lote de material y la revisión del plano. Evite ejercer presión sobre las secciones estrechas durante el almacenamiento. Se trata de una protección para el transporte, no de un embalaje estéril. Al recibir el material, examine la ranura, los alojamientos de los tornillos y la base bajo una iluminación adecuada. Si observa impactos o residuos, vuelva a realizar las mediciones en las zonas afectadas o proceda a la limpieza según el método acordado antes de verificar el ajuste.
FAQ
¿Por qué medir el ancho de la ranura en varios puntos?
Una medición realizada únicamente en los extremos puede pasar por alto una conicidad, la flexión de la herramienta o una irregularidad puntual (un punto elevado). Realice mediciones a lo largo de toda la longitud funcional y a las profundidades acordadas.
¿Refleja una muestra de referencia nominal el peor escenario de ajuste posible?
No. Solo representa una condición específica. Verifique el rango de espesor autorizado, el material sobrante (sobremedida) y las variaciones permitidas en el borde de apoyo.
¿Por qué utilizar rebajes cilíndricos de fondo plano en lugar de avellanados cónicos?
El alojamiento debe corresponderse con la geometría específica de la cabeza del tornillo y de la superficie de apoyo. No es posible sustituir un tipo por otro sin revisar el diseño del montaje.
¿Puede el anodizado afectar al ajuste?
Puede alterar el ajuste en las superficies funcionales. Es necesario acordar el uso de enmascaramiento e inspeccionar las dimensiones en el estado final requerido, en lugar de asumir una tolerancia predeterminada.
¿Forma esta pieza de soporte parte del sistema de lavado?
En este ejemplo, no. Su función es posicionar una protección mecánica extraíble. El propietario del equipo debe verificar por separado cualquier requisito relativo a la exposición a fluidos y a la compatibilidad de materiales.
¿Garantiza el confinamiento el hecho de que el ajuste sea correcto?
No. La verificación del ajuste se limita a comprobar el asentamiento, la facilidad de montaje/desmontaje y la holgura mediante un dispositivo de control en banco. No constituye una prueba de rendimiento ni de seguridad relacionada con el proceso de lavado.
tanghangyun@oemach.com