
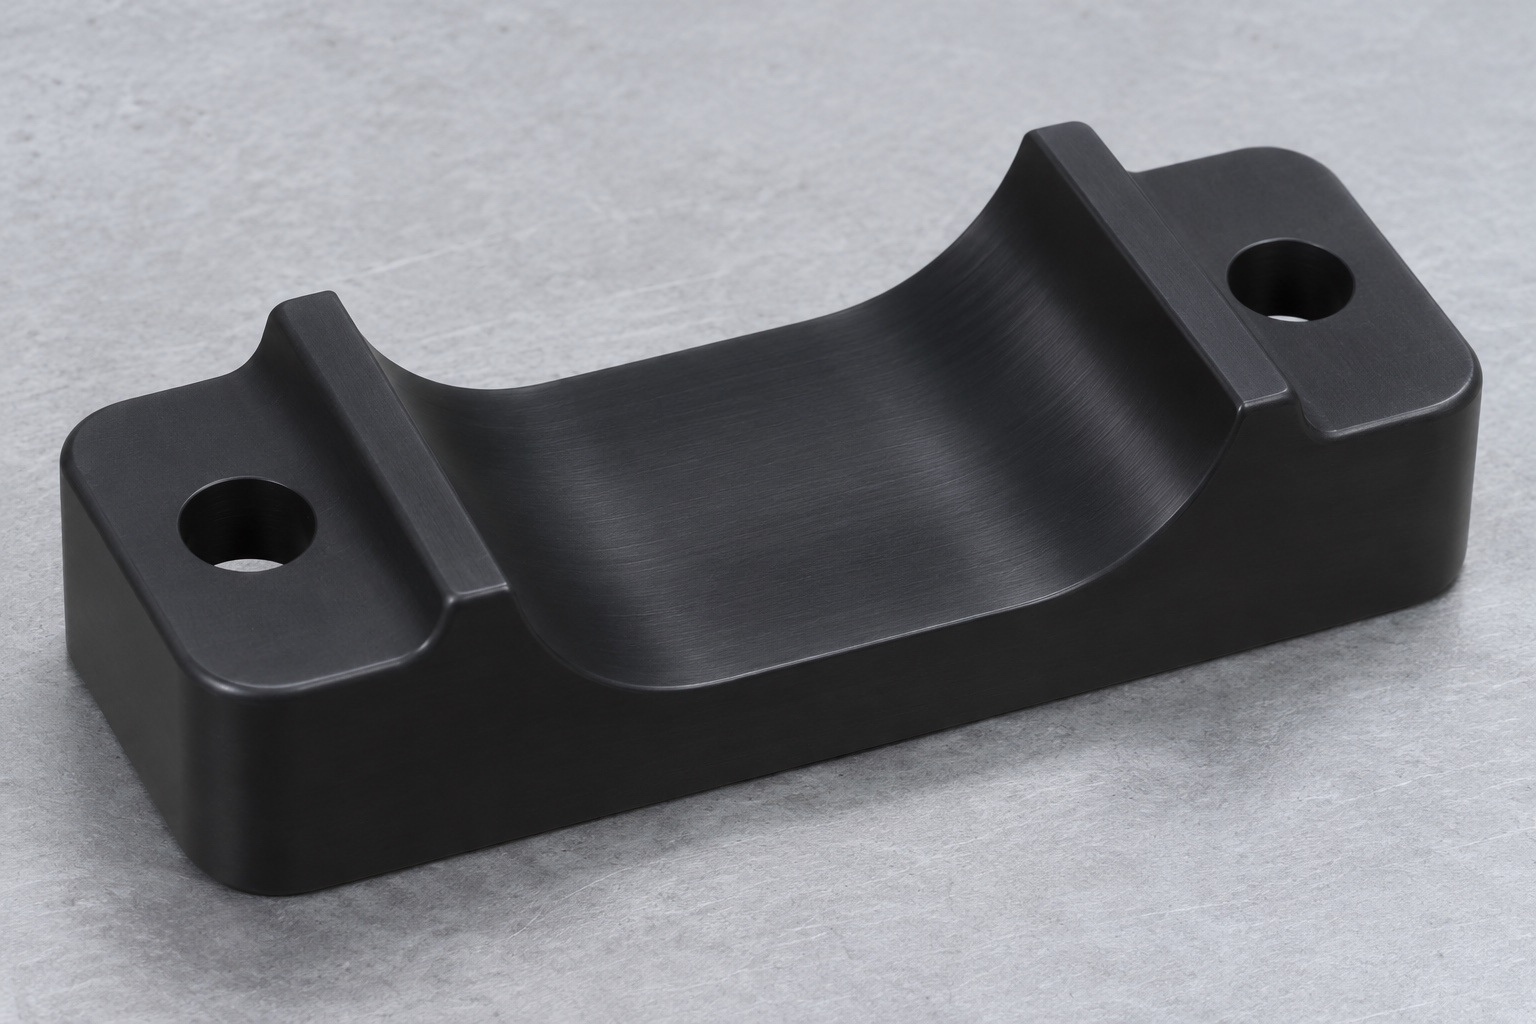
Función de la cuna de apoyo
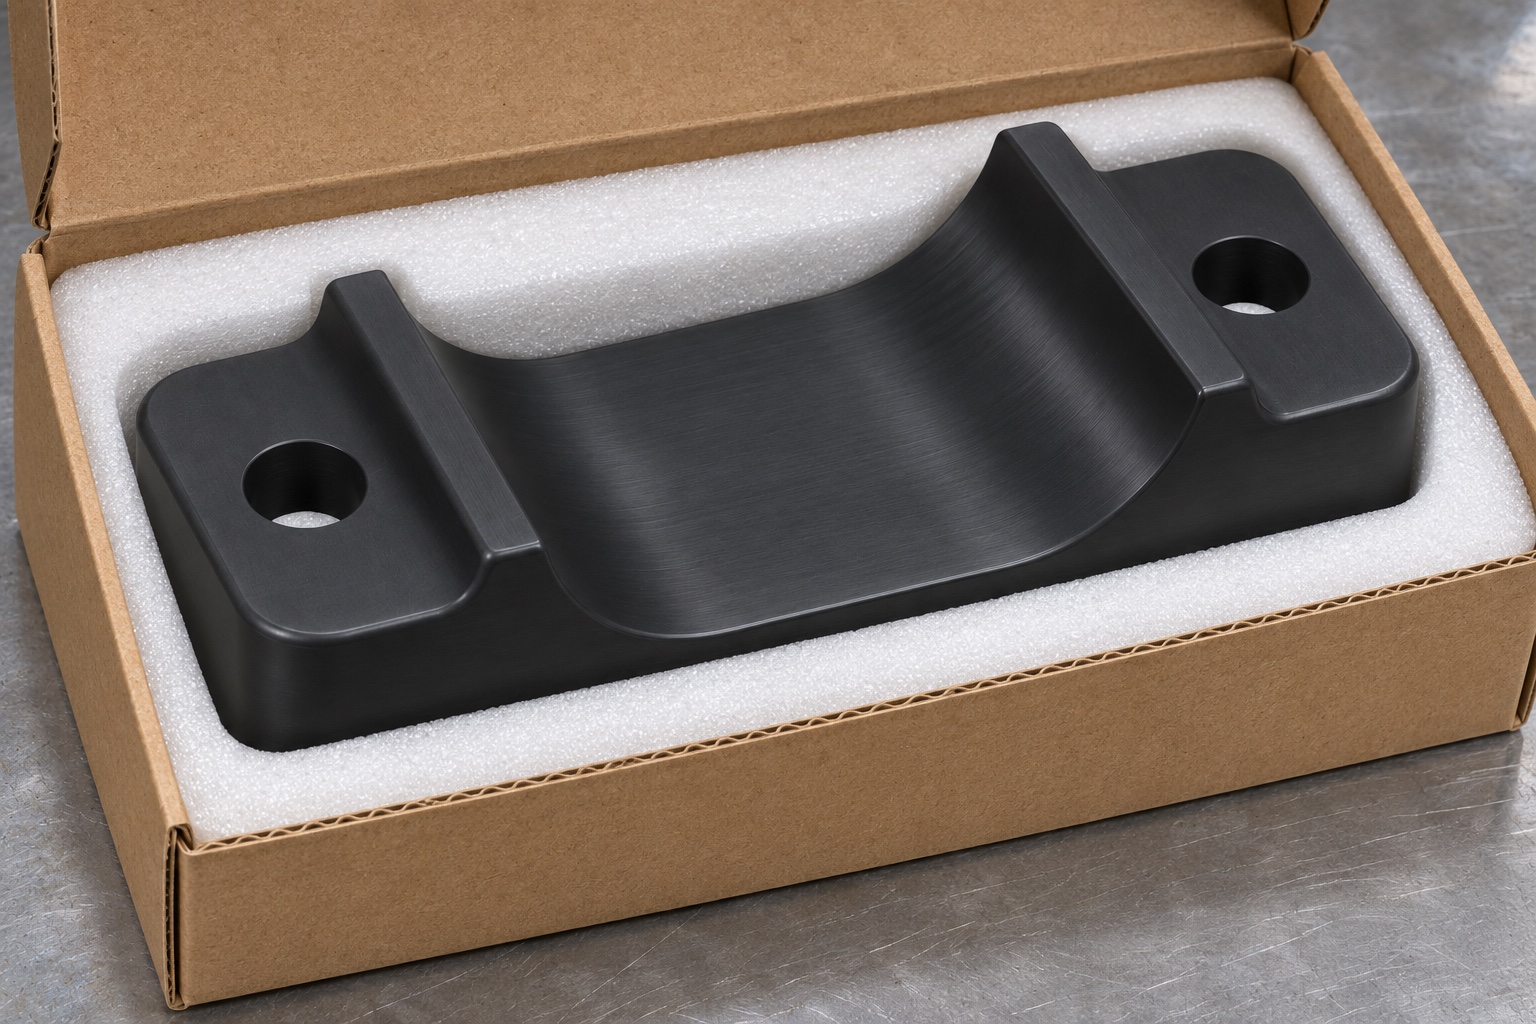
En un mezclador de tubos cerrados de un analizador hematológico, una cuna puede apoyar el cuerpo del tubo mientras un retenedor independiente lo sujeta. El bloque de POM-C negro tiene un canal curvo abierto y dos orificios para fijarlo al portador. Defina qué zona del tubo puede descansar sobre el arco y qué holguras deben mantenerse alrededor de la tapa, la etiqueta y las piezas próximas. El soporte no sustituye al retenedor. Esta guía trata del mecanizado del componente, no de la preparación clínica de muestras.
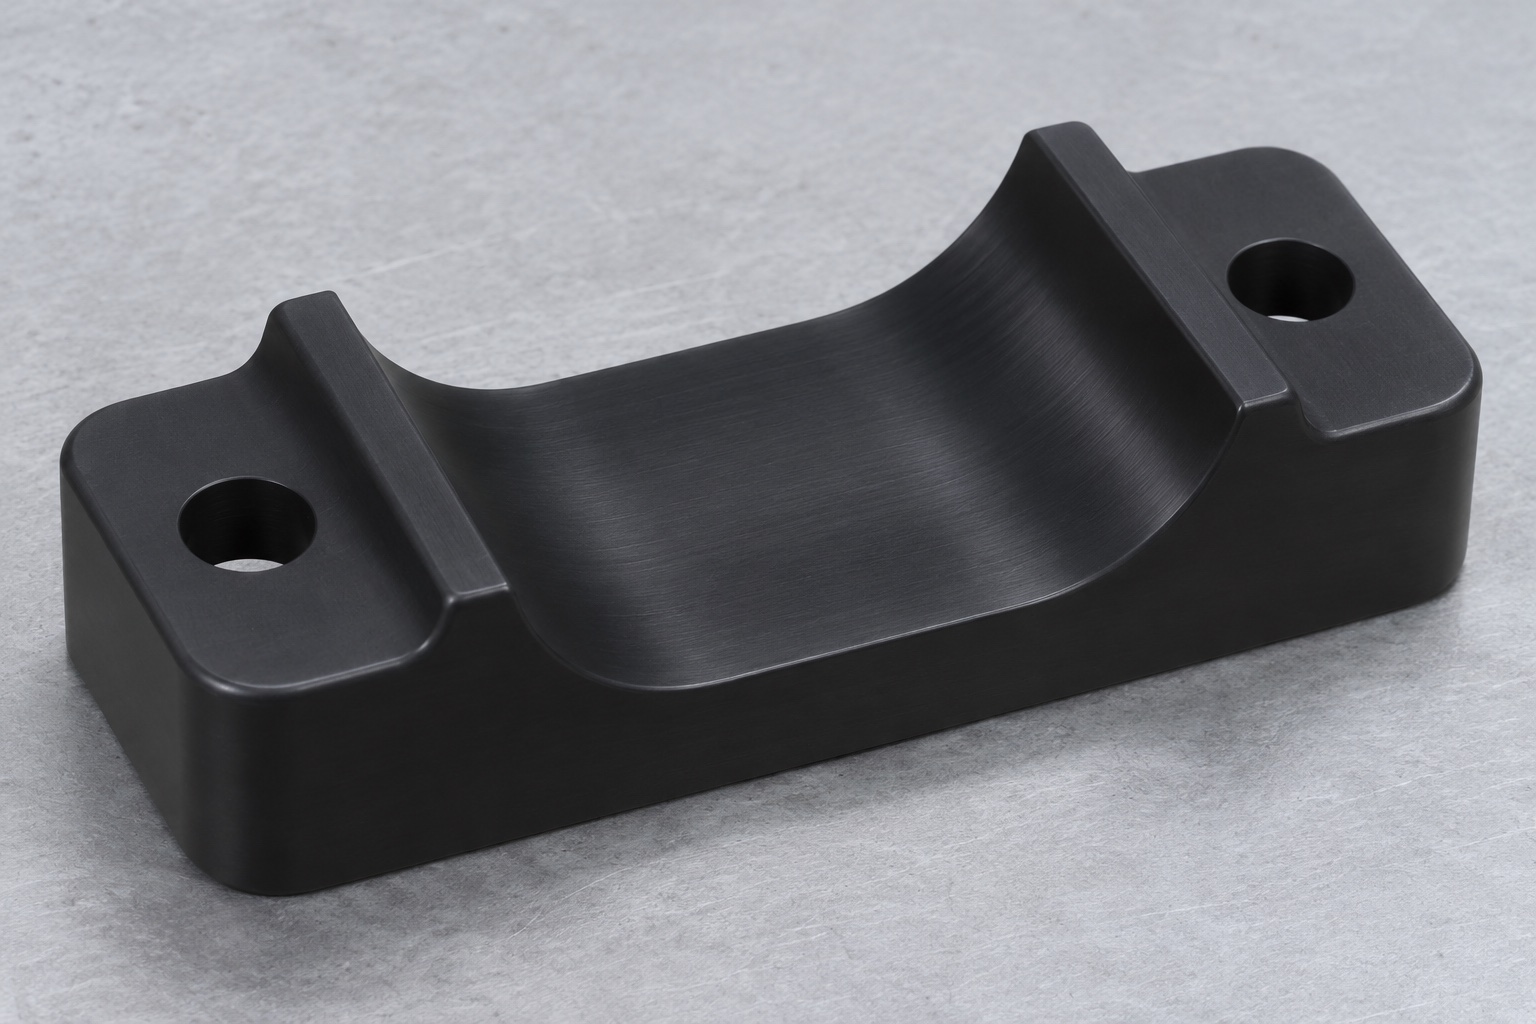
Envolvente del tubo
Solicite los datos sobre el diámetro exterior permitido, la longitud del cuerpo recto y las dimensiones envolventes de la tapa. Incluya cualquier espesor permitido —ya sea por una costura, una conicidad o una etiqueta— en los puntos donde este cruce el soporte. Un único cilindro nominal no permite identificar todas las posibles interferencias. Defina la zona de apoyo en una vista de sección y aclare en qué puntos el extremo del tubo o la tapa pueden sobresalir del canal abierto. Considere la holgura respecto al elemento de retención y al actuador como parámetros de montaje. Un canal en el que encaja perfectamente un tubo de prueba puede llegar a bloquearse al añadir una condición de contorno. Utilice una geometría controlada o calibres representativos; no recurra a un conjunto de tubos de procedencia diversa y sin especificaciones documentadas.
Altura de asiento y radio
La cara inferior del soporte puede servir como referencia de trabajo. La profundidad y el perfil del arco de contacto determinan cómo se asienta el tubo respecto a dicha cara. El radio, por sí solo, no define la altura del centro del tubo. Dibuje la sección completa y especifique las zonas críticas para la inspección. Si los orificios para los tornillos de montaje permiten cierta holgura, defina cómo se posiciona la pieza en el plano; para ello, puede utilizarse un borde lateral o un útil de montaje. Asegúrese de que las cabezas de los tornillos no interfieran con la zona de contacto y verifique la altura tras el montaje, ya que la carga aplicada por los elementos de fijación puede alterar la forma de la pieza.
Sujeción de la pieza de polímero
Utilice el grado y la forma de suministro de POM-C especificados y conserve la identificación del lote. Apoye la cara inferior y coloque las sujeciones en las alas o en material sobrante temporal, nunca en la zona delgada situada debajo del canal. Realice el desbaste del arco por etapas, dejando un sobreespesor controlado para el acabado. Una herramienta de corte bien afilada y con espacio suficiente para la evacuación de virutas ayuda a evitar el rozamiento y el arrastre de virutas calientes hacia la zona de contacto. Considere realizar pasadas de planeado equilibradas si la pieza se desplaza tras la eliminación de material por un solo lado. Compare la geometría tanto dentro como fuera del dispositivo de sujeción antes de dar por válida la preparación. El dispositivo debe ser rígido y sostener la pieza sin forzarla a adoptar una planitud artificial.
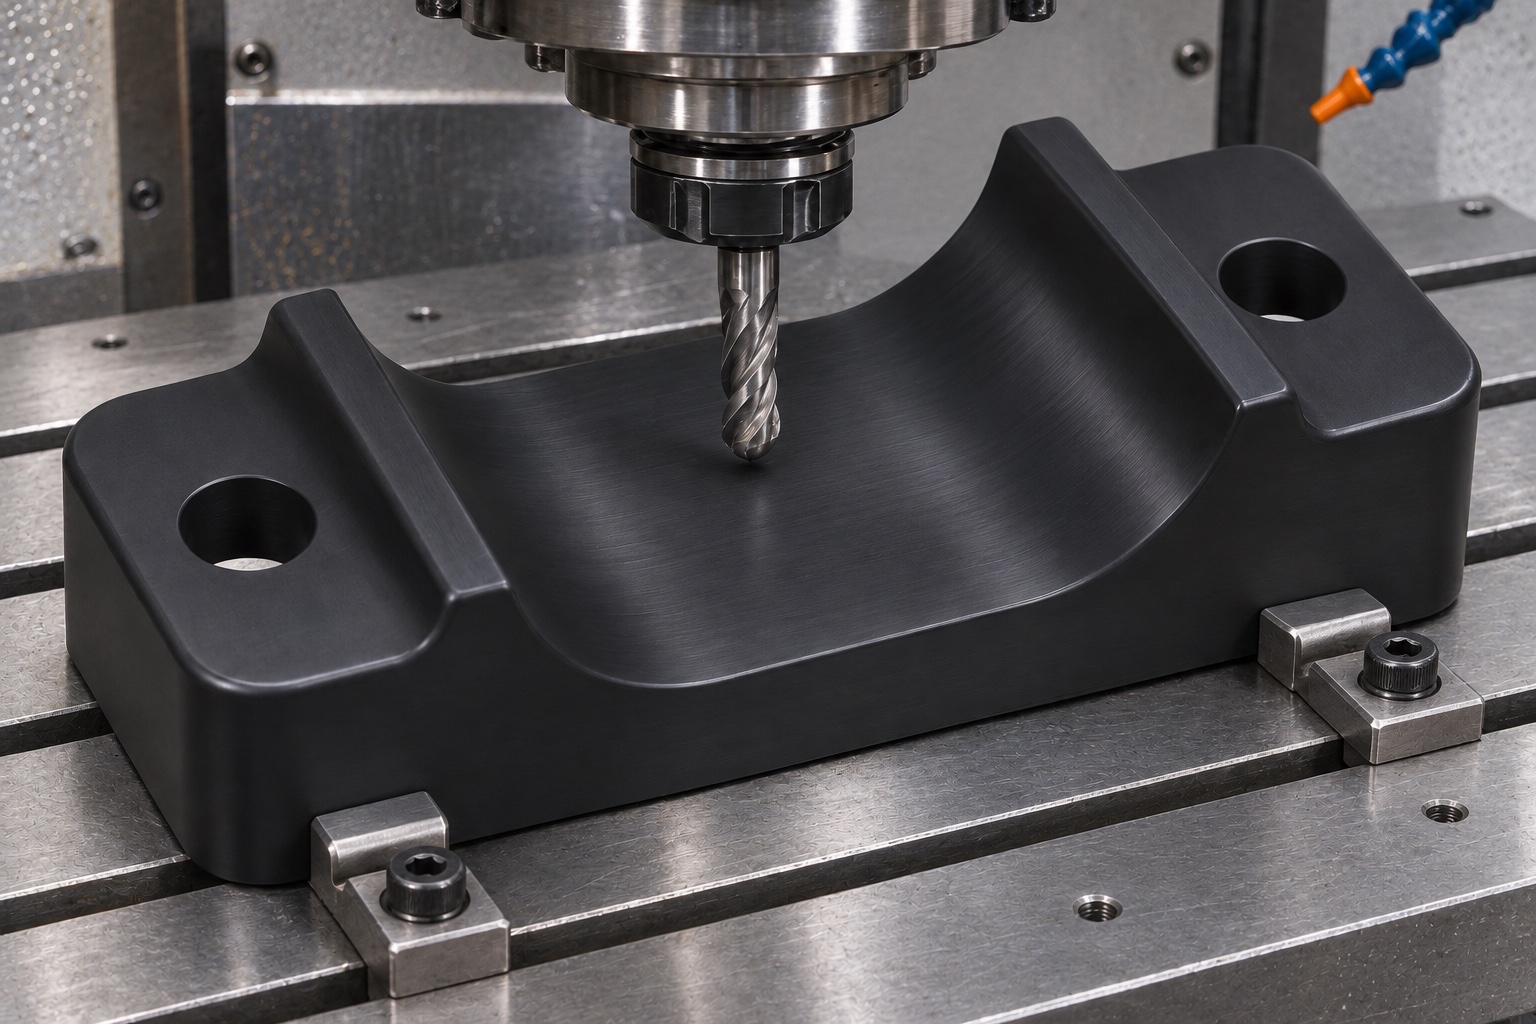
Acabado del arco sin resaltes
Para series cortas, se puede emplear una fresa de punta esférica para generar el perfil, siempre que la trayectoria de la herramienta, el contacto y el paso lateral permitan obtener la superficie requerida. También es posible utilizar una herramienta de perfilado si la geometría, la carga de corte y el método de inspección lo hacen viable. Asegúrese de que las entradas y salidas de la herramienta se sitúen lejos de la zona de contacto más crítica. Compruebe que no queden rebordes en los extremos abiertos ni una franja elevada en el centro. Estas irregularidades pueden hacer que el tubo no asiente correctamente, incluso si una parte del arco parece estar bien mecanizada. Verifique el acabado en una pieza de prueba antes de aplicar la trayectoria de la herramienta a todo el lote. No intente rectificar el perfil «a ojo» una vez que la pieza haya sido aceptada.
Bordes de la zona de contacto
Especifique los chaflanes o redondeos permitidos en los bordes del canal, en las salidas de los orificios de montaje y en los bordes de manipulación. Un pequeño filamento de plástico puede rayar el elemento que simula el tubo o impedir que este asiente completamente. Un redondeo excesivo en los bordes puede reducir la banda de contacto efectiva. Realice la inspección bajo una iluminación y un aumento adecuados, especialmente si el material es de color negro. Elimine el material suelto mediante un método que no altere el perfil. Limpie y seque el componente según lo acordado, manteniéndolo alejado de abrasivos y de virutas de otros materiales. Si existen requisitos específicos sobre detergentes, reactivos o límites de residuos, confírmelos directamente con el propietario del equipo; no asuma la compatibilidad basándose únicamente en el nombre del polímero.
Estabilización antes de medir
La geometría de una pieza de POM-C puede variar en función de la temperatura y de la fuerza aplicada por las sujeciones o los palpadores. Defina las condiciones de medición para las características cercanas, incluyendo cómo se apoya el componente y si este se encuentra sujeto o restringido. Cuando sea necesario, permita que la pieza mecanizada se estabilice antes de realizar la inspección final. Resulta útil contar con una base de referencia amplia, siempre que el soporte no provoque balanceos ni levante los extremos (alas) de la pieza. Si se comparan mediciones realizadas antes y después del montaje, registre el estado de los elementos de fijación y la geometría del soporte. Una característica que parece desplazarse podría estar reaccionando a una prueba inconsistente, en lugar de a un error de mecanizado. Antes de modificar una trayectoria de herramienta compensada, confirme la repetibilidad del método utilizado.
Perfil del arco y altura del eje del tubo
Mida el perfil por medios ópticos en las secciones accesibles o mediante palpado con fuerza suficientemente baja. Una vista de extremo no verifica todo el canal; añada secciones o un barrido si el plano lo requiere. Compare el arco medido con el plano y, cuando proceda, verifique la altura de asiento con un tubo patrón de diámetro conocido. Registre el patrón y el estado de apoyo. Una altura correcta no descarta un resalte local o un contacto irregular; interprete juntos el perfil y la prueba de ajuste.
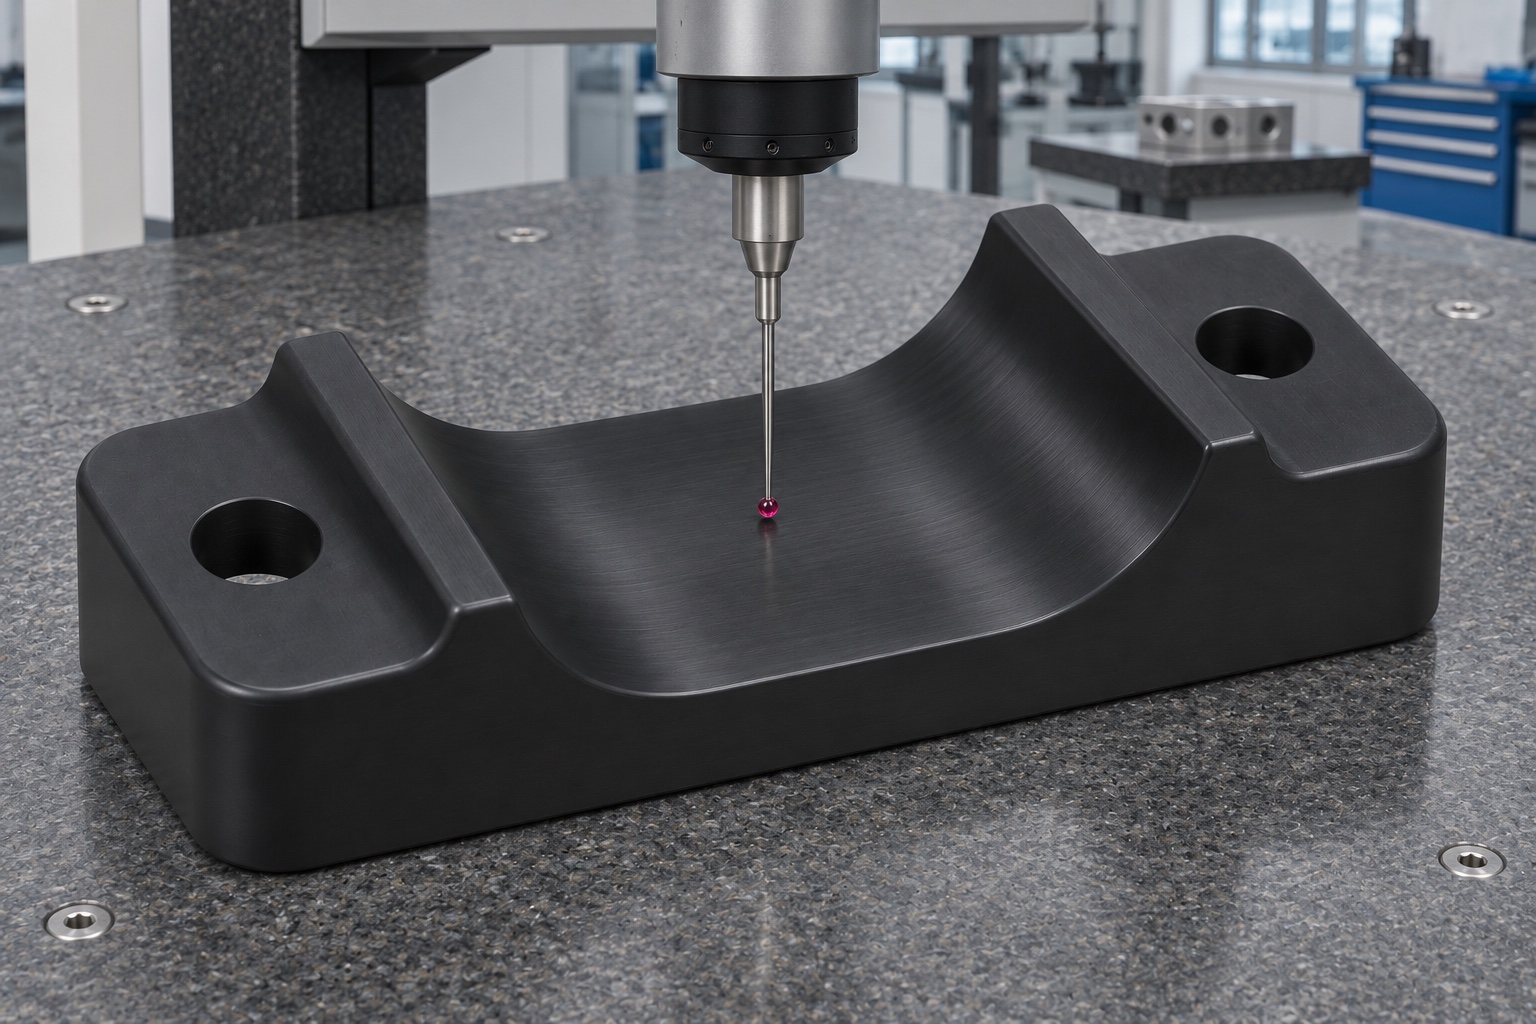
Prueba con tubos patrón
Monte la cuna en un portador representativo con las fijaciones especificadas. Use tubos de prueba limpios y vacíos que representen los límites autorizados. Compruebe altura de asiento, holgura de la tapa y acceso al retenedor, sin forzar el tubo. Si se requiere verificar el recorrido, utilice el útil acordado sin muestras de pacientes. Registre la identificación de los patrones y el montaje. La prueba no acredita homogeneidad de la mezcla, resistencia en servicio, precisión diagnóstica ni seguridad del equipo.
Causas de un asiento deficiente
Si un patrón oscila al colocarlo en el soporte, busque rebabas, protuberancias o errores en el perfil antes de modificar el radio del arco. Si el componente asienta correctamente fuera del equipo, pero queda demasiado elevado una vez instalado en el dispositivo, inspeccione la superficie de montaje y la carga aplicada por los elementos de fijación. Si el contacto varía únicamente con un tipo específico de tubo, revise el rango dimensional aprobado y el espacio reservado para la etiqueta, en lugar de ampliar el alojamiento para cada pieza. Registre el punto exacto donde se produce la interferencia y las condiciones en las que esta ocurre. Distinga los datos objetivos sobre la pieza de las suposiciones acerca del mezclador. Si un conflicto en la interfaz no puede resolverse, consulte al propietario del diseño antes de autorizar cualquier modificación geométrica.
Datos para el presupuesto
Proporcione el plano, la revisión del archivo CAD, el grado del material (POM-C), el rango dimensional de los tubos y la interfaz de montaje. Especifique la banda de contacto requerida, el espacio libre para la tapa, los chaflanes o redondeos de bordes permitidos y las condiciones para la medición final. Solicite un informe de inspección de la primera pieza («first-article report») que incluya el perfil del arco, la altura de asentamiento y las características de montaje, en lugar de una declaración genérica sobre tolerancias. Aclare si se suministrarán tubos de prueba, elementos de retención o portadores para verificar el ajuste. Solicite precios desglosados para los dispositivos de sujeción, las cantidades piloto iniciales y la fabricación mediante CNC en volúmenes reducidos. Registre cualquier sustitución acordada para evitar que, en pedidos posteriores, se modifique el material o el método de inspección sin previo aviso.
Protección del canal durante el transporte
Asegúrese de que la base y los laterales de cada alojamiento estén apoyados en cavidades diseñadas específicamente para ello. Mantenga el arco de contacto libre de presiones y evite que entre en contacto con elementos rígidos o componentes metálicos. Separe los tornillos sueltos, los patrones (piezas de referencia) y las piezas complementarias. Utilice etiquetas externas o una hoja de seguimiento para vincular el lote de material, la revisión de la pieza y el informe correspondiente. El embalaje de transporte habitual no constituye una barrera estéril ni garantiza que un componente terminado sea apto para un entorno de manipulación específico. Al recibir el material, inspeccione si presenta astilladuras, marcas de presión o deformaciones antes de colocar un tubo de prueba (tubo patrón). Si el embalaje ha sufrido desplazamientos, vuelva a verificar la altura de asiento acordada y la banda de contacto visual antes de aceptar la pieza.
FAQ
¿El soporte (cuna) retiene el tubo por sí solo?
En este ejemplo, no. El soporte sostiene el cuerpo de la pieza. El elemento de retención, el soporte y el conjunto completo deben ser evaluados por separado por el propietario del equipo.
¿Por qué especificar la altura además del radio del arco?
El radio describe la curvatura, pero no la posición del arco con respecto a la superficie de montaje. La altura de asiento depende tanto del perfil como de la ubicación.
¿Puede un solo tubo patrón verificar todas las condiciones?
No. Solo verifica una geometría y una configuración específicas. Utilice los límites de envolvente aprobados y verifique las holguras en las tapas o etiquetas donde sea necesario.
¿Es suficiente una inspección óptica del extremo para evaluar el arco?
Solo para la sección definida. Podrían pasar desapercibidas irregularidades, como rebordes o variaciones cónicas, en otras partes de la banda de contacto; por lo tanto, acuerde mediciones adicionales según sea necesario.
¿Por qué medir el soporte después de retirar las sujeciones?
La presión puede alterar temporalmente la forma del polímero. El estado de ausencia de presión permite distinguir entre un error de mecanizado y una deformación causada por el dispositivo de sujeción.
¿La verificación del ajuste permite comprobar la precisión de la mezcla?
No. Se trata de una verificación de la interfaz mecánica, sin utilizar el material empleado con el paciente. El rendimiento de la mezcla y la validación del dispositivo quedan fuera del alcance de esta inspección de componentes.
tanghangyun@oemach.com