
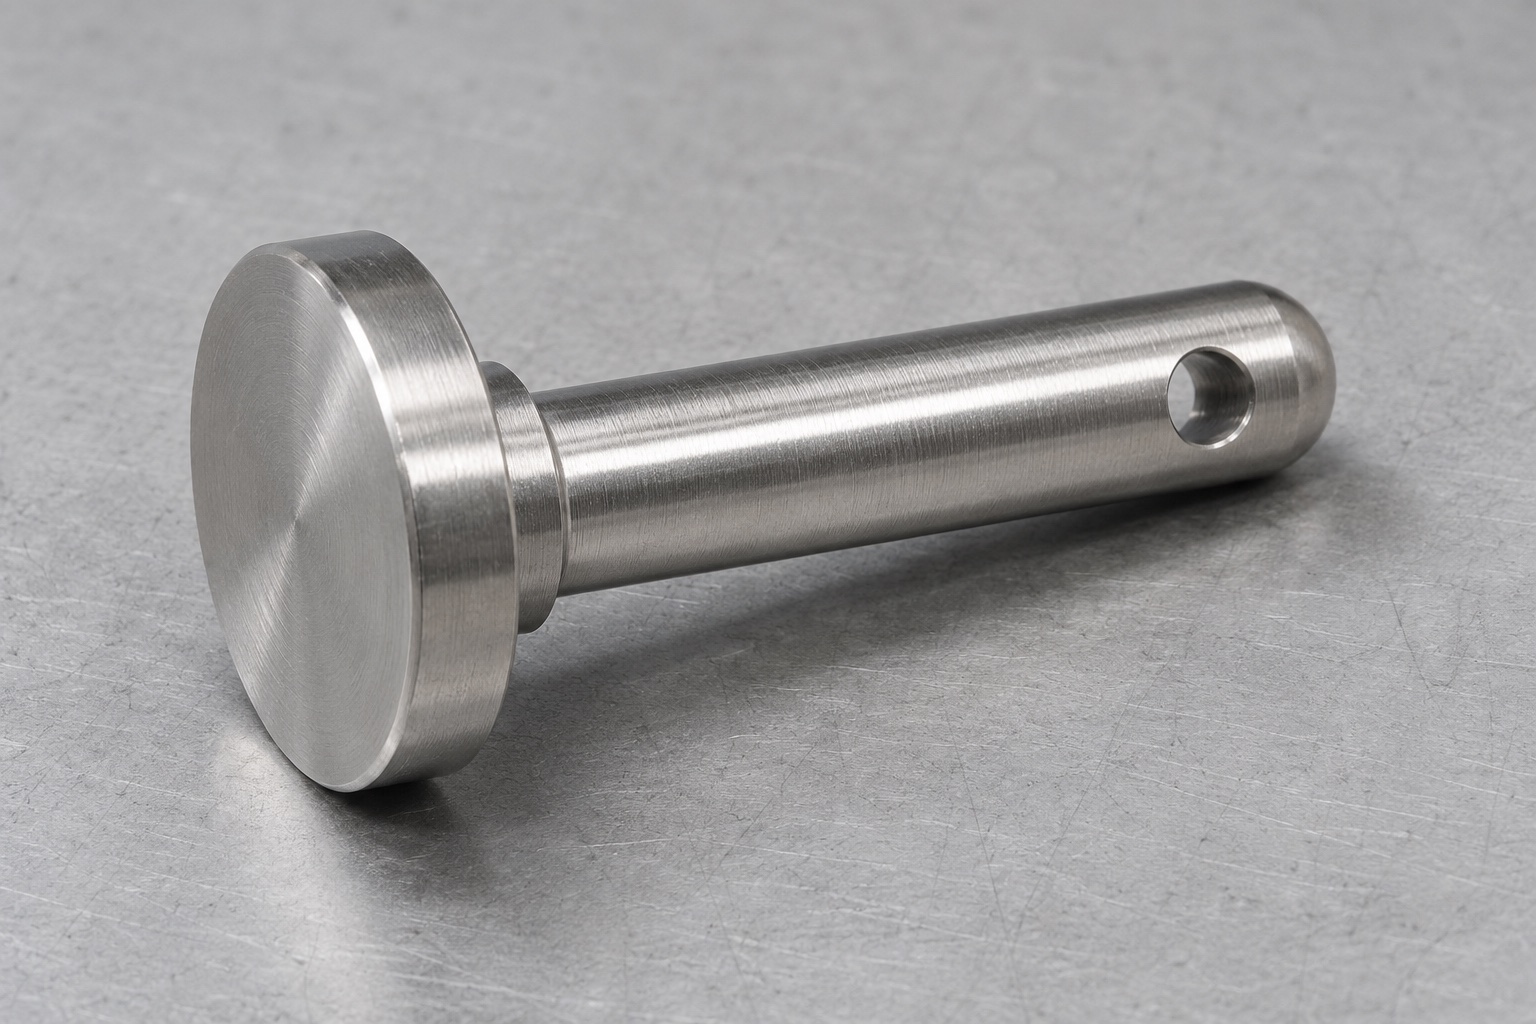
Función de la unión mecánica
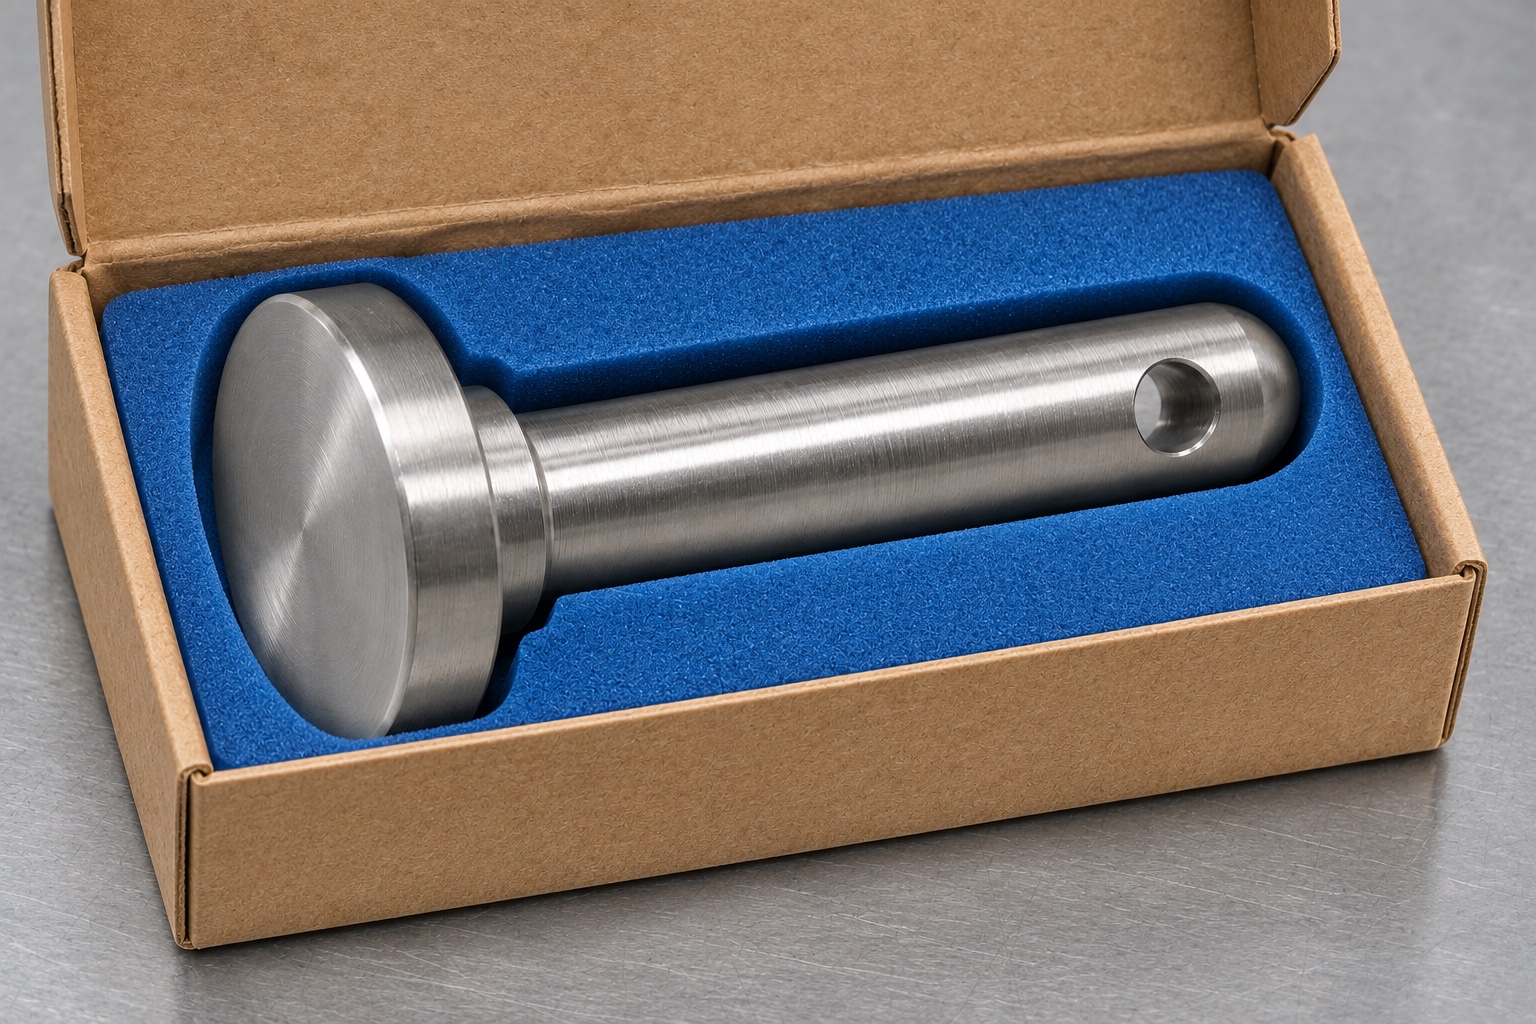
El asa articulada de una cesta para limpiar instrumental por ultrasonidos puede usar un pasador torneado con cabeza integral y un orificio transversal para un clip independiente. La cabeza limita la inserción, el clip impide la salida y el vástago proporciona la superficie de giro o posicionamiento. Antes del torneado CNC de precisión, defina qué caras transmiten carga y cuáles solo retienen axialmente el pasador. Esta guía aborda el mecanizado y la inspección. No establece la carga admisible de la cesta ni condiciones de limpieza o esterilización.
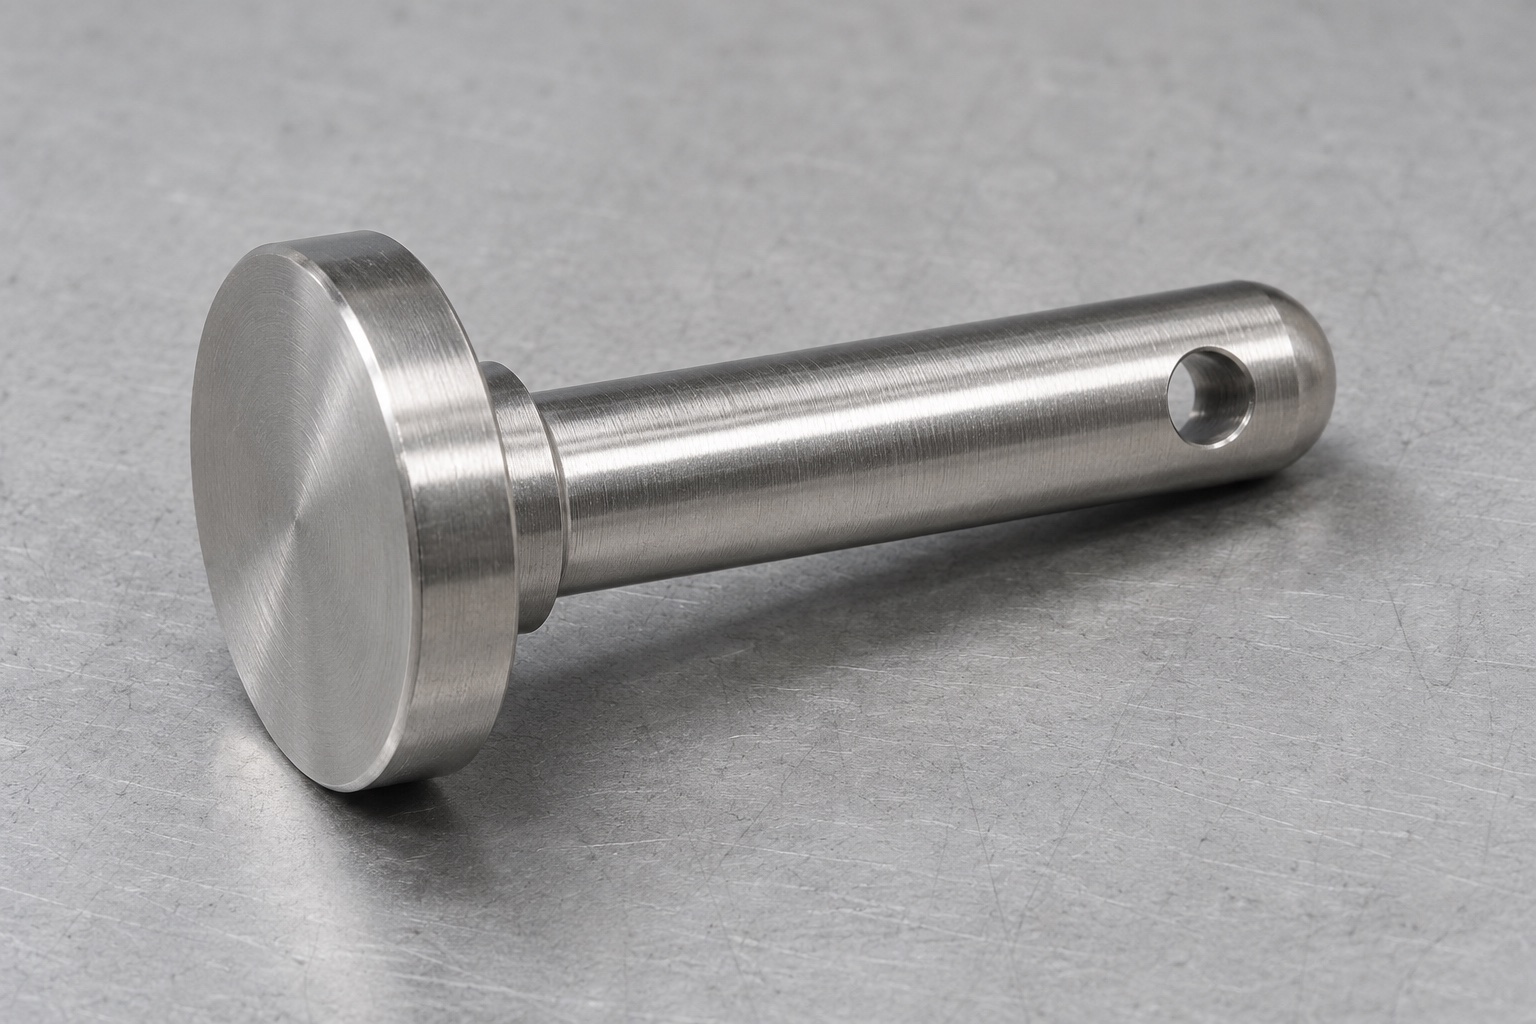
Distancia del hombro al orificio
La cota axial crítica abarca desde la cara inferior de la cabeza (la que entra en contacto con la pieza) hasta el borde del orificio transversal donde se aloja el clip. Su longitud útil depende del espesor de los elementos ensamblados: las pestañas de la cesta, el asa y cualquier arandela utilizada. Un pasador puede cumplir con la longitud total requerida, pero aun así dejar el orificio parcialmente dentro de la unión. Es necesario comparar la distancia mínima posible entre el escalón y el orificio con el espesor máximo del conjunto. Asimismo, se deben verificar los límites opuestos para evitar un juego axial excesivo. Se recomienda indicar en el plano la cara de referencia seleccionada, especialmente si la cabeza torneada presenta un rebaje que no entra en contacto con la pestaña correspondiente. Aunque la longitud total es útil para determinar el espacio libre en el extremo, no sustituye a esta cota axial crítica.
Tamaño y posición del orificio transversal
El clip debe poder atravesar el orificio sin encontrar rebabas internas ni chocar contra la estructura de la cesta. Es necesario disponer de información sobre el diámetro, la forma y la dirección de inserción del clip para su correcta evaluación. Defina el tamaño y la ubicación del orificio en relación con el escalón torneado y el eje del vástago. Un orificio desplazado lateralmente puede dejar muy poco material en un lado, incluso si el clip encaja. Un orificio sobredimensionado también puede alterar el juego axial. Solicite al departamento de ingeniería que defina la cantidad mínima de material restante y el grado aceptable de biselado o redondeo de los bordes; ninguno de estos parámetros puede deducirse a partir de una fotografía. No incluya el clip en el alcance de la adquisición, a menos que el pedido lo especifique explícitamente.
Torneado del vástago
Especifique el formato del material 316L y los registros de material requeridos. Establezca la referencia axial en un extremo refrentado y mecanice el vástago y la cara inferior de la cabeza en una sola preparación, siempre que el acceso lo permita. Seleccione los apoyos en función del voladizo real; no asuma que cualquier pasador pequeño es lo suficientemente rígido. La pasada de acabado debe realizar un corte limpio y evacuar las virutas sin arrastrarlas sobre la superficie de ajuste. Asegúrese de que el radio en la base del escalón sea compatible con el espacio libre disponible en el orificio de alojamiento. Si la operación de tronzado deja una rebaba o marca en el extremo, elimínela mediante una segunda operación con el soporte adecuado, evitando sujetar el vástago ya acabado sobre una superficie rígida que pueda dañarlo.
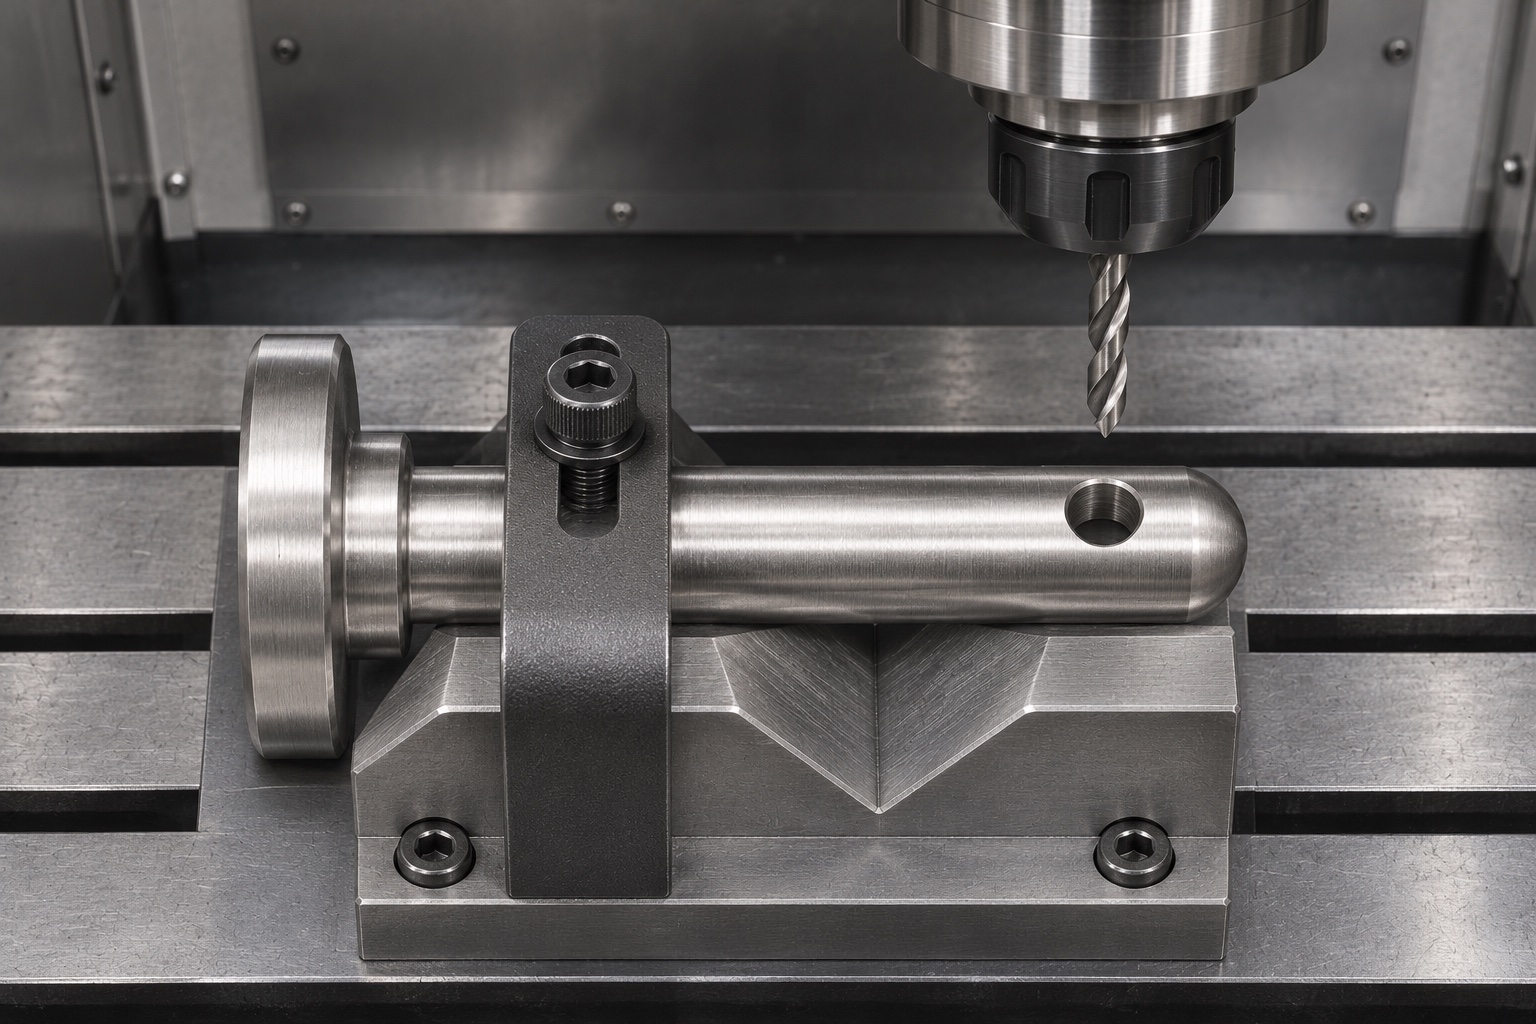
Apoyo durante el taladrado transversal
Un bloque en V o un alojamiento con forma específica puede servir para posicionar el eje cilíndrico, mientras que un tope de extremo hace contacto con el hombro de trabajo. Debe dejarse un espacio libre debajo del orificio para permitir la salida de la broca y la evacuación de las virutas. Al entrar en una superficie curva, la broca puede desviarse; por ello, es necesario seleccionar un método de inicio adecuado según el material y las especificaciones del plano aprobado. Antes de proceder con la producción en serie, verifique la posición inicial del orificio e inspeccione el punto de salida. El soporte debe ser capaz de resistir las cargas de corte sin dejar marcas en la superficie de la pieza. En máquinas equipadas con herramientas motorizadas, el orificio puede realizarse durante la operación de torneado, siempre que se haya verificado previamente el acceso, el posicionamiento axial y la correcta evacuación de las virutas.
Desbarbado en las dos intersecciones
La entrada y la salida del orificio intersectan una superficie cilíndrica. Elimine el metal levantado sin modificar el diámetro del vástago ni el contacto del clip. Un avellanado excesivo puede reducir el espesor remanente o cambiar la retención axial. Examine ambas caras con luz oblicua y aumento adecuado. Si el plano lo permite, complemente el examen con un clip limpio o un calibre. No fuerce el paso para aplastar una rebaba; retire los residuos del orificio y del hombro.
Acabado y limpieza
El material, la textura superficial y el nivel de limpieza son requisitos distintos. La designación «316L» no especifica cómo debe realizarse el acabado, la limpieza o el embalaje de la pieza. Si se requiere pasivado u otro tratamiento, siga el procedimiento acordado y determine qué dimensiones deben verificarse posteriormente. No seleccione un agente de limpieza basándose únicamente en la denominación de la aleación; el propietario del equipo debe confirmar su compatibilidad con el entorno previsto y con todos los componentes con los que la pieza entrará en contacto. Mantenga el acero inoxidable alejado de virutas de metales ferrosos y verifique que el orificio transversal esté libre de obstrucciones. Especifique claramente cualquier requisito particular de limpieza, en lugar de recurrir a referencias genéricas sobre equipos médicos.
Inspección con el hombro como referencia
Asiente el pasador suavemente contra el tope especificado. Mida el vástago en varias direcciones, en los puntos donde el plano define el ajuste, y verifique el radio del escalón con respecto al rebaje correspondiente, cuando sea necesario. Utilice un método óptico, un equipo de medición por coordenadas o un dispositivo de sujeción acordado para determinar la ubicación del orificio transversal con respecto al escalón. Un calibrador tipo tapón puede confirmar el diámetro, pero no establece su posición. Si el método determina el centro a partir de un pasador de calibración, tenga en cuenta el ajuste y el asentamiento de dicho pasador. Indique la referencia utilizada y distinga entre la geometría medida y una simple comprobación del paso de la presilla. Registre por separado el estado de los bordes cuando este sea un factor crítico.
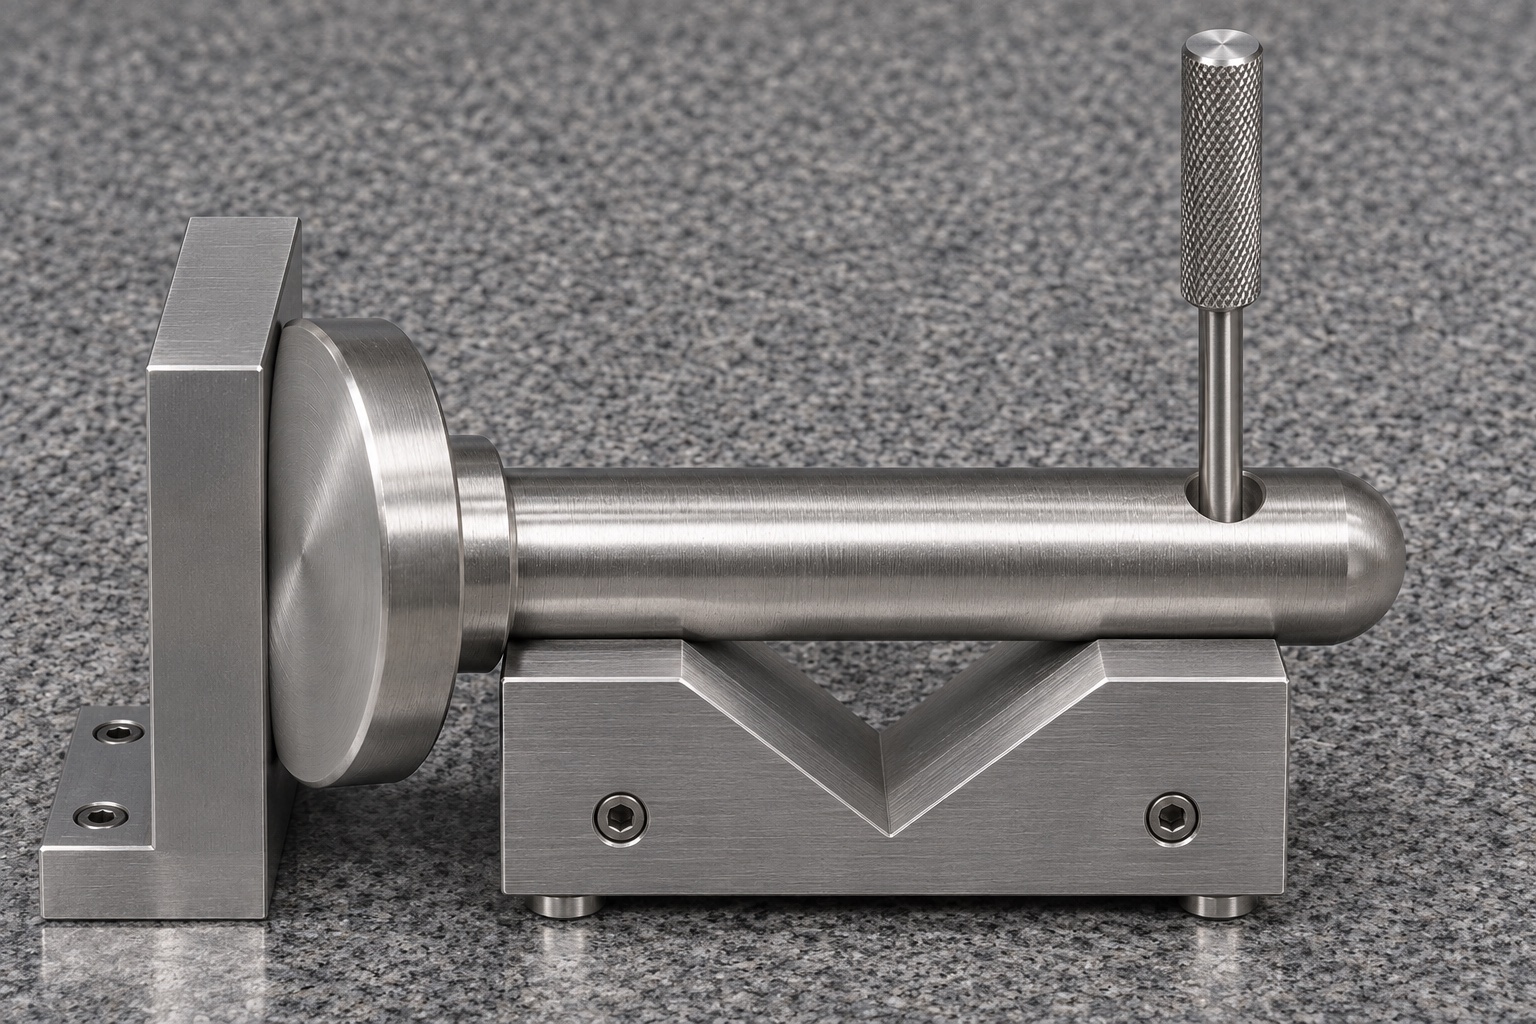
Montaje en los límites de espesor
Utilice placas representativas o muestras de prueba que reproduzcan ambos extremos del rango de espesor permitido. Compruebe la inserción desde el lado previsto y verifique el acceso a la presilla una vez que el escalón se haya asentado. El conjunto debe poder desplazarse a lo largo de su recorrido especificado sin que la presilla o la cabeza entren en contacto con los elementos adyacentes. Inspeccione si existe una holgura excesiva o si el montaje queda aprisionado. Documente la revisión de la presilla y cualquier arandela utilizada, de modo que la prueba pueda repetirse. Se trata de una verificación de ajuste dimensional y mecánico con componentes sin carga; no constituye una prueba de capacidad de carga, desgaste a largo plazo, seguridad en la elevación o idoneidad para un procedimiento de limpieza.
Diagnóstico de defectos
Si el pasador entra, pero no es posible colocar el clip, mida primero la cadena dimensional axial y la ubicación del orificio transversal. Si el clip encaja antes del montaje pero no después, verifique el acceso y el grosor de la lengüeta en lugar de ampliar el orificio de inmediato. Si la unión se atasca tras apretar otros elementos de fijación, examine la alineación de la lengüeta y el rebaje del escalón. Una marca de roce brillante puede indicar la presencia de una rebaba o un desplazamiento en la zona de contacto. Registre dónde aparece el problema y confírmelo con respecto a las referencias acordadas. Modifique un ajuste de la máquina solo después de haber identificado el elemento que realmente está fuera de tolerancia.
Documentación para prototipos
Una solicitud de presupuesto (RFQ) para pasadores de acero 316L con orificio transversal debe incluir el plano, la pila de montaje, los detalles del clip, el estado del material de partida, los requisitos de superficie y la cantidad. Pregunte si el proveedor realizará el torneado y el taladrado transversal por separado, o si utilizará herramientas motorizadas (live tooling) adecuadas. Solicite los valores de la primera pieza (first-article) para el diámetro de trabajo, la distancia desde el escalón hasta el orificio y el tamaño del orificio, además de pruebas de inspección de la salida de la broca (breakout). Un calibre sencillo puede resultar económico para producciones repetitivas de bajo volumen, siempre que se comprenda su correlación con la geometría medida. Aclare quién suministrará el clip y las piezas de prueba (cupones). Solicite que la manipulación y la inspección de estos elementos se coticen por separado del precio del componente torneado.
Protección de la superficie funcional
Empaque cada pasador en una bandeja con compartimentos o en un alojamiento a medida que soporte la cabeza y el vástago, sin presionar el borde del orificio transversal contra un separador rígido. Mantenga los clips sueltos en un compartimento aparte. Evite el contacto entre los pasadores para que el vástago no sufra abolladuras que puedan confundirse con marcas de mecanizado. Vincule el lote y la revisión del plano con el embalaje y los registros de inspección. La protección estándar para el transporte no constituye una barrera estéril. Al recibir el material, verifique el escalón, el orificio transversal y la superficie de trabajo antes del montaje. Repita la comprobación de ajuste acordada si algún paquete se ha desplazado o ha sufrido un impacto.
FAQ
¿Por qué no es suficiente la longitud total?
La posición del clip depende de la distancia desde la cara de apoyo real hasta el orificio transversal. Una longitud de extremo aparentemente correcta puede ocultar, no obstante, una holgura axial inadecuada.
¿Puede un calibre tapón verificar la ubicación de un orificio transversal?
Este sirve para comprobar el paso o el tamaño. Utilice un método de medición basado en el escalón (hombro) para determinar la ubicación y compárela con los requisitos especificados en el plano.
¿Por qué resulta difícil eliminar las rebabas en la salida de un orificio transversal?
La broca sale a través de una superficie curva, por lo que la forma de la rebaba varía alrededor de la abertura. Es necesario eliminar el metal sobrante sin alterar el perfil funcional ni agrandar el orificio.
¿Debe el proveedor incluir el clip?
Solo cuando el pedido lo especifique. Proporcione la geometría del clip para verificar su ajuste, incluso si este se adquiere y gestiona por separado.
¿El acero inoxidable garantiza que el pasador sea estéril?
No. La denominación «316L» identifica la aleación, pero no su estado de limpieza, procesamiento o envasado. Defina cada requisito adicional por separado.
¿Un ajuste en banco de trabajo demuestra la capacidad de elevación?
No. Este procedimiento sirve para verificar la geometría del conjunto y el acceso al clip bajo condiciones determinadas. La capacidad de carga y la durabilidad son evaluaciones independientes que corresponden al propietario del equipo.
tanghangyun@oemach.com