
Si bien la fase de prototipo puede depender de la atención del ingeniero y de modificaciones ad hoc, las pruebas de lotes pequeños deben repetir los resultados con producción continua, herramientas formales y aportes aprobados. Por lo tanto, el foco de la evaluación ha pasado de "se puede hacer" a "se puede replicar de manera estable".
Los proveedores calificados deben demostrar que los procesos, las mediciones y las cadenas de suministro se controlan dentro del cronograma y pueden identificar el impacto, aprobar cambios y reanudar la entrega cuando cambian los materiales, herramientas, equipos o subcontratación. El proceso específico aún debe combinarse con la entrega del proceso de muestra, herramientas formales, versiones de programas y herramientas, verificación de la capacidad de producción, consistencia del primer lote, capacidad del proceso, gestión de subcontratación, control de cambios y confirmación de la capacidad de emergencia.
Problemas, causas, controles y evidencias
| Problema | Causa probable | Acción de control | Evidencia de aceptación |
|---|---|---|---|
| El prototipo tiene éxito pero el rendimiento de los lotes pequeños disminuye | Las muestras se reparan utilizando herramientas temporales, herramientas seleccionadas o reparaciones manuales. | Se prohíbe completar la producción de prueba continua con herramientas formales y parámetros aprobados, y se prohíben las modificaciones no autorizadas. | Cantidad de producción de prueba, versión de herramientas, tendencias de características clave y registros de retrabajo |
| El tiempo de entrega se deteriora rápidamente cuando aumentan los pedidos | La capacidad de producción cotizada no cubre cambio de modelo, pruebas, subcontratación y mantenimiento de equipos. | Verifique la capacidad de producción de cuellos de botella y registre los tiempos de ciclo reales, cambios de modelo y ciclos de subcontratación. | Simulacros de capacidad, carga de equipos, planes de subcontratación y planes de recuperación de entrega. |
| El primer lote se comporta de manera diferente a los lotes posteriores | Los materiales, procedimientos, vida útil de las herramientas o cambios en la cadena de suministro no están controlados. | Establezca la configuración y la aprobación de cambios, y rastree las entradas clave por lotes | Lotes de materiales, verificación de programas, registros de herramientas, órdenes de cambio y comentarios sobre la instalación. |
Primero convierta la experiencia de muestra en tecnología formal
Se deben identificar las placas temporales, las compensaciones manuales, las herramientas seleccionadas y el recorte manual durante la creación de prototipos. Antes de ingresar a la producción de prueba, se deben publicar la ruta del proceso aprobado, los procedimientos, las herramientas, la lista de herramientas, el plan de inspección y los requisitos de empaque, y qué parámetros se pueden ajustar dentro de la ventana. Si la experiencia implícita está sólo en manos de un determinado maestro, no puede formar capacidades de oferta.
La producción de prueba debería reproducir las condiciones de producción futuras.
La producción de prueba de lotes pequeños debe utilizar el equipo, los turnos, las herramientas, la subcontratación y los métodos de medición planificados, y la cantidad debe cubrir los cambios de herramientas, cambios de turno o pulsaciones clave, en lugar de simplemente hacer unas pocas muestras de exhibición. Después de que pasa la primera pieza, todavía es necesario observar las tendencias posteriores y registrar el tiempo de inactividad, la compensación, el retrabajo y el desperdicio. Si se aprueba una desviación temporal, se debe indicar claramente el plazo para la corrección.
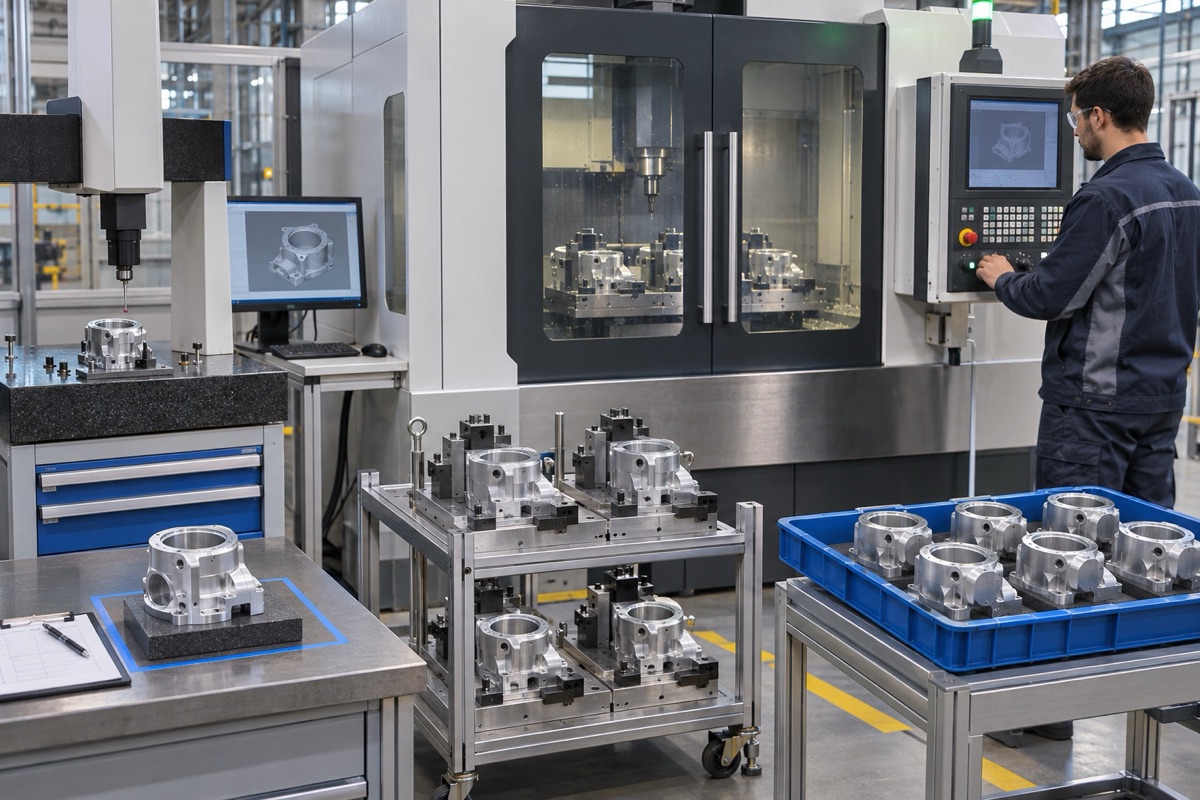
La producción de prueba debe replicar el equipo, las herramientas y las condiciones de medición de la producción futura.
La verificación de la capacidad requiere encontrar el verdadero cuello de botella
El tiempo del ciclo de la máquina es sólo una parte de la productividad. Los cambios, el preajuste de herramientas, la CMM, la limpieza, el tratamiento de superficies y el envío subcontratado pueden limitar las entregas. Los proveedores deben proporcionar el tiempo de ejecución real, el tiempo de inicio efectivo, la carga de cuello de botella y el plan de respaldo, y verificarlos mediante una cantidad planificada de simulacros de capacidad, en lugar de simplemente calcularlos en horas teóricas.
La evaluación de la calidad analiza tanto los resultados como el proceso.
Verifique los primeros artículos, las tendencias de las características críticas, el estado del proceso y del calibre, la trazabilidad del material y los cierres de excepción. ISO 9001:2026 proporciona requisitos del sistema de gestión de calidad e ISO 11462-1:2026 proporciona orientación para la implementación de SPC; Ni la certificación ni los gráficos de control pueden reemplazar los dibujos y planes de control específicos. Los indicadores de capacidad del proceso sólo son significativos cuando el proceso es estable, las mediciones son confiables y el rango de muestra es claro.
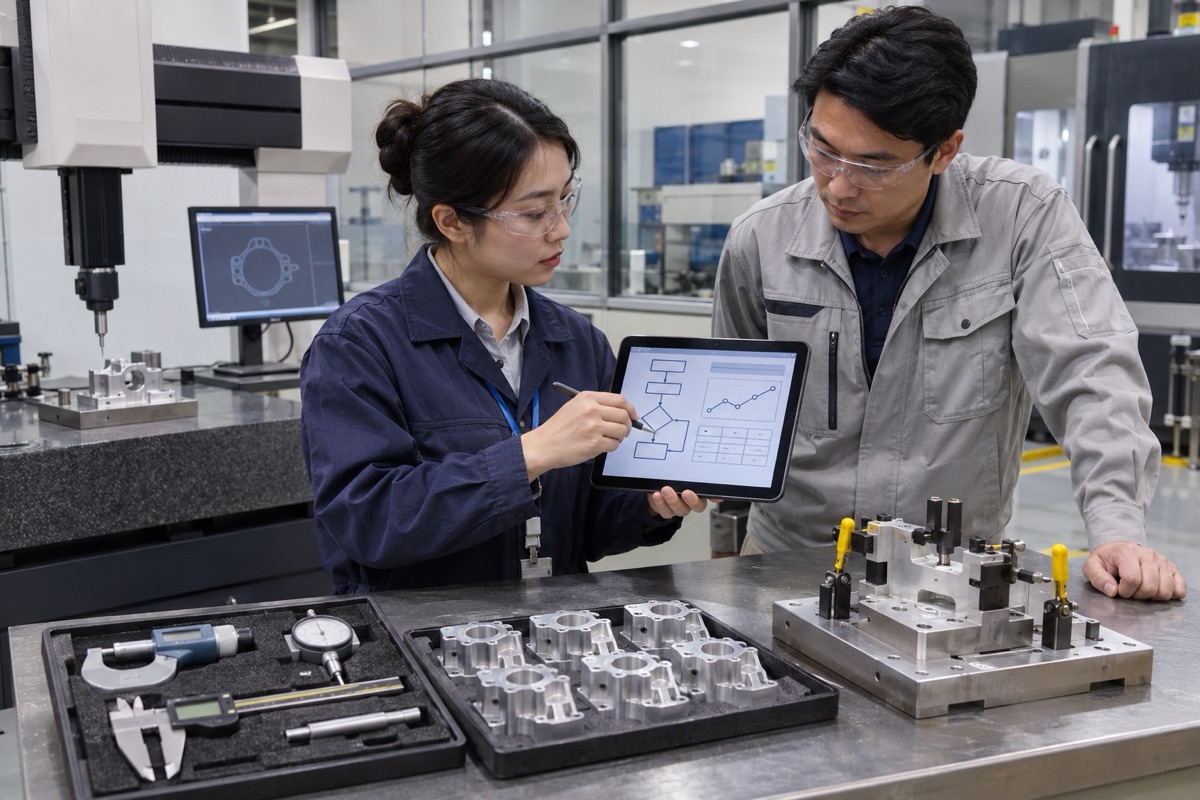
La evaluación requiere evidencia in situ y datos continuos de producción de ensayos.
La subcontratación y los cambios deben ser transparentes
Los tratamientos térmicos, los tratamientos de superficie y los procesos especiales deben enumerar las fuentes aprobadas, la trazabilidad de los lotes y las reglas de sustitución. Los cambios en materiales, herramientas, procedimientos, herramientas, equipos o subcontratación deben evaluar el impacto en las características clave y volver a publicar el primer artículo o verificarlo según lo acordado. Las "sustituciones equivalentes" no anunciadas pueden dificultar el seguimiento de las emisiones posteriores.
Uso de puntuación por etapas para decidir sobre órdenes de expansión
La evaluación de proveedores se puede dividir en cuatro etapas: admisión, muestra, lote pequeño y suministro estable. Los elementos de eliminación dura incluyen versiones fuera de control, mediciones no rastreables y cambios no autorizados; Los elementos de puntuación incluyen inspección de entrega única, tiempo de entrega, cierre de problemas y mejora de costos. OEMach recomienda utilizar datos de producción de prueba reales para determinar el volumen del pedido y no reemplazarlos con una visita o una muestra de alta calidad.
Resumen
Los proveedores calificados deben demostrar que los procesos, las mediciones y las cadenas de suministro se controlan dentro del cronograma y pueden identificar el impacto, aprobar cambios y reanudar la entrega cuando cambian los materiales, herramientas, equipos o subcontratación. El proceso específico aún debe combinarse con la entrega del proceso de muestra, herramientas formales, versiones de programas y herramientas, verificación de la capacidad de producción, consistencia del primer lote, capacidad del proceso, gestión de subcontratación, control de cambios y confirmación de la capacidad de emergencia.
FAQ
¿La certificación ISO 9001 significa que es posible la producción en masa?
No es igual a. La certificación describe el marco del sistema y los proyectos aún necesitan verificar los procesos, las mediciones, el rendimiento y el control de cambios.
¿Cuanto mayor sea el número de producciones de prueba, mejor?
No necesariamente. Se deben cubrir los riesgos clave, la vida útil de las herramientas y los tiempos de ciclo mientras se controlan los costos de I+D, con cantidades determinadas por los objetivos de validación.
¿Se pueden conservar las reparaciones manuales en la etapa de prototipo?
Si la función lo requiere, se debe definir como un proceso controlado y se debe verificar la consistencia; de lo contrario, deberá eliminarse mediante diseño o proceso.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.